


Vysvetlenie 3D tlačených razidiel
Predstavte si, že potrebujete vlastný tvarovací nástroj pre plechovú súčiastku, ale cena za CNC-obrábanú oceľovú matricu sa vráti na tisíce dolárov a týždne dodacej doby. Pri prototype s 20 časťami táto matematika zriedka funguje. To je presne to miesto, kde sa hodia 3D tlačené razidlá.
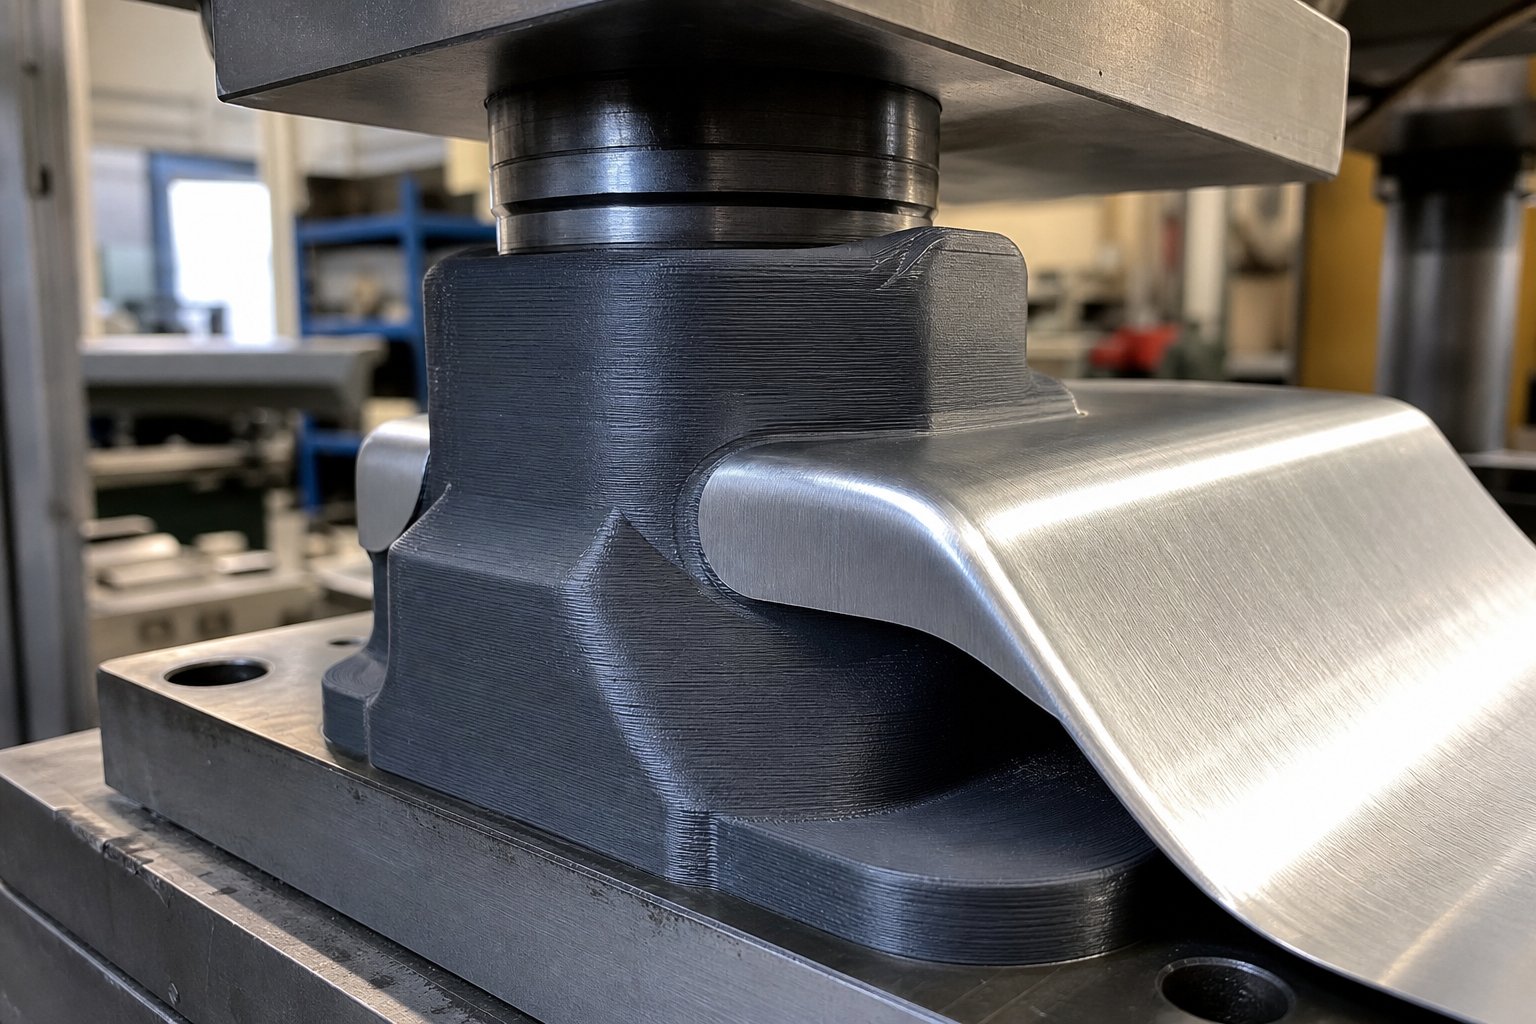
3D tlačené razidlá sú aditívne-vyrábané nástrojové komponenty - razidlá, bloky lisovníc alebo tvarovacie nástroje - používané na tvarovanie plechu pomocou lisovacej sily, vyrábané prostredníctvom vrstvenia--výrobou vrstiev namiesto tradičného CNC obrábania nástrojovej ocele.
Tieto nástroje nenahradia kalené oceľové matrice na 500 000-výrobnej linke. Ale v prípade prototypovania, overovania dizajnu a krátkych sérií eliminujú prekážky v nákladoch a časovej náročnosti, ktoré držia operácie tvárnenia zablokované vysokými minimálnymi investíciami. Výskum doNástroje na tvárnenie plechov-na báze FDMpotvrdzuje, že aditívne vyrábané tvárniace nástroje ponúkajú v porovnaní s konvenčnými metódami obrábania kovov značné cenové výhody pri jedno{0}}kusovej a malosériovej výrobe-.
Čo sú razidlá s 3D tlačou
V ich jadre ide o funkčné komponenty matrice vytlačené z technických plastov, živíc alebo spekaných kovov. Montujú sa do hydraulického lisu alebo hriadeľového lisu rovnako ako konvenčné nástroje. Rozdiel je v metóde výroby: namiesto odstraňovania materiálu z oceľového bloku vytvárate geometriu matrice vrstvu po vrstve zo súboru CAD. Toto robí3D tlačené matrice pre rýchle prototypovanieiterovať a lacno nahradiť pri zmene dizajnu.
Kto profituje z tlačených nástrojov
Užívateľská základňa zahŕňa širokú škálu:
- Produktoví dizajnéri overujú geometriu tvarovaného plechu predtým, ako sa zaviažu k výrobe nástrojov
- Prototypové tímy, ktoré potrebujú funkčné kovové diely na časovej osi meranej v dňoch, nie v mesiacoch
- Nízko{0}}výrobcovia vyrábajúci 10 až 500 dielov, pričom náklady na tradičné nástroje sa nikdy neamortizujú
- Hobby a malé obchody prevádzkujúce hydraulické alebo upínacie lisy na zákazkové konzoly, kryty a tvarované komponenty
Táto príručka sa týka 3D tlačených razidiel pre plechy vo všetkých hlavných tlačiarenských technológiách a triedach materiálov. Je technologickou-negnostickou - žiadna jednotlivá značka tlačiarní ani dodávateľ materiálu nezískajú zvýhodnené zaobchádzanie. Nájdete tu čestné pokrytie schopností a obmedzení, vrátane alternatív nízkoobjemových lisovacích foriem, ktoré dávajú zmysel, a scenárov, v ktorých nedosahujú.
Skutočnou otázkou nie je, či tlačené raznice fungujú. Ide o to, ktorý prístup k technológii, materiálu a dizajnu zodpovedá vašim špecifickým požiadavkám na tvarovanie -, a to začína pochopením samotného procesu tlače.
Výber správnej technológie 3D tlače pre raznice
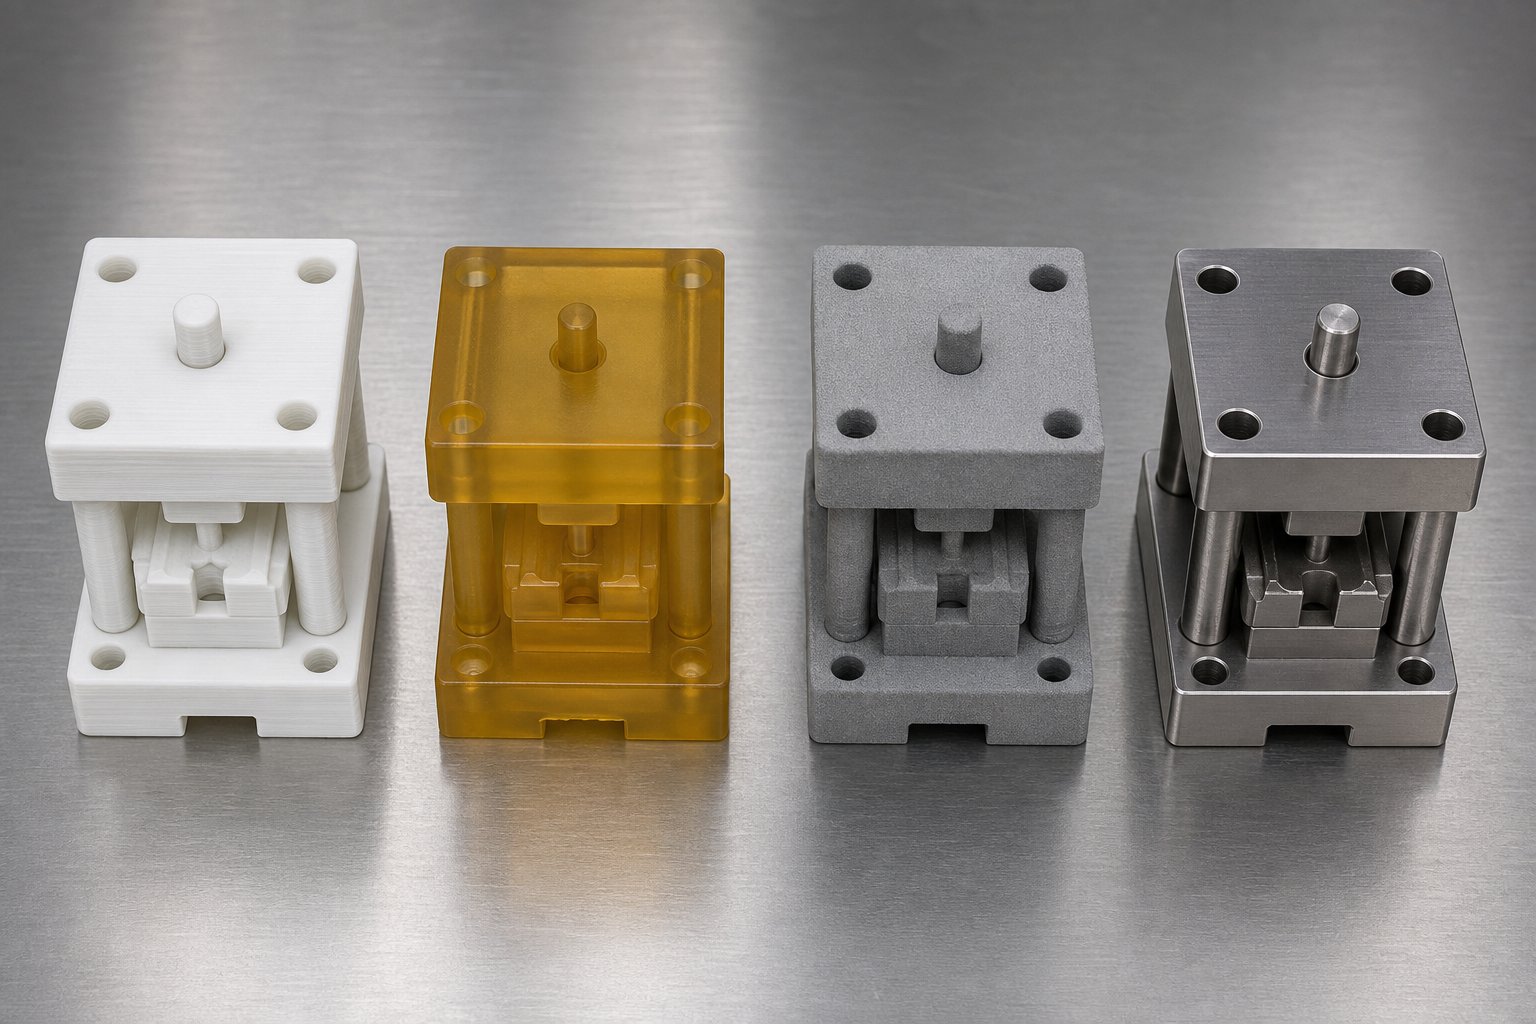
Každý proces tlače vytvára matricu odlišne na molekulárnej úrovni a to priamo formuje, ako nástroj funguje pod lisovacou silou. Forma potlačená taveným vláknom sa nebude správať ako vytvrdená z tekutej živice alebo sintrovaná z kovového prášku. Najlepšia technológia 3D tlače na razenie závisí výlučne od toho, čo tvoríte, koľko dielov potrebujete a akú silu si operácia vyžaduje.
Tu je praktické porovnanie technológie 3D tlače pre nástroje v štyroch hlavných skupinách procesov.
FDM matrice pre nízko{0}}formovanie
Fused Deposition Modeling (FDM) je najdostupnejším vstupným bodom. Stolný stroj vytláča termoplastické vlákno vrstvu po vrstve a vytvára geometriu matrice za niekoľko hodín za materiál. Kompromis? Vrstvové čiary vytvárajú na formujúcich povrchoch viditeľnú schodovitú-štruktúru a spojenie medzi vrstvami je vždy slabšie ako samotný materiál. Táto anizotropia je dôležitá, pretože formovacie sily často zaťažujú matricu kolmo na roviny vrstiev.
FDM lisovnice fungujú dobre pri jednoduchých ohyboch a pri nízkom{0}}tvarovaní tenkého hliníka alebo mosadze. Všimnete si, že fungujú najlepšie, keď sa tlakové zaťaženie rozloží na veľkú plochu a nie je sústredené na ostré hrany. Pri porovnaní FDM vs SLA pre formovacie nástroje je hlavnou výhodou FDM cena a rýchlosť iterácie. Hlavnou nevýhodou je povrchová úprava a rozmerová tolerancia, ktorá sa zvyčajne pohybuje okolo +/- 0.3 až 0,5 mm v závislosti od tlačiarne a materiálu.
SLA a SLS pre aplikácie s presnými matricami
Stereolitografia (SLA) vytvrdzuje tekutú živicu svetlom a vytvára matrice s hladkým povrchom a oveľa užšími toleranciami ako FDM.Výskum spoločnosti Formlabs týkajúci sa-tlačených tvarovacích nástrojov SLApreukázali, že pevné matrice zo živice môžu odolať značným lisovacím silám, keď sú správne navrhnuté, s hladkou povrchovou úpravou eliminujúcou krok leštenia, ktorý niekedy vyžadujú kovové matrice. Časti SLA sú tiež izotropné, čo znamená, že pevnosť sa dramaticky nemení s orientáciou konštrukcie. Vďaka tomu sú lepšou voľbou ako FDM, keď tvárniace sily prichádzajú z viacerých smerov.
Selektívne laserové spekanie (SLS) spája polymérny prášok vo vyhrievanom lôžku. Pretože netavený prášok podporuje časť počas tlače, matrice SLS môžu obsahovať zložité geometrie bez obetovania štrukturálnej integrity. Presnosť rozmerov lisovnice SLS sa zvyčajne pohybuje okolo +/- 0.1 až 0,3 mm a výsledné nylonové časti ponúkajú vynikajúcu húževnatosť a odolnosť proti nárazu. Povrch má mierne zrnitú textúru prášku, ale je rovnomernejší ako línie vrstvy FDM a prenáša menej viditeľné značky na tvarované časti.
Spekanie kovov pre vysoké-požiadavky na zaťaženie
Keď tvárniace sily presahujú to, čo dokáže zvládnuť akýkoľvek polymér, cestou vpred sa stávajú kovové spekané matrice na lisovanie plechov. Selektívne laserové tavenie (SLM) a priame spekanie kovov laserom (DMLS) vyrábajú plne husté kovové matrice z hliníka, nehrdzavejúcej ocele alebo práškovej nástrojovej ocele. Tieto lisovnice dokážu odolať rovnakým silám ako obrábané nástroje, s pridanou výhodou vnútorných chladiacich kanálov alebo mriežkových štruktúr znižujúcich hmotnosť-, ktoré konvenčné obrábanie nedokáže vytvoriť.
Kovové-tlačidlá s potlačou stoja podstatne viac a vyžadujú si následné{1}}spracovanie, ako je zmiernenie napätia, odprášenie a často aj opracovanie kritických povrchov. Majú zmysel pre geometrie, ktoré sú nákladné na konvenčné obrábanie alebo kde konformné vlastnosti odôvodňujú procesnú záťaž.
| Technológia | Rozmerová tolerancia | Povrchová úprava | Maximálna tvarovacia sila | Cena za kocku | Najlepší prípad použitia |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 mm | Viditeľné čiary vrstvy (hrubé) | Nízka (typická hodnota pod 5 kN) | $5 - $50 | Jednoduché ohyby, skoré prototypovanie, tenké mäkké kovy |
| SLA | +/- 0.1 - 0.2 mm | Hladké (minimálne{0}}spracovanie) | Stredná (5 - 50 kN v závislosti od živice) | $30 - $150 | Presné formy, zložené ohyby, krátke výrobné série |
| SLS | +/- 0.1 - 0.3 mm | Mierne zrnitý (prášková textúra) | Stredná až vysoká (10 - 80 kN s nylonom) | $80 - $300 | Odolné nástroje, zložitá geometria, opakované použitie |
| Spekanie kovov (SLM/DMLS) | +/- 0.05 - 0.2 mm | Ako-hrubo postavený; opracované podľa špec | Vysoká (obmedzená dizajnom, nie materiálom) | $500 - $5,000+ | Tvárnenie s vysokou{0}}tonážou, výrobné-nástroje, komplexné vnútorné prvky |
Vzor je jednoduchý: ako sa požiadavky na silu a počet súčiastok zvyšujú, prechádzate od FDM cez SLA a SLS smerom k kovu. Ale rozhodnutie nie je len o nosnosti. Matrica, ktorá potrebuje vyrábať diely s prísnou kontrolou rozmerov a čistými povrchmi, môže odôvodniť SLA aj pri nižších silách, zatiaľ čo hrubý prototyp ohybu môže zostať na FDM bez ohľadu na dostupný rozpočet.
Voľba technológie priamo ovplyvňuje ďalšie kritické rozhodnutie: ktorý konkrétny materiál v rámci každej skupiny procesov dodá vašej matrici mechanické vlastnosti, ktoré potrebuje na to, aby prežila opakované cykly tvarovania.
Sprievodca výberom materiálu pre tlačené tvarovacie matrice
Materiál, na ktorý tlačíte, určuje, akú silu vaša matrica zvládne, koľko cyklov prežije a či vytvarovaný diel vyjde čistý alebo označený. Dve matrice s identickou geometriou budú fungovať úplne inak, ak jedna je vytlačená v PLA a druhá v nylone vystuženom skleným -vláknom-. Výber najlepšieho filamentového materiálu pre raznice znamená prispôsobenie mechanických vlastností vášmu špecifickému zaťaženiu tvarovania a typu plechu.
Termoplastické materiály na tvarovanie lisovníc
Vlákna FDM siahajú od cenovo dostupných-možností vhodných na prototypovanie na jedno-použitie až po technické-polyméry schopné vykonávať stovky cyklov tvarovania. Bežné možnosti sa usporiadajú takto:
- CHKO- Vysoká tuhosť s pevnosťou v ťahu okolo 50 MPa, ale krehká pri náraze a mäkne pri teplote nad 60 stupňov C. Dobré na preukázanie --koncepčného ohybu tenkého hliníka, ale pri opakovanom použití očakávajte prasknutie.
- ABS- Lepšia odolnosť proti nárazu ako PLA a zvláda teploty až do približne 100 stupňov C. Pevnosť v tlaku sa pohybuje okolo 70 – 80 MPa, vďaka čomu je použiteľný pri miernom zaťažení pri tvárnení mäkkých kovov.
- PETG- Vyrovnáva pevnosť a jednoduchosť tlače. Pevnosť v ťahu blízko 50-60 MPa s lepšou priľnavosťou vrstvy ako ABS, čo je dôležité pri tlaku tvárniacich síl na roviny vrstvy.
- Nylon (PA6/PA12)- Tu sa začína seriózna práca. Nylon ponúka vynikajúcu húževnatosť, odolnosť proti únave a pevnosť v tlaku v rozsahu 80-100 MPa. Absorbuje nárazy, ktoré by popraskali tuhé materiály, vďaka čomu je vhodný na opakované tvárniace operácie.
- Polykarbonát (PC)- Najvýkonnejší-bežný materiál FDM pre lisovacie aplikácie s pevnosťou v ťahu presahujúcou 5 200 PSI (približne 36 MPa konečných) a tepelnou odolnosťou až do 140 stupňov C. Vďaka kombinácii tuhosti, odolnosti proti nárazu a tepelnej stability je tou najlepšou voľbou pre náročné operácie tvárnenia.
Pri posudzovaní nylonu v porovnaní s polykarbonátom pri formovaní lisovníc rozhodnutie často padne takto: nylon lepšie absorbuje nárazy a odoláva únave počas mnohých cyklov, zatiaľ čo polykarbonát poskytuje vynikajúcu tepelnú odolnosť a tuhosť pre aplikácie s vyššou{0}}silou a nižším{1}}cyklom. Nylon vyhráva pre opakované operácie ohýbania; polykarbonát vyhráva, keď matrica musí odolávať deformácii pri dlhodobom vysokom zaťažení.
Orientácia vrstvy je kritickým faktorom, ktorý sa dá ľahko prehliadnuť. Časti FDM sú vo svojej podstate anizotropné - os Z- (kolmá na vrstvy) je zvyčajne o 40-70 % slabšia ako os XY-. V prípade razidiel to znamená, že by ste mali orientovať výtlačok tak, aby formovacie sily stlačili vrstvy k sebe, než aby ich oddelili. Forma zaťažená čistou kompresiou pozdĺž osi Z funguje dobre, pretože vrstvy sa stláčajú. Rovnaká matrica zaťažená ťahom alebo šmykom cez vrstvy zlyhá pri zlomku svojej menovitej pevnosti.
Materiály razníc na{0}}živici
Fotopolymérové živice ponúkajú inú sadu kompromisov. Štandardné živice sú krehké a málo vhodné na tvarovanie, ale skonštruované a tuhé živice menia rovnicu. Pevnosť v tlaku na báze 3D tlačenej živice môže dosiahnuť pôsobivé úrovne: kompozitné-vystužené živice dosahujú pevnosť v tlaku okolo 158 MPa, zatiaľ čo tuhé inžinierske živice poskytujú pevnosť v ohybe nad 130 MPa. Tieto čísla ich stavajú vysoko nad väčšinu FDM termoplastov v tuhosti.
Hlavné kategórie živíc pre zápustkové práce:
- Štandardné živice- Pevnosť v ťahu 20-50 MPa. Príliš krehké na tvárnenie. Vyhnite sa.
- Pevné/ABS-ako živice- Odolnosť proti nárazu 41-48 J/m s pevnosťou v ťahu okolo 40-70 MPa. Vhodné pre ľahké tvarovanie, kde určitá flexibilita zabraňuje katastrofálnemu praskaniu.
- Tuhé/technické živice- Pevnosť v ťahu 55-90 MPa a odolnosť v ohybe nad 130 MPa. Tieto odolávajú deformácii pri zaťažení a zachovávajú rozmerovú presnosť prostredníctvom tvarovacích cyklov.
Výhodou živice v porovnaní s FDM pre aplikácie so zápustkami je izotropia - dielov vytvrdzovaných pomocou SLA alebo DLP, ktoré vykazujú konzistentné vlastnosti vo všetkých osiach, čím sa eliminuje problém so slabou-vrstvou- spoja. Nevýhodou je krehkosť. Dokonca aj húževnaté živice môžu pri nárazovom zaťažení náhle zlyhať, bez viditeľnej deformácie vopred ako varovania.
Prispôsobenie materiálu zaťaženiu tvárnenia
Nasledujúca tabuľka mapuje vlastnosti materiálu v porovnaní s praktickou schopnosťou tvarovania:
| Materiál | Pevnosť v tlaku | Max. prevádzková teplota | Cena za kocku (typická) | Odporúčaná maximálna hrúbka plechu |
|---|---|---|---|---|
| CHKO | ~60-70 MPa | 55-60 C | $3 - $15 | 0,5 mm hliník |
| ABS | ~70-80 MPa | 95-100 C | $5 - $20 | 0,8 mm hliník, 0,5 mm mäkká oceľ |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | 0,8 mm hliník |
| Nylon (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | 1,0 mm hliník, 0,8 mm mäkká oceľ |
| Polykarbonát (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | 1,2 mm hliník, 1,0 mm mäkká oceľ |
| Nylon z uhlíkových vlákien | ~100-130 MPa | 110-140 C | $30 - $80 | 1,5 mm hliník, 1,0 mm mäkká oceľ |
| Tuhá/technická živica | ~90-158 MPa | 70-97 C | $30 - $150 | 1,0 mm hliník, 0,8 mm mäkká oceľ |
| Tvrdá živica | ~60-80 MPa | 50-70 C | $25 - $100 | 0,8 mm hliník |
Vlákno z uhlíkových vlákien pre aplikácie nástrojov si zaslúži bližší pohľad.Vystuženie uhlíkovými vláknami výrazne zvyšuje tuhosť a rozmerovú stálosťa zároveň znižuje tepelnú rozťažnosť - vlastnosť, ktorá udržuje geometriu lisovnice konzistentnú počas opakovaných cyklov tvárnenia. Nasekané vlákna pôsobia ako vnútorná výstuž, zvyšujú pevnosť v tlaku a odolávajú tečeniu, ktoré neplnené polyméry zažívajú pri trvalom zaťažení.
Kedy má teda nákladová prémia zmysel? Kompozitné-vlákna s náplňou ospravedlňujú svoju cenu, keď potrebujete viac ako 50 tvarovacích cyklov, keď záleží na rozmerovej stabilite pri zmenách teploty alebo keď tvarovacia geometria má tenké prvky, ktoré by sa v nenaplnenom nylone ohýbali. Na jedno-použitie prototypu ohybu stačí štandardný nylon. Pre matricu, ktorá potrebuje vyrábať konzistentné diely počas týždňov prerušovaného používania, poskytuje nylon vystužený uhlíkovými -vláknami- merateľne lepšie výsledky za vynaložený dolár.
Vlastnosti materiálu stanovujú strop toho, čo vaša kocka zvládne. Ale geometria samotnej matrice - hrúbka steny, hustota výplne a tolerancie vôle - určuje, či skutočne dosiahnete tento strop alebo za ním zaostanete.
Pokyny pre návrh geometrie raznice vytlačenej 3D
Silný materiál vytlačený so zlou geometriou stále vytvára slabú matricu. Hrúbka steny, stratégia výplne a tolerancie vôle sú štrukturálnou chrbticou každého tlačeného tvarovacieho nástroja a ich nesprávne vyriešenie je najrýchlejšou cestou k prasknutým razníkom a nekonzistentným častiam. Konštrukčné pravidlá pre aditívne vyrábané matrice sa výrazne líšia od konvenčných obrábaných nástrojov, pretože namiesto homogénnej ocele pracujete s vrstveným, anizotropným materiálom.
Pravidlá pre hrúbku steny a uhol ponoru
Hrúbka steny pri 3D tlačených formovacích nástrojoch musí zohľadňovať tlač aj odolnosť voči zaťaženiu pri lisovacej sile. Na rozdiel od vizuálnych prototypov, kde tenké škrupiny šetria materiál, lisovacie nástroje vyžadujú hrubé, pevné obvody, ktoré rozdeľujú tvarovacie napätie bez ohýbania alebo praskania.
Pre FDM matrice,inžiniersky{0}}testované pokynyodporúčame minimálne 2 až 3-násobok priemeru dýzy pre spoľahlivé generovanie obvodu -, ale funkčné nástroje musia ísť ďaleko za toto minimum. Priemyselné aplikácie, ako sú formy a prípravky, zvyčajne vyžadujú hrúbku steny v rozsahu 5 až 10 mm, aby sa dosiahla primeraná tuhosť pri opakovanom zaťažení.
Tu sú základné pravidlá steny a geometrie, ktoré treba dodržiavať:
- Minimálna hrúbka steny:4 mm pre ľahké-formovacie nástroje (tenké hliníkové ohyby); 6-10 mm pre zápustky zvládajúce mierne tvárniace sily v oceli alebo hrubšom materiáli
- Uhly ponoru:Aplikujte 1-3 stupne ťahu na zvislé čelá lisovnice, aby ste pomohli vysunutiu dielu a znížili trenie počas tvárnenia. Tlačené matrice ťažia z o niečo väčšieho ťahu ako opracovaná oceľ, pretože textúra povrchu zvyšuje odpor na obrobku.
- Vyhnite sa náhlym prechodom z hrubého-do{1}}tenkého:Náhle zmeny hrúbky steny vytvárajú koncentrácie napätia a nerovnomerné chladenie počas tlače, čo vedie k deformácii alebo vnútorným dutinám, ktoré oslabujú matricu pri zaťažení. Pri zmenách hrúbky použite postupné zužovanie alebo filé.
- Pridajte filé do vnútorných rohov:Ostré vnútorné rohy sústreďujú napätie a sú bežnými bodmi iniciácie trhlín. Minimálny vnútorný polomer zaoblenia 2 mm výrazne predlžuje životnosť nástroja.
- Orientujte tvarovacie plochy mimo línií vrstiev:Umiestnite matricu tak, aby bola kritická tváriaca plocha vytlačená naplocho (rovina XY), a nie zvisle. Vrstvy zaťažené tlakom kolmo na ich roviny fungujú dobre; vrstvy zaťažené ťahom alebo šmykom cez spojovacie línie zlyhajú pri 40-70 % menovitej pevnosti materiálu.
Doplňujúca stratégia pre štrukturálnu integritu
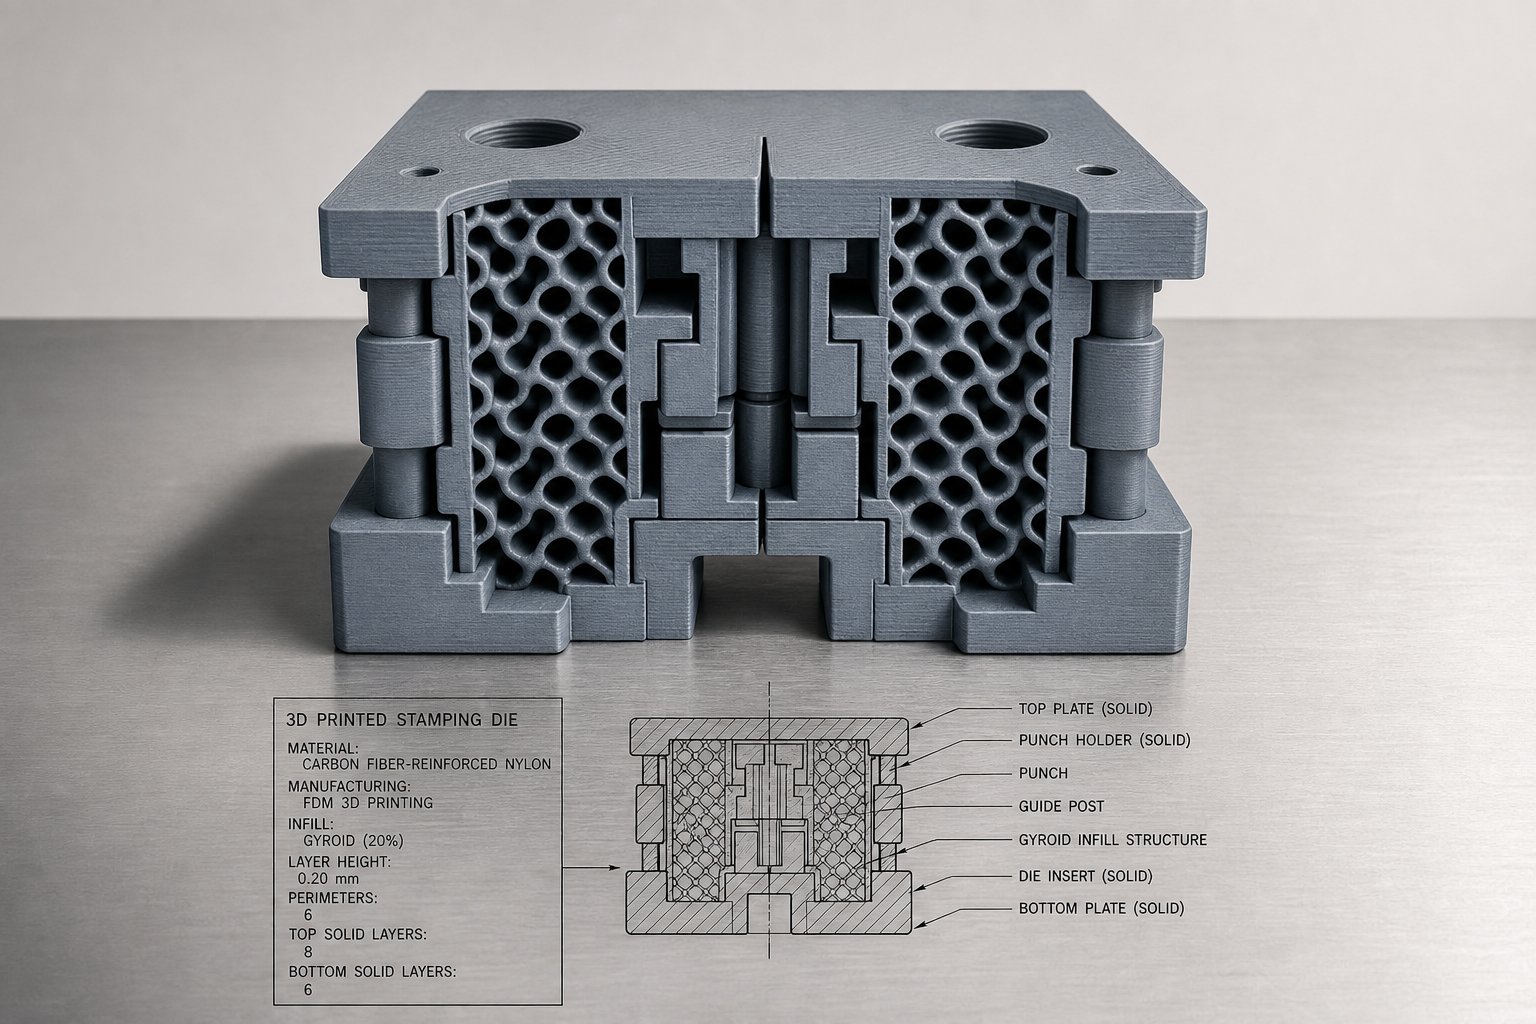
Na 3D tlačenom vzore výplne matrice pre pevnosť záleží viac ako na surovom percente výplne. Matrica s 50 % výplňou gyroidu môže prekonať matricu s výplňou mriežky 80 %, pretože vnútorná geometria rozdeľuje silu rovnomernejšie v priereze-.
Pri lisovacích nástrojoch zvážte tieto pokyny na výplň:
- Minimálna hustota výplne 60-70%.pre matrice manipulujúce s opakovaným zaťažením tvárnenia. Pod touto hranicou vnútorné dutiny umožňujú lokalizovanú kompresiu a prípadný kolaps pri cyklickom namáhaní.
- Gyroidné alebo kubické vzory výplneposkytujú takmer-izotropnú vnútornú podporu. Mriežka a priamočiare vzory vytvárajú zarovnané slabé roviny, ktoré sa môžu strihať pri zaťažení mimo-osy.
- 100% pevná výplňv hornej časti 5-8 mm priamo pod tvarovacím povrchom. To vytvára pevný uzáver, ktorý rovnomerne prenáša lisovaciu silu do výplňovej štruktúry pod ňou, čím zabraňuje vychýleniu povrchu alebo prerazeniu.
- Zvýšte počet plášťov/obvodov na 5-8 stienpre vonkajšiu hranicu. Obvody prenášajú väčšie zaťaženie ako výplň - viacero súvislých obvodov rozdeľuje cyklické namáhanie efektívnejšie ako jedna hrubá stena, čím sa zlepšuje únavový výkon pri opakovaných lisovacích cykloch.
- Namiesto rovnomerne zväčšujúcej sa výplne použite rebrá:Vnútorné rebrá orientované kolmo na primárnu tvarovaciu silu dodávajú tuhosť oveľa efektívnejšie ako zvyšovanie globálneho percenta výplne. To šetrí čas tlače a zároveň posilňuje kritické cesty zaťaženia.
Praktický prístup: tlačové matrice so 70% gyroidnou výplňou so 6 obvodmi a 8 pevnými vrchnými vrstvami. To vyvažuje čas tlače a štrukturálny výkon a poskytuje vám spoľahlivý východiskový bod pre testovanie.
Dierovanie-to{1}}výrazu pre tlačené nástroje
Štandardná vôľa razidla a matrice pre lisovanie kovov používa percentuálny{0}}pre-stranu vzorec založený na hrúbke obrobku a tvrdosti materiálu. Pre bežné oceľové nástroje,odporúčaná vzdialenosť zvyčajne začína na 10 % hrúbky obrobku na každej strane, s tvrdšími materiálmi vyžadujúcimi až 15-20%.
Vôľa razidla a matrice pre tlačené nástroje si vyžaduje úpravu nad rámec týchto štandardných vzorcov z dvoch dôvodov:
- Rozmerový rozptyl:Tlačené matrice majú vlastné tolerancie +/- 0.1 až 0,5 mm v závislosti od procesu tlače. Táto odchýlka sa musí pripočítať k výpočtu nominálnej vôle. FDM matrica s toleranciou +/- 0.3 mm efektívne posúva vôľu celkovo až o 0,6 mm cez obe polovice nástroja.
- Materiálová zhoda:Polymérové matrice sa pod tvárniacou silou elasticky vychyľujú. Plochy matrice sa počas zdvihu mierne stlačia, čím sa dočasne zníži efektívna vôľa. Na kompenzáciu zvýšte nominálnu vôľu o 5 – 10 % nad rámec toho, čo by ste špecifikovali pre oceľové nástroje. Ak si napríklad oceľový pár lisovníc vyžaduje vôľu 0,15 mm na stranu na 1,0 mm mäkkej oceli, potlačený pár lisovníc môže potrebovať na dosiahnutie ekvivalentných výsledkov 0,20 – 0,25 mm na stranu.
Empiricky otestujte vôľu tak, že začnete s miernym nadmerným rozmerom a zmenšíte ho v krokoch po 0,05 mm počas iterácií. S tlačenými nástrojmi trvá výroba revidovanej matrice hodiny namiesto dní, takže iterácia pri výbere je rýchla a lacná.
Ešte jedna úvaha: zložitosť tvarovania geometrie by mala nasledovať progresívnu cestu. Začnite jednoduchými V-ohybmi, kde je sila predvídateľná a rovnomerne rozložená. Presuňte sa do U-ohybov a kanálových foriem až po overení prežitia. Ťahané a zložené formy vyvolávajú ťahové zaťaženie cez čelo matrice a viac{5}}smerové napätie -, čo si vyžaduje najvyššie hustoty výplne, najhrubšie steny a najkonzervatívnejšie hodnoty vôle. Pokus o hlboký ťah na prvý výtlačok takmer vždy končí zlomeninou.
Tieto konštrukčné parametre definujú, čo môže matrica štrukturálne prežiť. Ale druhá polovica rovnice je to, čo sa vytvára - konkrétna kovová zliatina, tvrdosť a hrúbka, ktoré sa tlačia späť na nástroj, určujú, či vaša geometria vydrží alebo zlyhá.
Kompatibilné kovy a limity hrúbky
Materiál vašej matrice nastavuje strop tvarovacej sily. Ale plech, ktorý sa tlačí späť na matricu, je to, čo v skutočnosti určuje, či operácia uspeje alebo zlyhá. Nie každá zliatina hrá dobre s polymérnymi nástrojmi a dokonca aj kooperatívne kovy sa stávajú problematickými, keď hrúbka prekročí určité prahové hodnoty. Pochopenie toho, aké kovy môžete vyraziť pomocou tlačených razidiel - a kde sú prísne limity -, zabráni plytvaniu výtlačkov a prasknutým nástrojom.
Zliatiny a tempery vhodné pre tlačené matrice
Mäkké, tvárne kovy vyžadujú menšiu silu na tvarovanie, čo priamo rozširuje použiteľný rozsah tlačených nástrojov. Najlepší kandidáti majú spoločnú črtu: nízka medza klzu kombinovaná s vysokým predĺžením pred zlomom.
- Zliatiny hliníka (1100, 3003, 5052, 6061-O):Ideálny východiskový bod pre tvárnenie hliníka s vytlačenými raznicami. Napríklad zliatina 5052-O má medzu klzu okolo 90 MPa a predĺženie nad 25 %, vďaka čomu je vysoko kooperatívna s polymérnymi matricami v tenkých mierach.
- Mosadz (C260, C270):Kazetová mosadz v žíhanom stave ponúka vynikajúcu tvárnosť s medzou klzu blízko 100-120 MPa. O niečo tvrdšie na matrice ako hliník kvôli vyššej tuhosti, ale v rámci schopnosti polyméru pre tenký materiál.
- Meď (C110, C101):Mŕtva mäkká meď sa formuje s veľmi nízkou silou a ľahko sa prispôsobuje geometrii lisovnice. Vynikajúce pre tlačené nástroje vo všetkých bežných hrúbkach až po hranicu kompresie nástroja.
- Mäkká oceľ (1008, 1010, 1018):Žíhaná -uhlíková oceľ s medzou klzu okolo 200 – 250 MPa. Spracovateľné so zosilnenými tlačenými matricami v tenkých rozmeroch, ale sily rýchlo stúpajú s hrúbkou.
- Nerezová oceľ (304, 316):Žíhané austenitické druhy sú tvarovateľné, ale vyžadujú podstatne väčšiu silu ako mäkká oceľ. Vo všeobecnosti je horná hranica pre polymérové matrice obmedzená na veľmi tenké materiály s vysoko{1}}pevnými materiálmi matrice, ako je nylon s uhlíkovými-vláknami alebo tuhá živica.
Stav teploty je dôležitý rovnako ako výber zliatiny.Žíhaním sa obnovuje ťažnosť rekryštalizáciou štruktúry zŕn, čo znižuje medzu klzu a zvyšuje predĺženie -, obe vlastnosti, ktoré znižujú tvarovaciu silu, ktorú musí vaša matrica zvládnuť. Pol-tvrdý hliníkový plech 5052 vyžaduje zhruba dvojnásobnú ohybovú silu ako v úplne vyžíhanom stave rovnakej zliatiny. Pri práci s tlačenými nástrojmi vždy špecifikujte žíhané alebo mŕtve mäkké temperovanie, pokiaľ aplikácia špecificky nevyžaduje tvrdší stav finálneho dielu.
Tento vzťah je priamočiary: mäkší kov znamená menšie namáhanie matrice, dlhšiu životnosť matrice a lepšiu kompatibilitu s polymérovými nástrojmi. Ak váš dizajn umožňuje tepelné spracovanie po{1}}tvarovaní alebo vytvrdzovanie, začnite s žíhaným materiálom a pridajte pevnosť až potom, než bojujte s tvrdším temperovaním počas kroku tvarovania.
Hranice hrúbky podľa materiálu matrice
Limity hrúbky plechu pre 3D tlačené matrice závisia od interakcie medzi pevnosťou v tlaku matrice a tvarovacou silou generovanou daným kovom pri danej hrúbke. Hrubší materiál exponenciálne znásobuje požadovanú silu - a zdvojnásobuje hrúbku plechu približne štvornásobne ohýbaciu silu.
| Materiál matrice | Hliník (žíhaný) | Mosadz (žíhaná) | meď (mäkká) | Mäkká oceľ (žíhaná) | Nehrdzavejúca oceľ (žíhaná) |
|---|---|---|---|---|---|
| CHKO | 0,5 mm | 0,4 mm | 0,5 mm | 0,3 mm | Neodporúča sa |
| ABS | 0,8 mm | 0,6 mm | 0,8 mm | 0,5 mm | Neodporúča sa |
| Nylon (PA) | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,4 mm |
| Polykarbonát | 1,2 mm | 1,0 mm | 1,2 mm | 1,0 mm | 0,5 mm |
| Nylon z uhlíkových vlákien | 1,5 mm | 1,2 mm | 1,5 mm | 1,0 mm | 0,6 mm |
| Tuhá/technická živica | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,5 mm |
| Spekaný kov (maražová oceľ) | 3.0+ mm | 2.5+ mm | 3.0+ mm | 2.5+ mm | 2.0+ mm |
Tieto hodnoty predpokladajú jednoduché V-ohyby so správne navrhnutými vôľami a miernymi dĺžkami ohybov. Kresby, zložené tvary a dlhé ohybové čiary tlačia sily vyššie, čo znamená zodpovedajúcu redukciu maximálnej prípustnej hrúbky. Pilotná štúdia s použitím3D tlačená Maraging oceľová raznica pre horúce razeniepreukázali úspešné tvarovanie 1,7 mm potiahnutej bórovej ocele počas 800 cyklov -, čím potvrdili, že kovové-spekané matrice zvládajú ťažšie kalibre a tvrdšie zliatiny s trvanlivosťou na-úrovni výroby.
Prenos povrchovej úpravy z matrice na časť
Tu je detail, ktorý väčšina sprievodcov nástrojov úplne preskočí: povrchová úprava z 3D tlačených nástrojov sa prenáša priamo na tvarovaný plech. Každá línia vrstvy, každý artefakt-schodiska a každá povrchová nedokonalosť na čele matrice sa pod tlakom lisu odtlačia do obrobku. Na mäkkých kovoch, ako je žíhaný hliník alebo meď, je tento efekt obzvlášť výrazný, pretože materiál sa počas tvárnenia tesne prispôsobuje povrchu matrice.
Závažnosť závisí od technológie tlače:
- FDM zomrieponechajte najviditeľnejšie označenie. Výška vrstiev 0,1-0,3 mm vytvára hrebene, ktoré sa zreteľne tlačia do tenkého hliníka. Vzor je smerový a opakovateľný - na vytvarovanom dieli uvidíte rovnobežné čiary všade tam, kde sa dotkne čela matrice.
- SLA zomieravytvárajú najčistejšie povrchy spomedzi polymérových možností. Výška vrstiev 0,025-0,05 mm zanecháva minimálnu viditeľnú textúru na tvarovaných častiach, často prijateľnú bez ďalšej úpravy.
- SLS zomriepreneste z práškového-spekaného povrchu mierne matnú zrnitú textúru. Menej smerové ako čiary FDM, ale stále viditeľné na reflexných kovoch.
Stratégie na minimalizáciu prenosu povrchu:
- Formovacie plochy obrústes postupne jemnejšími zrnitosťami (220 až 600), aby sa pred použitím zrazili línie vrstvy. Toto je najjednoduchší a najefektívnejší zásah pre FDM matrice.
- Naneste tenkú epoxidovú alebo plničovú vrstvuna povrch matrice a vybrúsiť do hladka. Tým sa vyplnia mikro-medzery medzi vrstvami a vytvorí sa súvislá tvarovacia plocha.
- Orientujte tlačtakže čiary vrstiev prebiehajú paralelne so smerom toku materiálu počas tvárnenia. Paralelné čiary vytvárajú menšie vizuálne narušenie ako kolmé hrebene a znižujú riziko značenia.
- Použite obetnú podložku- tenká vrstva hladkého polyetylénu alebo PTFE medzi matricou a obrobkom. To zvyšuje súlad, ale eliminuje priamy prenos textúry na kozmetické časti.
V prípade dielov, pri ktorých záleží na kvalite povrchu, naplánujte konečnú úpravu po{0}}tvarovaní alebo investujte do lisovníc s potlačou SLA-s brúsenými tvarovacími plochami. V prípade štrukturálnych častí skrytých pred pohľadom je textúra z nedokončenej FDM matrice často prijateľná tak, ako-je.
Vedieť, ktoré kovy môže vaša matrica vytvoriť a akú hrúbku ich môžete zatlačiť, vytvára operačnú obálku. Ďalšia otázka je kvantitatívnejšia: presne akú silu generuje daná operácia tvarovania a dokáže ju vaša kocka prežiť?
Výpočty sily a limity tonáže lisu
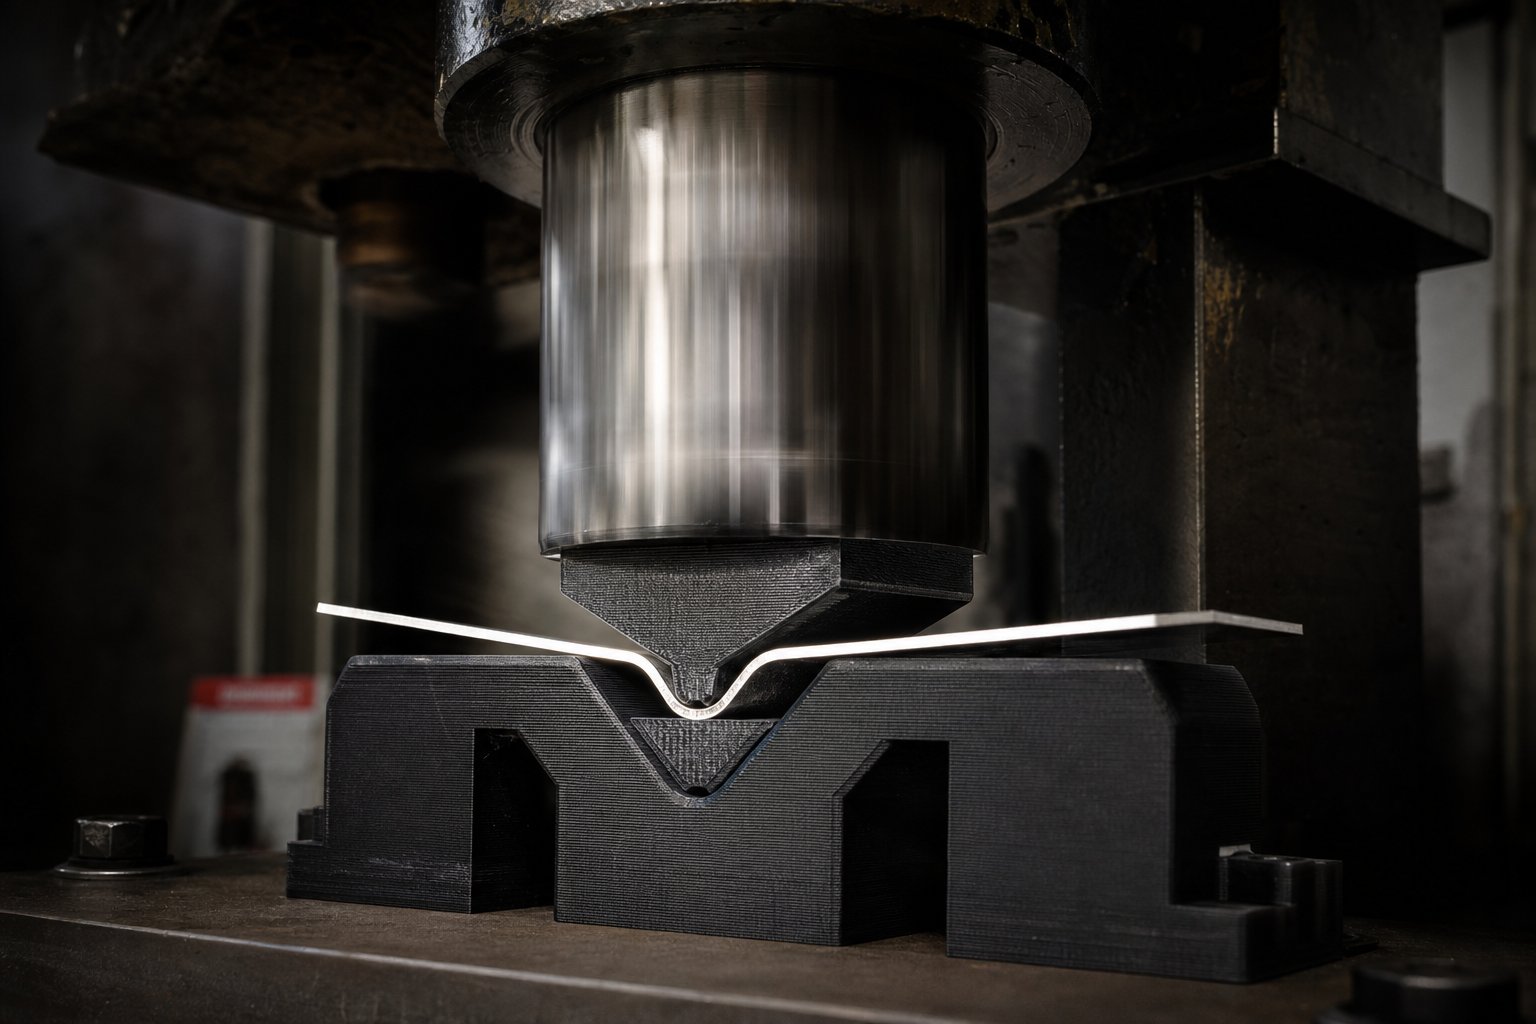
Viete, ktorý kov formujete a aký je hrubý. Vybrali ste materiál matrice so známou pevnosťou v tlaku. Kritickým krokom medzi týmito dvoma údajovými bodmi je presné vyčíslenie toho, koľko sily generuje operácia tvárnenia - a či ju vaša tlačená matrica dokáže absorbovať bez katastrofického zlyhania. Toto je výpočet tvarovacej sily pre 3D vytlačené matrice, ktoré väčšina sprievodcov nikdy nerieši.
Odhad tvarovacej sily pre plech
štandardný vzorec tonáže-pri ohybe,široko používané pri operáciách ohraňovacích lisov, poskytuje spoľahlivý východiskový bod:
Tvarovacia tonáž={[575 x (hrúbka materiálu2)] / -šírka otvoru matrice / 12} x dĺžka ohybu x faktor materiálu
Hrúbka materiálu,{0}}šírka otvoru matrice a dĺžka ohybu sú uvedené v palcoch. Konštanta 575 je kalibrovaná voči za studena valcovanej ocele AISI 1035- pri pevnosti v ťahu 60 000 PSI. Na prispôsobenie pre iné kovy použijete materiálový faktor - pomer pevnosti v ťahu vášho plechu k základnej hodnote 60 000 PSI. Niektoré bežné faktory:
- Mäkký hliník (H-séria): 0.5
- T-6 hliník: 1.0 - 1.2
- Mäkká oceľ (AISI 1035): 1.0
- Nerezová oceľ 304 (84 000 PSI v ťahu): 1.4
- Mosadz (žíhaná, ~45 000 PSI v ťahu): 0.75
Predstavte si, že ohýbate 1,0 mm (0,040 palca) žíhaný hliník cez 6 mm (0,25 palca) otvor matrice s dĺžkou ohybu 100 mm (4 palce). Vložením týchto hodnôt do: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=približne 0,06 tony alebo približne 540 N sily. To je pohodlne v rámci možností väčšiny nylonových alebo polykarbonátových matríc.
Vzťah je dôležité internalizovať: formovacia sila rastie sštvorechrúbky materiálu. Zdvojnásobte hrúbku plechu a zoštvornásobíte potrebnú silu. Toto exponenciálne škálovanie je dôvodom, prečo existujú limity hrúbky v predchádzajúcej časti - tlačené matrice narážajú na svoj kompresný strop rýchlo, ako sa meradlo zvyšuje.
Tlačové limity tonáže pre tlačené nástroje
Akú veľkú silu zvládne tlačená matrica? Odpoveď spočíva v porovnaní vypočítanej tvárniacej sily s pevnosťou v tlaku matrice rozloženej po jej kontaktnej ploche.
Tu je koncepčný rámec: ak má vaša tvárnica kontaktnú plochu 500 mm2a materiál matrice má medzu klzu v tlaku 100 MPa, teoretické maximálne zaťaženie pred trvalou deformáciou je 50 000 N (zhruba 5 metrických ton). Limit tonáže lisu pre plastové nástroje je jednoducho kontaktná plocha matrice vynásobená jej medzou klzu v tlaku, potom znížená o bezpečnostnú rezervu.
Kľúčové premenné by mali inžinieri zohľadniť pri určovaní, či tlačená matrica prežije danú operáciu:
- Pevnosť plechu v ťahu- priamo určuje tvarovaciu silu prostredníctvom materiálového faktora
- Hrúbka plechu (štvorcový)- dominantná premenná v rovnici sily
- Dĺžka ohybu- dlhšie ohyby produkujú proporcionálne vyššiu celkovú silu
- Šírka otvoru-závitnice- užšie otvory sústreďujú silu a zvyšujú požiadavky na tonáž
- Kontaktná oblasť matrice- väčšie kontaktné plochy rozdeľujú silu na viac materiálu, čím sa znižuje miestne napätie
- Medza klzu materiálu matrice- maximálne napätie, ktoré môže matrica vydržať bez trvalej deformácie
- Bezpečnostný faktor- povinné zníženie hodnoty použité na zohľadnenie variability materiálu a náhlych porúch
Osobitný dôraz si zasluhuje bezpečnostná rezerva pre aditívne vyrábané raznice. Oceľové zápustky zaťažené nad svoju kapacitu sa postupne deformujú - hríbú, viditeľne sa poddávajú, varujú. Tlačené polymérové matrice nie. Lámajú sa náhle a bez predchádzajúcej deformácie, najmä tuhé živice a sklo-vyplnené materiály. Tento režim krehkého zlyhania znamená, že sa nemôžete spoliehať na vizuálnu kontrolu pri detekcii preťaženej matrice, ktorá sa blíži k svojmu limitu.
Pre polymérové matrice použite minimálny bezpečnostný faktor 3x -, čo znamená, že vaša vypočítaná tvarovacia sila by nemala presiahnuť jednu- tretinu teoretickej kapacity lisu. Pre tuhé živice, ktoré zlyhávajú s nulovým varovaním, je vhodnejší 4-násobný bezpečnostný faktor. Iba húževnatý nylon a polykarbonát, ktoré vykazujú určitú plastickú deformáciu pred zlomením, môžu ospravedlniť prácu bližšie k 2,5-násobnému okraju.
Praktická kontrola: vypočítajte svoju tvárniacu silu pomocou vyššie uvedeného vzorca, vydeľte kapacitu lisovania (medza klzu x kontaktná plocha) touto silou a potvrďte, že výsledný pomer spĺňa váš bezpečnostný prah. Ak nie, máte tri možnosti - zväčšiť kontaktnú plochu matrice, prejsť na silnejší materiál matrice alebo znížiť hrúbku plechu. Spustenie tlačenej matrice v blízkosti jej vypočítaného limitu nie je mierou-úspory nákladov. Je to cesta k náhlemu zlyhaniu nástroja, poškodeniu obrobkov a potenciálnemu poškodeniu lisu.
Tieto výpočty sily vám povedia, či je možné prežiť jeden tvarovací úder. Ekonomika nástrojov však závisí od - životnosti lisovnice, iteračných nákladov a{2}}vyrovnaného objemu v porovnaní s konvenčnými obrábanými nástrojmi, ktoré definujú, či tlačené lisovnice skutočne ušetria peniaze počas celého životného cyklu projektu.
Rámec nákladov-prínosov a analýza{1}}rovnomernej rovnováhy
Vytlačená matrica, ktorá stojí 40 dolárov, znie ako jasná výhra nad obrábaným nástrojom za 2 000 dolárov. Toto porovnanie však ignoruje to, čo v skutočnosti riadi náklady projektu: koľko dielov vyrobí každá matrica pred zlyhaním, koľko iterácií dizajnu prepálite a pri akom objeme prestane byť lacnejší nástroj lacnejší. Porovnanie skutočných 3D tlačených lisovacích nástrojov a CNC obrábaných nástrojov vyžaduje objektív s celkovými nákladmi na vlastníctvo -, ktorý zohľadňuje nástroj, iteráciu a-ekonomiku jednotlivých dielov v rámci celého vývojového oblúka.
Cena za diel počas životnosti matrice
Životnosť tlačenej matrice počet častí sa výrazne líši podľa materiálu a náročnosti tvarovania. Dobre-navrhnutá nylonová matrica, ktorá vykonáva jednoduché ohyby v tenkom hliníku, dokáže vydržať 200 až 500 cyklov. Pevná matrica zo živice pri miernom zaťažení môže prasknúť po 50 až 150 dieloch. CHKO? Často jednociferné pred viditeľnou degradáciou.
Táto životnosť priamo určuje náklady na diel pri 3D tlačených nástrojoch. Nylonová matrica za 40 dolárov, ktorá produkuje 200 dobrých dielov, stojí 0,20 dolára za diel v nástrojoch. Oceľová matrica opracovaná CNC-v hodnote 2 000 USD na výrobu 100 000 dielov stojí 0,02 USD za diel. V nominálnej hodnote oceľ vyhráva -, ale iba ak skutočne potrebujete 100 000 dielov a dizajn sa nikdy nezmení.
Rovnica skutočných nákladov, pôžičkyRámec celkových nákladov na vlastníctvopoužíva sa vo výrobných procesoch, vyzerá takto:
Celkové náklady na projektové nástroje=(cena za raznicu x počet iterácií) + (neúspešné výtlačky x náklady na materiál) + práca po-spracovaní
Každá revízia dizajnu znamená novú matricu. S tlačenými nástrojmi táto revízia stojí 40 dolárov a štyri hodiny. S obrábanými nástrojmi to stojí 2 000 dolárov a dva až štyri týždne. Ak váš projekt pred dokončením geometrie dielu prejde šiestimi iteráciami -, bežný scenár pri vývoji nového produktu - stojí vytlačená cesta nástroja približne 240 USD v matriciach. Spracovaná cesta stojí 12 000 USD, za predpokladu, že sa dokonca toľkokrát obťažujete prerezávať{12}}namiesto hádania a dúfania.
Zlomiť-analýzu oproti tradičným nástrojom
Rovnomerný objem tlačených razidiel sa nachádza v bode kríženia, kde sa kumulatívne náklady na{0}}diel na nástroj na tlačenej raznici rovnajú amortizovaným nákladom opracovanej raznice. Pod týmto objemom vyhráva tlač. Nad ním preberá obrábanie.
| Faktor | 3D vytlačené matrice | CNC obrábané matrice |
|---|---|---|
| Dodacia lehota na kocku | 4 - 24 hodín | 1 - 4 týždňov |
| Náklady na nástroje (jedna matrica) | $5 - $150 | $1,500 - $10,000+ |
| Cena za iteráciu návrhu | $5 - $150 + hodín | 1 USD,500 - 10 USD,000 + týždňov |
| Životnosť matrice (časti pred poruchou) | Typické: 50 - 500 | 50,000 - 500,000+ |
| Efektívne náklady na diel (iba nástroje) | $0.10 - $3.00 | $0.01 - $0.10 |
| Prekonať-hranicu hlasitosti | Obľúbené pod 200 - 500 častí | Obľúbené nad 500 - 1 000 dielov |
Vzor je jasný: tlačené formy dominujú vo fáze prototypovania a overovania, kde sa dizajn často mení a objemy výroby sa nezhmotnili. Údaje z odvetvia potvrdzujú túto dynamickú - 3tlač D si zachováva relatívne plochú krivku nákladov, ktorá uprednostňuje nízke množstvá, zatiaľ čo procesy s vysokými investíciami do nástrojov sa stanú ekonomickými až vtedy, keď sa NRE rozloží na tisíce jednotiek.
Počet iterácií je skrytý multiplikátor. Projekt s dvoma revíziami dizajnu sa môže zlomiť aj pri 300 dieloch na obrábaných nástrojoch. Ten istý projekt s ôsmimi revíziami -, čo nie je nezvyčajné počas počiatočnej-fázy vývoja produktu -, sa nemusí pokaziť ani do 2 000 dielov, pretože každá opracovaná revízia lisovnice pridáva tisíce utopených nákladov. Tlačené raznice takmer na nič absorbujú nestabilitu dizajnu.
Tam, kde ekonomická výhoda zmizne: akonáhle je váš návrh zmrazený, objemy presahujú 500 dielov a životnosť matrice je dôležitejšia ako rýchlosť iterácie. V tomto bode medzera v trvanlivosti prevýši počiatočné úspory nákladov a každá opätovná{2}}tlač zvyšuje trenie, ktoré jediná kalená oceľová matrica úplne eliminuje.
Táto prelomová-matematika predpokladá, že vaša vytlačená kocka funguje izolovane. V praxi mnohé tímy rozširujú užitočnú škálu tlačených nástrojov ich kombináciou s konvenčnými materiálmi - hybridnými prístupmi, ktoré posúvajú životnosť a možnosti lisovnice nad rámec toho, čo môže čistý polymér dosiahnuť sám.
Hybridné prístupy a stratégie rýchlej validácie
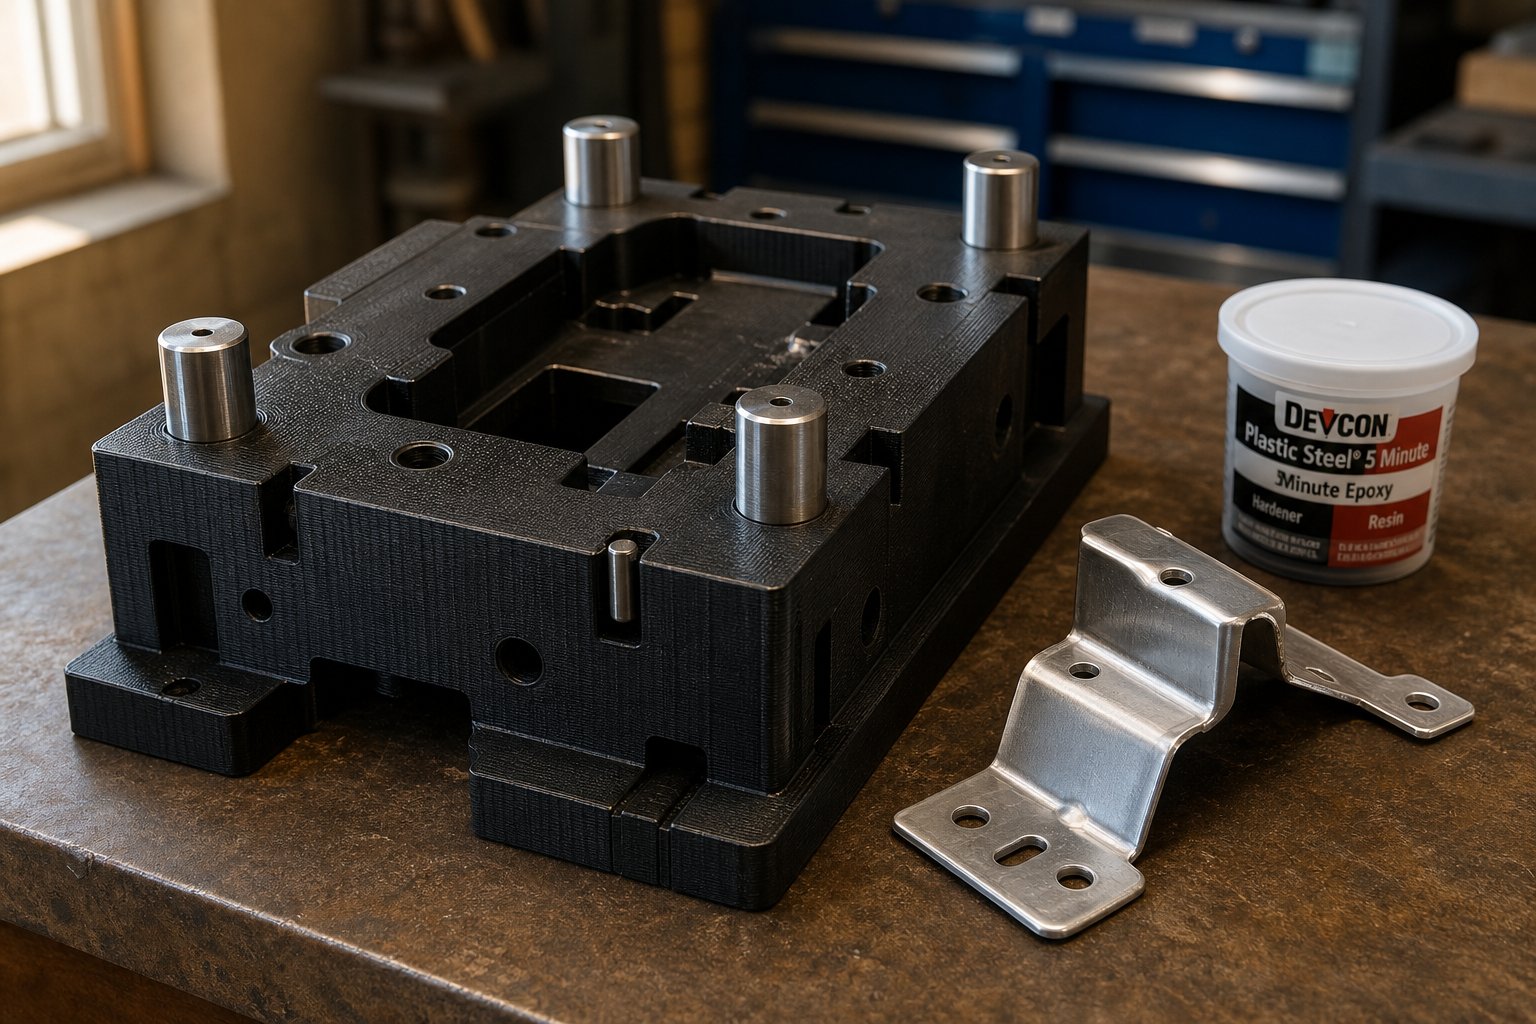
Čisté polymérové matrice majú strop. Čisto opracované oceľové matrice majú cenové dno. Medzi týmito dvoma extrémami sa nachádza rad hybridných nástrojov na prototypovanie plechov, ktoré si požičiavajú z oboch svetov - pomocou tlačenej geometrie ako základu a zároveň pridávajú konvenčné materiály presne tam, kde sú potrebné na zvládnutie vyššieho zaťaženia, predĺženie životnosti alebo zlepšenie kvality povrchu.
Nie sú to exotické techniky. Sú to praktické vylepšenia, ktoré tímy aplikujú postupne, pretože požiadavky na tvarovanie prerastajú to, čo môže poskytnúť samostatná tlačená matrica.
Vystuženie tlačených matríc s kovovými vložkami
Najčastejším bodom zlyhania na tlačenej matrici je tvarovacia hrana - malý polomer, kde sa plech ohýba okolo nástroja. Táto koncentrovaná kontaktná zóna zaznamenáva maximálne tlakové napätie a opotrebováva sa najrýchlejšie. Vystuženie 3D tlačených lisovníc kovovými vložkami v týchto kritických zónach dramaticky predlžuje životnosť nástroja bez prestavby celej lisovnice z ocele.
Prístup je jednoduchý: navrhnite telo matrice so zapustenými vreckami na miestach s vysokým{0}}opotrebením a potom do týchto vreciek zatlačte- alebo prilepte kalené oceľové kolíky, hmoždinky alebo opracované vložky. Potlačené telo zvládne objemovú geometriu a zarovnanie, zatiaľ čo kovová vložka zvládne skutočný tvarovací kontakt. Forma, ktorá môže prežiť 100 cyklov ako čistý nylon, môže dosiahnuť 1,000+ cykly s oceľovými-hranami vložiek.
Bežné stratégie vkladania zahŕňajú:
- Kalené kolíky na polomeroch ohybu, kde sa plech ovíja okolo okraja matrice
- Ploché brúsené oceľové dosky spojené s tvárnou plochou pre rovnomerné rozloženie zaťaženia
- Závitové vložky vložené počas tlače (pomocou techník pauzy{0}}a{1}}vkladania) na upevnenie a zarovnanie
Podporné stratégie pre predĺženú životnosť matrice
Keď je geometria lisovnice zložitá, ale štrukturálne požiadavky presahujú to, čo znesie pevný -výplňový plast, podloženie vytlačeného plášťa pevnou výplňou premení krehký nástroj na robustný. Epoxidom podložené 3D tlačené škrupiny matrice sú obzvlášť účinné - vytlačíte tenkostennú- matricu s presnými tvarovacími povrchmi a potom vyplníte vnútornú dutinu hliníkom-vyplneným epoxidom alebo štruktúrnym uretánom.
Výskum dohybridné rýchle nástroje s rôznymi podkladovými materiálmizistili, že hliníková podložka poskytuje najlepšiu rovnováhu medzi cenou, rozmerovou presnosťou a efektívnosťou procesu -, čo zvyšuje výkon o 68 % v porovnaní s nepodporovanými nástrojmi pri zachovaní miery prepisu nad 93 %.
Tu je postup hybridných stratégií posilňovania zoradených od najjednoduchších po najpokročilejšie:
- Povrchy tvoriace vrstvu obrúste a natrite- Vyplňte čiary vrstvy tenkým epoxidom a vybrúste. Pridáva trvanlivosť povrchu s nulovými štrukturálnymi zmenami tela matrice.
- Zatlačte-kovové vložky na opotrebiteľné hrany- Oceľové hmoždinky alebo brúsené kolíky s polomermi ohybu. Predlžuje životnosť hrany 5-10x s minimálnou zložitosťou dizajnu.
- Epoxidová-výplň vnútra matrice- Vytlačte dutú škrupinu s presnou vonkajšou geometriou a potom do nej nalejte hliníkom-epoxid. Epoxid poskytuje kompresnú podporu, zatiaľ čo vytlačená škrupina si zachováva rozmerovú presnosť.
- Prilepte vytlačenú matricu na opracovanú kovovú nosnú dosku- Použite vytlačený komponent ako presný tvarovací povrch, priskrutkovaný alebo spojený s oceľovou alebo hliníkovou doskou, ktorá absorbuje objemovú lisovaciu silu. Toto oddeľuje problém geometrie (riešený tlačou) od štrukturálneho problému (riešený kovom).
- Použite tlačené matrice ako vzory pre odlievané uretánové alebo epoxidové nástroje- Vytlačte presnú geometriu predlohy a potom z tejto predlohy odlejte uretánové alebo epoxidové kompozitné matrice{1}}kvalitnej výroby. Jeden vytlačený vzor generuje viacero odlievacích foriem, z ktorých každá trvá stovky cyklov. Tento prístup má zmysel, keď potrebujete niekoľko rovnakých sád lisovníc alebo keď samotný tlačený materiál nezvládne prostredie tvarovania.
Každý krok nahor zvyšuje náklady a čas, ale tiež znásobuje schopnosť matrice. Kľúčovým poznatkom je, že si nemusíte vyberať medzi tlačenými a konvenčnými -, ale kombinujete ich v rozhraní, kde každá technológia robí svoju najlepšiu prácu.
Overenie dielov pred úplnou investíciou do nástrojov
Hybridné matrice riešia problém životnosti nástrojov. Existuje však širšia overovacia otázka, na ktorú samotné vytlačené matrice nedokážu odpovedať: bude vyrazená časť skutočne fungovať vo svojej konečnej aplikácii? Vytvarovaný prototyp vyrobený z tlačenej formy potvrdzuje geometriu a základné lícovanie, no nemusí zachytávať správanie materiálu,-spätné charakteristiky alebo kvalitu povrchu produkčného-lisovaného dielu.
To je miesto, kde vývojový pracovný postup ťaží z overovania lisovaných dielov pred výrobou nástrojov prostredníctvom doplnkovej cesty. Namiesto priameho skoku z tlačených-prototypov razníc na 10 USD,000+ tvrdených výrobných razníc, skúsené tímy vložia fázu rýchleho prototypovania, ktorá vyrába skutočné kovové diely - prostredníctvom CNC obrábania alebo profesionálnej výroby plechu -, aby sa potvrdila vyrobiteľnosť a funkčný výkon.
Logika je správna: vaša vytlačená kocka dokázala, že geometria funguje. CNC-prototypová alebo vyrobená vzorka kovu dokazuje, že dielec funguje v reálnych podmienkach s výrobnými-reprezentatívnymi materiálovými vlastnosťami a povrchovou úpravou. Toto dvojstupňové overenie rieši problémy s DFM (uhly ponoru, minimálne polomery,-priepustnosti pruženia) predtým, ako investujete kapitál do výrobných nástrojov.
Tímy využívajúce služby akoRýchly prototyp YICHENpriblížiť sa k tejto medzere kombináciou CNC obrábania a výroby plechu na výrobu funkčných kovových vzoriek s včasnou spätnou väzbou DFM. Výsledkom je overený dizajn dielu - potvrdený geometricky (prostredníctvom tlačených foriem) aj funkčne (prostredníctvom prototypových kovových dielov) - predtým, ako sa vystrihne akákoľvek produkčná forma. Táto dvojfázová validácia zvyčajne ušetrí oveľa viac pri opravách nástrojov, ktorým sa treba vyhnúť, ako náklady na služby prototypovania.
Hybridné stratégie rozširujú to, čo môžu tlačené matrice fyzicky dosiahnuť. Ale každý prístup má stále hranicu -, bod, v ktorom únava materiálu, požiadavky na silu alebo objemové požiadavky presahujú to, čo dokáže spoľahlivo vydržať akákoľvek kombinácia tlačených a vystužených nástrojov.
Obmedzenia a kedy prejsť za tlačené matrice
Každá nástrojová metóda má obálku zlyhania. Tlačené raznice nie sú výnimkou a predstieranie opaku by podkopalo všetko, čo táto príručka stanovila. Režimy zlyhania lisovnice a limity vytlačené na 3D tlačiarni sú skutočné, predvídateľné a -, ak sa ignorujú, - drahé. Ak budete presne vedieť, kde sa tieto nástroje rozkladajú, môžete ich s istotou používať v rámci ich možností a prejsť na tvrdšie nástroje v správnom momente namiesto toho, aby ste príliš neskoro.
When Printed Dies Fail
Zlyhanie nie vždy vyzerá ako dramatická trhlina uprostred-ťahu. Častejšie je to postupná degradácia, ktorá produkuje čoraz nepresnejšie diely, až sa raznica stane nepoužiteľnou. Tu sú konkrétne scenáre, v ktorých tlačené nástroje dosiahnu svoj limit:
- Tonážny strop prekročený:Polymérne matrice nemôžu prežiť sily nad ich medzu klzu v tlaku vynásobenú kontaktnou plochou, a to ani raz. Jediný prípad preťaženia spôsobí okamžitý krehký lom v tuhých živiciach alebo trvalé rozdrvenie v termoplastoch. Nedošlo k obnove - kocka je šrot.
- Únava tlačenej formy a tečenie pri zaťažení:Dokonca aj pri silách hlboko pod limitom jedného{0}}ťahu spôsobuje opakované cyklovanie kumulatívne škody.Creepová deformácia v 3D tlačených polymérochnastáva, keď sa molekulové reťazce navzájom prekĺznu pri trvalom alebo opakovanom namáhaní, čo vedie k trvalej zmene rozmerov v priebehu času. FDM plasty sú obzvlášť citlivé, pretože ich nižšie teploty topenia znamenajú, že okolité teplo urýchľuje tento molekulárny pohyb. Forma, ktorá dokonale meria v prvom cykle, môže byť v cykle 200 predimenzovaná o 0,1 až 0,3 mm.
- Citlivosť na teplotu:Dielenské teploty nad 30-35 stupňov C výrazne zmäkčujú PLA a štandardné živice. Trením-vytvoreným teplom počas rýchleho cyklovania sa tento problém zhoršuje. Matrica, ktorá funguje dobre v klimaticky kontrolovanom laboratóriu, môže zlyhať v letnej garáži alebo v továrni bez klimatizácie.
- Limity geometrickej zložitosti:Hlboké ťahanie, zložené krivky s úzkymi polomermi a progresívne lisovacie operácie prinášajú viac{0}}smerové stavy napätia, s ktorými sa tlačené materiály zle manipulujú. Ťahové zaťaženie naprieč vrstvami spojov v FDM matriciach alebo koncentrácie napätia na tenkých prvkoch v matriciach zo živice vytvárajú nepredvídateľné body zlyhania, ktoré nevykompenzuje žiadne množstvo výplne.
- Degradácia povrchu:Tvarovací kontakt postupne obrusuje a leští povrch matrice, čím sa menia rozmery vôle a prenos textúry povrchu. Mäkké materiály, ako je nylon, sa opotrebovávajú rýchlejšie ako tuhé živice, ale zlyhávajú oveľa elegantnejšie -, kompromisom je pomalšia degradácia oproti náhlemu praskaniu.
- Rozmerový posun bez varovania:Na rozdiel od oceľových lisovníc, ktoré sa pred zlyhaním viditeľne deformujú, polymérové lisovnice sa môžu rozmerovo zmenšovať, pričom stále vyzerajú neporušené. Problém neuvidíte, kým tvarované diely nezačnú zlyhávať pri kontrole. K tečeniu polymérov dochádza dokonca aj pri izbovej teplote v dôsledku ich viskoelastickej povahy, kde trvalé zaťaženie spôsobuje, že sa reťazce natiahnu a natrvalo preusporiadajú.
Limit objemu pre 3D vytlačené raziace nástroje sa zvyčajne pohybuje medzi 200 až 500 dielmi pre dobre-navrhnuté termoplastické matrice a 50 až 150 dielmi pre matrice zo živice pri miernom zaťažení. Nie sú to tvrdé hranice -, posúvajú sa výberom materiálu, tvrdosťou formovania a podmienkami prostredia. Predstavujú však zónu, kde kumulatívne opotrebovanie, tečenie a rozmerový posun spôsobujú, že každá nasledujúca časť je menej spoľahlivá ako predchádzajúca.
Objemové prahy a prechod na výrobné nástroje
Vedieť, kedy prejsť z tlačených na obrábané matrice, nie je jediným rozhodovacím bodom. Ide o postup, ktorý sleduje prirodzený oblúk vývoja produktov:
- Vytlačené matrice na overenie geometrie (1-50 dielov):Uistite sa, že uhly ohybu, hĺbky tvarov a celkový tvar fungujú tak, ako boli navrhnuté. Akceptujte nedokonalosti povrchu a rozmerové odchýlky ako cenu rýchlosti.
- Rýchle{0}}prototypové kovové diely na funkčné testovanie (5 – 20 dielov):Po overení geometrie pomocou tlačeného-formovania vyrobte skutočné kovové diely pomocou CNC obrábania alebo profesionálnej výroby, aby ste potvrdili správanie materiálu, pruženie-späť a výkon v reálnych prevádzkových podmienkach. Služby akoRýchly prototyp YICHENpreklenite túto medzeru poskytnutím CNC-prototypov a vyrobených kovových dielov, ktoré potvrdzujú vyrobiteľnosť -, čím sa zachytia problémy s DFM skôr, ako investujete do kalených nástrojov.
- Výrobné nástroje pre objem (500+ častí):S overenou geometriou a potvrdenou vyrobiteľnosťou investujte do CNC-ocelových lisovníc s dôverou, že vás nečaká žiadny drahý revízny cyklus.
Tento postupný prístup minimalizuje celkové riziko projektu. Tlačené matrice absorbujú konštrukčnú nestabilitu skorého vývoja. Rapid-prototypované kovové diely potvrdzujú, že konečný dizajn je skutočne vyrobiteľný v mierke. Výrobné matrice sa odrežú iba raz, pre zmrazený dizajn.
Skôr ako sa zaviažete k akémukoľvek prístupu, prejdite si tento kontrolný zoznam hodnotenia pre vašu konkrétnu aplikáciu:
- Je vaša tvarovacia sila nižšia ako-tretina stláčacej kapacity materiálu matrice? Ak nie, tlačené nástroje sú poddimenzované.
- Potrebujete viac ako 500 rovnakých dielov? Ak áno, ekonomika uprednostňuje opracované lisovnice bez ohľadu na schopnosť tlačených lisovníc.
- Vyžaduje tvarovaný diel kvalitu povrchu pod Ra 1,6? Tlačené matrice bez rozsiahlej povrchovej úpravy to nezaručia.
- Bude matrica fungovať pri teplotách nad 35 stupňov C? Faktor zmäkčovania materiálu a zrýchleného tečenia.
- Zahŕňa geometria hlboké ťahanie alebo zložené formy s ťahovým napätím cez čelo matrice? Tieto tlačia tlačené materiály do oblasti nepredvídateľných porúch.
- Dokážete tolerovať +/- 0.2 až 0,5 mm rozmerové odchýlky v rámci výrobnej série? Ak je potrebná pevnejšia konzistencia, riešením sú oceľové nástroje.
3D tlačené razidlá nie sú náhradou za konvenčné nástroje. Ide o vývojový-fázový urýchľovač, ktorý v rámci definovanej obálky schopností skracuje týždne prípravnej doby a tisíce dolárov na hodiny a vreckové -. Použite ich tam, kde vynikajú, prejdite tam, kde nie, a produkčné nástroje získate rýchlejšie, lacnejšie a s menším počtom prekvapení ako tímy, ktoré úplne vynechajú overovacie kroky.
Často kladené otázky o 3D tlačených razidlách
1. Koľko dielov dokáže vyrobiť 3D tlačená raznica, kým zlyhá?
Životnosť matrice do značnej miery závisí od tlačového materiálu a náročnosti tvarovania. Dobre-navrhnuté nylonové alebo polykarbonátové matrice vykonávajúce jednoduché ohyby v tenkom hliníku zvyčajne vydržia 200 až 500 cyklov. Pevná živica pri miernom zaťažení vydrží okolo 50 až 150 dielov. PLA sa často degradujú v rámci jedno{8}}ciferného použitia. Hybridné prístupy, ako je pridávanie oceľových vložiek s polomermi ohybu alebo epoxidová -výplň vnútra matrice, môžu predĺžiť životnosť na 1,{12}} cyklus posilnením kontaktných zón s vysokým-opotrebením a zároveň zachovať vytlačené telo pre objemovú geometriu.
2. Aké kovy môžete vyraziť pomocou 3D tlačených razníc?
Mäkké, tvárne kovy v žíhanom temperovaní najlepšie fungujú s polymérovými matricami. Ideálnymi kandidátmi sú žíhané hliníkové zliatiny (1100, 3003, 5052, 6061{5}}O), po ktorých nasleduje žíhaná mosadz, mŕtva mäkká meď a tenko{8}}mäkká oceľ. Nehrdzavejúca oceľ je vo všeobecnosti horná hranica, ktorá sa obmedzuje na veľmi tenké materiály (menej ako 0,6 mm) s vysoko{9}}pevnými materiálmi matrice, ako je nylon s uhlíkovými-vláknami. Pri objednávaní plechu na tvárnenie s potlačou vždy špecifikujte žíhané alebo mŕtve mäkké temperovanie, pretože tvrdšie temperovanie môže zdvojnásobiť požadovanú ohýbaciu silu.
3. Sú 3D tlačené raznice lacnejšie ako CNC obrábané nástroje?
Pri prototypovaní a objemoch pod 500 dielov stoja tlačené matrice výrazne menej. Jedna nylonová matrica stojí 15 až 50 USD oproti 1 500 až 10 000 USD za CNC-obrábanú oceľ. Cenová výhoda rastie s každou iteráciou návrhu, pretože opätovná tlač revidovanej matrice sa mení v porovnaní s prepracovaním{10}}. Ekonomika sa však pri 500 až 1 000 súčiastkach obráti, pretože opracované oceľové zápustky vydržia 50 000 až 500{18}} cyklov, pričom cena pohonu na{19}}diel je pod 0,10 USD. Tímy, ako je služba rýchleho prototypovania YICHEN, pomáhajú preklenúť túto medzeru tým, že overujú vyrobiteľnosť dielov prostredníctvom CNC-prototypových kovových vzoriek predtým, ako sa zaviažu k drahým výrobným lisovniam.
4. Aký je najlepší materiál na 3D tlač na razenie?
Nylon vystužený uhlíkovými -vláknami- ponúka najsilnejší celkový výkon pre väčšinu aplikácií raziacich foriem. Spája v sebe pevnosť v tlaku okolo 100 až 130 MPa s vynikajúcou rozmerovou stálosťou, nízkou tepelnou rozťažnosťou a odolnosťou proti tečeniu pri opakovanom zaťažení. Pre lacné prototypovanie poskytuje štandardný nylon (PA6 alebo PA12) dobrú rovnováhu medzi pevnosťou a cenou. Pevné inžinierske živice z tlačiarní SLA poskytujú vynikajúcu povrchovú úpravu a izotropiu, ale pri preťažení náhle zlyhajú bez varovania. Výber materiálu by mal zodpovedať vašej špecifickej tvarovacej sile, počtu cyklov a požiadavkám na kvalitu povrchu.
5. Ako vypočítate, či 3D tlačená matrica zvládne konkrétnu tvárniacu operáciu?
Vypočítajte požadovanú silu na tvárnenie pomocou vzorca na ohýbanie vzduchu-, ktorý zohľadňuje štvorcovú hrúbku plechu, dĺžku ohybu, šírku- otvoru matrice a násobiteľ materiálu na základe pevnosti zliatiny v ťahu. Potom porovnajte túto silu s kompresnou kapacitou vašej matrice (medza klzu vynásobená kontaktnou plochou). Aplikujte minimálny bezpečnostný faktor 3x pre termoplasty a 4x pre tuhé živice, pretože polymérové lisovnice praskajú náhle bez varovania na rozdiel od oceľových lisovníc, ktoré sa deformujú postupne. Ak bezpečnostný pomer klesne pod prahovú hodnotu, zväčšite kontaktnú plochu matrice, prejdite na silnejší materiál alebo znížte hrúbku plechu.


