


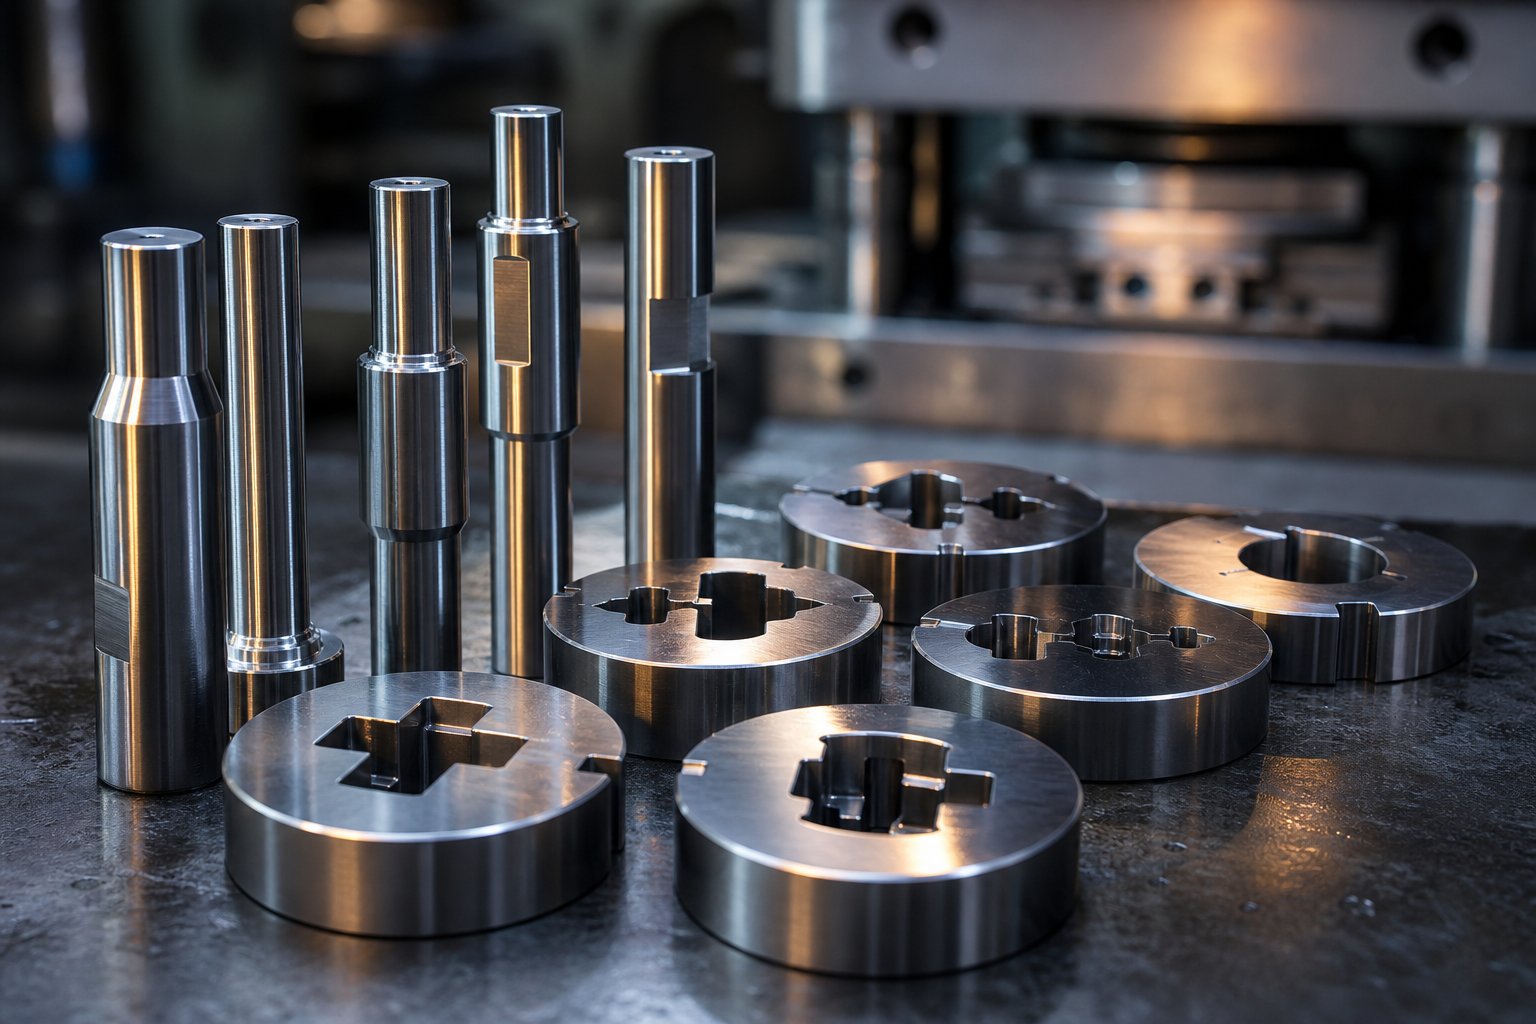
Čo sú komponenty karbidovej raznice
Predstavte si, že progresívna matrica pracuje rýchlosťou 800 úderov za minútu a vyrába sa milióny dielov ročne. Pri tomto tempe sa bežné razníky a gombíky z nástrojovej ocele rýchlo opotrebúvajú, rozmery sa vymykajú tolerancii a neplánované prestoje naberajú na okrajoch. Tento scenár je presne dôvodom, prečo sa inžinieri obracajú na karbid.
Komponenty lisovacích lisovníc z tvrdokovu sú presne{0}}vyrobené nástrojové prvky, ako sú razidlá, gombíky lisovníc, vodiace lišty, odstraňovače a oterové dosky, vyrobené zo slinutého karbidu volfrámu (WC) spojeného s kovovým spojivom, ako je kobalt alebo nikel. Nahrádzajú konvenčné diely z nástrojovej ocele vo vnútri zostavy lisovacej matrice, čím poskytujú vynikajúcu tvrdosť, odolnosť proti opotrebovaniu a rozmerovú stabilitu pri veľkoobjemových{2}}sériových výrobách.
Definovanie komponentov karbidovej raznice
Slinutý karbid sa vyrába práškovou metalurgiou: prášok z karbidu volfrámu- sa zmieša so spojivom, zhutní sa vo forme a speká pod intenzívnym teplom a tlakom, kým nevytvorí pevný kus. Výsledkom je materiál výrazne tvrdší ako tepelne-spracovaná nástrojová oceľ. Aby sme to uviedli do perspektívy, 6-percentný karbid kobaltu registruje približne 92 HRA, zatiaľ čo temperovaná nástrojová oceľ má vrchol okolo 62 HRC, čo je podstatne nižšia hodnota tvrdosti na porovnateľnej stupnici konverzie.
Táto tvrdosť sa priamo premieta do odolnosti proti oderu. Pri lisovacích operáciách, ktoré zahŕňajú tvarovanie, dierovanie a rezanie pri vysokých rýchlostiach, zostávajú karbidové komponenty ostré a rozmerovo stabilné oveľa dlhšie ako ich oceľové náprotivky. Úlohy, ako je dierovanie malých otvorov v tvrdých materiáloch, nemusia byť dokonca realizovateľné bez nástrojov z karbidu volfrámu.
Kam sa zmestí karbid v zostave matrice
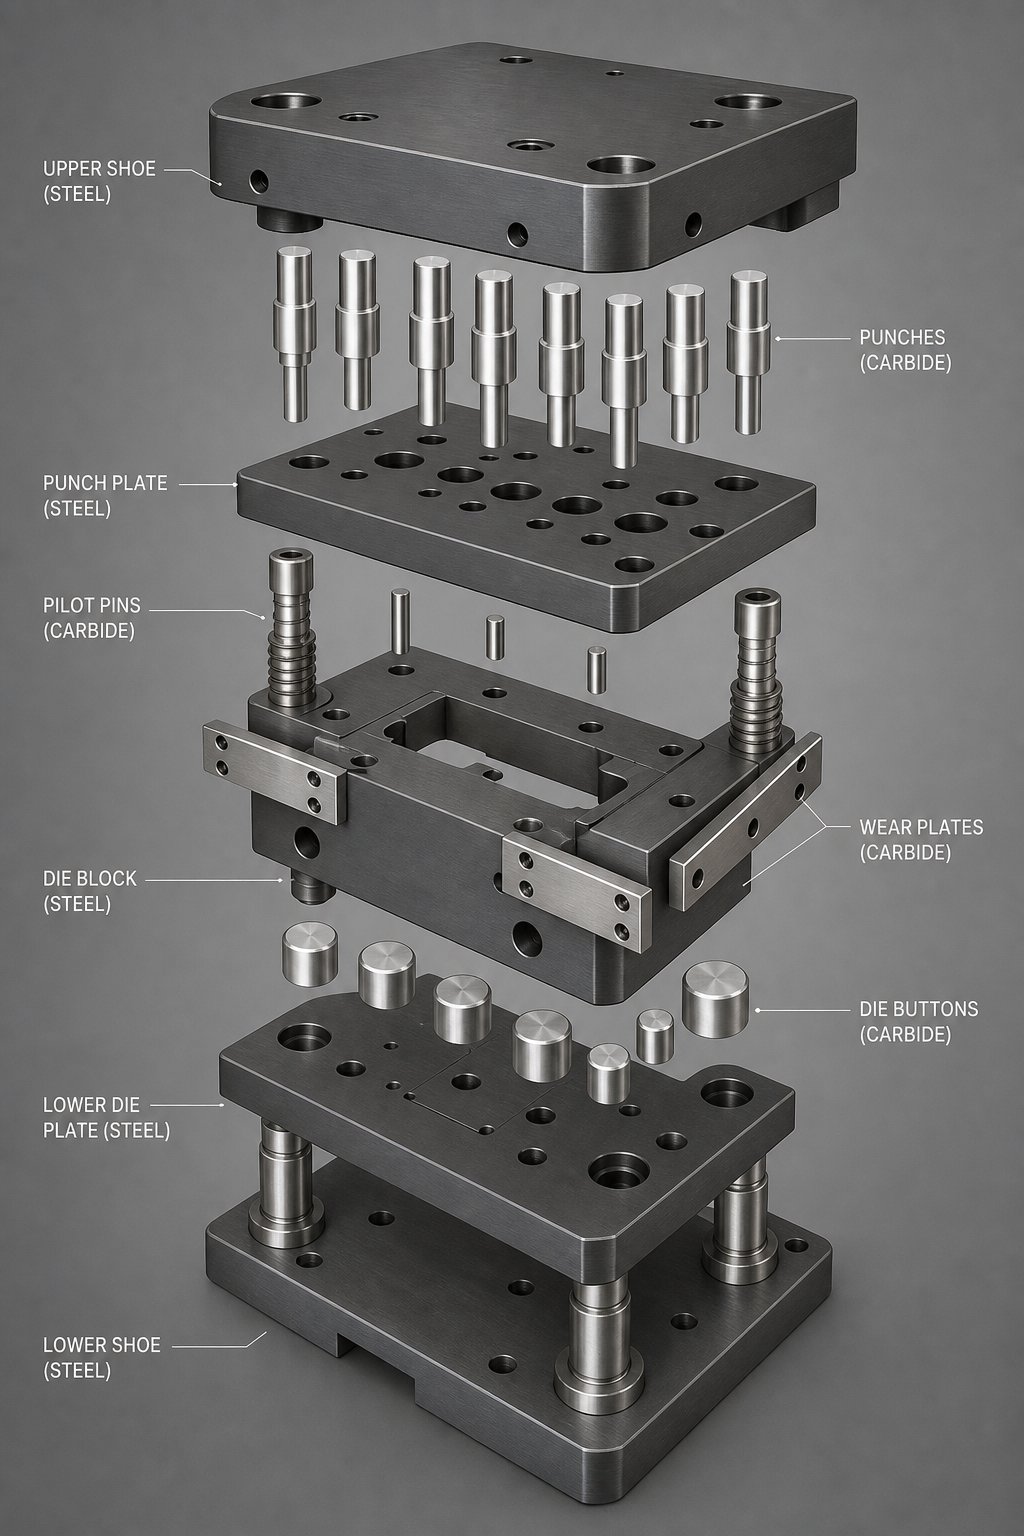
V rámci raznice karbid nenahrádza celú štruktúru. Horné a spodné lisovacie dosky alebo pätky sú zvyčajne vyrobené zo stredne uhlíkovej ocele, ako je oceľ 45, kalené a temperované na 25 – 30 HRC, aby poskytovali štrukturálnu podporu. Karbidové komponenty sú umiestnené vo vnútri tejto konštrukcie ako pracovné prvky, ktoré sa priamo dotýkajú materiálu pásu: rezné razníky, tvarovacie vložky, tlačidlá lisovnice, vodiace prvky, ktoré lokalizujú pás a opotrebiteľné dosky, ktoré zvládajú klzný kontakt.
Predstavte si to takto: oceľový rám absorbuje a rozdeľuje lisovaciu tonáž, zatiaľ čo karbidové prvky zvládajú skutočné rezanie, tvarovanie a vedenie tam, kde je oder a náraz najviac koncentrovaný. Začlenenie razníkov a gombíkov vložených z tvrdokovu do razidiel udržuje nástroje ostrejšie po dlhšiu dobu, čo maximalizuje kvalitný výstup a môže predĺžiť životnosť nástroja až 10-krát v porovnaní s oceľou.
Prečo teda používať karbid v zostavách zápustiek namiesto toho, aby ste sa prilepili k nástrojovej oceli? Odpoveď prichádza na ekonomiku výroby.Karbidové komponenty matrice pre vysokoobjemové lisovanieznížte cykly ostrenia, udržujte užšie tolerancie pri dlhších sériách a minimalizujte odpad z opotrebovaných nástrojov. Pri operáciách lisovania miliónov dielov nie je výkonnostná medzera medzi tvrdokovom a nástrojovou oceľou okrajová; je to rozdiel medzi ziskovým behom a neustálym hasením požiarov na tlačovej ploche.
Kompromis-je v tom, že karbid je vo svojej podstate krehkejší ako tvárne nástrojové ocele. Koncentrácia napätia v ostrých rohoch alebo nesprávnych vôľach môže spôsobiť praskliny, ktoré sa rýchlo šíria. Úspešná aplikácia karbidov závisí od prispôsobenia správnej triedy, geometrie a nosnej konštrukcie špecifickým požiadavkám každej pozície komponentu v matrici. Tento výberový proces, od vlastností materiálu cez klasifikáciu akosti až po konkrétne rozhodnutia -typu{5}}zápustky, je presne tým, čo podrobne rozoberajú nasledujúce sekcie.
Vlastnosti karbidového materiálu, ktoré poháňajú výkon matrice
Výber akarbidový komponent pre razidlonie je jedno{0}}veľké{1}}rozhodnutie-pre všetkých. Výkon, ktorý dosiahnete, závisí od merateľných vlastností materiálu a pochopenie týchto vlastností vás dostane do pozície, v ktorej budete môcť prispôsobiť správnu formuláciu každej úlohe v matrici. Najdôležitejšie sú štyri metriky: tvrdosť, priečna medza pevnosti (TRS), pevnosť v tlaku a hustota.
Tvrdosť a odolnosť proti opotrebeniu v lisovacom prostredí
Tvrdosť tvrdokovu pre lisovacie nástroje sa meria na stupnici Rockwell A (HRA), ktorá je vhodnejšia pre extrémne tvrdé materiály ako stupnica HRC používaná pre nástrojovú oceľ. Naprieč akostami bežne špecifikovanými pre lisovanie sa tvrdosť pohybuje od zhruba 82 HRA na najtvrdšom konci až po 94 HRA pre ultrajemné formulácie optimalizované pre maximálnu odolnosť proti opotrebovaniu. Pre kontext, a6% kobalt ultrajemnej kvality (zrno 0,4 mikrónu)dosahuje približne 94 HRA s priečnou pevnosťou v pretrhnutí 3 700 MPa, zatiaľ čo 20 % kobalt so stredným zrnitosťou- má hodnotu okolo 82 HRA s TRS nad 2 600 MPa.
Prečo na tom záleží na tlačovej konferencii? Tvrdosť priamo riadi odolnosť proti abrazívnemu opotrebovaniu. Každý zdvih lisu ťahá pásový materiál cez reznú hranu alebo tvarovací povrch komponentu matrice. Vyššie hodnoty HRA znamenajú pomalšie straty materiálu na tomto rozhraní, čo sa premieta do dlhších intervalov medzi cyklami ostrenia a prísnejšej rozmerovej konzistencie v rámci výrobného cyklu.
Pevnosť pri priečnom pretrhnutí meria, koľko sily v ohybe môže karbidový kus absorbovať pred zlomením. Pri lisovaní záleží na TRS pre komponenty, ako sú štíhle razníky alebo piloty, ktoré sú vystavené bočnému zaťaženiu. Trieda s 3 700 MPa TRS toleruje výrazne väčšie namáhanie mimo os - ako trieda s tlakom 1 700 MPa, čím sa znižuje riziko náhleho zlomu počas-prevádzky pri vysokej rýchlosti. Pevnosť v tlaku medzitým určuje odolnosť voči drveniu. Karbidové druhy s jemnejšími zrnami a nižším obsahom spojiva poskytujú výnimočne vysokú pevnosť v tlaku, vďaka čomu sú vhodné pre stanice, kde sa veľká tonáž sústreďuje na malé plochy.
Hustota dopĺňa obraz. Štandardný kobalt{1}}viazaný karbid sa pohybuje od približne 13,5 g/cm3 pri 20 % obsahu kobaltu až po takmer 15,0 g/cm3 pri 6 % kobaltu. Hoci hustota priamo neurčuje správanie pri opotrebovaní, slúži ako rýchly indikátor kvality: odchýlky od očakávanej hustoty pre danú triedu môžu signalizovať problémy s pórovitosťou alebo distribúciou spojiva, ktoré ohrozujú výkon v teréne.
Vplyv obsahu spojiva a veľkosti zŕn na výkon
Dve premenné určujú, kde na spektre tvrdosti-verzus- tvrdosti pristane karbid: obsah kobaltového spojiva a veľkosť zŕn karbidu volfrámu.
Kobalt pôsobí ako "lepidlo", ktoré drží tvrdé častice WC pohromade. Zvýšenie obsahu kobaltu zlepšuje húževnatosť pridaním tvárnej kovovej fázy, ktorá absorbuje energiu nárazu a odoláva šíreniu trhlín. Kompromisom-je znížená tvrdosť, pretože mäkšie spojivo zaberá väčší objem. 6 % kobalt so strednou veľkosťou zrna registruje okolo 91 HRA s TRS 1 700 MPa, zatiaľ čo zvýšenie kobaltu na 15 % znižuje tvrdosť na 86.5 HRA, ale zvyšuje TRS nad 2 800 MPa. V prípade komponentov matrice, ktoré čelia opakovaným nárazom, ako sú silné{13}}strižníky, táto dodatočná húževnatosť zabraňuje katastrofálnemu vylamovaniu hrán. V prípade opotrebiteľných dosiek alebo tvarovacích vložiek s ľahším{15}materiálom zachováva nižší obsah kobaltu tvrdosť potrebnú na to, aby odolala postupnému oteru.
Rovnako silný účinok má aj zrnitosť. Jemnejšie WC zrná sa zhlukujú hustejšie a ponechajú menej miesta pre mäkšie spojivo, aby dominovalo na povrchu. Výsledkom je vyššia tvrdosť a lepšia retencia hrán pri ekvivalentnom obsahu spojiva. Odolnosť proti opotrebeniu ultrajemnozrnného karbidu je podstatne vyššia ako u zmesí so strednou zrnitosťou s rovnakým percentom kobaltu, a preto presné lisovacie operácie čoraz viac špecifikujú submikrónové a ultrajemné triedy pre komponenty, kde sú ostrosť hrán a povrchová úprava rozhodujúce.
Nasledujúca tabuľka mapuje štyri kategórie primárnej zrnitosti podľa ich všeobecných výkonnostných charakteristík pri lisovaní:
| Kategória veľkosti zrna | Typický rozsah zŕn | Relatívna tvrdosť | Relatívna húževnatosť | Odolnosť proti opotrebovaniu | Najlepšie sa hodí pre |
|---|---|---|---|---|---|
| Štandardné (stredné) | 1.2 - 3.5 mikrónov | Stredná (82 – 91 HRA) | Vysoká | Dobre | Ťažké strižníky, vysoko{0}}úderové matrice, nástroje na rezanie za studena |
| Dobre | 0.8 - 1.2 mikrónov | Vysoká (91 – 92 HRA) | Stredná{0}}Vysoká | Veľmi dobré | Univerzálne{0}}tlačidlá, tvarovacie vložky, progresívne razidlá |
| Ultrajemné/submikrónové | 0.4 - 0.8 mikrónov | Veľmi vysoká (92 – 94 HRA) | Mierne | Výborne | Presné dierovače, piloty, tenké-rezanie materiálu, vložky s tesnou{1}}toleranciou |
| Nano | Menej ako 0,4 mikrónu | Najvyššie | Nižšia | Výnimočné | Mikro{0}}lisovanie, mimoriadne{1}}precízne súčiastky, elektronické konektory |
Všimnite si vzor: keď sa veľkosť zrna zmenšuje, získate tvrdosť a odolnosť proti opotrebovaniu, ale obetujete určitú lomovú húževnatosť. Pri lisovaní to znamená, že ultrajemná trieda vyniká tam, kde primárnym spôsobom zlyhania je postupné opotrebovanie a zaoblenie hrán, zatiaľ čo trieda so strednou zrnitosťou je lepšou voľbou tam, kde by riziká nárazového zaťaženia alebo nesprávneho súososti mohli spôsobiť krehké lomy.
Praktický poznatok pre inžinierov, ktorí hodnotia komponenty karbidových lisovníc, je, že žiadna vlastnosť nehovorí celý príbeh. Dierovač, ktorý potrebuje prežiť milióny zásahov do tenkej nehrdzavejúcej ocele, si vyžaduje inú rovnováhu medzi veľkosťou zŕn karbidu a zachovaním ostria ako tlačidlom lisovníka na vysekávanie hrubej mäkkej ocele pri miernom objeme. Kľúčom je identifikácia, proti ktorému režimu zlyhania navrhujete, abrazívne opotrebovanie alebo prasknutie nárazom, a výber kombinácie zŕn spojiva-, ktorá rieši túto konkrétnu hrozbu. Toto rozhodnutie vedie priamo k výberu zo zavedených tried klasifikácií, z ktorých každá je navrhnutá tak, aby poskytovala určitú rovnováhu týchto konkurenčných vlastností.
Karbidové triedy a ich aplikácie na lisovanie
Klasifikácie akosti existujú práve preto, že žiadna formulácia karbidu nezvládne každú prácu v lisovacej matrici. Systém triedy ANSI C- zoskupuje slinuté karbidy podľa zamýšľaných prevádzkových podmienok a pochopenie tohto systému vám pomôže vybrať správnu chémiu pre každú pozíciu v matrici bez preplácania alebo nedostatočnej výkonnosti.
Vysvetlenie bežných tried karbidov
TheSystém ANSI C-rozdeľuje karbid volfrámu do funkčných kategórií. Pri lisovacích lisovacích nástrojoch sa stretnete s dvoma hlavnými rodinami: s rovnými triedami C1-C4 (WC spájané kobaltom, bez legujúcich prísad) a triedami C9-C14 proti opotrebovaniu a nárazu, ktoré sú navrhnuté špeciálne pre operácie tvárnenia a vysekávanie. Typy C5-C8, legované karbidom titánu alebo karbidom tantalu na obrábanie ocele, sa príležitostne objavujú v aplikáciách lisovníc zahŕňajúcich železné pásové materiály, ale sú bežnejšie v rezných doštičkách.
Tu je návod, ako sa rozdeľujú najrelevantnejšie stupne pre výber komponentov matrice:
- C2 (6-10 % Co, 90-92 HRA, stredne jemné zrno):Všeobecná-rovná trieda s vysokou tvrdosťou a dobrou odolnosťou proti opotrebovaniu. Pôvodne určený na obrábanie neželezných-materiálov, C2 funguje dobre v komponentoch lisovníc, ktoré čelia abrazívnemu opotrebovaniu s minimálnym otrasom, ako sú opotrebiteľné platne a tvarovacie vložky na manipuláciu s hliníkovým alebo medeným pásom.
- C10-C11 (8-13% Co, 88-91 HRA, jemná až stredná zrnitosť):Účel-vytvorený pre opotrebované povrchy vystavené ľahkým až stredným nárazom. Tieto typy zvládajú operácie vysekávania a kreslenia a sú bežnou voľbou pre gombíky a ľahšie-dierovače.
- C12-C13 (13-16 % Co, 87-89 HRA, stredne hrubé zrno):Vyšší obsah kobaltu poskytuje húževnatosť potrebnú pre ťažké tvárnenie, razenie a razenie razníkov, ktoré absorbujú významnú energiu nárazu pri každom ťahu.
- Mikrozrnné a submikrónové triedy (3-10% Co, 92-95 HRA, veľkosť zŕn pod 0,8 mikrónu):Tieto prémiové formulácie obsahujú ultrajemné častice WC pre maximálnu ostrosť hrán a odolnosť proti opotrebeniu. Vynikajú tam, kde najviac záleží na rozmerovej presnosti a povrchovej úprave, najmä v pilotoch, presných dierovačoch a vložkách s tesnou -toleranciou.
Kritický bod, ktorý môže číslovanie C{0}}triedy zakryť: vyššie čísla C neznamenajú jednoducho tvrdší materiál. Ako objasňujú priemyselné referencie, klasifikačný systém zoskupuje triedy podľa typu služby, nie podľa lineárneho priebehu tvrdosti. C13 je v skutočnosti mäkší ako C2, ale oveľa tvrdší, čo je presne to, čo ťažký strižník potrebuje.
Priraďovanie tried ku konkrétnym komponentom matrice
Výber stupňa sa posúva v závislosti od toho, ktorý komponent špecifikujete. Pilot lokalizujúci pás pri 600 úderoch za minútu čelí úplne inému namáhaniu ako lisovacie tlačidlo, ktoré vyrezáva 2 mm nehrdzavejúcu oceľ. Nižšie uvedená tabuľka mapuje druhy karbidov na typy komponentov, pričom spája chémiu s funkčnými požiadavkami:
| Die Component | Odporúčaný rozsah | Typický obsah Co | Kľúčový atribút výkonu | Prečo tento zápas funguje |
|---|---|---|---|---|
| Presné dierovače (malý priemer, tenký materiál) | Submikrónový / mikrozrnný | 3-8% | Maximálna tvrdosť, retencia hrán | Odoláva zaobleniu hrán pri miliónoch zásahov; zachováva kvalitu otvoru |
| Ťažké dierovače (hrubý rozchod) | C12 - C13 | 13-16% | Vysoká rázová húževnatosť | Absorbuje nárazy bez štiepania pri ťažkých{0}}rezoch |
| Tlačidlá matrice (rezné vložky) | C10 - C11 | 8-13% | Vyvážená odolnosť proti opotrebovaniu a nárazom | Zvláda opakované šmykové namáhanie s miernym nárazom |
| Piloti a lokátory | Submikrónové / jemné zrno | 6-10% | Rozmerová stabilita, odolnosť proti opotrebovaniu | Udržuje pevné uchytenie v pásových otvoroch na dlhých úsekoch |
| Noste dosky a vodidlá | C2 - C10 | 6-10% | Odolnosť proti oderu, nízke trenie | Odoláva klznému opotrebovaniu v dôsledku postupu pásu bez nárazového zaťaženia |
| Stripéry a špeciálne vložky | C10 - C12 | 10-15% | Odolnosť s dobrým opotrebovaním | Toleruje bočné sily a opakovaný kontakt |
Kedy ospravedlňujú mikrozrnné a submikrónové triedy svoju prémiu v porovnaní so štandardnými formuláciami? Rozdiel v nákladoch stojí za to v troch scenároch: keď lisujete tenké materiály pod 0,5 mm, kde je presne špecifikovaná výška otrepu, keď priemer razníka klesne pod 1,5 mm a integrita ostria priamo určuje životnosť nástroja, alebo keď objem výroby presiahne niekoľko miliónov zásahov a predĺžené intervaly ostrenia sa spájajú do zmysluplných úspor prestojov. V týchto prípadoch jesubmikrónové stupne dosahujúce 93-95 HRAposkytujú merateľne dlhší servis medzi prebrúsením.
Pre všetko ostatné ponúkajú štandardné a jemné{0}}triedy zrna v rade C10-C12 praktickú rovnováhu. Sú lacnejšie na jeden polotovar, lepšie znášajú nedokonalosti zarovnania a predvídateľne sa prebrúsia. Inteligentný prístup špecifikuje prémiové triedy iba na staniciach, kde sa ich špecifické výhody premietajú do merateľných výrobných ziskov, nie plošne ich aplikovaním na každú pozíciu v matrici.
Výber stupňa však rozpráva len polovicu príbehu. Rovnaká trieda C11 sa správa odlišne ako okrúhly razník v porovnaní s tvarovaným lisovacím gombíkom, pretože geometria, vôľa a smer zaťaženia sú v interakcii s vlastnosťami materiálu. Každý typ komponentu prináša svoj vlastný súbor funkčných požiadaviek a režimov porúch, ktoré formujú, ako sa táto trieda správa v praxi.
Analýza komponentov-podľa{1}}karbidu komponentov pre lisovacie nástroje
Karbidová trieda poskytuje svoj menovitý výkon iba vtedy, keď je spárovaná so správnou geometriou komponentov, nosnou štruktúrou a nastavením vôle. Každá pozícia v matrici kladie jedinečné mechanické požiadavky a zaobchádzanie s karbidom ako s kvapkou-nahradením nástrojovej ocele bez úpravy okolitého dizajnu je rýchlou cestou k prasknutiu razníkov a predčasným poruchám. Tu je to, čo každý typ komponentu vyžaduje.
Karbidové razníky a pilotné komponenty
Razníky absorbujú najsilnejšie sily v akejkoľvek raznici. Každý zdvih poháňa razník cez pásový materiál, vystaví reznú hranu šmykovému namáhaniu a potom ju vtiahne cez zátku. Karbid tu vyniká, pretože jeho tvrdosť odoláva zaobleniu hrán, ktoré postupne zhoršuje kvalitu otvoru v razidle nástrojovej ocele. V určitých konfiguráciách s nulovou-vôľou môžu tvrdokovové razníky udržiavať tolerancie bez otrepov- až 10-krát dlhšie ako ich oceľové ekvivalenty.
Úvahy o návrhu karbidového razidla pri razení presahujú výber materiálu. Pretože karbid je krehký, na geometrii a detailoch podpery nesmierne záleží. Spôsoby zlyhania, ktorým karbid zabraňuje, ako je progresívne opotrebovanie hrán a rozmerový posun, môžu byť nahradené katastrofickým zlomom, ak konštrukcia ignoruje obmedzenia karbidov.
- Vyhnite sa ostrým vnútorným rohom na profiloch dierovačov. Použite polomery minimálne 0,1 mm, aby ste znížili koncentrácie napätia, ktoré iniciujú trhliny.
- Spätné dierovače s tvrdeným podkladovým plechom (56-60 HRC) minimálne1,2 až 1,25 násobok hrúbkyštandardnej oceľovej nosnej dosky matrice na rozloženie tlakového zaťaženia.
- Pomer dĺžky dierky-k-priemeru udržujte konzervatívny. Štíhle karbidové razníky zosilňujú bočné vychýlenie a karbid sa pred zlomením neohne.
- Špecifikujte vedené odizolovanie, aby ste zabránili bočnému zaťaženiu počas sťahovania. Neriadené odizolovanie je jednou z najčastejších príčin zlomeniny dierovača.
- Použite mechanické zapínanie alebo zapínanie-rukávmi. Horúca{2}}objímka využíva rozdiel v tepelnej rozťažnosti medzi oceľovými držiakmi a karbidovými doštičkami, čím vytvára presahové uloženie pri 500 – 600 stupňoch Celzia s 0,6 – 1 % presahom na priemere.
Piloti čelia súvisiacej, ale zreteľnej výzve. Ich úlohou je umiestnenie pásu, nie rezanie, takže pri vstupe do pred-dierovaných otvorov vysokou rýchlosťou zažívajú primárne abrazívne klzné opotrebovanie. Karbidové pilotné komponenty zabraňujú poruchovým režimom, ktoré sužujú oceľové piloty: redukcia priemeru v dôsledku abrazívneho opotrebenia vedie k chybnej registrácii pásu, ktorá kaskádovito prerastá do rozmerových chýb na všetkých staniciach po prúde. Submikrónový karbidový pilot si zachováva svoj priemer v miliónoch cyklov, čím udržuje vyrovnanie medzi stanicou-k{5}}stanici v rámci špecifikácií oveľa dlhšie ako alternatívy z kalenej nástrojovej ocele.
- Špecifikujte submikrónové alebo ultrajemné triedy (92-94 HRA) pre piloty, kde sú prísne tolerancie registrácie prúžkov.
- Navrhnite hroty pilotov s miernymi skoseniami alebo polomermi namiesto plochých koncov, aby ste znížili vstupné nárazové sily.
- Uistite sa, že vodiace otvory v páse sú odhrotované, aby sa predišlo asymetrickému zaťaženiu vodiaceho hrotu.
Tlačidlá a opotrebiteľné platne z karbidu
Tlačidlá matrice sú ženské rezacie prvky, ktoré prijímajú razidlo. Zvládajú rovnaké strihové sily, ale z opačného smeru a ich rezné hrany musia odolávať abrazívnemu opotrebovaniu pri prechode pásu a mikro-štiepeniu, ktoré sa hromadí na ostrých rezných plochách. Pri porovnaní gombíkov z tvrdokovu a gombíkov z nástrojovej ocele je rozdiel vo výkonnosti najviditeľnejší v životnosti hrán: gombíky z nástrojovej ocele zvyčajne potrebujú preostrenie každých 50 000 až 200 000 úderov v závislosti od materiálu pásu, zatiaľ čo gombíky z tvrdokovu v rovnakej aplikácii bežne dosahujú 500 000 až viac ako milión úderov medzi servisnými intervalmi.
Karbidový režim poruchy tu eliminuje progresívne opotrebenie, ktoré otvára reznú vôľu, vytvára otrepy a núti si neplánované odstávky na ostrenie. Karbid spôsobí poruchu, ak je zle špecifikovaná, odlamovanie hrán v dôsledku nadmernej vôle alebo nesúosovosti.
- Prispôsobte kvalitu gombíkov materiálu pásika: tvrdšie, menej{0}}kobaltové zloženie pre hliník a meď; tvrdšie, vyššie-triedy kobaltu pre nehrdzavejúcu oceľ a vysokopevnostné nízko{3}}zliatiny.
- Udržujte reznú vôľu v rozmedzí 5-10% hrúbky pásu na každej strane. Príliš veľká vôľa vytvára na reznej hrane ťahové napätie, ktoré karbid zle znáša.
- Na rezné plochy použite skosenie hrán alebo honované polomery. Ostré, nechránené hrany sú obzvlášť citlivé na vylamovanie karbidu a mierne skosenie dramaticky znižuje riziko zlomenia bez ovplyvnenia kvality dielu.
- Zatlačte-tlačidlá matrice do tvrdených držiakov so správnym presahom, aby ste zabezpečili jednotnú podporu po celom obvode.
Tvrdokovové oterové platne pre raznice majú zásadne inú úlohu. Nerežú materiál; odolávajú klznému oteru pohybu pásu cez vodiace plochy a zdvíhacie koľajnice. Pretože oterové platne čelia čisto abrazívnym podmienkam bez nárazových rázov, sú ideálnymi kandidátmi pre stupne tvrdosti s nízkou-kobaltom a vysokou-(rozsah C2, 6 – 8 % Co), ktoré maximalizujú tvrdosť povrchu. Leštená povrchová úprava dosiahnuteľná na karbide tiež znižuje trenie a zabraňujeopotrebenie adhézie alebo zadretiečo spôsobuje hromadenie materiálu na oceľových povrchoch.
- Povrchy trecích platní vyleštite do zrkadlového lesku (Ra pod 0,1 mikrónu), aby sa minimalizovalo trenie a zabránilo sa prenosu materiálu.
- Uistite sa, že oterové dosky sú úplne podopreté zospodu; nepodporované rozpätia vytvárajú ohybové napätie, ktoré karbid nedokáže zvládnuť.
- Ak sú prítomné korozívne mazivá alebo kyslé podmienky, používajte rovné triedy s nízkym -kobaltom (6-10 % Co), alebo zvážte triedy s niklom na zlepšenie odolnosti proti korózii.
Odizolovače a špeciálne vložky
Strippery odtláčajú pásový materiál z raznice po každom ťahu. Zažívajú opakovaný kontakt, bočné sily spôsobené napätím pásu a občasné nárazy, keď podávanie pásu váha. Tvrdokovové odstraňovače sú menej bežné ako karbidové dierovače alebo gombíky, ale svoje miesto si zaslúžia vo vysoko-progresívnych nástrojoch, kde sa oceľové odstraňovače opotrebúvajú do drážok, ktoré zachytávajú pás.
Prioritou dizajnu je tu húževnatosť s primeranou odolnosťou proti opotrebeniu, vďaka čomu sú triedy C10{4}}C12 s 10 – 15 % kobaltu štandardnou voľbou. Pružinová vyhadzovacia doska by mala udržiavať vôľu presahujúcu maximálnu hrúbku pásu aspoň o 0,05 mm, aby sa zabránilo nárazu na tvrdokovovú reznú hranu počas prevádzky.
- Ak chcete zabrániť bočnému kontaktu s reznými hranami dierovača, použite dizajny vedené odstraňovače s guľôčkovým-typom vodiacich stĺpikov.
- Zadajte strednú{0}}zrnitosť, vyššie{1}}triedy kobaltu, ktoré tolerujú opakujúce sa účinky bez mikro-rozbitia.
- V scenároch dodatočnej montáže môžu karbidové odstraňovacie vložky nahradiť kontaktnú plochu existujúceho odstraňovača ocele bez prepracovania celej zostavy dosky.
Tento prístup k retrofitu platí široko. Keď sa rozhodujete, kedy upgradovať komponenty matrice na karbid, nie vždy potrebujete kompletnú prestavbu matrice. Jednotlivé razníky, gombíky, vodiace hlavice alebo oterové dosky je možné vymeniť za karbid nezávisle na staniciach, kde dochádza k najrýchlejšiemu opotrebovaniu alebo najčastejším poruchám. Začnite s komponentmi, ktoré riadia vaše najdlhšie prestoje, zmerajte zlepšenie životnosti a odtiaľ rozšírte využitie karbidu na základe skutočných výrobných údajov.
Každý komponent vám povie niečo o tom, ako kocka ako celok funguje. Ale typ matrice, či už progresívna, transferová alebo zmesová, určuje, ktoré komponenty sú vystavené najvyššiemu kumulatívnemu namáhaniu a kde umiestnenie karbidov prináša najväčšiu návratnosť.
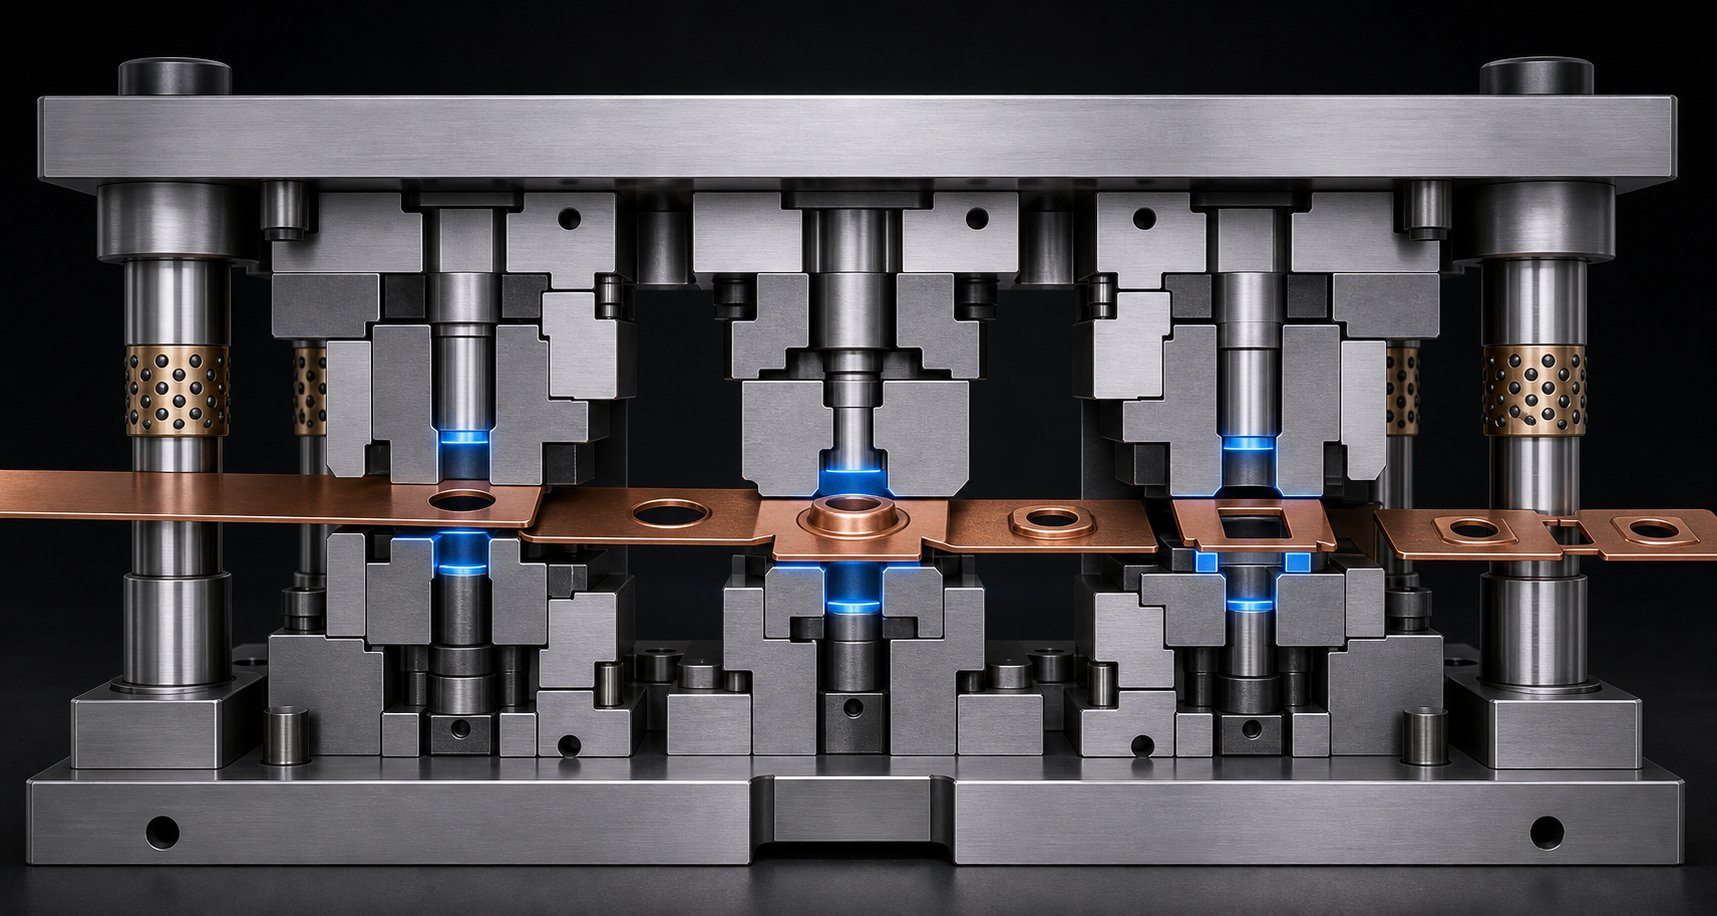
Ako tvaruje typ matrice Rozhodnutia o komponentoch karbidu
Nie každá matrica horí nástrojmi rovnakou rýchlosťou alebo na rovnakých miestach. Konektory konektora s progresívnou matricou s frekvenciou 1 200 zdvihov za minútu sústreďujú opotrebovanie veľmi odlišne ako prenosová matrica tvoriaca hlboko-ťahané kryty automobilov pri rýchlosti 40 zdvihov za minútu. Samotná architektúra matrice určuje, kde karbid prináša najsilnejší výnos a kde by to bolo prehnané.
Typy lisovníc zoradené podľa typickej intenzity použitia karbidov spadajú do jasnej hierarchie:
- Progresívne umiera- najvyšší dopyt po karbide v dôsledku extrémneho počtu zdvihov, kumulatívneho opotrebovania na viacerých staniciach a tesných požiadaviek na registráciu pásov.
- Zlúčenina zomrie- stredný-až{2}}vysoký dopyt, pretože simultánne operácie rezania sústreďujú tlak na obmedzený počet komponentov, ktoré musia všetky spoločne udržiavať kvalitu hrany.
- Prevodové formy- selektívny dopyt po karbidu, zameraný na konkrétne stanice s vysokým-opotrebením, a nie na plošnú aplikáciu v rámci celého nástroja.
- Kombinácia zomrie- variabilný dopyt poháňaný tým, ktoré stanice vykonávajú rezanie verzus tvarovanie, pričom karbid je zameraný na rezné prvky.
Požiadavky na progresívny karbid
Progresívne matrice sú ťahúňmi-vysokoobjemového razenia. Pás prechádza cez viacero staníc v jednom nepretržitom cykle, pričom každá stanica vykonáva jedinečnú operáciu. Podľapriemyselné údajeprodukčná rýchlosť môže dosiahnuť 1 200 zdvihov za minútu s toleranciami pod plus alebo mínus 0,001 palca. Pri týchto rýchlostiach sa aj menšie opotrebenie na jednej stanici rúti po prúde. Pilot, ktorý stratí 0,01 mm priemeru, vyhodí registráciu na každej nasledujúcej stanici, čím sa zlúčia rozmerové chyby v celej časti.
To je dôvod, prečo sa karbidové súčiastky pre progresívne lisovacie formy majú tendenciu objavovať takmer na každej kritickej stanici. Piloti, dierovače, gombíky a vodiace lišty čelia neúprosnému kumulatívnemu opotrebovaniu. Logika výberu karbidovej matrice s vysokou rýchlosťou zdvihu je tu jednoduchá: každá súčiastka, ktorá prichádza do kontaktu s pásom pri rýchlosti a musí udržať rozmer pre milióny cyklov, je kandidátom.
Zložitosť postupu pásu pridáva ďalšiu vrstvu. Progresívna matrica s 20 -stanicami na výrobu automobilového konektora môže zahŕňať dierovacie, vrúbkovacie, tvarovacie a oddeľovacie stanice. Prepichovacie a oddeľovacie stanice sú vystavené čistému strihovému namáhaniu a využívajú tvrdé submikrónové triedy s nízkym obsahom kobaltu. Naproti tomu tvarovacie stanice potrebujú tvrdšie akosti, ktoré odolajú vplyvu ohýbacích operácií. Inteligentné umiestnenie karbidov v progresívnych matriciach znamená stupňovanie smerom nahor alebo nadol podľa stanice namiesto špecifikovania jednej receptúry plošne.
Úvahy o prenose a zloženej matrici
Prenosové matrice oddeľujú polotovar od pásu skôr a voľne ho pohybujú medzi stanicami pomocou mechanických prenosových systémov. Táto architektúra zvyčajne beží pri nižších frekvenciách zdvihov a každá stanica pracuje na individuálnej časti a nie na spojenom páse. Výsledkom je menšie kumulatívne pozičné opotrebenie vodiacich líšt a vodidiel, pretože tu nie je žiadny pás na registráciu, ale vyššie lokalizované namáhanie pri formovaní razníkov a ťažných vložiek, ktoré tvarujú zložité geometrie.
Rozhodnutia o umiestnení karbidovej matrice na prenos sa sústreďujú na hlboké-dierovače, orezávacie stanice a akékoľvek tvarovacie vložky, ktoré spracovávajú- vysokopevnostné materiály. Pretlačovacie matrice vynikajú zložitými geometriami a veľkými časťami, často v paneloch automobilových karosérií a konštrukčných aplikáciách, kde nehrdzavejúca oceľ alebo pokročilé pásy z vysokopevnostnej ocele urýchľujú opotrebenie. Samotné vodiace a prenosové mechanizmy zriedka oprávňujú karbid, pretože kontaktné tlaky sú nižšie a výmena je jednoduchšia.
Zložené matrice dokončia viacero operácií rezania v jednom zdvihu na jednej stanici. Pretože sa všetko deje súčasne, každá rezná hrana v matrici musí zostať ostrá. Ak dôjde k degradácii jedného prvku, celá časť vypadne zo špecifikácie. Požiadavky na zložené karbidové matrice sa prikláňajú k jednotnému výberu triedy pre všetky rezné komponenty. Plochá podložka so zaslepovacími aj prepichovacími prvkami napríklad najlepšie funguje so zhodnými karbidovými doštičkami, takže všetky hrany dosahujú svoj servisný limit v rovnakom intervale, čo umožňuje jedno prebrúsenie, a nie striedavú údržbu.
Priemyselná aplikácia tieto rozhodnutia ďalej formuje. Aplikácie karbidu v automobilových lisovacích zápustkách často zahŕňajú vysokopevnostné ocele a hliníkové zliatiny v objemoch presahujúcich jeden milión dielov ročne, čo posúva progresívne a prenosové zápustky smerom k rozsiahlemu používaniu karbidu v rezacích staniciach. Medzitým lisovanie HVAC často zahŕňa tenšiu meď a hliník pri extrémnych rýchlostiach, čím sa dôraz kladie na vodiace časti a razníky s malým-priemerom, ktoré by sa inak opotrebovali za niekoľko dní. Materiál, ktorý sa lisuje, interaguje s typom matrice, aby sa presne definovalo, kde má investícia karbidu zmysel, čo vedie priamo k širšej otázke, či sú náklady na karbid-vôbec pre danú aplikáciu opodstatnené.
Výber správneho karbidu pre vašu lisovaciu aplikáciu
Vedieť, že tvrdokov prekonáva nástrojovú oceľ, je jedna vec. Vedieť, či to má finančný zmysel pre vašu konkrétnu prácu, je druhá vec. Nie každá lisovacia stanica potrebuje karbid a nie každá výrobná séria odôvodňuje počiatočnú prémiu. Otázka neznie "je karbid lepší?" ale skôr "kde sa karbid zaplatí sám za seba vzhľadom na to, čo lisujem, koľko dielov potrebujem a čo robí môj lis?"
Aplikačné premenné, ktoré odôvodňujú výber karbidov
Päť premenných sa vzájomne ovplyvňuje, aby sa určilo, či si karbidové komponenty zarobia v danej matrici. Vyhodnoťte ich radšej spoločne ako izolovane, pretože jediný priaznivý faktor len zriedka odôvodňuje investíciu sám o sebe.
Materiál je vyrazený.Toto je jediný najsilnejší ovládač. Abrazívne materiály ako nehrdzavejúca oceľ, laminácie z kremíkovej ocele a vysokopevnostné nízko{2}}legované ocele výrazne urýchľujú opotrebovanie nástrojovej ocele. Kritériá výberu tvrdokovu pre lisovanie nehrdzavejúcej ocele sa výrazne prikláňajú k submikrónovým triedam, pretože obsah chrómu v páse pôsobí proti rezným hranám ako jemný brúsny papier. Mäkšie materiály, ako-nízko uhlíková oceľ, meď a hliník, sú menej nebezpečné, ale aj hliník môže spôsobiť adhézne opotrebovanie (zadieranie), pri ktorom karbidový leštený povrch odoláva oveľa lepšie ako nástrojová oceľ. Pri hodnotení toho, ako materiály substrátu ovplyvňujú výber nástrojov,materiálový zdroj YICHENposkytuje užitočný východiskový bod na porovnávanie vlastností lisovaného materiálu, ktoré ovplyvňujú požiadavky na komponenty matrice v aplikáciách z hliníka, ocele, nehrdzavejúcej ocele, mosadze a horčíka.
Objem výroby.Hranica objemu výroby pre karbidové matrice sa zvyčajne pohybuje v rozsahu 500 000 až 1 000 000 celkových zásahov pre väčšinu aplikácií. Pod týmto rozsahom kvalitná nástrojová oceľ často poskytuje prijateľnú životnosť pri nižších počiatočných nákladoch. Okrem toho sa predĺžené servisné intervaly karbidu spájajú so značnými úsporami v dôsledku skrátenia prestojov, menšieho počtu cyklov prebrúsenia a konzistentnejšej kvality dielov počas celej prevádzky. Vysokorýchlostné-progresívne matrice s kolíkmi konektora alebo elektrickými kontaktmi s miliónmi zdvihov prekročia túto hranicu v priebehu niekoľkých týždňov, vďaka čomu je karbid takmer povinný.
Tonáž lisu a hrúbka pásu.Vyššia tonáž sústredená na malé rezné plochy vytvára tlakové napätie, ktoré rýchlejšie prekračuje pracovné limity nástrojovej ocele. Hrubý pásový materiál (nad 2 mm v oceli) vytvára úmerne vyššie šmykové sily na reznej hrane. Obidve podmienky uprednostňujú výnimočnú pevnosť karbidu v tlaku, ale aplikácie s hrubým-kalibrom vyžadujú aj tvrdšie akosti (vyšší kobalt), aby absorbovali energiu nárazu bez vylamovania.
Zložitosť dielov.Diely s mnohými tesne rozmiestnenými otvormi, úzkymi polomermi rohov alebo jemnými prvkami ohrozujú údery s malým priemerom-. Tieto razníky sa rýchlejšie opotrebúvajú, pretože strižnú silu rozdeľuje menšia plocha. Karbid je často jediným praktickým riešením, keď priemer razníka klesne pod 1,5 mm alebo keď sú špecifikácie ostrapov extrémne tesné.
Pomocou tohto kontrolného zoznamu určite, kedy použiť karbid v lisovacích nástrojoch pre konkrétnu aplikáciu:
- Lisujete abrazívne materiály alebo materiály s vysokou{0}}pevnosťou (nehrdzavejúca oceľ, HSLA, silikónová oceľ)?
- Presahuje váš celkový objem výroby 500 000 dielov na súpravu matrice?
- Sú priemery razníkov menšie ako 2 mm alebo pomer dĺžky-k{2}}priemeru väčší ako 4:1?
- Vyžadujú súčasné súčasti nástrojovej ocele ostrenie viac ako raz za 100 000 zásahov?
- Sú neplánované prestoje spôsobené opotrebovaným nástrojom drahšie ako plánovaná údržba?
- Vyžaduje vaša špecifikácia dielov konzistentne výšky ostrapov pod 0,05 mm?
- Používate nepretržite frekvenciu úderov nad 400 za minútu?
Ak platia tri alebo viac z týchto podmienok, karbidové komponenty pravdepodobne prinesú nižšie náklady na diel počas výrobného cyklu, dokonca aj s vyššou počiatočnou investíciou.
Retrofit verzus rozhodnutia o novej výstavbe
Inžinieri, ktorí čelia retrofitu karbidovej matrice v porovnaní s rozhodnutím o novej stavbe, majú väčšiu flexibilitu, než si mnohí uvedomujú. Konštrukcia celokarbidovej matrice má zmysel pri navrhovaní nového nástroja pre overený-objemový program. Od začiatku môžete optimalizovať vôle, rozmery opornej dosky a geometriu držiaka pre špecifické požiadavky karbidu, vrátane hrubších oporných dosiek (štandard 1,2-1,25x) a prísnejších tolerancií vodidiel, ktoré karbid vyžaduje.
Retrofit je inteligentnejšia cesta, keď existujúca nástrojová oceľová matrica beží, ale má nedostatočnú výkonnosť na konkrétnych staniciach. Aby ste získali výhody karbidu, nemusíte prestavovať celú matricu. Bežné ciele retrofitu zahŕňajú:
- Nahradenie najrýchlejšie{0}}nosiacich dierovačov ekvivalentmi z karbidu pri zachovaní existujúcej dierovacej dosky a držiaka.
- Výmena tlačidiel nástrojovej ocele za karbidové doštičky na rezných staniciach, ktoré riadia váš plán ostrenia.
- Aktualizácia pilotov na karbid, keď nesprávna registrácia pásu spôsobuje posun kvality po prúde.
- Pridanie tvrdokovových oterových dosiek na vodiace plochy, ktoré vykazujú viditeľné drážkovanie alebo nános materiálu.
Renovačný prístup funguje, pretože karbidové komponenty môžu byť často brúsené na rovnaké vonkajšie rozmery ako ich predchodcovia z nástrojovej ocele, pričom sa dajú zapadnúť do existujúcich držiakov a držiakov. Kľúčovým obmedzením je zabezpečiť, aby existujúca štruktúra matrice poskytovala primeranú podporu. Dierovací lis z tvrdokovu-zapadá do držiaka určeného pre vložku z mäkšej ocele môže vyžadovať inováciu nosnej dosky, aby sa zabránilo praskaniu pri zaťažení.
Začnite s údajmi. Sledujte, ktoré stanice generujú najviac prestojov a šrotu, a potom najskôr zamerajte tieto pozície na modernizáciu karbidu. Pred rozšírením zmerajte zlepšenie životnosti počas dvoch alebo troch cyklov ostrenia. Tento prírastkový prístup obmedzuje riziko a vytvára súbor údajov o interných nákladoch-na-diel, ktorý odôvodňuje širšie prijatie karbidov na základe vašich skutočných výrobných podmienok, a nie všeobecných odhadov.
Či už sa rozhodnete pre dodatočnú montáž alebo novostavbu, skutočná odmena z karbidu sa prejaví až vtedy, keď zohľadníte jeho úplný ekonomický dopad počas celého životného cyklu výroby, nielen riadkovú položku nákupnej objednávky.
Celkové náklady na vlastníctvo komponentov karbidovej matrice
Objednávka na komponenty z tvrdokovu vždy spustí náraz nálepky. Počiatočná cenovka môže byť 3 až 5-krát vyššia ako ekvivalentná súčiastka z nástrojovej ocele a pri zložitých geometriách vyžadujúcich povrchovú úpravu EDM sa multiplikátor zvyšuje ďalej. Toto číslo, ktoré sedí osamote na hárku cenovej ponuky, zabíja karbidové projekty skôr, ako začnú. Nehovorí však takmer nič o tom, koľko komponent počas svojej životnosti skutočne stojí.
Počiatočné náklady verzus celoživotná hodnota
Celkové náklady na vlastníctvo komponentu karbidovej matrice predstavujú každý vynaložený dolár od okamihu, keď komponent vstúpi do matrice, až do konca životnosti. To zahŕňa nákupnú cenu, áno, ale aj náklady na prebrúsenie, prestoje lisu pri každej údržbe, šrot vznikajúci opotrebením hrán, prácu pri kontrole kvality spojenú s rozmerovým posunom a alternatívne náklady na diely, ktoré sa nevyrobia, keď je lis nečinný.
Zvážte, čo sa stane s tlačidlom nástrojovej ocele, ktoré je potrebné preostriť každých 100 000 úderov. Každé prebrúsenie znamená zastavenie lisu, vytiahnutie nástroja, jeho prepravu do nástrojárne, vykonanie brúsenia, opätovnú inštaláciu nástroja a spustenie prvého-overenia výrobku pred obnovením výroby. Tlačidlo z tvrdokovu v rovnakej polohe môže vykonať 500 000 až viac ako milión stlačení, kým bude potrebovať servis. To znamená, že sú odstránené štyri alebo viac udalostí údržby, z ktorých každá nesie svoju vlastnú prácu, logistiku a stratené-výrobné náklady.
Porovnanie životnosti lisovnice z tvrdokovu a nástrojovej ocele sa ešte viac vychýli, keď zohľadníte kvalitu dielu. Ako sa ostrie nástrojovej ocele opotrebováva, výška otrepu stúpa nahor, rozmery sa posúvajú a miera šrotu stúpa postupne. Je možné, že degradáciu nezachytíte, kým kontrola neoznačí šaržu, kedy prepracovanie alebo zošrotované diely zvýšia náklady, ktoré sa nikdy neobjavia v rozpočtovom riadku nástrojov. Rozmerová stabilita karbidu potláča toto tečenie, čím je zachovaná konzistentná kvalita dielov oveľa hlbšie do výrobného cyklu.
| Nákladový faktor | Komponent nástrojovej ocele | Karbidový komponent |
|---|---|---|
| Počiatočné nákupné náklady | Nižšie (základná línia) | 3-5x vyššia ako nástrojová oceľ |
| Očakávaná životnosť medzi prebrúsením | 50 000 - 200 000 prístupov (líši sa podľa aplikácie) | 500,{1}}000,000+ prístupov |
| Počet prebrúsení pred výmenou | Viacnásobné, ale každá postupne skracuje život | V porovnaní s ekvivalentnou produkciou je potrebných menej celkových prebrúsení |
| Frekvencia odstávok údržby | Vyššie (častejšie zastavenie tlače) | Výrazne nižšie |
| Trend miery šrotu počas životnosti | Postupné zväčšovanie pri opotrebovaní hrán | Zostáva stabilný dlhšie pred degradáciou |
| Rozmerová konzistencia dielov | Posuny skôr vo výrobnej sérii | Udržuje toleranciu pri predĺžených cykloch |
| Požiadavky na špecializované služby | Štandardné brúsenie nástrojov | Vyžaduje sa diamantové brúsenie alebo EDM |
| Riziko katastrofického zlyhania | Dolná (režim tvárnej poruchy) | Vyššie, ak je nesprávne podopreté alebo nesprávne zarovnané |
Výpočet zlomu pri vylepšeniach karbidov
Analýza rovnováhy pre karbidové lisovacie komponenty nevyžaduje zložité finančné modelovanie. Potrebujete štyri dátové body z vašej súčasnej prevádzky: náklady na každú udalosť údržby nástrojovej ocele (vrátane práce, prestojov a stratenej výroby), frekvenciu výskytu týchto udalostí, náklady na šrot a prepracovanie, ktoré možno pripísať opotrebovaniu hrán medzi intervalmi údržby a celkový objem výroby, ktorý musí matrica dodať.
Výpočet má jednoduchú štruktúru:
- Celkové náklady na nástrojovú oceľ=(počiatočné náklady) + (cena za údržbu x počet udalostí počas životnosti výroby) + (náklady na šrot/prepracovanie súvisiace s opotrebovaním)
- Celkové náklady na karbid=(počiatočné náklady) + (cena za udalosť údržby x znížený počet udalostí) + (znížené náklady na šrot/prepracovanie)
- Bod zlomu=objem výroby, pri ktorom celkové náklady na karbid klesnú pod celkové náklady na nástrojovú oceľ
Bod zlomu nastáva rýchlejšie, keď sa niektorá z týchto podmienok zintenzívni: lisovaný materiál je vysoko abrazívny, náklady na prestoje za hodinu sú vysoké v dôsledku tlaku na využitie lisu, náklady na šrot sú značné, pretože samotný lisovaný materiál je drahý, alebo matrica beží nepretržite pri vysokých frekvenciách zdvihov, ktoré stláčajú intervaly údržby na dni a nie týždne.
Karbidová matrica časom znižuje náklady na prestoje, pretože každá vynechaná zarážka lisu nesie pevnú réžiu, či zarážka trvá 30 minút alebo dve hodiny. Na lisovacej linke, ktorá dodáva práve-v{3}}čase montážnu operáciu, môže jediná neplánovaná výmena nástroja narušiť následné plány ďaleko za oknom priamej údržby. Tieto kaskádové náklady sa zriedkavo objavujú v jednoduchých porovnávaniach-života nástrojov, ale dominujú v reálnom-ekonómii sveta.
Úprimné upozornenie: karbid nie vždy vyhrá výpočet TCO. Nízko{1}}objemové behy pod 500 000 dielmi, mäkké pásové materiály, ktoré sotva zaťažujú nástrojovú oceľ, alebo prototypové zápustky, u ktorých sa očakáva, že podstúpia konštrukčné zmeny, nemusia nikdy dosiahnuť hranicu rentability. Hodnota spustenia týchto čísel presne identifikuje, ktoré súčiastky a ktoré matrice prekračujú prahovú hodnotu, takže investujete doláre z karbidu tam, kde sú výnosy skutočné a nie predpokladané.
Správna ekonomická situácia je však dôležitá len vtedy, ak karbidové súčiastky v praxi skutočne dosahujú svoju menovitú životnosť. To úplne závisí od toho, ako sa s nimi zaobchádza, ako sa s nimi zaobchádza a ako sa s nimi po nainštalovaní do formy monitoruje.
Údržba a predĺženie životnosti karbidových komponentov
Tvrdokovový razník určený na milión zásahov medzi prebrúsením nedosiahne toto číslo, ak spadne na oceľový stôl, nainštaluje sa do nesprávne vyrovnanej matrice alebo bude bežať bez dostatočného mazania. Vlastnosti materiálu sú len polovicou rovnice. Druhou polovicou je prevádzková disciplína: to, ako zaobchádzate s týmito komponentmi, ako ich nastavujete, monitorujete a servisujete, určuje, či získate plnú návratnosť svojej investície do karbidu alebo ju predčasne prepálite.
Najlepšie postupy údržby a prebrúsenia
Karbid je tvrdý, ale je aj krehký. Táto kombinácia si vyžaduje iné zmýšľanie údržby, než aké používa väčšina obchodov pri nástrojovej oceli. Karbidový razník nemôžete pripevniť kladivom do držiaka, hodiť ho do zásuvky s iným nástrojom alebo ho brúsiť na štandardnom kotúči z oxidu hliníka. Každá z týchto skratiek spôsobuje poškodenie, ktoré skracuje životnosť alebo spúšťa náhlu poruchu.
Začnite s manipuláciou. Vždy zaobchádzajte s karbidovými komponentmi ako s presnými nástrojmi. Skladujte ich jednotlivo v čalúnených nádobách, zreteľne označených a oddelených, aby sa nemohli navzájom dotýkať ani sa nedotýkali tvrdých povrchov. Dokonca aj oleje z odtlačkov prstov môžu časom spôsobiť problémy, preto manipulujte s čistými rukavicami a skladovacie priestory udržiavajte suché, aby ste zabránili korózii na oceľových častiach zostavy.
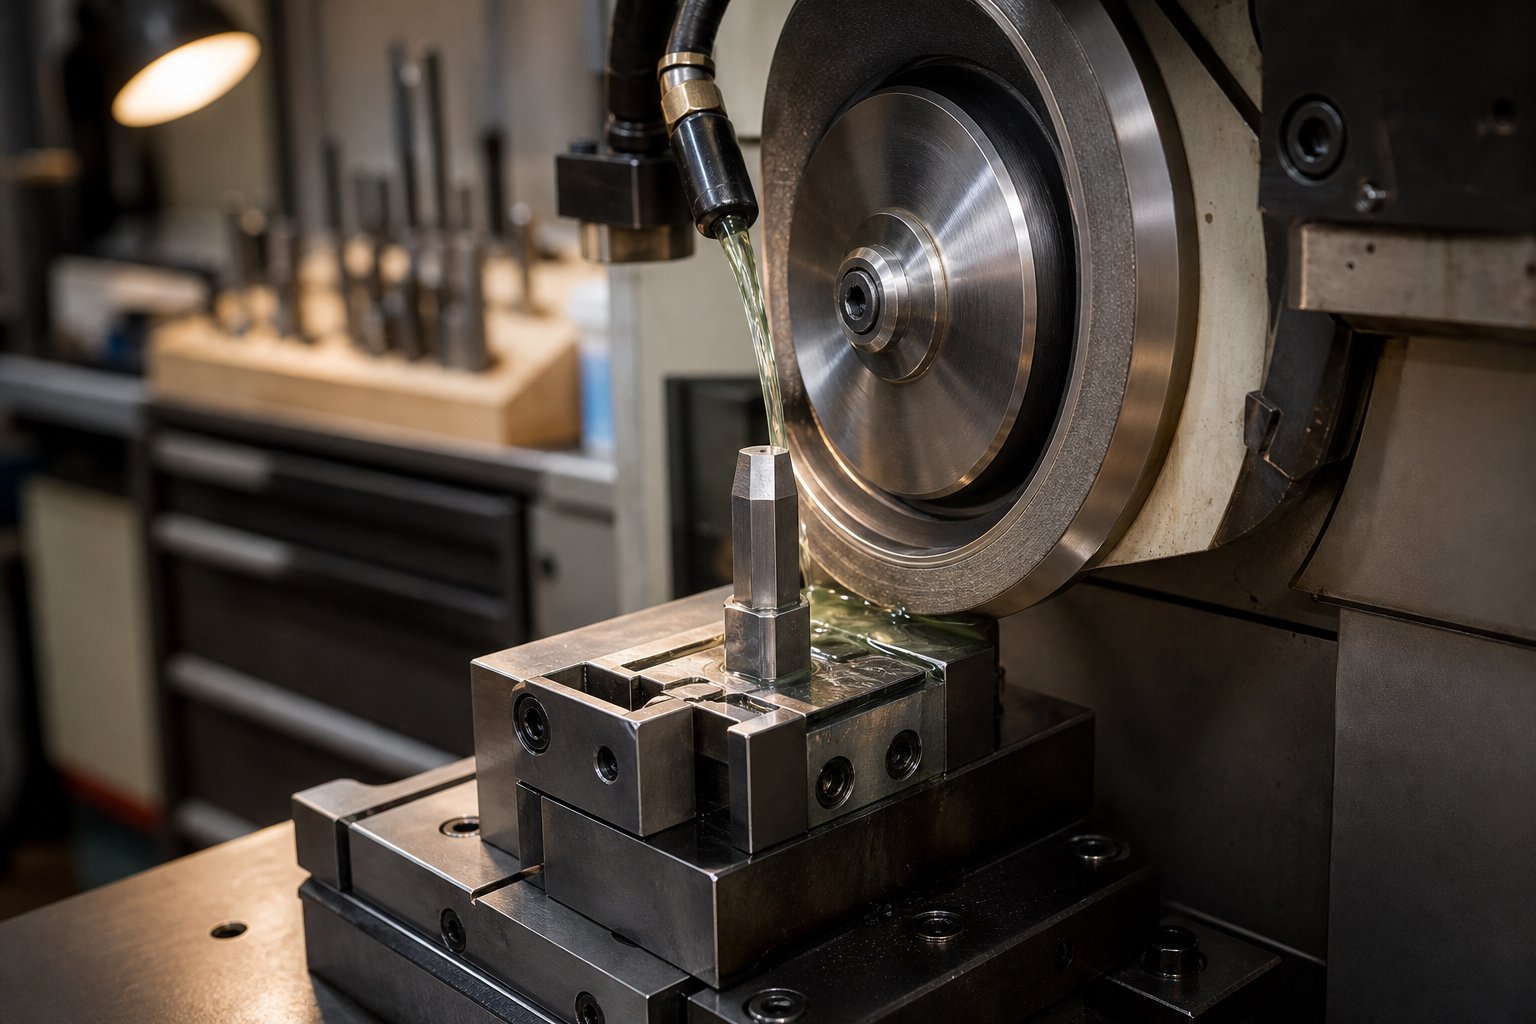
Prebrúsenie karbidových razníkov vyžaduje diamantové kotúče, nie konvenčné brúsivá. Tvrdosť karbidu jednoducho zničí kotúče z oxidu hlinitého alebo karbidu kremíka skôr, než budú účinne rezané. Použite diamantový kotúč-spojený živicou alebo sklený diamant so správnym prietokom chladiacej kvapaliny, aby ste zabránili tepelnému praskaniu. Majte na pamäti tieto parametre:
- Odstráňte minimálne množstvo materiálu potrebného na obnovenie čistej reznej hrany, zvyčajne 0,02 až 0,05 mm na prebrúsenie.
- Udržujte konzistentnú povrchovú úpravu po celej reznej ploche. Nerovnomerné brúsenie zanecháva stúpačky napätia, ktoré iniciujú vylamovanie hrán v prevádzke.
- Presne zachovajte pôvodnú geometriu. Šmykové uhly, zadné zúženia a reliéfne prvky slúžia špecifickým funkciám a ich zmena počas preostrovania eliminuje výkonnostné výhody, ktoré poskytujú.
- Po brúsení skontrolujte rovinnosť a kolmosť. Už 0,01 mm sklon cez čelo razníka vytvára nerovnomerné zaťaženie, ktoré karbid zle znáša.
- Demagnetizujte komponenty po akomkoľvek brúsení, aby ste zabránili priľnutiu kovových častíc počas skladovania alebo opätovnej inštalácie.
Údržba povrchovej úpravy presahuje rámec prebrúsenia. Leštené gombíky a oterové platne by mali byť pravidelne preleštené-, aby sa zachovali ich vlastnosti s nízkym-trením. Nahromadenie materiálu alebo mikro-škrabance z priechodu pásu zvyšujú trenie, urýchľujú tvorbu tepla a podporujú odieranie. Rýchle leštenie diamantovou pastou počas plánovanej údržby udržuje povrchy fungujú tak, ako boli navrhnuté.
Stratégia mazania tiež zohráva priamu úlohu pri predlžovaní životnosti komponentov karbidovej matrice. Správne mazivo vytvára bariérový film medzi materiálom pásu a povrchom karbidu, čím sa znižuje abrazívne opotrebovanie a prenos lepidla. Vyberte si mazivá špeciálne formulované pre materiál vášho pásu a zaistite konzistentnú aplikáciu po celej šírke pásu. Nedostatočné mazanie na jednej hrane pásu koncentruje opotrebovanie na jednej strane komponentov matrice, čím vzniká asymetrická degradácia, ktorá skracuje životnosť a skresľuje kvalitu dielu.
Overenie zarovnania patrí do každej rutiny nastavenia matrice, nielen počas počiatočnej inštalácie.Nesprávne vyrovnanie je tichým zabijakom životnosti karbidovej matrice, čo spôsobuje nerovnomerné rozloženie napätia, ktoré zaťažuje jednu stranu dierovača alebo gombíka za hranicu jej zlomu. Pred spustením výroby potvrďte sústrednosť úderov-k-vytáčaniu pomocou číselníkov. Niekoľkominútové overenie zabráni hodinám neplánovaných odstávok spôsobených prasknutým komponentom.
Monitorovanie opotrebovania a načasovanie výmeny
Vedieť, kedy si karbidový komponent vyžaduje pozornosť, je rozdiel medzi plánovaným 30-minútovým prebrúsením a núdzovým roztrhnutím s vyradenými dielmi v koši. Karbid nedáva rovnaké postupné varovania ako nástrojová oceľ. Oceľové hrany sa postupne pretáčajú, čím vznikajú pomaly sa zhoršujúce otrepy. Karbidové hrany majú tendenciu držať ostré oveľa dlhšie, potom sa rýchlo zhoršia, keď opotrebovanie dosiahne kritickú hranicu. Toto správanie si vyžaduje proaktívne monitorovanie.
Sledujte tieto varovné signály, ktoré naznačujú, že karbidový komponent potrebuje servis:
- Výška otrepu presahujúca špecifikáciu na lisovaných dieloch, najmä náhly nárast a nie postupný trend.
- Viditeľné opotrebiteľné pásky alebo leštené krúžky na reznej ploche razníkov alebo gombíkov.
- Mikro-štípanie pozdĺž rezných hrán, viditeľné pri zväčšení, aj keď sú diely stále v rámci tolerancie.
- Zvýšená sila sťahovania alebo problémy so zdvíhaním pásu naznačujúce zdrsnenie povrchu alebo priľnavosť materiálu na bočných stenách lisovníka.
- Rozmerový posun v lisovaných prvkoch, najmä priemery otvorov smerujúce k hornej hranici tolerancie.
- Počuteľné zmeny zvuku lisu počas lisovania, ktoré môžu signalizovať vznikajúce praskliny alebo uvoľnené vložky.
Keď spozorujete tieto indikátory, vyvstáva otázka, či je oprava životaschopná alebo či komponent dosiahol koniec životnosti. Renovácia funguje, keď je opotrebovanie obmedzené na reznú plochu a zostávajúca dĺžka komponentu umožňuje odoberanie materiálu bez poklesu pod minimálne funkčné rozmery. Väčšina karbidových razidiel toleruje viacnásobné prebrúsenie, pokiaľ celková dĺžka zostane v rozsahu nastavenia sady nástrojov. Tlačidlá matrice, podobne, môžu byť prebrúsené na ich reznej ploche viackrát, kým šírka plochy prekročí prijateľné limity.
Výmena sa stáva nevyhnutnou, keď trieska zasahuje pod reznú plochu do tela, keď sú viditeľné trhliny v ktoromkoľvek bode pozdĺž súčiastky, alebo keď kumulatívne prebrúsenie skrátilo kus za jeho použiteľný obal. Pokus o záchranu prasknutého karbidového komponentu nikdy nestojí za riziko. Akonáhle sa objavia trhliny, matrica sa stane nebezpečnou a musí sa okamžite vymeniť, aby sa predišlo katastrofickej poruche, ktorá by mohla poškodiť držiak matrice, lis alebo okolité komponenty.
Bežné chyby, ktoré poškodzujú diely z tvrdokovu a skracujú ich životnosť, často pramenia z toho, že sa s nimi zaobchádza ako s nástrojovou oceľou:
- Nadmerná vôľa matrice.Príliš veľká vôľa medzi razníkom a lisovacím tlačidlom spôsobuje, že tvrdokovová rezná hrana sa pri prerážaní napína, karbid v zaťažených podmienkach zle zvláda. Udržujte vôle v rámci špecifikácií a overte ich počas nastavovania.
- Nadmerná tonáž.Vykonanie väčšej lisovacej sily, ako je potrebné, nezlepší kvalitu rezu, ale urýchli únavu z tlaku. Správne dimenzujte lis pre danú úlohu a vyhýbajte sa nadmernej{1}}tonáži, ktorá je riešením pre tupé nástroje.
- Nesprávne odizolovanie.Razníky, ktoré sa stiahnu bez riadeného odizolovania, sú vystavené bočným silám, ktoré spôsobujú vylamovanie bočnej steny. Pružinové odstraňovače musia vyvinúť dostatočnú silu, aby sa zabránilo prichyteniu pásu k razníku počas sťahovania.
- Vynechanie kontrol zarovnania.Už 0,02 mm nesúosovosti medzi razníkom a gombíkom vytvára asymetrické šmykové zaťaženie, ktoré koncentruje napätie na jednej hrane, čím sa dramaticky zvyšuje riziko zlomenín.
- Nesprávna tvrdosť nosnej dosky.Nosná doska mäkšia ako dierovacia hlava umožňuje karbidu vniknúť do dosky a vytvárať koncentrácie napätia, ktoré šíria trhliny.Prispôsobte tvrdosť podložnej dosky tvrdosti dierovacej hlavyaby sa zaťaženie rovnomerne rozložilo.
- Brúsenie bez chladiacej kvapaliny.Suché brúsenie generuje tepelný šok, ktorý vytvára podpovrchové mikrotrhliny, spočiatku neviditeľné, ale zaručené, že sa šíria pri prevádzkovom zaťažení.
Udržiavanie podrobných servisných záznamov pre každý karbidový komponent, vrátane počtu zásahov medzi prebrúsením, materiálu odstráneného počas servisnej udalosti a akýchkoľvek pozorovaných vzorcov opotrebovania, vytvára súbor údajov, ktorý potrebujete na presné načasovanie údržby. Počas dvoch alebo troch servisných cyklov sa objavia vzory, ktoré vám umožnia naplánovať prebrúsenie proaktívne, namiesto toho, aby ste reagovali na zlyhania kvality. Táto predvídateľnosť je miestom, kde sa výhoda celkových nákladov karbidu stáva prevádzkovou realitou a premieňa teoretické predĺženie životnosti na skutočnú dobu prevádzky na lise.
Ďalšie kroky pre výber komponentu karbidovej matrice
Údaje o prediktívnej údržbe, porovnávanie komponentov-k{1}}stupňom a výpočty rovnováhy, to všetko smeruje k rovnakému záveru: komponenty lisovacích foriem z tvrdokovu poskytujú merateľné výnosy, keď je proces výberu riadený údajmi aplikácie a nie predpokladmi. Otázkou pre váš tím nie je, či karbid funguje, ale kde vo vašich konkrétnych nástrojoch sa najrýchlejšie zaplatí.
Kľúčové poznatky pre inžinierov a tímy zdrojov
Každé rozhodnutie uvedené v tejto príručke sa obmedzuje na niekoľko základných princípov. Pri hodnotení vašej ďalšej investície do karbidu majte tieto v popredí:
- Výber triedy sa musí zhodovať s dominantným režimom poruchy komponentu. Abrazívne opotrebenie si vyžaduje formulácie s nízkym obsahom-kobaltu a jemných{2}zrn. Nárazové zaťaženie vyžaduje vyšší obsah kobaltu a hrubšiu štruktúru zŕn.
- Typ matrice určuje, kde karbid dosahuje najvyššiu návratnosť. Progresívne matrice to potrebujú v širokom rozsahu medzi pilotmi, údermi a gombíkmi. Prenosové matrice ťažia z cieleného umiestnenia na miestach s vysokým-opotrebením a formovaním a orezávaním.
- Objem výroby určuje ekonomický prah. Väčšina aplikácií prekračuje hranicu rentability medzi 500 000 a 1 000 000 celkovými zásahmi, ale brúsne pásové materiály alebo vysoká frekvencia zdvihov toto číslo znižujú.
- Retrofit je platná cesta. Na zachytenie výhod karbidu nepotrebujete úplnú prestavbu matrice. Začnite na staniciach s najväčšími prestojmi a šrotom, potom rozšírte na základe nameraných výsledkov.
- Disciplína údržby chráni investíciu. O brúsení diamantom, overení správneho vyrovnania a proaktívnej kontrole opotrebenia nemožno vyjednávať,-ak očakávate, že karbid dosiahne svoju menovitú životnosť.
Karbid poskytuje svoju najsilnejšiu návratnosť investícií, keď lisujete brúsne materiály vo veľkých objemoch s úzkymi rozmerovými toleranciami, kde náklady na každú neplánovanú zarážku lisu presahujú prémiu, ktorú ste zaplatili za komponent, ktorý tomu zabránil.
Spustenie hodnotenia karbidového materiálu
Ste pripravení prejsť od výskumu k činom? Táto prioritná sekvencia poskytuje inžinierom a dodávateľským tímom praktický kontrolný zoznam pre výber komponentov lisovacej matrice z karbidu, s ktorými môžu pracovať:
- Skontrolujte svoje aktuálne údaje o výkone matrice.Identifikujte, ktoré stanice generujú najviac udalostí prebrúsenia, najvyššiu mieru šrotu a najdlhšie neplánované prestoje. Toto sú vaši prví kandidáti na karbid.
- Charakterizujte svoje požiadavky na materiál pásu.Skontrolujte mechanické vlastnosti a abrazivitu materiálov, ktoré razíte.materiálový zdroj YICHENponúka praktický východiskový bod na porovnávanie vlastností substrátu medzi hliníkom, oceľou, nehrdzavejúcou oceľou, mosadzou a horčíkom, čo vám pomôže pochopiť, ako váš lisovaný materiál riadi požiadavky na nástroje.
- Priraďte triedu chémie ku každej cieľovej zložke.Na výber formulácií, ktoré sa týkajú vašich špecifických režimov porúch, nie všeobecných odporúčaní, použite vzťahy veľkosti zŕn a obsahu spojiva, ktoré sme popísali vyššie.
- Spustite výpočet rentability pre svojich troch najlepších kandidátov.Zapojte svoje skutočné náklady na prestoje, frekvenciu údržby a údaje o šrote. Ak čísla fungujú pre tieto stanice, pravdepodobne fungujú pre ostatné, ktoré čelia podobným podmienkam.
- Špecifikujte správnu podpornú infraštruktúru.Pred objednaním komponentov sa uistite, že oporné dosky, držiaky a vyrovnávacie systémy spĺňajú požiadavky karbidu. Prvotriedna kvalita inštalovaná v neadekvátnom držiaku zlyhá rýchlejšie ako nástrojová oceľ v správnom držiaku.
- Stanovte základnú líniu merania.Počty nájdených dokumentov, metriky kvality dielov a intervaly údržby od prvého dňa, aby ste mohli kvantifikovať zlepšenie a zdôvodniť ďalšie zavádzanie karbidu pomocou skutočných výrobných údajov.
Inžiniersky sprievodca získavaním karbidových zápustiek sa v konečnom dôsledku obmedzuje na to, že každú pozíciu komponentu považuje za svoj vlastný technický problém. Stupeň, geometria a nosná konštrukcia, ktoré fungujú na jednej stanici, môžu byť nesprávne na ďalšej. Nechajte svoje výrobné údaje viesť rozhodnutia, investujte tam, kde je preukázaná návratnosť, a odtiaľ stavajte. Tento disciplinovaný, dátami-riadený prístup je spôsob, ako sa vyhnúť plateniu dvakrát: raz za karbid, ktorý zlyhá, pretože bol nesprávne aplikovaný, a znova za náhradu, ktorá to nakoniec spraví.
Často kladené otázky o komponentoch karbidových lisovacích nástrojov
1. Čo sú komponenty karbidovej raznice a prečo sa používajú?
Komponenty karbidových lisovacích nástrojov sú presné nástrojové prvky vyrobené zo slinutého karbidu volfrámu spojeného s kobaltom alebo niklom. Zahŕňajú razníky, gombíky, piloty, odstraňovače a oterové dosky, ktoré nahrádzajú časti nástrojovej ocele vo vnútri zostavy matrice. Inžinieri ich špecifikujú, pretože karbid registruje tvrdosť približne 92 HRA v porovnaní s nástrojovou oceľou na úrovni približne 62 HRC, čo poskytuje až 10-krát dlhšiu životnosť nástroja pri veľko-sériovej výrobe. Táto predĺžená životnosť znižuje prestoje lisu, zachováva užšie tolerancie pri dlhších sériách a znižuje náklady na lisovaný diel.
2. Ako si vyberiem správnu triedu karbidu pre moju aplikáciu raznice?
Výber stupňa závisí od primárneho režimu zlyhania komponentu. Na vysekávanie tenkých materiálov alebo otvorov s malým{1}}priemerom poskytujú submikrónové triedy s 3-8 % kobaltu a tvrdosťou 92-94 HRA maximálnu retenciu hrán. Ťažké dierovače, ktoré manipulujú s hrubým materiálom, potrebujú triedy C12-C13 s 13-16% kobaltu pre rázovú húževnatosť. Tlačidlá s miernym strihom fungujú dobre s triedami C10-C11 s obsahom kobaltu 8-13%. Opotrebiteľné platne ťažia z tried s nízkym obsahom kobaltu C2 optimalizovaných pre odolnosť proti oderu. Prispôsobte chémiu triedy tomu, či navrhujete proti postupnému opotrebeniu abrazívnym účinkom alebo zlomeniu pri náhlom náraze.
3. Kedy je nákladovo-efektívne používať karbid namiesto nástrojovej ocele v lisovacích nástrojoch?
Karbid sa zvyčajne stáva nákladovo -oprávneným, keď celkový objem výroby presiahne 500 000 až 1 000 000 zásahov. Zlom prichádza rýchlejšie pri lisovaní abrazívnych materiálov, ako je nehrdzavejúca oceľ alebo kremíková oceľ, pri rýchlosti zdvihu nad 400 za minútu, pri použití priemerov razníkov pod 2 mm, alebo keď náklady na neplánované prestoje prekročia plánované výdavky na údržbu. Hoci sú náklady na karbid vopred 3-5 krát vyššie, jeho predĺžené servisné intervaly medzi prebrúsením, znížená miera šrotu a konzistentný rozmerový výstup často prinášajú nižšie celkové náklady na diel počas celej výrobnej série.
4. Môžem dodatočne namontovať existujúce komponenty nástroja z nástrojovej ocele na karbid bez prestavby celej nástroja?
Áno, dodatočná montáž je praktický a bežný prístup. Súčiastky z tvrdokovu môžu byť brúsené tak, aby zodpovedali vonkajším rozmerom ich predchodcov z nástrojovej ocele, a zapadajú do existujúcich držiakov a držiakov. Začnite identifikáciou staníc, ktoré generujú najviac prestojov a šrotu, a potom vymeňte tieto špecifické razníky, gombíky, vodiace prvky alebo opotrebiteľné platne za ekvivalenty z karbidu. Kľúčovou požiadavkou je zabezpečiť primeranú podpornú infraštruktúru, najmä podporné dosky s 1,2-1,25-násobkom štandardnej hrúbky a správne overenie vyrovnania, pretože karbid vyžaduje pevnejšiu podporu ako tvárna nástrojová oceľ.
5. Ako mám udržiavať komponenty karbidovej matrice, aby som maximalizoval ich životnosť?
Údržba karbidu vyžaduje diamantové brúsne kotúče s prietokom chladiacej kvapaliny na preostrenie, pričom sa pri jednom prechode odstráni iba 0,02-0,05 mm pri zachovaní pôvodnej geometrie. Komponenty skladujte jednotlivo v čalúnených nádobách, aby ste zabránili kontaktu s trieskami. Počas každého nastavovania overte zarovnanie razníka-k-zápustke pomocou číselníkových indikátorov, pretože aj odchýlka 0,02 mm sústreďuje napätie a spôsobuje zlomenie. Udržujte správne mazanie po celej šírke pásu, udržiavajte vôle v rozmedzí 5 – 10 % hrúbky pásu na každej strane a sledujte varovné signály, ako je náhly nárast výšky otrepov alebo viditeľné mikročipy pozdĺž rezných hrán.


