


Čo vlastne znamená lisovanie na mieru
Keď počujete "lisovanie kovu", môžete si predstaviť lis, ktorý dieruje všeobecné tvary z plechu.Vlastné lisovanieje niečo iné. Začína to s nástrojmi navrhnutými od začiatku pre konkrétnu súčiastku, jej materiál a výrobné požiadavky, a nie spoliehanie sa na bežné matrice, ktoré sa približujú geometrii, ktorú potrebujete.
Vlastné lisovanie je proces tvárnenia kovu, ktorý využíva špeciálne{0}}nástroje navrhnuté pre konkrétnu geometriu dielu, materiál a výrobné požiadavky na výrobu presných komponentov v mierke s opakovateľnou presnosťou.
Na tomto rozdiele záleží viac, ako by sa na prvý pohľad mohlo zdať. Štandardná matrica môže vyraziť podložku alebo jednoduchú konzolu. Ale v momente, keď má vaša súčiastka vlastné rozmery, tesné tolerancie alebo vlastnosti, ktoré interagujú s inými komponentmi v zostave, potrebujete vlastné kovové razidlá postavené podľa vášho návrhu, a nie dizajn ohnutý tak, aby vyhovoval existujúcim nástrojom.
Čo robí kocku na mieru
Matrica sa stáva „vlastnou“, keď sa jej geometria, usporiadanie stanice a materiálové špecifikácie vyvinú výhradne pre jednu časť. Predstavte si rozdiel medzi kúpou obleku zo stojana a tým, keď si oblek ušijete na mieru. V--skrini funguje na jednoduché potreby. Vlastné lisovacie nástroje sú prispôsobené: každý profil razidla, každá vôľa, každá formovacia stanica je vypočítaná pre špecifickú hrúbku materiálu, ťažnosť a rozmerové ciele, ktoré vaša súčiastka vyžaduje.
Toto predbežné inžinierstvo zahŕňa výber tried nástrojových ocelí, navrhovanie usporiadania pásov pre progresívne operácie a kompenzáciu správania materiálu, ako je odpruženie. Výsledkom je razidlo, ktoré vytvára prakticky identické diely ťah za ťahom, či už ide o desaťtisíc alebo desať miliónov kusov.
Kto ťaží z vlastnej raznice
Inžinieri a tímy obstarávania investujú do vlastného náradia z niekoľkých základných dôvodov:
- Prísnejšie tolerancieVlastné matrice - sú navrhnuté tak, aby vyhovovali vašim špecifickým rozmerovým požiadavkám, nielen „dostatočne blízko“.
- Jedinečné geometrie- vlastné funkcie dielov, viac{1}}profily ohybov a zložité výrezy, ktoré nedokáže vyrobiť žiadna katalógová matrica.
- Vyššia priepustnosť v rozsahu- razidlá optimalizované pre vašu súčiastku bežia rýchlejšie s menším množstvom odpadu ako prispôsobené nástroje.
- Opakovateľná kvalita- každá časť z matrice je prakticky identická, čo je rozhodujúce, keď sa komponenty musia v zostavách zamieňať.
Odvetvia od automobilového priemyslu cez elektroniku až po letecký a kozmický priemysel sa spoliehajú na vlastný prístup lisovania vždy, keď výkon dielov, bezpečnosť alebo presnosť nemožno ponechať na obmedzenia generických nástrojov. Ak ste diel navrhli sami, je vysoká pravdepodobnosť, že na jeho výrobu budete potrebovať vlastné nástroje.
Ako tento proces zapadá do širšej krajiny tvárnenia kovov
Vlastné lisovanie patrí do rodiny metód tvárnenia kovov, ktoré zahŕňajú CNC obrábanie, rezanie laserom, odlievanie a hydraulické tvarovanie. To, čo oddeľuje lisovacie matrice od týchto alternatív, je ekonomika opakovania. Vlastná matrica so sebou nesie značné počiatočné investície, ale keď je postavená, vyrába diely za zlomok-jednotkových nákladov na obrábanie alebo rezanie. Táto cenová výhoda sa spája s objemom, čo z neho robí dominantnú voľbu pre stredne-až{5}}vysokú produkciu, ktorá prebieha takmer v každom výrobnom sektore.
Tento článok je vytvorený ako zdroj informácií-pri rozhodovaní. Či už ste inžinier, ktorý hodnotí uskutočniteľnosť, alebo získavate profesionálov porovnávajúci výrobné metódy, nasledujúce časti pokrývajú typy procesov, operácie tvárnenia, priemyselné požiadavky, tolerancie, nákladové faktory a výber dodávateľa, všetko, čo si kupujúci želajú, aby pochopili pred prvým projektom vlastného nástroja.
Prvé rozhodnutie, ktorému väčšina tímov čelí, je jednoduché: potrebuje môj projekt skutočne vlastné nástroje alebo môžu túto úlohu zvládnuť štandardné matrice?
Vlastné verzus štandardné razenie a kedy si vybrať
Štandardná matrica existuje na polici, pripravená na razenie bežných tvarov: ploché podložky, jednoduché konzoly, základné spony. Vopred to stojí málo alebo nič, pretože nástroje už existujú. Na druhej strane zákazková kovová raznica je navrhnutá od nuly pre vašu konkrétnu časť. Voľba medzi týmito dvoma spôsobmi formuje ekonomiku vášho projektu, slobodu dizajnu a dlhodobé{3}}výrobné náklady spôsobmi, ktoré nie sú vždy na prvý pohľad zrejmé.
Keď štandard zomrie
Štandardné matrice fungujú, keď sa váš diel zhoduje s geometriou, pre ktorú už niekto vyrobil nástroje. Predstavte si všeobecné upevňovacie otvory, pravouhlé výrezy alebo zátvorky podľa katalógu-. V momente, keď váš návrh zavedie vlastné rozmery, interakciu viacerých -funkcií alebo materiálové-výzvy pri tvarovaní, štandardná kocka sa stáva skôr obmedzením než skratkou.
Tu je to, čo si zvyčajne vynúti prechod na vlastné nástroje:
- Vaša súčiastka má jedinečné rozmerové požiadavky alebo patentované vlastnosti, ktoré žiadna existujúca matrica nedokáže vyrobiť.
- Prísne tolerancie vyžadujú nástroje navrhnuté špeciálne pre vašu povolenú variáciu, nie všeobecný-približný údaj.
- Správanie materiálu, ako je spätné odpruženie ocele s vysokou{0}}pevnosťou alebo odieranie hliníka, si vyžaduje vôle lisovnice a kompenzácie prispôsobené danej zliatine.
- Viac{0}}operatívne časti vyžadujú vysekávanie, dierovanie a tvarovanie vykonávané v riadenom poradí v rámci jedného cyklu razenia.
Keď vtlačíte diel do existujúcich nástrojov, navrhujete spätne. Nástroje diktujú, čo môžete vyrobiť, a vaši inžinieri skončia kompromisom v geometrii, uvoľnení tolerancií alebo deliacich operáciách vo viacerých nastaveniach. Strata flexibility často stojí v dlhodobom horizonte viac, ako by mala vlastná raznica vopred.
Sloboda dizajnu s nástrojmi na mieru
S prístupom vlastnej kovovej raznice sa vzťah obráti. Váš dizajn dielu riadi nástroje, nie naopak. Konštruktér matrice zostaví každú stanicu, každú vôľu a každý profil tvárnenia podľa vašej CAD geometrie a špecifikácie materiálu. Dostanete presne ten diel, ktorý potrebujete, bez kompromisov vynútených tým, čo sa deje na poličke.
Toto je najdôležitejšie pre komponenty, ktoré sa musia presne zhodovať v zostavách, spĺňať prísne výkonnostné kritériá alebo mať vlastné funkcie, ktoré odlišujú váš produkt.Vlastná raznicatiež umožňuje optimalizáciu rozloženia pásu a postupnosti tvarovania, čo znižuje odpad a zvyšuje rýchlosť lisu, čo je výhoda, ktorú nikdy neodomknete prispôsobeným štandardným nástrojom.
Otázka -vyrovnania medzi štandardným a vlastným
Najtrvalejšia mylná predstava o vlastných nástrojoch je, že sú vždy drahé. V skutočnosti sa počiatočná investícia amortizuje vo všetkých častiach, ktoré matrica vyrába. Podľa skutočných-údajov o projekte od Jennison Corporation, zákazková matrica v hodnote 12 000 USD, ktorá vyrába 20 000 dielov, zvyšuje náklady na nástroje iba o 0,60 USD za kus, zatiaľ čo rovnaký dizajn vyrobený bez nástrojov môže stáť 3,50 USD alebo viac na jeden diel.
Zlomová{0}}matematická metóda je jednoduchá: vydeľte náklady na kocku úsporou na-diel v porovnaní s alternatívnym postupom. Nad touto hranicou objemu je každý ďalší diel výrazne lacnejší. Nižšie môžu byť štandardné prístupy alebo CNC obrábanie celkovo lacnejšie.
| Rozmer | Štandardná matrica | Custom Die |
|---|---|---|
| Flexibilita dizajnu | Obmedzené na existujúce geometrie | Navrhnuté podľa vašich presných špecifikácií dielov |
| Náklady vopred | Nízka alebo nulová | 8 USD,000 - 50 USD,000+ v závislosti od zložitosti |
| Za-jednotkovú cenu pri objeme | Vyššie (obmedzený proces) | Výrazne nižšia v mierke |
| Geometrická zložitosť | Len jednoduché tvary | Diely s viacerými{0}}funkciami a prísnou{1} toleranciou |
| Dodacia lehota | Okamžité (nástroje existujú) | 8 - 14 týždňov na návrh a zostavenie |
| Vlastníctvo | Predajca si ponechá náradie | Kupujúci zvyčajne vlastní matricu |
Skutočnou otázkou nie je, či si môžete dovoliť vlastné nástroje. Ide o to, či váš celkový objem počas celej životnosti vo všetkých objednávkach počas nasledujúcich troch až piatich rokov prekročí-rovnú hranicu. Ak sa tak stane, kocka sa stane aktívom, ktoré si zachováva hodnotu ešte dlho po tom, čo za seba zaplatí. Ak sa tak nestane, inteligentnejšou investíciou zostanú štandardné alebo alternatívne procesy.
Objemová ekonomika je však len časťou rovnice. Typ matrice, ktorý si vyberiete, či už progresívna, prenosová, zložená alebo štvorsúková, určuje, ako efektívne bude objem prebiehať a aké geometrie dielov budú možné.
Vysvetlenie typov procesov lisovania na zákazku
Výber správneho typu matrice nie je zanedbateľný detail. Určuje rýchlosť výroby, dosiahnuteľnú zložitosť dielov, mieru šrotu a-ekonomiku na jednotku. Pri zákazkovej práci dominujú štyri hlavné typy razidiel a každý z nich slúži na iné miesto. Pochopenie toho, kde vynikajú a kde zaostávajú, vám pomôže vyhnúť sa drahým nesúladom medzi vašimi požiadavkami na diely a vašimi investíciami do nástrojov.
Progresívne matrice pre-veľkoobjemové zložité diely
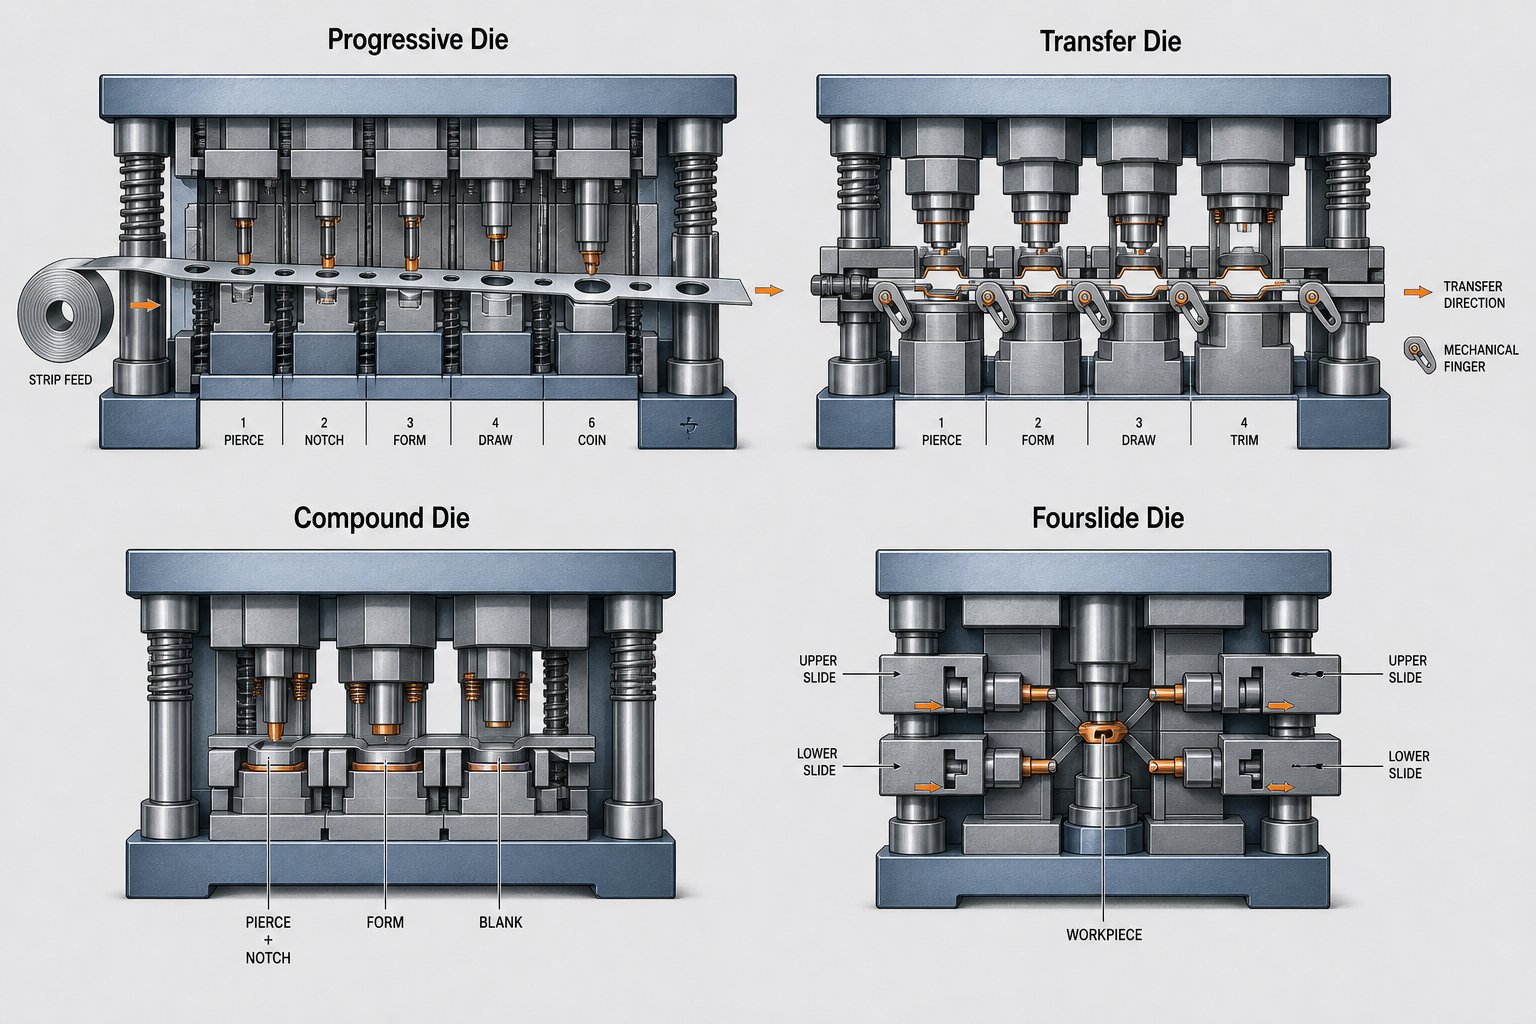
Progresívne matrice sú ťažným koňom-veľkoobjemových kovových razníc. Cievka plechu sa nepretržite posúva cez sériu staníc v rámci jednej sady lisovníc, pričom každá stanica vykonáva špecifickú operáciu: dierovanie, vrúbkovanie hrany, vytváranie ohybu. Pás prenáša diel zo stanice na stanicu, kým konečná operácia neoddelí hotový kus.
Predstavte si montážnu linku stlačenú do jedného nástroja. To je v podstate to, čo dosahujú progresívne matrice a lisovanie. Pretože materiál nikdy neopustí matricu, kým nie je diel dokončený, časy cyklov sú extrémne rýchle a často produkujú stovky dielov za minútu. Vďaka tomu sú progresívne nástroje ideálne pre malé-až{4}}stredne veľké-komponenty, ako sú elektrické konektory, konzoly, olovené rámy a tieniace plechovky.
Kompromis? Progresívne lisovnice vyžadujú vyššie počiatočné investície do nástrojov a vytvárajú určitý vlastný šrot z nosného pásu. Tiež fungujú najlepšie pre časti, ktoré zostávajú relatívne ploché alebo majú plytké tvary. Hlboko-ťahané geometrie alebo veľmi veľké diely presahujú to, čo dokáže progresívny pás zvládnuť.
Prenosové matrice pre veľké a hlboko{0}}ťahané komponenty
Keď sú diely príliš veľké, príliš hlboké alebo príliš zložité na to, aby zostali pripevnené k pásu, prevezmú to transferové matrice. V tomto procese sa polotovar oddeľuje od suroviny včas a potom sa mechanicky prenáša medzi stanicami pomocou prstov alebo kyvadlových systémov. Každá stanica vykonáva krok tvarovania, ako je hlboké ťahanie, obrubovanie alebo orezávanie na diskrétnom polotovare.
Prenosové matrice sú bežné v paneloch karosérií automobilov, konštrukčných komponentoch a krytoch zariadení, kde rozmery dielov presahujú to, čo umožňuje progresívne podávanie pásu. Zvládajú hlbšie ťahanie a agresívnejšie tvarovacie sekvencie, pretože polotovar sa voľne pohybuje medzi stanicami bez geometrických obmedzení zostávajúcich pripevnených k nosnému pásu. Náklady na nástroje sú v strednom-až{3}}vysokom rozsahu a výrobné rýchlosti sú pomalšie ako progresívne matrice, ale geometrické možnosti sú podstatne vyššie.
Zložené a štvorsúkové matrice pre špecializované geometrie
Zložené matrice majú úplne iný prístup. Namiesto sekvenčných operácií na viacerých staniciach vykonávajú niekoľko operácií rezania súčasne v jedinom zdvihu lisu. Zložená matrica môže zaslepiť vonkajší profil a súčasne prepichnúť vnútorné otvory, čím sa vyrábajú ploché plechové lisovacie časti, ako sú podložky, tesnenia a elektrické laminácie s výnimočnou presnosťou a rovinnosťou. Skracujú výrobný čas o 25-30% v porovnaní so sekvenčnými operáciami, hoci sú vo všeobecnosti obmedzené na diely bez požiadaviek na tvarovanie alebo ohýbanie.
Štvorsnímkové matrice, niekedy nazývané aj viac{0}}zápustky, používajú skôr horizontálne namontované posúvače usporiadané okolo stredovej tvarovacej oblasti, než by sa spoliehali iba na vertikálnu lisovaciu silu. Tieto kovové lisovacie matrice sa pohybujú z viacerých smerov, vďaka čomu sú schopné vytvárať zložité ohyby presahujúce 90 stupňov, pevné svorky a zložité tvary drôtu, ktoré konvenčné vertikálne lisy nedokážu dosiahnuť. Podľa výrobných údajov od spoločnosti Keats Manufacturing vyrábajú štvorsádkové stroje až 375 dielov za minútu, pričom vytvárajú o 31 % menej odpadu ako progresívne lisovanie, pretože eliminujú potrebu vodiacich otvorov a nosných pásov.
Štvorsnímkové nástroje fungujú najlepšie pre malé, tenké diely so zložitými viac{0}}ohybmi, ako sú napríklad spony, svorky, konektory a pružinové kontakty. Obmedzením je veľkosť: väčšie alebo hrubšie materiály zvyčajne vyžadujú konvenčné kovové lisovacie matrice v progresívnych alebo prenosových konfiguráciách.
Výber medzi týmito typmi razidiel závisí od niekoľkých merateľných kritérií. Položte si tieto otázky v poradí:
- Aký je váš ročný objem výroby?Vysoké objemy uprednostňujú progresívne matrice. Nízke-až{2}}stredné objemy môžu odôvodniť prevody alebo kombinované prístupy.
- Aké sú rozmery a hĺbka dielu?Veľké alebo hlboko{0}}ťahané diely vyžadujú prenosové matrice. Malé ploché časti vyhovujú zloženým matriciam. Malé časti so zložitými ohybmi smerujú k fourslide.
- Aká zložitá je geometria?Viac{0}}smerové ohyby a malé polomery uprednostňujú fourslide. Ploché časti s viacerými funkciami{2}} s narezanými a prepichovacími matricami. Diely vyžadujúce sekvenčné tvarovanie a rezanie naprieč mnohými funkciami sú v súlade s progresívnymi nástrojmi.
- Aký materiál a akú hrúbku lisujete?Tenké, flexibilné materiály fungujú naprieč všetkými typmi. Hrubšie alebo tvrdšie materiály môžu vylúčiť fourslide a uprednostňovať progresívne alebo prenosové konfigurácie s vyššou tonážou lisu.
- Aké požiadavky na toleranciu a rovinnosť platia?Zložené matrice poskytujú vynikajúcu rovinnosť rezaných častí. Prenosové matrice poskytujú prísnejšiu kontrolu rozmerov pri hlboko{1}}ťahaných geometriách.
| Typ matrice | Rozsah hlasitosti | Obmedzenia veľkosti dielov | Schopnosť zložitosti | Typický dodací čas |
|---|---|---|---|---|
| Progresívne | Vysoká (100 000 - miliónov) | Malé až stredné | Sekvenčné operácie s viacerými funkciami; obmedzená hĺbka ťahu | 10 - 16 týždňov |
| Prestup | Stredná až vysoká (50 000+) | Stredné až veľké | Hlboké ťahy, zložité 3D formy, veľké geometrie | 12 - 20 týždňov |
| Zlúčenina | Stredná až vysoká (50 000+) | Malé až stredné (zvyčajne pod 150 mm) | Simultánne operácie rezania; len ploché časti | 6 - 10 týždňov |
| Fourslide | Vysoká (100 000 - miliónov) | Malý (tenký rozchod) | Viac{0}}smerné ohyby presahujúce 90 stupňov; zložité formy | 8 - 14 týždňov |
Žiadna jednotlivá forma nie je univerzálne lepšia. Správna voľba vyplýva zo zosúladenia geometrie dielu, predpovede objemu a požiadaviek na materiál s tým, čo každá konfigurácia robí najlepšie. Správne-vybraný typ lisovnice minimalizuje vaše-náklady na diel a maximalizuje dobu prevádzkyschopnosti lisu, zatiaľ čo nesprávna voľba vedie k nadmernému odpadu, pomalým cyklom alebo dielom, ktoré sa jednoducho nedajú správne tvarovať.
Samozrejme, typ matrice je iba nádoba. To, čo sa deje vo vnútri tohto kontajnera, konkrétne operácie tvarovania, ktoré každá stanica vykonáva, je miesto, kde sa skutočne vytvára rozmerová presnosť a kvalita dielov.
Operácie tvárnenia jadra vo vnútri vlastnej matrice
Každá kovová raznica, bez ohľadu na typ, vykonáva svoju prácu prostredníctvom špecifického súboru tvárniacich operácií. Predstavte si tieto operácie ako slovnú zásobu, ktorou kocka hovorí. Postupná kocka môže použiť päť alebo šesť z nich v poradí; zložená kocka môže vykonávať dve súčasne. Sofistikovanosť vlastnej kovovej raznice pochádza z toho, ako sa tieto operácie kombinujú, objednávajú a ladia tak, aby interagovali bez toho, aby spôsobovali chyby.
Pochopenie toho, čo každá operácia robí mechanicky, vám pomôže komunikovať s konštruktérmi lisovníc, predvídať potenciálne problémy a vyhodnotiť, či je geometria vašej časti skutočne realizovateľná vo vyrazenej forme.
Základy blankingu a piercingu
Vysekávanie a dierovanie sú rezacie operácie, ktoré sú základom takmer každého lisovaného dielu. Znejú podobne a mechanicky sú. Rozdiel je v tom, čo si ponecháte.
Pri vysekávaní razník pretlačí materiál cez otvor matrice a vyrezaný-kus sa stane vašou súčasťou (alebo polotovarom, ktorý sa bude ďalej formovať). Pri piercingu, nazývanom aj dierovanie, dierovač vytvorí dieru a vyrezaný -sliak je odpad. Obe sa spoliehajú na kontrolované strihanie: hrany razníka a matrice sa presne nestretávajú. Namiesto toho zámerná vôľa medzi nimi, zvyčajne 5 až 10 % hrúbky materiálu na stranu, umožňuje, aby sa materiál čisto lámal, a nie deformoval alebo ťahal.
Pomýlite sa a okamžite uvidíte problémy. Príliš tesné a úderník sa predčasne opotrebuje. Príliš voľné a na častiach lisovacej matrice sa vytvárajú nadmerné otrepy, drsné hrany a rozmerový posun. Optimálna vôľa sa tiež mení v závislosti od materiálu: mäkká meď potrebuje menej ako vysokopevnostná oceľ a nehrdzavejúca oceľ vyžaduje väčšiu silu a prísnejšie ovládanie ako mierny uhlík.
- Minimálny priemer otvoruby mala byť aspoň rovnaká ako hrúbka materiálu pre okrúhle otvory alebo 80 % hrúbky pre tvarované otvory, aby sa predišlo zlomeniu razníka.
- Vzdialenosť od okraja-k{1}}dieremusí mať aspoň 1,0 až 2,0 násobok hrúbky materiálu, aby sa zachovala štrukturálna integrita okolitého pásu.
- Burr smersa vždy tvorí na strane-kocky. Zadajte, ktorá plocha je dôležitá pre prispôsobenie a funkciu vašej zostavy.
- Udierajte-na-prierezmusia byť vypočítané pre každú špecifickú zliatinu a hrúbku, nie sú predpokladané zo všeobecných tabuliek.
Kompenzácia ohýbania, kreslenia a odpruženia
Ohýbaním sa plochý polotovar premení na trojrozmerný{0}}tvar pôsobením sily pozdĺž priamky, kým sa materiál plasticky nedeformuje. Znie to jednoducho, ale každý ohyb prináša pruženie: elastická tendencia materiálu čiastočne sa vrátiť do pôvodného tvaru po odstránení tvárniacej sily. Raznica navrhnutá pre 90-stupňový ohyb sa môže v skutočnosti vytvoriť pod uhlom 92 alebo 93 stupňov s vedomím, že materiál sa vráti späť do cieľového uhla.
Závažnosť odpruženia závisí od medze klzu materiálu, hrúbky a polomeru ohybu. Vysokopevná{1}}oceľ a nehrdzavejúca pružnosť pružia agresívnejšie ako mäkká oceľ alebo meď. Ako poznamenalVýrobcaSmer zrna vo vzťahu k ohybovej línii tiež zohráva rozhodujúcu úlohu: ohyb kolmý na zrno vytvára silnejšie ohyby, ktoré sú oveľa menej náchylné na praskanie, zatiaľ čo ohýbanie rovnobežne s ohybom vyžaduje väčšie polomery, aby sa zabránilo prasknutiu na vonkajšom povrchu.
Kreslenie sa formuje hlbšie. Dierovač tlačí polotovar do dutiny matrice, čím vytvára duté tvary, ako sú poháre, škrupiny alebo kryty. Materiál prúdi dovnútra z oblasti príruby, a nie jednoducho ohýbanie v priamke. Keď hĺbka presiahne priemer, proces sa stáva hlbokým ťahaním a často vyžaduje niekoľko fáz, aby sa zabránilo roztrhnutiu alebo pokrčeniu materiálu.
- Vnútorný polomer ohybuby mala byť aspoň 1,0 až 1,5 násobok hrúbky materiálu. Pokles pod 1,0 T riskuje praskanie, najmä paralelne so smerom zrna.
- Orientácia zŕnmusí byť špecifikované v rozložení pásu. Kritické ohyby by mali prebiehať kolmo na zrno, kedykoľvek je to možné.
- Odpruženie kompenzácieje zabudovaná do samotnej geometrie matrice. Kocka sa úmyselne prehne-, aby sa časť uvoľnila do cieľového uhla.
- Nakreslite hĺbkuna stupeň by nemal presiahnuť približne 40-60 % priemeru polotovaru. Hlbšie diely potrebujú viacero ťahacích staníc s žíhaním medzi jednotlivými fázami, ak materiál deformuje.
- Tlak držiaka blankupri ťahových operáciách riadi tok materiálu. Príliš málo spôsobuje vrásky; príliš veľa spôsobuje slzenie.
Razenie a razenie pre presné prvky
Razenie a razenie zahŕňajú stláčanie alebo premiestňovanie materiálu na vytvorenie povrchových prvkov, ale slúžia na rôzne účely a fungujú pri rôznych úrovniach sily.
Pri razení sa vyvíja extrémne vysoký tlak na plastickú deformáciu materiálu do presných dutín razníc. Sila je taká veľká, že materiál sa presne prispôsobí povrchu raznice, čím sa úplne eliminuje spätné pruženie v oblasti razenia. Vďaka tomu je razenie ideálne na nastavenie kritických rozmerov, sploštenie špecifických zón alebo vytváranie prvkov, ktoré vyžadujú tolerancie nad rámec toho, čo môže dosiahnuť štandardné ohýbanie. Kompromisom je tonáž lisu: razenie vyžaduje podstatne väčšiu silu ako iné operácie, čo ovplyvňuje výber lisu a trvanlivosť lisovnice.
Razenie vytvára vyvýšené alebo zapustené vzory naťahovaním materiálu do dutiny matrice bez jeho rezania. Na rozdiel od razenia, razenie skôr premiestňuje než stláča materiál, čím vytvára zodpovedajúci prvok na opačnej strane. Funkčné využitie zahŕňa výstužné rebrá, lokalizačné prvky pre montáž a označenia ako čísla dielov alebo dátumové kódy. Estetické aplikácie dodávajú viditeľným povrchom textúru alebo značku.
- Raziaca silamôže byť 3-5 krát väčšia ako štandardné tvarovanie. Tonáž lisu musí zodpovedať za to, ak vo vašej kovovej raznici existujú raziace stanice.
- Hĺbka razeniaby zvyčajne nemala presiahnuť 2-3 násobok hrúbky materiálu, aby sa predišlo nadmernému stenčovaniu alebo lámaniu.
- Rozstup prvkovpre reliéfne detaily potrebuje adekvátny okolitý materiál, aby sa zabránilo skresleniu priľahlých oblastí.
- Ťažnosť materiáluobmedzuje obe operácie. Krehké alebo ťažko opracovateľné-tvrdené materiály môžu skôr praskať, než vtekať do raziacich alebo raziacich dutín.
To, čo robí vlastnú matricu skutočne zložitou, nie je žiadna samostatná operácia. Je to interakcia medzi operáciami vykonávanými v poradí alebo v kombinácii. Prepichnutý otvor v blízkosti nasledujúceho ohybu sa môže zdeformovať, ak sú vôle nedostatočné. Nakreslený prvok susediaci s razenou zónou sa môže nepredvídateľne stenčiť. Konštruktér matrice musí vziať do úvahy, ako práca každej stanice ovplyvňuje stav materiálu pre každú stanicu, ktorá nasleduje, a ako vlastnosti materiálu ako ťažnosť, tvrdosť a hrúbka obmedzujú to, čo je fyzicky dosiahnuteľné bez defektov.
Tieto obmedzenia neexistujú vo vákuu. Výrazne sa menia v závislosti od odvetvia, v ktorom vaše diely slúžia, od zliatin, ktoré tieto odvetvia vyžadujú, a od noriem kvality, ktoré presadzujú.
Špecifické{0}}odvetvové úvahy o lisovaní na mieru
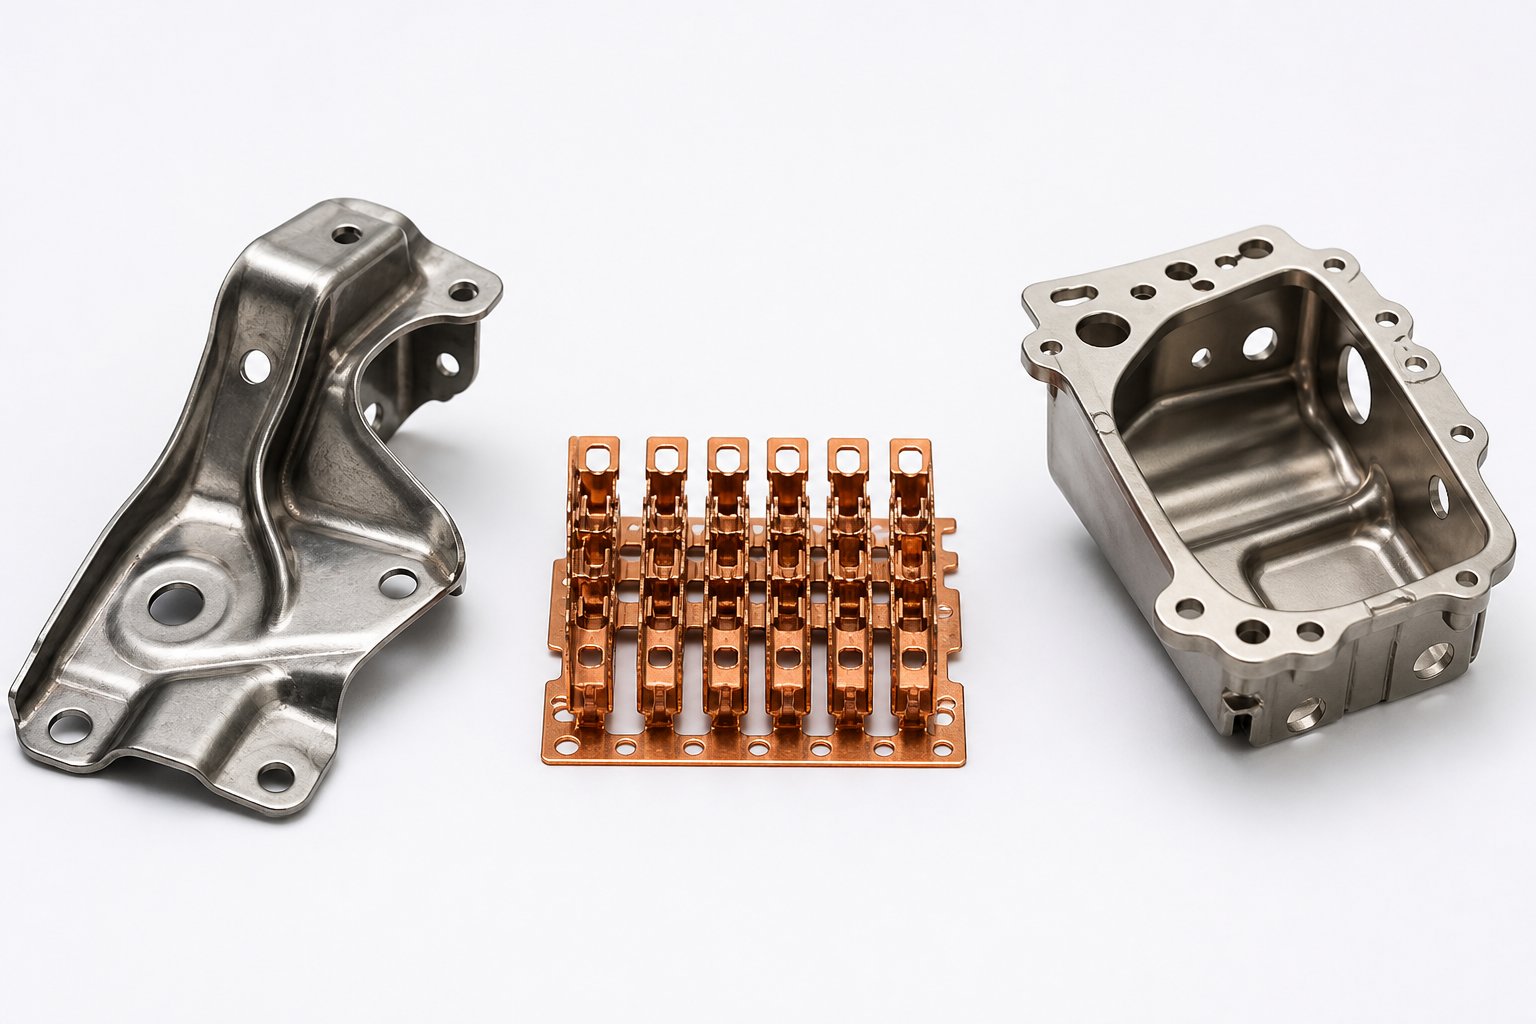
Lisovacia matrica, ktorá funguje bezchybne pre automobilovú konzolu, môže byť úplne nesprávna pre kryt leteckého snímača alebo miniatúrny kolík konektora. Samotné tvárniace operácie sú univerzálne, ale materiály, objemy, systémy kvality a tolerancie, ktoré si každé odvetvie vyžaduje, menia spôsob aplikácie týchto operácií. Vedieť, kde v tomto spektre sú vaše diely, vám pomôže presne špecifikovať požiadavky a vyhodnotiť, či dodávateľ skutočne rozumie očakávaniam vášho sektora.
Požiadavky na lisovacie matrice pre automobily
Automobilový priemysel je kráľom objemu. Konštrukčné výstuže, panely karosérie, komponenty prevodoviek a brzdové zostavy sa ročne vyrobia v stovkách tisíc až miliónoch kusov. Táto mierka poháňa všetko, čo sa týka lisovacích nástrojov pre automobilový priemysel: nástroje musia prežiť desiatky miliónov lisovacích cyklov, proces si musí zachovať konzistentnosť počas viacročných výrobných sérií a systémy kvality musia spĺňať certifikáciu IATF 16949.
IATF 16949 nie je papierové cvičenie. Vyžaduje, aby dodávatelia zaviedli pokročilé plánovanie kvality produktu (APQP), vykonali proces schvaľovania časti výroby (PPAP) a udržiavali zdokumentované systémy nápravných opatrení. Pre inžinierov a obstarávacie tímy, ktoré získavajú zákazkové kovové výlisky v automobilovom priemysle, to znamená, že váš dodávateľ potrebuje živú dokumentáciu procesu, monitorovanie SPC v reálnom čase- a preukázané hodnoty Cpk 1,33 alebo vyššie v kritických rozmeroch.
Požiadavky na materiál sa sústreďujú na vysoko{0}}pevné nízko{1}}legované ocele, dvojfázovú{2}}oceľ a čoraz častejšie aj na zliatiny hliníka na zníženie hmotnosti. Oceľové lisovacie nástroje pre automobilové konštrukčné diely musia počítať s agresívnym spätným pružením v pokročilých-oceliach s vysokou pevnosťou, čo si niekedy vyžaduje multi{5}}fyzikálnu simuláciu na pred-kompenzáciu geometrie lisovnice. Hliníkové lisovacie formy čelia rôznym výzvam: odieraniu, nižším limitom tvarovateľnosti a povrchovej citlivosti, ktorá vylučuje agresívne mazacie stratégie bežné u ocele.
Automobilová raznica tiež žije pod neustálym tlakom na optimalizáciu doby cyklu. Každá sekunda oholenia z lisovacieho cyklu sa znásobí v miliónoch častí. V tomto sektore dominujú progresívne matrice pre menšie komponenty, zatiaľ čo prenosové matrice zvládajú väčšie konštrukčné kusy a hlboko ťahané prvky karosérie.
Požiadavky odvetvia elektroniky a konektorov
Elektrické lisovanie kovov zaberá opačný koniec veľkostného spektra. Konektorové kolíky, tieniace plechovky, olovené rámy a kontaktné pružiny obsahujú prvky merané v desatinách milimetrov, vyrazené z materiálov s hrúbkou 0,1 mm. Tolerancie tu bežne dosahujú ±0,025 mm na kritických kontaktných rozmeroch a materiály, fosforový bronz, berýliová meď a tenké zliatiny medi, sa správajú veľmi odlišne od ocelí a hliníkov používaných v automobiloch.
Presnosť v tomto meradle si vyžaduje sub{0}}mikrónové dierovanie-na-vôle matrice, servo{3}}lisy poháňané mikrónmi-na úrovni opakovateľnosti a 100 % systémy vizuálnej kontroly, ktoré overujú každú časť vzhľadom na geometriu CAD. Prevládajú progresívne matrice, pretože komponenty konektorov bežia v objemoch miliónov až desiatok miliónov ročne a časti sú dostatočne malé na to, aby zostali na nosnom páse cez všetky formovacie stanice.
Výzvou elektrického lisovania kovov nie je hrubá sila, ale kontrola. Berýliová meď, bežný materiál pre pružinové kontakty kvôli svojej vodivosti a odolnosti proti únave, je notoricky ťažké vytvoriť bez mikro-praskání. Fosforový bronz, aj keď je zhovievavejší, stále vyžaduje presné riadenie smeru zŕn a polomerov ohybu. Tieto materiály majú tiež tendenciu-rýchlo vytvrdzovať, čím sa obmedzuje počet možných operácií tvárnenia bez medzižíhania.
Miniaturizačnému tlaku čelia aj dizajnéri lisovníc pre sektor elektroniky. Keď sa zariadenia zmršťujú, rozstupy konektorov sa sťahujú a prvky vytlačené do rámov elektród a kontaktných polí sa stávajú jemnejšími. Podľa priemyselných údajov od výrobcov presného razenia si mikro-lisované komponenty s hrúbkou menšou ako 0,1 mm vyžadujú drôtové EDM a mikro{4}}brúsne techniky, ktoré dosahujú vôľu razidla a matrice v jednociferných mikrónových úrovniach, čím sa posúvajú hranice výroby konvenčných nástrojov-.
Letectvo a{0}}vysoko spoľahlivé aplikácie
Letectvo prevracia objemovú rovnicu. Výrobné série sa môžu pohybovať od 500 do 50 000 kusov, ale každý jednotlivý diel má plnú sledovateľnosť od šarže surovín až po konečnú kontrolu. Certifikácia AS9100, ktorástavia na ISO 9001 s prísnejšími požiadavkami, požaduje zdokumentované postupy pre skladovanie materiálu, záznamy o tepelnom spracovaní, analýzu chemického zloženia a uchovávanie záznamov o kvalite na sedem a viac rokov.
Materiály v leteckom lisovaní sú často exotické: zliatiny titánu, Inconel, precipitáciou-kalené nehrdzavejúce ocele a špecializované druhy hliníka ako 6061 a 7075. Tieto zliatiny odolávajú tvarovaniu, rýchlejšie sa opotrebúvajú a vyžadujú starostlivú kontrolu parametrov procesu, aby sa predišlo mikro-trhaniu alebo zvyškovému namáhaniu, ktoré by mohlo ohroziť únavovú životnosť pri kritických letových-aplikáciách. Konštruktéri lisovníc musia počítať s oknami s obmedzenou tvarovateľnosťou, ktoré často vyžadujú väčšie polomery ohybu, ďalšie fázy tvárnenia a operácie na uvoľnenie napätia po-tvarovaní.
Zákazkové kovové lisovanie 316/316L sa tiež objavuje v krytoch leteckých snímačov a komponentoch na manipuláciu s kvapalinami, kde je nevyhnutná odolnosť proti korózii. Akosti austenitických nehrdzavejúcich ocelí-sa počas tvárnenia výrazne vytvrdzujú, čo si vyžaduje matrice s optimalizovanými vôľami a starostlivú pozornosť pri sekvenčných operáciách, aby sa predišlo predčasnému zlyhaniu materiálu.
Inšpekčné protokoly idú ďaleko nad rámec odberu vzoriek SPC. Prvá-kontrola výrobku s úplným hlásením CMM, funkčné testovanie v simulovaných prevádzkových podmienkach a overenie rozmerov každej série sú štandardné očakávania. Cena-na-diel je sekundárna vzhľadom na zdokumentovaný dôkaz, že každý komponent spĺňa špecifikácie.
Spotrebné produkty zaberajú ešte inú zónu: mierne objemy, požiadavky na kozmetickú povrchovú úpravu, rôzne materiály od nehrdzavejúcej cez hliník až po pred-pokovované kovy a silný čas-do{2}}tlaku trhu. Dizajn matrice tu uprednostňuje rýchle obrátky, flexibilné prístupy k nástrojom a stratégie ochrany povrchu, ktoré zabraňujú škrabancom alebo stopám na viditeľných plochách. Systémy kvality sú zvyčajne skôr ISO 9001 než certifikácie špecifické pre daný sektor-, ale štandardy povrchovej úpravy môžu byť vizuálne náročnejšie ako čokoľvek, čo vyžaduje letecký priemysel.
| priemysel | Typické materiály | Rozsah hlasitosti | Kľúčové certifikácie | Kritické tolerancie |
|---|---|---|---|---|
| Automobilový priemysel | Oceľ HSLA, dvojfázová-oceľ, hliník série 5000/6000 | 100 000 - miliónov ročne | IATF 16949, ISO 9001 | ±0,05 mm až ±0,1 mm na konštrukčných prvkoch |
| Elektronika | Fosforový bronz, berýliová meď, tenké zliatiny medi | Milióny - desiatky miliónov ročne | ISO 9001, normy IPC | ±0,025 mm pri kontaktných rozmeroch |
| Letectvo a kozmonautika | Titán, Inconel, 316/316L SS, 6061/7075 hliník | 500 - 50 000/rok | AS9100, NADCAP | ±0,025 mm až ±0,05 mm s plnou sledovateľnosťou |
| Spotrebné produkty | Nerez 304, hliník, pred-pokovovaná oceľ | 10 000 - 500K/rok | ISO 9001 | rozmer ±0,1 mm; kozmetická úprava kritická |
Tieto rozdiely nie sú akademické. Priamo určujú, ktorí dodávatelia sa kvalifikujú pre vašu prácu, akú inšpekčnú dokumentáciu by ste mali očakávať pri dodávkach a ako musí byť vaša konštrukcia lisovnice prispôsobená, aby slúžila materiálom a normám špecifickým pre váš sektor. Dodávateľ lisovacích foriem pre automobilový priemysel bez IATF 16949 nie je -štartér pre programy úrovne 1. Výrobca elektronických foriem bez mikro-možnosti lisovania a vizuálnej kontroly nemôže poskytnúť presné konektorové komponenty, ktoré vyžadujú.
Bez ohľadu na odvetvie, jedna otázka zjednocuje všetkých kupujúcich: aké prísne môžu byť tolerancie v skutočnosti a aké systémy kvality zabezpečujú, že tieto tolerancie dodržia celý objem výroby?
Tolerancie a normy kvality v presnom lisovaní
Tolerančné čísla na výtlačku neznamenajú nič, ak proces za nimi nedokáže udržať tieto hodnoty časť po časti, posun po zmene. Presné lisovanie je schopné pozoruhodne prísnej kontroly rozmerov, ale to, čo môžete skutočne dosiahnuť, závisí od reťazca premenných: vlastnosti materiálu, stav lisovnice, mechanika lisu a infraštruktúra kvality, ktorá to všetko podporuje. Vedieť, kde tieto hranice sedia, vám pomôže určiť tolerancie, ktoré sú dosiahnuteľné bez platenia za presnosť, ktorú nepotrebujete.
Dosiahnuteľné tolerancie pri zákazkovej raznici
To, čo bolo v minulosti štandardnou toleranciou ±0,005 palca (±0,127 mm) v lisovacom priemysle, sa postupne sprísnilo. Dnes sa presné lisovacie a lisovacie operácie bežne dodržiavajú±0,002 palca (±0,05 mm) na kritických funkciách, pričom niektoré aplikácie dosahujú ±0,001 palca (±0,025 mm). Elektronické konektory a mikro-lisované olovené rámy sa posúvajú ešte ďalej a pracujú v rozsahu menej ako -0,025 mm, kde vôľa-k-zápustke klesá na jednociferné mikróny.
Tieto čísla sú skutočné, ale majú určité podmienky. Držanie ±0,001 palca vyžaduje presnú matricu s robustnými rámami nástrojov, nadrozmernými vodiacimi systémami a úzkymi vôľami vodidiel. Keď razník používa pilotnú vôľu 0,0005 palca, celková odchýlka v rozmeroch dielu zostane v rámci toho istého okna 0,0005 palca, a preto musia byť vlastné presné lisovacie nástroje navrhnuté s ohľadom na opakovateľnosť už od prvého náčrtu CAD.
Dosiahnuteľná presnosť závisí aj od typu funkcie. Ploché rozmery zárezu a prepichnutia sa dajú ľahšie držať pevne ako uhly ohybu alebo hĺbka ťahania, kde spätné pruženie a tok materiálu prinášajú ďalšie premenné. Kupujúci by mali špecifikovať svoje najprísnejšie tolerancie len pre funkčne kritické prvky a povoliť štandardné výrobné tolerancie inde, aby náklady na nástroje zostali primerané.
Čo znamenajú normy ISO 9001 a IATF 16949 pre vaše diely
Certifikácie sú uvedené na webových stránkach dodávateľov, ale čo v skutočnosti vyžadujú v zákulisí?
ISO 9001je základná línia. Vzťahuje sa na akékoľvek odvetvie a zavádza systém manažérstva kvality založený na zdokumentovaných procesoch, interných auditoch, preskúmaní manažmentom a systémoch nápravných opatrení. Pre odberateľov presných lisovacích lisov znamená ISO 9001, že váš dodávateľ formalizoval svoje procesné kontroly a môže preukázať neustále zlepšovanie. Nestanovuje však konkrétne frekvencie inšpekcií, indexy spôsobilosti ani hĺbku sledovateľnosti.
IATF 16949stavia priamo na ISO 9001 a pridávašpecifické požiadavky{0}}pre automobilový priemysel na prevenciu chýb, kvalitu dodávateľského reťazca a úplnú sledovateľnosť dielov. V praxi to znamená pokročilé plánovanie kvality produktu (APQP), predloženie procesu schvaľovania časti výroby (PPAP), povinné hodnoty Cpk 1,33 alebo vyššie pre kritické rozmery a formálne sledovanie záruky. Cpk 1,33 efektívne zníži vaše tolerančné pásmo na polovicu z praktického hľadiska, pretože vyžaduje, aby bol proces vycentrovaný a schopný v rámci limitov špecifikácie.
AS9100slúži letectvu s ešte prísnejšou dokumentáciou. Vyžaduje si úplnú sledovateľnosť materiálu, uchovávanie záznamov o kvalite po dobu siedmich alebo viac rokov a zdokumentované postupy pri zaobchádzaní s nezhodami. Každá dávka musí byť spätne vysledovateľná k pôvodu suroviny, záznamom o tepelnom spracovaní a výsledkom kontroly.
Praktické riešenie: prispôsobte svoju požiadavku na certifikáciu vášmu odvetviu. ISO 9001 je dostatočná pre všeobecné priemyselné a spotrebiteľské aplikácie. IATF 16949 nie je-vyjednávateľná pre dodávateľské reťazce pre automobilový priemysel. AS9100 je povinný pre let-kritické komponenty. Žiadosť o viac, než potrebujete, zvyšuje náklady bez pridania hodnoty vašim dielom.
Inšpekčné metódy a štatistická kontrola procesov
Dokonca aj dokonale navrhnutá presná matrica sa časom posunie. Hrany dierovačov sa opotrebúvajú, vodiace kolíky vytvárajú vôľu a množstvo materiálov sa mierne líši v hrúbke alebo tvrdosti. Inšpekčná infraštruktúra obklopujúca lis je to, čo zachytí posun predtým, ako sa stane chybným výrobkom.
Vysoko{0}}výkonné razníky používajú prístup vrstvenej kontroly:
- Prvá{0}}kontrola tovaru (FAI)overí nové nastavenie oproti výkresu pred začatím výroby. Každý kritický rozmer je meraný a zdokumentovaný.
- V{0}}procese vzorkovanieťahá diely v definovaných intervaloch počas chodu. Kritické vlastnosti sa merajú pomocou posuvných meradiel, mikrometrov alebo optických systémov v závislosti od požiadaviek na toleranciu.
- Súradnicové meracie stroje (CMM)zvládnuť zložité 3D geometrie tam, kde ručné meranie nedosiahne. CMM overujú celkové rozmery, umiestnenie otvorov, uhly ohybu a rovinnosť vzorkovaných dielov.
- Optické a zrakové meracie systémyposkytujú bez{0}}kontaktné overenie ideálne pre tenké alebo jemné výlisky. Vysokorýchlostné kamerové systémy dokážu vykonať 100 % kontrolu mikro-výliskov pri rýchlosti výroby.
- Štatistická kontrola procesu (SPC)sleduje merania rozmerov v priebehu času, vykresľuje trendy a zisťuje posun procesu predtým, ako diely opustia toleranciu. SPC grafy odhaľujú, či je proces stabilný a schopný, nielen to, či jednotlivé časti prejdú alebo zlyhajú.
SPC si zaslúži osobitnú pozornosť. Jedno meranie potvrdzuje jednu časť. SPC potvrdzuje, že váš proces presného lisovania je vo svojej podstate schopný produkovať vyhovujúce diely počas dlhších sérií. Posúva kvalitu z detekcie na prevenciu, čo je presne to, čo-kupujúci vo veľkom množstve potrebujú.
Dokonca aj s touto infraštruktúrou sa tolerancie v priebehu výroby znižujú, ak nie sú riadené hlavné príčiny. Medzi najčastejšie faktory, ktoré časom narúšajú presnosť, patria:
- Opotrebenie dierovacej a lisovacej hrany, čo postupne zvyšuje vôle a výšku otrepu
- Opotrebenie vodiaceho čapu a puzdra, čo umožňuje, aby došlo k nesprávnemu vyrovnaniu hornej{0}}do{1}}spodnej matrice
- Ohýbanie topánok pri opakovanej tonáži, najmä v poddimenzovaných alebo tenkých dizajnoch topánok
- Rozdiely v hrúbke, tvrdosti alebo stave povrchu materiálu medzi zmenami cievky
- Vychýlenie piestu lisu alebo opotrebenie gibbingu, ktoré spôsobuje pozičný posun
- Porušenie mazania, zvýšenie trenia a zmena toku materiálu počas tvárnenia
- Tepelná rozťažnosť počas predĺžených vysokorýchlostných{0}}jazdov, posunutie vôlí, keď sa komponenty matrice zahrievajú
Proaktívny program údržby, ostrenie rezných hrán podľa plánu, pravidelné overovanie zarovnania a sledovanie trendov SPC pre včasné varovné signály je to, čo oddeľuje dodávateľov, ktorí držia presnosť počas miliónov cyklov, od tých, ktorí začínajú silne a postupne sa vymykajú z tolerancie.
Schopnosť tolerancie a systémy kvality vám povedia, či dodávateľ dokáže vyrobiť váš diel správne. Ďalšia otázka je rovnako praktická: koľko to bude stáť a ako objem zmení ekonomiku?
Nákladové faktory a objemová ekonomika pre vlastné lisovanie
Tu je otázka, ktorá formuje každé rozhodnutie o nástroji: v akom bode sa počiatočná investícia do vlastnej matrice vyplatí? Odpoveď nie je jedno číslo. Závisí to od množstva premenných, od toho, ako zložitá je vaša kocka, až po to, koľko častí plánujete prejsť počas jej životnosti. Pochopenie každej nákladovej páky vám poskytuje rámec na porovnávanie razenia s alternatívami a vyjednávanie s dodávateľmi z pozície znalostí a nie dohadov.
Hlavné faktory nákladov v projektoch zákazkových lisovníc
Cenovka na zákazkovej matrici nie je ľubovoľná. Odráža merateľné inžinierske a výrobné vstupy. Tu sú faktory, ktoré pohybujú ihlou najviac:
- Die zložitosť- počet staníc v progresívnej matrici, tesnosť tolerancií a počet rôznych tvárniacich operácií, to všetko riadi konštrukčné hodiny a čas obrábania. Matica so štyrmi-stanicami stojí oveľa menej ako matrica so šestnástimi-stanicami, ktorá vykonáva vysekávanie, piercing, viacnásobné ohyby a in{4}}klepanie.
- Lisovacia oceľ a vložkyKvalita nástrojovej ocele - záleží. Zápustka vyrobená z nástrojovej ocele D2 alebo A2 pre stredne náročné práce stojí menej ako jedna pri použití rýchloreznej ocele S7 alebo M2-pre predĺženú životnosť. Tvrdokovové lisovacie nástroje, ktoré používajú vložky z karbidu volfrámu s vysokým-opotrebením lisovacích a lisovacích častí, vydržia výrazne dlhšie, no zvyšujú náklady na nástroje o 30 – 50 %. Voľba závisí od vášho celkového objemu výroby: karbid sa vyplatí v priebehu miliónov cyklov, kde by štandardná nástrojová oceľ vyžadovala viacnásobné preostrenie alebo výmenu.
- Náklady na časť materiáluSurovina - zvyčajne predstavuje 60 – 70 % celkových nákladov na lisovaný diel. Exotické zliatiny ako berýliová meď alebo Inconel stoja niekoľkonásobne viac za kilogram ako mäkká oceľ a rýchlejšie sa opotrebúvajú nástroje, čím sa zvyšujú náklady.
- Požiadavky na tonáž lisu- väčšie alebo hrubšie diely vyžadujú väčšie lisy s vyššími prevádzkovými nákladmi za hodinu. Strojová matrica s menovitou hmotnosťou 200 ton beží lacnejšie na jeden zdvih ako matrica vyžadujúca 600 ton sily.
- Sekundárne operácie- tepelné spracovanie, pokovovanie, odstraňovanie otrepov, rezanie závitov alebo montážne kroky vykonané po lisovaní pripočítavajú-náklady na kus. Začlenenie niektorých z nich do samotnej matrice (napríklad pri -závitovaní) zvyšuje náklady na nástroje, ale často znižuje celkové náklady na súčiastky tým, že eliminuje manipuláciu a nastavenie pre samostatné operácie.
Výroba nástrojov a matríc je v podstate cvičenie presného obrábania. Matrica musí byť CNC-frézovaná, drôtená{2}}rezaná EDM, brúsená a ručne-nasadená, všetko z kalenej ocele alebo karbidu. Každá hodina tejto kvalifikovanej práce sa zobrazí v ponuke nástrojov. Ale tieto náklady sú fixné. Nezáleží na tom, či vyrazíte 10 000 dielov alebo 10 miliónov.
Objemové limity, pri ktorých sa vlastné nástroje vyplácajú
Vlastné lisované diely nesú dve nákladové vrstvy: jednorazovú{0}}investíciu do nástrojov a{1}}výrobné náklady na kus. Pri nízkych objemoch dominujú náklady na nástroje v-jednotkovej ekonomike. Pri veľkých objemoch sa stáva zanedbateľným na diel a prevážia nízke{5}}náklady na lisovanie za kus.
Zvážte praktický príklad. Vlastná progresívna matrica v cene 25 000 USD, ktorá vyrába diel za 0,12 USD, vyzerá draho, ak potrebujete iba 1 000 dielov (25,12 USD na jednotku s amortizovanými nástrojmi). Pri 100 000 súčiastkach nástroj pridáva iba 0,25 USD za jednotku, čím sa celkové náklady zvýšia na 0,37 USD. Pri 1 000 000 súčiastkach klesá príspevok na nástroje na 0,025 USD za jednotku a vaše celkové náklady sú približne 0,145 USD za súčiastku. CNC obrábanie s rovnakou geometriou môže trvať 3,00 – 5,00 USD za kus bez ohľadu na objem, pretože každá časť vyžaduje individuálny strojový čas.
Podľa údajov o ekonomike výroby z porovnania výroby kovov sa prechodový bod, kedy sa lisovanie stáva lacnejším ako CNC obrábanie, zvyčajne pohybuje medzi 5 000 až 20 000 dielmi, v závislosti od zložitosti dielu a nákladov na lisovnicu. V prípade jednoduchších geometrií s nižšou investíciou do nástrojov nastáva zlom-ešte skôr. V prípade veľmi zložitých súprav lisovacích nástrojov na kov s mnohými stanicami môže byť potrebné vyššie objemy na vrátenie nákladov na nástroje.
Všeobecný rámec objemu z príručiek priemyselných nástrojov je rozdelený takto:
| Úroveň hlasitosti | Vlastné razenie | CNC obrábanie | Laserové rezanie | Casting |
|---|---|---|---|---|
| Menej ako 1000 dielov | Nehospodárne (prevažujú náklady na nástroje) | nákladovo-efektívne; nie je potrebné žiadne náradie | Cenovo-efektívne pre ploché 2D profily | Stredná (vyžaduje sa investícia do vzoru/formy) |
| 1,000 - 10 000 dielov | Životaschopné so zjednodušeným mäkkým nástrojom | Stále konkurencieschopné, ale za-jednotkové náklady sa nezmenili | Konkurenčné len pre jednoduché geometrie | Staňte sa nákladovo{0}}efektívnym pre 3D tvary |
| 10,000 - 100 000 dielov | Jasná nákladová výhoda; nástroje z tvrdenej ocele opodstatnené | Drahé (vysoký kumulatívny strojový čas) | Nepraktické pre tvarované diely pri tomto objeme | Konkurencieschopné pre zložité 3D geometrie |
| Viac ako 100 000 dielov | Dominantný výber; najnižšie-jednotkové náklady vďaka širokej marži | Zakazane drahe na diel | Nie je škálovateľné | Konkurenčné len pre veľmi zložité odlievateľné tvary |
Kľúčový poznatok: nehodnoťte náklady na nástroje izolovane. Vyhodnoťte celkové náklady na program v rámci vášho predpokladaného objemu životnosti vrátane objednávok. Súpravy lisovníc na kov, ktoré sa vyplatia v prvom roku, pokračujú vo vytváraní hodnoty aj ďalšie roky, len s nákladmi na údržbu, vďaka čomu zhodnocujú skôr aktíva než jednorazové výdavky.
Očakávania dodacej doby a čo ovplyvňuje obrat
Náklady sú len polovicou rovnice. Druhá polovica je čas. Vlastné projekty razenia sa riadia sekvenčnou vývojovou cestou a každá fáza má rozsah trvania, ktorý závisí od zložitosti:
- Validácia dizajnu a CAE simulácia- 1 až 3 týždne. Zahŕňa kontrolu uskutočniteľnosti, simuláciu tvarovania a optimalizáciu rozloženia pásov.
- Detailný dizajn matrice- 2 až 4 týždne. Úplné CAD modelovanie všetkých komponentov matrice, kusovníka a kontrola dizajnu so zákazníkom.
- Výroba matrice- 4 až 10 týždňov. CNC obrábanie, drôtové EDM, brúsenie, tepelné spracovanie komponentov nástrojovej ocele a výroba karbidových vložiek. Toto je najdlhšia fáza a priamo sa mení so zložitosťou kocky.
- Montáž a montáž- 1 až 2 týždne. Ručné-nasadzovanie komponentov, overenie zarovnania a zostavenie kompletnej sady lisovníc.
- Skúšobné testy (vzorkovanie T1)- 1 až 2 týždne. Prvé vzorky sa vyrazia, zmerajú a porovnajú so špecifikáciami. Niektorí výrobcovia dosahujú T1 už za 4-5 týždňov pre stredne zložité matrice prekrývaním konštrukčných a obrábacích fáz.
- Revízie a opätovné{0}}skúšky- 1 až 3 týždne, ak sú potrebné úpravy. Väčšina matríc vyžaduje po úvodných skúškach aspoň jedno kolo jemného{3}}doladenia.
Celková doba prípravy typickej vlastnej progresívnej matrice sa pohybuje od 10 do 20 týždňov, pričom jednoduchšie zložené matrice prichádzajú rýchlejšie (6-10 týždňov) a zložité prenosové matrice trvajú dlhšie (12-20+ týždňov).
Čo urýchľuje alebo oneskoruje túto časovú os? Vyniká niekoľko faktorov. Úplné a zmrazené návrhy dielov zabraňujú revíznym slučkám. Včasná špecifikácia materiálu umožňuje konštruktérovi lisovnice dokončiť stratégie vôlí a kompenzácie bez čakania na rozhodnutia. Dodávatelia s-vlastným drôtovým EDM, CNC a brúsením eliminujú meškania subdodávateľov. A realistické špecifikácie tolerancie zabraňujú zbytočnej presnosti, ktorá zvyšuje čas obrábania každej súčasti matrice.
Najčastejšou chybou kupujúcich je podcenenie revíznych cyklov. Kocka, ktorá vyžaduje tri pokusy-a{2}}upravenie namiesto jednej, môže pridať štyri až šesť týždňov nad pôvodný odhad. Technika s predným{4}}nakladaním prostredníctvom simulácie a kontroly DFM je najspoľahlivejším spôsobom, ako skrátiť dodaciu dobu bez zníženia kvality.
Pochopenie týchto ekonomík vám pomôže vytvoriť rozpočet a plánovať. Ale nákladový rámec vám len povie, čo môžete očakávať. Pracovný postup, ktorý skutočne dodáva vašu matricu, od prvej kontroly uskutočniteľnosti až po schválenie výroby, určuje, či sa tieto očakávania stanú skutočnosťou.
Pracovný postup lisovania na mieru od návrhu po dodanie
Vyznať sa v ekonomike je jedna vec. Sledovanie toho, ako matrica skutočne ožíva, od 3D modelu na obrazovke až po kalenú oceľ, ktorá rýchlo vyrába hotové diely, je miestom, kde sa väčšina kupujúcich stretáva s prekvapeniami. Pracovný postup je sekvenčný a riadený-bránou: každá fáza musí prejsť pred začiatkom ďalšej a preskakovanie krokov takmer vždy stojí viac času, než ušetrí. Či už váš projekt zahŕňa jednoduchú zloženú matricu alebo zložitý progresívny nástroj s dvadsiatimi stanicami, vývojový oblúk sleduje rovnakú základnú štruktúru.
Tu je úplná postupnosť, ktorú nasleduje väčšina projektov lisovania kovov:
- Hodnotenie uskutočniteľnosti- Dá sa vôbec táto časť opečiatkovať?
- CAE simulácia- Predpovedajte správanie pri tvarovaní, identifikujte riziká, digitálne optimalizujte geometriu.
- Detailný dizajn matrice- Úplné CAD modelovanie každého komponentu, rozloženia stanice a postupu pásu.
- Výroba matrice- CNC obrábanie, drôtové EDM, brúsenie a tepelné spracovanie komponentov nástrojovej ocele.
- Montáž a montáž- Ručné-nasadenie, overenie zarovnania a kompletná zostava súpravy lisovníc.
- Skúšobné testy (vzorkovanie T1)- Prvé diely vyrazené, zmerané a porovnané so špecifikáciami.
- Úpravy a opätovné{0}}skúšky- Jemné{1}}ladenie založené na rozmerových údajoch z počiatočných vzoriek.
- Schválenie výroby- Formálne odhlásenie-, že matrica spĺňa všetky požiadavky na sériovú výrobu.
- Priebežná údržba- Plánovaná preventívna starostlivosť a oprava lisovacieho nástroja na zachovanie presnosti počas miliónov cyklov.
Každá brána nesie špecifické výstupy a rozhodovacie body. Pochopenie toho, čo sa deje v každej fáze a aké otázky si treba klásť, zabráni prekvapeniam, ktoré narušia časové plány a rozpočty.
Posúdenie uskutočniteľnosti a simulácia CAE
Pracovný postup sa začína predtým, ako sa vyreže oceľ alebo sa otvorí akýkoľvek súbor CAD na návrh matrice. Hodnotenie uskutočniteľnosti odpovedá na zdanlivo jednoduchú otázku: dá sa táto geometria dielu vyrobiť lisovaním pri špecifikovanom materiáli, hrúbke a toleranciách?
Skúsený tím lisovacích nástrojov a lisovacích nástrojov vyhodnotí váš diel z hľadiska obmedzení tvarovateľnosti, problémov s tokom materiálu a potenciálnych rizík defektov. Pozerajú sa na pomery hĺbky ťahu, polomery ohybu vo vzťahu k hrúbke materiálu, rozteč prvkov a na to, či je možné diel vyrobiť v jednej matrici alebo či si vyžaduje viacero stupňov. Toto je miesto, kde sú nepraktické geometrie čoskoro označené. Funkcia, ktorá perfektne funguje pri CNC obrábaní, môže byť nemožné vyraziť bez prasknutia, alebo môže vyžadovať ďalšiu formovaciu stanicu, ktorá úplne zmení ekonomiku projektu.
Otázky, ktoré si treba položiť v tejto fáze: Identifikoval dodávateľ nejaké vlastnosti, ktoré prekračujú štandardné limity tvarovateľnosti? Existujú alternatívne geometrie, ktoré dosahujú rovnakú funkciu s lepšou vyrobiteľnosťou? Aký typ kociek odporúčajú a prečo?
Keď uskutočniteľnosť potvrdí, že časť je raziteľná, prevezme simuláciu CAE. Pomocou softvéru na analýzu konečných prvkov, ako je AutoForm alebo DEFORM, inžinieri digitálne replikujú celý proces tvarovania predtým, ako sa zamerajú na fyzické nástroje. PodľaŠpecialisti na simuláciu CAE v oblasti strojárstva lisovacích foriemTento krok umožňuje predpovedať správanie sa materiálového toku, distribúciu napätia a deformácie, variáciu hrúbky, tendenciu zvrásnenia a spätnú deformáciu, a to všetko predtým, ako sa minie jediný dolár na výrobu lisovníc.
Fáza simulácie je miesto, kde sa tradičný cyklus „Návrh, výroba, vyskúšanie, oprava, opakovanie“ stlačí do „návrhu, simulácie, optimalizácie, výroby, minimálneho vyskúšania“. Výrobcovia, ktorí využívajú CAE, zvyčajne znižujú počet opakovaní testov o 30-50 %, čo sa priamo premieta do ušetrených týždňov a menej nákladných úprav lisovníc. Diagramy limitov formovania (FLD) identifikujú zóny s rizikom vzniku trhlín, mapy stenčovania odhaľujú, kde môže materiál zlyhať, a kompenzácia spätného pruženia sa počíta skôr matematicky, než by sa zisťovala fyzickým pokusom a omylom.
Pre kupujúcich je praktická výhoda jasná: dodávateľ, ktorý simuluje pred obrábaním, dodá matrice, ktoré sa na prvý raz priblížia k správnemu výsledku. Preskočenie simulácie s cieľom ušetriť týždeň vopred často stojí tri až šesť týždňov v skúšobnej verzii-a-upravte cykly nadol.
Návrh lisovnice, obrábanie a montáž
So simulačnými údajmi potvrdzujúcimi prístup k formovaniu sa začína podrobný návrh formy. Toto je plnohodnotné{1}}modelovanie CAD každého komponentu: profily razníkov, bloky lisovníc, odstraňovače, vodiace systémy, pružinové prvky a štruktúra čeľuste lisovnice, ktorá drží všetko zarovnané pod tonážou. Pre progresívne lisovnice sa tu dokončuje rozloženie pásu, pričom sa definuje stúpanie (posun na zdvih), poradie staníc a dizajn šrotovacieho mostíka.
Vlastný nástroj na lisovanie kovov v tejto fáze nie je jedným dielom, ale zostavou desiatok až stoviek presných komponentov, z ktorých každý má toleranciu, aby spolupracoval pri dynamickom zaťažení. Fáza návrhu zvyčajne trvá dva až štyri týždne a mala by zahŕňať formálnu kontrolu návrhu, pri ktorej kupujúci overí kritické rozmery, popisy materiálov a akékoľvek zmeny oproti pôvodnej geometrii dielu.
Výroba lisovníc je najdlhšou fázou pracovného postupu a trvá štyri až desať týždňov v závislosti od zložitosti. Medzi hlavné procesy patria:
- CNC frézovanie- hrubovacie a polodokončovacie{1}}bloky zápustiek, držiaky razníkov a konštrukčné komponenty z predvalkov z nástrojovej ocele.
- Drôtové EDM- rezanie presných profilov razníkov a lisovníc, najmä pre zložité kontúry a úzke vnútorné rohy, ktoré frézovanie nedosiahne.
- Povrchové brúsenie- dosiahnutie rovinnosti a rovnobežnosti na spojovacích plochách, čo je kritické pre zarovnanie lisovnice a konzistentnú uzatváraciu výšku.
- Tepelné spracovanie- kalenie súčiastok z nástrojovej ocele na ich pracovnú tvrdosť (zvyčajne 58 – 62 HRC na rezanie razníkov), potom popúšťanie, aby sa vyrovnala tvrdosť a húževnatosť.
- Dokončite brúsenie a leštenie- konečné dimenzovanie kalených komponentov a príprava povrchu na tvarovanie oblastí, kde musí byť tok materiálu plynulý.
Montáž a montáž nasleduje po obrábaní. Dokonca aj s presnosťou CNC vyžadujú komponenty lisovacích nástrojov ručné-nasadzovanie skúsenými výrobcami lisovníc, ktorí overujú vôle-k-zápustke, kontrolujú zarovnanie v simulovaných podmienkach lisovania a zabezpečujú, aby všetky pohyblivé prvky (odstraňovače, vylamovacie kolíky, vodiace lišty) fungovali voľne bez viazania. Táto fáza zvyčajne trvá jeden až dva týždne a končí sa skúškou na skúšobnej stolici, aby sa potvrdila mechanická funkcia predtým, ako sa matrica dostane do-lisovania.
Skúšobné prevádzky, kontrola a výrobné schválenie
Prvá tlačová skúška, často nazývaná vzorkovanie T1, je momentom pravdy. Matrica je namontovaná v lise, ktorý zodpovedá špecifikáciám tonáže a výšky uzavretia z fázy návrhu, a prvé časti sú vyrazené. Inžinieri merajú každý kritický rozmer na týchto vzorkách oproti tlačenému dielu, dokumentujú odchýlky a identifikujú, ktoré lisovacie stanice potrebujú úpravu.
Zriedkavo test T1 produkuje dokonalé diely na prvý ťah. Typické úpravy zahŕňajú jemné{2}}doladenie hĺbky prieniku razníka, úpravu kompenzácie spätného pruženia na ohýbacích staniciach, úpravu tlaku držiaka polotovaru a vyrovnávacích staníc, kde rozmery mierne presahujú-cieľ.Skúsení stavitelia foriemplánovať túto iteráciu a považovať T1 za krok overenia namiesto toho, aby ste okamžite očakávali-pripravené výsledky.
Druhá štúdia (T2) potvrdzuje, že úpravy vyriešili odchýlky zistené v T1. Pre zložité matrice môže byť potrebný T3. Každé kolo zužuje medzeru medzi skutočnými dielmi a cieľovými špecifikáciami, kým všetky rozmery nespadajú do tolerancie. Pred-načítaná simulácia CAE opísaná vyššie je to, čo udržuje túto iteračnú slučku krátkou. Bez simulácie sú bežné tri až päť fyzických iterácií. S ním väčšina kociek dosiahne schválenie v jednom alebo dvoch kolách.
Schválenie výroby je formálnou bránou, kde sa dokumentujú a podpisujú namerané diely, štatistické údaje a parametre procesu. V prípade automobilových programov to má formu predloženia PPAP. Pre letectvo a kozmonautiku to znamená úplnú správu o kontrole prvého{2}}článku so záznamami o sledovateľnosti. Pre všeobecné priemyselné diely môže byť schválenie jednoducho rozmerovou správou, ktorá potvrdzuje, že všetky vlastnosti vyhovujú.
Po schválení vstúpi matrica do svojej výrobnej životnosti a údržba sa stáva kritickým faktorom pri udržiavaní kvality. Preventívna údržba podľa definovaného plánu, kontrola opotrebenia hrán razníka, overenie zarovnania vodidiel, výmena elastických prvkov a opätovné{1}}nanášanie PVD povlakov na tvárniace povrchy, udržuje tolerancie stabilné počas stoviek tisícov alebo miliónov cyklov. Oprava lisovacieho nástroja sa stáva nevyhnutnou, keď preventívne opatrenia odhalia blížiaci sa koniec-životnosti{4}} komponentov: opotrebované razníky sa prebrúsia alebo vymenia, vodiace puzdrá sa obnovia a aktívne povrchy sa prelakujú. Štruktúrovaný program údržby, či už preventívny alebo mimoriadny, znižuje mieru šrotu, zabraňuje neplánovaným prestojom a predlžuje životnosť lisovnice nad rámec pôvodných plánov.
Dodávatelia, ktorí ponúkajú tento{0}}koniec{1}}pracovného postupu pod jednou strechou, eliminujú riziko koordinácie, ktoré prichádza s rozdelením uskutočniteľnosti, dizajnu, obrábania a skúšania medzi viacerých predajcov.Riešenia lisovacích nástrojov YICHENilustrujte tento úplný{0}}procesný model v praxi: analýza uskutočniteľnosti a simulácia CAE sa vkladajú priamo do-vlastného obrábania lisovníc, skúšobných chodov a rozmerovej kontroly, čo dáva výrobcom jediný bod zodpovednosti od počiatočného konceptu až po výrobu-pripravených nástrojov. Pre tímy, ktoré prechádzajú od skorého výskumu k RFQ, tento integrovaný prístup komprimuje komunikačné slučky a udržuje časové línie predvídateľné.
Dobre{0}}vykonaný pracovný postup poskytuje kocku, ktorá funguje spoľahlivo. Pracovný postup je však len taký silný, ako silný je partner, ktorý ho vykonáva, čo vyvoláva poslednú praktickú otázku: ako hodnotíte, či dodávateľ skutočne dokáže splniť proces, ktorý popisujú?
Ako si vybrať správneho partnera na lisovanie razidiel na mieru
Každý výrobca razníc vám môže ukázať zoznam strojov. Menej vás môže previesť tým, ako by vyriešili váš konkrétny problém s tvarovaním pred uvedením ceny. Tento rozdiel medzi predajcom, ktorý vybavuje objednávky a partnerom, ktorý navrhuje riešenia, určuje, či sa váš projekt dostane do výroby podľa plánu alebo sa zastaví v cykloch revízií. Tu je návod, ako ich oddeliť.
Kritériá technickej spôsobilosti na vyhodnotenie
Pri kontrole výrobcov lisovacích foriem na kov začnite tým, čo skutočne dokážu, a nie tým, čo tvrdí ich webová stránka. Prehľad spoločnosti na lisovanie kovov vám povie ich príbeh. Ich zoznam zariadení, inžiniersky tím a história projektu vám povedia, či dokážu zvládnuť vašu časť.
Na štruktúrovanie hodnotenia použite tento kontrolný zoznam:
- Rozsah hmotnosti lisu- Zodpovedá ich vybavenie veľkosti vašej časti a hrúbke materiálu? Dodávateľ, ktorý má len malé lisy, nemôže vyrábať hlboko ťahané-automobilové komponenty.
- Vlastný{0} dizajn matrice a simulácia CAE- Dodávatelia, ktorí interne navrhujú a simulujú problémy pred začatím obrábania. Outsourcovaný dizajn pridáva komunikačné medzery a dodaciu dobu.
- Die zložitosť skúsenosti- Požiadajte o príklady podobných geometrií dielov. Výrobca razidiel, ktorý má skúsenosti s progresívnymi raznicami s 20 stanicami, pracuje na inej úrovni ako výrobca jednoduchých strižných nástrojov.
- Certifikáty kvality- Priraďte certifikácie vášmu odvetviu: ISO 9001 pre všeobecné aplikácie, IATF 16949 pre automobilový priemysel, AS9100 pre letectvo. Skôr si ich overte, než aby ste brali slovo dodávateľa.
- Schopnosť testovania a prototypovania- Môžu spustiť vzorky T1-vo vlastnej réžii a poskytnúť úplné dimenzionálne správy? Dodávatelia, ktorí zadávajú skúšobné testy, strácajú kontrolu nad rýchlosťou iterácie.
- Materiálna odbornosť- Potvrďte, že spustili výrobu vo vašej konkrétnej zliatine. Výrobca matríc, ktorý má skúsenosti s mäkkou oceľou, môže mať problémy s fosforovým bronzom alebo vysokopevnostnými dvojfázovými- bronzmi.
- Geografické a logistické prispôsobenie- Zvážte náklady na dopravu, prekrývanie časových pásiem pre komunikáciu a rámce ochrany IP v jurisdikcii dodávateľa.
- Transparentné citovanie- Podrobná cenová ponuka oddelene rozdeľuje nástroje, cenu za kus, materiál a sekundárne operácie. Vágne paušálne-ceny znemožňujú spravodlivé porovnanie dodávateľov alebo identifikáciu príležitostí na-zníženie nákladov.
Bežné chyby kupujúcich, ktorým sa treba vyhnúť
Po preskúmaní stoviek RFQ skúsení výrobcovia lisovacích foriem na kov neustále označujú tie isté chyby kupujúcich, ktoré zvyšujú náklady alebo oneskorujú projekty:
Nedostatočná špecifikácia tolerancií.Označenie každého rozmeru ako kritického núti výrobcu matrice zabudovať presnosť do funkcií, ktoré ju nepotrebujú. Identifikujte, ktoré funkcie sú funkčne kritické, a inde povoľte štandardné tolerancie.
Vynechanie špecifikácií materiálu.Povedať „nehrdzavejúca oceľ“ bez špecifikácie 304 oproti 316 oproti 430 nechá dodávateľa hádať. Každá trieda sa formuje inak a vyžaduje si rôzne vôle matrice. Ako zdôrazňujú sprievodcovia osvedčenými postupmi v oblasti RFQ-, presná trieda materiálu je jedným z najbežnejších chýbajúcich detailov, ktoré oneskorujú cenovú ponuku o dni.
Výber len podľa ceny.Najlacnejšia cenová ponuka lisovne často odráža skratky: tenšie lisovacie pätky, nástrojová oceľ nižšej-triedy alebo vynechané kroky simulácie. Tieto úspory sa znova prejavia v dôsledku dlhších skúšobných cyklov, predčasného opotrebovania lisovníc a nekonzistentných dielov, keď sa výroba rozbehne.
Nepožadujú sa údaje o skúšobnej prevádzke.Požiadajte o vzorové rozmerové správy T1 a údaje o spôsobilosti spracovania z podobných minulých projektov. Dodávateľ, ktorý to nemôže poskytnúť, buď nemeria dôsledne, alebo neuchováva záznamy, čo je červené vlajky pre konzistentnosť výroby.
Prechod od výskumu k RFQ-Ready Engagement
Prečítali ste si typy procesov, operácie tvárnenia, priemyselné štandardy, nákladové faktory a fázy pracovného toku. Medzera medzi výskumom a akciou je dobre{1}}štruktúrovaná RFQ zaslaná kvalifikovanému partnerovi. Pripravte si kompletný balík: 3D CAD súbor plus okótované PDF, presnú triedu materiálu, ročnú predpoveď objemu, popisy tolerancií pre kritické vlastnosti, povrchovú úpravu alebo požiadavky na povrchovú úpravu a váš cieľový časový plán.
Pre výrobcov a manažérov sourcingu, ktorí hľadajú partnera pre výrobcov lisovacích nástrojov, ktorý pod jednou strechou pokrýva analýzu uskutočniteľnosti, simuláciu CAE, obrábanie lisovníc, skúšobné prevádzky a konečnú kontrolu,Riešenia lisovacích nástrojov YICHENponúkajú túto-možnosť celého spektra. Ich integrovaný model vám umožňuje prejsť od počiatočnej diskusie o koncepte k riešeniu vlastnej lisovacej matrice-pripravenej na RFQ bez koordinácie medzi viacerými dodávateľmi, čím sa skomprimuje réžia komunikácie a časový harmonogram vývoja.
Najlepší dodávateľský vzťah sa začína jasnosťou na oboch stranách. Presne definujte, čo potrebujete, ohodnoťte partnerov skôr na základe inžinierskej hĺbky než samotnej ceny a vyberte si výrobcu lisovacích foriem na kov, ktorého pracovný postup, certifikácie a štýl komunikácie sú v súlade s tým, ako váš tím funguje. Toto zosúladenie je to, čo mení nákup nástrojov na výrobnú výhodu.
Časté otázky o lisovaní na mieru
1. Aký je rozdiel medzi lisovaním na mieru a štandardným lisovaním?
Pri štandardnom lisovaní sa používajú-existujúce nástroje na výrobu všeobecných tvarov, ako sú podložky alebo jednoduché konzoly. Vlastné lisovanie zahŕňa inžinierske nástroje od začiatku pre špecifickú geometriu dielu, materiál a požiadavky na toleranciu. Vlastný prístup umožňuje vášmu dizajnu dielu riadiť nástroje namiesto toho, aby nútil konštrukčné kompromisy, aby sa zmestili dostupné matrice. Zatiaľ čo štandardné matrice majú nulové počiatočné náklady, prispôsobené nástroje sa amortizujú v rámci celého objemu výroby a prinášajú výrazne nižšie-jednotkové náklady vo veľkom rozsahu, zvyčajne dokonca medzi 5 000 a 20 000 dielmi v závislosti od zložitosti.
2. Koľko stojí vlastné lisovacie nástroje?
Vlastné lisovacie nástroje sa zvyčajne pohybujú od 8 000 do 50 000 USD alebo viac v závislosti od faktorov zložitosti, ako je počet staníc, požiadavky na toleranciu, trieda nástrojovej ocele a či sú potrebné karbidové doštičky. Štvor{5}}postupová matrica stojí oveľa menej ako šestnásť{6}}stanicová matrica, ktorá vykonáva vysekávanie, dierovanie, viacnásobné ohyby a in{7}}klepanie. Táto počiatočná investícia sa však amortizuje na každý vyrobený diel. Napríklad matrica v hodnote 25 000 USD, ktorá produkuje 1 000 000 dielov, zvyšuje náklady na nástroje len o 0,025 USD na jednotku, čím je výrazne lacnejšia ako CNC obrábanie.
3. Aké tolerancie môže dosiahnuť vlastné lisovanie?
Moderné presné lisovanie rutinne drží ±0,002 palca (±0,05 mm) na kritických funkciách, pričom niektoré aplikácie dosahujú ±0,001 palca (±0,025 mm). Elektronické mikro-lisovanie posúva ešte viac do oblasti pod-0,025 mm. Dosiahnuteľná presnosť závisí od typu prvku, materiálu, stavu matrice a vlastností lisu. Ploché zaslepovacie a prepichovacie rozmery sa ľahšie držia pevne ako uhly ohybu alebo nakreslené hĺbky. Dodávatelia ako YICHEN používajú simuláciu CAE a monitorovanie SPC na konzistentné udržiavanie týchto tolerancií počas veľkoobjemových výrobných sérií.
4. Ako dlho trvá zhotovenie vlastnej lisovacej formy?
Celková doba prípravy typickej vlastnej progresívnej matrice sa pohybuje od 10 do 20 týždňov. To zahŕňa posúdenie uskutočniteľnosti (1-3 týždne), podrobný návrh matrice (2-4 týždne), výrobu matrice pomocou CNC, drôtové EDM a brúsenie (4-10 týždňov), montáž a montáž (1-2 týždne) a skúšobné prevádzky s úpravami (2-5 týždňov). Jednoduchšie zložené matrice prichádzajú rýchlejšie za 6-10 týždňov, zatiaľ čo zložité transferové matrice môžu trvať 12-20 týždňov. Najspoľahlivejším spôsobom, ako skomprimovať časové harmonogramy, je prednakládka inžinierske úsilie prostredníctvom simulácie CAE a úplných špecifikácií dielov.
5. Aké typy vlastných raziacich matríc sú k dispozícii a ako si môžem vybrať?
Štyri hlavné typy slúžia rôznym potrebám. Progresívne matrice prenášajú pás cez viacero staníc pre veľké-objemové malé-až{3}}stredné časti. Prenosové matrice presúvajú diskrétne polotovary medzi stanicami pre veľké alebo hlboko{5}}ťahané komponenty. Zložené matrice vykonávajú viacero rezných operácií súčasne pre ploché diely s vynikajúcou presnosťou. Štvorsmerové matrice používajú viac{8}}smerové posuvy na zložité ohyby malých dielov. Výber závisí od ročného objemu, rozmerov a hĺbky dielu, geometrickej zložitosti, hrúbky materiálu a požiadaviek na toleranciu. Kvalifikovaný partner ako YICHEN vyhodnotí tieto faktory počas hodnotenia uskutočniteľnosti, aby odporučil optimálny typ matrice pre vašu konkrétnu aplikáciu.


