


Čo je to vlastná raznica a ako funguje
Predstavte si, že potrebujete označiť tisíce kovových častí logom tak presným, aby každý jeden dojem vyzeral identicky. Štandardné písmeno nastavené alebo mimo--dierovača neprereže. Práve tam vstupuje do obrazu vlastná raziaca raznica.
Vlastná raznica je precízny-nástroj skonštruovaný podľa presných špecifikácií, určený na rezanie, tvarovanie alebo vtláčanie určitého tvaru do obrobku riadenou silou. Na rozdiel od všeobecných kovových pečiatok je účel-vytvorený pre konkrétnu geometriu dielu, logo alebo požiadavku na označenie.
Koncept je priamočiary: matrica z kalenej nástrojovej ocele so zvýšeným alebo zapusteným dizajnom je vtlačená do mäkšieho materiálu alebo proti nemu. Sila premiestňuje materiál na kontaktnom povrchu a trvalo prenáša vzor na obrobok. To, čo ho robí „na mieru“, je inžinierstvo, ktoré je za tým. Každý rozmer, uhol a povrchová úprava sú prispôsobené tak, aby spoľahlivo vyprodukovali jeden konkrétny výsledok v priebehu tisícok alebo dokonca miliónov cyklov.
Ako mechanicky funguje vlastná raznica
Keď vtlačíte vlastnú kovovú lisovaciu matricu do obrobku, sila sa prenáša cez čelo matrice a sústreďuje sa pozdĺž geometrie dizajnu. Vyvýšené prvky na čele matrice tlačia materiál smerom nadol alebo von, zatiaľ čo zapustené oblasti zostávajú nedotknuté. Tento kontrolovaný posun vytvára dojem.
Geometria čela matrice hrá rozhodujúcu úlohu. Ostré hrany vytvárajú čisté rezy a definované hranice značiek. Šikmé reliéfne povrchy umožňujú vytlačenému materiálu tiecť bez praskania alebo deformácie. Hĺbka a ostrosť profilu matrice určuje, aká veľká sila je potrebná a ako trvalá bude výsledná značka. AkoVýrobcapoznámky, razidlá sú špeciálne,-jediné{1}}svojho druhu-presné nástroje, kde sa rezné a tvarovacie časti zvyčajne vyrábajú z kaliteľnej nástrojovej ocele alebo iných materiálov odolných proti opotrebeniu-.
Lis alebo kladivo dodáva energiu, ale tvarovanie robí matrica. Či už sila pochádza z hydraulického lisu, ktorý dodáva tony tlaku, alebo z ručného- kladiva, ktoré udiera na razidlo, princíp je rovnaký: sústredená sila a presná geometria sa rovná trvalému, opakovateľnému dojmu.
Vlastné matrice verzus štandardné nástroje
Kedy teda štandardná dierovačka alebo sada listov zaostáva? Častejšie, ako by ste čakali.
Štandardné nástroje fungujú dobre pre všeobecné tvary, základné alfanumerické znaky alebo jednoduché okrúhle otvory. Ale v momente, keď medzi vaše požiadavky patrí jedinečné logo, zložitá geometria, prísne rozmerové tolerancie alebo vysoká-opakovateľnosť objemu, sú potrebné účelové{2}}razidlá. Vlastné kovové pečiatky sú navrhnuté tak, aby držali špecifické tolerancie, ktoré prispôsobené alebo generické nástroje jednoducho nemôžu zaručiť. Ak je geometria vášho dielu jedinečná alebo vlastná, jedinou cestou sú vlastné nástroje.
Predstavte si to takto: štandardné kovové pečiatky sú ako bežné--odevné oblečenie. Hodia sa na všeobecný účel. Vlastné kovové razidlá sú na mieru vyrobené tak, aby zodpovedali vašim presným špecifikáciám, takže každý odtlačok, rez alebo forma sú konzistentné od prvého dielu až po miliónty.
Skutočný prínos sa prejaví vo výrobe. Adobre{0}}navrhnutá vlastná matricavyrába prakticky identické diely v každom cykle pri rýchlostiach, ktoré môžu vo vysokorýchlostných aplikáciách dosiahnuť stovky alebo dokonca 1 500 zdvihov za minútu. Takáto úroveň konzistencie a priepustnosti je nemožná so štandardnými nástrojmi prispôsobenými účelu, na ktorý neboli navrhnuté.
To všetko samozrejme vyvoláva praktickú otázku: aký typ vlastnej matrice vlastne potrebujete? Odpoveď závisí od vašej aplikácie a možnosti sú rozmanitejšie, než si väčšina kupujúcich uvedomuje.
Vysvetlenie typov vlastných raziacich matríc
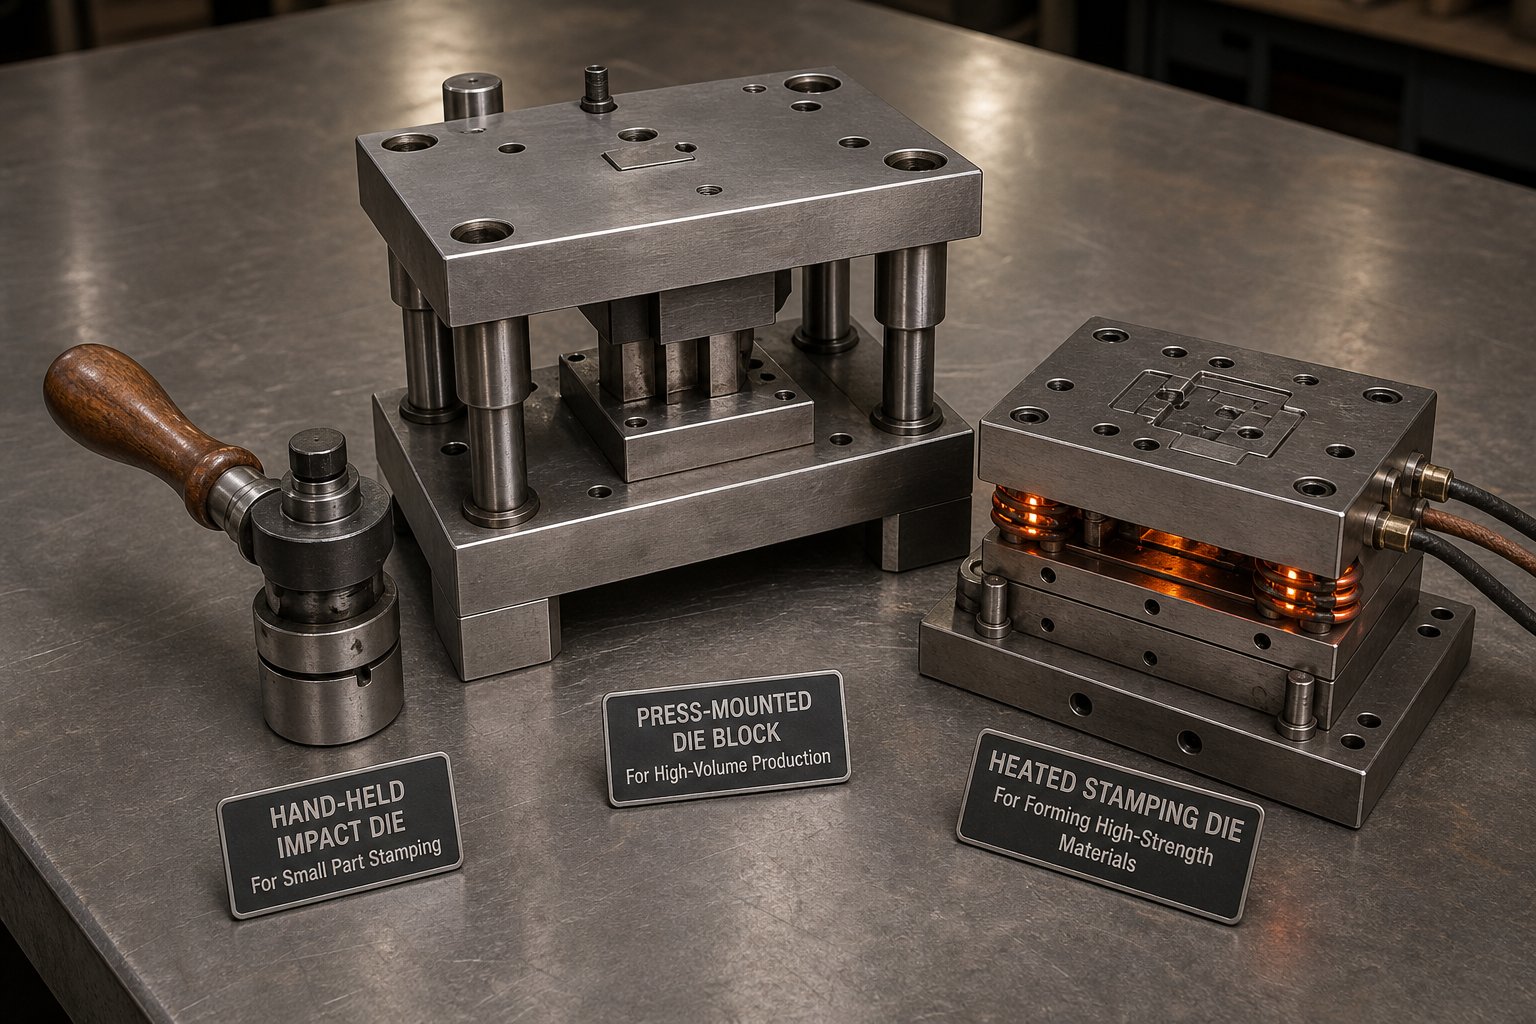
Rozmanitosť dostupných konfigurácií vlastných razidiel môže byť ohromujúca, ak ste predtým nepracovali cez objednávku raznice. Každý typ rieši iný problém a výber nesprávneho znamená plytvanie materiálom, zlú kvalitu známky alebo matricu, ktorá neprežije svoj plánovaný výrobný cyklus. Tu je prehľadný rozpis troch hlavných klasifikačných osí, s ktorými sa stretnete pri špecifikovaní nástrojov na lisovanie kovov.
Raziace matrice verzus raziace matrice
Rozdiel je tu smerový. Kovová raziaca raznica používa zhodnú samčiu{1}}samicu matricu, ktorá posúva materiál zozadu smerom nahor, čím vytvára vyvýšený reliéf na povrchu obrobku. Samec nesie dizajn v opačnom poradí; ženská hracia kocka-poskytuje podporu z opačnej strany. Výsledkom je trojrozmerný dojem, ktorý vyčnieva nad okolitý povrch, zachytáva svetlo a priťahuje pozornosť.
Debosovanie funguje v opačnom smere. Jedna samčia matrica tlačí dizajn smerom nadol do povrchu obrobku, čím vytvára zapustený dojem. Pri mnohých aplikáciách nie je striktne potrebná žiadna proti{2}}tlačnica, pretože samotný materiál absorbuje posun. AkoBalenie Arkayvysvetľuje, embosovanie projektov smerom k divákovi, zatiaľ čo debosovanie ustupuje do materiálu a vytvára skôr hĺbku a tieň ako projekciu.
Kedy si vyberiete jedno pred druhým? Razenie je vhodné pre aplikácie, kde záleží na viditeľnosti na diaľku, ako sú napríklad výrazné značky alebo sériové identifikátory, ktoré je potrebné rýchlo prečítať. Vlastná kovová raziaca pečiatka je tiež správnou voľbou-, keď je súčasťou funkčných požiadaviek hmatová spätná väzba. Razenie funguje lepšie pre nenápadné značenie, zapustený text na opracovaných povrchoch alebo situácie, kde by vyvýšený dojem prekážal pri spájaní častí alebo stohovaní.
Razenie za tepla vs razenie za studena
Táto klasifikácia sa týka tepelných podmienok počas lisovania, nie typu sily.
Raznice za horúca sa zahrievajú pred alebo počas cyklu odtláčania. Zvýšená teplota slúži dvom účelom: zlepšuje tok materiálu v obrobku, čo umožňuje jemnejšie detaily a čistejšie okraje, a umožňuje procesy prenosu fólie, kde sa kovový alebo pigmentovaný film spája so substrátom pod vplyvom tepla a tlaku. Razenie za horúca je bežné pri označovaní plastov, nanášaní dekoratívnych fólií na kovové povrchy a pri práci s materiálmi, ktoré sa stávajú poddajnejšími pri teplote.
Formy na lisovanie za studena pracujú pri teplote okolia, pričom sa pri premiestňovaní materiálu spoliehajú výlučne na mechanickú silu. Toto je štandardný prístup pre väčšinu oceľových pečiatok pre kovové aplikácie, kde je obrobok dostatočne tvrdý, aby udržal čistý dojem bez tepelnej pomoci. Lisovanie za studena zabraňuje deformáciám súvisiacim s teplom-, vyžaduje jednoduchšie nastavenie nástrojov a je vo všeobecnosti rýchlejšie v čase cyklu, pretože tu nie je žiadna fáza zahrievania ani chladenia.
Pri výbere sa riadi vhodnosť materiálu. Mäkšie substráty ako koža, určité plasty a tenké fólie často využívajú vyhrievané matrice. Tvrdšie kovy, najmä oceľ a mosadz vo výrobnej hrúbke, dobre reagujú na lisovanie za studena so správne vytvrdenými matricami.
Nárazové matrice verzus tlačové-zápustky
Toto je miesto, kde objem výroby vstupuje do rovnice najpriamejšie.
Nárazové raznice sú kovové ručné razidlá určené na udieranie kladivom alebo paličkou. Raznicu priložíte k obrobku, vytlačíte jediný úder a odtlačok sa vytvorí. Sú prenosné, ich výroba je lacná a nevyžadujú žiadne podporné vybavenie okrem úderného nástroja a pevného podkladového povrchu. Typickým príkladom je oceľová pečiatka s logom, ktorá sa používa na označenie jednotlivých dielov v strojárni.
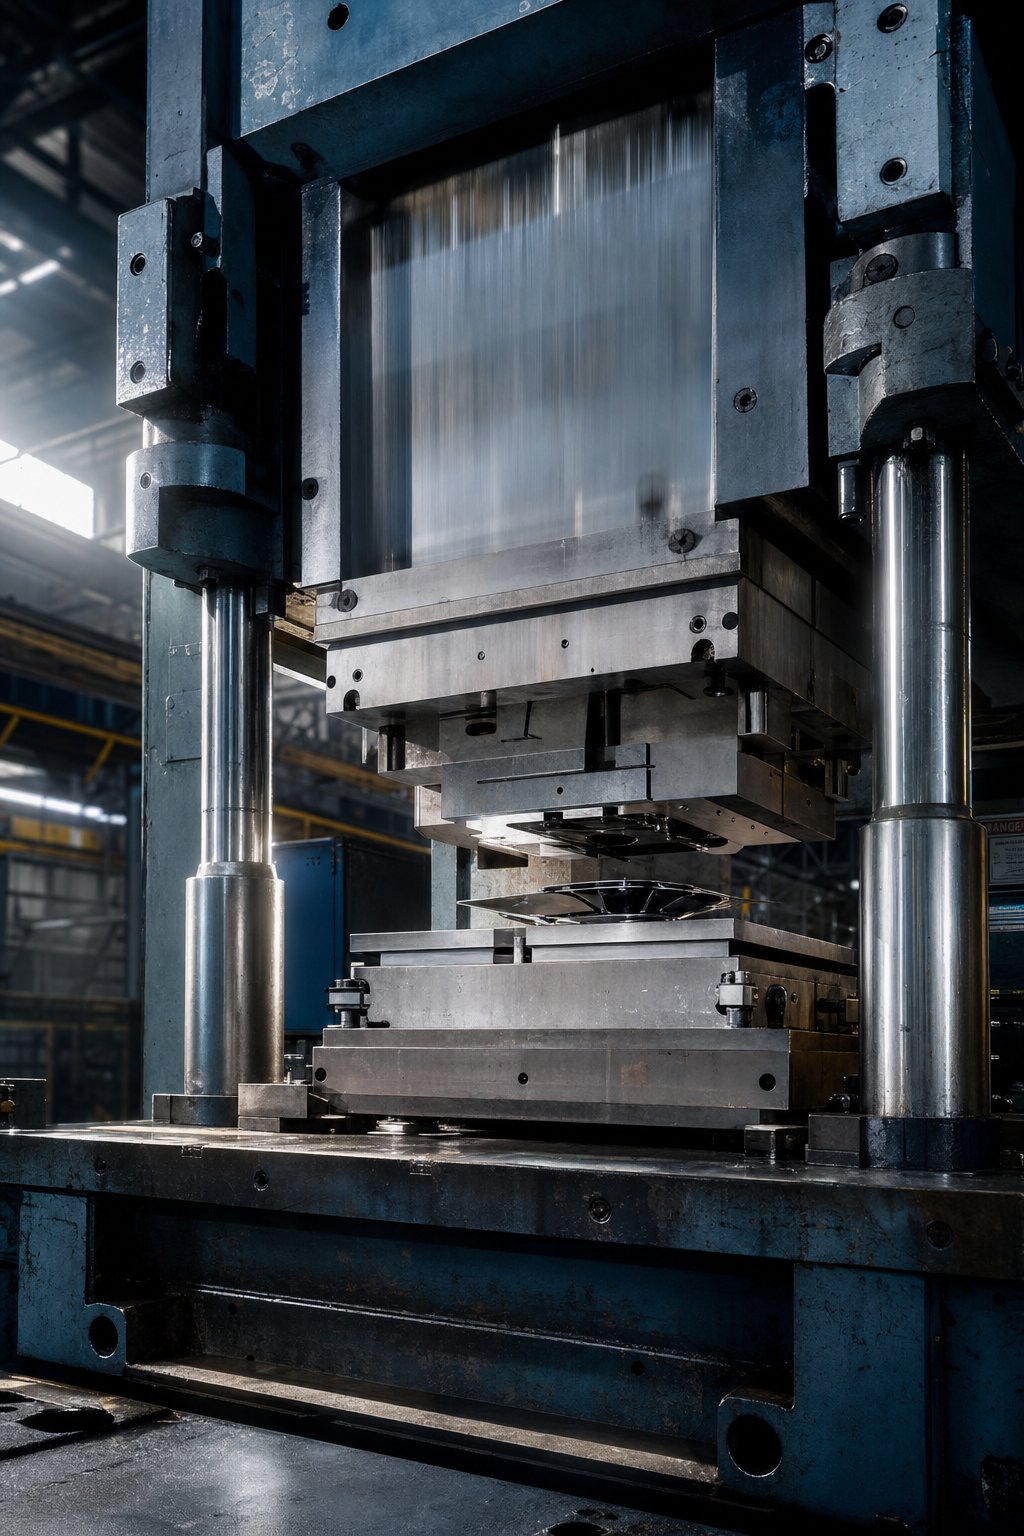
Lisovacie{0}}zápustky sa montujú do hydraulických, mechanických alebo pneumatických lisov. Lis poskytuje konzistentnú, opakovateľnú silu pri kontrolovanej rýchlosti a hĺbke. Tým sa eliminuje variabilita vlastná-vytlačeným dojmom a umožňuje automatizovaná výroba v objemoch od stoviek až po milióny dielov na jeden cyklus.
Kompromis je jednoduchý: rázové matrice sú vopred lacnejšie a ponúkajú flexibilitu, zatiaľ čo lisovacie- matrice poskytujú konzistentnosť a priepustnosť pri vyšších počiatočných investíciách.
| Rozmer | Nárazové matrice (ručný-úder) | Stlačte tlačidlo-Založené matrice |
|---|---|---|
| Silová metóda | Ručné kladivo alebo úder paličkou | Hydraulický, mechanický alebo pneumatický lis |
| Typické aplikácie | Označenie jednotlivých dielov, nízko{0}}objemové identifikačné pečiatky, použitie v teréne | Produkčné razenie, progresívne tvarovanie, veľkoobjemové-značenie |
| Vhodnosť objemu výroby | 1 až niekoľko stoviek dielov | Stovky až milióny cyklov |
| Rozsah hrúbky materiálu | Tenký plech až stredný plech (obmedzený energiou úderu) | Tenká fólia cez ťažkú platňu (obmedzená tonážou lisu) |
| Relatívne náklady | Nízka (iba kocka, žiadne vybavenie) | Vyššie (zariadenie plus nastavenie lisu a upevnenie) |
Každý typ matrice rieši špecifickú kombináciu požiadaviek na označenie, vlastnosti substrátu a rozsah výroby. Ale aj po výbere správnej kategórie vás čaká hlbšie technické rozhodnutie: ktorá trieda zápustkovej ocele prežije požiadavky vašej konkrétnej aplikácie? Táto voľba závisí od tvrdosti, odolnosti proti opotrebovaniu a materiálu, do ktorého lisujete.
Materiály razníc a hodnotenia tvrdosti, ktoré ovplyvňujú výkon
Vybrali ste typ kocky. Viete, či potrebujete embosovanie alebo razenie, horúce alebo studené, nárazové alebo lisované-. Ale tu je to, čo väčšina dodávateľov prehliada: trieda ocele vo vnútri matrice určuje, či vydrží 500 alebo 500 000 výtlačkov. Oceľ na lisovanie nie je materiál jednej-veľkosti-sedí-na všetky materiály. Rôzne triedy prinášajú rôzne silné stránky a nesprávny výber znamená predčasné zlyhanie alebo zbytočné výdavky.
Akosti nástrojovej ocele pre lisovacie matrice
V oceľových lisovacích nástrojoch sa najčastejšie objavujú štyri triedy, z ktorých každá zaujíma inú pozíciu v spektre výkonu.
D2je ťahúňom pre-dlhodobé aplikácie. S vysokým obsahom uhlíka a približne 12% obsahom chrómu poskytuje výnimočnú odolnosť proti opotrebovaniu a môže dosiahnuť62-64 HRC po kalení a popustení. Je ideálny na vysekávanie, dierovanie a tvarovanie lisovníc, ktoré si vyžadujú úzke tolerancie pri dlhších výrobných sériách. Kompromis? Tvrdá karbidová štruktúra D2 ho robí krehkejším pri silnom náraze.
A2je vyrovnaným hráčom. Táto na vzduchu-tvrditeľná oceľ obsahuje asi 5 % chrómu a dosahuje 63-65 HRC. Ponúka menšiu odolnosť proti opotrebeniu ako D2, ale výrazne lepšiu húževnatosť a vynikajúcu rozmerovú stálosť počas tepelného spracovania. Keď váš nástroj na lisovanie ocele potrebuje odolať praskaniu viac, než potrebuje odolávať oderu, A2 je často múdrejšia voľba.
S7vypĺňa medzeru v-otrase. S hodnotením 60-62 HRC je účel-vytvorený pre nástroje, ktoré pohlcujú opakované mechanické nárazy, ako sú kovové razidlá na oceľové diely, ktoré sú zasiahnuté kladivom. Ak vaša kocka zažije silné nárazové zaťaženie, húževnatosť S7 zabráni katastrofálnemu odštiepeniu, ktoré by zničilo kocku D2 pri rovnakej aplikácii.
M2je vysokorýchlostná-oceľ, ktorá si zachováva tvrdosť pri zvýšených teplotách a dosahuje približne 62-64 HRC. Vyniká v aplikáciách, kde sa pri rýchlom cyklovaní vytvára trecie teplo. Pre vysokorýchlostné lisovacie operácie z nehrdzavejúcej ocele, kde by tepelné zmäkčenie otupilo konvenčnú matricu, si M2 zachová svoj okraj.
Prečo na výbere ročníka tak záleží? Ide o tri premenné: tvrdosť materiálu vášho obrobku, očakávanú dĺžku výrobného cyklu a ako jemný musí byť detail odtlačku. Značkovacia mäkká meď pri malých objemoch má úplne iné požiadavky ako vlastné kovové razidlá pre oceľové diely, ktoré bežia pri výrobnej rýchlosti po milióny cyklov.
Prečo je tvrdosť podľa Rockwella dôležitá pri výbere matrice
Tu je základný princíp: matrica musí byť vždy výrazne tvrdšia ako obrobok, ktorý razí. Značkovacia matrica z mäkkého hliníka nevyžaduje extrémnu tvrdosť, pretože substrát kladie minimálny odpor. Ale nerezové pečiatky označujúce kalené nerezové obrobky musia byť podstatne tvrdšie, aby sa zabránilo rýchlejšiemu opotrebovaniu matrice ako diely, ktoré vyrába.
Rovnováha je pevnejšia, ako sa zdá. Nedostatočná tvrdosť spôsobuje deformáciu a predčasné opotrebovanie čela matrice. Všimnete si, že odtlačky sú plytšie, hrany strácajú jasnosť a nakoniec sa raznica stane nepoužiteľnou ešte pred očakávanou životnosťou. Na druhej strane nadmerná tvrdosť spôsobuje krehkosť. Príliš tvrdá matrica krásne odoláva opotrebovaniu, ale je náchylná na mikro-odštiepenie a zlomenie hrán, najmä pri náraze alebo nesprávnom nastavení. AkoPoznámky MetalTekTvrdosť meria schopnosť materiálu odolávať trvalému prehĺbeniu, ale posunutie tohto odporu príliš ďaleko obetuje húževnatosť potrebnú na absorbovanie prevádzkových nárazov.
Pri hodnotení lisovacej ocele pre vašu aplikáciu je potrebné zvážiť tieto vlastnosti materiálu:
- Tvrdosť- odolnosť voči deformácii povrchu a opotrebovaniu materiálu obrobku
- Húževnatosť- schopnosť absorbovať energiu nárazu bez prasknutia alebo odštiepenia
- Odolnosť proti opotrebovaniu- ako dlho si matrica zachováva ostré hrany a definované prvky pri opakovanom cyklovaní
- Odolnosť proti korózii- ochrana proti oxidácii počas skladovania a vo vlhkom alebo chemicky aktívnom prostredí
- Obrobiteľnosť- ako ľahko sa dá oceľ presne spracovať-do zložitých geometrií zápustiek a jemných detailov
Žiadna jednotlivá trieda maximalizuje všetkých päť vlastností súčasne. D2 vedie v odolnosti proti opotrebeniu, ale obetuje húževnatosť. S7 vedie pri absorpcii nárazov, ale rýchlejšie sa opotrebováva. Umenie špecifikácie matrice je prispôsobenie týchto kompromisov vašej špecifickej kombinácii materiálu obrobku, objemu výroby a požiadavkám na kvalitu značky.
Tento proces priraďovania však nie je dohadom. Nasleduje logická postupnosť rozhodovania riadená skutočnými výrobnými premennými, počnúc tým, čo lisujete a koľko dielov potrebujete.
Ako si vybrať správnu metódu matrice pre vašu aplikáciu
Výber triedy zápustkovej ocele je len polovica rovnice. Druhou polovicou je výber metódy kociek, ktorá skutočne vyhovuje úlohe, ktorú vykonávate. Toto rozhodnutie nie je o preferenciách. Poháňajú ho tri merateľné premenné: koľko dielov potrebujete, do akého materiálu lisujete a ako má vyzerať hotová značka.
Výber objemu výroby a metódy matrice
Objem mení všetko o ekonomike a konštrukcii.
Ak vyrábate prototypy alebo krátke série niekoľkých stoviek vlastných lisovaných dielov, jednoduchá-doska má zmysel. Sú relatívne lacné, rýchlo vyrobiteľné a postačujúce, keď nepotrebujete milióny rovnakých výtlačkov. Jedna matrica s jednou stanicou vykoná jednu operáciu na zdvih, čím udržuje nízke náklady na nástroje a zároveň poskytuje presné výsledky pri obmedzených sériách.
Škálujte až na desiatky tisíc alebo milióny cyklov a výpočet sa dramaticky posunie. Veľkoobjemové{1}}precízne lisovanie na mieru si vyžaduje progresívne alebo zložené raznice navrhnuté tak, aby prežili trvalú výrobu bez degradácie.Progresívne umieraintegrovať viacero operácií do jedného nástroja pomocou zvitkov{0}}podávaného materiálu, ktorý postupuje cez sekvenčné stanice s každým zdvihom lisu. Počiatočné investície do nástrojov sú výrazne vyššie, ale náklady na-súčiastku klesnú na zlomok toho, čo vyprodukujú jednotlivé-operácie zásahu. Pre vlastné lisovanie držiakov alebo akúkoľvek opakujúcu sa geometriu v mierke sa progresívne nástroje rýchlo vyplatia vďaka priepustnosti a konzistencii.
Materiálové hľadiská, ktoré riadia výber
Materiál obrobku určuje geometriu lisovnice, špecifikácie vôle a koľko tonáže musí váš lis dodať.
Mäkšie kovy ako hliník, meď a mosadz sú zhovievavé. Ľahko sa deformujú pri nižšej sile, čo umožňuje jemnejšie detaily, užšie polomery a plytšie uhly reliéfu matrice. V týchto materiáloch môžete dosiahnuť zložité vlastné lisované kovové diely bez extrémnej lisovacej kapacity. Hliník je mäkký, ale má tendenciu priľnúť k povrchom matrice, takže leštené nástroje a správne mazanie sa stávajú kritickými, aby sa zabránilo zadretiu.
Tvrdšie substráty úplne menia obraz. Vlastné lisovanie ocele do mäkkej ocele vyžaduje väčšiu tonáž a širšie vôle ako rovnaká geometria v mosadzi. Nehrdzavejúca oceľ posúva latku ďalej, pretože jej práca-stvrdne počas tvárnenia, čo znamená, že každý zdvih mierne zvyšuje odpor, s ktorým sa matrica stretáva. Konštrukcia lisovnice pre nehrdzavejúcu oceľ musí zohľadňovať toto progresívne kalenie so zosilnenou geometriou a potenciálne postupnými operáciami. Ako uvádza inžiniersky sprievodca spoločnosti Jiga, vysokopevné ocele- vyžadujú starostlivú konštrukciu lisovnice a podstatne vyššiu lisovaciu tonáž v porovnaní s mäkšími, ťažnejšími kovmi.
Vysvetlenie: nemôžete oddeliť dizajn matrice od vlastností obrobku. Geometria lisovnice, ktorá vytvára dokonalé lisovanie vlastných dielov do hliníka, môže katastrofálne zlyhať, keď sa aplikuje na nehrdzavejúcu oceľ v rovnakej hĺbke a rýchlosti.
Označte vlastnosti a požiadavky na kvalitu
Čo vlastne musí dosiahnuť hotový dojem? Plytká identifikačná značka má úplne iné požiadavky na matricu ako hlboko vyrazené kovové logo, ktoré má prežiť roky nosenia a manipulácie.
Hĺbka, jasnosť a stálosť sú tu tri faktory. Kovová známka s logom, ktorá musí zostať čitateľná po lakovaní, práškovom lakovaní alebo opotrebení povrchu, si vyžaduje hlbšie posunutie a ostrejšiu geometriu hrán ako jednoduchá značka čísla dielu na vnútornom komponente. Raznice v štýle razenia- poskytujú najvyššiu presnosť a detaily povrchu tým, že vyvolávajú plný plastický tok na povrchu odtlačku, vyžadujú si však výrazne vyššiu tonáž. Razenie a razenie ponúkajú vizuálny dojem s menšou silou. Raznice v štýle gravírovania-režú materiál namiesto vytlačenia, čím sa vytvárajú jemné-značky, ktoré sú trvalé, ale plytké.
Priradenie týchto charakteristík k správnej metóde kociek má jasnú postupnosť rozhodovania:
- Definujte požiadavky na známku: hĺbku, jasnosť, stálosť a vizuálny vzhľad
- Identifikujte materiál obrobku a stupeň jeho tvrdosti
- Stanovte objem výroby a cieľový čas cyklu
- Vyberte vhodný typ kocky na základe prvých troch faktorov
- Zadajte triedu materiálu matrice, ktorá vyvažuje odolnosť proti opotrebovaniu a húževnatosť pre danú aplikáciu
Preskočte krok a skončíte s kockou, ktorá buď nedokáže produkovať kvalitu, ktorú potrebujete, alebo neprežije výrobnú sériu, ktorú plánujete. Každá špecifikácia v tejto sekvencii prechádza do ďalšej a posledná premenná, ktorá ich všetky spája, je tonáž lisu, rozpočet sily, ktorý v konečnom dôsledku určuje, čo môže vaša kocka dosiahnuť.
Vzťah k tonáži a dizajnu lisovníc
Každá kovová raznica má svoj rozpočet. Prekročíte ho a získate neúplné dojmy, zrýchlené opotrebovanie alebo v horšom prípade poškodenie zariadenia. Zostaňte hlboko pod ňou a zbytočne míňate kapacitu lisu, ktorú nepotrebujete. Vzťah medzi tonážou a konštrukciou lisovnice je jedným z najviac prehliadaných technických hľadísk pri objednávaní lisovníc, no priamo určuje, či vaše nástroje fungujú tak, ako bolo zamýšľané.
Ako súvisia požiadavky na silu s veľkosťou a hĺbkou matrice
Princíp je intuitívny, keď ho uvidíte: väčšia plocha odtlačku znamená viac materiálu, ktorý súčasne odoláva posunutiu, čo si vyžaduje viac sily. Zdvojnásobte vyrazenú plochu a približne zdvojnásobíte požadovanú tonáž. Hlbšie značky znásobujú účinok, pretože matrica musí tlačiť materiál ďalej, pričom naráža na rastúci odpor s rastúcim posunom.
Inžiniersky prístup na výpočet potrebnej sily pri lisovaní na kov sa riadi dobre-zavedeným vzorcom. Ako podrobne uviedolvýskum lisovacej tonážeZákladný výpočet násobí tri premenné: obvod vtlačku (celková dĺžka všetkých vytváraných hrán), hrúbka materiálu obrobku a pevnosť v šmyku tohto konkrétneho kovu. Kruh s priemerom 2 palce vyrazený cez 0,10-palcovú mäkkú oceľ pri pevnosti v šmyku 25 ton na štvorcový palec vyžaduje približne 15,7 tony sily a skúsení inžinieri k tomu pridávajú 15-20% bezpečnostný faktor.
Tvrdosť materiálu pôsobí ako multiplikátor v celej rovnici. Mäkký hliník má pevnosť v šmyku okolo 11 ton na štvorcový palec. Žíhaná nehrdzavejúca oceľ vyskočí na približne 37 a polovičná -tvrdá nehrdzavejúca oceľ dosahuje hodnotu okolo 50. To znamená, že rovnaká geometria razenia kovov na rezanie nehrdzavejúcej ocele vyžaduje približne troj- až päťnásobok tonáže, ktorú potrebuje na hliník. Keď zadávate vlastnú kovovú raznicu, materiál obrobku nie je len riadková položka na výkrese. Je to jediný najväčší hnací motor vašich požiadaviek na silu.
Prispôsobenie dizajnu matrice dostupnej lisovacej kapacite
Návrhári matríc nepracujú vo vákuu. Navrhujú v rámci obmedzení akéhokoľvek lisu, ktorý nástroj spustí. Ak vaše zariadenie prevádzkuje 20-tonový lis, každé rozhodnutie o ploche tlače, hĺbke značky a zložitosti detailov sa musí zmestiť do tejto tonážnej obálky.
Tu dochádza k skutočným{0}}svetovým kompromisom. Predstavte si, že potrebujete veľký výtlačok loga z nehrdzavejúcej ocele, ale výpočet ukazuje potrebných 30 ton a váš lis dodá iba 20. Máte tri možnosti: zmenšiť plochu výtlačku tak, aby sila klesala pod kapacitu, rozmiestniť operáciu s viacerými zásahmi pomocou progresívneho prístupu alebo investovať do-vybavenia s vyššou kapacitou. Každé riešenie má iné dôsledky na náklady a kvalitu pre vaše súpravy lisovacích foriem na kov.
Vzťah plynie aj opačne. Lis, ktorý beží konzistentne blízko svojej menovitej kapacity, zažíva rýchlejšie opotrebovanie ložísk, vedení a samotného rámu. Odvetvové osvedčené postupy zpokyny pre kompatibilitu tlačeodporúča, aby vypočítaná sila raznice zostala pod nominálnou tonážou lisu s bezpečnostnou rezervou 20-30%, aby sa zohľadnili zmeny materiálu, opotrebovanie nástroja a kolísanie procesu.
Poddimenzovanie lisovacej kapacity vzhľadom na požiadavky matrice spôsobuje neúplné výtlačky a zrýchlené opotrebovanie matrice. Lis nemôže dodať silu, ktorú nemá, a kovové razidlá pracujúce na hranici dostupnej tonáže prinášajú nekonzistentné výsledky, pričom skracujú životnosť lisu aj lisovnice.
V prípade aplikácií na lisovanie kovov, kde požadovaný výpočet tonáže presahuje dostupnú kapacitu, je vždy rozumnejším krokom upraviť dizajn lisovnice namiesto preťaženia lisu. Zmenšenie obvodu, delenie operácií medzi stanicami alebo výber tenšieho meradla obrobku sú platné technické reakcie, ktoré zachovávajú kvalitu a životnosť zariadenia.
Force budgeting je inžinierskym základom každého projektu lisovania. Ale samotná tonáž vám nepovie, koľko bude kocka stáť alebo ako dlho trvá jej výroba. Tieto odpovede závisia od rôznych premenných: zložitosť, kvalita materiálu, tolerancie a fázy pracovného toku medzi konceptom a dodávkou.
Nákladové faktory a dodacie lehoty pre vlastné raziace matrice
Tu je niečo frustrujúce na nakupovaní vlastných razidiel: takmer nikto nezverejňuje transparentné cenové pokyny. Požiadate o cenovú ponuku, čakáte dni na odpoveď a číslo, ktoré sa vám vráti, sa zdá byť ľubovoľné, ak nerozumiete, čo ho vedie. Poďme to napraviť.
Čo riadi tvorbu cien lisovacích razníc
Die cost nie je jediná premenná. Je to súbor inžinierskych a výrobných rozhodnutí, z ktorých každé pridáva svoju vlastnú vrstvu do konečnej ponuky. Keď hodnotíte návrhy od akejkoľvek vlastnej spoločnosti na lisovanie kovov, vedieť, ktoré faktory majú najväčšiu váhu, vám pomôže urobiť inteligentnejšie kompromisy už vo fáze návrhu.
- Zložitosť dizajnu- Jediný najväčší nákladový faktor. Kocka s jednoduchým alfanumerickým textom je oveľa lacnejšia ako tá, ktorá reprodukuje zložité logo s jemnými pätkami, zloženými krivkami alebo viac{2}}úrovňovým reliéfom. Progresívne matrice vykonávajúce viacero operácií za sebou môžu stáť niekoľkonásobne viac ako jedno-stupňové nástroje.
- Veľkosť matrice a oblasť odtlačkov- Väčšie matrice spotrebujú viac suroviny, vyžadujú dlhší čas obrábania a vyžadujú väčšie lisy na skúšobné prevádzky.
- Stupeň materiálu- Raznica D2 alebo karbidová matrica stojí podstatne viac ako A2, ale dodatočné náklady sa často vrátia dlhšou životnosťou pri veľkých-objemoch.
- Požiadavky na toleranciu a presnosť- Prísnejšie rozmerové tolerancie znamenajú pomalšie obrábanie, ďalšie kontrolné kroky a potenciálne drôtové EDM alebo brúsne operácie, ktoré zvyšujú náklady na hodinu.
- Špecifikácie povrchovej úpravy- Zrkadlovo-leštené čelné plochy raznice zabraňujú priľnavosti materiálu počas vlastného razenia, vyžadujú si však dodatočný čas na ručnú-úpravu.
- Objednané množstvo- Pevné náklady na inžinierstvo a nastavenie rozložené medzi viacero identických lisovníc, čím sa znižuje-jednotková cena pri väčších objednávkach.
Dva skryté akcelerátory nákladov zachytia kupujúcich nepripravených. Úpravy dizajnu po začatí obrábania v podstate reštartujú časti výrobného procesu. A skrátené dodacie lehoty nútia vlastného výrobcu lisovania kovov uprednostniť vašu prácu pred ostatnými, často s prirážkou 25 – 75 % v závislosti od naliehavosti. Ako potvrdzujú údaje o dodacej dobe CNC, poplatky za zhovievavosť platia za nadčasy, nepravidelné úlohy a pridelenie vyhradených strojov.
Typické očakávania dodacej doby
Každá vlastná kocka prechádza predvídateľným sledom fáz a každá fáza spotrebúva čas. Pochopenie pracovného postupu vám pomôže nastaviť realistické očakávania doručenia a identifikovať, kde zvyčajne vznikajú oneskorenia.
Všeobecný postup vyzerá takto: posúdenie uskutočniteľnosti a preskúmanie návrhu, simulácia CAE na overenie toku materiálu a rozloženia napätia, CNC obrábanie bloku matrice, tepelné spracovanie na dosiahnutie cieľovej tvrdosti, povrchová úprava a leštenie, skúšobné razenie na vzorkách obrobkov, kontrola rozmerov a konečné schválenie. Jednoduchšie jedno{1}}staničné matrice so základnou geometriou sa môžu týmto potrubím pohybovať za päť až desať pracovných dní. Komplexné progresívne matrice s úzkymi toleranciami, exotické materiály alebo viaceré stanice bežne vyžadujú tri až šesť týždňov od potvrdenia objednávky po odoslanie.
Pre konkrétny príklad toho, ako tieto fázy štruktúrujú skutočnú časovú os výroby,Pracovný postup lisovacej matrice YICHENprechádza postupne od hodnotenia uskutočniteľnosti a simulácie CAE cez presné obrábanie, skúšobné prevádzky a finálnu kontrolu. Tento-koniec{2}}proces ukazuje, prečo sa dodacie lehoty tak líšia. Výrobca lisovníc na kov, ktorý sa stará o celú sekvenciu-vo vlastnej réžii, môže skomprimovať časové harmonogramy odstránením odovzdávania medzi dodávateľmi, zatiaľ čo obchody, ktoré zadávajú tepelné spracovanie alebo simuláciu, pridávajú v každom kroku čas prepravy a čakania.
Najväčším zabijakom času je neustále neúplný návrh. Chýbajúce tolerancie, nejasné popisy materiálov alebo umelecké dielo, ktoré nie je pripravené na výrobu-, núti tím technikov pozastaviť sa a požiadať o vysvetlenie. Každé kolo otázok môže stáť niekoľko dní. Ak používate služby lisovania na mieru po prvýkrát, pripravte si vektorovú kresbu v konečnej mierke, špecifikujte materiál a tvrdosť obrobku a definujte svoje požiadavky na toleranciu ešte pred vyžiadaním cenových ponúk. Čisté vstupy vytvárajú rýchlejšie cenové ponuky, menej revízií a kratšie celkové dodacie lehoty.
Služby označovania pre lisovanie kovov sa riadia podobnou logikou nákladov: zložitosť, objem a požiadavky na presnosť sa hromadia, aby sa určila cena aj časová os. Či už potrebujete jedinú prototypovú matricu alebo výrobné nástroje na milióny cyklov, nákladové faktory zostávajú rovnaké. Posúva sa len ich relatívna hmotnosť.
Cena a dodacia lehota vám poskytnú obchodný prípad. Existuje však technická vrstva, ktorá ovplyvňuje náklady aj výkon spôsobom, akým väčšina kupujúcich nikdy neuvažuje: ako materiál vášho obrobku mení samotný dizajn matrice. Forma vyrobená z hliníka a matrica vyrobená z nehrdzavejúcej ocele sa líšia nielen tvrdosťou. Od základu sa líšia geometriou, svetlosťou a povrchovou úpravou.
Ako sa mení materiál substrátu Požiadavky na dizajn lisovnice
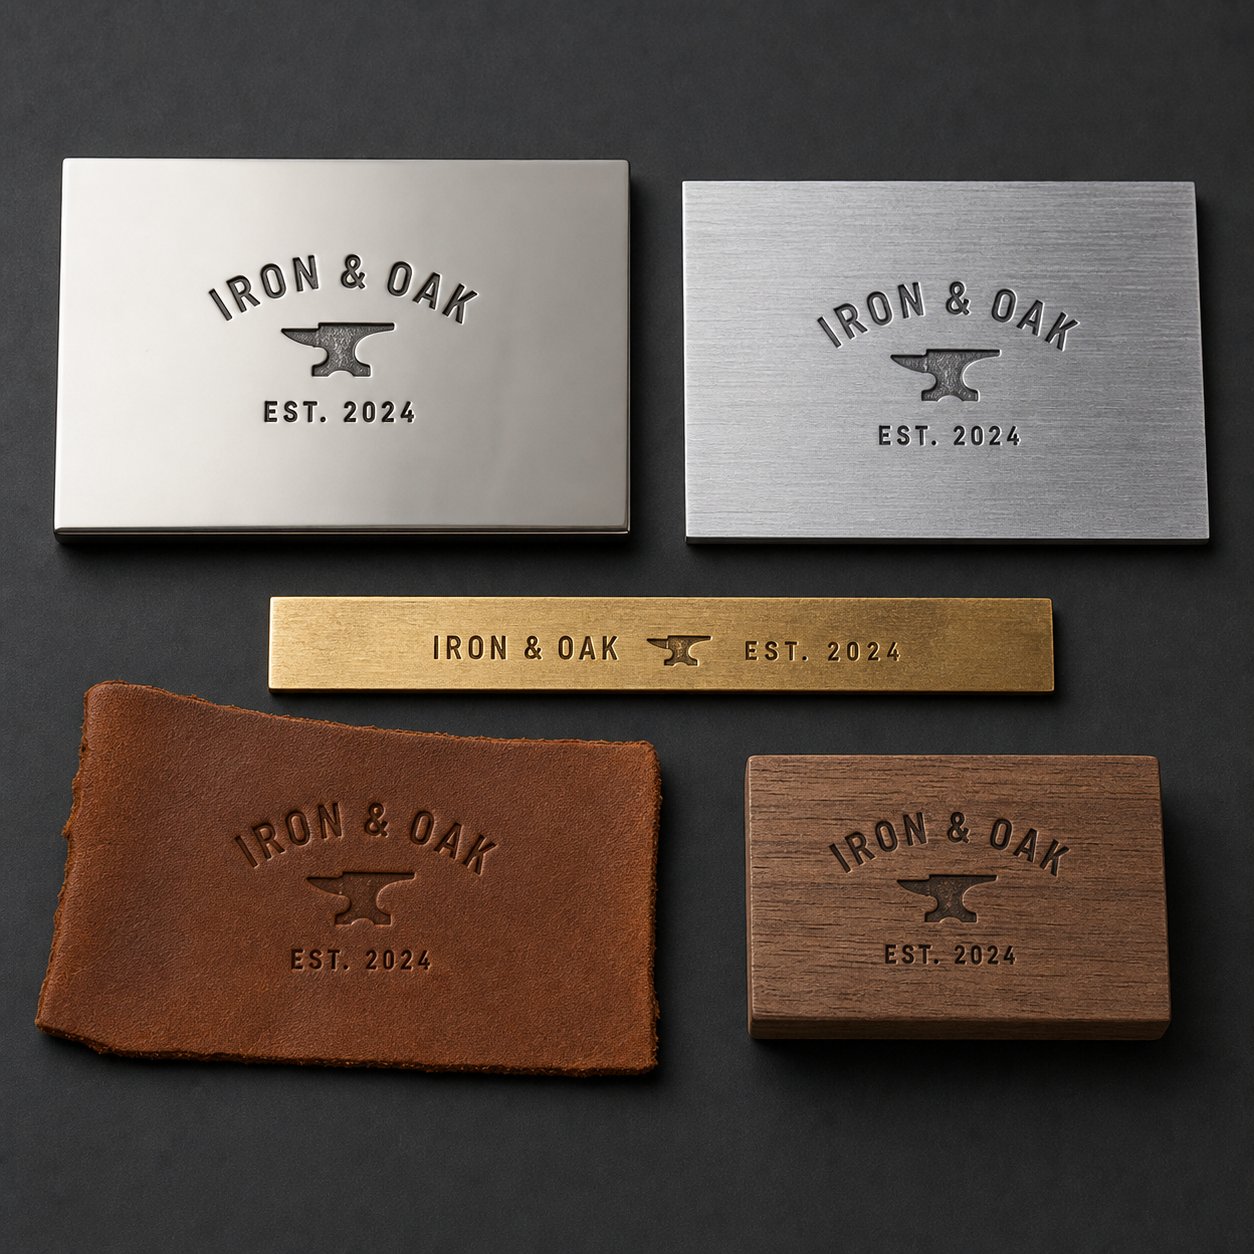
Matrica, ktorá vytvára bezchybné odtlačky v mosadzi, sa môže pri prvom zásahu do nehrdzavejúcej ocele odštiepiť. Iná matrica určená na značenie kalenej ocele môže rozdrviť jemné detaily do koženého obrobku. Substrát nie je len niečo, na čo pôsobí kocka. Aktívne formuje spôsob, akým musí byť matrica postavená, a ignorovanie tohto vzťahu je jedným z najrýchlejších spôsobov, ako zničiť drahé nástroje.
Rozdiely v dizajne matrice medzi materiálmi substrátu
Každý substrát reaguje na silu inak. Kovy odolávajú posunutiu, drevo sa stláča pozdĺž línií vlákien, koža sa elasticky deformuje pred trvalým stuhnutím a plasty sa môžu roztaviť alebo prasknúť v závislosti od teploty a rýchlosti. Toto správanie si vyžaduje zásadne odlišné geometrie lisovnice, aj keď dizajn odtlačku zostáva rovnaký.
Pre tvrdšie podklady, ako je mäkká oceľ a nehrdzavejúca oceľ, si čelné plochy matrice vyžadujú plytšie uhly reliéfu a robustnejšiu konštrukciu. Forma naráža na značný odpor počas premiestňovania materiálu, takže hrubšie prierezy-a širšie polomery zabraňujú koncentrácii napätia, ktorá by porušila tenké prvky matrice. Lisované kovové časti v týchto materiáloch tolerujú menšiu hĺbku na úder a samotná matrica musí byť vyrobená z prémiových nástrojových ocelí vytvrdených vysoko nad obrobkom, aby sa predišlo predčasnej deformácii.
Mäkšie substráty prevracajú rovnicu. Kovové pečiatky na drevo môžu obsahovať jemnejšie detaily, hlbšie odtlačky a ostrejšie hrany, pretože substrát sa ľahko stlačí miernou silou. Kožené kovové pečiatky sa riadia podobnou logikou. Koža sa ľahko poddáva, akceptuje hlboké, veľmi podrobné vzory bez toho, aby vyžadovala extrémnu tonáž. Výzvou mäkkých materiálov nie je sila. Riadi, do akej miery sa substrát deformuje za zamýšľanú hranicu odtlačku.
Plasty zaujímajú strednú úroveň, ktorá sa výrazne líši podľa typu polyméru. Termoplasty môžu ťažiť z vyhrievaných foriem, ktoré zmäkčujú povrch pre čisté odtlačky, zatiaľ čo termosety a plnené kompozity sa správajú skôr ako tvrdé substráty vyžadujúce robustnú konštrukciu lisovníc.
Úvahy o lisovaní nehrdzavejúcej ocele a hliníka
Tieto dva kovy si zaslúžia osobitnú pozornosť, pretože patria medzi najčastejšie lisované substráty, no každý z nich predstavuje výzvy, ktoré podrazia neskúsených kupujúcich.
Nehrdzavejúca oceľpráca-stvrdne počas tvarovania. Každý zdvih mierne zvyšuje odolnosť materiálu voči ďalšej deformácii. Lisovanie kovov pre nehrdzavejúcu oceľ vyžaduje väčšie vôle ako rovnaká operácia v mäkkej oceli.Výskum publikovaný v časopise MetalForming Magazineukazuje, že austenitické druhy ako Typ 304 a 316 môžu vyžadovať až trojnásobok tvárniacej sily oproti nízkouhlíkovej -uhlíkovej oceli s vôľami v ťahu hrúbky materiálu plus ďalších 35-40 %. To je obrovský rozdiel od štandardnej 10% vôle na každej strane používanej pre mäkkú oceľ.
Pri zákazkových lisovacích aplikáciách s objemom 316/316 l musia dizajnéri lisovníc počítať aj s nižšími rýchlosťami tvarovania. Na rozdiel od uhlíkovej ocele sa nehrdzavejúca oceľ v skutočnosti lepšie formuje pri zníženej rýchlosti, pretože rýchlosť vytvrdzovania pri práci- zodpovedá rýchlosti deformácie. Vyhrievané matrice môžu ďalej zlepšiť výsledky na zložitých geometriách znížením napätia pri toku materiálu počas tlače.
Lisované diely z nehrdzavejúcej ocele vyžadujú povrch matrice s vynikajúcou kvalitou povrchovej úpravy a povlaky ako TiN alebo DLC na zníženie odierania. Bez týchto opatrení má nehrdzavejúca oceľ tendenciu privariť sa k čelnej ploche matrice v mikroskopických kontaktných bodoch, čím sa postupne zdrsňuje nástroj aj obrobok.
hliníkpredstavuje opačný problém. Je mäkký, vyžaduje oveľa menej tonáže, ale jeho nízka tvrdosť ho robí lepivým. Vlastné operácie lisovania hliníka bojujú v neustálom boji proti naberaniu materiálu, kde sa tenké vrstvy hliníka prenášajú na povrch matrice a vytvárajú sa počas opakovaných cyklov. Toto nahromadenie znižuje kvalitu odtlačku a nakoniec si vyžaduje zastavenie výroby na čistenie.
Riešením sú vysoko leštené povrchy matrice (Ra 0,2-0,4 mikrometra) v kombinácii so správnym mazaním a potenciálne anti-adhéznymi nátermi. Pokyny pre dizajn lisovníc poznamenávajú, že povlaky CVD a PVD zvyšujú mazivosť a zároveň bránia naberaniu materiálu, čím sa predlžuje životnosť lisovnice najmä v aplikáciách z hliníka a nehrdzavejúcej ocele. Vôľa dierovača-k matrici pre hliník je zvyčajne užšia pri 6 – 10 % hrúbky materiálu a polomery dierovača by mali byť nastavené na osem až desaťnásobok hrúbky materiálu, aby sa zabránilo preniknutiu nástroja cez mäkký plech.
Plošná anizotropia hliníka tiež komplikuje tvarovanie. Valcované hliníkové plechy sa správajú odlišne v závislosti od smeru aplikovanej sily vzhľadom na smer valcovania. Príručky o dizajne lisovníc pre nízkouhlíkovú-oceľ by sa nemali aplikovať priamo na hliník, pretože rozdiely v správaní-pri práci a topografii povrchu menia limity tvárnenia.
| Substrát | Odporúčaný materiál matrice | Typický rozsah hĺbky | Špeciálne požiadavky |
|---|---|---|---|
| Mäkká oceľ | Nástrojová oceľ D2 alebo A2 (58-62 HRC) | 0,1-0,5 mm | Štandardná vôľa 5-10% na stranu; mierna tonáž |
| Nehrdzavejúca oceľ (304/316) | D2 s povlakom TiN/DLC alebo karbidovými doštičkami | 0,05-0,3 mm | 35-40% dodatočný klírens; nižšie rýchlosti; až 3x tvarovacia sila v porovnaní s mäkkou oceľou |
| hliník | Leštené A2 alebo D2 s PVD povlakom | 0,1-0,8 mm | 6-10% klírens; leštené povrchy, aby sa zabránilo zadretiu; 8-10x hrúbka pre polomery razníka |
| Mosadz/Meď | Nástrojová oceľ A2 alebo D2 | 0,1-0,6 mm | Skontrolujte smerovosť valcovaných zliatin; mierna sila; dosiahnuteľné čisté okraje |
| Drevo | Mäkká oceľ alebo A2 (prijateľná nižšia tvrdosť) | 0,5-3,0 mm | Ostré hrany pre čisté stlačenie vlákien; vyhrievané matrice zlepšujú značenie- |
| Kožené | mosadz alebo lis z mäkkej ocele; kalená oceľ pre objem výroby | 1,0-5,0 mm | Dosiahnuteľné jemné detaily; mierna sila; vyhrievané matrice zlepšujú rozlíšenie na hrubých kožiach |
Vzor je tu jasný: tvrdšie substráty obmedzujú to, čo matrica dokáže, zatiaľ čo mäkšie substráty obmedzujú, ako čisto to matrica dokáže. Či tak alebo onak, substrát diktuje nástroje skôr ako naopak. Výsledky lisovaného kovu závisia rovnako od pochopenia obrobku, ako aj od špecifikácie samotného nástroja.
Po zmapovanom správaní substrátu je zostávajúca otázka praktická: ako sa kupujúci skutočne dostane od pochopenia týchto premenných k držaniu-kôstky pripravenej na výrobu? Táto cesta od konceptu k hotovému nástroju má svoje vlastné fázy, úskalia a rozhodovacie body.
Od konceptu po výrobu-Pripravená vlastná raznica
Urobili ste prieskum. Rozumiete typom lisovníc, triedam ocele, správaniu substrátu a požiadavkám na tonáž lisu. Existuje však priepasť medzi tým, čo potrebujete, a skutočným získaním nástroja na výrobu-prispôsobeného nástroja na lisovanie kovov. Táto medzera je vyplnená štruktúrovaným inžinierskym pracovným postupom a kupujúci, ktorí sa v ňom pohybujú hladko, sú tí, ktorí sú pripravení.
Príprava návrhu a analýza uskutočniteľnosti
Predtým, než akýkoľvek výrobca kovových pečiatok začne rezať oceľ, potrebuje od vás konkrétne vstupy. Neúplné informácie sú hlavnou príčinou oneskorení, revíznych slučiek a prekročenia nákladov. Tu je to, čo si pripraviť pred odoslaním RFQ:
- Vektorové umelecké dielo vo výrobnom meradle- Poskytnite svoj návrh v škálovateľnom vektorovom formáte (DXF, AI alebo EPS). Rastrové obrázky prinášajú nejednoznačnosť o geometrii hrán, ktorá núti inžiniersky tím skôr interpretovať ako vykonávať.
- Špecifikácia materiálu obrobku- Uveďte presnú zliatinu, tvrdosť a hrúbku. Povedať, že „nehrdzavejúca oceľ“ nestačí. 304 žíhaná na 0,8 mm a 316L polotvrdá na 1,2 mm-vyžadujú úplne iné spôsoby lisovania.
- Ciele objemu výroby- Či potrebujete 200 dielov alebo 2 milióny rozhoduje o konštrukcii lisovnice, kvalite materiálu a o tom, či jednoduchý nástroj s jednou stanicou alebo progresívny nástroj dáva ekonomický zmysel.
- Požiadavky na toleranciu a kvalitu- Definujte, ako vyzerá „dosť dobré“. Uveďte rozmerové tolerancie, prijateľné odchýlky hĺbky a akékoľvek kozmetické normy, ktoré musí hotový odtlačok spĺňať.
S týmito vstupmi v ruke inžiniersky tím vykoná analýzu uskutočniteľnosti. Toto je krok stráženia, kde skúsení inžinieri vyhodnotia, či je možné váš návrh spoľahlivo vytlačiť vzhľadom na obmedzenia zvoleného materiálu a geometrie. Ako je podrobne uvedené v komplexných sprievodcoch procesom navrhovania lisovníc, tento prehľad skúma, či sú dosiahnuteľné polomery ohybu, či sú prvky od seba dostatočne vzdialené, aby sa zachovala integrita materiálu, a či sú špecifikované tolerancie realistické pre metódu razenia. Skúsený inžinier s 15+ rokmi skúseností dokáže okamžite identifikovať problematické prvky, ako je geometria, ktorá môže prasknúť, zdeformovať sa alebo si vyžaduje nepraktickú tonáž.
Myslite na analýzu uskutočniteľnosti ako na kontrolu reality. Je oveľa lacnejšie upraviť dizajn v tejto fáze, ako objaviť chybu po opracovaní kalenej nástrojovej ocele. Niektoré funkcie, ktoré na obrazovke vyzerajú dobre, jednoducho nedokážu prežiť fyziku premiestňovania materiálu pri rýchlosti výroby.
CAE simulácia a prototypovanie
Tu sa moderné vlastné lisovanie kovov oddeľuje od toho, ako sa veci robili pred dvoma desaťročiami. Súčasní výrobcovia lisovníc namiesto toho, aby vyrábali matricu, skúšali ju, hľadali problémy, prerábali{1}}a znova skúšali, simulujú celý proces razenia digitálne pred rezaním jediného kusu ocele.
Počítačom{0}}podporované inžinierske platformy ako AutoForm a DYNAFORM používajú analýzu konečných prvkov na presné predpovedanie toho, ako sa bude plech správať pri navrhovanej geometrii lisovnice. Inžinieri môžu vizualizovať tok materiálu do dutiny formy, identifikovať oblasti nadmerného stenčenia alebo zvrásnenia, predpovedať pruženie a vypočítať distribúciu napätia cez čelo formy. Proces simulácie dizajnu matrice umožňuje dizajnérom rýchlo opakovať digitálne modely a riešiť problémy, ktoré by si inak vyžadovali nákladné fyzické prepracovanie.
Čo to znamená pre vás ako kupujúceho? Menej opakovaní, nižšie riziko zlyhania prvého-článku a kratšia cesta od konceptu k schváleným zákazkovým kovovým výliskom. Simulácia CAE v podstate-načítava problém-vyriešenie. Problémy, ktoré sa raz objavili až počas fyzického skúšania, ako je praskanie pri úzkych polomeroch alebo neúplné vyplnenie hlbokých dutín, sa riešia softvérom za zlomok nákladov.
V prípade zložitých geometrií simulácia tiež optimalizuje tvar polotovaru a identifikuje, či operácie postupného tvárnenia prinesú lepšie výsledky ako prístup s jedným{0}}zásahom. To je obzvlášť cenné pri objednávaní zákazkovej kovovej matrice pre progresívne aplikácie, kde musí pracovať viacero staníc za sebou bez zavedenia kumulatívnej chyby.
Obrábanie, skúšobné jazdy a záverečná kontrola
Keď simulácia overí dizajn, začne sa fyzická výroba. Sekvencia sleduje predvídateľnú cestu, hoci čas a presnosť investovaná do každého kroku sa líšia v závislosti od zložitosti formy.
CNC obrábanieprevedie overený 3D model do fyzickej nástrojovej ocele. Vysoko presné frézovanie, sústruženie a často aj drôtové EDM vytvárajú geometriu matrice s úzkymi toleranciami. V prípade na mieru vyrobenej kovovej pečiatky s jemnými detailmi loga môže obrábanie zahŕňať viacero operácií na rôznych typoch strojov, aby sa dosiahla požadovaná definícia povrchu.
Tepelné spracovanienasleduje obrábanie. Blok matrice je kalený a temperovaný na svoju cieľovú hodnotu Rockwell, čím sa relatívne mäkká opracovateľná oceľ premení na povrch odolný voči opotrebeniu-, ktorý prežije výrobné cykly. Tento krok je starostlivo kontrolovaný, pretože deformácia počas tepelného spracovania môže narušiť presnosť dosiahnutú pri obrábaní.
Povrchová úpravaprináša tvár kocky do jej konečného stavu. V závislosti od aplikácie to siaha od brúsenia po zrkadlové leštenie. Matrice na lisovanie hliníka, ako bolo uvedené vyššie, potrebujú výnimočnú povrchovú úpravu, aby sa zabránilo priľnavosti materiálu.
Skúšobné razenieje miesto, kde sa simulácia stretáva s realitou. Hotová matrica beží proti vzorovým obrobkom vo výrobných podmienkach. Inžinieri merajú hĺbku odtlačku, kontrolujú rozmerovú presnosť, kontrolujú kvalitu hrán a vyhodnocujú celkovú konzistenciu značiek pri viacerých úderoch. Akákoľvek odchýlka od špecifikácie sa identifikuje tu, nie po odoslaní kociek do vášho zariadenia.
Rozmerová kontrolapotvrdzuje, že samotná matrica aj skúšobné diely spĺňajú požiadavky na kreslenie. Merania zvyčajne zahŕňajú optické profilovanie čela matrice, overenie kritických rozmerov CMM a vizuálnu kontrolu pri zväčšení na mikro-defekty.
Pre výrobcov a nástrojových inžinierov pripravených prejsť od výskumu k skutočnej RFQ,YICHENova služba razenia razniceštruktúruje celý tento pracovný postup-do{1}}pod jednou strechou a zahŕňa posúdenie uskutočniteľnosti, simuláciu CAE, presné obrábanie, skúšobné prevádzky a konečnú kontrolu. Správou celého potrubia jediným dodávateľom kovových razidiel na zákazku sa eliminuje koordinačná réžia fáz rozdeľovania medzi viacerými dodávateľmi a znižuje sa oneskorenie pri odovzdávaní, ktoré naťahuje časové harmonogramy.
Celá cesta od koncepcie-po{1}}výrobu vlastného kovového nástroja na razenie sa môže pohybovať od niekoľkých dní v prípade jednoduchých geometrií až po niekoľko týždňov v prípade zložitých progresívnych razníc. Čo najspoľahlivejšie komprimuje túto časovú os, nie je spěchanie na obrábanie. Prichádza do fázy RFQ s čistými vstupmi, realistickými toleranciami a jasným pochopením toho, čo vaša aplikácia vyžaduje.
Výrobná-kocka v ruke však neznamená, že práca sa skončila. Spôsob, akým tieto nástroje skladujete, udržiavate a riešite, rozhoduje o tom, či budú poskytovať životnosť, na akú bola konštrukcia navrhnutá, alebo sa predčasne opotrebujú v dôsledku zanedbania.
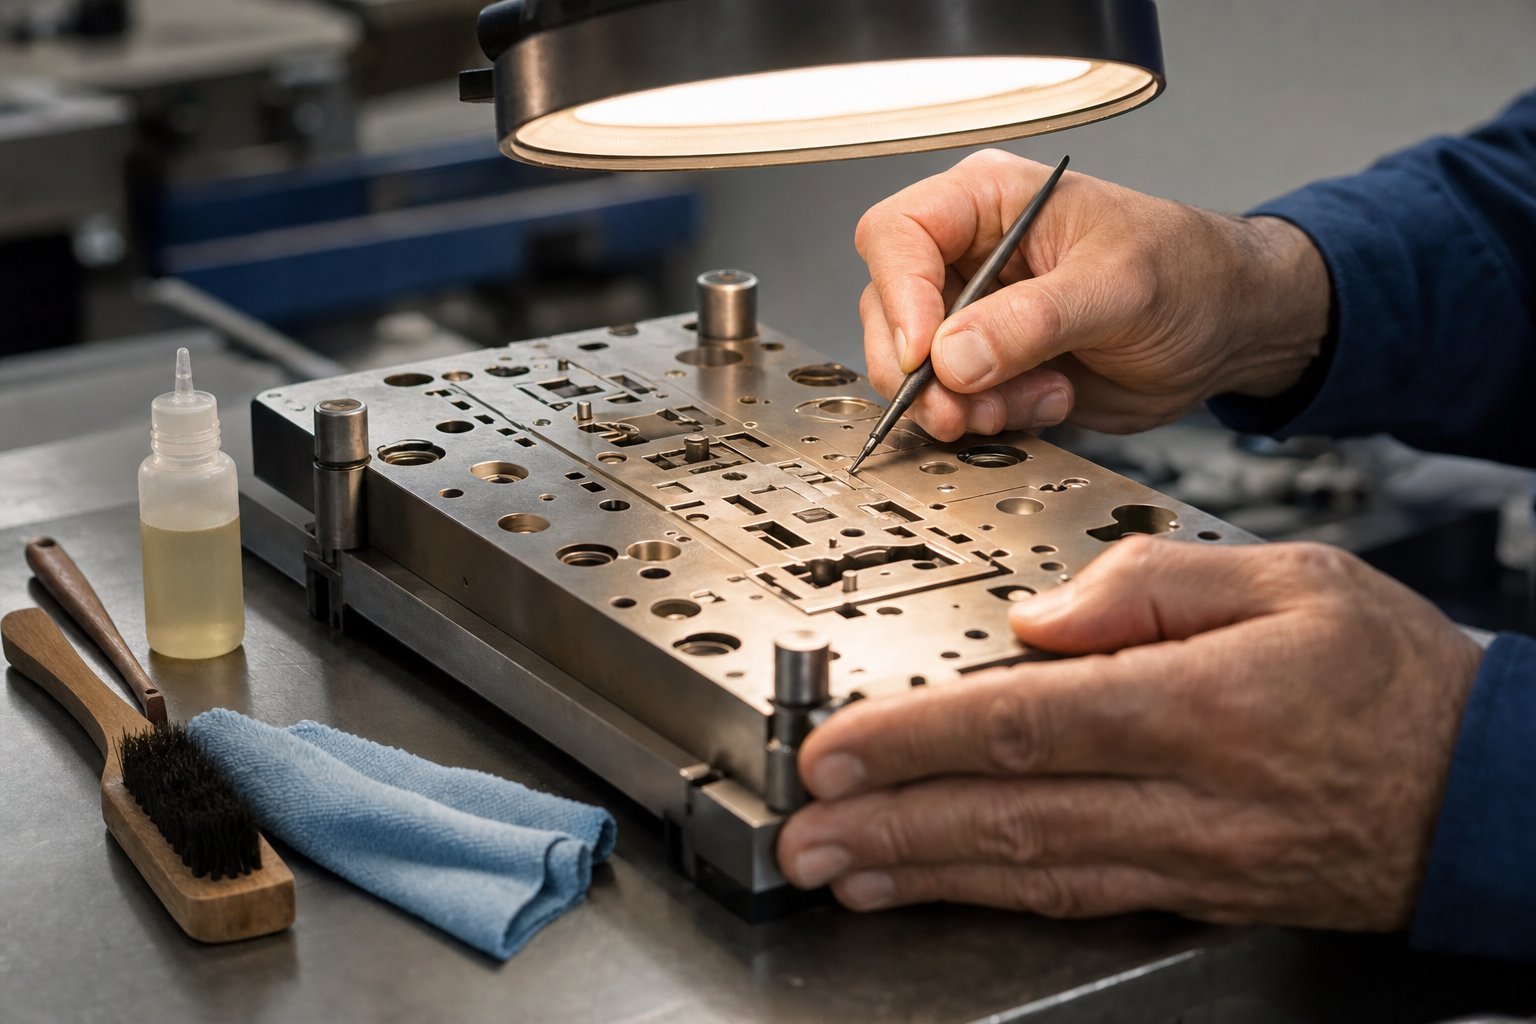
Údržba a odstraňovanie problémov pre dlhšiu životnosť matrice
Dobre{0}}vyprojektovaná vlastná raziaca raznica môže poskytnúť státisíce bezchybných výtlačkov. Alebo môže degradovať v priebehu týždňov. Rozdiel len zriedka spočíva v dizajne alebo výbere materiálu. Ide o to, čo sa stane, keď kocka opustí nástrojáreň. Správna starostlivosť znásobuje životnosť faktormi, ktoré ďaleko prevažujú nad skromnou časovou investíciou, no väčšina operátorov považuje údržbu za dodatočný nápad, kým problémy s kvalitou nevynútia zastavenie výroby.
Predĺženie životnosti matrice prostredníctvom správnej starostlivosti
Myslite na svoju kovovú raznicu tak, ako si strojník predstavuje presné meracie prístroje: je to kalibrovaný nástroj, ktorý pri zneužívaní alebo zanedbávaní stráca presnosť. Štyri piliere starostlivosti o matricu sú skladovanie, čistenie, kontrola a pravidelná renovácia.
Skladovaniezáleží viac, ako si väčšina obchodov uvedomuje. Lisovacie nástroje na kovy by sa mali skladovať v suchom prostredí s-kontrolovanou teplotou, mali by byť jemne naolejované, aby sa zabránilo povrchovej oxidácii, a fyzicky chránené pred nárazmi. Stohovanie proti sebe alebo ich hádzanie do zásuvky vyvoláva poškodenie okrajov, ktoré sa prejaví ako nekonzistentné dojmy pri ďalšej produkcii. Používajte špeciálne stojany alebo ochranné puzdrá, ktoré udržujú čelá matrice oddelené a tienené.
Čistenie po každom použitínie je -vyjednávateľné. Počas lisovania sa na čele lisovnice hromadia nánosy materiálu, kovové hobliny a zvyšky maziva. Ponechané na mieste sa tieto nečistoty uložia do následných odtlačkov, urýchľujú opotrebenie na miestach kontaktu s vysokým-tlakom a môžu dokonca spôsobiť koróziu počas skladovania. Ako potvrdzujú osvedčené postupy údržby matrice, prijatie plánu čistenia, ktorý odstraňuje- nahromadené zvyšky pomocou vhodných rozpúšťadiel a kief, zabezpečuje, že všetky povrchy zostanú bez nečistôt. Čisté matrice fungujú efektívnejšie a prinášajú kvalitnejšie výsledky.
Pravidelná kontrolazachytí problémy skôr, ako sa rozšíria. Kontrolné značenie po každej výrobnej sérii vizuálne skontroluje, či neobsahuje známky zaoblenia hrán, mikro-trhlín, jamiek alebo nerovnomerných vzorov opotrebovania. Zväčšenie použite na jemné-detaily tam, kde mikro-štiepkovanie nie je viditeľné voľným okom. Výskum zlyhania nástrojov ukazuje, že väčšina porúch matrice sa nestane cez noc. Vyvíjajú sa postupne z prehliadnutých problémov s údržbou a včasná detekcia prostredníctvom bežných kontrol je najspoľahlivejším spôsobom, ako zabrániť katastrofálnym škodám.
Opätovné-ostrenie a opätovné{1}}preleštenievýrazne predĺžiť životnosť. Keď permanentná raznica na kov začne produkovať odtlačky s mäkkými hranami alebo zníženou hĺbkou, čelo raznice sa opotrebovalo za svoju optimálnu geometriu. Profesionálne prebrúsenie obnoví rezný profil bez výmeny celého nástroja. V prípade pečiatok na označovanie dielov používaných vo veľkých-aplikáciách, plánovanie renovácie v pevných intervaloch namiesto čakania na viditeľnú stratu kvality zaisťuje konzistentnosť odtlačkov počas celej výrobnej životnosti matrice.
Riešenie problémov s bežnými raziacimi raznicami
Aj pri starostlivej údržbe vznikajú problémy. Kľúčom je rýchle diagnostikovanie základných príčin, nie kompenzácia väčšou silou alebo pomalšími rýchlosťami, čo len urýchľuje zhoršovanie. Tu sú problémy, s ktorými sa operátori najčastejšie stretávajú s kovovými raznicami, spolu s ich príčinami a opravami.
Nerovnomerné dojmysú najčastejšou sťažnosťou. Jedna strana značky je hlbšia ako druhá alebo niektoré znaky vyzerajú ostré, zatiaľ čo susedné znaky sú slabé. Inštinkt je zasiahnuť tvrdšie, ale to len zriedka vyrieši základný problém a často prináša nové.
Predčasné opotrebovanie hránsa prejavujú ako postupne mäkšie hranice dojmu. Kovové gravírovacie pečiatky, ktoré kedysi vytvárali-ostré stopy, začínajú zanechávať zaoblené, nevýrazné okraje dlho pred očakávanou životnosťou. Tento vzor poukazuje buď na nesúlad tvrdosti alebo nadmernú prevádzkovú silu.
Deformácia materiálu okolo odtlačkusa javí ako vydutie, zakrivenie alebo stenčenie obrobku v blízkosti lisovanej oblasti. Samotná značka môže vyzerať prijateľne, ale okolitý materiál bol posunutý spôsobom, ktorý ovplyvňuje funkciu alebo vzhľad dielu.
Tvorba otrepovna vyrazených hranách znamená, že geometria rezu sa zhoršila. To, čo by malo byť čisté, strihané hrany namiesto toho vytvárajú pásy zvýšeného materiálu, ktoré vyžadujú sekundárne operácie odhrotovania, čím sa zvyšujú náklady a čas cyklu. Ako poznámky k údajom o odstraňovaní problémov s podložkou raznice, drsné alebo nerovné hrany na razených dieloch sú jasným znakom toho, že raznica sa opotrebuje a vyžaduje buď ostrenie alebo výmenu.
| Problém | Pravdepodobná príčina | Nápravné opatrenie |
|---|---|---|
| Nerovnomerné zobrazenia (jedna strana hlbšia ako druhá) | Die-na-nesúososť obrobku; nerovný povrch obrobku; nie-paralelné lisovacie dosky | Overte zarovnanie matrice lisom pomocou rovnej hrany alebo indikátora; povrch-brúsiť obrobok naplocho; skontrolujte a podložte lisovacie dosky na rovnobežnosť |
| Predčasné opotrebovanie alebo zaoblenie hrán | Nedostatočná tvrdosť pre materiál obrobku; nadmerná tonáž spôsobujúca mikro{0}}deformáciu; abrazívny materiál obrobku | Inovujte na tvrdšiu triedu lisovacej ocele alebo naneste{0}}náter odolný voči opotrebovaniu (TiN, DLC); znížiť tonáž na požadované minimum; overte tvrdosť obrobku podľa špecifikácie matrice |
| Deformácia materiálu okolo odtlačku | Vôľa matrice je príliš tesná; obrobok je príliš tenký pre špecifikovanú hĺbku; nedostatočná podpora materiálu pod obrobkom | Zväčšite vôľu úderu-na{1}}kosnicu; znížiť hĺbku dojmu; pridajte podložnú dosku alebo odstraňovač na podopretie materiálu susediaceho s odtlačkovou zónou |
| Tvorba otrepov na lisovaných okrajoch | Opotrebované alebo matné rezné hrany; nadmerná vôľa z progresie opotrebovania; nahromadenie materiálu na čele matrice | Opätovne-naostriť alebo prebrúsiť{1}}břity; vymeňte opotrebované časti matrice; vyčistite čelo matrice a skontrolujte priľnavosť materiálu alebo odieranie |
| Nekonzistentná hĺbka v rámci výrobného cyklu | Unášanie lisu; zmeny hrúbky materiálu v polotovare obrobku; tepelná rozťažnosť počas dlhých jázd | Kalibrujte lisovací baran a skontrolujte konzistenciu hydraulického tlaku; overiť tolerancie hrúbky prichádzajúceho materiálu; povoliť tepelnú stabilizáciu alebo pridať chladenie |
| Prasknutie alebo odštiepenie čela matrice | Zápustková oceľ je príliš krehká na aplikáciu (nadmerná tvrdosť); nárazové zaťaženie nad konštrukčné limity; už -existujúce mikro-trhliny z tepelného spracovania | Prejdite na tvrdšiu triedu (napr. S7 pre nárazové aplikácie); znížiť silu úderu; pred použitím vo výrobe skontrolujte matricu penetračným prostriedkom farbiva po tepelnom spracovaní |
Vzorec, ktorý stojí za zmienku: väčšina problémov so zemou má pôvod v jednej z troch základných príčin. Buď bola matrica požiadaná, aby pracovala tvrdšie, ako jej konštrukcia dovoľuje (nesprávny materiál, príliš veľa sily, nesprávny substrát), údržba bola odložená, kým sa poškodenie nestane nezvratným, alebo sa prevádzkové prostredie posunie bez toho, aby si to niekto všimol (kalibrácia lisu, zmeny šarže materiálu, zmeny teploty). Komplexná analýza porúch potvrdzuje, že viaceré faktory často vytvárajú poruchové stavy a ich individuálne riešenie prostredníctvom štruktúrovaných kontrolných postupov zabraňuje kaskádovému zhoršovaniu, ktoré vedie k neplánovaným prestojom.
Záver: vlastná raznica je presný nástroj, nie spotrebný materiál. Podľa toho s ním zaobchádzajte. Založte si denník údržby, kontrolujte v pevných intervaloch bez ohľadu na viditeľný stav, vyčistite po každom chode, správne uskladnite a riešte opotrebovanie skôr proaktívne ako reaktívne. Obchody, ktoré to robia, neustále dosahujú troj- až päťnásobnú životnosť identického náradia v porovnaní s tými, ktoré bežia so zápustkami, kým nezlyhajú.
Často kladené otázky o lisovacích nástrojoch na mieru
1. Koľko stojí vlastná raznica?
Vlastná cena lisovacej formy závisí od niekoľkých nahromadených faktorov. Zložitosť dizajnu je najväčšou hybnou silou - jednoduchá textová kocka stojí oveľa menej ako zložitá viacúrovňová kocka s logom-. Medzi ďalšie hlavné faktory patrí veľkosť matrice, trieda nástrojovej ocele (D2 stojí viac ako A2, ale vydrží dlhšie), požiadavky na toleranciu, špecifikácie povrchovej úpravy a objednané množstvo. Jednoduché raznice s jednou stanicou- môžu stáť niekoľko stoviek dolárov, zatiaľ čo zložité progresívne raznice sa môžu vyšplhať až na desiatky tisíc. Časové rozpätia zvyčajne pridávajú 25 – 75 % k základnej cene. Ak chcete získať presné ceny, poskytnite vektorovú kresbu v mierke, špecifikujte materiál a tvrdosť obrobku, definujte tolerancie a pri vyžiadaní cenových ponúk uveďte objem výroby.
2. Aký je rozdiel medzi raznicou a bežnou kovovou raznicou?
Bežná kovová pečiatka je zvyčajne všeobecným-{1}}nástrojom určeným pre štandardné znaky alebo jednoduché tvary. Vlastná raznica je precízne-skonštruovaná podľa presných špecifikácií pre konkrétnu geometriu dielu, logo alebo požiadavku na označenie. Vlastné matrice sú vyrobené zo špecifických tried nástrojových ocelí vybraných tak, aby zodpovedali materiálu vášho obrobku, navrhnuté s vypočítanými vôľami a uhlami reliéfu a navrhnuté tak, aby poskytovali rovnaké výsledky v tisíckach alebo miliónoch výrobných cyklov. Investícia je vyššia, ale opakovateľnosť, presnosť a výrobná priepustnosť ďaleko presahujú to, čo môžu dosiahnuť štandardné nástroje.
3. Ako dlho trvá výroba vlastnej raznice?
Dodacia lehota sa líši v závislosti od zložitosti. Jednoduché jednotlivé-závitnice so základnou geometriou možno dokončiť za päť až desať pracovných dní. Komplexné progresívne matrice s úzkymi toleranciami alebo exotické materiály zvyčajne vyžadujú tri až šesť týždňov od potvrdenia objednávky po odoslanie. Pracovný postup zahŕňa posúdenie uskutočniteľnosti, CAE simuláciu, CNC obrábanie, tepelné spracovanie, povrchovú úpravu, skúšobné razenie a kontrolu rozmerov. Najväčším oneskorením je neúplné zadanie návrhu -, chýbajúce tolerancie alebo nejasné popisy materiálov, ktoré si vyžadujú technické prestávky. Výrobcovia ako YICHEN (yichen{7}}group.com/stamping-die/), ktorí sa starajú o celý proces{10}} vo vlastnej réžii, môžu skomprimovať časové harmonogramy odstránením odovzdávania dodávateľov medzi jednotlivými fázami.
4. Aká nástrojová oceľ je najlepšia pre vlastnú lisovaciu matricu?
Najlepšia trieda ocele závisí od materiálu vášho obrobku, objemu výroby a podmienok nárazu. Nástrojová oceľ D2 ponúka výnimočnú odolnosť proti opotrebeniu pre dlhodobé-aplikácie pri lisovaní tvrdších kovov. A2 poskytuje lepšiu húževnatosť s dobrou rozmerovou stabilitou, vďaka čomu je ideálny tam, kde na odolnosti proti praskaniu záleží viac ako na odolnosti proti oderu. S7 vyniká v nárazových-aplikáciách, ako sú ručné{8}}údery, pretože má vynikajúcu absorpciu nárazov. Rýchlorezná oceľ M2 si zachováva tvrdosť pri zvýšených teplotách pre rýchle{12}}cyklické operácie. Základným pravidlom je, že matrica musí byť výrazne tvrdšia ako obrobok - hliníková matrica na označovanie potrebuje menšiu tvrdosť ako jedna lisovacia kalená nehrdzavejúca oceľ.
5. Ako môžem udržiavať vlastnú raznicu, aby som predĺžil jej životnosť?
Štyri postupy výrazne znásobujú životnosť matrice. Matrice skladujte v suchom prostredí s regulovanou teplotou-s ľahkým olejovým náterom, ktorý zabraňuje oxidácii a chráni ich pred fyzickými vplyvmi. Vyčistite čelá matrice po každej výrobnej sérii, aby ste odstránili nánosy materiálu, kovové hobliny a zvyšky maziva, ktoré urýchľujú opotrebovanie. Po každom spustení matrice vizuálne skontrolujte pomocou zväčšenia na nástrojoch na jemné{4}}detaily, skontrolujte zaoblenie hrán, mikro-trhliny a nerovnomerné vzory opotrebovania. Naplánujte si opätovné{7}}ostrenie alebo preleštenie{8}}v pevných intervaloch, namiesto toho, aby ste čakali na viditeľnú stratu kvality. Obchody, ktoré dodržiavajú tieto postupy, dosahujú troj- až päťnásobne dlhšiu životnosť v porovnaní s obchodmi, ktoré fungujú až do zlyhania.


