


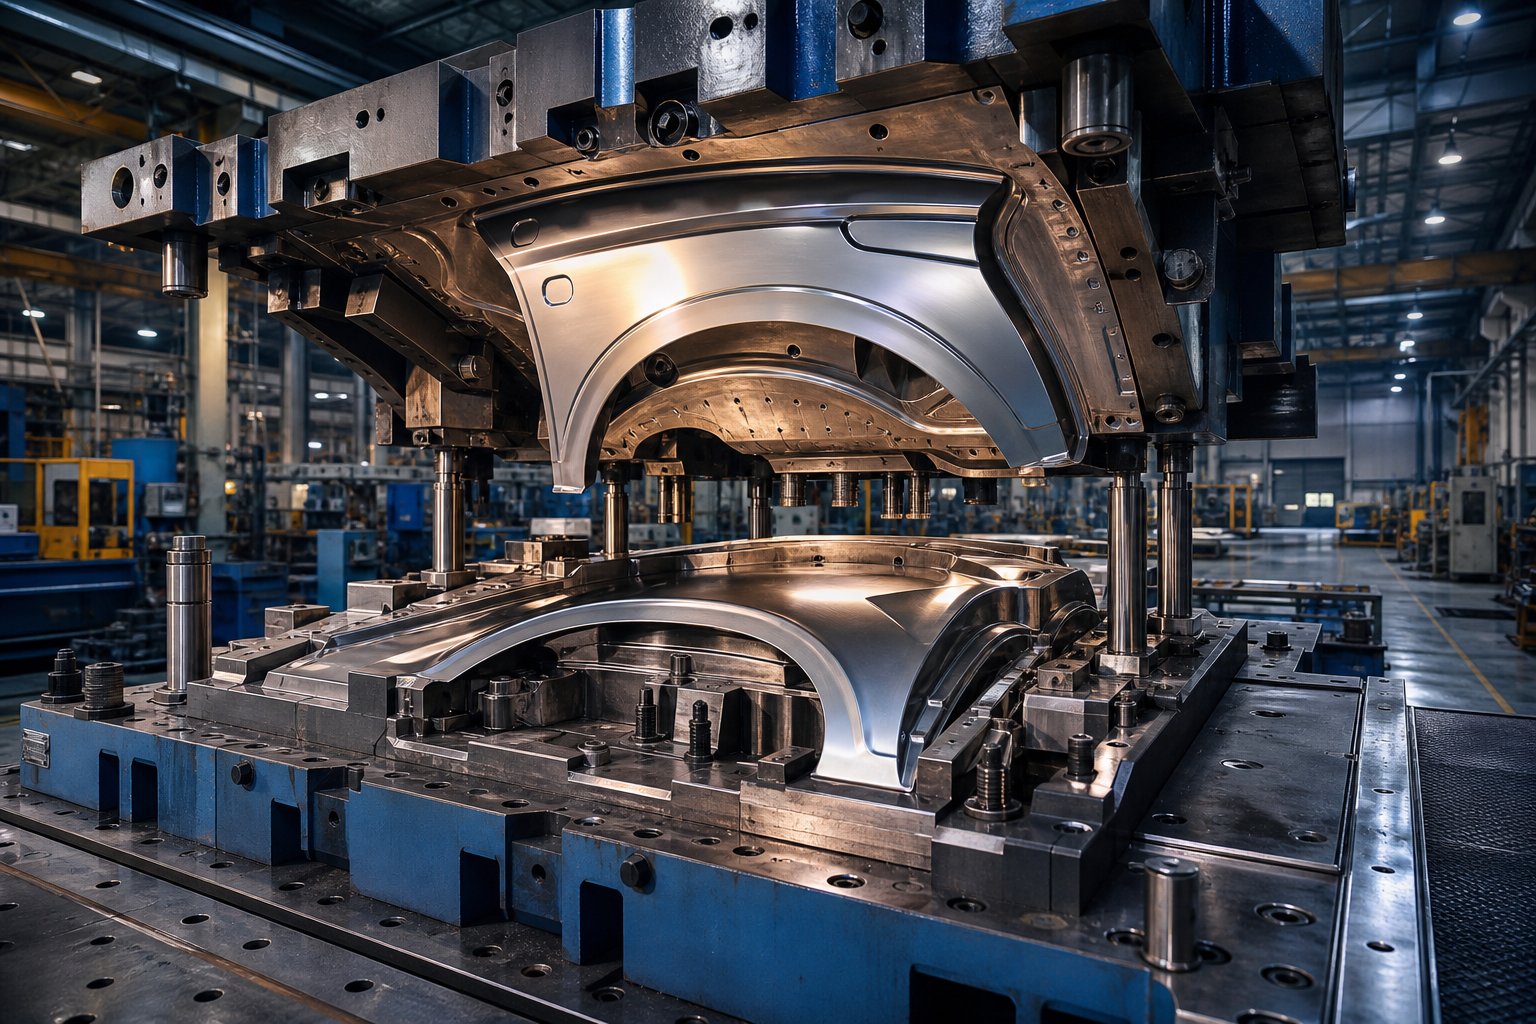
Čo je to razidlo pre krídlo auta a prečo to stojí, čo to stojí
Keď budete hľadaťzľavnená raznica krídla auta, musíte presne vedieť, čo kupujete, aby ste mohli posúdiť, či je cena primeraná. Krídlo auta, v severoamerickej angličtine nazývané blatník, je panel karosérie, ktorý sa klenie nad predným alebo zadným kolesom. Formovanie tohto panelu z plochého plechu si vyžaduje špecializovanú kovovú raznicu, ktorá je schopná produkovať zložené krivky, ostré rysové línie a presné okrajové príruby v jedinom lisovacom zdvihu alebo v úzkom slede operácií.
Lisovňa krídla auta je presný nástroj pozostávajúci zo zhodných horných a spodných oceľových komponentov, ktoré režú, ťahajú a tvarujú plochý plech do trojrozmerného panelu blatníka vozidla, pričom spĺňajú normy pre povrchovú úpravu triedy A a-rozmery medzier karosérie.
Čo robí razenie krídel auta jedinečným
Na rozdiel od lisovacích nástrojov používaných na ploché konzoly alebo konštrukčné výstuhy, lisovacie nástroje musia zvládať hlboké ťahy, tvarovanie na konvexných povrchoch a prechody úzkych polomerov naraz. Zložitá geometria znamená, že povrchy razníc vyžadujú opracovanie v zrkadlovej{1}}kvalitnej kvalite a dokonca aj malé odchýlky vytvárajú viditeľné zvlnenie na hotovom paneli. To je dôvod, prečo automobilové lisovacie lisy na panely karosérie stoja podstatne viac ako lisovacie lisy vyrobené pre skryté konštrukčné diely.
Kľúčové funkcie pri výrobe panelov automobilových karosérií
Kompletná súprava krídlových lisovníc zvyčajne vykonáva operácie ťahania, orezávania, obrubovania a opätovného naťahovania. Kresba tvorí základný tvar, orezávanie odstraňuje prebytočný materiál alemovanie ohýba hranyna vytvorenie upevňovacích plôch, kde je panel priskrutkovaný ku karosérii vozidla. Každá stanica v procese zvyšuje náklady na celkový balík nástrojov.
Stručná terminologická poznámka: v priemyselnej literatúre uvidíte termíny lisovacie formy, lisovacie formy a dokonca aj vstrekovacie formy používané voľne. Lisovacie formy a lisovacie formy sa vzťahujú na rovnaké plechové nástroje. Forma, presne povedané, tvaruje tekutý alebo roztavený materiál, zatiaľ čo kovová raznica tvaruje pevný plech pod tlakom lisu. Poznanie tohto rozdielu vám pomôže vyhnúť sa nejasnostiam pri porovnávaní cenových ponúk od rôznych dodávateľov, ktorí ponúkajú nástroje na zľavu.
Technické požiadavky týchto lisovníc, od hĺbky ťahu až po tolerancie povrchovej úpravy, tvoria cenovku a určujú, kde možno nájsť legitímne úspory.
Technické požiadavky, ktoré riadia ceny automobilových krídel
Každá zľava na kovové razidlá má svoju podlahu, teda bod, pod ktorým nástroje jednoducho nedokážu vyrobiť prijateľný blatník auta. Pochopenie toho, kde táto podlaha sedí, vám pomôže oddeliť skutočné úspory od rezaných rohov. Tri technické požiadavky stanovujú základnú líniu: hĺbka ťahu, stupeň povrchovej úpravy a rozmerová tolerancia pre montáž karosérie.
Hĺbka kreslenia a zložitosť tvarovania pre geometriu blatníka
Predstavte si natiahnutie plochého oceľového polotovaru cez razidlo, ktoré ho vtlačí do dutiny v tvare podbehu kolesa. Kov sa naťahuje, stláča a tečie súčasne cez zložené krivky. Typický krídlový panel auta vyžaduje hĺbku ťahu medzi 150 mm a 250 mm, pričom niektoré tvarované konštrukcie presahujú 300 mm. Táto hĺbka v kombinácii s úzkymi polomermi otvoru kolesa a líniami pozdĺž karosérie znamená, že plechové lisovacie formy musia presne kontrolovať tok materiálu v každom bode.
Pre kontext môže jednoduchá konštrukčná konzola potrebovať iba 20 až 40 mm hĺbky ťahu s minimálnym zakrivením. Tvarovacie sily, kalibrácia tlaku držiaka polovýrobku a počet ťahacích staníc sa menia podľa hĺbky. Hlbšie ťahanie si vyžaduje robustnejšie zákazkové kovové lisovacie matrice s väčšou tonážou lisu, prísnejšie ovládanie polomerov a často dodatočné operácie opätovného nasunutia na dosiahnutie konečnej geometrie. Každý z týchto faktorov zvyšuje náklady na nástroj na lisovanie kovov.
Povrchová úprava a rozmerové normy pre panely karosérie
Panely blatníkov sú povrchy triedy A, čo znamená, že sú viditeľné pre zákazníka po lakovaní. Podľametrologické normy pre automobilovú výrobu, Povrchy triedy A musia byť bezchybne hladké, súvislé a bez akýchkoľvek nedokonalostí zistiteľných voľným okom. Plnia tiež štrukturálnu a aerodynamickú úlohu, takže o požiadavke na kvalitu sa nedá-vyjednávať bez ohľadu na cenu.
Rovnako prísne sú aj rozmerové tolerancie panelov karosérie. APrieskum JD Powerzistili, že 41 % problémov s kvalitou automobilového priemyslu má pôvod v geometrických chybách kvality. Medzery medzi panelmi-k-na dokončenom vozidle sa zvyčajne držia na +/- 0.5 mm, čo znamená, že samotný vyrazený blatník musí byť presný na užšie hodnoty, aby sa zohľadnila hromada zostavy-. Neviditeľné časti, ako sú konzoly alebo výstuhy, môžu bez následkov dosahovať +/- 1.0 mm alebo viac.
| Parameter | Panel krídla auta (blatník). | Konštrukčná konzola / výstuž |
|---|---|---|
| Hĺbka kreslenia | 150 - 300 mm | 20 - 40 mm |
| Stupeň povrchovej úpravy | Trieda A (viditeľné, maľovanie-pripravené) | Trieda C / D (skrytá, iba funkčná) |
| Rozmerová tolerancia | +/- 0.3 až +/- 0.5 mm | +/- 0.8 až +/- 1.5 mm |
| Typický počet lisovacích staníc | 4 - 6 (kreslenie, orezanie, obruba, opätovné nakreslenie) | 1 - 3 (prázdny, tvar, prepichnutie) |
| Drsnosť povrchu (Ra) | 0.4 - 0.8 mikrometrov | 1.6 - 3.2 mikrometrov |
Toto porovnanie vám ako kupujúcemu hovorí: hĺbka kreslenia, povrchová úprava a tolerancie rozmerov jadra na spojovacích hranách sú špecifikácie, o ktorých sa- nedá vyjednávať. Akákoľvek zľavnená raznica krídla auta musí stále dosahovať tieto čísla, inak sa panel po natretí bude vlniť, medzery budú pri montáži vyzerať nerovnomerne alebo diel nebude správne zoskrutkovaný. Dohodnuté oblasti majú tendenciu byť tolerancie na skrytých prírubách, geometriách vnútorných výstuh a oblastiach pokrytých ozdobnými dielmi alebo susednými panelmi. Vedieť, ktoré špecifikácie si môžete oddýchnuť a ktoré nie, je prvým krokom k spolupráci s dodávateľom lisovníc na cenovo -zníženej cenovej ponuke, ktorá stále produkuje-výrobné diely.
Typ konfigurácie lisovnice, ktorý si vyberiete, či už progresívna, prenosová alebo tandemová linka, výrazne znásobuje alebo zmierňuje tieto nákladové faktory.
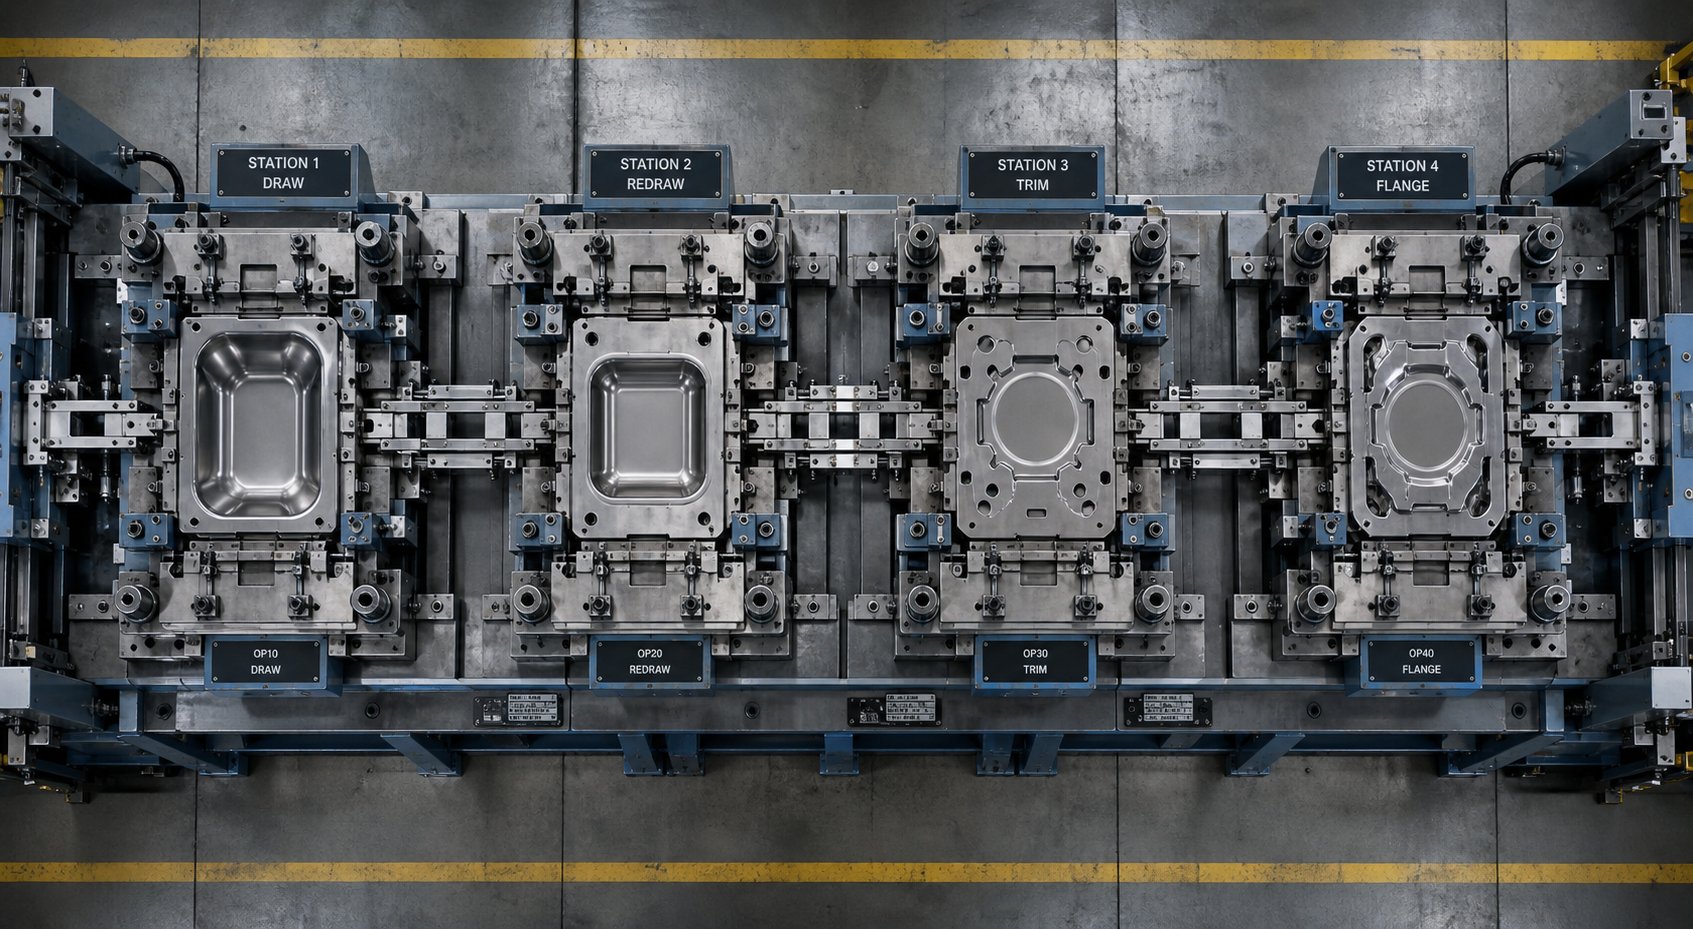
Typy lisovníc používané pri lisovaní panelov krídel automobilov
Konfigurácia lisovnice je jedným z prvých nákladových záväzkov, ktoré urobíte, často pred vyrezaním jediného bloku ocele. Voľba medzi progresívnou kockou, prenosovou kockou alebo tandemovým usporiadaním linky určuje, koľko staníc potrebujete, ako zložitý sa každý pár pečiatky a kociek stane a v konečnom dôsledku, koľko priestoru existuje na cestu zľavou. Konkrétne v prípade panelov krídel automobilov, veľkosť dielov a hĺbka tvarovania rýchlo zužujú možnosti.
Progresívne matrice pre menšie varianty panelov krídel
Progresívne matrice napájajú pás cievkyprostredníctvom viacerých staníc namontovaných na jednej spoločnej súprave razidiel. Každý lisovací zdvih posunie pás o jednu vzdialenosť, pričom sa na každej stanici vykoná iná operácia, od vysekávacích zárezov cez tvarovanie a orezávanie. Bežia rýchlo, často 60 až 100 zdvihov za minútu a vyžadujú minimálnu prácu, pretože podávač cievok automatizuje manipuláciu s materiálom.
Znie to ideálne, však? Háčikom je veľkosť. Progresívne matrice fungujú najlepšie pre malé-až{2}}stredné diely, ktoré zostávajú počas tvarovania pripevnené k nosiču pásu. Predný blatník v plnej-veľkosti je jednoducho príliš veľký a príliš hlboký{5}}na to, aby zostal pripojený k pásu cievok cez viacero staníc. Avšak menšie varianty krídlových panelov, ako sú predĺženia štvrťpanelov alebo časti podbehov kolies používané v súpravách pre trh s náhradnými dielmi, môžu niekedy vyhovovať progresívnej konfigurácii. Keď tak urobia, náklady na lisovanie výrazne klesnú, pretože všetko žije v jednom nástroji na jednom lise.
Prevodové a tandemové zápustky pre blatníky plnej{0}}veľkosti
Celo{0}}rozmerové blatníky takmer vždy vyžadujú prenosové matrice alebo tandemové matrice. V anastavenie prenosovej matrice, jednotlivé polotovary sa pohybujú medzi stanicami v rámci jediného stlačenia pomocou mechanických koľajníc alebo servo-poháňaných prstov. Každá stanica vykonáva jednu operáciu: ťahanie, orezávanie, obruba alebo prepichovanie. Diel sa voľne pohybuje, čo umožňuje hlboké ťahanie a otáčanie medzi stanicami, čo je dôležité pre geometriu blatníkov.
Tandemové matrice využívajú iný prístup. Každá operácia sedí vo vlastnom vyhradenom lise a diely sa medzi lismi prenášajú pomocou robota alebo dopravníka. Toto usporiadanie ponúka flexibilitu, pretože môžete udržiavať jednu stanicu bez toho, aby ste museli vytiahnuť celý vlastný balík kovových razníc offline. Vyžaduje si to však viac lisov a väčšiu podlahovú plochu.
Z hľadiska nákladov lisovníc a lisovania, konfigurácie prenosových a tandemových línií zvyčajne začínajú okolo 100 000 USD za jednu stanicu a môžu posunúť kompletnú líniu blatníkov výrazne nad 500 000 až 1 000 000 USD, keď sú zahrnuté všetky operácie ťahania, orezávania a príruby. Nižšie uvedená tabuľka uvádza tieto rozdiely vedľa seba.
| Typ matrice | Typické stanice | Rozsah relatívnych nákladov | Najlepšie{0}}prispôsobený objem | Životaschopnosť získavania zliav |
|---|---|---|---|---|
| Progressive Die | 5 - 15 | $15,000 - $60,000 | 50,000+ dielov/rok | Vysoká (jednoduchšia konštrukcia, jeden nástroj) |
| Prenosová kocka | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ dielov/rok | Mierne (úspory znížením počtu staníc alebo akosťou materiálu) |
| Tandemová linka zomrie | 4 - 7 (samostatné stlačenia) | $500,000 - $1,000,000+ | 100,000+ dielov/rok | Nižšia (vysoká základná zložitosť) |
Kľúčový poznatok pre obstarávacie tímy: ak geometria vašej súčiastky umožňuje progresívnu súpravu razníc, už ste na najhospodárnejšej-ceste. V prípade blatníkov v plnej-veľkosti, ktoré si vyžadujú prestup alebo tandemovú linku, sa možnosti zliav presúvajú od výberu konfigurácie smerom k výberu materiálu, zníženiu počtu staníc a stratégii zdrojov. Tieto páky fungujú v rámci životného cyklu samotnej matrice, od počiatočného návrhu CAD až po konečné schválenie na skúšku.
Fázy životného cyklu a kde vznikajú úspory nákladov
Každý dolár v cenovej ponuke vedie späť do konkrétnej fázy procesu zostavovania. Väčšina dodávateľov vám však ponúkne paušálne-ceny bez toho, aby sa rozpísali, kam peniaze idú. Keď pochopíte, ako sa náklady krok za krokom hromadia, môžete presne určiť, kde zlacnené razenie krídel auta znižuje náklady a či tieto zníženia ohrozujú kvalitu dielov alebo sú jednoducho odrazom inteligentnejších procesov.
Od návrhu CAD cez záverečné skúšobné schválenie
Matica krídla auta sa pohybuje predvídateľnou sekvenciou. Každá fáza spotrebuje technické hodiny, strojový čas alebo materiál a každá z nich ponúka iný stupeň flexibility, pokiaľ ide o cenu. Tu je celý životný cyklus uvedený postupne s poznámkami o tom, ako každá fáza ovplyvňuje celkové náklady:
- Údaje o produkte a recenzia DFM- Inžinieri analyzujú CAD model blatníka z hľadiska výroby. Vplyv na náklady je nízky v absolútnych dolároch (zvyčajne 3 až 5 percent z celkovej sumy), ale rozhodnutia, ktoré sa tu prijmú, prechádzajú každým stupňom po prúde. Zmena geometrie v tomto bode nestojí takmer nič; rovnaká zmena po opracovaní môže stáť desaťtisíce.
- Dizajn tvárnic a plánovanie procesov- Komponenty lisovacej matrice sú rozmiestnené: geometria ťažného krúžku, orezávacie oceľové profily, obrysy držiaka polotovaru a nástroje prírubovej stanice. Táto fáza určuje počet operácií a požiadavky na tlač. Predstavuje približne 10 až 15 percent nákladov na nástroje.
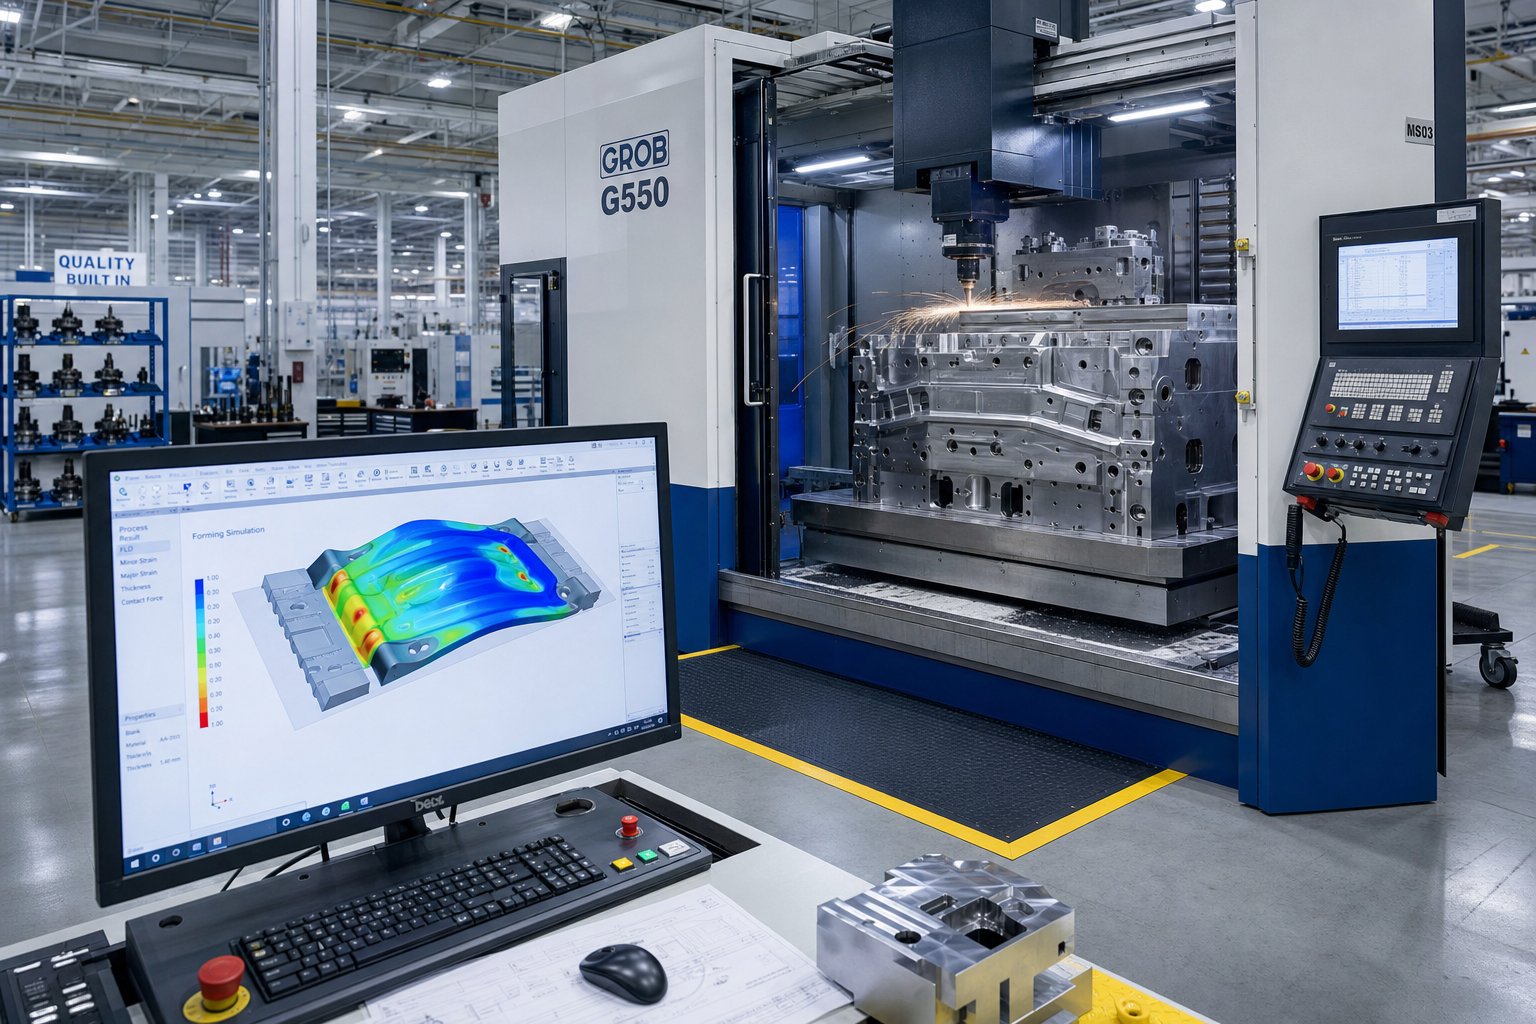
- CAE simulácia a virtuálna skúška- Softvér na simuláciu tvarovania predvída praskliny, zvrásnenie, stenčenie a pruženie ešte predtým, než sa vyreže akýkoľvek kov.Výskum simulácie razenia Keysightukazuje, že každá iterácia fyzického vyskúšania môže stáť viac ako 30 000 USD. Zníženie týchto slučiek prostredníctvom simulácie priamo znižuje konečnú cenu.
- Odlievanie alebo hrubé opracovanie zápustkových blokov- Surové bloky zápustiek sú buď odlievané zo zliatin železa, alebo hrubo{1}}opracované z kovaných oceľových predvalkov. Materiálové náklady sa v tejto fáze môžu pohybovať od 20 do 30 percent celkových investícií do lisovníc a lisovania, čo z nich robí primárny cieľ stratégií zliav prostredníctvom náhrady stupňa.
- Presné CNC obrábanie a EDM- Povrchy matrice sú dokončené-opracovaním do konečnej geometrie. Pracovné a strojové-hodiny sú tu jediným najväčším faktorom nákladov, často 30 až 40 percent z celkových nákladov. Obstarávanie tejto práce z regiónov s nižšou mierou práce pri obrábaní je bežnou cestou k zníženiu cien.
- Tepelné spracovanie a povrchová úprava- Kritické opotrebiteľné povrchy na razidlách, ozdobných oceliach a ťažných krúžkoch prechádzajú kalením a povlakom. Náklady sú mierne (5 až 10 percent), ale priamo ovplyvňujú životnosť.
- Fyzické skúšobné a korekčné slučky- Hotová matrica beží na lise s produkčným-kovom. Inžinieri merajú presnosť panelov, pruženie a kvalitu povrchu a potom ručne-opravujú alebo{4}}obrábajú problémové oblasti. Každá korekčná slučka zvyšuje náklady. Dobre-simulované matrice často prechádzajú v jednej alebo dvoch slučkách; zle naplánované nástroje môžu potrebovať štyri alebo päť.
- Konečné schválenie a uvoľnenie do výroby- Dimenzionálne zostavy, overenie CPK a dokumentácia na odhlásenie-zatvoria projekt. Administratívne náklady sú malé, ale oneskorenia tu brzdia dátumy začiatku výroby.
Kde sa skutočne objavujú možnosti zliav
Vďaka zmapovanému životnému cyklu môžete vidieť, že legitímne zľavy na nástroje na lisovanie kovov sa nezobrazujú z ničoho. Pochádzajú zo štyroch špecifických oblastí:
- Zjednodušenie dizajnu (1. – 2. etapa)- Znížením počtu tvárniacich staníc z piatich na štyri alebo kombináciou operácie orezania a príruby do jednej stanice sa zníži objem obrábania a hmotnosť lisovacej ocele. V prípade vlastnej kovovej raznice slúžiacej na blatník na trhu s náhradnými dielmi môžu uvoľnené tolerancie skrytých{2}}prírub eliminovať celú záchytnú stanicu.
- Náhrada materiálu (4. fáza)- Výber liatinového bloku matrice pred blokom z kovanej nástrojovej ocele pre oblasti s nízkym opotrebením-, ako sú držiaky polotovarov, ušetrí 15 až 25 percent suroviny. Raziaci povrch lisovaného kovu stále funguje, najmä keď je spárovaný s cielenými povrchovými úpravami v štádiu 6.
- Zníženie počtu pokusov-riadených simuláciou (3. a 7. fáza)- Väčšie investície do virtuálneho overenia vopred obmedzujú fyzické skúšobné slučky. Keďže každá slučka môže zarobiť 30 000 USD alebo viac za lisovací čas, prácu a pre-opracovanie, pokles zo štyroch iterácií na dve predstavuje úsporu 60 000 USD na komplexnej matrici blatníka.
- Regionálna výhoda nákladov práce (5. fáza)- CNC obrábanie je fáza s najnáročnejšou{1}}pracnosťou. Získavanie dokončovacieho obrábania v regiónoch, kde sú sadzby kvalifikovaných výrobcov zápustiek o 40 až 60 percent nižšie, priamo znižuje najväčší jednotlivý nákladový blok bez zmeny dizajnu alebo materiálových špecifikácií.
Kritickým postrehom je, že žiadna z týchto stratégií nevyžaduje, aby ste prijali horšiu časť. Posúvajú náklady z procesu bez toho, aby klesli pod úroveň kvality definovanú vašimi požiadavkami na povrch triedy A a rozmerovú toleranciu. Dodávateľ, ktorý ponúka lisovacie práce so zľavou, by mal byť schopný poukázať na jeden alebo viacero z týchto mechanizmov. Ak nevedia vysvetliť, odkiaľ úspory pochádzajú, je to varovanie, ktoré stojí za to preskúmať.
Medzi týmito pákami si výber materiálu zaslúži hlbšiu pozornosť. Akost nástrojovej ocele zvolená pre každý komponent raznice, od ťahača až po okrajové hrany, vytvára najširšie rozdiely v nákladoch, ktoré môžu kupujúci priamo ovplyvniť vo fáze cenovej ponuky.
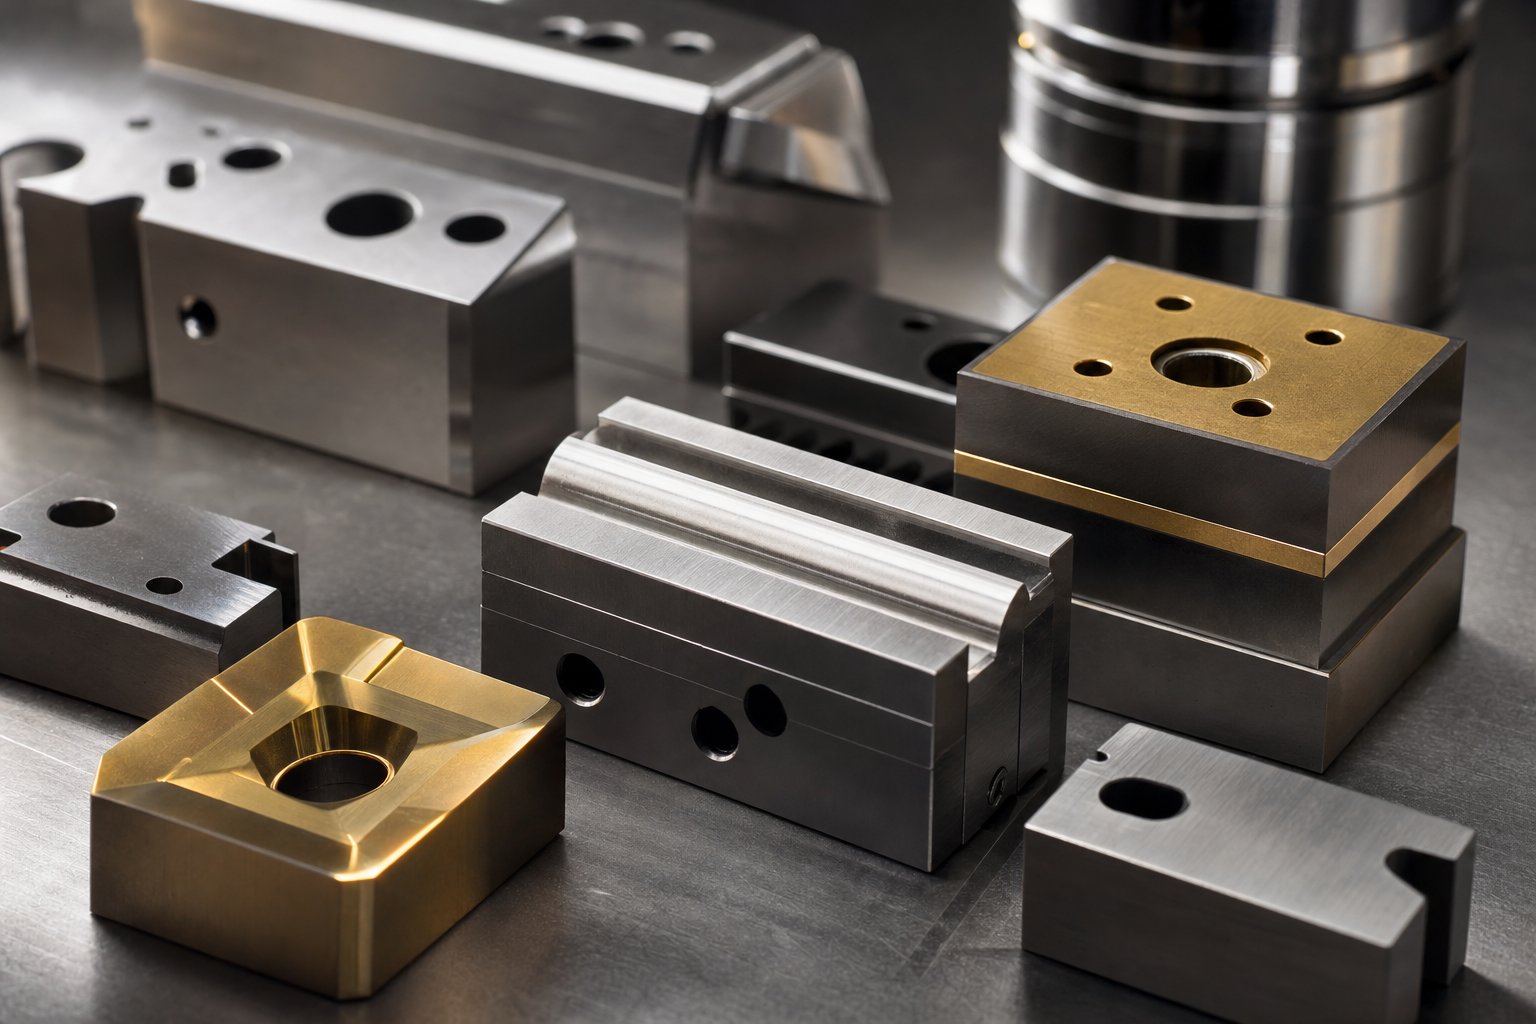
Akosti nástrojovej ocele a ako výber materiálu vytvára zľavy
Nástrojová oceľ môže predstavovať 20 až 30 percent nákladov na kompletnú sadu kovových lisovníc a rôzne triedy nesú cenovky, ktoré sa líšia trojnásobne alebo viac. Toto rozšírenie je miestom, kde vzniká veľa legitímnych ponúk na lisovanie krídel automobilov so zľavou. Dodávateľ, ktorý si vyberie jednu triedu pred druhou, nemusí nutne škrtať. Môžu prispôsobovať oceľ skutočným podmienkam opotrebovania na každej stanici, namiesto toho, aby všade zo zvyku špecifikovali prémiovú zliatinu.
Bežné akosti nástrojovej ocele pre zápustky automobilových blatníkov
Oceľové lisovnice pre panely karosérií automobilov sa zvyčajne získavajú z dobre -zavedeného radu ocelí pre prácu za studena a vysokorýchlostných{1}}nástrojových ocelí. Každá trieda vyvažuje tri konkurenčné vlastnosti: húževnatosť, odolnosť proti opotrebovaniu a pevnosť v tlaku. Zvýšenie jedného často znižuje ďalšie, takže výber triedy závisí od toho, kde je oceľ vo vnútri matrice.
Kresliace stanice potrebujú predovšetkým húževnatosť. Úderník a krúžok odolávajú opakovaným nárazom vysokej{1}}tonáže, keď vytvárajú zložené krivky blatníka. Typy ako D2 (vysoký obsah uhlíka, vysoký obsah chrómu približne 61 HRC) ponúkajú dobrú odolnosť proti opotrebovaniu so strednou húževnatosťou, čo z nich robí spoločný základ pre lisovanie ocele v automobilovom priemysle. Pre ťažné krúžky s väčším-nárazom poskytuje S7 pri približne 57 HRC vynikajúcu odolnosť proti nárazom, čo je dôležité pri vytváraní hlbokej geometrie-oblúku kolesa.
Orezávacie a prírubové stanice čelia inej výzve. Rezné hrany sa dotýkajú plechu vysokou rýchlosťou a musia odolávať abrazívnemu opotrebovaniu bez vylamovania. Vysokorýchlostná-oceľ M2 (62 HRC) alebo triedy práškovej metalurgie, ako je PM M4, tu poskytujú vynikajúcu retenciu hrán. Tvrdokovové lisovacie nástroje s použitím vložiek z karbidu volfrámu v miestach s najvážnejším opotrebovaním posúvajú životnosť lisovníc ešte ďalej, ale za prémiovú cenu.
Nižšie uvedená tabuľka porovnáva triedy, ktoré bežne uvidíte uvádzané v nástrojoch na lisovanie ocele pre lisovníky blatníkov:
| Oceľ triedy | Typická tvrdosť (HRC) | Relatívne náklady na materiál | Expected Die Life (Hity) | Najlepšia aplikácia vo Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Nízka | 200,000 - 400,000 | Natiahnuť úder, vytiahnuť krúžok (vysoký vplyv) |
| A2 | 58 - 62 | Nízka - Stredná | 300,000 - 500,000 | Prázdne držiaky, mierne-tvarovanie opotrebovania |
| D2 | 58 - 61 | Stredná | 400,000 - 700,000 | Orezávacie ocele, lemovacie vložky |
| M2 | 60 - 62 | Stredná - Vysoká | 600,000 - 1,000,000 | Okraje lemov, ktoré sa veľmi opotrebovávajú,{0} prepichnite |
| PM M4 (PS4) | 60 - 62 | Vysoká | 800,000 - 1,500,000 | Silné{0}}opotrebenie obloženia a prírubových vložiek |
| Karbid volfrámu (vložky) | 75+ (stupnica HRA) | Veľmi vysoká | 1,500,000 - 3,000,000+ | Veľko{0}}objemové orezanie okrajov, prepichnutie |
Všimnite si vzorec: ako sa pohybujete po tabuľke, náklady rastú a životnosť kociek sa predlžuje. Kupujúci, ktorý hľadá zľavnenú lisovnicu krídel automobilu, sa môže zamerať na nižšie-nákladové triedy pre stanice, kde sa dá zvládnuť miera opotrebovania, pričom si prémiovú oceľ vyhradí len na kritické hrany obloženia. Tento selektívny prístup k súprave kovových lisovníc môže znížiť náklady na materiál o 30 až 50 percent oproti špecifikácii D2 alebo M2 plošne.
Povrchové úpravy, ktoré kompenzujú nižšie náklady na materiál
Tu je ekonomika zaujímavá. Nižšia-základná oceľ spárovaná so správnou povrchovou úpravou sa môže priblížiť životnosti drahšej neošetrenej triedy za zlomok ceny.
V aplikáciách automobilovej lisovacej ocele dominujú tri rodiny povlakov:
- PVD povlaky (TiN, TiAlN, CrN)- PVD aplikovaný pri relatívne nízkych teplotách (okolo 200 až 500 stupňov C) zabraňuje riziku skreslenia.Výskum od AHSS Insightsukazuje, že povlak TiAlN aplikovaný PVD{0}} na reznú oceľ vytvára výrazne čistejšie hrany po 200 000 dieloch v porovnaní s nástrojmi bez povlaku. Niekoľko svetových výrobcov automobilov špecifikuje PVD výlučne preto, že zachováva rozmerovú presnosť.
- Iónová nitridácia- Vytvára tvrdú difúznu vrstvu priamo na povrchu nástroja. Iónová nitridácia pri nižších teplotách ako plynová nitridácia minimalizuje krehkú bielu vrstvu a zabraňuje deformácii. Kombináciou nitridácie s PVD vrchným náterom, čo je proces nazývaný duplexné nanášanie, bolo dodaných viac ako 1,2 milióna dielov v zdokumentovaných výrobných skúškach oproti iba 50 000 dielom v prípade chrómovaných-nástrojov.
- TD (tepelné difúzne) povlaky- Extrémne tvrdé vrstvy karbidu vanádu spojené metalurgicky so substrátom. Efektívne, ale aplikované pri vysokých teplotách, vyžadujúce opätovné vytvrdenie a starostlivé riadenie rozmerov.
Praktický dopad pre zákazníkov so zľavneným nástrojom: špecifikácia ocele S7 alebo A2 s duplexnou nitridáciou-plus{3}}PVD úpravou môže priniesť 500 000 alebo viac zásahov na ťahacej stanici, čo je výkon, ktorý sa prekrýva s neošetrenými D2 alebo M2 pri približne polovičných nákladoch na materiál a spracovanie. Toto nie je teoretické cvičenie. Je to mechanizmus, ktorý stojí za mnohými konkurenčnými cenovými ponukami od skúsených dodávateľov nástrojov na lisovanie ocele.
Zostávajúca otázka nie je len to, či oceľ a povrchová úprava vydržia, ale či má ekonomická stránka zmysel pre váš konkrétny objem výroby a aplikáciu panelov. Toto rozhodnutie závisí od toho, či investície do nástrojov zodpovedajú vašim skutočným prevádzkovým množstvám a požiadavkám na-konečné použitie.
Keď má diskontné náradie ekonomický zmysel pre krídlové panely
Vedieť, čo ide do matrice a ktoré druhy ocele ušetria peniaze, je užitočné, ale skutočné rozhodnutie spočíva v tomto: ospravedlňuje váš konkrétny projekt zľavnenú raznicu krídla auta, alebo nakoniec utratíte viac za prepracovanie a výmeny, ako ste ušetrili vopred? Odpoveď závisí od troch premenných, od objemu výroby, od toho, ako je hotový panel viditeľný pre koncového zákazníka a od toho, akú mieru prepracovania dokáže vaša prevádzka absorbovať bez straty peňazí.
Objemové limity, ktoré odôvodňujú rozpočtové nástroje
Raziaci priemysel funguje na-dobre zavedenom ekonomickom princípe. Menej ako 5 000 dielov,mäkké nástroje alebo CNC-výrobazvyčajne stojí celkovo menej, pretože amortizácia nástrojov zničí{0}}ekonomiku jednotlivých dielov pri malých množstvách. Viac ako 50 000 dielov ročne sa tvrdé lisovacie nástroje rýchlo vrátia a prémiové matrice sa stávajú samozrejmou investíciou, pretože pri tomto objeme záleží na životnosti.
Zľavnené nástroje pre blatníky automobilov sú v pásme medzi týmito extrémami, zhruba 10 000 až 50 000 dielov za rok. V tomto rozsahu potrebujete lisovanie, aby ste dosiahli prijateľné-náklady na diel, ale váš celkový objem nevyžaduje matricu s počtom miliónov zásahov. Plechový lisovník vyrobený z ocele S7 alebo A2 namiesto M2, alebo jeden so štyrmi stanicami namiesto piatich, poskytuje dostatočnú životnosť pre toto výrobné okno pri výrazne nižšej počiatočnej investícii.
Myslite na to takto. Plnohodnotná linka blatníkov za 500 000 USD alebo viac má zmysel, keď vyrábate 200 000 panelov ročne pre hlavnú platformu OEM. Rovnaká investícia pri 15 000{12}}jednotkových ročných nákladoch znamená, že platíte viac ako 33 USD za súčiastku len za amortizáciu nástrojov ešte predtým, než do rovnice vstúpi materiál, čas lisovania alebo práca. Rozpočet pri polovičných nákladoch znižuje amortizáciu na 16 USD alebo menej a prináša hospodárnosť jednotlivých dielov na konkurenčné územie.
Scenár pre trh s náhradnými dielmi a výmenný panel
Objemové pásy rozprávajú len polovicu príbehu. Aplikácia konečného{1}}použitia určuje, ako tesná musí byť vaša kvalitná obálka a akú toleranciu máte voči menším nedokonalostiam. Niekoľko segmentov trhu sa prirodzene hodí pre vlastné lisovacie matrice postavené na rozpočtovej ceste:
- Popredajné náhradné blatníky- Tieto panely si konkurujú cenou a kupujúci očakávajú skôr funkčné prispôsobenie než dokonalosť OEM-identickej triedy A. Mierne uvoľnené štandardy povrchu a širšie tolerancie medzier sú prijateľné, čo znamená, že je možné použiť menej skúšobných slučiek a-kvalitné ocele.
- Klasické panely na opravu automobilov- Výrobné série sú malé, často spolu 2 000 až 10 000 jednotiek. Panely sú aj tak zvyčajne ručne-dokončované tmelom karosérie a korekciou laku, takže menšie zvlnenie povrchu spôsobené rozpočtovými nástrojmi sa opravuje pri nízkych marginálnych nákladoch.
- Malé{0}}dávkové alternatívy OEM- Regionálne programy pre vozidlá, malé-štartovanie elektrických vozidiel alebo limitované{2}}edície modelov, ktorých životnosť nikdy neprekročí 20 000 až 30 000 kusov. V tomto prípade hliníkové razidlá alebo redukované-nástroje na prenos stanice udržiavajú investície úmerné výnosom.
- Overenie prototypu a pred{0}}výroby- Keď potrebujete 500 až 5 000 vyrazených panelov na overenie vhodnosti zostavy, procesov lakovania alebo zlyhania pred zaradením do výroby-nástrojov. Kovové lisovacie formy na predaj na sekundárnom trhu niekedy slúžia aj na tento účel.
Porovnajte tieto scenáre so situáciami, kde je prémiové náradie jedinou racionálnou voľbou:
- Veľko{0}}objemová výroba OEM- Platformy produkujúce viac ako 100 000 panelov ročne potrebujú matrice s hodnotením miliónov zásahov. Prestoje v dôsledku predčasného zlyhania matrice v tomto rozsahu sú katastrofálne drahé.
- Viditeľné panely vlajkovej lode- Blatníky luxusnej alebo prémiovej značky, pri ktorých akákoľvek povrchová chyba vedie k reklamácii. Náklady na návratnosť zákazníkov ďaleko presahujú úspory na nástrojoch.
- Viac{0}}modelové zdieľané matrice- Nástroje navrhnuté na prevádzku viacerých variantov vozidiel počas desaťročí{1}}dlhej životnosti platformy. O dlhovekosti a rozmerovej stabilite v priebehu miliónov cyklov sa nedá-vyjednávať.
- Bezpečnostná-geometria- Krídlové panely, ktoré integrujú štruktúry pohlcujúce nárazy chodcov alebo montážne prvky senzorov, kde rozmerová presnosť priamo ovplyvňuje súlad s predpismi.
Rozhodnutie nie je binárne. Je to spektrum a väčšina tímov obstarávania nájde svoj projekt niekde medzi čistým rozpočtom a čistou prémiou. Zostatok nie je len cena lisovnice, ale celkový obraz nákladov počas celej výrobnej životnosti panelu vrátane údržby, prestojov a amortizácie jednotlivých dielov.
Celkové náklady na vlastníctvo razenia rozpočtu
Nižšia nákupná cena na matnici krídla auta sa na papieri javí ako výhra. Ale suma faktúry a skutočné náklady na vlastníctvo tohto nástroja sú dve veľmi odlišné čísla. Súpravy lisovacích foriem na kov nesú priebežné výdavky, ktoré sa ticho hromadia počas životnosti výroby, a pri rozpočtových nástrojoch majú tieto výdavky tendenciu prísť skôr a častejšie. Ak neberiete do úvahy cykly údržby, limity životnosti lisovnice, náklady na úpravy a prestoje lisu, zľavnený nákup môže nakoniec stáť viac za vyrazený blatník, ako by mala za plnú -cenu lisu.
Forma, ktorá stojí najmenej za vyrobený diel, nie za dolár vynaložený na nákup, je skutočne najlepším riešením v oblasti lisovania automobilov.
Intervaly údržby a náklady na preostrenie
Každá raznica vyžaduje pravidelnú údržbu. Hrany orezávania sú matné, povrchy ťahadiel vytvárajú mikro-odieranie a razníky sa opotrebúvajú na ich polomeroch rezu. V prípade lisovnice na výrobu krídel automobilov-sú typické intervaly údržby medzi 30 000 a 80 000 zásahmi v závislosti od triedy ocele a kvality náteru. Rozpočtové nástroje vyrobené z ocelí s nižšou{9}}tvrdosťou alebo bez duplexných povlakov sú na kratšom konci tohto rozsahu.
Čo vlastne stojí údržba? Nie je to len čas na stole nástrojára.Časopis MetalFormingzdôrazňuje, že neplánovaná údržba lisovníc môže byť štyrikrát drahšia ako plánovaná služba, pretože okrem skutočnej opravy vrství prestoje lisu, prácu pri nastavovaní, overenie kvality-laboratória, šrot a stratenú výrobnú maržu. Jeden zlomený razník, ktorý stojí 25 dolárov na diely, môže vygenerovať viac ako 500 dolárov v celkových nákladoch, keď zohľadníte tieto následné vplyvy.
Konkrétne v prípade lacných zápustiek krídla očakávajte nasledujúce opakujúce sa činnosti údržby:
- Preostrenie okrajov orezania- Každých 30 000 až 60 000 zásahov pre ocele triedy A2 alebo D2. Každé prebrúsenie stojí 500 až 2 000 USD v závislosti od dĺžky hrany a dostupnosti.
- Nakreslite leštenie povrchu- Odieranie a naberanie na sťahovacích krúžkoch vyžadujú ukameňovanie alebo opätovné{1}}preleštenie, aby sa zachovala povrchová prenosnosť triedy A. Rozpočtové nástroje bez PVD povlaku to potrebujú častejšie.
- Zdvíhače razníc a výmena pružín- Dusíkové plynové pružiny a mechanické zdvíhače raznice sa časom unavia. Rozpočtové zostavy niekedy používajú ľahšie-komponenty, ktoré vyžadujú výmenu v kratších intervaloch.
- Svorky na lisovanie a kontroly zarovnania- Časti matrice sa posúvajú pri opakovanom zaťažení lisu. Overenie a dotiahnutie svoriek lisovníc je štandardným preventívnym krokom pri každom okienku údržby.
Odhady odvetvia kolísanieročná údržba na úrovni 5 až 10 percent pôvodnej hodnoty nástroja, škálovanie s intenzitou používania. Agresívne fungujúci blatník s rozpočtom 300 000 USD môže mať za následok 15 000 až 30 000 USD ročne na údržbu. Prémiová matrica za 500 000 USD s tvrdšou oceľou a lepšími povlakmi môže stáť rovnakú alebo nižšiu ročnú údržbu a zároveň vyrábať viac dielov medzi servisnými oknami.
Riziko prestojov a amortizácia-čiastkových nákladov
Tu je matematika nepríjemná pre kupujúcich zameraných iba na cenu nálepky. Predstavte si dva scenáre pre blatník s požiadavkou na ročnú produkciu 30 000 kusov:
| Nákladový faktor | Budget Die (zľava) | Prémiová kocka (plná cena) |
|---|---|---|
| Kúpna cena | $280,000 | $500,000 |
| Očakávaný život smrti | 400 000 prístupov | 1 200 000 prístupov |
| Ročné náklady na údržbu | $25,000 | $18,000 |
| Frekvencia údržby | Každých 35 000 prístupov | Každých 70 000 prístupov |
| Neplánované odstávky (za rok) | 3 - 5 | 0 - 1 |
| Odhadované náklady na prestoje (na udalosť) | $2,000 - $5,000 | $2,000 - $5,000 |
| Amortizácia nástrojov na diel (počas životnosti) | $0.70 | $0.42 |
Rozpočtová matrica pri nákupe ušetrí 220 000 dolárov, ale opotrebuje sa približne za 13 rokov výroby pri 30 000 dieloch ročne, zatiaľ čo prémiová matrica vydrží pri tomto tempe 40 rokov, čím v skutočnosti prežije platformu vozidla. Ešte dôležitejšie je, že vyššia frekvencia údržby rozpočtového nástroja znamená viac prerušení tlače, viac kontrol kvality po reštarte a viac príležitostí na neplánované zlyhanie na zastavenie vašej linky.
Neplánované prestoje sú tichým zabijakom rozpočtu. Každá udalosť nestojí len opravárenskú prácu. Núti inštalačný tím vytiahnuť matricu, výrobcu nástrojov diagnostikovať a opraviť pod časovým tlakom, laboratórium kvality znovu overiť-súčiastky po oprave a plánovanie výroby preplánovať následné operácie. Tieto nahromadené hodiny a stratené časti majú skutočný vplyv na príjmy, ktorý sa nikdy neobjaví v objednávke kociek.
Kovové razníky a matrice v nástroji na blatníky, najmä dierovače a ozdobné ocele, sú komponenty, ktoré sú najviac náchylné na predčasné zlyhanie pri zostavovaní rozpočtu. Ocele nižšej{1}}triedy sa odlamujú namiesto postupného opotrebovania, čo znamená, že poruchy bývajú náhle a nie predvídateľné. Nemôžete naplánovať obdobie údržby okolo razníka, ktorý praskne bez varovania.
Znamená to, že rozpočtové nástroje sú vždy zlé? Vôbec nie. Znamená to, že musíte poctivo vypočítať celkové náklady na vlastníctvo. Pre 15 000-jednotkový blatník na trhu s náhradnými dielmi s celkovým počtom 60 000 súčiastok počas štyroch rokov poskytuje rozpočet na úrovni 280 000 USD úplne racionálne náklady na nástroj vo výške 4,67 USD na súčiastku a nepribližuje sa k limitu životnosti. Prémiová kocka by stála 8,33 dolára za diel počas toho istého cyklu, teda peniaze, ktoré by ste nikdy nezískali späť.
Kľúčom je prispôsobenie životnosti matrice skutočným požiadavkám výroby. Rozpočtové nástroje majú ekonomický zmysel, keď váš celkový objem počas životnosti zostane v rámci menovitej kapacity nástroja. Stáva sa to drahšie, keď to posuniete smerom k hraniciam, pretože práve tam sa údržba eskaluje, razníky kovových rezných hrán sa zhoršujú rýchlejšie, ako sa očakávalo, a kvalita povrchu na viditeľných paneloch blatníkov sa začína odchyľovať od špecifikácií.
Kvalitné kompromisy-na krídlových paneloch sú obzvlášť neúprosné. Odieranie ťahaného povrchu prenesie túto textúru na každý panel, ktorý vytlačí. Na rozdiel od skrytého konštrukčného držiaka blatník s povrchovými defektmi nemôže ísť k zákazníkovi. Každý panel zošrotovaný alebo zaslaný na prepracovanie narúša-úspory jednotlivých dielov, ktoré mal váš rozpočet priniesť.
Inteligentnejšia cesta nie je výber medzi lacným a drahým. Navrhuje matricu inteligentne, takže míňate menej bez toho, aby ste obetovali vlastnosti, ktoré udržujú vaše-náklady na diel nízke počas celého výrobného okna. Tento inžiniersky-prvý prístup k znižovaniu nákladov je miestom, kde žije ďalšia vrstva úspor.
Stratégie zjednodušenia dizajnu na legitímne zníženie nákladov
Vytvorenie nákladov na matricu predtým, ako sa obrobí jeden blok ocele, sa zásadne líši od nákupu lacnejšej matrice po tom, čo už bola navrhnutá. Prvý prístup zachováva kvalitu dielu a zároveň odstraňuje zbytočnú zložitosť. Druhý zvyčajne znamená, že niekto preskočil kroky, za ktoré zaplatíte neskôr. Každý skúsený nástroj na lisovanie kovov a staviteľ lisovníc vie, že najväčšie zníženie nákladov sa deje na obrazovke, nie v dielni.
Zníženie počtu formovacích staníc bez straty integrity dielu
Každá stanica v matrici krídla auta predstavuje desiatky tisíc dolárov v opracovanej oceli, inžinierskych hodinách a skúšobnom čase. Ak dokážete odstrániť jednu stanicu z päť{1}}prenášacej matrice, jediným rozhodnutím znížite približne 20 percent nákladov na nástroje. Otázkou je, či súčiastka dokáže tolerovať túto konsolidáciu bez obetovania kvality povrchu alebo rozmerovej presnosti.
Tu je to praktické. Typická línia lisovnice blatníka zahŕňa ťažné, prvé lemovanie, druhé orezávanie alebo prepichovacie, prírubové a vratné stanice. Restrike slúži na korekciu odpruženia a utiahnutie polomerov, ktoré sa pri ťahu úplne nevyformovali. Ale s modernými simulačnými nástrojmi a optimalizovanou geometriou náťahovej pätky môže mnoho blatníkov dosiahnuť konečnú podobu v samotnej ťažnej stanici, čím sa úplne eliminujú prekážky. Podobne, kombinovanie operácie orezávania a dierovania do jednej stanice pomocou progresívnych kovových razníkov a rozloženia lisovnice v rámci tohto jediného nástroja znižuje objem ocele a nastavenie lisu.
Nie každú stanicu je možné zlúčiť. Hlboké ťahanie nemôžete kombinovať s operáciou orezania, pretože diel je počas tvarovania stále v zakladači. Bežnými kandidátmi na konsolidáciu sú však ne-kritické prerazenia, vodiace otvory a sekundárne príruby na skrytých okrajoch. Kovový razník, ktorý zvládne dva tesne umiestnené otvory jedným ťahom namiesto vyhradenia samostatných staníc pre každý rez, znižuje náklady bez zmeny geometrie hotového panelu.
Nasledujúce stratégie dôsledne prinášajú 15 až 40-percentné zníženie nákladov na balíky krídel automobilov, keď sa aplikujú počas fázy návrhu:
- Odstráňte záchytné stanice- Použite simuláciu-optimalizovanú náťahovú guľu a prítlak držiaka polotovaru na dosiahnutie konečnej geometrie v ťahu. To samo o sebe môže odstrániť 50 000 až 80 000 USD zo súpravy prenosových kociek.
- Kombinujte operácie orezania a prepichnutia- Namontujte plechové dierovače a matrice na dierovanie priamo do lisovacej pätky stanice orezávania, namiesto toho, aby ste vyhradili samostatnú stanicu.
- Uvoľnite tolerancie na neviditeľných{0}}povrchoch- Skryté protiľahlé príruby, ktoré sa priskrutkujú pod susedné panely alebo do motorového priestoru, nevyžadujú presnosť povrchu triedy A. Akceptovanie +/- 0.8 mm namiesto +/- 0.5 mm na týchto prvkoch môže zjednodušiť geometriu raznice a matrice plechu na týchto staniciach.
- Optimalizujte tvar polotovaru a vnorenie - Prázdny optimalizačný softvér ako Dynaformgeneruje vnorené rozloženia, ktoré minimalizujú odpad. Úspora dokonca desiatich centov materiálu na diel v rámci 100 000{5}}jednotkovej série obnoví 10 000 USD, čo je úspora materiálu, ktorá tiež znižuje zložitosť držiaka polotovaru, pretože tesnejší polotovar potrebuje menšiu kontrolu vťahovania.
- Používajte bežné normy pre lisovacie topánky- Navrhnutie matrice tak, aby vyhovovala existujúcim vzorom lisovacích podložiek a štandardným komponentom razidiel, sa vyhne zákazkovej výrobe základných dosiek a vodiacich systémov.
- Znížte hĺbku ťahu prostredníctvom spolupráce na dizajne produktu- Ak konštruktér vozidla dokáže akceptovať o 10 mm menšiu výšku koruny na -nekritickej časti blatníka, tvarovacie sily klesnú, stenčenie materiálu sa zníži a geometria kovového razidla a matrice bude menej agresívna. Tento jediný geometrický ústupok môže eliminovať problém náročnosti tvarovania, ktorý by si inak vyžadoval ďalšiu stanicu.
Inžinierske partnerstvá, ktoré prinášajú skutočné zníženie nákladov
Tieto stratégie sa nedejú izolovane. Vyžadujú úzku spoluprácu medzi konštruktérom lisovnice, technikom lisovania a produktovým tímom zodpovedným za geometriu panelu. Najefektívnejšie znižovanie nákladov pochádza od dodávateľov, ktorí sa zapoja do fázy DFM ešte pred uvedením nástrojov na trh a konštruktívne potláčajú funkcie, ktoré zvyšujú náklady bez pridania funkčnej hodnoty.
Recenzie Design for Manufacturability zachytávajú drahé rozhodnutia včas. Jeden zdokumentovaný prípad zahŕňal konsolidáciu zostavy pozostávajúcej z troch -dielov do jedného progresívneho razenia, pričom sa odstránili dve súpravy lisovníc, dve čísla dielov a všetka medzioperačná- manipulácia. Tento druh uvažovania o konsolidácii sa vzťahuje priamo na programy lisovníc blatníkov, kde môžu byť do postupnosti vytvárania hlavného panelu niekedy integrované podzostavy, ako sú držiaky konzol alebo výstužné okraje.
Dodávatelia majú radiYICHEN, ktorá podporuje automobilové OEM, inžinierske tímy úrovne-1 a úrovne 2 s optimalizáciou procesu lisovania a prípadovými štúdiami výroby plechu, predstavuje typ inžinierskeho partnerstva, ktorý generuje tieto úspory. Ich prístup k dokumentovaniu prípadových štúdií procesov pre konštrukčné a karosárske kovové diely poskytuje tímom obstarávateľov prehľad o tom, ako sa zjednodušovanie dizajnu prejavilo na porovnateľných projektoch. Keď vám dodávateľ môže ukázať predchádzajúci program blatníkov alebo konštrukčných panelov, kde redukcia stanice alebo konsolidácia tvarovania priniesla merateľné úspory nákladov, hodnotíte skôr dôkazy ako sľuby.
Rozdiel medzi zľavou, ktorá sa udrží vo výrobe, a zľavou, ktorá vytvára následné problémy, takmer vždy siaha až do tejto inžinierskej fázy. Lacnejšia matrica vyrobená z neoptimalizovaného dizajnu má všade tenšie okraje. Forma so zníženými nákladmi-vytvorená na základe zjednodušeného, simuláciou-overeného dizajnu začína na lepších základoch. Počiatočné technické investície sú v porovnaní s celkovými nákladmi na nástroje malé, zvyčajne 10 až 15 percent, ale určujú, či sa zvyšných 85 percent vynaloží efektívne alebo nadbytočne.
So zamknutými návrhovými stratégiami sa zostávajúca výzva presúva na realizáciu: nájsť a kvalifikovať dodávateľov, ktorí dokážu dodať optimalizovaný dizajn za kótovanú cenu bez toho, aby nahradili menej kvalitné materiály alebo preskočili skúšobné overenie.
Získavanie a vyhodnocovanie zľavnených dodávateľov razidiel
Optimalizovaná konštrukcia lisovnice prináša úspory iba vtedy, ak dodávateľ, ktorý ju vytvára, má schopnosť, procesnú disciplínu a integritu materiálu na vykonanie za uvedenú cenu. Obstarávacie tímy, ktoré získavajú zľavnenú raznicu s krídlom auta, čelia špecifickej výzve: oddeliť kandidátov na výrobcov kovových razníc, ktorí znižujú náklady prostredníctvom inžinierskej efektívnosti, od tých, ktorí znižujú náklady vynechávaním krokov overovania alebo nahrádzaním nezdokumentovaných materiálov. Hodnotiace kritériá uvedené nižšie vám poskytujú štruktúrovaný spôsob, ako toto rozlíšenie rozlíšiť.
Kritériá hodnotenia dodávateľov pre výrobu automobilových dierok
Keď porovnáte cenové ponuky pre plechové matrice od viacerých dodávateľov, sú bežné cenové rozdiely 30 až 50 percent. Otázkou vždy je, čo spôsobuje túto medzeru. Nasledujúca tabuľka mapuje hodnotiace faktory, ktoré sú najdôležitejšie pri získavaní automobilových razidiel, spolu s tým, ako vyzerá silný výkon v jednotlivých oblastiach.
| Faktor hodnotenia | Čo hľadať | Červená vlajka |
|---|---|---|
| Technická spolupráca a transparentnosť prípadových štúdií | Dodávateľ sa zapája vo fáze DFM, zdieľa zdokumentované prípadové štúdie procesov z porovnateľných automobilových programov. Príklad: YICHEN publikuje prípadové štúdie lisovania a výroby plechov pre automobilové tímy OEM, Tier-1 a Tier-2. | Žiadne technické zapojenie pred citovaním; odmieta zdieľať referencie alebo minulé projektové dáta. |
| Možnosť skúšania | Kapacita vlastnej tlače zodpovedajúca výrobnej tonáži; zdokumentovaná história skúšobnej slučky s opravnými záznamami. | Outsourcing testovania do{0}}tlačiarní tretích strán bez rozmerového dohľadu. |
| Certifikácia materiálu | Poskytuje mlynárske certifikáty pre všetky nástrojové ocele a liatinu; špecifikuje parametre tepelného spracovania a procesy povrchovej úpravy. | Nie je možné identifikovať použité triedy ocele; žiadna sledovateľnosť od surového bloku po hotový kovový raziaci komponent. |
| Objemová flexibilita | Ponúka odstupňované ceny pre rôzne objemy výroby; pojme ako 10 000-jednotkové testy na aftermarket, tak 100 000-jednotkové OEM programy. | Jedna pevná cenová ponuka bez ohľadu na objem; žiadna diskusia o životnosti matrice prispôsobenej vašim výrobným potrebám. |
| Simulačné a validačné nástroje | Používa simuláciu tvarovania CAE na zníženie fyzických skúšobných cyklov; poskytuje správy o preriedení a odpružení pred začatím obrábania. | Spolieha sa výlučne na vývoj{0}}zážitkových tvárí bez simulačnej dokumentácie. |
| Podpora údržby matrice | Pri dodávke ponúka návody na údržbu, zoznamy náhradných dielov pre komponenty súpravy razidiel a pokyny na prebrúsenie. | Žiadna dokumentácia nad rámec základných montážnych výkresov; technickú podporu-doručovania bez pošty. |
Dodávateľ, ktorý dosahuje dobré skóre v týchto faktoroch, ako sú tí, ktorí ponúkajú inžiniersku spoluprácu a transparentnú procesnú dokumentáciu, je oveľa pravdepodobnejší, že dodá balík lisovacích lisovníc na kov, ktorý funguje tak, ako je uvedené. Dodávatelia, ktorí uvádzajú nízke ceny, ale nevedia vysvetliť svoj prístup k simulácii alebo získavanie materiálov, sú tými, ktorí s najväčšou pravdepodobnosťou dodajú nástroje, ktoré zlyhajú skôr alebo vyžadujú drahé opravné slučky po dodaní.
Odporúčané ďalšie kroky pre tímy obstarávania
Použite tento kontrolný zoznam krok{0}}za{1}}krokom na prechod od počiatočného dopytu až po kvalifikáciu stroja na lisovanie a uvedenie do výroby:
- Definujte svoju kvalitnú podlahu- Špecifikujte, o ktorých toleranciách a povrchových normách sa- nedá obchodovať (viditeľné povrchy triedy A, rozmery medzier tela) a ktoré sa môžu ohýbať (skryté príruby, vnútorné prvky). Dodávatelia tak majú priestor na navrhovanie návrhov-s nižšími nákladmi.
- Vyžiadajte si technické-cenové ponuky- Požiadajte dodávateľov o cenovú ponuku na základe posúdenia DFM, nielen vášho existujúceho CAD. Dodávatelia, ktorí sú ochotní investovať technické hodiny pred prijatím objednávky, signalizujú schopnosť a dlhodobý-záujem o partnerstvo.
- Vyžadovať transparentnosť materiálov a procesov- Každá cenová ponuka by mala špecifikovať akosti nástrojových ocelí podľa stanice, metód povrchovej úpravy a očakávanej životnosti lisovnice v úderoch. Ak ich dodávateľ nedokáže rozpísať, ich zľava pravdepodobne skrýva nezverejnené kompromisy.
- Porovnajte celkové náklady, nie nákupnú cenu- Zostavte si jednoduchý model pomocou nákupnej ceny, odhadovanej ročnej údržby, očakávanej životnosti lisovnice a objemu výroby na výpočet-nákladov na nástroj. Najlacnejšie razidlá na papieri nie sú vždy najlacnejšie na vyrobený diel.
- História testov a opráv auditu- Vyžiadajte si záznamy z predchádzajúcich programov blatníkov alebo panelov karosérie.Rámce auditu kvality dodávateľovodporúčame overiť si opatrenia na kontrolu procesu, sledovateľnosť materiálu a{0}}riadenie nezhody pred zadaním zákaziek na nástroje.
- Overenie pomocou pilotnej stanice- V prípade vysoko-hodnotných programov kociek zvážte udelenie jednej stanice ako pilotnej zostavy pred odovzdaním celej sady kociek. To testuje kvalitu obrábania dodávateľa, komunikačnú disciplínu a spoľahlivosť dodávok pri obmedzenej finančnej expozícii.
- Uzatvorte zmluvy o údržbe a náhradných dieloch- Pred odoslaním matrice si overte, že vložky na orezávanie, náhradné diely razidiel a súpravy dusíkových pružín sú k dispozícii ako priebežné náhradné diely. Matrica bez dostupných náhradných komponentov rýchlo zdražie bez ohľadu na jej obstarávaciu cenu.
Inžinierske tímy, ktoré hodnotia možnosti výrobcu kovových lisovacích nástrojov pre nástroje krídla auta, by mali považovať dostupnosť prípadových štúdií a transparentnosť procesu za kvalifikačné kritériá, nie ako voliteľné doplnky. Dodávatelia majú radiYICHEN, ktorá podporuje rozhodnutia o obstarávaní pre automobilový priemysel Tier{2}}1 a Tier 2 pomocou verejne zdokumentovaných prípadových štúdií procesu pečiatkovania, poskytuje ten druh dôkazovej základne, ktorá odstraňuje riziká pri rozhodovaní o získavaní zliav. Keď dodávateľ dokáže preukázať, ako dosiahol zníženie nákladov na porovnateľnom programe panelov karosérie bez obetovania životnosti lisovnice alebo kvality povrchu, robíte rozhodnutie o obstarávaní založené na údajoch a nie na nádeji.
Často kladené otázky o zľavnených razidlách na krídlo auta
1. Aké je typické rozpätie nákladov na lisovnicu krídel auta?
Raziaca matrica krídel automobilu sa pohybuje od zhruba 250 000 USD za zjednodušenú prenosovú matricu až po viac ako 1 000 000 USD za kompletné nastavenie tandemovej linky. Možnosti zliav zacielené na trh s náhradnými dielmi alebo na strednú{6}}výrobu sa zvyčajne pohybujú medzi 150 000 a 350 000 USD pri použití{11}}lacnejších tried ocele ako S7 alebo A2, zníženia počtu tvárniacich staníc a obstarávania obrábania z regiónov s konkurencieschopnou mierou pracovnej sily. Konečná cena závisí od hĺbky ťahu, počtu operácií, výberu nástrojovej ocele a od toho, či simulácia znižuje fyzické skúšobné slučky.
2. Ako dlho trvá diskontné razenie v porovnaní s prémiovým?
Cenovo výhodné zápustky krídel automobilov vyrobené z ocele ako S7 alebo A2 zvyčajne vydržia 200 000 až 500 000 zásahov, zatiaľ čo prémiové zápustky používajúce vložky M2, PM M4 alebo karbid volfrámu môžu dosiahnuť 1 000 000 až 3 000 000 zásahov. Avšak aplikácia duplexných povrchových úprav, ako je iónová nitridácia kombinovaná s PVD povlakmi, na-lacnejšie ocele môže predĺžiť životnosť nástroja na viac ako 500 000, čím sa medzera značne zúži. Prispôsobenie životnosti matrice vášmu skutočnému objemu výroby je dôležitejšie ako maximalizácia počtu zásahov.
3. Môže zlacnená matrica krídla auta stále vyrábať panely s kvalitou povrchu triedy A?
Áno, za predpokladu, že kocka spĺňa špecifické-nevyjednávacie požiadavky. Kvalita povrchu triedy A závisí skôr od presnosti obrábania čela lisovnice, leštenia povrchu ťahu a správnej kontroly tlaku držiaka polotovaru, než od celkových nákladov lisovnice. Stratégie legitímnych zliav znižujú náklady prostredníctvom konsolidácie staníc, náhrady materiálu na povrchoch, ktoré sa neopotrebúvajú, a regionálnych pracovných výhod počas obrábania. Tieto prístupy zachovávajú zrkadlo{5}}povrchové povrchy matrice potrebné pre viditeľné panely karosérie a zároveň znižujú náklady na iných miestach v balíku nástrojov.
4. Aký objem výroby odôvodňuje investíciu do diskontnej raznice pre blatníky?
Zľavnené lisovacie lisy na krídlo auta majú najekonomickejší zmysel pre ročné objemy medzi 10 000 a 50 000 dielmi. Pod 5 000 jednotiek je CNC výroba alebo mäkké nástroje často celkovo lacnejšie. Viac ako 50 000 kusov ročne sa prémiové nástroje rýchlo vrátia vďaka dlhšej životnosti matrice a nižšej frekvencii údržby. Náhradné panely na trhu s náhradnými dielmi, klasické renovácie áut, spúšťanie elektromobilov v malom{11}}objeme a predvýrobné overovacie šarže sú hlavnými aplikáciami, kde rozpočtové nástroje prinášajú vysokú{13}}ekonomickú stránku dielu.
5. Ako vyhodnotím, či dodávateľ so zľavnenými nástrojmi obmedzuje svoje úsilie alebo skutočne znižuje náklady?
Požiadajte o certifikáciu materiálov špecifikujúcich akosti nástrojových ocelí podľa stanice, vyžiadajte si správy zo simulácie CAE s overením tvarovania pred obrábaním a skontrolujte záznamy o opravách skúšok z porovnateľných programov panelov automobilov. Dodávatelia legitímneho{1}}znižovania nákladov, ako je YICHEN, zverejňujú prípadové štúdie procesov a zapájajú sa do fázy DFM, aby optimalizovali návrhy pred uvedením cenovej ponuky. Medzi varovné signály patrí neschopnosť identifikovať akosti ocele,-žiadna interná skúšobná kapacita lisu, odmietnutie zdieľať minulé referencie projektov a cenové ponuky vydané bez technickej kontroly geometrie vášho dielu.


