


Čo znamená výroba raznice
Zostrojenie lisovacej formy, ktorá vydrží milióny lisovacích cyklov, nie je jedinou úlohou. Je to postupnosť vzájomne závislých rozhodnutí: analýza vášho dielu, výber materiálov, technické vôle, obrábanie komponentov, tepelné spracovanie, montáž a skúšobná prevádzka. Preskočte alebo unáhlite akýkoľvek krok a kocka zlyhá skôr. Táto príručka vás prevedie celým pracovným postupom, aby ste mohli pristupovať ku každej fáze s istotou, či už vediete-obchod pre jednu osobu alebo riadite kompletné oddelenie nástrojov.
Čo je razidlo a ako to funguje
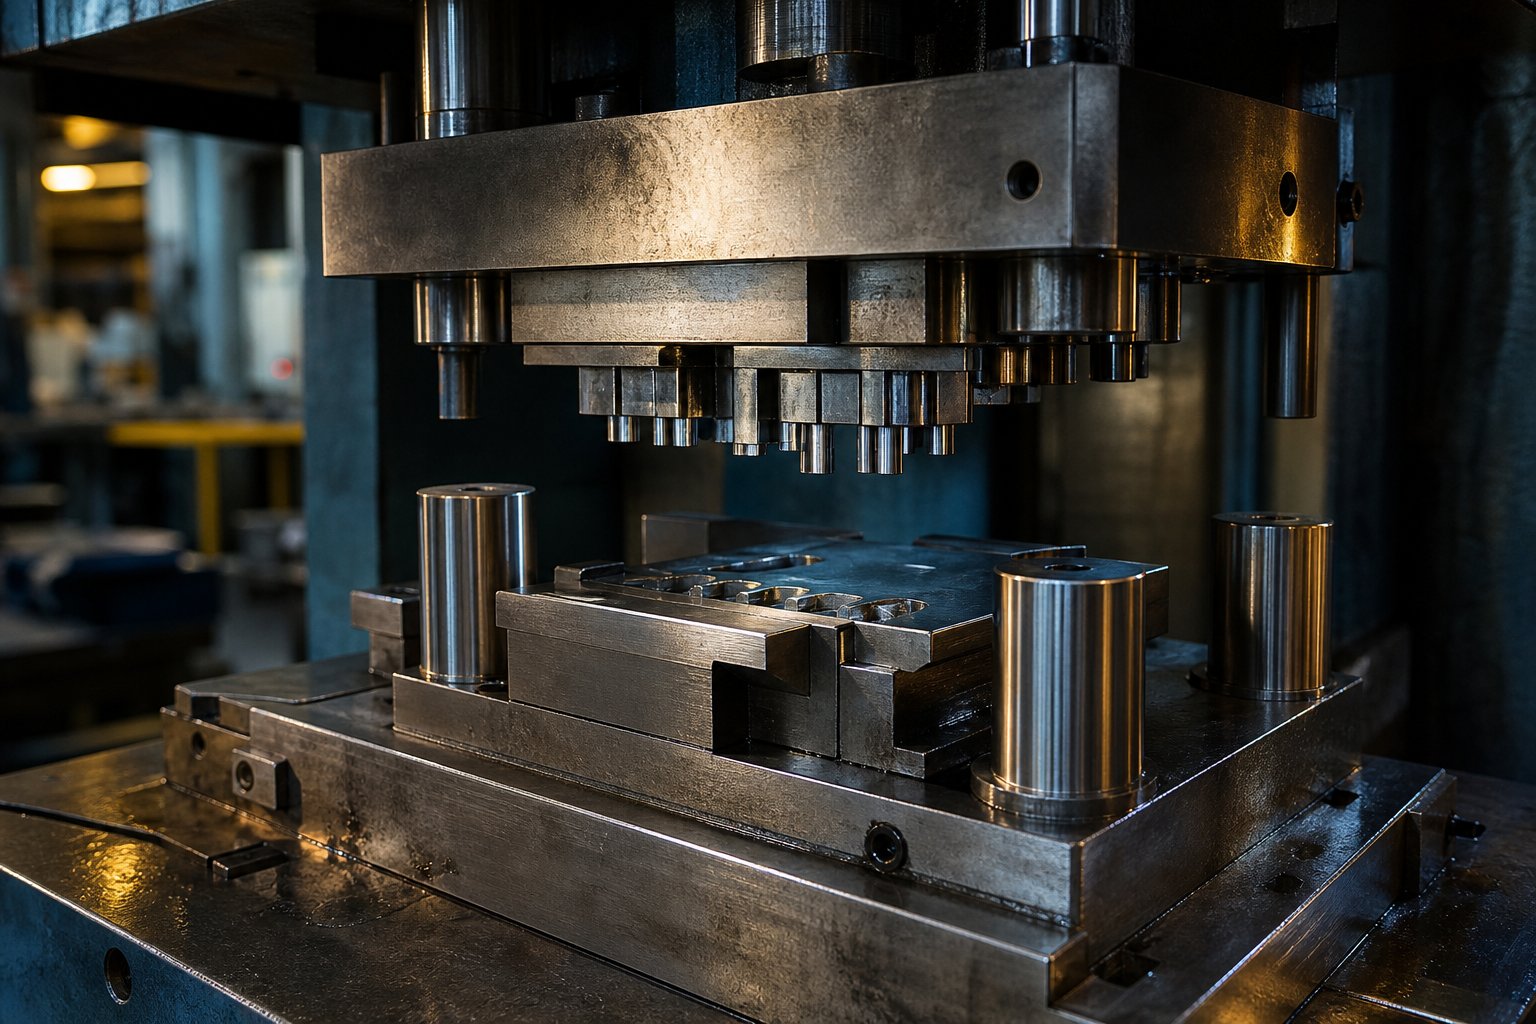
Čo je teda pečiatkovanie z praktického hľadiska? V najjednoduchšom prípade je razidlo špecializovaný nástroj namontovaný vo vnútri lisu, ktorý využíva silu na rezanie, ohýbanie alebovytvarovať plech do hotového tvaru. Horná polovica (dierovač) klesá do spodnej polovice (blok matrice) a materiál zachytený medzi nimi nadobúda zamýšľaný tvar. To je definícia jadrového razenia. Ak ste niekedy premýšľali, čo je to lisovanie kovov, predstavte si vykrajovač na sušienky poháňaný desiatkami ton hydraulickej alebo mechanickej sily, ktorý vyrába identické diely vysokou rýchlosťou.
Pochopenie toho, čo sú matrice v širšom kontexte výroby, pomáha vytvoriť rámec projektu. Zápustky sú presne{1}}obrábané súpravy nástrojov, ktoré tvarujú surovinu riadenou silou. Konkrétne pri lisovaní kovov matrica a razník spolupracujú podobne ako horné a dolné zuby: jeden vyvíja tlak, druhý poskytuje zodpovedajúcu dutinu.
Kľúčové komponenty, ktorým musí rozumieť každý staviteľ lisovníc
Pred rezaním akejkoľvek ocele musíte vedieť, čo každá časť matrice robí a prečo na tom záleží. Tu sú základné komponenty:
- Die topánka (spodná topánka)- základná doska, ktorá ukotvuje blok matrice a zachováva tuhosť konštrukcie pri zaťažení.
- Držiak dierovača (horná topánka)- namontuje razidlo a rovnomerne rozloží lisovaciu silu na rezné alebo tvarovacie plochy.
- Stripovacia doska- po každom ťahu odstráni hárkový materiál z dierovača, čím zabráni zaseknutiu a deformácii dielu.
- Vodiace čapy a puzdrá- zachováva presné zarovnanie medzi hornou a dolnou polovicou, zvyčajne tvrdené na 58 HRC alebo viac.
- Pružinový systém- poskytuje riadený tlak na odizolovanie a pri formovacích nástrojoch aplikuje silu prázdneho držiaka-.
- Nosná doska- sedí za dierovačom, aby sa zabránilo deformácii držiaka dierovača pri opakovanom náraze.
Každý komponent ovplyvňuje životnosť nástroja a kvalitu dielu. Slabé vodiace kolíky spôsobujú nesprávne zarovnanie a predčasné opotrebovanie hrán. Poddimenzovaná oporná doska umožňuje, aby sa razníky tlačili do držiaka, čím sa časom zničila sústrednosť.
Táto príručka zahŕňa prístupy k manuálnemu obrábaniu (brúsenie povrchu, súradnicové vyvrtávanie, ručné frézovanie) aj metódy založené na CNC- (drôtové EDM, CNC frézovanie, presné brúsenie), takže obchody s rôznymi úrovňami vybavenia môžu nasledovať.
Rozhodovanie o tom, ktorý typ matrice vyhovuje vášmu projektu
Nie každá časť potrebuje progresívnu matricu. Výber medzi typmi lisovacích nástrojov závisí od troch faktorov: geometria dielu, objem výroby a dostupné vybavenie.
A jednoduchá{0}}jednotková kockazvládne jednu operáciu na ťah, napríklad - zatemnenie alebo prepichnutie. Vyhovuje malo-nákladom pod 10 000 dielov, prototypovým prácam a predajniam bez kapacity viacerých-staníc. Náklady na nástroje sú o 50 – 70 % nižšie ako na progresívne nástroje.
A zložená matricavykonáva viacero operácií rezania v jednom ťahu, ako je vysekávanie a prepichovanie súčasne. Funguje dobre pre ploché časti, ako sú podložky alebo tesnenia, kde záleží na presnosti, ale geometria zostáva v jednej rovine.
A progresívne zomrieťpodáva pásový materiál cez sekvenčné stanice, pričom každá pridáva funkciu. Je to ťažný kôň pre veľkoobjemové lisovanie kovov -, myslím, že automobilové držiaky alebo elektrické konektory vyrábané miliónmi ľudí. Vyššie počiatočné náklady, ale výrazne nižšie-náklady na diel vo veľkom rozsahu.
Ak je vaša súčiastka plochá s jednoduchými vzormi otvorov a potrebujete menej ako 10 000 kusov, začnite s jednou-stanicou alebo kombinovanou matricou. Ak vyrábate množstvá nad 100 000 kusov s viacerými funkciami, investícia do progresívnej raznice sa rýchlo vráti vďaka zníženej pracnosti a kratším cyklom.
Správny typ matrice určuje trajektóriu pre každé následné rozhodnutie - z tejto voľby vyplýva kvalita materiálu, zložitosť obrábania a nároky na údržbu.
Krok 1 Analyzujte svoj diel a vyberte správny typ matrice
Každá kocka začína ako hotová súčiastka na papieri. Pred načrtnutímjeden komponent matrice, musíte tento výkres dielu rozobrať a nechať jeho geometriu, materiál a výrobné požiadavky diktovať nástrojový prístup. Pomýlite si túto analýzu a kocku buď prebudujete (stratíte čas a peniaze), alebo ju podrobíte (spôsobí predčasné zlyhanie). Proces lisovania kovov odmeňuje starostlivé myslenie vopred viac ako ktorákoľvek iná fáza.
Čítanie geometrie dielu na identifikáciu požadovaných operácií
Zoberte výtlačok dielu a položte jednoduchú otázku: čo musí táto matrica urobiť s plechom? Ploché profily s vonkajšími obrysmi vyžadujú zatemnenie. Vnútorné otvory a štrbiny vyžadujú dierovacie alebo dierovacie raziace operácie. Príruby a jazýčky vyžadujú ohýbanie. Hlboké poháre alebo uzávery potrebujú kresbu. Väčšina súčiastok zo skutočného-sveta kombinuje niekoľko z nich, a preto je na prvom mieste pochopenie geometrie.
Hľadajte tieto geometrické znaky:
- Iba plochý vonkajší profil- záslepka postačuje.
- Otvory, štrbiny alebo vnútorné výrezyVyžaduje sa - piercingových staníc.
- Ohyby s definovanými polomermi- formovacie stanice s riadenou kompenzáciou spätného pruženia.
- Pomery hĺbky-k-priemeru nad 0,5- operácie kreslenia, prípadne viacstupňové-.
Nižšie uvedená tabuľka mapuje bežné vlastnosti dielov pre proces lisovania, ktorý si každý vyžaduje, spolu s úvahami o geometrii, ktoré riadia návrh nástrojov:
| Prevádzka | Funkcia časti | Požiadavka na geometriu matrice |
|---|---|---|
| Zatemnenie | Vonkajší obrys / plochý tvar | Zladené profily razníka a matrice s rovnomernou vôľou po celom obvode |
| Piercing | Otvory, štrbiny, otvory | Dimenzovanie dierovača podľa rozmeru otvoru; Veľkosť otvoru matrice je väčšia o veľkosť vôle na každej strane |
| Ohýbanie | Príruby, jazýčky, uhly | V-zápustka alebo utierka s polomerom zodpovedajúcim minimálnemu polomeru ohybu (zvyčajne 1,0 – 1,5 x hrúbka materiálu) |
| Kreslenie | Poháre, ohrádky, hlboké formy | Ťažný razník s rádiusom, držiak polotovaru pre kontrolu toku materiálu, viacnásobné redukčné stupne pre hlboké diely |
Keď súčiastka obsahuje prvky z viacerých riadkov v tejto tabuľke, pozeráte sa buď na zloženú kocku, alebo progresívnu kocku - a objem výroby vám pomôže rozhodnúť sa, ktorú kocku.
Ako vlastnosti materiálu riadia rozhodnutia o dizajne lisovnice
Geometria vám povie, aké operácie máte vykonať. Materiál vám povie, aké ťažké budú tieto operácie. Tri vlastnosti dominujú procesu lisovania plechov z pohľadu nástrojov: pevnosť v šmyku, ťažnosť a hrúbka.
Pevnosť v šmykuurčuje reznú silu. Nehrdzavejúca oceľ (pevnosť v šmyku okolo 50-55 ksi) vyžaduje podstatne väčšiu lisovaciu tonáž ako mäkká oceľ (približne 35 ksi) alebo hliník (približne 15-20 ksi). Vyššia pevnosť v šmyku tiež urýchľuje opotrebovanie lisovnice, čím vás posúva smerom k tvrdším nástrojovým oceliam alebo karbidovým doštičkám.
Ťažnosťurčuje, ako ďaleko môžete ohýbať alebo kresliť materiál, kým nepraskne. Nízka-ťažnosť materiálov obmedzuje polomery ohybu a hĺbku ťahu, čo následne ovplyvňuje počet staníc v progresívnej matrici.
Hrúbka plechupriamo nastavuje vaše hodnoty vôle. Theštandardné odporúčanieje 5-10% hrúbky materiálu na stranu pre väčšinu ocelí. Mäkšie materiály, ako je hliník, využívajú menšiu vôľu (približne 5 % na stranu), zatiaľ čo tvrdšie materiály alebo hrubšie materiály tlačia k 10 – 12 % na stranu. Príliš malá vôľa zvyšuje reznú silu a urýchľuje opotrebovanie razníka. Príliš veľká vôľa vytvára nadmerné otrepy a nízku kvalitu hrán.
Tu je praktický odkaz na to, ako rozsahy hrúbok ovplyvňujú vôľu v procese lisovania:
- Tenký materiál (0,5 mm alebo menej)- tolerancia vôle sa stáva kritickou; aj odchýlka 0,01 mm sa prejaví ako okrajové chyby.
- Stredná zásoba (0,5 – 3,0 mm)- štandardné percento-povolenie funguje spoľahlivo; tu spadá väčšina lisovania plechov.
- Hrubý materiál (3,0-6,0 mm)- zvýšené percento vôle (10 – 15 % na stranu) znižuje zaťaženie razníka a predlžuje životnosť nástroja.
Operácie lisovania kovov na tvrdších materiáloch - nehrdzavejúca, vysoko{1}}pevná nízko{2}}legovaná oceľ - tiež vyžadujú väčší tlak pružiny v odstraňovačoch a držiakoch polotovarov. Poddimenzované pružiny umožňujú zdvihnúť materiál počas podávania, čo spôsobuje nesprávne podávanie a ťahanie slimákov po prúde.
Prispôsobenie objemu výroby zložitosti lisovnice
500-sériový prototyp a 2-milióny-ročných výrobných zmlúv si vyžadujú zásadne odlišné stratégie nástrojov. Nadmerné investovanie do progresívnych nástrojov na krátkodobé účely mrhá kapitálom. Nedostatočné investovanie do jednopolohovej matrice pre vysokoobjemovú prácu plytvá prácou a podlahovým časom.
Použite tieto prahové hodnoty objemu ako praktického sprievodcu:
- Menej ako 5000 dielov- jedna{1}}stanica alebo dokonca mäkké nástroje. Nízke počiatočné náklady, prijateľné-náklady na diel v tomto rozsahu.
- 5 000-50 000 dielov- zložené matrice alebo jednoduché progresívne matrice s menším počtom staníc. Mierne investície do nástrojov vyvážené úsporou práce.
- Viac ako 50 000 dielov- plné progresívne matrice s kalenou nástrojovou oceľou. Proces lisovania pri tomto objeme ospravedlňuje náklady na nástroje, pretože náklady na-diel dramaticky klesajú a čas cyklu sa skracuje na sekundy alebo zlomky sekundy.
Zvážte aj vybavenie vašej predajne. Progresívna matrica je zbytočná bez lisu, ktorý podporuje cievkové podávanie, indexovanie založené na pilotnom-riadení a dostatočnú dĺžku lôžka. Ak kapacita vášho lisu obmedzuje počet staníc, nastavenie prenosovej matrice môže priniesť podobné výsledky pri manipulácii s jednotlivými dielmi medzi stanicami.
Objemový trojuholník geometrie-materiálu{1}}je váš rámec rozhodovania. Komplexná súčiastka z húževnatého materiálu vo veľkých objemových bodoch priamo na viacpolohovej progresívnej matrici vyrobenej z prémiových nástrojových ocelí. Jednoduchá plochá časť z mäkkej ocele pri malom objeme oprávňuje základnú strižnicu z A2 alebo dokonca pred-kalený plech. Získanie tohto zarovnania hneď na začiatku šetrí prepracovanie, prepracovanie a prekročenie rozpočtu, keď sa začne obrábanie.
Krok 2 Vyberte nástrojové ocele a materiály lisovacích komponentov
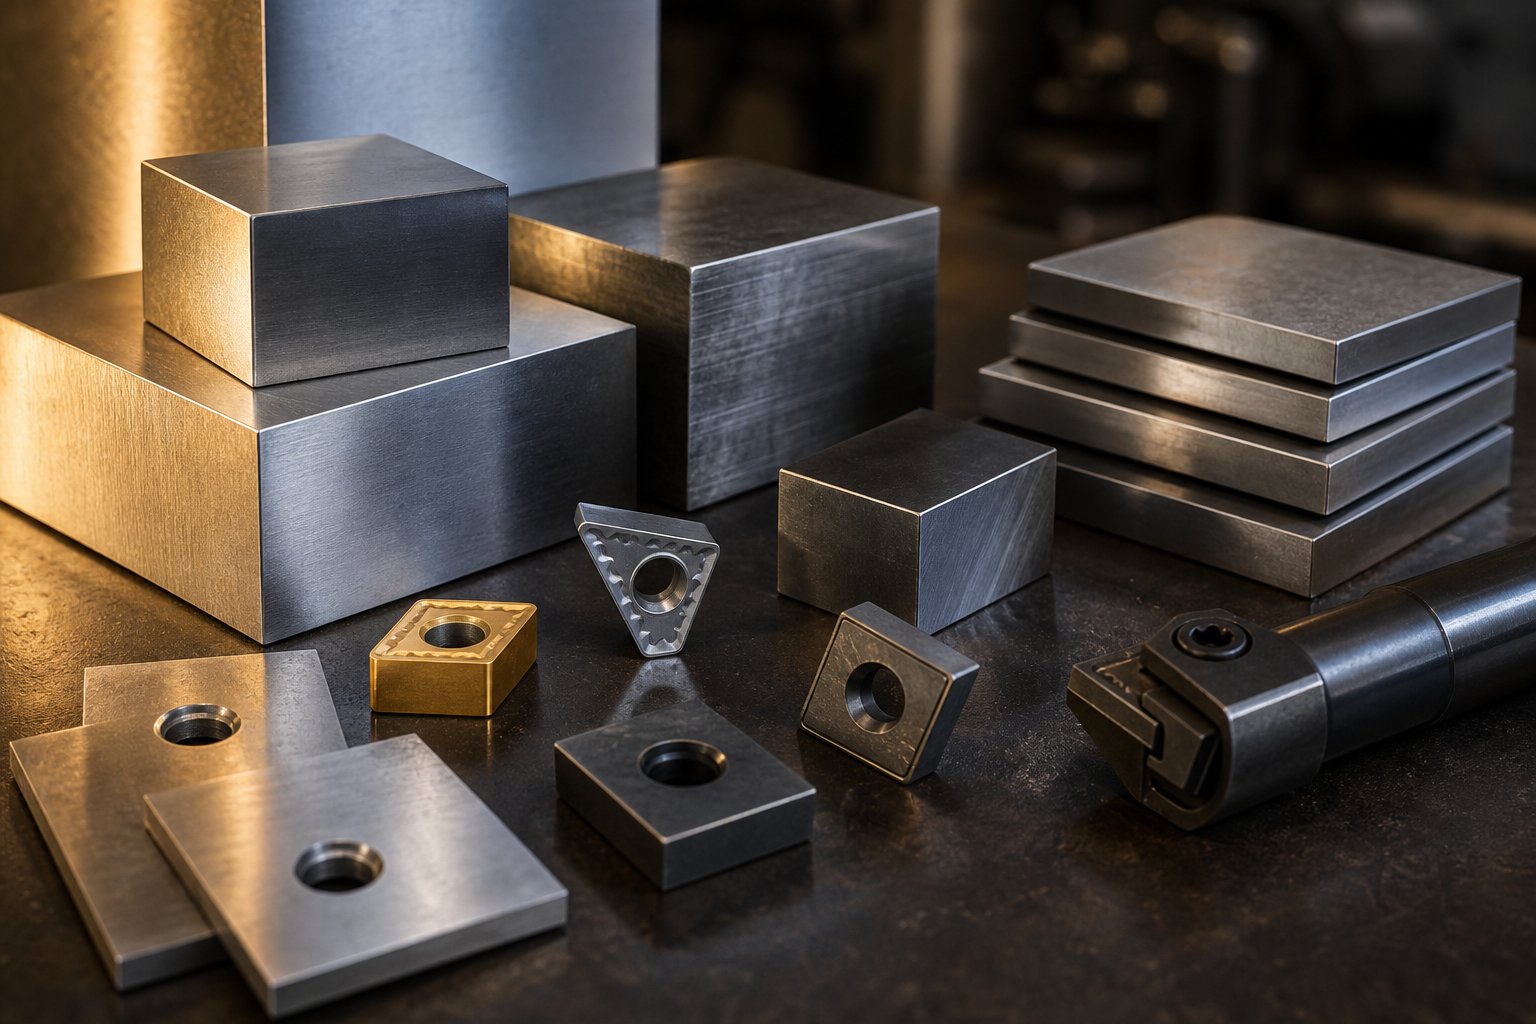
Zarovnanie objemu geometrie-materiálu{1}} z kroku 1 vám povie, čo musí matrica urobiť. Výber materiálu určuje, ako dlho to môže robiť. Rôzne komponenty matrice čelia rôznemu namáhaniu - rezné hrany znášajú abrazívne opotrebovanie, tvarovacie povrchy odolávajú oderu a štrukturálne dosky absorbujú náraz -, takže žiadna trieda ocele neslúži na každú úlohu. Výber správnych materiálov na lisovanie kovov pre každý komponent je miesto, kde sa vyhráva alebo stráca životnosť raznice.
Výber medzi nástrojovými oceľami D2, A2 a S7
Pri lisovaní dominujú tri triedy nástrojových ocelí, z ktorých každá je optimalizovaná pre iný spôsob zlyhania:
D2je cesta-na dlhodobé{1}}vysúvanie a piercing. Jeho vysoký obsah uhlíka (1,40-1,60 %) a chrómu (11,00 – 13,00 %) vytvára množstvo tvrdých karbidov, ktoré mimoriadne dobre odolávajú abrazívnemu opotrebovaniu. D2 dosahuje 54-61 HRC a zvláda výrobu lisovanej ocele, ktorá sa pohybuje v miliónoch. Kompromis? Je menej húževnatý ako iné možnosti a ťažšie sa obrába a brúsi, takže nie je najlepším výberom pre matrice vystavené veľkému nárazovému zaťaženiu.
Keď potrebujete vyvážený výkon - dobrú odolnosť proti opotrebovaniu a strednú húževnatosť -A2zapadá do medzery. S menším množstvom chrómu (4,75 – 5,50 %) a o niečo menej uhlíka ako D2 dosahuje A257-62 HRCpričom zostávajú obrobiteľnejšie. Hodí sa pre raznice, orezávacie raznice, dlhé raznice a veľké raznice, kde popri zachovaní hrán záleží aj na odolnosti proti nárazu. V prípade stredne-objemovej výroby pod 1 000 000 dielov poskytuje A2 často najlepší pomer ceny-k-výkonu.
S7prináša odolnosť proti nárazom, ktorej sa D2 ani A2 nevyrovnajú. Jeho nižší uhlík (0,45-0,55 %) a znížený obsah chrómu (3,00-3,50 %) mu dodávajú vynikajúcu rázovú húževnatosť pri pracovnej tvrdosti 48-58 HRC. Použite S7 na ťažké vysekávanie, tvárnenie za studena, ohýbanie lisovníc a akúkoľvek operáciu, pri ktorej sa razník stretáva s náhlym, vysokoenergetickým zaťažením. Opotrebováva sa rýchlejšie ako D2, ale neštiepi sa ani nepraská za podmienok, ktoré by rozbili tvrdšiu oceľ.
| Nehnuteľnosť | D2 | A2 | S7 |
|---|---|---|---|
| Rozsah tvrdosti (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Húževnatosť | Nízka až stredná | Mierne | Vysoká |
| Odolnosť proti opotrebovaniu | Výborne | Vysoká | Mierne |
| Obrobiteľnosť | Ťažké | Mierne | Dobre |
| Typické aplikácie matrice | Dlhé-vyrezávanie, piercing, orezávacie matrice, lisovacie matrice | Razenie, orezávanie, veľké vysekávanie, dlhé údery | Ťažké strihanie, tvárnenie za studena, ohýbanie zápustiek, nitovanie |
Aj tu záleží na materiáli obrobku. Lisovanie z nehrdzavejúcej ocele a vysokopevnostné triedy-vyvolávajú zaťaženie, ktoré sa môže priblížiť k tvrdosti samotnej matrice, čo vás posúva smerom k oceliam D2 alebo práškovej metalurgii. Naproti tomu lisovanie hliníka generuje menšie opotrebovanie, ale vyššie riziko zadretia, takže povrchové úpravy sú dôležitejšie ako surová tvrdosť.
Keď sa karbidové doštičky a povlaky oplatia
Pevná nástrojová oceľ zvládne väčšinu výrobných objemov, ale karbidové doštičky predlžujú životnosť matrice o 500-1000 % v špecifických situáciách -, najmä pri jemnom strihaní, plytkom ťahaní a veľkoobjemovom dierovaní abrazívnych materiálov. Vďaka svojej extrémnej tvrdosti sú ideálne na lisovanie kovov z nehrdzavejúcej ocele, kde dominuje abrazívne opotrebenie. Háčikom je krehkosť: karbid pri silnom náraze praská, preto si ho radšej vyhraďte na nízko-šoky a stanice s vysokým opotrebovaním než na tvárnenie.
Nátery ponúkajú strednú cestu. Namiesto výmeny celého materiálu vložky pridáte tvrdú povrchovú vrstvu s nízkym -trením, ktorá zabraňuje odieraniu a predlžuje intervaly ostrenia. Bežné možnosti zahŕňajú:
- TiN (nitrid titánu)- všeobecný-náter, ktorý znižuje trenie a zvyšuje tvrdosť povrchu; vhodné na lisovanie stredného-objemu vo väčšine materiálov.
- TiCN (karbonitrid titánu)- tvrdší ako TiN s lepšou odolnosťou proti opotrebovaniu; vhodné pre aplikácie s vyšším-objemom alebo abrazívnym-materiálom.
- TiAlN (nitrid titánu a hliníka)- vynikajúca odolnosť voči teplu a opotrebovaniu; účinné pri lisovaní hliníka a pri vysokorýchlostných{1}}operáciách, kde je primárnym spôsobom zlyhania odieranie.
- CrN (nitrid chrómu)- dobrá priľnavosť; funguje dobre pri tvárnení galvanizovaných ocelí, kde je problémom tvorba zinku.
Aplikácia PVD (Physical Vapour Deposition) je vo všeobecnosti uprednostňovaná, pretože funguje pri nižších teplotách, čím sa predchádza deformácii a potrebe znovu{0}}vytvrdzovať substrát. Jedenporovnanie odvetvíukázal PVD{0}}potiahnutý, iónovo{1}}nitridovaný nástroj, ktorý vyrobil viac ako 1,2 milióna dielov oproti iba 50 000 dielom v prípade chrómovaného-nástroja z rovnakej základnej ocele. Toto je druh návratnosti investícií, ktorý ospravedlňuje náklady na povrchovú úpravu-veľkoobjemových lisovaných hliníkových alebo nehrdzavejúcich dielov.
Výber materiálov súpravy matrice a držiaka
Nie každý komponent potrebuje prémiovú nástrojovú oceľ. Zápustkové pätky, držiaky dierovačov a prídržné platne plnia štrukturálne úlohy -, udržujú zarovnanie a rozkladajú zaťaženie, a nie rezanie alebo tvarovanie materiálu. Nadmerná špecifikácia týchto častí zvyšuje náklady bez zlepšenia životnosti matrice.
Bežné možnosti pre komponenty súpravy nástrojov:
- Liatina (ťažné triedy ako D4512 alebo D6510)- vynikajúce tlmenie vibrácií, nákladovo efektívne{1}}pre veľké lisovacie pätky, dobrá opracovateľnosť. Vhodné pre matrice s miernym objemom so štandardným lisovacím zaťažením.
- Pred-kalená oceľ (AISI 4140 alebo ekvivalent pri 28-34 HRC)- vyššia tuhosť a nosnosť ako liatina. Používa sa pre progresívne lisovacie topánky a ťažké-tonážne aplikácie, kde je dôležitá kontrola priehybu.
- Stredne-uhlíková oceľ (AISI 1045, tepelne spracovaná na 30-35 HRC)- štandardná voľba pre prídržné dosky, ktoré zaisťujú dierovače a vložky matrice.
Hlavná zásada: miňte svoj rozpočet na prémiový materiál na komponenty, ktoré sú v kontakte s obrobkom, - razníky, bloky matrice a tvarovacie vložky. Všetko ostatné podoprite vhodne špecifikovanou konštrukčnou oceľou alebo železom, ktoré poskytuje tuhosť bez zbytočných nákladov.
S materiálmi vybranými pre každý komponent je ďalšou výzvou previesť vašu konštrukciu lisovnice do presných technických výpočtov - vôlí, rezných síl a rozloženia pásu -, ktoré zaisťujú, že forma funguje presne tak, ako je zamýšľané pri skutočnom zaťažení lisu.
Krok 3 Navrhnite návrh matrice a vypočítajte sily
Materiály dodávajú matrici jej fyzickú chrbticu, no inžinierstvo jej dodáva presnosť. Táto fáza premení vašu analýzu dielov a výber materiálu na pevné čísla - vôle merané v stotinách milimetra, požiadavky na tonáž vypočítané na tonu a usporiadanie pásov zoradené stanicu po stanici. Získajte matematiku dizajnu razidiel priamo tu a obrábanie sa stane jednoduchou realizáciou. Pomýlite sa a chyby objavíte počas skúšania, po prepálení drahej nástrojovej ocele a strojového času.
Výpočet vôle matrice pre váš materiál a hrúbku
Vôľa matrice je medzera medzi reznou hranou razidla a okrajom otvoru matrice. Riadi, ako sa materiál láme počas strihania: správna vôľa vyrovnáva lomové roviny z hornej a spodnej časti plechu tak, aby sa čisto dotýkali, čím sa vytvorí hladká hrana rezu s minimálnym otrepom. Príliš tesné a dierovač pracuje tvrdšie, rýchlejšie sa opotrebováva a môže sa zlomiť. Príliš voľné a vznikajú nadmerné otrepy, prevrátenie a nízka kvalita hrán.
Vôľa matrice na každej strane=Hrúbka materiálu × Percento vôle. Pre väčšinu mäkkých ocelí použite 5-10% na stranu. Mäkšie materiály ako hliník používajú 5-7%, zatiaľ čo tvrdšie materiály ako nehrdzavejúca oceľ vyžadujú 10-12% alebo viac.
Predstavte si, že zaslepujete časť z mäkkej ocele s hrúbkou 1,5 mm. Pri 8 % na každej strane je vaša vôľa 1,5 mm × 0.08=0.12 mm na každej strane dierovača. To znamená, že otvor matrice je o 0,24 mm väčší ako celkový priemer razidla. Pre časť z nehrdzavejúcej ocele s rovnakou hrúbkou môžete zvýšiť na 10-12 % na stranu -, čím získate 0,15 až 0,18 mm na stranu – pretože tvrdší materiál generuje počas strihu vyššie bočné sily.
Niekoľko praktických skutočností ovplyvňuje tieto výpočty vo vašom návrhu lisovania plechu. Tenší materiál (pod 0,5 mm) si vyžaduje užšie absolútne tolerancie vôle, pretože aj odchýlky 0,01 mm sa prejavujú ako okrajové chyby. Hrubšia pažba (nad 3,0 mm) ťaží z vôle posunutej smerom k hornej hranici rozsahu, aby sa znížilo zaťaženie razníka. A ako poznamenávajú technické usmernenia spoločnosti MISUMI, moderná prax naznačuje, že hodnoty vôle 11 – 20 % môžu výrazne znížiť namáhanie nástrojov a predĺžiť životnosť pri určitých aplikáciách, najmä ak sú požiadavky na konečnú úpravu hrán menej kritické ako životnosť lisovnice.
Stanovenie lisovacej tonáže pomocou výpočtov sily
Každý lisovací projekt potrebuje lis s dostatočnou silou na čisté strihanie materiálu bez namáhania stroja. Poddimenzovaná kapacita lisu spôsobuje zablokovanie, poškodenie nástroja a nekonzistentné diely. Predimenzovaná kapacita plytvá kapitálom. Výpočet lisovacej lisovacej sily pri vysekávaní a dierovaní je jednoduchý:
Rezná sila (tony)=Obvod rezu (in) × Hrúbka materiálu (in) × Pevnosť v šmyku (tony/in²)
Napríklad vyrezanie obdĺžnikovej časti s rozmermi 3 palce x 2 palce z 0,060-palcovej mäkkej ocele (pevnosť v šmyku približne 25 ton/in²) vyzerá takto: Obvod=2(3 + 2)=10 palcov. Sila=10 × 0,060 × 25=15 ton. Dostatočne jednoduché pre jednu stanicu.
Operácie lisovania v skutočnom svete-pridávajú komplexnosť. Progresívna matrica vykonáva viacero rezov na jeden úder - každý dierovací úder, každá strižnica, každý zárez súčasne prispieva silou. Musíte sčítať tonáž na všetkých aktívnych staniciach jedným ťahom. Potom pridajte silu zo sťahovacích pružín, dusíkových fliaš a akýchkoľvek operácií tvarovania alebo ohýbania. Štandardná priemyselná prax používa 15-20% bezpečnostný faktor nad vypočítaný súčet, aby sa zohľadnili zmeny materiálu, opotrebovanie nástroja a trenie.
Hodnoty pevnosti v šmyku na základe týchto výpočtov sa výrazne líšia podľa materiálu:
| Materiál | Približná pevnosť v šmyku (tony/in²) | Relatívna sila dopytu |
|---|---|---|
| hliník (mäkký) | ~11 | Nízka |
| Mosadz (pol-tvrdá) | ~20 | Mierne |
| Mäkká oceľ (CR/HR) | 25 – 27 | Stredná{0}}Vysoká |
| Nehrdzavejúca oceľ (žíhaná) | ~37 | Vysoká |
| Nehrdzavejúca oceľ (pol-tvrdá) | ~50 | Veľmi vysoká |
Všimnite si, ako polovica-tvrdá nehrdzavejúca oceľ vyžaduje takmer päťkrát väčšiu silu ako mäkký hliník na dosiahnutie rovnakej geometrie. To je presne dôvod, prečo sa výber materiálu v kroku 1 kaskádovito prelína priamo s kapacitou lisu a rozhodnutiami o dizajne lisovacej formy.
Progresívne usporiadanie pásikov a sekvenovanie staníc
Pre-návrh razenia s veľkým objemom je rozloženie pásov miestom, kde sa inžinierska kreativita spája s ekonomikou výroby. Progresívne usporiadanie pásu matrice definuje, ako sa diel vyvíja stanicu po stanici, keď sa cievka posúva cez matricu. Dobré rozloženie maximalizuje využitie materiálu (zacielenie nad 75 %), udržiava tuhosť pásu počas podávania a postupuje operácie, aby sa zabránilo interferencii medzi stanicami.
Rozloženie pásu tiež určuje, či váš návrh funguje ako kompaktný progresívny systém, alebo či vyžaduje prenosové razenie -, kde sa jednotlivé polotovary mechanicky presúvajú medzi samostatnými lisovacími stanicami. Nastavenie prenosu vyhovuje väčším častiam, ktoré prekračujú praktické{2}}limity šírky pásu, ale zvyšujú mechanickú zložitosť.
Tu je postupný proces vytvorenia efektívneho rozloženia pásu:
- Orientujte časť na páse- otestujte viacero uhlov a usporiadania vnorení, aby ste našli orientáciu, ktorá minimalizuje šírku pásu a úlomky. Uhlové vkladanie môže výrazne zlepšiť využitie materiálu pre nepravidelné tvary.
- Určenie postupu podávania (výška)- vypočíta vzdialenosť, o ktorú sa pás posunie na jeden ťah. To sa rovná dĺžke dielu v smere posuvu plus šírka mostíka (zvyčajne 1,25 až 1,5 násobok hrúbky materiálu), ktorá je potrebná medzi dielmi pre integritu pásu.
- Postupnosť operácií podľa stanice- umiestnite dierovanie a vrúbkovanie do prvých staníc, tvarovanie a ohýbanie do stredných staníc a konečné zatemnenie alebo odrezanie na poslednej stanici. Každá stanica by mala vykonávať prácu, ktorá neskresľuje funkcie vytvorené v protismere.
- Umiestnite pilotné otvory do prvej alebo druhej stanice- tieto otvory zaberajú s vodiacimi kolíkmi na každej nasledujúcej stanici, čím sa opravujú drobné nepresnosti posuvu a zaisťujú-k-precíznosti pri všetkých operáciách.
- Navrhnite nosnú lištu- materiál spájajúci každú-prebiehajúcu{2}}súčiastku musí byť dostatočne pevný, aby pretlačil všetky stanice bez vybočenia, a pritom musí byť umiestnený tak, aby neprekážal pri tvarovacích operáciách. Nosiče strečových pásov umožňujú vertikálny pohyb dielu počas kreslenia.
- V prípade potreby skontrolujte nečinné stanice- vložte prázdne stanice medzi ťažké operácie, aby ste znížili špičkovú tonáž na zdvih a poskytli fyzický priestor pre zložité nástroje.
- Vypočítajte celkovú šírku pásu a potvrďte dostupnosť cievky- šírka pásu sa rovná šírke časti plus dva okraje. Overte, či je k dispozícii štandardný zvitok v požadovanej šírke a hrúbke.
Simulačný softvér CAE dokáže overiť celý dizajn razenia pred rezaním akejkoľvek ocele. Moderné nástroje FEA simulujú tok materiálu, predpovedajú stenčenie a pruženie a signalizujú problémy s interferenciou stanicu po stanici. Toto virtuálne overenie nahrádza väčšinu nákladných fyzických pokusov-a{3}}omyl, ktoré historicky sužovali progresívny vývoj kociek -, čo je významná výhoda, keď váš rozpočet na kocku dosiahne päť alebo šesť čísel.
S vypočítanými vôľami, potvrdenou tonážou a rozložením pásu dokončeným na obrazovke je inžinierska fáza dokončená. Čísla sa teraz musia stať fyzickou oceľou - a to znamená prejsť do fázy obrábania, kde sa tolerancie v tisícinách stanú skutočnosťou.
Krok 4 Komponenty strojovej matrice podľa špecifikácie
Inžinierske výkresy definujú matricu na papieri. Obrábanie to robí skutočným. Táto fáza transformuje polotovary z kalenej nástrojovej ocele na presné komponenty, kde tolerancie merané v mikrónoch oddeľujú matricu, ktorá má milióny cyklov, od matrice, ktorá zlyhá v tisícoch. Či už sa vaša dielňa spolieha na ručné povrchové brúsky alebo kompletnú CNC bunku, postupnosť obrábania sa riadi rovnakou logikou: najskôr odstráňte sypký materiál, postupne zušľachťujte geometriu a pracovné povrchy dokončujte ako posledné.
Každý výrobca nástrojov a foriem uznáva tento pracovný postup ako srdce výroby nástrojov na lisovanie kovov. Tu je postupnosť od hrubovania po konečnú úpravu:
- Hrubé strojové zápustkové bloky a dierovacie polotovary- odstráňte sypký materiál a ponechajte 0,5 – 1,0 mm materiálu na všetkých kritických povrchoch pre dokončovacie operácie.
- Odbúranie stresu- tepelne uvoľnite vnútorné napätia vznikajúce počas hrubého rezania (popísané v kroku 5), aby sa zabránilo deformácii počas konečného obrábania.
- Polo{0}}stroj na konečnú úpravu- dosiahne rozmery v rozmedzí 0,05 – 0,10 mm od konečnej veľkosti pomocou CNC frézovania alebo konvenčného frézovania so starostlivým nastavením.
- Tepelné spracovanie na cieľovú tvrdosť- vytvrdzujte a temperujte komponenty pred konečným brúsením (podrobne v kroku 5).
- Dokončiť brúsenie všetkých pomocných povrchov- povrchovo brúste plochy matrice a dierovacie plochy na vytvorenie rovnobežnosti a referenčných rovín.
- Drôtené EDM alebo profily na súradnicové brúsenie- vyrežte obrysy konečného razidla a matrice na veľkosť s mikrónovou{1}}presnosťou.
- Konečné leštenie a odhrotovanie- upravte pracovné plochy na požadované hodnoty Ra a zlomte všetky ostré-hrany.
Hrubé obrábanie a CNC frézovanie zápustkových blokov
Hrubé opracovanie vytvára základ. V obchodoch s kapacitou CNC zvládajú trojosové frézovacie centrá efektívne hromadné odstraňovanie - vytláčanie vreciek, stupňovité{3}}vyvŕtanie reliéfnych oblastí a profilovanie vonkajších obrysov s 0,5 mm alebo viac zostávajúcimi na dokončovanie. Rýchlosti posuvu tu zostávajú agresívne, pretože rozmerová presnosť ešte nie je kritická, ale musíte dávať pozor na tepelné skreslenie vo veľkých blokoch matrice. Chladiaca kvapalina a vyvážená hĺbka rezu zabraňujú hromadeniu napätia, ktoré by neskôr deformovalo diel.
Obchody s ručným vybavením môžu vykonávať rovnakú prácu konvenčným frézovaním, vŕtaním a súradnicovým vyvrtávaním. Manuálne prístupy trvajú dlhšie, ale zostávajú životaschopné pre jednu-stanicu a zložené matrice, kde je geometria jednoduchá. Najmä súradnicové vyvrtávanie poskytuje polohovú presnosť v rozmedzí 0,01-0,02 mm pre otvory vodiacich kolíkov a umiestnenie kolíkov – čo je dostatočné pre štandardné lisovacie a výrobné práce, keď nie je k dispozícii CNC vyvrtávanie.
Bez ohľadu na metódu presnosť hrubého obrábania pri frézovaní zvyčajne spadá doRozsah tolerancie IT11-IT13, s drsnosťou povrchu okolo 5-20 mikrometrov Ra. To nie je ani zďaleka konečná špecifikácia, ale vytvára takmer čistý tvar, ktorý následné operácie zdokonaľujú.
Drôtové EDM pre presné profily matrice
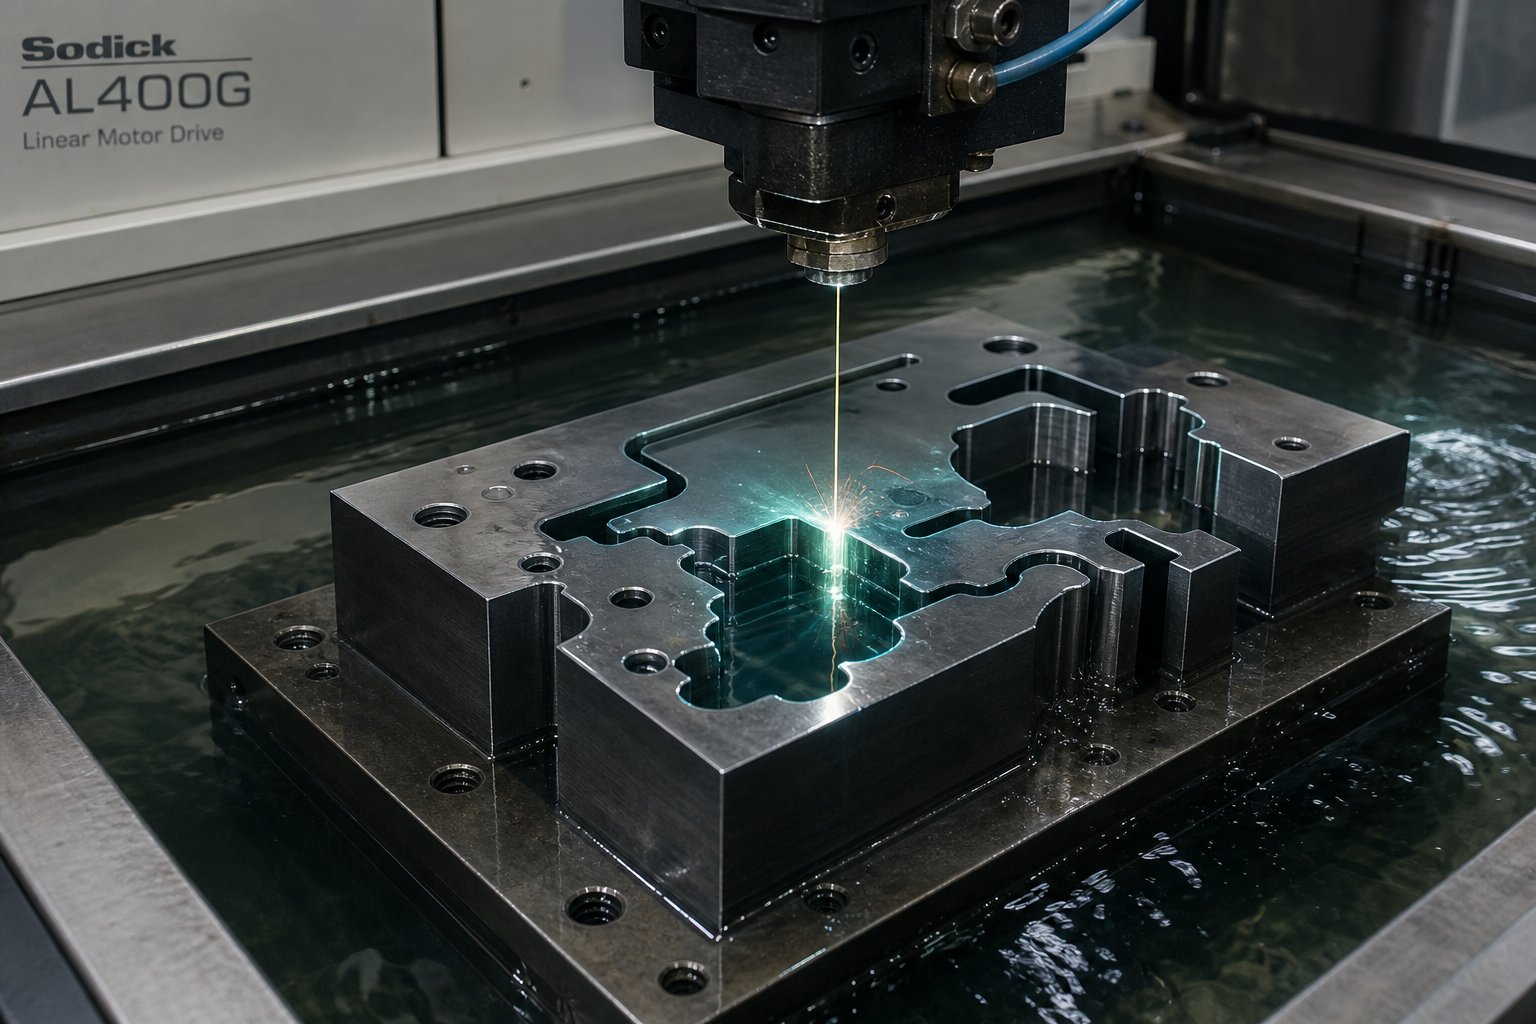
Zložité kontúry raznice a matrice - úzke polomery, zložité tvary výrezov, ostré vnútorné rohy - často presahujú to, čo je možné dosiahnuť konvenčným frézovaním alebo brúsením. Wire EDM to rieši pomocou elektrických výbojov medzi tenkým mosadzným drôtom a obrobkom na erodovanie materiálu bez mechanického kontaktu. Drôt sa nikdy nedotýka ocele, čo znamená nulovú reznú silu, žiadne vychýlenie nástroja a možnosť obrábať úplne kalenú nástrojovú oceľ (60+ HRC) s rovnakou ľahkosťou ako žíhaný materiál.
Pre aplikácie na lisovanie nástrojov poskytuje drôtové EDM niekoľko kritických výhod. To držítolerancie ±0,002-0,01 mmv závislosti od výkonu a nastavenia stroja. Vnútorné polomery rohov sú obmedzené iba priemerom drôtu (zvyčajne 0,1-0,3 mm) a nie geometriou frézy. A keďže tento proces nevytvára žiadne mechanické namáhanie, tenké raznice a jemné časti matrice si zachovávajú rozmerovú stabilitu počas rezania.
Typický pracovný postup drôtovej EDM pre profily zápustiek zahŕňa hrubý prechod, po ktorom nasleduje jeden alebo viac skim prechodov. Každý skim pass zlepšuje rozmerovú presnosť aj povrchovú úpravu, pričom finálne prechody dosahujú hodnoty Ra pod 0,8 mikrometra. V prípade prototypu kovového razenia, kde overujete dierovanie-na-tesnenie predtým, ako sa zapojíte do úplného výrobného nástroja, drôtová EDM umožňuje rýchlu iteráciu - preprogramovať cestu, prerezať profil a znova otestovať bez zošrotovania celého bloku.
Tímy, ktorým chýba-vlastná kapacita EDM drôtu alebo presného brúsenia, často spolupracujú so špecializovanými výrobcami. Spoločnosti ako YICHEN ponúkajú-do{3}}koncovej{4}}výrobnej služby, ktoré pokrývajú celý pracovný postup obrábania - od validácie simulácie CAE cez CNC obrábanie a povrchovú úpravu. ichvlastné riešenia lisovacích foriemzvládnuť analýzu uskutočniteľnosti, presné obrábanie, skúšobné prevádzky a kontrolu pod jednou strechou, čo zjednodušuje proces získavania manažérov a nástrojových inžinierov, ktorí potrebujú nástroje na lisovanie-pripravené na výrobu bez toho, aby museli interne budovať celý kovový nástroj a lisovňu.
Normy povrchovej úpravy a ich vplyv na kvalitu dielov
Povrchová úprava na pracovných plochách matrice sa priamo premieta do kvality lisovaného dielu. Hrubý povrch matrice ryje plech pri každom ťahu, vytvára kozmetické chyby a urýchľuje odieranie materiálu. Správne upravený povrch znižuje trenie, predlžuje intervaly ostrenia a vyrába diely, ktoré dôsledne spĺňajú normy kvality.
Cieľové hodnoty drsnosti povrchu pre komponenty lisovacích nástrojov:
| Die Component | Cieľová povrchová úprava (Ra) | Prečo na tom záleží |
|---|---|---|
| Dierovacia rezná tvár | 0.2 - 0.4 mikrometrov | Zabraňuje priľnavosti slimákov a znižuje silu strhnutia |
| Otvorenie matrice (rezná plocha) | 0.2 - 0.8 mikrometrov | Kontroluje tvorbu otrepov a kvalitu vyhadzovania slimákov |
| Tvarovanie plôch (ohýbanie, kreslenie) | 0.1 - 0.4 mikrometrov | Minimalizuje odieranie materiálu a škrabanie na hotových dieloch |
| Otvory vodiaceho čapu a puzdra | 0.4 - 0.8 mikrometrov | Zaisťuje hladký pohyb matrice a zabraňuje-sklzovému opotrebovaniu palice |
| Čelo stripovacej dosky | 0.8 - 1.6 mikrometrov | Vhodné pre kontakt s materiálom bez nadmerných nákladov na leštenie |
Dosiahnutie týchto hodnôt vyžaduje brúsenie ako konečnú operáciu na rovných povrchoch a leštenie alebo lapovanie na kontúrovaných plochách. Presné povrchové brúsenie dosahuje presnosť IT5{4}}IT8 s hodnotami Ra 0,16 – 1,25 mikrometrov – čo je v rámci požiadaviek lisovníc na rovnobežnosť a rovinnosť na čelných plochách lisovníc.
Okrem čísel drsnosti určujú dve geometrické tolerancie, či matrica funguje správne pri zaťažení lisom. Rovnobežnosť medzi horným a spodným čelom matrice musí byť v rozmedzí 0,01 mm po celej šírke matrice, aby sa zabránilo nerovnomernej vôli a skoseným rezom. Kolmosť otvorov vodiacich kolíkov vzhľadom na čelo lisovacej čeľuste udržuje hornú a dolnú polovicu v priamom slede - akýchkoľvek uhlových chýb po celej dĺžke zdvihu, čím sa zväčšuje nesúososť vo výške zatvorenia.
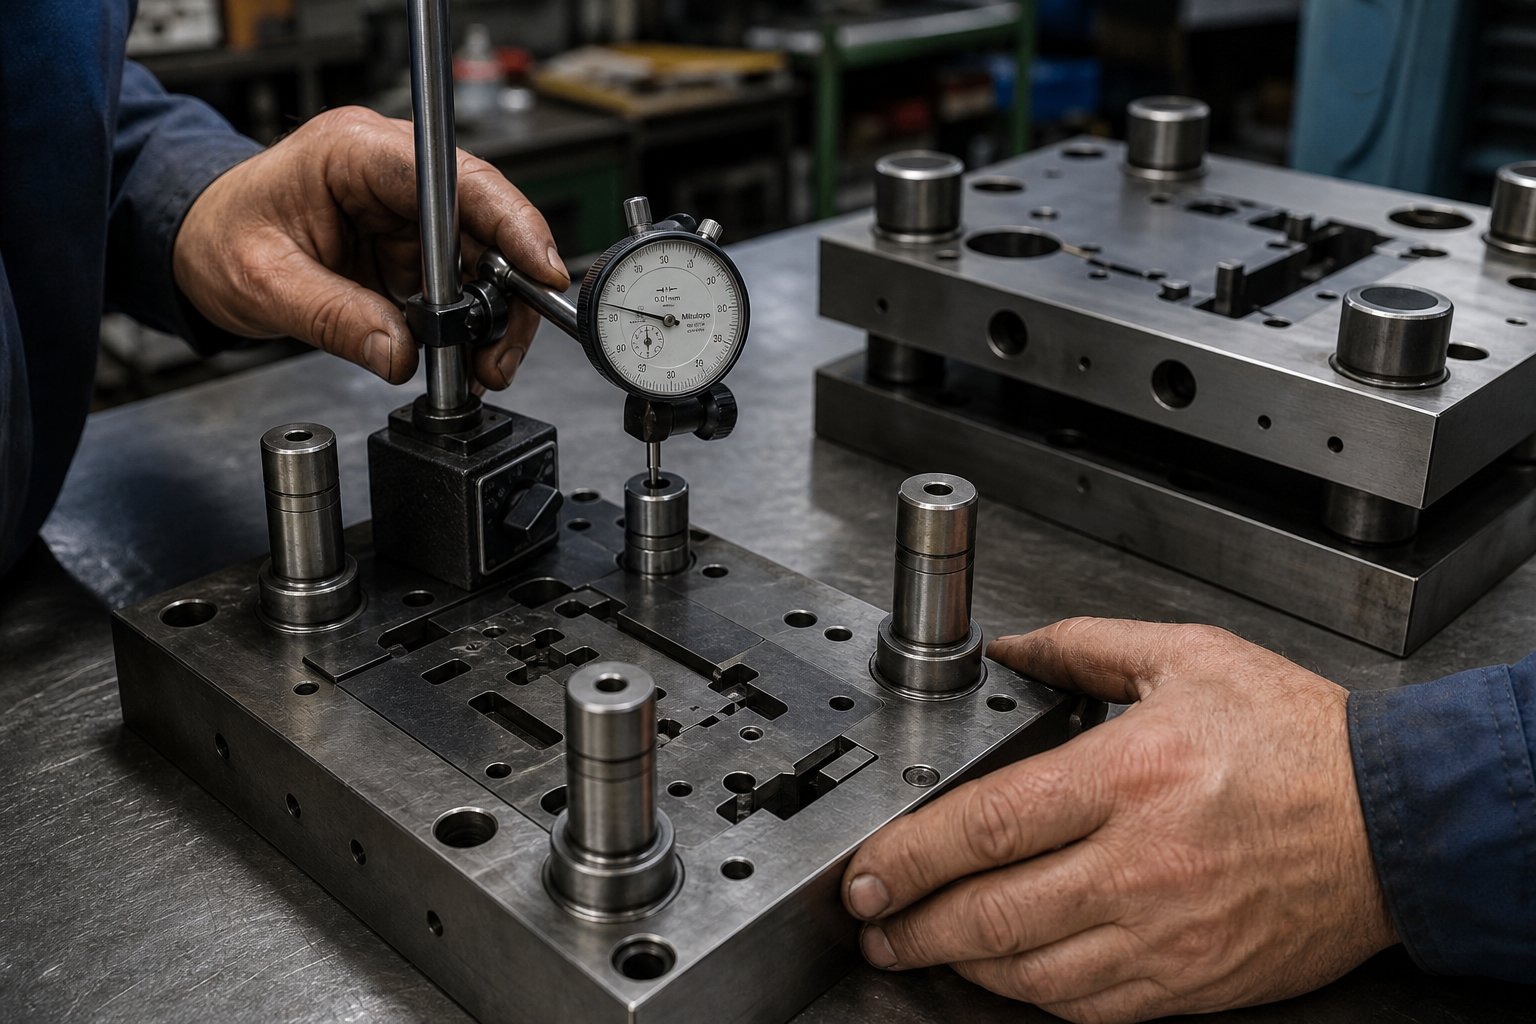
Overenie týchto tolerancií vyžaduje pohyb číselníka po povrchu zeme a meranie{0}}testovacej tyče v otvoroch vodiacich kolíkov. Obchody bez prístupu CMM môžu dosiahnuť spoľahlivé výsledky pomocou presných meracích blokov, číselníkov na magnetických základniach a starostlivej techniky. Kľúčom je meranie po tepelnom spracovaní a konečnom brúsení - nikdy za predpokladu, že rozmery pred-kalením prežili tepelný cyklus nezmenené.
Všetky komponenty sú opracované, zmerané a overené na základe tlače a sú pripravené na tepelné spracovanie, ktoré premieňa surovú nástrojovú oceľ na tvrdené, opotrebeniu-odolné povrchy razníc, ktoré dokážu prežiť objemy výroby.
Krok 5 Tepelne opracúvajte lisovacie ocele pre maximálnu životnosť
Presné obrábanie dáva matrici jej geometriu. Tepelné spracovanie mu dodáva odolnosť. Dva razníky môžu mať rovnaké rozmery a rovnakú akosť nástrojovej ocele, ale správajú sa úplne inak pri zaťažení lisom -, jeden vydrží milióny úderov a druhý vylomí v priebehu týždňov. Rozdiel je v mikroštruktúre a mikroštruktúra je formovaná výlučne tepelným cyklom aplikovaným na oceľ. V prípade oceľových razníc, u ktorých sa očakáva, že prežijú-veľkoobjemovú výrobu, nie je tepelné spracovanie začiarkavacím krokom. Je to jediný proces, ktorý určuje, či sa vaša investícia do raziaceho nástroja a matrice vypláca alebo predčasne zlyhá.
Kvalita tepelného spracovania priamo určuje životnosť nástroja. Odchýlka austenitizačnej teploty 50 stupňov F alebo zmeškaný cyklus temperovania môže dramaticky skrátiť životnosť nástroja bez ohľadu na to, ako presne bola matrica opracovaná.
Úplná postupnosť tepelného spracovania lisovacích foriem na plech sa riadi špecifickým poradím a preskočenie alebo unáhlenie ktorejkoľvek fázy môže viesť k zlyhaniu:
- Odbúranie stresupo hrubom opracovaní na uvoľnenie zvyškových napätí pred kalením.
- Predhrejtepostupne znižovať riziko tepelného šoku.
- Austenitizovaťpri správnej teplote na rovnomerné rozpustenie karbidov a vytvorenie austenitu.
- Uhasiťpomocou vhodného média (vzduch, plyn, olej alebo soľný kúpeľ) na základe triedy ocele a veľkosti profilu.
- Kryogénna liečba(voliteľné) na konverziu zvyškového austenitu na rozmerovú stabilitu.
- Temper- zdvojnásobiť alebo ztrojnásobiť - na zmiernenie napätia a vytvorenie optimálnej rovnováhy tvrdosti-húževnatosti.
- Záverečné mletiepo dokončení tepelného cyklu.
Správne kalenie a kalenie ocelí
Kalenie premieňa kryštálovú štruktúru ocele z relatívne mäkkých fáz na martenzit - tvrdú štruktúru odolnú proti opotrebeniu-, ktorá umožňuje, aby súčiastky razníc rezali a tvarovali plech miliónkrát. Proces začína predhrievaním, prechádza cez austenitizáciu a končí ochladzovaním.
Predhrievanieznižuje teplotný gradient medzi povrchom matrice a jadrom. Nástrojové ocele majú nízku tepelnú vodivosť, takže príliš rýchle zahrievanie vytvára vnútorné napätie, ktoré spôsobuje praskanie alebo deformáciu. Pre D2 je štandardný rozsah predohrevu1200 – 1250 stupňov F (649 – 677 stupňov)držte, kým prierez-nedosiahne jednotnú teplotu. Ťažké tvárnice potrebujú dlhší čas na vyrovnanie ako tenké raznice.
Austenitizáciarozpúšťa zliatinové karbidy v matrici ocele a premieňa štruktúru na austenit. Každá trieda má svoje vlastné kritické teplotné okno:
- D2- 1795–1875 stupňov F (980–1025 stupňov ), pričom 1850 stupňov F sa často používa ako praktický cieľ.
- A2- 1750–1800 stupňov F (954–982 stupňov), o niečo nižšia ako D2 v dôsledku rozdielneho vyváženia zliatiny.
- S7- 1700–1750 stupňov F (927–954 stupňov ), udržiavané nižšie, aby sa zachovala húževnatosť.
Čas namáčania začína až potom, čo celá sekcia dosiahne cieľovú teplotu -, bežná referencia je 45 – 60 minút na palec hrúbky. Príliš nízka teplota alebo príliš krátke namáčanie zanecháva karbidy nerozpustené, čím sa znižuje tvrdosť a odolnosť proti opotrebovaniu. Príliš vysoká alebo príliš dlhá spôsobuje zhrubnutie zrna, nadmerný obsah austenitu a zvýšené riziko praskania.
Kalenieuzamkne tvrdú martenzitickú štruktúru dostatočne rýchlym ochladením na potlačenie tvorby mäkkej fázy. D2 je vzduchom-kaliteľná oceľ, čo znamená, že riadené chladenie vzduchom alebo ochladzovanie tlakom plynu dosahuje plnú tvrdosť s minimálnym skreslením -, čo je hlavná výhoda pri lisovaní oceľových komponentov so zložitou geometriou. A2 tiež efektívne-tvrdne na vzduchu. S7 môže použiť kalenie olejom pre ťažšie sekcie, kde samotné chladenie vzduchom nedosahuje dostatočnú tvrdosť v celom jadre.
Po ochladení by sa komponent matrice mal ochladiť na približne 120–150 stupňov F (50–66 stupňov) pred začatím temperovania. V tomto štádiu je oceľ extrémne tvrdá, ale nebezpečne krehká - čerstvý martenzit pod vysokým vnútorným napätím. Oneskorenie temperovania cez noc riskuje spontánne praskanie, najmä v zložitých geometriách lisovníc.
Popúšťacie cykly pre optimálnu húževnatosť a tvrdosť
Popúšťanie ohrieva ochladenú oceľ na kontrolovanú teplotu pod kritickým rozsahom, čím sa uvoľňuje vnútorné napätie a krehký-uhasený martenzit sa mení na odolnejšiu a stabilnejšiu štruktúru. Bez temperovania by výroba lisovaného plechu zničila matricu v priebehu niekoľkých dní -, okraje by sa pri cyklickom zaťažení lisom odštiepili, praskli alebo odštiepili.
Dvojité popúšťanie je štandardnou praxou pre ocele na lisovanie za studena-. Prvý cyklus uvoľní väčšinu zhášacieho napätia a začne stabilizovať mikroštruktúru. Ochladzovanie späť na izbovú teplotu medzi cyklami umožňuje, aby sa zadržaný austenit premenil na čerstvý martenzit, ktorý sa potom stabilizuje pri druhom temperovaní. Pre kritické lisovnice z oceľového plechu alebo meradlá vyžadujúce rozmerovú stabilitu poskytuje trojité popúšťanie dodatočné poistenie.
Teplota popúšťania určuje výslednú rovnováhu tvrdosti a húževnatosti:
| Stratégia temperovania | Typická teplota | Očakávaná tvrdosť | Najlepšie sa hodí pre |
|---|---|---|---|
| Nízka-teplota | ~400 stupňov F (205 stupňov) | 60-62 HRC | Maximálna odolnosť proti opotrebovaniu; aplikácie s nízkym{0}}vplyvom |
| Dvojitá-teplota | 900 – 960 stupňov F (480 – 515 stupňov) | 58-60 HRC | Rozmerová stabilita, úľava od stresu,{0}}dlhodobá výroba |
Pre väčšinu komponentov lisovacích foriem, ktoré sa vyrábajú vo veľkých objemoch, poskytuje bezpečnejšie vyváženie dvojité popúšťanie pri vysokej teplote pri 900 – 960 stupňoch F. Obetujete 1-2 HRC v porovnaní s nízkou-teplotou, ale získate výrazne lepšiu rozmerovú stabilitu a odolnosť proti praskaniu – vlastnosti, na ktorých záleží oveľa viac, keď matrica počas svojej životnosti čelí miliónom úderov.
Tu je praktické riešenie: nedostatočne{0}}vytvrdená matrica (príliš agresívne temperovaná alebo príliš nízko austenitizovaná) sa predčasne opotrebováva, pretože rezné hrany nemajú dostatočnú tvrdosť, aby odolali oderu od obrobku. Príliš{2}}vytvrdená matrica (nedostatočne stlačená alebo temperovaná príliš za studena) sa štiepi a praská, pretože nedokáže absorbovať energiu nárazu pri každom zdvihu lisu. Cieľom je úzke okno medzi -, ktoré je dostatočne pevné na to, aby odolalo opotrebovaniu, dostatočne pevné na absorbovanie nárazov - a správne temperovanie je spôsob, akým tam dôsledne pristanete.
Uvoľnenie stresu, aby sa predišlo rozmerovým deformáciám
Uvoľnenie stresu je často{0}}prehliadaný krok, ktorý zabraňuje drahým prerábkam. Hrubé obrábanie vnáša do bloku zápustky zvyškové napätia spôsobené reznými silami, tvorbou tepla a nerovnomerným úberom materiálu. Ak blok vytvrdíte bez toho, aby ste najskôr uvoľnili tieto napätia, nekontrolovateľne sa uvoľnia počas cyklu austenitizácie-kalenia a deformujú matricu za hranicu tolerancie. Výsledkom je komponent, ktorý už nepasuje a vyžaduje opätovné{5}}opracovanie alebo zošrotovanie - po tom, čo ste už investovali do celého cyklu tepelného spracovania.
Proces uvoľnenia napätia zahreje hrubú{0}}opracovanú súčasť na podkritickú teplotu (zvyčajne 1050 – 1200 stupňov F / 565 – 650 stupňov pre väčšinu nástrojových ocelí), udrží ju dostatočne dlho, aby sa napätie rovnomerne uvoľnilo, a potom sa v peci pomaly ochladí. Žiadne zhášanie, žiadna fázová transformácia - len riadená tepelná relaxácia. Diel je rozmerovo stabilný a pripravený na kalenie s predvídateľným, minimálnym skreslením.
Kedy sa zbaviť stresu:
- Po ťažkom hrubom obrábaní (najmä asymetrický úber materiálu z veľkých blokov).
- Po zváraní opravy komponentov matrice.
- Pred konečným tepelným spracovaním veľkých alebo geometricky zložitých komponentov lisovacích nástrojov.
- Po agresívnom brúsení na kalených povrchoch - bráni šíreniu trhlín pri brúsení uvoľnenie napätia pri nízkej{1}} teplote 25 – 50 °F pod konečnou teplotou popúšťania.
Kryogénna úprava predstavuje opačný koniec teplotného spektra. Ochladením kalenej ocele na približne -196 stupňov (-321 stupňov F) sa zadržaný austenit – mäkká, nestabilná fáza zachytená počas kalenia – premení na martenzit. To zlepšuje rozmerovú stabilitu v priebehu času (žiadna pomalá transformácia spôsobujúca zmeny veľkosti v prevádzke) a môže zvýšiť odolnosť proti opotrebovaniu.Kryogénna liečbaje najrelevantnejší pre presné matrice, razníky, meradlá a rezacie nástroje, kde je rozmerový posun neprijateľný. V prípade univerzálnych-plechových lisovníc správne dvojité temperovanie často poskytuje dostatočnú stabilitu bez dodatočných nákladov a zložitosti kryogénneho spracovania.
Tepelný cyklus je dokončený, keď sa komponent matrice objaví temperovaný, stabilný a na cieľovú tvrdosť - pripravený na konečný brúsny prechod, ktorý privedie všetky povrchy k špecifikácii. Akékoľvek brúsenie po tepelnom spracovaní musí používať ľahké prechody, správnu chladiacu kvapalinu a kontrolovaný úber materiálu, aby sa predišlo poškodeniu opätovným ohrevom, ktoré naruší starostlivú metalurgiu, do ktorej ste práve investovali.
Krok 6 Zostavte a zarovnajte všetky komponenty matrice
Komponenty vašej matrice sú teraz kalené, temperované a brúsené na konečné rozmery. Každý z nich je precíznou súčasťou v izolácii. Montáž je miesto, kde sa tieto jednotlivé diely stávajú fungujúcim systémom - a kde neopatrná práca môže zrušiť každú hodinu obrábania a tepelného spracovania, ktoré tomu predchádzalo. Nesprávne zarovnaný vodiaci kolík, nesprávna výška zatvorenia alebo pod{4}}predpätá pružina nespôsobujú len zlé diely. Poškodzuje samotnú matricu, niekedy sa nedá ekonomicky opraviť. Správna montáž kovových razidiel sa riadi zámernou sekvenciou, ktorá overuje lícovanie a zarovnanie v každej fáze predtým, ako lis vôbec zacyklí.
Montáž vodiacich kolíkov a overenie rovnobežnosti
Vodiace kolíky sú vyrovnávacou chrbticou akéhokoľvek razidla. Udržiavajú hornú a dolnú polovicu pohybu v dokonalej registrácii počas každého úderu a absorbujú bočné sily, ktoré by inak vytlačili dierovač z-stredu vzhľadom na otvor matrice. O ich správnej kondícii sa nedá-vyjednávať.
Štandardná konfigurácia používa alisované uloženie (zasahovanie)v jednej topánke - zvyčajne spodná - a aklzné uloženie cez tvrdené puzdráv protiľahlej topánke. Lisované uloženie zaisťuje čap trvalo v polohe s nulovým pohybom. Puzdrá poskytujú riadený pohyb s práve dostatočnou vôľou (zvyčajne 0,005-0,012 mm) pre hladkú jazdu bez bočnej vôle. Počas inštalácie zľahka namažte puzdrá olejom špecifickým pre matricu, aby ste zabránili zadretiu pri prvých zdvihoch.
Pred montážou akýchkoľvek iných kovových lisovacích komponentov skontrolujte kolmosť vodiaceho kolíka. Umiestnite číselníkový úchylkomer na magnetickú základňu proti hriadeľu kolíka a potiahnite ho po celej dĺžke. Prijateľné hádzanie je 0,01 mm alebo menej na pracovnej dĺžke. Akákoľvek uhlová chyba sa tu znásobí zdvihom - kolík, ktorý sa nakloní o 0,02 mm na povrchu topánky, sa premietne do 0,04-0,06 mm nesúosovosti pri plnom predĺžení zdvihu, čo je dostatočné na poškodenie rezných hrán alebo nerovnomerné strihanie.
S nainštalovanými a skontrolovanými kolíkmi nasuňte hornú topánku na vodidlá. Mal by sa pohybovať hladko s nulovou vnímateľnou bočnou vôľou. Ak dôjde k zaseknutiu, skontrolujte, či na otvore puzdra nie sú otrepy alebo mierna nesúososť medzi stredmi vodiacich kolíkov, ktorá spôsobuje, že čeľuste nie sú rovnobežné. Nikdy netlačte na hornú topánku silou - viazanie znamená, že niečo nie je v poriadku a zatlačenie poškodí puzdro aj kolík.
Rovnobežnosť medzi horným a spodným čelom topánok dokončí kontrolu vyrovnania. Umiestnite presne brúsenú paralelnú tyč na spodnú topánku a v zatvorenej polohe prejdite číselníkom cez hornú stranu topánok. Odchýlka by mala byť v rozmedzí 0,0005 palca na palec šírky matrice. Pred pokračovaním opravte akúkoľvek odchýlku ľahkým lapovaním čela topánky alebo úpravou umiestnenia podložky.
Nastavenie výšky uzáveru matrice a predpätia pružiny
Výška uzavretia lisovnice je celková výška zmontovanej lisovnice v jej úplne uzavretej polohe. Tento rozmer musí spadať do dostupného -výškového priestoru lisu - vzdialenosti od čela piesta po hornú časť kolísky v dolnej úvrati mínus hrúbka kolísky. Znie to priamočiaro, ale medzi nimi je zmätokvýška zatvorenia lisu a výška zatvorenia lisovnicespôsobuje skutočné škody. Ak je matrica príliš vysoká pre rozsah nastavenia lisu, rám sa natiahne a spoje sa stlačia nadmernou silou. Ak je príliš krátka, matrica sa nikdy úplne neuzavrie a časti vyjdú neúplné.
Odmerajte uzavretú výšku s úplne uzavretou matricou pomocou mäkkej rozpery (podložka pri hrúbke materiálu) medzi razníkom a čelom matrice. Celková výška zásobníka - vrátane všetkých podstupníc alebo rovnobežiek umiestnených pod pätkou lisovnice - je výška uzavretia lisovnice. Pred priskrutkovaním sa uistite, že táto hodnota spadá medzi minimálnu a maximálnu{4}}výšku lisovnice.
Nasleduje predpätie pružiny. Či už používate vinuté pružiny, uretánové podložky alebo fľaše s dusíkom, pravidlo je rovnaké: pružiny by mali pri plnom zdvihu stlačiť iba 15-25 % svojej voľnej dĺžky. Prekročenie tohto rozsahu spôsobuje únavovú poruchu – praskajú pružiny, plynové fľaše strácajú tlak a uretánové podložky sú trvalé. Zmerajte voľnú dĺžku každej pružiny, vypočítajte stlačenú dĺžku v uzavretej výške a overte, či kompresný pomer spadá do bezpečných limitov. Ak sa pružina pri zatvorení stlačí o viac ako 25 %, pružina je buď príliš krátka, alebo je potrebné upraviť výšku zatvorenia.
Pri lisovacích nástrojoch s progresívnymi operáciami spôsobuje nerovnomerné predpätie pružiny cez stieraciu platňu nakláňanie počas podávania pásu, čo vedie k chybnému podávaniu a poškodeniu pilota. Skontrolujte, či sú všetky vrecká pružín v rovnakej hĺbke a či majú pružiny rovnakú špecifikáciu - miešanie pružín od rôznych dodávateľov je bežnou chybou, ktorej sa dá vyhnúť.
Postup montáže od pätky po odizolovaciu dosku
Montáž matrice sa logicky riadi zdola-nahor, von{1}}. Najprv vytvoríte zarovnanie (vodiaci systém), potom namontujete pracovné komponenty (blok lisovníc, razníky) a nakoniec nainštalujete sekundárne systémy (striper, pružiny, piloty). Ponáhľanie sa cez tieto kroky alebo skákanie v sekvencii prináša chyby, ktoré sa spájajú počas životnosti nástroja.
Tu je úplná postupnosť montáže razidiel:
- Vyčistite všetky komponenty- odmastite povrchy, odstráňte obalové oleje a pri dobrom osvetlení skontrolujte každú časť, či nie je prasknutá, otrepaná alebo poškodená pri preprave.
- Namontujte vodiace kolíky do spodnej časti topánky- zalisujte do vystružených otvorov, overte kolmosť pomocou indikátora.
- Pripevnite blok matrice k spodnej topánke- utiahnite ramenné skrutky do kríža, aby ste predišli skrúteniu. Overte, či je čelo matrice rovnobežné s topánkou v rámci špecifikácií.
- Nainštalujte vodiace puzdrá do hornej pätky- potvrďte hladké nasunutie na vodiace kolíky.
- Namontujte držiak dierovačov a dierovačov na hornú topánku- skontrolujte, či je každý razník sústredne zarovnaný s otvorom zodpovedajúcej matrice pomalým zatváraním matrice a skontrolovaním rovnomernosti vôle.
- Nainštalujte podpornú dosku- medzi hlavami úderov a hornou topánkou, aby sa rozložila sila nárazu a zabránilo sa úderom do mäkšieho materiálu topánky.
- Namontujte stieraciu dosku s pružinami- nastaviť predpätie pružiny v rozsahu 15-25% kompresie; overte rovnomerný tlak pásu cez čelo dosky.
- Nainštalujte piloty, lokátory a komponenty podávania- v prípade progresívnych lisovníc zaistite, aby piloti presne zapájali pásový materiál v určenom rozstupe podávania.
- Skontrolujte všetky vôle pomocou podložiek- materiál posúvača-hrúbka podložky medzi každým otvorom razidla a matrice na potvrdenie mierneho rovnomerného ťahu bez viazania.
- Vykonajte pomalý manuálny cyklus (beh nasucho)- palca sa matrica zatvorila bez materiálu, počúvajúc kontakt, škrabanie alebo viazanie v ktoromkoľvek bode ťahu.
V prípade progresívnych kovových razníc je to tiež miesto, kde inštalujeteobtokové zárezy- malé reliéfne zárezy v matrici, ktoré umožňujú posúvanie pásu dopredu, aj keď je vodiaci kolík stále čiastočne zasunutý. Negatívne a pozitívne obtokové zárezy v lisovacích nástrojoch z plechu majú rovnakú hlavnú funkciu, ale líšia sa geometriou. Negatívny bypass sa vyznačuje odľahčeným vstupným uhlom, ktorý tlačí pásik pri jeho posune do strany, zatiaľ čo pozitívny bypass poskytuje zvýšený vodiaci povrch. Oba typy zabraňujú vybočeniu pásu a zlomeniu pilota počas postupu podávania, najmä pri vyšších rýchlostiach lisu, kde sa časovanie podávania stáva kritickým.
Dokonca aj pri starostlivom poradí, určité chyby pri montáži pretrvávajú v obchodoch, ktoré sa spoliehajú na skúsenosti pred meraním. Tu sú najčastejšie poruchy a ich príčiny:
- Nesprávne zarovnané vodiace kolíky- spôsobuje zadretie medzi objímkami a kolíkmi, čím sa zvyšuje trenie, až kým sa matrica nezasekne uprostred-ťahu. Postupné poškodenie ničí povrch puzdier aj čapu.
- Nesprávna výška zatvorenia (príliš vysoká matrica na lisovanie)- vytvára nadmernú tonáž, ktorá preťažuje rám lisu, láme údery a môže prasknúť pätka lisu.
- Nedostatočný tlak stieracej pružiny- umožňuje plechu priľnúť k razníku pri spätnom ťahu, ťahať slimáky späť cez matricu a zasekávať nasledujúce ťahy.
- Nerovnomerný krútiaci moment skrutiek na montáži bloku matrice- predstavuje naklonenie v čele matrice, ktoré vytvára-nerovnomernú vôľu, pričom na jednej strane vzniká skosený strih a na druhej strane nadmerné otrepy.
- Chýbajúca alebo nesprávne umiestnená oporná doska- umožňuje, aby sa dierovacie hlavy zaborili do mäkšej ocele topánky, čím sa postupne stráca sústrednosť a zväčšuje sa vôľa nad rámec tolerancie.
Ak meriate, každá z týchto chýb je zistiteľná pred prvým produkčným prístupom -. 30 minút strávených zametaním indikátorov a kontrolou odporu podložky šetrí dni riešenia problémov a týždne čakania na náhradné komponenty.
Plne zostavená matrica sediaca na lavici ešte nie je výrobným nástrojom. Stane sa jedným až potom, čo ním prejde skutočný materiál, zmeria výstup a opraví nevyhnutné rozpory medzi zámerom dizajnu a fyzickou realitou. Tento overovací proces - vyskúšanie - je miestom, kde sa zostava osvedčí alebo odhalí, čo je potrebné upraviť.
Krok 7 Spustite skúšku lisovnice a upravte ju na kvalitu výroby
Plne zostavená matrica sediaca v lise je stále neoverená. Kým cez ňu neprejde skutočný materiál a výstup neprejde kontrolou, nástroje sú hypotézou -, nie výrobným nástrojom. Vyskúšanie je proces metodického testovania tejto hypotézy, ktorý začína s nízkym-rizikom a pokračuje smerom k plne produkčným podmienkam, pričom sa diagnostikuje a opravuje každý nedostatok. Ponáhľanie sa v tejto fáze, aby dodržali termín, je spôsob, akým obchody nakoniec doručia zle vyrazené kovové diely alebo zničia nástroje pri tretej sérii výroby.
Skúšanie je svojou povahou opakované. Naplánujte si viacero cyklov prístupu, merania, úpravy a{1}}opätovného prístupu. Obchody, ktoré považujú testovanie za jeden prechod, dôsledne čelia zlyhaniam výroby, núdzovým opravám lisovníc a únikom kvality, ktoré stoja oveľa viac ako ďalší deň starostlivého overovania.
Prvé zásahy z papiera do výrobného materiálu
Progresívny prístup k prvým zásahom minimalizuje riziko úmrtia a zároveň včas odhalí problémy. Predstavte si to ako riadenú eskaláciu:
- Papierové hity- zatvorte matricu na list papiera alebo lepenky pri zníženej rýchlosti lisu. Odtlačok prezrádza, či sa všetky razníky dotýkajú rovnomerne, či je výška zatvorenia správna a či nejaký komponent prekáža skôr, ako by mal. Žiadny kov, žiadne riziko poškodenia nástrojov.
- Údery mäkkého materiálu (hliník alebo meď)- urobte niekoľko ťahov na mäkkom, tenkom papieri. Hliník sa ľahko deformuje, takže odhaľuje problémy so zarovnaním, neúplným tvarovaním a problémami s vôľou bez toho, aby boli tvrdené razníky vystavené plnému reznému zaťaženiu. Skontrolujte časti z mäkkého-materiálu na strih a symetriu.
- Výrobný materiál pri nízkej rýchlosti- podávajte hárok skutočnej produkcie-do lisu na razenie pri zníženej rýchlosti (režim jedného-zdvihu). Okamžite skontrolujte každý kovový lisovaný diel na otrepy, rozmerovú presnosť, stav hrán a povrchové chyby.
- Výrobná rýchlosť s vloženým pásom- keď súčiastky s pomalou{1}}rýchlosťou prejdú kontrolou, stúpnite na cieľové zdvihy za minútu. Niektoré problémy - nesprávneho podávania, ťahania slimáka, hromadenia tepla - sa objavujú iba pri kadencii výroby.
AkoPoznámky časopisu MetalForming, prvá dokončená časť z progresívnej matrice s plným závitom nemusí okamžite zodpovedať rozmerovým požiadavkám. Razníky často musia prejsť niekoľkými časťami s plne naloženým pásom predtým, ako sa matrica usadí na produkciu dobrého výkonu, pretože počiatočné zdvihy môžu ponechať piest lisu vyložený v oblastiach, ktoré vyžadujú plné napnutie pásu na správne tvarovanie.
Identifikácia a náprava bežných problémov s kockou
Každý pokus niečo odhalí - otázkou je, či dokážete prečítať, čo vám jednotlivé časti hovoria. Každá chyba na kovovej lisovanej časti sa spätne vracia k špecifickej základnej príčine v matrici a každá hlavná príčina má cielenú opravu. Tu sú najbežnejšie skúšobné chyby mapované na ich pôvod a opravy:
| Defekt | Čo vidíš | Hlavná príčina | Nápravné opatrenie |
|---|---|---|---|
| Nadmerné otrepy | Zvýšená ostrá hrana nad 10% hrúbky materiálu | Nedostatočná vôľa razidla-na-prepichovanie alebo opotrebované/tupé rezné hrany | Prebrúste rezné hrany; overte a nastavte vôľu na každej strane; skontrolujte zarovnanie |
| Slimák ťahanie | Slimáci sa prilepili na tvár úderu a pretiahli ich cez matricu | Nedostatočná dĺžka matrice, nedostatočné prerušenie vákua alebo účinok nasávania oleja | Zvýšte hrúbku matrice na 1,0-1,5-násobok hrúbky materiálu; pridať funkcie na zadržiavanie slimákov; znížte mazanie na čele dierovača |
| Nerovnomerné stopy po strihu | Šírka pásu leštenia sa mení po obvode rezu | Udierajte-na-vyrovnanie; nie-paralelné tvárnice | Znova-skontrolujte zarovnanie vodiaceho kolíka; prebrúste-plošníky matrice pre rovnobežnosť; skontrolujte schému krútiaceho momentu montážnej skrutky |
| Odpruženie | Po tvarovaní sa uhol ohybu otvára za cieľ | Elastické zotavenie materiálu; nedostatočná kompenzácia nadmerného ohybu v geometrii matrice | Zväčšiť uhol ohybu (zvyčajne 2-5 stupňov pre mäkkú oceľ, viac pre vysokú pevnosť); pridajte razenie alebo dno na vrchole ohybu |
| Praskanie v zákrutách | Zlomeniny na vonkajšom polomere ohybu | Polomer ohybu je príliš tesný pre ťažnosť materiálu; smer zrna rovnobežný s čiarou ohybu | Zvýšte polomer ohybu; otočiť orientáciu polotovaru; použite viac tvarovateľný materiál |
| Zaseknuté / nesprávne umiestnené prvky | Diery alebo prvky posúvajú polohu dielov-na{1}}diel | Poškodenie pilota,{0}}chyba načasovania uvoľnenia alebo sklz odizolovania | Skontrolujte opotrebovanie pilotov; upraviť načasovanie podávania-tak, aby sa valčeky uvoľnili po vstupe pilota, ale pred úplným zapojením; overiť vzdialenosť postupu |
Otrepy si zaslúžia osobitnú pozornosť, pretože sú najčastejším pokusným nálezom. Podľa priemyselnej analýzy defektov sa otrepy tvoria, keď sa zóny lomu razidla a lisovnice čisto nedotýkajú - buď v dôsledku nesprávnej vôle, opotrebovaných rezných hrán, zlého zarovnania alebo zmeny hrúbky materiálu. Ak výška otrepu presahuje 10 % hrúbky materiálu, matrica potrebuje zásah pred začatím výroby. Udržiavanie správnej vôle a ostrých hrán je primárnou kontrolou a monitorovanie výšky otrepov počas výroby poskytuje včasné varovanie predtým, ako sa diely posunú mimo špecifikáciu.
Korekcia odpruženia často vyžaduje najviac opakovaní. Vysokopevnostné{1}}materiály a nehrdzavejúca oceľ sa agresívne odrážajú a kompenzačný uhol nie je vždy predvídateľný iba výpočtom. Očakávajte dva až tri cykly úprav -, mierne sa prehnú, zmerajte, upravte, znova{4}}stlačte - predtým, ako tvarované prvky dôsledne udržia cieľový uhol.
Dosiahnutie konzistentnej kvality dielov prostredníctvom iterácií
Jediná dobrá časť nepotvrdzuje kocku. Konzistentná kvalita v rámci vzorky 30-50 po sebe idúcich kovových lisovaných dielov potvrdzuje, že nástroje sú stabilné. Zmerajte kritické rozmery na prvých- častiach výrobku pomocou posuvných meradiel, meradiel alebo zariadení CMM v porovnaní s toleranciami tlače dielov. Odchýlka stopy naprieč chodom – ak sa pozícia otvoru posunie o 0,05 mm počas 30 zásahov, niečo sa opotrebováva alebo posúva, aj keď jednotlivé diely stále prechádzajú kontrolou.
Kľúčové merania počas skúšobnej validácie:
- Výška otrepu- overte pod maximálnym popisom (často 0,05 – 0,10 mm pre presné lisované kovové časti).
- Dimenzie-k{1}}vlastnostiam- potvrďte, že rozteč otvorov, vzdialenosti okrajov a miesta ohybov sú v rámci tolerancie tlače.
- Uhly ohybu- zmerajte uhlomerom alebo optickým komparátorom po úplnom elastickom zotavení.
- Plochosť- skontrolujte zaslepené diely na doske pomocou škárových mierok; súprava cievok alebo zvyškové napätie môže prehnúť ploché časti.
- Stav povrchu- skontrolujte, či na nich nie sú škrabance, stopy oderu alebo odtlačky matrice, ktoré naznačujú problémy s kontaktom nástrojov.
Keď sú všetky rozmery v sérii vzoriek dodržané, zdokumentujte nastavenia lisu - tonáž, uzatváraciu výšku, dĺžku podávania, rýchlosť a nastavenie mazania. Tie sa stanú vašou základnou líniou pre spustenie výroby a budúce nastavenia lisovníc na rovnakom stroji na lisovanie kovov. Akákoľvek odchýlka od týchto nastavení počas výroby je východiskovým bodom pre riešenie problémov pri kolísaní kvality.
Skúška je tiež momentom na potvrdenie tonáže lisu pri skutočnom zaťažení. Mnoho obchodov vykonáva čítanie stop-bloku s matricou s plným závitom - a kontroluje, či sa lisovacia medzera alebo vychýlenie pod skutočnými silami generovanými všetkými aktívnymi stanicami súčasne. Ak sa lis vychýli, piest musí mierne klesnúť, aby sa zachovala správna hĺbka tvarovania a kvalita rezu, najmä na hrubších alebo vysokopevnostných lisovaných kovových dieloch.
Lisované diely, ktoré prechádzajú kontrolou, dôsledne označujú prechod od vývoja nástrojov k pripravenosti výroby. Pripravenosť na výrobu však nie je cieľovou čiarou -, je to počiatočný bod trvalej zodpovednosti za údržbu, ktorý určuje, či táto kocka skutočne prežije milióny zásahov, na ktoré ste ju navrhli.
Krok 8 Udržiavajte svoju kocku a zistite, kedy outsourcovať
Konzistentné diely odvaľujúce sa z lisu počas skúšania pôsobia ako na cieľovej čiare. V skutočnosti znamenajú začiatok oveľa dlhších pretekov. Kovová raznica vyrobená z prvotriednej nástrojovej ocele a precízne-opracovaná na mikrónové tolerancie bude stále zhoršovať zdvih po zdvihu - rezné hrany tupé, opotrebenie vodiacich kolíkov, únavu pružín a posuny zarovnania. Rozdiel medzi kockou, ktorá prežije milióny zásahov, a tou, ktorá zlyhá pri 200 000, spočíva v disciplinovanej údržbe riadenej-plánom vykonanej skôr, ako sa objavia chyby vo výrobných dieloch.
Stanovenie harmonogramov ostrenia a intervalov kontrol
Efektívna údržba priamo súvisí s počtom zásahov a nie so samotnými kalendárnymi dátumami. Forma s 50 000 zdvihmi za týždeň sa opotrebováva rýchlejšie ako jedno 5 cyklov,000 - je zrejmé, no mnohé obchody stále nevykonávajú týždenné kontroly bez ohľadu na skutočnú intenzitu výroby. Výrobný proces razenia odmeňuje plánovanie založené na dôkazoch-: sledujte svoje počítadlo prístupov, zaznamenávajte trendy otrepov a údaje vám povedia, kedy je termín servisu.
Praktickým východiskovým bodom pre zákazkovú kovovú raznicu v stredno{0}}objemovej výrobe je kontrola ostrenia každých 50 000{5}}150 000 zásahov v závislosti od tvrdosti materiálu a triedy nástrojovej ocele. Nehrdzavejúca oceľ a vysokopevnostné materiály urýchľujú opotrebovanie hrán a skracujú intervaly. Mäkšie materiály ako hliník a mosadz ich predlžujú. Odtiaľ upravte na základe toho, čo pozorujete počas inšpekcií.
Tu je to, čo je potrebné skontrolovať pri každom intervale údržby:
- Špičkový stav- skontrolujte zaoblenie, odštiepenie, mikro-prasknutie a výšku otrepov na vzorových častiach vytiahnutých tesne pred vypnutím.
- Opotrebenie vodiaceho čapu a puzdra- cíťte uvoľnenosť, počúvajte abnormálny hluk počas bicyklovania a hľadajte stopy po bodnutí alebo odrenine na povrchu kolíkov.
- Jarná únava- merať voľnú dĺžku oproti pôvodnej špecifikácii; vymeňte pružinu, ktorá stratila viac ako 10 % svojej voľnej dĺžky alebo vykazuje viditeľné praskliny.
- Posun zarovnania- presuňte číselník cez hornú a dolnú plochu matrice v zatvorenej polohe; odchýlka nad 0,01 mm indikuje posun montáže alebo opotrebovanie vedenia.
- Zabezpečenie spojovacieho prvku- skontrolujte všetky upevňovacie skrutky, kolíky a držiaky, či nie sú uvoľnené v dôsledku cyklických vibrácií.
- Zošrotovať evakuačné cesty- odstráňte nánosy slimákov, úlomky a úlomky, ktoré sa hromadia v dutinách lisovníc a žľaboch medzi jednotlivými chodmi.
- Dodávka mazania- potvrdiť, že mazivo dosiahne všetky plánované body aplikácie bez upchávania alebo suchých miest.
Na správnej technike ostrenia záleží rovnako ako na načasovaní. Rovnomerne brúste povrch razníka a zápustky, aby sa zachovala pôvodná geometria a vzťah vôle. Odstráňte len toľko materiálu, aby sa obnovila čistá rezná hrana - zvyčajne 0,05 – 0,10 mm na cyklus ostrenia. Po brúsení upravte výšku zatvorenia o rovnakú hodnotu, aby ste udržali správne uzatvorenie matrice. Preskočenie tejto úpravy otvára vôľu postupne pri každom ostrení, čo nakoniec spôsobí rovnaké problémy s ostrapmi, ktoré ste sa snažili odstrániť.
AkoMetalForming Magazinezdôrazňuje, že obchody by mali sledovať náklady na údržbu oddelene od nákladov na opravy. Preventívna údržba zachováva aktuálny stav matrice. Oprava obnoví niečo, čo je už pokazené. Keď sa tieto dve veci spoja, manažment vidí nafúknuté náklady na „údržbu“ a tlačí na tím, aby znížil plánovanú službu - presne na nesprávnu reakciu. Zvýšenie plánovanej údržby by malo zodpovedať zníženiu núdzových opráv a skrytých nákladov na prestoje.
Rozpoznať, kedy matrica potrebuje prepracovanie alebo výmenu
Ostrenie a výmena komponentov zvláda bežné opotrebovanie. Ale keď tá istá stanica stále zlyháva krátko po servise alebo sa rozmerový posun vráti v priebehu niekoľkých tisíc zásahov overeného nastavenia, rutinná údržba dosiahla svoj limit. Tieto vzory signalizujú hlbšie problémy - nahromadenú zmenu vôle v celej matrici, štrukturálnu únavu v topánke alebo základný konštrukčný nedostatok, ktorý nevyrieši žiadne množstvo brúsenia.
Sledujte tieto eskalačné spúšťače vo výrobnom procese lisovania kovov:
- Opakujúce sa otrepy alebo rozmerový posun aj po overenom zaostrení a korekcii zarovnania.
- Odlamovanie alebo praskanie rezných hrán namiesto postupného zaobľovania - naznačuje preťaženie alebo únavu materiálu nad rámec toho, čo sa týka ostrenia.
- Výmena vodiaceho čapu alebo puzdra je potrebná viac ako dvakrát ročne na výrobnej matrici.
- Kumulatívne ostrenie odstránilo dostatok materiálu (zvyčajne celkovo 3-5 mm), takže rozsah nastavenia výšky zatvorenia je vyčerpaný.
- Tolerancie dielov sa sprísnili v dôsledku technických zmien a existujúca geometria matrice už nedokáže udržať novú špecifikáciu.
Keď sa objavia tieto príznaky, rozhoduje sa medzi renováciou (prestavba opotrebovaných častí a obnovenie vyrovnania) a úplnou výmenou. Renovačné obleky zanikajú tam, kde topánka, vodidlá a celková konštrukcia zostávajú zdravé, ale funkčné komponenty prekročili svoju životnosť. Výmena je tou správnou voľbou, keď je narušená štrukturálna integrita, keď sa kumulatívne náklady na prepracovanie blížia k novým-nákladom na výstavbu alebo keď objem výroby vyžaduje nástroje schopné presného lisovania v automobilovom-konzistencii.
Kedy sa spojiť s profesionálnym výrobcom razidiel
Mnoho obchodov rieši ostrenie, výmenu pružín a výmenu základných komponentov-vo vlastnej réžii. To funguje pre jednoduché zárezy a mierne objemy výroby. Existuje však jasná hranica, v ktorej-vlastné možnosti sa vyčerpajú a profesionálni lisovníci kovov s úplnými inžinierskymi zdrojmi sa stávajú lepšou cestou.
| Scenár | In{0}}Údržba domu to zvládne | Vyžaduje sa profesionálny výrobca razidiel |
|---|---|---|
| Ostrenie hrán na štandardnej nástrojovej oceli | Áno - povrchová brúska a základné upínanie postačujúce | Nie -, pokiaľ geometria nie je zložitá alebo nie je potrebná úprava tvaru drôtu EDM |
| Výmena pružiny a komponentov | Áno - skladové náhradné diely a štandardná zostava | Žiadne -, pokiaľ vlastné komponenty nevyžadujú prepracovanie- |
| Rekonštrukcia progresívnej lisovacej stanice | Možné, ak obchod má drôtové EDM a CNC brúsenie | Áno, -, keď viacero staníc potrebuje zmenu dizajnu alebo overenie CAE |
| Automobilové lisovacie formy s požiadavkami PPAP | Požiadavky na dokumentáciu a overenie - zriedka presahujú väčšinu interných obchodov | Áno - je potrebný úplný systém kvality, simulácia a kontrola |
| Nová matrica pre zmenenú geometriu dielu alebo väčší objem | Nie -, pokiaľ predajňa nie je kompletná{1}}servisná náradia | Áno, vyžaduje sa - analýza uskutočniteľnosti, návrh, opracovanie a vyskúšanie |
| Analýza základnej príčiny-príčiny zlyhania matrice vyžadujúca simuláciu CAE | Nie - väčšine obchodov chýba softvér FEA a odborné znalosti v oblasti simulácií | Áno - simulácia identifikuje problémy s formovaním, ktoré nie sú viditeľné pre fyzickú kontrolu |
Užitočná otázka týkajúca sa prehľadu spoločnosti na lisovanie kovov, ktorú môžete položiť každému potenciálnemu partnerovi: pokrývajú celý pracovný postup od realizovateľnosti až po overenie výroby alebo len jednotlivé kroky obrábania? Na rozdiele záleží, pretože matrica, ktorá opakovane zlyháva, často potrebuje prehodnotiť celý proces -, nie iba prepracovať- jeden komponent.
Pre tímy, ktoré prerástli svoju{0}}kapacitu{1}}na výrobu lisovníc alebo potrebujú produkčné-kvalitné nástroje pre veľkoobjemové zákazky, partnerstvo s poskytovateľom kompletných{4}}služieb eliminuje réžiu koordinácie pri správe samostatných dodávateľov pre návrh, obrábanie, tepelné spracovanie a testovanie. YICHEN napríklad ponúkaRFQ-pripravené vlastné riešenia lisovacích foriemktoré zahŕňajú analýzu uskutočniteľnosti, simuláciu CAE, presné obrábanie, skúšobné prevádzky a záverečnú kontrolu - rovnaký pracovný postup, ktorý je uvedený v tejto príručke a vykonáva sa v rámci jedného systému kvality. Tento integrovaný prístup je obzvlášť cenný pri lisovacích nástrojoch v automobiloch a iných presných aplikáciách, kde sledovateľnosť a miera schvaľovania prvého-prechodu priamo ovplyvňujú časové harmonogramy výroby.
Či už si svoju lisovnicu na kovové razenie udržiavate doma- alebo v spolupráci so špecialistom, princíp zostáva rovnaký: údržba zachováva investíciu, ktorú ste vložili do každého predchádzajúceho kroku. Monitorujte počet zásahov, systematicky kontrolujte, ostrite skôr, než hrany zlyhajú, a poctivo eskalujte, keď rutinná starostlivosť prestane držať. Kocka postavená tak, aby prežila milióny zásahov, to dokáže len vtedy, ak je program údržby za ňou rovnako disciplinovaný.
Často kladené otázky o výrobe raziacej matrice
1. Ako dlho trvá výroba raznice od začiatku?
Jednoduchá-zaslepovacia matrica s jednou stanicou zvyčajne trvá 4-8 týždňov od návrhu po vyskúšanie, zatiaľ čo komplexná progresívna matrica môže trvať 12 až 20 týždňov alebo viac. Časová os závisí od zložitosti dielu, výberu materiálu, metódy obrábania (ručné vs. CNC/drôtové EDM), cyklov tepelného spracovania a počtu skúšobných iterácií potrebných na dosiahnutie konzistentnej kvality dielu. Obchody s vlastnou kapacitou drôtového EDM a CNC môžu výrazne stlačiť časové harmonogramy v porovnaní s outsourcingovými krokmi obrábania.
2. Aká je najlepšia nástrojová oceľ na razenie?
Neexistuje jediná najlepšia nástrojová oceľ -, správna voľba závisí od prevádzky a objemu výroby. Nástrojová oceľ D2 (54-61 HRC) vyniká v dlhom-zaslepovaní a prepichovaní vďaka mimoriadnej odolnosti proti opotrebeniu. A2 ponúka vyváženú kombináciu tvrdosti a húževnatosti pre stredne{11}}objemové matrice a dlhšie razníky. S7 poskytuje vynikajúcu odolnosť proti nárazom pri ťažkých operáciách zaslepovania a ohýbania. Pre extrémne veľké-objemové aplikácie alebo aplikácie s abrazívnym materiálom môžu karbidové doštičky predĺžiť životnosť matrice o 500 – 1000 % v porovnaní s masívnou nástrojovou oceľou v špecifických staniciach.
3. Ako vypočítate vôľu razidla a matrice pre lisovanie plechu?
Vôľa matrice na každej strane sa rovná hrúbke materiálu vynásobenej percentom vôle. Pre mäkkú oceľ použite 5-10% na každú stranu; mäkšie materiály ako hliník vyžadujú 5-7%, zatiaľ čo tvrdšie materiály ako nehrdzavejúca oceľ potrebujú 10-12% alebo viac. Napríklad vysekávanie 1,5 mm mäkkej ocele pri 8 % na každej strane poskytuje 0,12 mm vôľu na každej strane, čím je otvor matrice o 0,24 mm väčší ako celkovo dierovač. Správna vôľa zaisťuje čisté zarovnanie zlomenín, minimálne otrepy a predĺženú životnosť nástroja.
4. Čo spôsobuje nadmerné otrepy na lisovaných dieloch a ako to opravíte?
Nadmerné otrepy - vyvýšené ostré hrany presahujúce 10 % hrúbky materiálu - sú výsledkom nedostatočnej vôle dierovača-k-zápustke, tupých alebo opotrebovaných rezných hrán alebo nesprávneho zarovnania dierovača a matrice. Oprava zahŕňa prebrúsenie rezných hrán, aby sa obnovila ostrosť, overenie a nastavenie vôle na každej strane, aby zodpovedali špecifikáciám materiálu, a kontrolu zarovnania vodiacich kolíkov a rovnobežnosti čela matrice. Monitorovanie výšky otrepov počas výroby slúži ako systém včasného varovania, ktorý spúšťa údržbu skôr, ako diely prekročia špecifikáciu.
5. Kedy by ste mali zadávať výrobu raziacich matríc namiesto budovania-doma?
Ak váš projekt presahuje -možnosť vlastného zariadenia -, outsourcujte, najmä ak vám chýba drôtová EDM pre zložité profily, potrebujete simuláciu CAE na overenie návrhu, požadujete automobilovú-dokumentáciu PPAP alebo keď stanice s progresívnymi matricami potrebujú nový dizajn. Výrobcovia nástrojov s kompletnými{4}}servismi, ako je YICHEN, zvládajú analýzu uskutočniteľnosti, simuláciu, presné obrábanie, skúšobné prevádzky a kontrolu v rámci jedného systému kvality, čím sa eliminuje koordinácia viacerých{5}}dodávateľov. Tento integrovaný prístup je obzvlášť cenný pre veľké-objemové zmluvy, kde miera schválenia prvého{8}}prechodu priamo ovplyvňuje časové harmonogramy výroby.


