


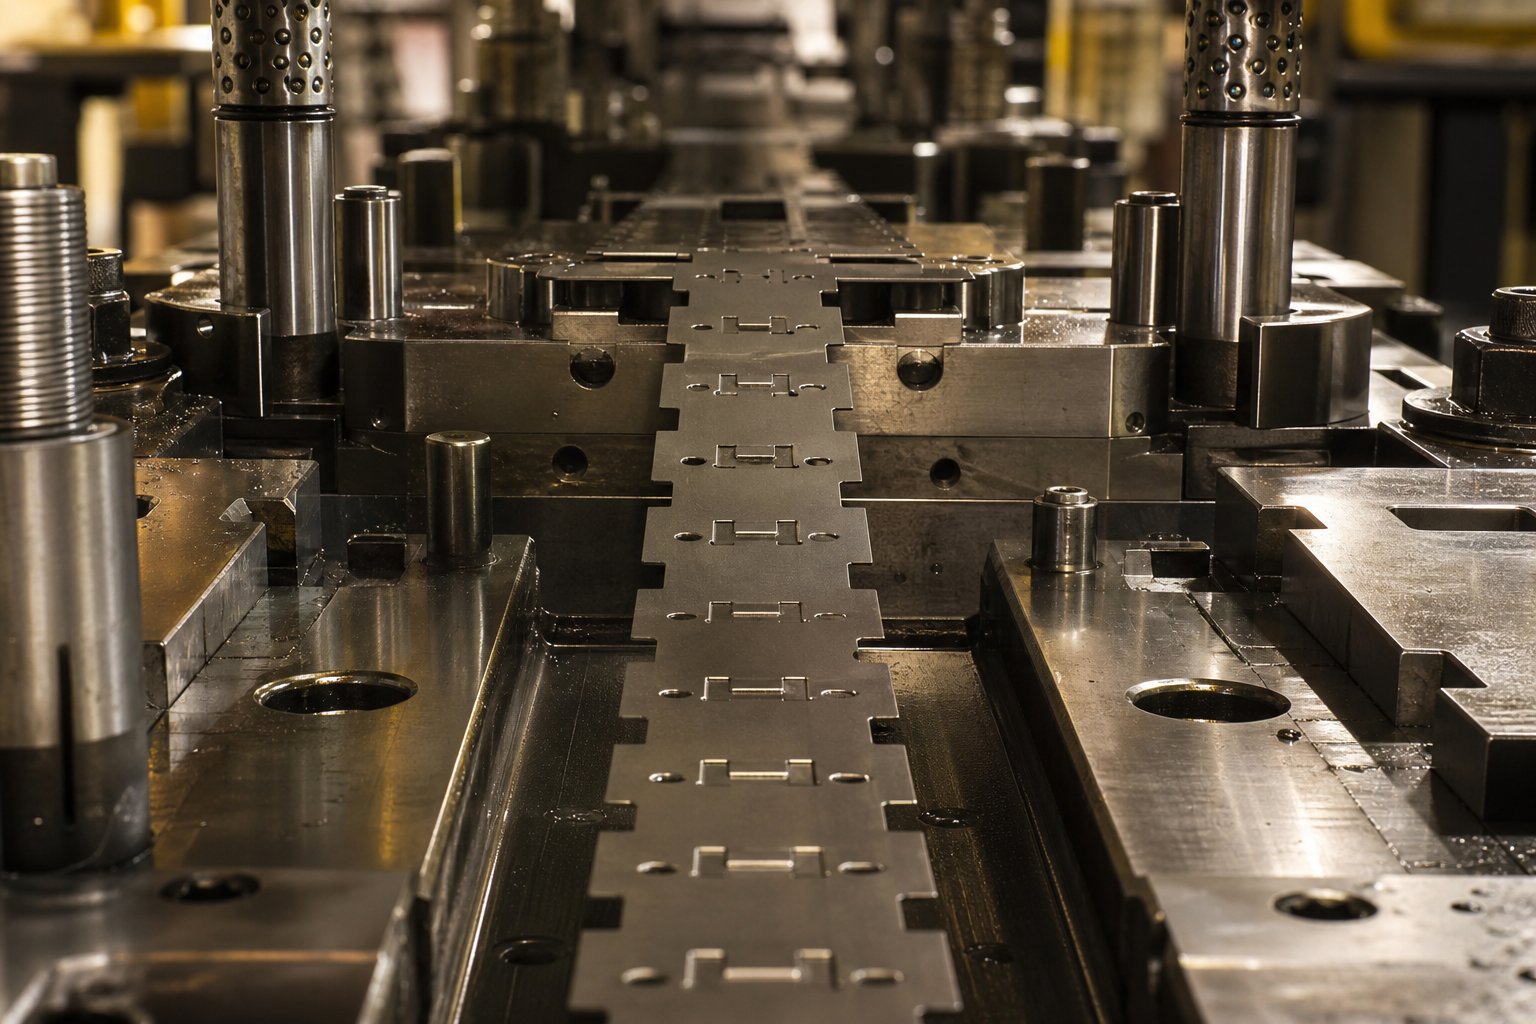
Čo robia obtokové zárezy pri progresívnom razení
Keď vyspustiť progresívnu raznicu, pás plechu posúva dopredu jednu presnú dĺžku postupu pri každom lisovacom cykle. Ale tu je problém: stacionárne komponenty matrice, ako sú zdviháky, tvarovacie ocele a piloty, fyzicky zaberajú priestor v matrici. Predtým vytvorené prvky na páse môžu kolidovať s týmito komponentmi počas indexovania, ak nič nezodpovedá medzere.
Presne to riešia obtokové zárezy.
Čo sú obtokové zárezy v progresívnych raziacich matriciach
Obtokový zárez je zámerné odstraňovanie materiálu alebo deformácia v nosnom páse, ktorá umožňuje pásu posúvať sa okolo stacionárnych komponentov lisovnice bez rušenia počas indexovania.
Predstavte si to ako reliéfny prvok zabudovaný priamo do pásu. Zakaždým, keď sa pás nosiča pohybuje dopredu, obtokový zárez poskytuje vôľu, takže pás prechádza zdvíhačmi, vodiacimi kolíkmi a tvárnicami čisto. Bez týchto zárezov by ste videli chybné podávanie, vybočenie pásu alebo priame poškodenie matrice počas prvých niekoľkých lisovacích cyklov. Funkcia obtokového vrubu v lisovacích nástrojoch je v zásade o zachovaní hladkého, neprerušovaného postupu pásu pri progresívnom lisovaní.
Prečo sú obtokové zárezy kritické pre postup odizolovania
V aprogresívne zomrieťnosný pás spája každú časť dohromady a posúva celý pás zo stanice na stanicu. Vzdialenosť medzi osami staníc musí zostať konštantná počas celého zdvihu lisu. Akákoľvek interferencia medzi okrajom pásu a komponentom matrice narúša tento vzťah, deformuje vodiace otvory a kaskádne chyby registrácie po prúde.
Obtokové zárezy zabraňujú tomuto rušeniu vytvorením lokalizovaných voľných zón pozdĺž nosiča. Spadajú do dvoch základných kategórií: negatívne obtokové zárezy, ktoré odstraňujú materiál z pásu, a pozitívne obtokové zárezy, ktoré deformujú materiál z roviny pásu bez jeho odrezania. Každý typ vytvára iný profil pásu, generuje rôzne účinky na pevnosť nosiča a vyhovuje rôznym scenárom dizajnu. Pochopenie toho, ako sa líšia, je východiskovým bodom pre akékoľvek rozhodnutie o dizajne zárezu pre obídenie zvuku.
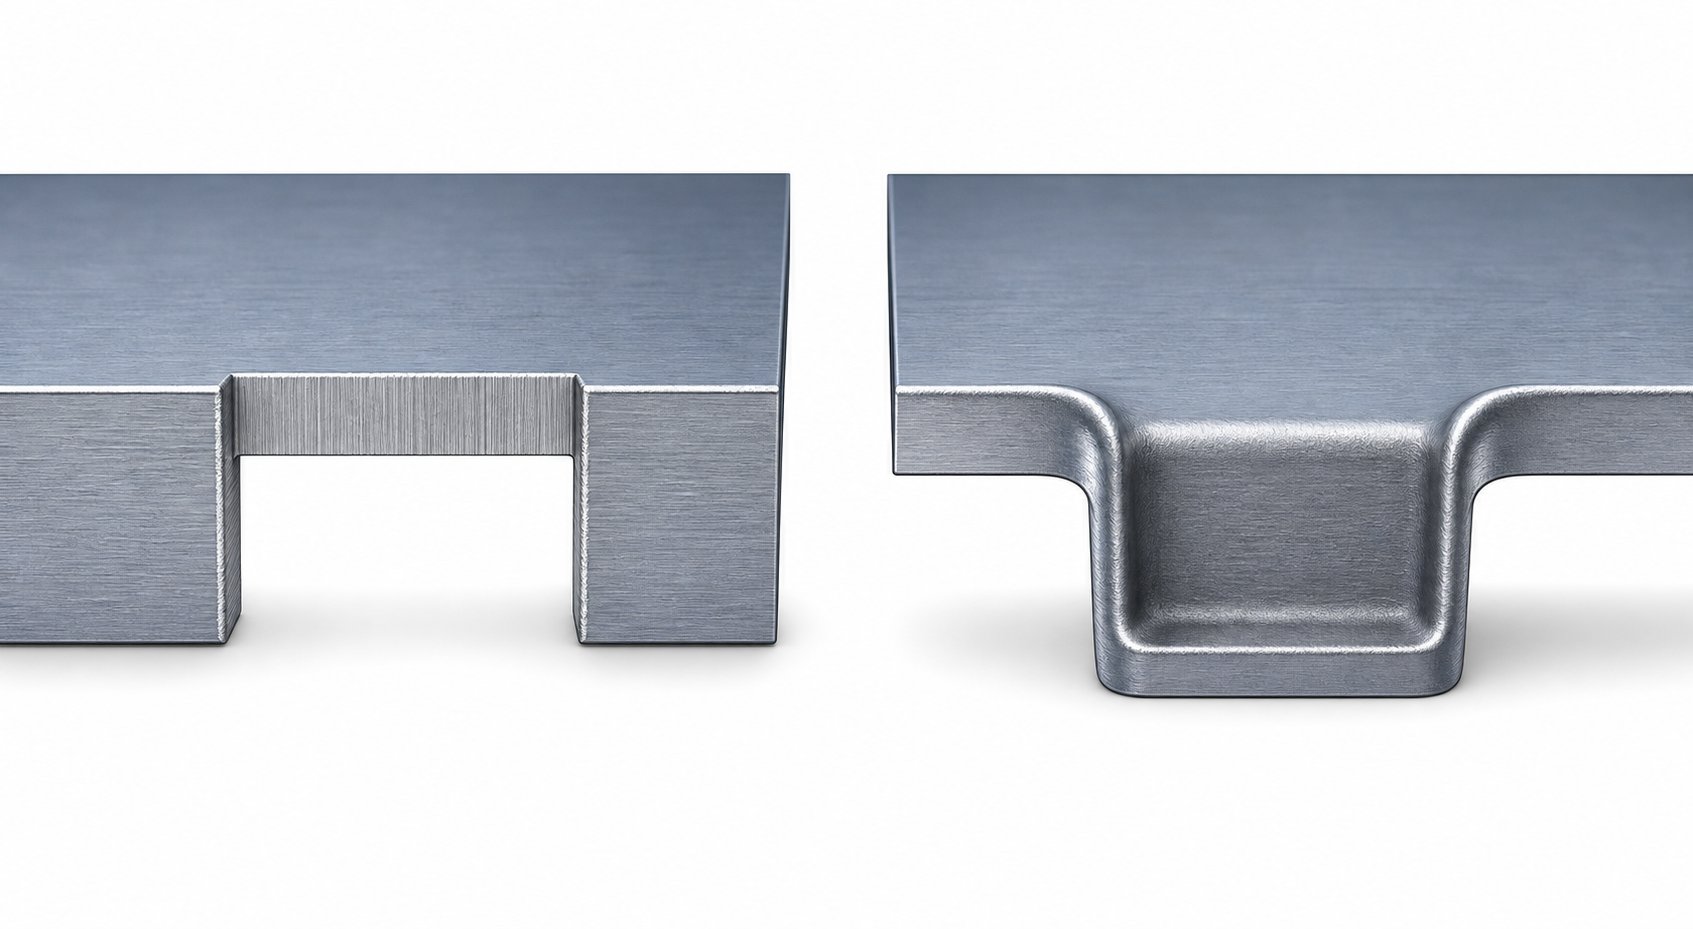
Porovnanie negatívnej vs pozitívnej geometrie obtokového zárezu
Rozdiel medzinegatívne a pozitívne bypassové zárezyprichádza k jednej základnej otázke: odstraňuje zárez materiál alebo posúva materiál? Tento rozdiel riadi všetko od spôsobu rezania nástrojov až po to, ako sa pás správa na desiatkach staníc. Tu je priamy pohľad na každý typ.
Geometria a metóda formovania negatívneho obtoku
Negatívny obtokový zárez odstraňuje materiál z okraja nosného pásu a vytvára odľahčenú kapsu alebo výrez. Predstavte si malé obdĺžnikové alebo polkruhové sústo vytiahnuté z okraja prúžku. Nosič má v tomto mieste fyzicky menej materiálu a výsledná dutina poskytuje vôľu pre komponenty matrice, keď sa pás posúva dopredu.
Metóda vytvárania obtokového zárezu pre negatívny zárez odzrkadľuje štandardnú úpravu respvrúbkovanieprevádzka. Vyhradený razník zostupuje do dutiny zodpovedajúcej matrice a materiál čisto odstrihne. Odrezaný slimák prepadne cez matricu ako šrot. Čo zostáva, je pás s otvoreným profilom zárezu pozdĺž jeho okraja, dimenzovaný tak, aby odstránil akýkoľvek komponent lisu, ktorý sedí v dráhe pohybu.
Výsledný profil pásu vykazuje zreteľnú medzeru v každom mieste zárezu. Všimnete si, že prierez nosnej-vlny je v týchto bodoch zmenšený, čo má štrukturálne dôsledky pre stanice po prúde.
Pozitívna geometria obtoku a metóda formovania
Pozitívny obtokový zárez má zásadne odlišný prístup. Namiesto toho, aby materiál odrezal, deformuje materiál smerom von z roviny pásu, pričom zvyčajne tlačí malý výstupok smerom nadol. Pás si zachováva svoj úplný okrajový profil, ale razená alebo embosovaná časť sa posunie pod rovinu pohybu, čím sa vytvorí vôľa nad ním.
Metóda razenia s pozitívnym obtokovým vrubom používa razník, ktorý vtláča lokalizovanú oblasť pásu do plytkej dutiny v bloku raznice. Táto činnosť je podobná štandardnej operácii razenia alebo razenia: vysoký lokalizovaný tlak plasticky deformuje materiál bez jeho oddelenia. Nevytvára sa žiadny slimák a žiadny materiál neopúšťa pás.
Výsledný profil pásu zostáva súvislý pozdĺž okraja. Zárez je viditeľný len ako prehĺbená zóna pri pohľade zboku. Vôľa úplne závisí od toho, ako ďaleko sa materiál posunie pod rovinu pohybu pásu.
Vedľajšie{0}}porovnanie{1}
Nižšie uvedená tabuľka porovnáva oba typy naprieč parametrami, ktoré sú najdôležitejšie pri návrhu lisovnice. Toto porovnanie sa týka negatívnej geometrie obtokového zárezu v progresívnej matrici oproti jej kladnému náprotivku v každej kritickej premennej.
| Parameter | Negatívny obtokový zárez | Pozitívny obtokový zárez |
|---|---|---|
| Typ geometrie | Otvorený výrez alebo vrecko na okraji prúžku | Razené alebo razené uško pod rovinou pásu |
| Spôsob formovania | Dierovanie-a{1}}vysekávanie (strihanie) | Razenie alebo razenie (plastická deformácia) |
| Odstraňovanie materiálu | Áno, generuje sa slimák | Nie, materiál zostáva pripojený |
| Profil okraja pásu | Nespojitá, otvorená medzera v záreze | Nepretržité, bez viditeľného prerušenia hrán |
| Dosiahnutá typická vôľa | Rovná sa plnej hĺbke zárezu (neobmedzená) | Obmedzené hĺbkou mince a pružením materiálu |
| Generovanie šrotu | Áno, jeden slimák na zárez za cyklus | žiadne |
Každý typ prináša kompromisy,{0}}ktoré presahujú rámec samotnej geometrie. Obmedzenia šírky pásu, vlastnosti materiálu a počet staníc vyžadujúcich povolenie, to všetko ovplyvňuje, ktorý prístup poskytuje najspoľahlivejší priebeh pásu bez ohrozenia integrity nosiča.
Kedy zvoliť kladné pred zápornými obtokovými zárezmi
Poznanie geometrického rozdielu medzi týmito dvoma typmi zárezov je užitočné, ale skutočná inžinierska výzva pristane počas preskúmania návrhu. Aký typ vlastne špecifikujete pre danú kocku? Odpoveď závisí od niekoľkých interagujúcich premenných, od fyzických rozmerov vášho nosného pásu až po to, koľko staníc bude vyžadovať povolenie. Tu je rámec rozhodovania o obídení zárezu, ktorý spája tieto premenné s jasnou cestou výberu.
Úvahy o geometrii dielu a šírke pásu
Výber šírky nosného pásu je často prvým filtrom pri rozhodovaní. Úzka nosná lišta s minimálnou zásobou okrajov si nemôže dovoliť stratu materiálu. Každý negatívny obtokový zárez odstráni časť tohto okraja, čím sa zmenší prierez nosiča-v tomto bode. Ak vaše rozloženie prúžkov už posúva šírku nosiča na spodnú hranicu, tieto výrezy môžu prúžok stenčiť do bodu, kedy sa pri podávaní skrúti alebo roztrhne.
Pozitívne obtokové zárezy zachovávajú úplný okrajový profil. Materiál zostane pripevnený, len sa posunie pod rovinu jazdy. Pri usporiadaní úzkych pásov, kde okrajový materiál meria len niekoľko hrúbok materiálu, tento prístup udržuje nosič neporušený a zároveň poskytuje vôľu komponentov.
Širšie pásy s veľkorysými okrajmi rozprávajú iný príbeh. Ak máte 8 mm alebo viac materiálu hrany za hranicou dielu, odstránenie malých zárezov sotva ovplyvní výkon konštrukcie. Negatívne zárezy sa stávajú praktickými, pretože zostávajúci prierez nosiča- stále podporuje plynulé podávanie naprieč všetkými stanicami.
Aj tu záleží na zložitosti geometrie dielu. Predstavte si diel s hlbokými ťahmi, viacerými ohybmi a skosenými prvkami. Táto časť vyžaduje astrečový webový nosičktoré sa môžu počas tvarovania ohýbať vertikálne aj horizontálne. Pridanie negatívnych obtokových zárezov v blízkosti týchto ohybných zón oslabuje pripevňovaciu sieť na najhoršom možnom mieste. Pozitívny zárez naopak pridáva lokalizovanú deformáciu bez prerušenia nosného-materiálu.
Hrúbka materiálu a typ ako faktory výberu
Vlastnosti materiálu priamo ovplyvňujú, či sa pozitívny zárez môže vôbec správne vytvoriť. Razenie, ktoré vytvára pozitívny obtokový zárez, vyžaduje, aby sa materiál plasticky deformoval do plytkej dutiny bez praskania. To znamená, že na ťažnosti záleží.
Tenšie, tvárnejšie materiály, ako je nízkouhlíková oceľ s hrúbkou pod 1,0 mm, mäkké hliníkové zliatiny alebo mosadz, dobre reagujú na deformáciu razenia. Materiál prúdi čisto do vrecka matrice, drží svoj posunutý tvar a poskytuje konzistentný cyklus po cykle.
Hrubšie alebo tvrdšie materiály tomuto razeniu odolávajú. Nízkolegované -železné- ocele nad 1,5 mm, nehrdzavejúca oceľ v temperovaných podmienkach alebo pružinové ocele môžu v polomere mince prasknúť alebo pružiť tak agresívne, že zárez po tvarovaní neposkytuje dostatočnú vôľu. V týchto prípadoch je záporný obtokový zárez bezpečnejšou voľbou. Strihanie-a{7}}zápustky funguje bez ohľadu na ťažnosť materiálu, pretože materiál jednoducho odreže, namiesto toho, aby ho vytekal.
Hrúbka materiálu tiež ovplyvňuje dosiahnuteľnú hĺbku mince v kladných zárezoch. 0,5 mm pásik vyrazený o 1,5 mm nadol vytvára čistý posun. Pás s hrúbkou 2,0 mm, ktorý potrebuje rovnakú vôľu 1,5 mm, vyžaduje razenie materiálu menšou ako jedna celá hrúbka, čo obmedzuje praktickú hĺbku a riskuje neúplnú deformáciu. Záporné zárezy nečelia žiadnemu takému obmedzeniu, pretože hĺbka rezu je riadená iba geometriou razníka.
Požiadavky na postup a počet staníc
Počet lisovacích staníc vyžadujúcich obtokovú vôľu prináša kumulatívny efekt. Každý negatívny zárez odstraňuje materiál. Desať staníc, z ktorých každá vyžaduje obtokový zárez, znamená desať miest, kde sa nosič zmenšil. Kumulatívne zoslabenie môže ohroziť tuhosť pásu na prívodnej linke, ktorú princípy pevnosti nosiča identifikujú ako rozhodujúce pre hladký priebeh.
Kladné zárezy zabraňujú tejto kumulatívnej strate materiálu. Dokonca aj cez matricu s 15{2}}stanicami si nosič v každom bode zachováva svoj úplný okraj-. Kompromisom je, že každá razená zóna prináša lokalizovanú koncentráciu napätia, ale štrukturálne zníženie je oveľa menej závažné ako otvorená medzera.
Pri vysokom{0}}počte staníc-, kde integrita prúžku musí prežiť dlhé dĺžky postupu, často vyhrávajú pozitívne hodnoty len na sile nosiča. Pre kratšie matrice s tromi alebo štyrmi stanicami negatívne zárezy zvyčajne nepredstavujú žiadne kumulatívne riziko.
Pri výbere použite kontrolný zoznam uvedený nižšie počas kontroly návrhu:
- Hrúbka okraja nosného pásu je menšia ako 4-násobok hrúbky materiálu: uprednostnite pozitívne zárezy
- Hrúbka materiálu presahuje 1,5 mm alebo tvrdosť materiálu presahuje 40 HRC: uprednostnite záporné vruby
- Materiál je tvárny s predĺžením nad 20%: pozitívne vruby sa tvoria spoľahlivo
- Die má viac ako 8 staníc vyžadujúcich obtokovú vôľu: uprednostňujte pozitívne zárezy na zachovanie kumulatívnej pevnosti
- Požadovaná obtoková vôľa presahuje 2-násobok hrúbky materiálu: uprednostnite záporné zárezy pre zaručenú hĺbku
- Rozloženie pásikov využíva strečové nosiče pásu v blízkosti zón zárezov: uprednostňujte pozitívne zárezy, aby ste sa vyhli oslabeniu ohybných nástavcov
- Nakladanie so šrotom je obmedzené alebo likvidácia slimákov je ťažká: uprednostňujte pozitívne zárezy (nevytvára sa žiadny slimák)
- Kompenzáciu odpruženia je ťažké udržať počas dlhých jázd: uprednostnite záporné zárezy pre konzistentnú vôľu
Tieto kritériá sa vzájomne ovplyvňujú. Tenký, ťažný materiál v 12-staničnej matrici s úzkymi nosičmi prakticky vyžaduje pozitívne zárezy. Hrubý polotovar z nehrdzavejúcej ocele v matrici so 4 -polohami so širokým okrajom jasne smeruje k záporným zárezom. Väčšina aplikácií v reálnom svete spadá niekde medzi tieto extrémy, čo si vyžaduje, aby dizajnér zvážil kompromisy a niekedy zmiešal oba typy v rámci jedného rozloženia pásu.
Výber správneho typu obtokového zárezu uzamkne v smere návrhu. Ďalšou výzvou je správne dimenzovať tento zárez, pretože poddimenzovaný zárez spôsobuje interferenciu a príliš veľký zárez obetuje pevnosť pásu bez ďalšej výhody.
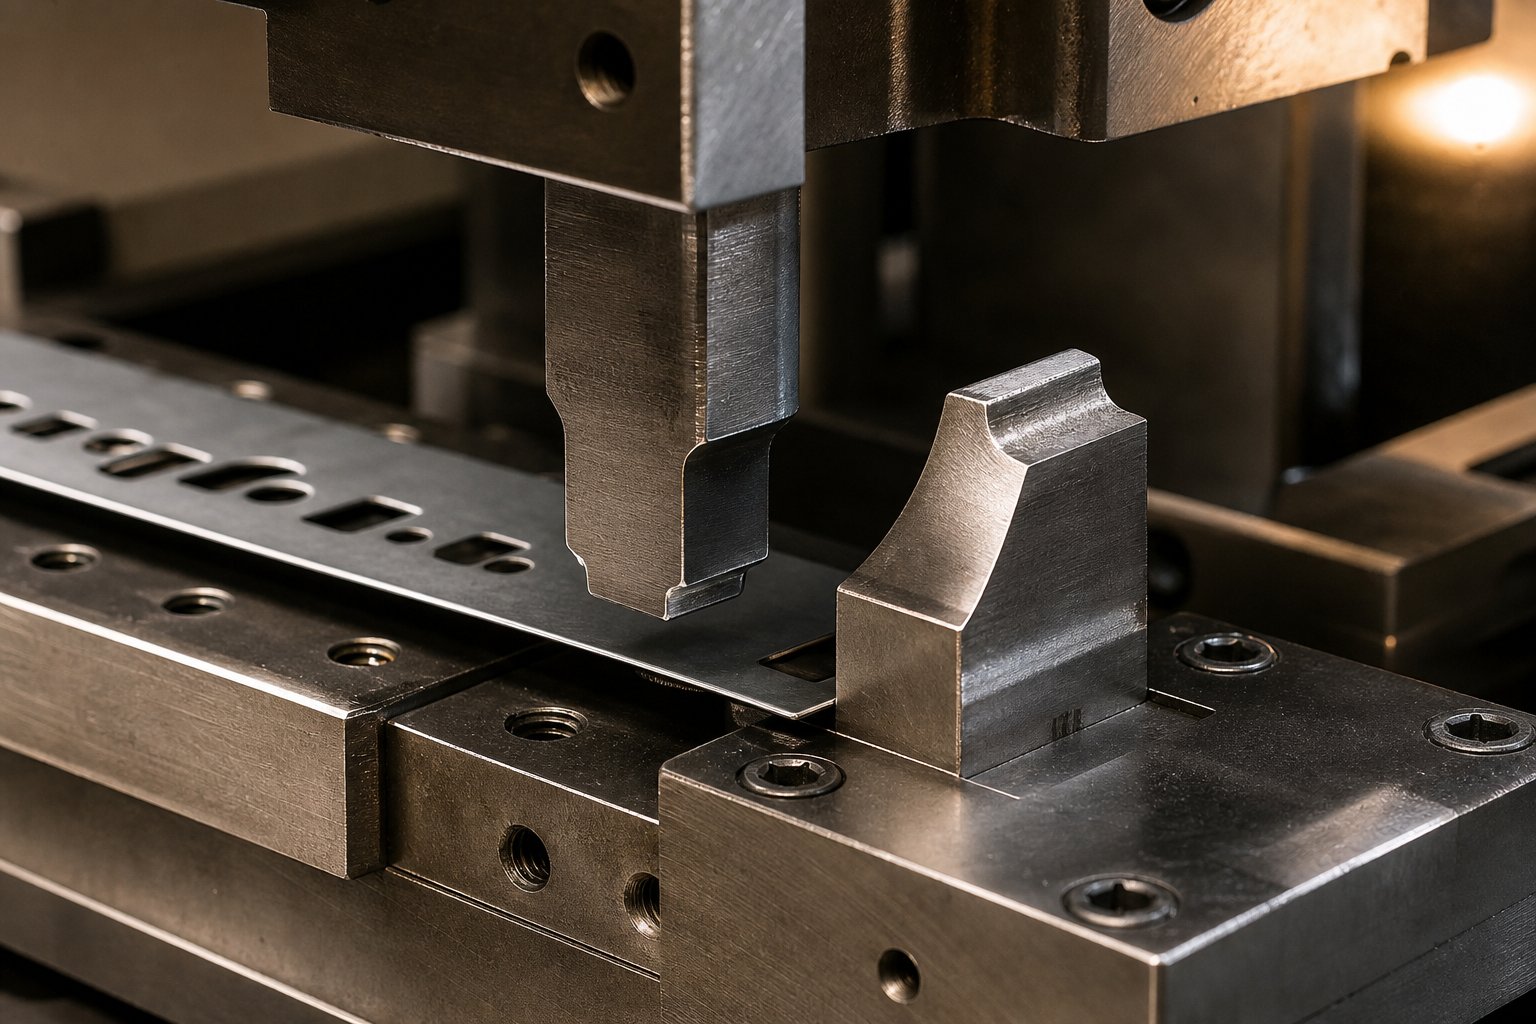
Ako sa určujú rozmery obtokového zárezu
Výber medzi kladným a záporným obtokovým zárezom určuje smer návrhu. Veľkosť tohto zárezu správne určuje, či skutočne funguje vo výrobe. Poddimenzovaný zárez sa zachytáva o súčasti matrice a spôsobuje nesprávne podávanie. Nadmerný zárez plytvá nosným materiálom alebo vytvára zbytočné koncentrácie napätia. Sladké miesto spočíva v pochopení toho, čo poháňa tieto rozmery z technického hľadiska.
Výpočet hĺbky a šírky zárezu pre dostatočnú vôľu
Základným účelom každého obtokového zárezu je vôľa. Pás musí počas indexovania voľne prechádzať cez stacionárne komponenty matrice, bez kontaktu a ťahu. Takže výpočet hĺbky zárezu v progresívnej matrici začína jednou otázkou: čo sa pás snaží vyčistiť?
Tri komponenty matrice zvyčajne stanovujú minimálnu požiadavku na vôľu:
- Tvarovacie ocele:Tieto vyčnievajú nad tvár lisovnice, aby tvarovali materiál na predchádzajúcich staniciach. Výška tvárniacej ocele nad rovinou pohybu pásu definuje minimálnu hĺbku zárezu potrebnú na to, aby pás prešiel bez zachytenia.
- Cestovanie výťahom:Pružinové-zdvíhače zdvihnú pás nad matricu medzi lisovacími ťahmi, aby umožnili indexovanie. Zdvih zdviháka určuje, ako vysoko sa pás pohybuje počas postupu. Ak obtokový zárez musí uvoľniť komponent, keď je pás v zdvihnutej polohe, výpočet vzdialenosti musí brať do úvahy výšku komponentu aj výšku pásu v tomto bode.
- Priemer pilota:Piloti presne lokalizujú pás na každej stanici. Pás sa musí posúvať okolo vodiacich kolíkov bez toho, aby sa hrana nosiča alebo akýkoľvek predtým vytvorený prvok zachytil o telo kolíka. Šírka zárezu musí presahovať priemer pilota plus medzeru na každej strane.
Ako kótovať obtokové zárezy pri razení sa zvyčajne riadi jednoduchým pravidlom: hĺbku zárezu vyjadrite ako násobok hrúbky materiálu. Pre negatívne vruby na čistenie tvárniacich ocelí je bežným východiskovým bodom 1,5 až 2,5 násobok hrúbky materiálu, v závislosti od výšky tvárniacej ocele. Pre pozitívne vruby sa hĺbka razenia zvyčajne špecifikuje na 1,0 až 1,5 násobok hrúbky materiálu, pretože pri hlbšom razení hrozí prasknutie alebo nadmerné pruženie v mnohých materiáloch.
Šírka zárezu sa riadi podobnou logikou. Musí pokrývať celú šírku akéhokoľvek komponentu matrice, ktorý pás musí obísť, plus vyrovnávaciu vôľu na každej strane. Typický nárazník je 0,5 až 1,0 mm na stranu pre komponenty so šírkou menšou ako 10 mm, pričom pri väčších prekážkach sa proporcionálne zväčší. Cieľom je zárez, ktorý poskytuje voľný priechod bez odstránenia väčšieho množstva nosného materiálu, ako je potrebné.
Tolerancie vôle a efekty spätného odpruženia materiálu
Správne nastavenie počiatočných rozmerov je len polovičná výzva. Udržiavanie primeranej tolerancie vôle obtokového vrubu v lisovacom nástroji počas tisícok alebo miliónov cyklov prináša ďalšie premenné, s ktorými musí konštrukcia počítať.
V prípade pozitívnych obtokových zárezov je prvoradým problémom spätné pruženie materiálu. Keď sa razidlo stiahne, posunutá chlopňa sa čiastočne vráti k rovine pásu. Efektívna vôľa po odpružení je vždy menšia ako hĺbka prieniku razníka. O koľko menej závisí od typu materiálu, hrúbky a smeru zrna. Tvárne nízkouhlíkové-ocele môžu vyskočiť o 10 až 15 percent hĺbky razenia. Materiály s vyššou{8}}pevnosťou alebo pracovné-vytvrdené oblasti sa môžu vrátiť späť o 25 percent alebo viac.
To znamená, že váš dizajn zárezu obtoku so spätným odpružením musí prebudovať počiatočnú hĺbku mince, aby po elastickom zotavení pristál v cieľovej vôli. Ak potrebujete funkčnú vôľu 1,0 mm a očakávate 20-percentné odpruženie, razník musí vytlačiť materiál na približne 1,25 mm. Pri dlhších výrobných sériách môže opakované ohýbanie pásu v zóne razenia ďalej uvoľniť deformáciu a postupne znižovať vôľu. Toto progresívne uvoľnenie je dôvodom, prečo pozitívne dizajny zárezov ťažia z konzervatívnych počiatočných okrajov prestavby.
Negatívne obtokové zárezy čelia inému súboru problémov s toleranciou. Keďže materiál je úplne odrezaný, spätné pruženie neovplyvňuje hĺbku vôle. Hĺbka zárezu je trvalá, keď sa slimák oddelí. Avšak vôľa dierovania-k-prepichovaniu priamo ovplyvňuje kvalitu reznej hrany a smer otrepov. Odporúča sa štandardná prax pre dierovacie operácievôľa okolo 10 percent hrúbky materiálu pre mäkkú oceľ, škálovanie na približne 15 percent pre nehrdzavejúcu oceľ. Príliš úzka vôľa spôsobuje nadmernú strihovú silu a urýchľuje opotrebovanie razníka. Príliš voľná vôľa vytvára väčšie otrepy a drsnejšie profily hrán na stenách zárezov.
Smer otrepu je dôležitý, pretože otrep smerom nahor- na negatívnom obtokovom záreze môže znížiť efektívnu vôľu o výšku otrepu, čo môže spôsobiť zachytenie pásu presne na komponente, na ktorý bol navrhnutý. Ovládanie smeru otrepov prostredníctvom správneho nastavenia vôle a ostrosti razenia je súčasťou zachovania-dlhodobej funkcie zárezu.
Pod-dimenzované obtokové zárezy spôsobujú rušenie pásu, chybné podávanie a postupné poškodenie matrice. Nad-dimenzované zárezy znižujú pevnosť nosného pásu bez toho, aby poskytovali ďalšie funkčné výhody. Správny rozmer platí pri minimálnej vôli, ktorá zaručuje voľný priechod pásu plus kontrolovanú bezpečnostnú rezervu, nič viac.
Teplota pridáva ďalšiu vrstvu. Počas-výroby s vysokou rýchlosťou sa komponenty matrice zahrievajú a rozťahujú. Obtokový zárez dimenzovaný na okolitú teplotu môže stratiť časť svojej vôle, keď sa tvárnené ocele alebo piloty tepelne roztiahnu do dráhy pohybu. Pre matrice s rýchlosťou vyššou ako 200 zdvihov za minútu, zohľadnenie teplotnej rozťažnosti 0,02 až 0,05 mm zabraňuje okrajovým interferenciám pri prevádzkovej teplote.
Všetky tieto rozhodnutia o kótovaní tvarujú geometriu zárezu pred vyrazením jedného dielu. Zárez však na páse neexistuje izolovane. To, kde ho umiestnite vo vzťahu k vodiacim otvorom, prívodným líniám a formovacím zónam, určuje, či tieto starostlivo vypočítané rozmery skutočne poskytujú konzistentný postup pásu v celej matrici.
Obíďte umiestnenie zárezu a interakciu s registráciou pilota
Správne dimenzovaný obtokový zárez umiestnený na nesprávnom mieste spôsobuje problémy rovnako vážne ako ten, ktorý je poddimenzovaný. Pás neexistuje ako prázdne plátno. Pilotné otvory, referenčné zóny podávania a tvarovacie oblasti súťažia o rovnakú nehnuteľnosť pozdĺž nosnej hrany. To, kde nájdete jednotlivé zárezy vzhľadom na tieto funkcie, určuje, či vaše progresívne usporiadanie pásov matrice poskytuje konzistentnú registráciu alebo akumuluje chyby stanicu po stanici.
Obíďte umiestnenie zárezu vo vzťahu k pilotným otvorom
Piloty sú presnou chrbticou každej progresívnej matrice. Ako je opísané v praxi progresívneho návrhu lisovnice, piloti vstupujú do otvorov vyrazených na prvých staniciach a násilne upravujú polohu pásu predtým, ako sa dotknú akékoľvek tvárniace nástroje. Táto korekcia závisí od toho, či si vodiaci otvor zachová svoju pôvodnú vyrazenú geometriu: okrúhlu, čistú a rozmerovo stabilnú.
Umiestnite obtokový zárez príliš blízko k pilotnému otvoru a ohrozíte túto geometriu. Tu je dôvod. Negatívny obtokový zárez strihá materiál z nosnej hrany a vytvára lokalizované prerozdelenie napätia v okolitej zóne. Ak toto napäťové pole dosiahne vodiaci otvor, môže spôsobiť jemné skreslenie, mierne vytiahnutie otvoru alebo posunutie jeho efektívneho stredu. Pilot stále vstupuje do otvoru, ale korekcia, ktorú aplikuje, teraz odkazuje na skreslený dátum. Táto chyba registrácie pilota z rušenia obtokového zárezu môže na tejto stanici dosahovať iba 0,02 až 0,05 mm, ale kaskádovito sa to spája s každou následnou operáciou.
Pozitívne obtokové zárezy vytvárajú podobné riziko prostredníctvom iného mechanizmu. Raziaca sila vyžaruje smerom von z razenej zóny a vnáša zvyškové napätie do susedného materiálu. Ak je vodiaci otvor v tomto napäťovom poli, materiál okolo otvoru sa môže mierne posunúť, čo opäť zhorší registračný údaj.
Štandardné odporúčanie je udržiavať minimálnu vzdialenosť 3-násobku hrúbky materiálu medzi najbližším okrajom akéhokoľvek obtokového zárezu a stredom najbližšieho vodiaceho otvoru. Pre kritické aplikácie s toleranciami pod +/-0,05 mm poskytuje zvýšenie tlmiča na 5-násobok hrúbky materiálu dodatočnú rezervu proti deformácii vyvolanej napätím. Keď obmedzenia rozloženia pásu sťažujú dosiahnutie tohto rozstupu, zvážte premiestnenie vodiaceho otvoru na opačnú hranu nosiča alebo pridanie vyhradeného vodiaceho otvoru ďalej od zóny zárezu.
Presnosť podávania pásikov a načasovanie uvoľňovania podávania
Umiestnenie obtokového zárezu tiež ovplyvňuje presnosť podávania pásu na podávacej linke. Podávacie valčeky alebo uchopovací mechanizmus upína pás a posúva ho o jednu dĺžku na jeden cyklus. Tento upínací bod potrebuje uchopiť materiál, ktorý je štrukturálne pevný a rozmerovo stabilný. Ak je záporný obtokový zárez zarovnaný so zónou uchopenia podávača, zmenšený prierez- v tomto bode umožňuje pásu ohýbať sa alebo skĺznuť pod tlakom podávacieho valca.
Efekt si všimnete ako nekonzistentné dĺžky progresie. Pás sa posúva o niečo viac alebo o niečo menej ako je naprogramovaný sklon a piloti musia pracovať tvrdšie, aby opravili chybu pri každom zdvihu. V okrajových prípadoch je prekročený rozsah korekcie pilota a dochádza k chybnému podávaniu.
Načasovanie uvoľnenia podávania pridáva ďalšiu vrstvu zložitosti. Akoprieskum vydania-informačného kanálademonštruje, že keď sa podávacie valce zatvoria v dolnej úvrati pre matricu umiestnenú mimo podávacej jednotky s aktívnym pohybom zdvíhača -zásobu, extra materiál sa pretiahne cez podávač. Ak sa pás ohne v mieste obtokového zárezu počas tejto uzatváracej sekvencie, množstvo extra materiálu zachyteného medzi matricou a podávačom sa stane nepredvídateľným. Táto nekonzistentnosť sa premieta priamo do variácie dĺžky progresie.
Praktické pravidlo: ponechajte obtokové zárezy úplne mimo oblasti uchopenia podávania. Zmapujte polohu pásu v momente zatvárania podávacieho valca a zabezpečte, aby počas žiadnej fázy lisovacieho cyklu neprešiel zárez cez uchopovací bod. V prípade lisovníc so značným zdvihom materiálu- zohľadnite uhol pásu medzi podávacími valcami a vstupom lisovnice pri určovaní, ktoré miesta zárezov spadajú do kritickej zóny podávania.
Optimalizácia rozloženia pásov pre využitie materiálu
Každý obtokový zárez zaberá miesto na nosnej lište. Tento priestor pochádza buď z vyhradenej okrajovej zásoby pridanej špeciálne pre vôľu zárezov, alebo si požičiava materiál, ktorý by inak mohol prispieť k vlastnostiam dielu alebo tesnejšiemu zapadnutiu. Strategická optimalizácia využitia materiálu obtoku zárezu znamená umiestnenie zárezov tam, kde plnia svoju funkciu odstránenia bez toho, aby vás nútili rozširovať pás alebo zvyšovať stúpanie.
Zvážte kompromis-. Pridanie 2 mm okrajového materiálu po celej dĺžke pásu na prispôsobenie obtokových zárezov na zvitku, ktorý beží tisíce metrov, stojí skutočný materiál. Ak môžete umiestniť zárezy v materiálových zónach už označených ako odpad, napríklad medzi polotovarmi dielov vo viac{4}}riadkovom rozložení, získate voľný priestor bez pridania šírky pásu.
Nasledujúce prioritné sekvencie vedú k rozhodnutiam o optimalizácii rozloženia pri integrácii obtokových zárezov do progresívneho rozloženia lisovacieho pásu:
- Identifikujte všetky komponenty matrice, ktoré vyžadujú obtokovú vôľu, a zmapujte ich polohu vzhľadom na pás na každej stanici.
- Prekryte miesta vodiacich otvorov a vytvorte minimálne rozostupové nárazníky (3 až 5-násobok hrúbky materiálu) ako zóny vylúčenia pre umiestnenie zárezov.
- Zmapujte zónu uchopenia podávania a vylúčte tie oblasti z akéhokoľvek miesta zárezu, ktoré by sa zhodovali s bodom uchopenia počas uzatvárania podávania.
- Vždy, keď je to možné, umiestnite zárezy do existujúcich zón šrotu alebo sekcií nosičov, ktoré sú už označené ako nefunkčný materiál.
- Ak zárezy musia zaberať vyhradený okrajový materiál, vypočítajte minimálnu dodatočnú požadovanú šírku pásu a zhodnoťte, či kladné zárezy (ktoré zachovávajú materiál okrajov) znižujú celkové zvýšenie šírky pásu.
- Overte, či kumulatívne umiestnenie zárezov nevytvára vzor tesne rozmiestnených redukcií nosičov, ktoré by mohli spôsobiť zvlnenie pásika alebo laterálnu nestabilitu počas podávania.
- Vykonajte záverečnú kontrolu pevnosti pásu v najužšom priereze nosiča-, aby ste potvrdili primeranú tuhosť pre celú dĺžku matrice.
Táto sekvencia považuje využitie materiálu za prioritu po smere, a nie za počiatočné obmedzenie. Presnosť registrácie a spoľahlivosť podávania sú na prvom mieste, pretože žiadna úspora materiálu neospravedlňuje matricu, ktorá sa nesprávne podáva. Akonáhle sú tieto požiadavky uzamknuté, optimalizácia rozloženia sa zameriava na minimalizáciu odpadu v rámci zostávajúceho priestoru dizajnu.
Rozhodnutia o umiestnení určujú, kde je zárez na páse. Ale prúžok neexistuje ani izolovane. Nosí náklad po celej svojej dĺžke a každý zárez, či už negatívny alebo kladný, mení spôsob, akým sa náklad rozloží cez nosič zo stanice na stanicu.
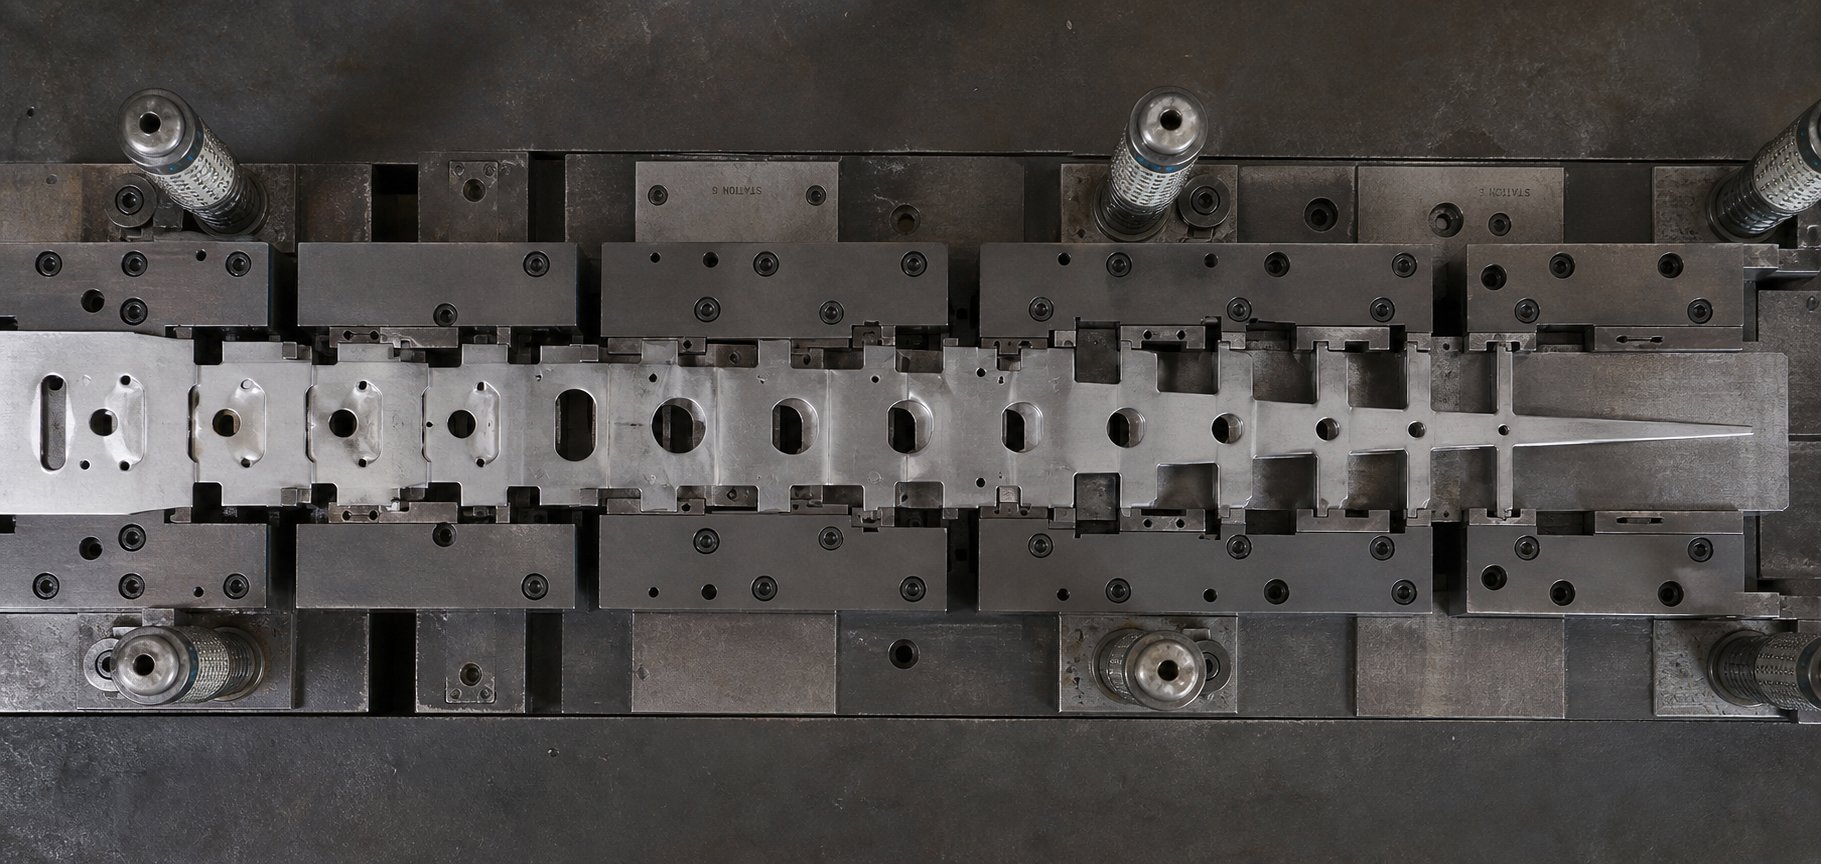
Úvahy o konštrukcii nosného pásu a obídenia zárezu
Nosný pás nedrží diely jednoducho pohromade. Prenáša silu podávania cez každú stanicu, odoláva vychýleniu vlastnou váhou a váhou čiastočne vytvarovaných dielov a zachováva rozmerovú stabilitu počas celého cyklu zdvihu lisu. Každý premosťovací zárez, ktorý vykonáte, prináša zmeny, ktoré načítajú-nosný obraz. Otázkou nie je, či zárez ovplyvňuje integritu nosiča, ale ako veľmi a či kumulatívny vplyv zostáva v prijateľných medziach.
Udržiavanie sily nosiča prostredníctvom viacerých staníc
Predstavte si 14-postupovú matricu so zápornými obtokovými zárezmi na staniciach 3, 5, 7, 9 a 11. Každý zárez odstraňuje pravouhlú časť z okraja nosiča. Na stanici 3 prierez nosiča{11} mierne klesá. Na stanici 11 päť samostatných úberov materiálu znížilo efektívnu nosnú šírku v rôznych miestach pozdĺž pásu. Nosič, ktorý vstupuje do stanice 12, je merateľne slabší ako ten, ktorý vstúpil do stanice 1.
Toto kumulatívne oslabenie nosiča z negatívnych obtokových zárezov vytvára zložitý štrukturálny problém. Základy pevnosti nosiča ukazujú, že pás musí odolávať ohybovým silám úmerným počtu progresií vynásobenom hmotnosťou dielu. Ak je prierez nosiča- zmenšený vo viacerých bodoch, najslabšia časť určuje celkovú tuhosť pásu. Jeden nedostatočne{4}}navrhnutý zárez v reťazi piatich sa môže stať bodom zlyhania, ktorý pásku skrúti alebo spôsobí, že medzi zdvihákmi klesne.
Konštruktéri lisovníc musia vyvážiť potreby vôle s touto štrukturálnou realitou. Praktické prístupy zahŕňajú:
- Striedajúce negatívne polohy zárezov medzi ľavou a pravou hranou nosiča, takže obe strany nie sú nikdy oslabené na tej istej stanici
- Zmenšenie šírky jednotlivých zárezov na minimálnu požadovanú vôľu namiesto používania jednotných nadmerných zárezov v celom rozsahu
- Pridanie výstužných rebier alebo lemov na nosič medzi miestami zárezov, aby sa obnovila časť stratenej tuhosti
- Prepínanie na kladné zárezy na staniciach po prúde, kde sa kumulatívna strata materiálu blíži k hranici pevnosti nosiča
Pozitívne obtokové zárezy úplne zachovávajú prierez nosiča-. Materiál zostáva pripevnený a zachováva celú šírku okraja na každej stanici. Toto je ich primárna štrukturálna výhoda vo vysoko-staničných-počtoch. Predstavujú však inú obavu: koncentrácie stresu v razených oblastiach. Plastická deformácia, ktorá vytvára posunutý výstupok, tiež pôsobí-vytvrdzuje okolitý materiál a vytvára lokalizovanú zónu zvyškového napätia. Pri opakovanom ohýbaní pásu, keď sa nosič v priebehu cyklov zdvíha a spúšťa, sa tieto stúpadlá napätia môžu stať iniciačnými miestami pre únavové trhliny, najmä v tvrdších alebo menej tvárnych materiáloch.
Kompromis-je jasný. Záporné zárezy zmenšujú prierez-, ale zostávajúci materiál ponechávajú v pôvodnom stave. Pozitívne zárezy zachovávajú prierez-, ale menia stav materiálu v každej razenej zóne. Ani jeden z týchto prístupov nie je univerzálne lepší pre konštrukciu obtokového zárezu pre pevnosť nosného pásu. Správna voľba závisí od toho, či je vaša konkrétna aplikácia citlivejšia na stratu prierezu-alebo na únavové zaťaženie pri koncentráciách stresu.
Tok materiálu a vzory deformácie okolo zárezov
Obtokové zárezy neexistujú na nosiči izolovane. Susedné stanice často vykonávajú tvarovacie operácie, ako sú ťahadlá, ohyby alebo dýzy, ktoré závisia od riadeného toku materiálu do tvarovacej dutiny. Keď sa obtokový zárez nachádza v blízkosti aktívnej formovacej zóny, narúša rovnomernosť tohto toku.
Zvážte prerušenie toku zrna v blízkosti obtokových zárezov. Keď je z nosnej hrany vyrazený negatívny zárez, strihové pôsobenie preruší štruktúru zŕn na hranici rezu. Materiál susediaci s týmto oddeleným okrajom už nemá súvislú podporu zŕn. Ak formovacia stanica bezprostredne po prúde ťahá materiál smerom k miestu zárezu, nepodporovaná hrana sa môže roztrhnúť, zvrásniť alebo sa nerovnomerne formovať, pretože dráha toku zrna bola prerušená. Materiál nemá odkiaľ čerpať v medzere v záreze, čím sa vytvára asymetrický vzor toku, ktorý sa prejavuje ako nerovnomerná hrúbka steny alebo lokalizované stenčenie vo vytvarovanom prvku.
Pozitívne obtokové zárezy vytvárajú iný vzor. Razenie stlačí materiál v zóne zárezu, lokálne zníži hrúbku a zavedie zvyškové napätie v-rovine. Tok materiálu okolo obtokových zárezov v postupovej matrici je ovplyvnený, pretože razená oblasť odoláva ďalšej deformácii. Priľahlé tvárniace operácie, ktoré sa pokúšajú natiahnuť materiál cez predtým razenú zónu, narážajú na vyšší odpor v tejto lokalizovanej oblasti, čo môže presmerovať tok kovu a vytvoriť nerovnomerné rozloženie napätia v hotovej časti.
Tieto účinky sa stávajú významnými za určitých podmienok:
- Hrana obtokového zárezu je do 5 mm od aktívnej formovacej hranice
- Operácia tvarovania zahŕňa ťahanie alebo naťahovanie materiálu, ktorý sa ťahá smerom k miestu zárezu
- Geometria dielu vyžaduje rovnomernú hrúbku steny v oblastiach susediacich s pripevnením nosiča
- Materiál je dostatočne tenký (menej ako 0,8 mm), aby sa lokalizované narušenie zrna šírilo ďalej vzhľadom na rozmery dielu
Keď sa tieto podmienky zblížia, obtokový zárez ovplyvní kvalitu finálneho dielu, aj keď sa nikdy nestane súčasťou hotového komponentu. Vzorce zvyškového napätia z pozitívnej vrubovej mince alebo nespojitosť zŕn z negatívneho vrubového rezu prechádzajú do materiálu, ktorý neskôr tvorí hranu dielu alebo prvok blízkej hrany. Časti orezané v blízkosti bodu pripojenia nosiča prenášajú tieto efekty do dokončenej geometrie.
Komplexné konfigurácie s obtokovými zárezmi, najmä vo viac{0}}staničných progresívnych lisoch s prísnymi obmedzeniami nosiča, si vyžadujú starostlivú analýzu týchto interakcií. Inžinieri pracujúci pri problémoch s integritou nosiča v nástrojoch s viac ako 8 alebo 10 stanicami často potrebujú simulovať dráhy toku materiálu a overiť, či sa prerušenia vyvolané zárezmi nerozšíria do kritických oblastí formovania. V prípade náročných návrhárskych-aplikácií, kde sa umiestňovanie obtokových zárezov pretína s operáciami tvárnenia, zdvihom a silou nosiča súčasne, môže špecializovaná technická podpora nástrojov znížiť počet iteračných cyklov.Vlastné riešenia lisovacích foriem YICHENrieši presne túto triedu problémov a ponúka odbornosť v oblasti štruktúry lisovnice a toku materiálu pre progresívne lisovnice, kde dizajn obtoku interaguje s integritou nosiča na každej stanici.
Vzájomné pôsobenie medzi dizajnom zárezu a správaním operátora je problémom na-úrovni systému. Každá voľba, od typu zárezu cez umiestnenie až po hĺbku, závisí od toho, či pás prežije celý postup matrice bez degradácie. Ale aj dobre-navrhnuté zárezy môžu spôsobiť problémy počas tisícok výrobných cyklov a včasné rozpoznanie týchto vzorcov zlyhania je to, čo oddeľuje stabilný proces od procesu, ktorý generuje šrot a prestoje.
Riešenie problémov s režimami zlyhania vynechania zárezu vo výrobe
Obtokový zárez, ktorý funguje bezchybne počas testovania, môže spôsobiť problémy tisícky cyklov v rámci výrobného cyklu. Opotrebenie, teplotné posuny a variabilita materiálov prinášajú podmienky, s ktorými pôvodný dizajn nepočítal. Uvedomenie si, ako sa tieto zlyhania prejavujú, a sledovanie každého symptómu späť k jeho základnej príčine je to, čo udržuje progresívne umieradlá v chode namiesto nečinného sedenia na lavičke.
Za väčšinu problémov s produkciou obtokových zárezov sú zodpovedné tri rôzne kategórie porúch: problémy súvisiace s prekrútením- v záporných zárezoch, chybné podávanie{1}}spôsobené interferenciou a mechanická degradácia mincí s pozitívnym zárezom. Každá kategória vyvoláva iné symptómy, vyžaduje rôzne diagnostické prístupy a reaguje na rôzne nápravné opatrenia.
Vyťahovanie slimákov a tvorba otrepov v negatívnych obtokových zárezoch
Každý negatívny obtokový zárez generuje slimák pri každom zdvihu lisu. Za normálnych podmienok tento slimák padá čisto cez matricu matrice a vystupuje do sklzu na šrot. Keď sa slimák prilepí na čelo razníka počas sťahovania namiesto toho, aby zostal v matrici, máte stav ťahania slimáka a následky sa rýchlo stupňujú.
Vytiahnutý slimák sa môže znova{0}}uložiť na povrch pásu, čelo matrice alebo vo vnútri tvarovacej dutiny. Ak pristane na páse a dostane sa do ďalšej stanice, jediný slimák môže poškodiť tvárniace ocele, zdeformovať časti alebo prasknúť razníky v každej ďalšej stanici. Akovedecký výskumvysvetľuje, že následky vytiahnutej skrutky môžu byť katastrofálne, pretože jedna skrutka prenesená progresívnou matricou môže spôsobiť poškodenie každej stanice v nástroji.
Čo spôsobuje ťahanie slimákov obtoku? Niekoľko mechanizmov funguje samostatne alebo v kombinácii:
- Vákuový efekt:Slimáky vznikajúce pri dierovaní sa mierne zakrivú. Vzduch zachytený v dutine medzi slimákom a čelom razidla vytvára počas sťahovania čiastočné vákuum. Tesné tesnenie po obvode razidla zabraňuje vniknutiu vzduchu a sanie drží slimák proti razníku.
- Nadmerná rezná vôľa:Keď sa vôľa od dierovača-na-rozbehne na vysokej strane, slimák skončí o niečo menší ako otvor matrice. Už nemá presah na lisovanie-na uchytenie v matrici, takže sa môže voľne pohybovať s razníkom počas vyťahovania.
- Magnetizmus:Železné slimáky vyrezané z uhlíkovej ocele alebo nehrdzavejúceho pásu môžu priľnúť k magnetizovaným razníkom. Razníky brúsené na magnetických povrchových brúskach zachytávajú zvyškový magnetizmus, ktorý priťahuje slimáka pri každom cykle.
- Opotrebované alebo poškodené vyhadzovacie pružiny:Mnoho obtokových zárezových staníc používa pružinové-vyhadzovače slimákov, aby pozitívne vytlačili slimák z dierovacej plochy. Keď sa tieto pružiny unavia alebo zlomia, slimák nemá žiadnu mechanickú silu, ktorá by pôsobila proti podtlaku a treniu, ktoré ho drží na razidle.
Riešenie problémov s vyťahovaním slimákov obídeného zárezu začína určením, ktorý mechanizmus dominuje. Ak slimáky ťahajú prerušovane a v matrici prechádza železný materiál, najskôr skontrolujte zvyškový magnetizmus, pretože je najjednoduchšie to opraviť. Demagnetizér aplikovaný po každom cykle ostrenia túto príčinu úplne eliminuje. Pri vákuovom-ťahovaní porušujú tesnenie malé vetracie otvory vyvŕtané cez stred zárezu. V prípade problémov-súvisiacich s vôľou zvážte spätné{6}}tlačidlo na uchytenie kužeľa, ktoré drží v matici stlačené časti.
Tvorba otrepov je druhým pretrvávajúcim problémom v negatívnych obtokových zárezoch. Ako sa zárezový razník a matrica opotrebúvajú počas desiatok tisíc cyklov, efektívna rezná vôľa sa postupne zvyšuje. Čím väčšia vôľa narastá, tým viac materiálu sa valí cez hranu matrice predtým, než dôjde k prasknutiu, čím sa na hrane zárezu vytvorí postupne vyšší otrep.
Prečo je to dôležité pre funkciu obtokového zárezu? Otrep, ktorý smeruje nahor od povrchu pásu, účinne zmenšuje vôľu medzi okrajom pásu a komponentom matrice, ktorý má vrub obchádzať. 0,1 mm ostrap na záreze pôvodne navrhnutom s 0,3 mm vôľou znižuje vašu efektívnu rezervu o jednu- tretinu. Po dostatočnom počte cyklov môže samotný rast otrepov priviesť pás do prerušovaného kontaktu s tvárnou oceľou alebo pilótami počas indexovania.
Nápravné opatrenie pri vytváraní otrepov v záreze má dve cesty: obnovenie reznej vôle naostrením razníka a matrice alebo riadenie smeru otrepov počas konštrukcie matrice tak, aby otrepy smerovali nadol od potenciálnych interferenčných povrchov. Orientácia vrúbkovacieho razidla na rez z horného povrchu pásu tlačí ostrap k spodnému okraju, kde vyčnieva preč od horných komponentov matrice, a nie smerom k nim.
Podmienky nesprávneho podávania spôsobené rušením zárezu
Keď obtokový zárez neposkytuje dostatočnú vôľu, pás sa zachytí na komponente matrice počas indexovania. Výsledkom je nesprávne podávanie: pás sa neposunie o celý naprogramovaný rozstup alebo sa posunie dopredu, ale s bočným posunom alebo uhlovým zošikmením. Každý z týchto stavov znamená, že ďalší zdvih lisu zasiahne nesprávne umiestnený pás, pričom v najlepšom prípade vznikne šrot a v najhoršom prípade dôjde k poškodeniu matrice.
Zaseknutie spôsobené rušením obtokového zárezu sa zriedka javí ako jediná dramatická udalosť. Zvyčajne sa buduje postupne, keď sa podmienky počas výrobného cyklu zhoršujú. Rozpoznanie skorých indikátorov vám umožní zasiahnuť skôr, ako sa stav vyostruje a zomrie.
Diagnostické indikátory, ktoré poukazujú na rušenie zárezu ako zdroj nesprávneho podávania, zahŕňajú:
- Nekonzistentné znaky progresie:Skontrolujte pásik medzi stanicami, či neobsahuje stopy svedkov, ktoré zanechali piloti počas korekcie. Ak pilotné značky ukazujú rôznu hĺbku alebo smer od zdvihu k zdvihu, pás sa dostáva do nekonzistentných pozícií, čo naznačuje, že sa počas indexovania nepredvídateľne zachytáva a uvoľňuje.
- Predĺženie vodiaceho otvoru:Keď piloti musia násilne korigovať pásik, ktorý sa úplne neposunul, tlačia materiál na hranici vodiaceho otvoru za jeho elastický limit. Pri opakovaných korekciách sa vodiaci otvor predĺži v smere posuvu. Oválne vodiace otvory viditeľné počas kontroly pásu sú jasným znakom rušenia podávania proti prúdu.
- Vzory poškodenia okrajov pásu:Pozrite sa na hranu nosiča priamo v miestach zárezov. Škrabance, leštenie alebo rozmazanie materiálu pozdĺž steny zárezu indikujú, že pás sa počas pohybu otiera o komponent matrice. Umiestnenie a orientácia týchto značiek vám presne povie, ktorý komponent ruší.
- Prerušované vypnutia snímača:Ak vaša matrica používa senzor na detekciu nesprávneho podávania, prerušované pohyby, ktoré nezodpovedajú zrejmým problémom s podávaním, často vedú k okrajovej vôli zárezu. Pás sa väčšinu času posúva, ale občas sa zavesí, keď sa podmienky vyrovnajú, napríklad keď materiál mierne zhrubne alebo keď teplota matrice dosiahne vrcholy.
Väčšinu chybného podávania rušenia tvoria tri hlavné príčiny:
Nedostatočná hĺbka zárezu od začiatku.Zárez bol dimenzovaný s nedostatočnou rezervou a akákoľvek zmena procesu, či už hrúbka materiálu na hornom konci špecifikácie, mierna tepelná rozťažnosť alebo menšie nahromadenie otrepov, posúva vôľu pod nulu. Opravou je prerobenie-zárezovej stanice na zvýšenie hĺbky, zvyčajne o 0,1 až 0,2 mm nad pôvodnú špecifikáciu.
Nahromadenie materiálu na komponentoch matrice.Zvyšky maziva, častice oxidov alebo jemné kovové hobliny sa hromadia na zdvihákoch, tvárniacich oceliach alebo telesách pilotov počas tisícok cyklov. Toto nahromadenie účinne zväčšuje obal komponentu, čím sa zmenšuje medzera, aj keď sa samotný zárez nezmenil. Pravidelné plány čistenia a filtrované mazacie systémy riešia túto príčinu. Diagnostika opotrebovania obtokového vrubu v progresívnej matrici by mala vždy zahŕňať meranie rozmerov komponentov matrice oproti základnej čiare, nielen rozmerov vrubu.
Tepelná expanzia počas nepretržitého chodu.Komponenty lisovnice vyrobené z nástrojovej ocele sa počas výroby rozťahujú, pretože trenie a formovacia energia zahrieva lisovnicu. Tvarovacia oceľ, ktorá meria pri teplote okolia 8,00 mm, môže dosiahnuť 8,03 mm po 2 000 nepretržitých zdvihoch pri 300 SPM. Toto rozšírenie o 0,03 mm zasahuje priamo do vôlneho okraja obtoku. Vysokorýchlostné matrice ťažia z vyrovnávacej pamäte tepelnej rozťažnosti započítanej do pôvodnej hĺbky zárezu alebo z postupov zahrievania,{10}}ktoré umožňujú stabilizáciu rozmerov pred začatím{11}}výroby kritickej pre kvalitu.
Zlomenina jazýčka a pozitívne opotrebovanie mincí
Pozitívne obtokové zárezy úplne zabraňujú ťahaniu slimáka, pretože nie je potrebné ťahať slimák. Predstavujú však svoj vlastný spôsob zlyhania: zlomenie jazýčka. Razené pútko, ktoré sa posúva pod rovinu pásu, zostáva pripojené k nosiču tenkým spojením na jeho základni. Pri opakovaných cykloch ohýbania, keď sa pás zdvíha a spúšťa cez zdvíhadlá, sa toto spojenie unaví.
Pozitívna porucha lomu zárezu obtoku sa zvyčajne vyskytuje za dvoch podmienok. Po prvé, keď je hĺbka mince príliš agresívna vzhľadom na hrúbku materiálu. Razenie čeľuste do hĺbky presahujúcej 1,5-násobok hrúbky materiálu v materiáloch s nízkou-ťažnosťou stenčuje základný spoj do bodu, kedy sa únavová životnosť dramaticky znižuje. Po druhé, keď chlopňa podlieha opakovanému spätnému ohýbaniu, keď sa pás ohýba počas cyklu po cykle zdvíhačov. Dokonca aj skromne razená chlopňa sa môže zlomiť po miliónoch ohybových cyklov, ak dráha pásu tlačí chlopňu cez rozsah ohybu, ktorý presahuje limit odolnosti materiálu voči únave.
Keď sa jazýček zlomí, stane sa uvoľneným odpadom vo vnútri matrice. Malý kovový úlomok rachotiaci medzi lisovacími stanicami sa môže zapichnúť do tvarovacích povrchov, poškriabať časti alebo sa zaseknúť medzi pohyblivými komponentmi. Na rozdiel od ťahania slimákom, pri ktorom sa materiál ukladá na povrch pásu, zlomená chlopňa vytvára nepravidelne tvarovanú triesku, ktorá sa môže zakliesniť do úzkych medzier a odolať vyvrhnutiu systémom odfukovania vzduchu-.
Opotrebenie razníka mincí predstavuje jemnejší problém. Razník, ktorý vytvára pozitívny obtokový zárez, je presne brúsený nástroj, ktorý podlieha rovnakým mechanizmom opotrebovania ako ktorýkoľvek iný komponent matrice. Počas životnosti sa pracovná plocha razníka opotrebováva, čím sa znižuje efektívna hĺbka prieniku. Razník, ktorý bol pôvodne vybrúsený na hĺbku 1,2 mm, môže po 500 000 úderoch dodať iba 0,9 mm. Toto postupné zmenšovanie znamená, že pozitívna vôľa vrubu sa potichu znižuje, až kým sa pás nezačne zachytávať o komponenty matrice, často bez akéhokoľvek viditeľného indikátora, až kým nezačne dochádzať k nesprávnemu podávaniu.
Monitorovanie funkcie pozitívneho vrubu vyžaduje pravidelné meranie skutočnej hĺbky razenia na samotnom páse. V definovaných intervaloch ťahajte prúžky so vzorkami a merajte posunutie plôšky pomocou hĺbkového mikrometra alebo optického komparátora. Keď nameraná hĺbka klesne o 0,1 mm od minimálnej funkčnej vôle, naplánujte údržbu alebo výmenu razníka pred ďalšou sériou výroby.
Kontrolný zoznam na riešenie problémov v režime zlyhania
Pomocou nasledujúceho kontrolného zoznamu môžete rýchlo spárovať každý režim zlyhania s najpravdepodobnejšou hlavnou príčinou a nápravným opatrením, ktoré ho rieši:
- Slimáci prilepení na dierovač:Hlavnou príčinou je podtlakový efekt, magnetizmus alebo nadmerná rezná vôľa. Nápravné opatrenie: pridajte vetracie otvory na čelo dierovača, odmagnetizujte ho po nabrúsení, nainštalujte reverzné{1}}tlačidlo na zadržanie kužeľového zárezu alebo overte a obnovte správnu vôľu dierovača-k-.
- Zvýšenie výšky otrepu na hranách zárezov:Hlavnou príčinou je opotrebovanie razníka a matrice zvyšujúce efektívnu vôľu. Nápravné opatrenie: naostrite razidlo a matricu, aby ste obnovili pôvodnú vôľu, alebo nasmerujte smer razníka, aby ste odtlačili otrepy od interferenčných povrchov.
- Občasné nesprávne podávanie na zárezových staniciach:Hlavnou príčinou je okrajová vôľa kombinovaná s variáciami procesu (hrúbka materiálu, tepelná rozťažnosť, hromadenie nečistôt). Nápravné opatrenie: zväčšite hĺbku zárezu o 0,1 až 0,2 mm, zaveďte intervaly čistenia matrice, pridajte tlmič tepelnej stabilizácie k dimenzovaniu zárezu.
- Vodiace otvory predlžujúce sa v smere posuvu:Hlavnou príčinou je neúplný posun pásu v dôsledku rušenia zárezu, ktoré si vynucuje nadmernú{0}}korekciu. Nápravné opatrenie: identifikujte a vyriešte špecifický interferenčný bod skontrolovaním okrajov zárezov, či na nich nie sú škrabance, a potom obnovte vôľu.
- Zlomené výstupky mincí vytvárajúce voľné úlomky:Hlavnou príčinou je nadmerná hĺbka v materiáli s nízkou{0}}ťažnosťou alebo únava z opakovaného ohýbania pásu cez zdvíhadlá. Nápravné opatrenie: znížte hĺbku mince pod 1,5-násobok hrúbky materiálu, pridajte polomer k základni mince, aby ste znížili koncentráciu napätia, alebo prerobte polohu zdviháka, aby ste minimalizovali ohyb v oblastiach razenia.
- Pozitívna vôľa vrubu sa zhoršuje počas životnosti výroby:Hlavnou príčinou je opotrebovanie čela razidla, ktoré znižuje hĺbku prieniku. Nápravné opatrenie: zmerajte hĺbku razenia na prúžkoch vzorky v definovaných intervaloch, naostrite alebo vymeňte razidlo, keď hĺbka klesne o 0,1 mm od minimálnej funkčnej vôle.
- Rozmazanie alebo leštenie okrajov pásu na stenách zárezov:Hlavnou príčinou je trenie pásu o komponent matrice počas indexovania v dôsledku neadekvátnej šírky zárezu alebo bočného nesprávneho zarovnania pásu. Nápravné opatrenie: rozšírte zárez o nameranú mieru interferencie plus okraj, skontrolujte sledovanie pásu a zarovnanie vodidla.
Každý z týchto režimov zlyhania je detekovateľný skôr, ako sa vystupňuje do smrteľného poškodenia, ale iba ak viete, čo máte hľadať. Začlenenie týchto kontrolných bodov do plánu preventívnej údržby premení riešenie problémov so zárezmi z reaktívneho hasenia na predvídateľnú úlohu údržby. Tento posun od reaktívneho k proaktívnemu je v konečnom dôsledku tým, čo spája výkon jednotlivých zárezov s celkovou prevádzkovou dobou lisovnice a kvalitou dielov počas celého životného cyklu výroby.
Vplyv dizajnu obtoku na kvalitu dielu a stabilitu výroby
Detekcia a oprava poruchových režimov udržuje matricu v chode. Ale hlbšia otázka je, či sa tieto zlyhania vôbec museli stať. Vo väčšine prípadov obíďte problémy so zárezmi, ktoré sa objavia počas výroby, a sledujte ich až po rozhodnutie o dizajne urobené pred týždňami alebo mesiacmi. Typ, ktorý ste zvolili, rozmery, ktoré ste zadali, kam ste umiestnili jednotlivé zárezy a ako ste vyvážili integritu nosiča a vôľu, to všetko sa spája do jedného výsledku: beží matrica stabilne alebo generuje šrot, prestoje a frustráciu?
Spojenie rozhodnutí o obtokových zárezoch s výsledkami kvality dielov
Každé rozhodnutie o obchvate sa premietne do merateľných výrobných metrík. Zvážte, ako reťaz funguje:
- Výber typuurčuje, či si dopravca ponechá celý prierez-(pozitívny) alebo stratí materiál na každej stanici (negatívny). Táto voľba priamo riadi tuhosť pásu na podávacej linke, ktorá riadi presnosť podávania, ktorá určuje, či piloti môžu zaregistrovať pás v rámci tolerancie. Spoľahlivosť podávania pásu a optimalizácia obtokového zárezu začínajú tu, pri najskoršom rozhodnutí o návrhu.
- Dimenzovanienastavuje medzeru, ktorá oddeľuje plynulé indexovanie od prerušovaného rušenia. Pod-dimenzovaný zárez nespôsobuje len nesprávne podávanie. Núti pilotov príliš-korigovať, progresívne predlžovať vodiace otvory a zavádza kumulatívny polohový posun, ktorý sa prejavuje ako variácia-k{5}}vlastnosti hotových dielov.
- Umiestnenievzhľadom na pilotné otvory a podávacie zóny riadi, či sa pás presne registruje na každej stanici. Zárez, ktorý skresľuje pilotný údaj dokonca o 0,03 mm zlúčeniny na 10 alebo 12 staniciach do polohových chýb, ktoré presahujú toleranciu dielu. Miera defektov stúpa nie kvôli opotrebovaniu tvárniacich nástrojov, ale preto, že pás prichádza na každú stanicu mierne nesprávne umiestnený.
- Zostatok nosičaurčuje, či pás prežije celú progresiu bez nadmerného prehnutia alebo únavového praskania. Nosič, ktorý sa na stanici 9 vylomí, pretože kumulatívne odstraňovanie zárezov ho oslabilo nad jeho štrukturálny limit, nevyrobí len jednu zlú časť. Zastavuje lis, vyžaduje čistenie pásu a spotrebúva čas údržby, ktorý znižuje celkovú dobu prevádzky lisovnice.
Toto nie sú izolované premenné. Vzájomne sa ovplyvňujú. Pozitívny zárez, ktorý zachováva pevnosť nosiča, ale nadmerne pruží späť, pretože materiál bol príliš tvrdý, vytvára rovnaký interferenčný stav ako negatívny zárez, ktorý bol poddimenzovaný. Dokonale dimenzovaný záporný zárez umiestnený príliš blízko k vodiacemu otvoru vytvára chyby v registrácii, ktoré nedokáže opraviť žiadna vôľa. Životný cyklus návrhu obtokového zárezu funguje ako systém a izolovaná liečba každého jednotlivého parametra spôsobuje následné zlyhania.
Validácia výroby s progresívnym bypassovým zárezom potvrdzuje, či tento systém drží pohromade v reálnych podmienkach. Validácia zvyčajne zahŕňa chod pásov vzoriek pri výrobnej rýchlosti, meranie hĺbky razenia alebo vôle vrubov na každej stanici, kontrolu geometrie pilotného otvoru po niekoľkých stovkách cyklov a overenie sledovania pásu po celej dĺžke lisovnice. Inžinieri, ktorí overujú výkon počas testovania namiesto toho, aby čakali na objavenie sa výrobných problémov, sa vyhnú najdrahšiemu poruchovému režimu zo všetkých: neplánovaným prestojom počas aktívnej produkcie.
To, čo oddeľuje stabilné progresívne matrice od problematických, je len zriedka náročnosť tvárniacich operácií. Často je to kvalita zdanlivo malých funkcií, ako sú obtokové zárezy, ktoré umožňujú, aby všetko ostatné fungovalo predvídateľne. Inžinierske rozhodnutia prijaté vo fáze návrhu diktujú až 80 % celkových výrobných nákladov a súčasťou tejto rovnice je konfigurácia obtokového zárezu.
Obtokové zárezy nie sú prvkami pasívnej vôle. Sú aktívnymi prispievateľmi k stabilite procesov. S ich návrhom zaobchádzajte ako s rozhodnutím na-úrovni systému integrované s rozložením pásu, inžinierstvom nosiča a pilotnou stratégiou, a nie ako dodatočný nápad vyriešený po dokončení formovacích staníc.
Inžinierske zdroje pre progresívny dizajn lisovníc
Osvedčené postupy životného cyklu dizajnu obídenia zárezov presahujú rámec toho, čo môže podrobne pokryť ktorýkoľvek jednotlivý článok. Aplikácie v reálnom{1}}svete zahŕňajú akosti materiálu s nepredvídateľným pružením, rozloženie pásov obmedzené geometriou dielu na troch stranách a počet staníc, ktoré posúvajú integritu nosiča na svoje limity. Nástrojoví inžinieri pracujúci na týchto výzvach ťažia zo zdrojov, ktoré riešia celý systém: štruktúra matrice, interakcia komponentov, optimalizácia vôle a materiálový tok v kombinácii, nie samostatne.
Kde môžete ísť hlbšie? Začnite s vlastnými simuláciami rozloženia pásov. Vymodelujte prierez nosiča-na každej stanici po aplikovaní všetkých zárezov, lemov a prepichov. Overte, či minimálna zostávajúca časť spĺňa vaše požiadavky na tuhosť pre celú dĺžku postupu. V prípade pozitívnych zárezov spustite analýzu kompenzácie pruženia špecifickú pre vašu triedu a hrúbku materiálu, pretože všeobecné multiplikátory zriedkavo zohľadňujú odchýlky medzi jednotlivými dávkami v skutočných výrobných zvitkoch.
Pre inžinierov, ktorí čelia náročným{0}}výzvam v oblasti dizajnu, kde sa konfigurácia obtokového zárezu pretína so zdvihom, prístupom k razníku, ovládaním otrepov a progresívnou štruktúrou matrice, skracuje podpora vlastných nástrojov cestu od konceptu k overenému dizajnu.Riešenia lisovacích nástrojov YICHENponúkajú presne tento druh integrovanej technickej podpory, pokrývajúcu štruktúru lisovnice, optimalizáciu vôle, analýzu materiálového toku a návrh obtokových zárezov v kontexte kompletného progresívneho systému lisovníc. Ich zameranie na prepojenie nástrojových inžinierov s riešeniami pre komplexné-závitnice s viacerými stanicami vrátane konštrukcie zdviháka, konfigurácie razníka a integrity nosiča je priamo v súlade s prístupom na-úrovni systému, ktorý obhajuje tento článok.
Či už navrhujete svoj prvý obtokový zárez alebo zdokonaľujete 20-polohovú matricu, ktorá si vyžaduje súbežné fungovanie pozitívnych aj negatívnych zárezov, princíp zostáva rovnaký: každý zárez je návrhové rozhodnutie s následnými následkami. Získajte systém priamo vo fáze návrhu, overte ho počas testovania a monitorujte ho počas životnosti. Táto disciplína je to, čo mení obtokové zárezy z potenciálneho zdroja porúch na spoľahlivý základ spoľahlivosti podávania pásu a konzistentnej kvality dielov počas miliónov lisovacích cyklov.
Často kladené otázky o obtokových zárezoch v lisovacích nástrojoch
1. Aký je rozdiel medzi negatívnymi a pozitívnymi obtokovými zárezmi v progresívnych matriciach?
Negatívny obtokový zárez odstraňuje materiál z okraja nosného pásu pomocou razenia-a{1}}vyseknutia, pričom zanecháva otvorenú medzeru, ktorá poskytuje vôľu. Pozitívny obtokový zárez deformuje materiál smerom dole z roviny pásu pomocou razenia alebo razenia bez odstránenia akéhokoľvek materiálu. Negatívne zárezy generujú šrot a zmenšujú prierez nosiča-, zatiaľ čo pozitívne zárezy zachovávajú celú šírku okraja, ale sú obmedzené v dosiahnuteľnej hĺbke odpruženia materiálu. Výber medzi nimi závisí od šírky nosného pásu, hrúbky a ťažnosti materiálu, počtu staníc a požadovanej hĺbky voľného priestoru.
2. Ako určíte správnu hĺbku obtokového zárezu pre progresívnu raznicu?
Hĺbka obtokového zárezu sa vypočíta na základe výšky komponentov matrice, ktorú musí pás vyčistiť počas indexovania, vrátane tvarovacích ocelí, vzdialenosti zdvihu a priemeru vodiaceho kolíka. Pre negatívne zárezy sa hĺbka zvyčajne pohybuje od 1,5 do 2,5 násobku hrúbky pažby. Pri pozitívnych zárezoch sa hĺbka razenia zvyčajne pohybuje medzi 1,0 a 1,5 násobkom hrúbky materiálu, aby sa zabránilo praskaniu. Medzi ďalšie faktory patrí kompenzácia spätného odpruženia pre kladné zárezy (zvyčajne 10-25% prestavba), vyrovnávacie prvky tepelnej rozťažnosti pre vysokorýchlostné matrice a povolené výšky otrepov pre negatívne zárezy. Cieľom je minimálna vzdialenosť, ktorá zaručuje voľný priechod pásu a kontrolovanú bezpečnostnú rezervu.
3. Čo spôsobuje ťahanie obtokového zárezu a ako to opravíte?
K vytiahnutiu zárezu v negatívnych obtokových zárezoch dochádza, keď vyrezaný zárez priľne k razníku počas zaťahovania namiesto toho, aby zostal v matrici matrice. Tento problém spôsobujú štyri hlavné príčiny: podtlakový efekt medzi slimákom a priebojníkom, nadmerná vôľa priebojníka-k-pretláčaniu, ktorá spôsobuje, že slimák je poddimenzovaný vzhľadom na otvor matrice, zvyškový magnetizmus priebojníka priťahujúci železné náboje a opotrebované alebo zlomené vyhadzovacie pružiny. Nápravné opatrenia zahŕňajú vyvŕtanie vzduchových otvorov cez stred razníka, aby sa prerušilo vákuum, demagnetizácia razníkov po každom cykle ostrenia, inštalácia spätných{4}}tlačidiel na zadržanie kužeľových zárezov a obnovenie správnej reznej vôle prostredníctvom údržby razidla a matrice.
4. Kedy by ste mali použiť pozitívne obtokové zárezy namiesto negatívnych?
Pozitívne obtokové zárezy sú lepšou voľbou, keď má okraj nosného pásu menej ako 4-násobok hrúbky materiálu, keď má matrica viac než 8 staníc vyžadujúcich obtokovú vôľu (aby sa predišlo kumulatívnemu zoslabeniu nosiča), keď je materiál tenký a ťažný s predĺžením nad 20 %, keď rozloženie pásu používa nosiče strečového pásu v blízkosti zón zárezov, alebo keď likvidácia odpadu sťažuje obmedzenia. Negatívne zárezy sú vhodnejšie pre hrubé alebo tvrdé materiály nad 1,5 mm alebo 40 HRC, ktoré odolávajú razeniu, keď požadovaná vôľa presahuje 2-násobok hrúbky materiálu alebo keď dlhé výrobné série spôsobujú, že kompenzácia spätného pruženia je v priebehu času nespoľahlivá.
5. Ako blízko je možné umiestniť obtokový zárez k vodiacemu otvoru bez toho, aby spôsobil chyby registrácie?
Štandardné odporúčanie je minimálna vzdialenosť 3-násobku hrúbky materiálu medzi najbližšou hranou obtokového zárezu a stredom najbližšieho vodiaceho otvoru. Pre kritické aplikácie vyžadujúce tolerancie pod plus alebo mínus 0,05 mm poskytuje zväčšenie tohto nárazníka na 5-násobok hrúbky materiálu dodatočnú ochranu proti deformácii vyvolanej stresom-. Záporné zárezy (ktoré prerozdeľujú napätie v dôsledku strihu) aj pozitívne zárezy (ktoré vyžarujú raziacu silu smerom von) môžu deformovať geometriu vodiacej diery, ak sú umiestnené príliš blízko, čo spôsobuje chyby registrácie, ktoré sa spájajú s každou stanicou po prúde. Keď obmedzenia rozloženia bránia adekvátnemu rozostupu, premiestnenie vodiaceho otvoru na opačnú hranu nosiča je životaschopnou alternatívou.


