


Čo je to progresívne lisovanie kovov
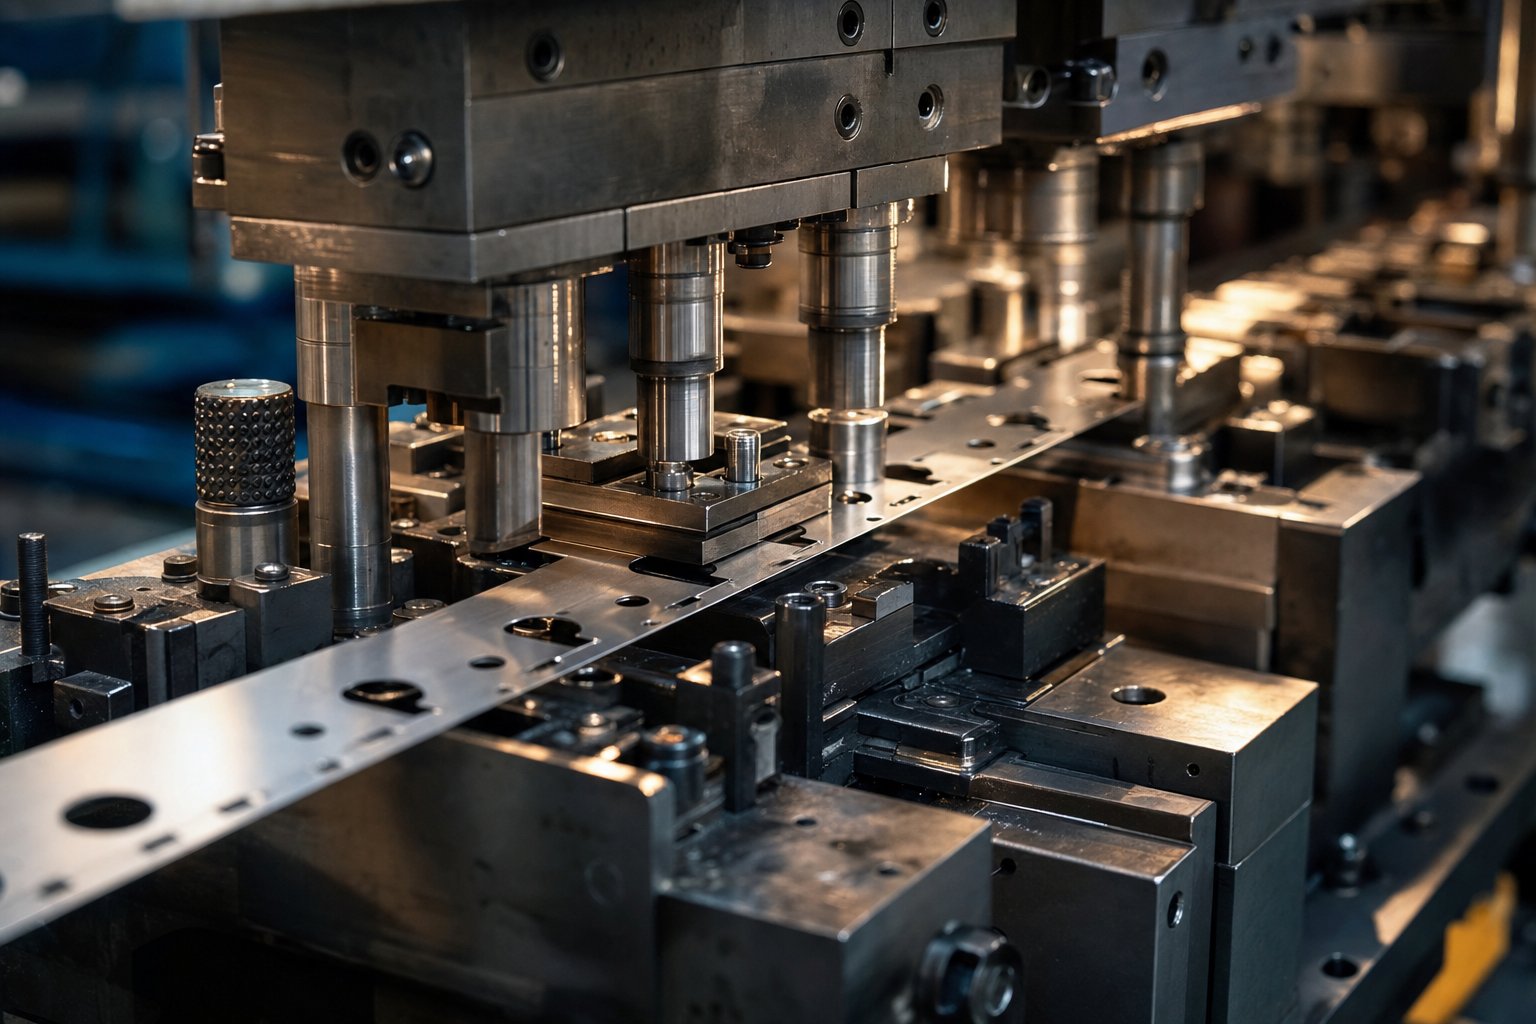
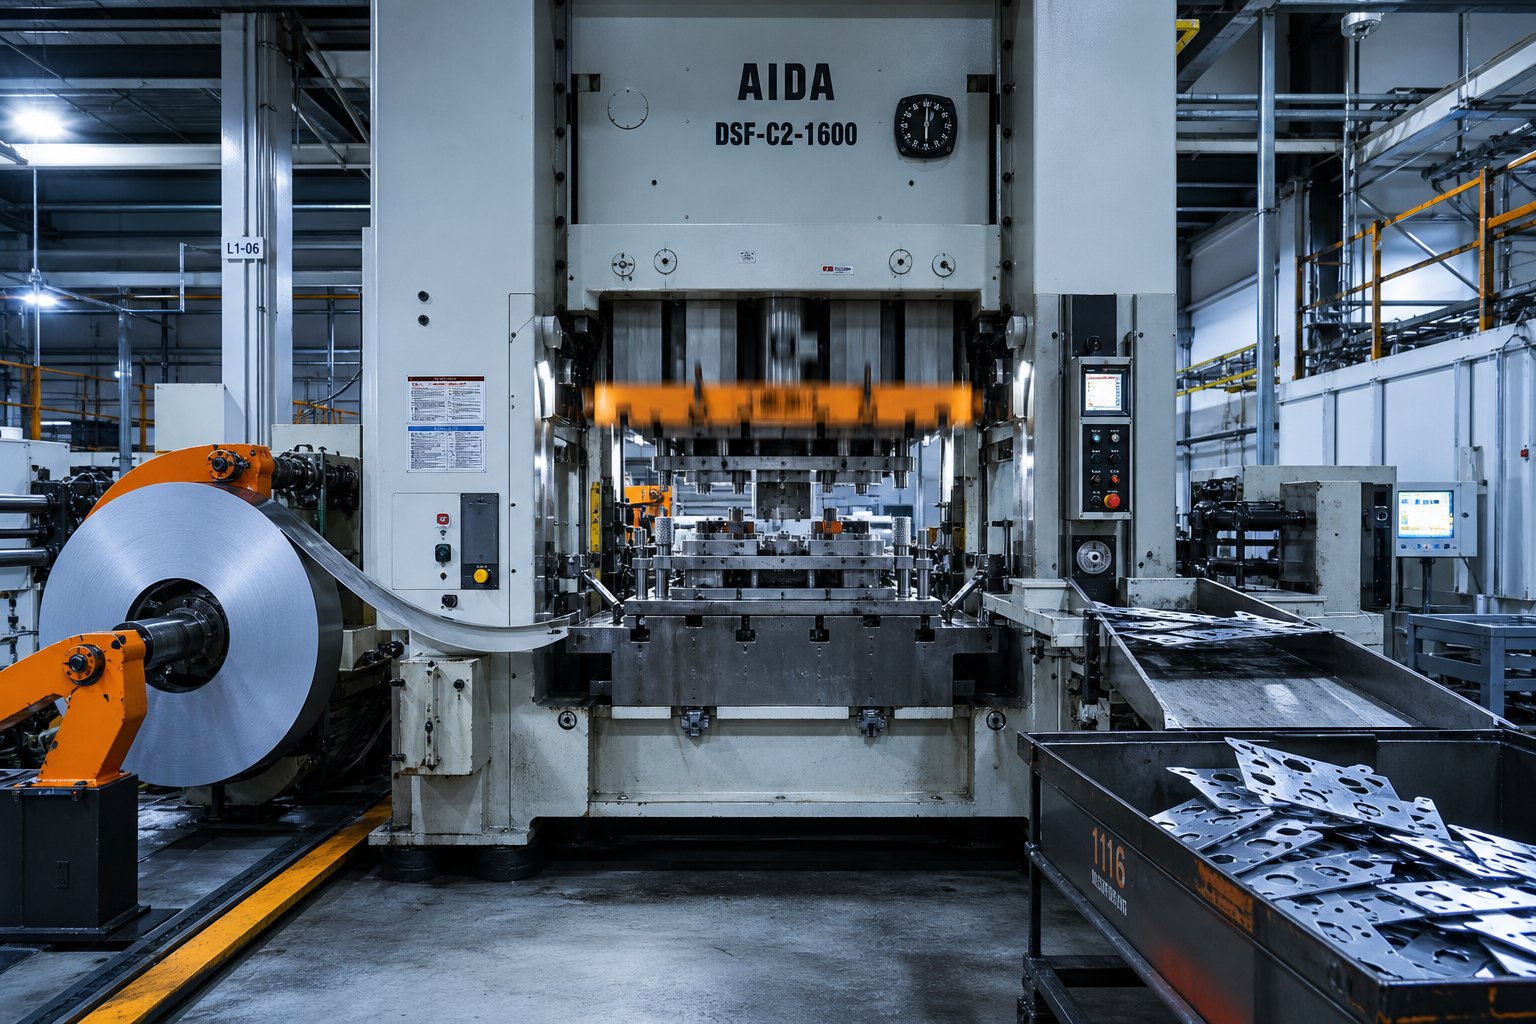
Takžečo je progresívna kocka, presne tak? Predstavte si jeden nástroj vybavený viacerými stanicami usporiadanými za sebou. Nepretržitý kovový pás prechádza cez tieto stanice po jednej dĺžke dĺžky a pri každom stlačení vykoná každá stanica inú operáciu - prepichnutie, ohýbanie, tvarovanie alebo rezanie - súčasne na inej časti pásu. V čase, keď pás opustí konečnú stanicu, vypadne hotový diel. To je progresívne lisovanie kovov v jeho najjednoduchšej forme.
Progresívne lisovanie je vysokoobjemový proces tvárnenia kovu, pri ktorom sa súvislý pás kovu posúva cez lis s viacerými{1}}stanicami, pričom každá stanica vykonáva sekvenčnú operáciu a vytvára hotový diel pri každom zdvihu lisu.
Prečo existuje progresívne razenie
Predstavte si, že potrebujete zložitú kovovú konzolu s otvormi, ohybmi a nakresleným vybraním. Pri razení s jednou{1}}operáciou by ste časť previedli cez samostatné matrice, premiestnili ju medzi jednotlivými krokmi a absorbovali všetok čas manipulácie a riziko zarovnávania, ktoré s tým prichádza. Progresívne razenie tento problém úplne odstraňuje. Jedna matrica, jedno lisovanie, jedno kontinuálne podávanie - a vyrábate zložité hotové diely rýchlosťou, ktorá môže dosiahnuť 300 úderov za minútu na vysokorýchlostnom zariadení-. Žiadne manuálne premiestňovanie, žiadne viaceré-prekážky v nastaveniach, žiadne variácie-na{10}}časti zavedené operátormi.
Kto používa služby progresívneho razenia razidiel
Tri odlišné skupiny zvyčajne získavajú služby progresívneho razenia kovov a každá prichádza s rôznymi prioritami:
- Výrobní inžinieriZamerajte sa na schopnosť procesu, tolerancie a na to, či návrh formy vydrží milióny cyklov bez degradácie.
- Obstarávacie tímyzvážte investície do nástrojov v porovnaní s-nákladmi na diel a hľadajte hranicu objemu, pri ktorej progresívne lisovanie prevyšuje alternatívy.
- Produktoví dizajnéripotrebujete vedieť, ktoré geometrie sú realizovateľné v rámci progresívnej matrice a ako ich výber vlastností ovplyvňuje zložitosť nástrojov.
Každý pohľad vytvára iné otázky - a iné chyby - pri hodnotení dodávateľov. Mechanika toho, ako sa pás v skutočnosti pohybuje cez tieto stanice, a čo sa deje na každej z nich, odhaľuje, prečo sa tieto chyby stávajú.
Ako funguje proces progresívneho lisovania krok za krokom
Na jednom konci je zvitok plochého kovu. Hotové diely vychádzajú ako ostatné. To, čo sa stane medzi týmito dvoma bodmi, rozhoduje o tom, či získate spoľahlivé, rozmerovo konzistentné komponenty - alebo problémy s výrobou. Tu je celá cesta, stanica po stanici.
Podávanie pásu a odvíjanie cievky
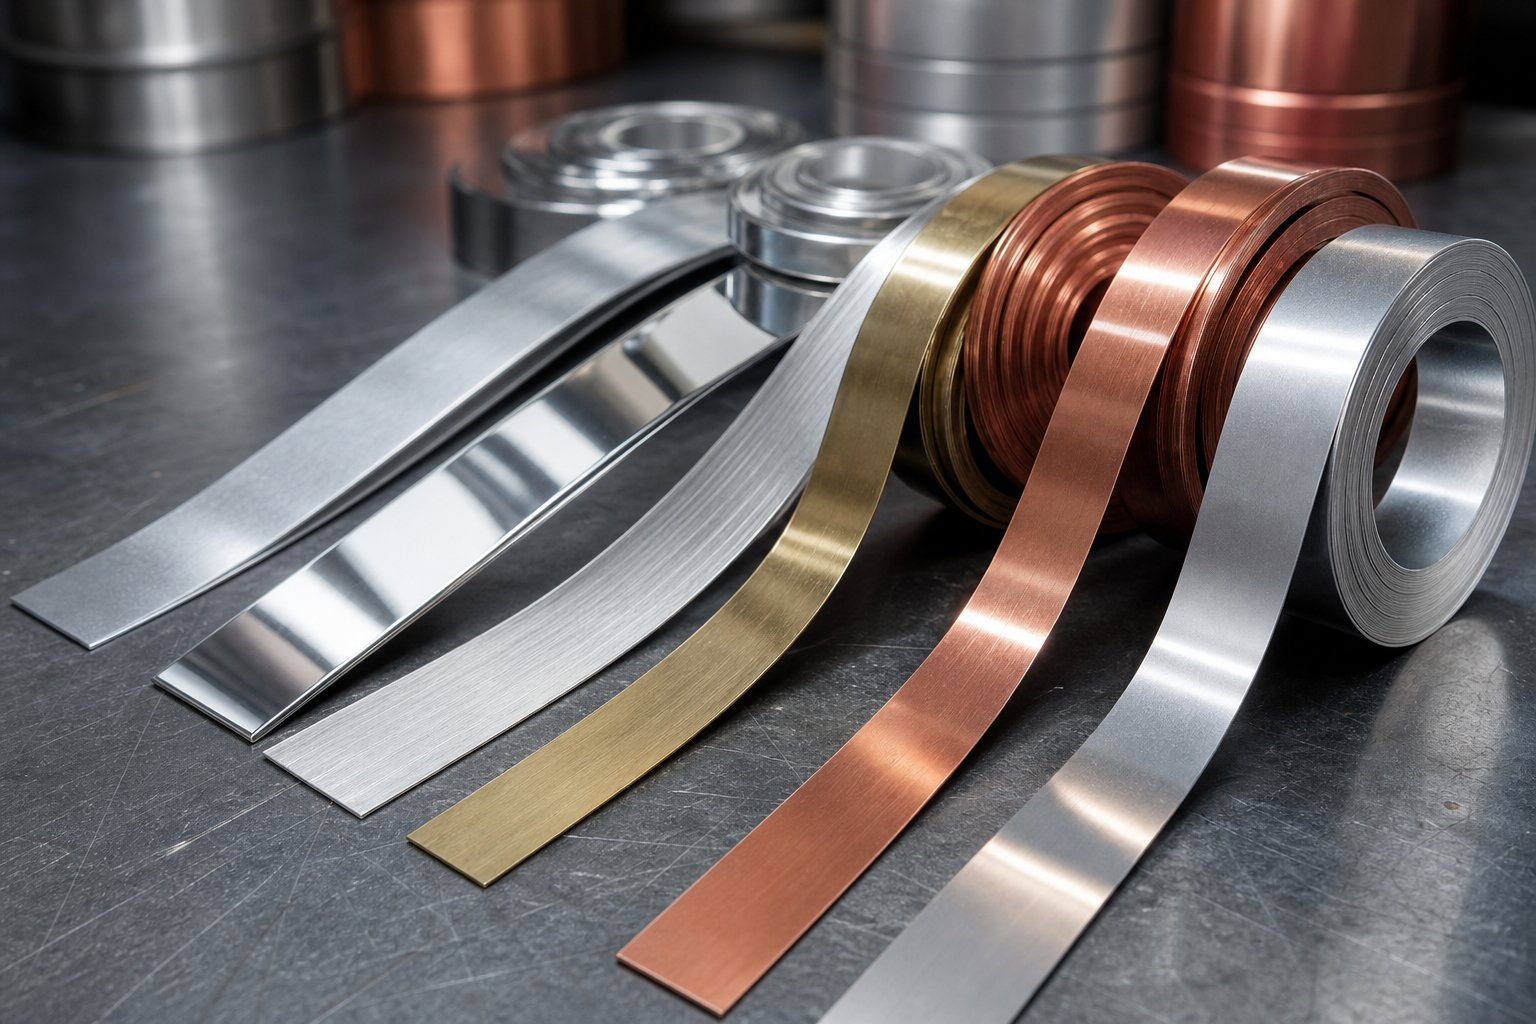
Každý postupný cyklus lisovania a lisovania začína na odvíjacom zariadení. Zvitok plechu - z ocele, hliníka, medi, mosadze alebo nehrdzavejúcej - sa vloží na tŕň, ktorý sa otáča a uvoľňuje materiál, keď si to lis vyžaduje. Pás najprv prechádza rovnačkou, ktorá odstraňuje prirodzenú krivku (nazývanú cievková súprava) zavedenú počas navíjania. Bez tohto kroku by sa pás posúval nerovnomerne a vytváral by rozmerový posun cez vaše diely.
Z rovnačky servopodávač ťahá pás do matrice s presným prírastkom nazývaným rozstup podávania. Presnosť krmiva je tu dôležitejšia, než si väčšina kupujúcich uvedomuje. Dokonca aj odchýlka 0,05 mm na zdvih naprieč stanicami vytvára nesprávne zarovnané otvory, nerovnomerné ohyby a odpad. Podávač sa musí dokonale synchronizovať s cyklom zdvihu lisu, uvoľňuje pás len vtedy, keď je matrica úplne otvorená a posúva ho zakaždým presne o rovnakú vzdialenosť.
Postup stanice od piercingu k cutoff
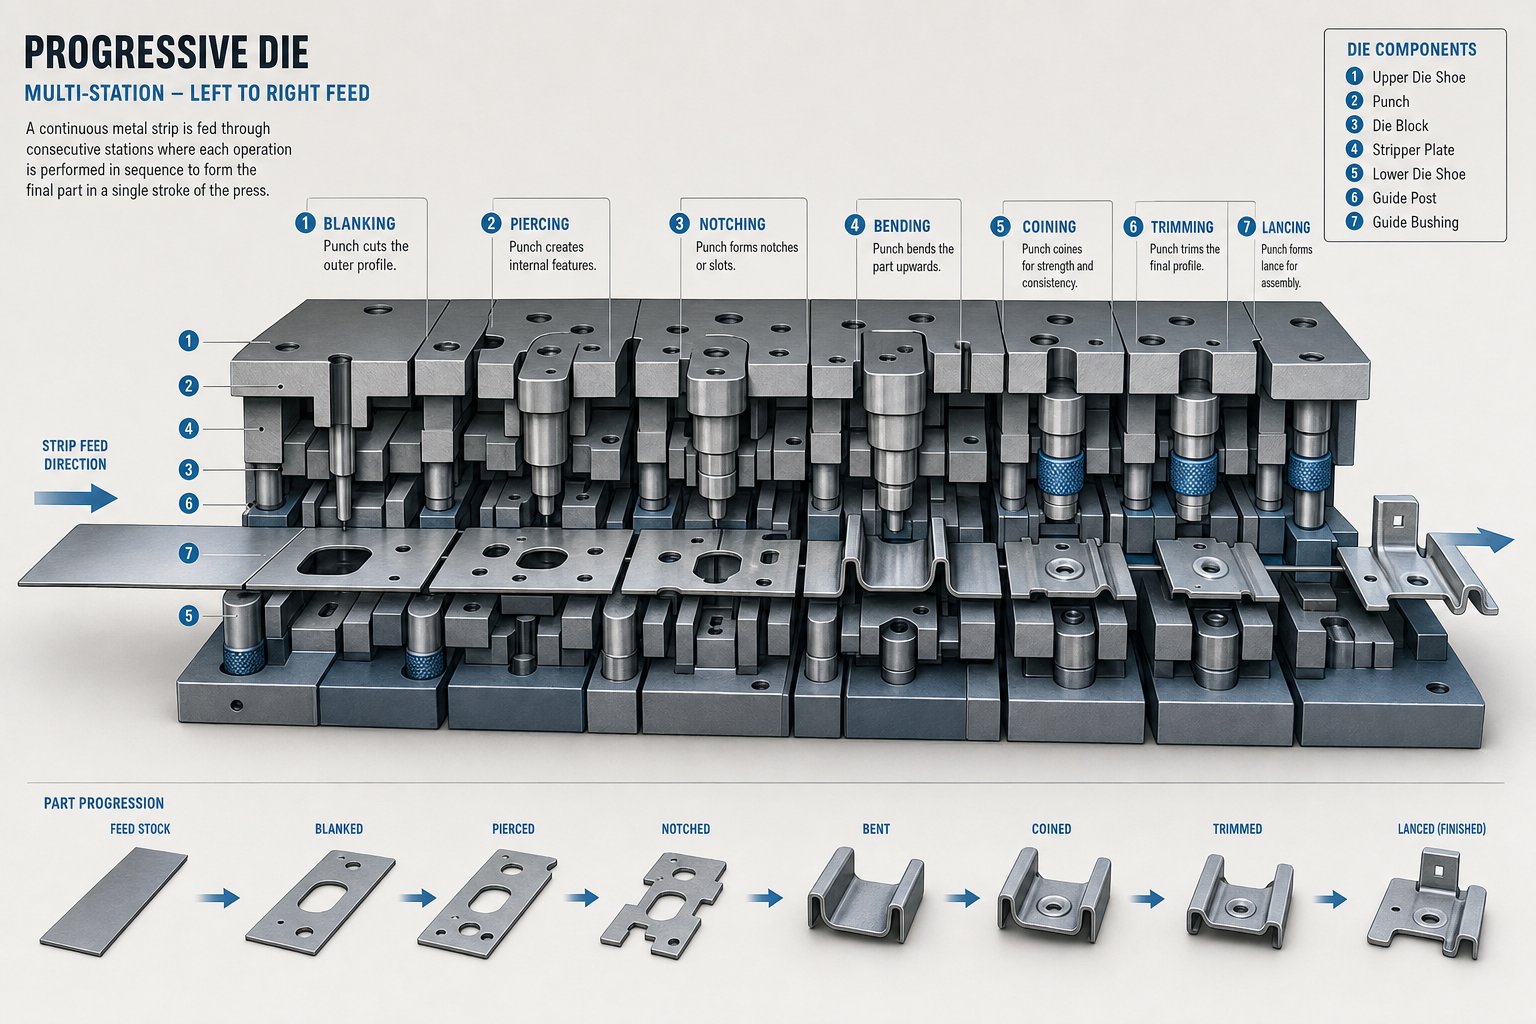
Akonáhle ste vo vnútriprogresívna raziaca matrica, pás narazí na sekvenciu staníc -, z ktorých každá vykonáva jednu špecifickú operáciu. Diel zostáva počas celého procesu spojený s nosným pásom (niekedy nazývaným pás), ktorý ho udržuje stabilný a presne umiestnený pri pohybe dopredu. Predstavte si nosič ako dopravník zabudovaný do samotného materiálu.
Typická sekvencia staníc v prog kocke vyzerá takto:
- Pilotné otvory- Najprv sa prepichne, aby sa vytvorili presné registračné body, ktoré vedú pás cez každú nasledujúcu stanicu.
- Piercing- Do pásu sú vyrazené vnútorné otvory, štrbiny a výrezy.
- Lancing- Čiastočné rezy vytvárajú štítky alebo žalúzie bez úplného odstránenia materiálu.
- Formovanie- Trojrozmerné tvary, rebrá alebo reliéfne prvky sú vtlačené do dielu.
- Kreslenie- V prípade potreby sa materiál vtiahne do plytkého tvaru pohára alebo kanála.
- Razenie mincí- Vysokotlaková{1}}kompresia zjemňuje povrchy, zaostruje detaily alebo kalibruje kritické rozmery.
- Cutoff- Hotový diel sa oddelí od nosného pásika a vysunie sa na zber.
Nie každá časť vyžaduje všetky tieto operácie. Jednoduchá konzola môže potrebovať iba prepichnutie, ohýbanie a odrezanie. Zložitý elektrický konektor by mohol vyžadovať desať alebo viac staníc. Ide o to, že každá operácia prebieha v pevnom, skonštruovanom poradí - a táto postupnosť sa nikdy nelíši od dielu k dielu.
Mechanika lisu a cyklus zdvihu
Tu je to, čo robí progresívny raziaci lis taký produktívny: každý jeden zdvih barana vykoná všetky operácie stanice súčasne na rôznych častiach pásu. Zatiaľ čo prvá stanica preráža vodiace otvory do čerstvého materiálu, ďalšie stanice ohýbajú, tvarujú a režú časti, ktoré vstúpili do matrice o niekoľko zdvihov skôr. Vždy prebieha viacero častí naraz.
Lis na lisovanie v matrici cykluje pri pevnej rýchlosti meranej v zdvihoch za minútu (SPM). Operácie vysokorýchlostného lisovania kovov na menších dieloch môžu prebiehať rýchlosťou 200 až viac ako 1 000 SPM, v závislosti od hrúbky materiálu, zložitosti dielu a tonáže lisu. Každý zdvih posúva pás presne o jednu dĺžku dopredu. Tento rytmus - dopredu, dupať, dopredu, dupať - vytvára hotovú časť s každým cyklom.
Samotná rýchlosť však nedefinuje priepustnosť. Dobre-navrhnutá matrica bežiaca rýchlosťou 400 SPM s nulovými prestojmi prekoná zle navrhnutú matricu s rýchlosťou 600 SPM, ktorá sa zasekne každú hodinu. Stabilita podávania, zarovnanie lisovnice, mazanie a vyhadzovanie šrotu určujú, či sa teoretická rýchlosť premietne do skutočného výkonu.
Táto mechanická logika - pevné stanice, riadený posuv, simultánne operácie - vysvetľuje, prečo progresívne lisovanie poskytuje opakovateľné časti v objeme. Skutočnou inžinierskou výzvou však nie je prevádzka tlače. Navrhuje samotnú matricu: výber, koľko staníc je potrebných, akú postupnosť sledujú a ako rozloženie pásu riadi namáhanie materiálu počas každej operácie.
Návrh nástrojov a základy inžinierstva lisovníc
Uvedenie lisu do cyklu je tá jednoduchá časť. Skutočná intelektuálna investícia do progresívneho lisovania prebieha mesiace pred prvým zdvihom - počas plánovania rozloženia pásu, poradia staníc a výberu materiálu pre samotnú lisovnicu. Tieto inžinierske rozhodnutia zaisťujú kvalitu dielov, životnosť nástroja a-hospodárnosť jednotlivých kusov počas celej výrobnej série.
Rozloženie pásikov a logika sekvenovania staníc
Ako sa inžinier rozhodne, či súčiastka potrebuje šesť staníc alebo štrnásť? Začína to geometriou dielu. Každá diera, ohyb, tvar a odrezanie vyžaduje aspoň jednu vyhradenú stanicu, ale postupnosť musí rešpektovať správanie materiálu. Po hlbokom ťahu nemôžete raziť povrch bez toho, aby ste riskovali skreslenie. Nemôžete preraziť dieru priľahlú k ohybu, ktorý ešte nebol vytvorený, bez toho, aby ste nezaviedli stresové zlomeniny.
Konštrukcia progresívnej raznice sa spolieha na logiku zámerného sekvenovania: operácie, ktoré vytvárajú najmenšie materiálové namáhanie, sa uskutočňujú ako prvé, zatiaľ čo operácie s vysokou{0}}silami, ako je razenie alebo hlboké tvarovanie, prichádzajú neskôr, keď sú okolité prvky už uzamknuté. Pozície nečinných staníc -, na ktorých nedochádza k žiadnej práci, - sú strategicky umiestnené tak, aby umožnili pásu stabilizovať sa medzi agresívnymi operáciami a v prípade potreby poskytli priestor pre budúce technické zmeny.
Umiestnenie vodiaceho otvoru je ďalším kritickým faktorom. Tieto malé, presne prepichnuté otvory registrujú pás na každej stanici a ich poloha vzhľadom na tvarovacie prvky určuje, ako presne dopadnú operácie po prúde. Výskum publikovaný vInternational Journal of Production Researchidentifikuje štyri kľúčové faktory na hodnotenie rozloženia pásov: účinnosť počtu staníc, momentové vyváženie, stabilita pásu a výška podávania -, každý bodovaný a vážený, aby sa získalo objektívne vyhodnotenie konkurenčných možností rozloženia, a nie spoliehanie sa na konsenzus skupiny.
Dizajn pre vyrobiteľnosť v progresívnych matriciach
Dizajnéri dielov majú obrovský vplyv na zložitosť progresívnych lisovacích nástrojov - a náklady - prostredníctvom výberu geometrie. Komponent optimalizovaný pre progresívne razenie môže bežať v matrici s 10 stanicami. Rovnaký diel s nedostatočne zváženými vlastnosťami môže vyžadovať 16 staníc, čím sa zdvojnásobia náklady na nástroje a zvýši sa akumulácia tolerancie v páse.
Kľúčové princípy DFM pre progresívne razidlá zahŕňajú:
- Minimálne polomery ohybu:Vnútorné polomery ohybu udržiavajte na 1,0-násobku hrúbky materiálu alebo viac, aby ste predišli praskaniu na línii ohybu. Pre lepšiu životnosť nástroja sa uprednostňuje hrúbka 1,2x až 1,5x.
- Limity priemeru otvoru:Udržiavajte priemery otvorov 1,0-násobok hrúbky materiálu alebo viac, aby ste predišli zlomeniu dierovača pri vysokých-cykloch.
- Rozstup prvkov:Udržujte dierované prvky s hrúbkou najmenej 2,0-násobku hrúbky materiálu od hrán a priľahlých prvkov, aby ste zabránili zrúteniu ocele raznice v priebehu času.
- Rovnomerná hrúbka steny:Vyhnite sa drastickým prechodom hrúbky, ktoré vytvárajú nerovnomerný tok materiálu a zvyšujú nepredvídateľnosť spätného pruženia.
- Povedomie o smere zrna:Ak je to možné, orientujte ohyby kolmo na smer valcovania, aby ste znížili riziko zlomenín.
- Malá hĺbka tvarovania:Minimalizácia hĺbok ťahania v porovnaní so šírkou dielu - nadmerná hĺbka vyžaduje skôr procesy prenosovej matrice než operácie založené na postupnom{1}}páse.
Skúsení progresívni technici nástrojov a lisovníc preverujú výtlačky dielov včas a označujú funkcie, ktoré pridávajú stanice, komplikujú údržbu alebo znižujú životnosť lisovníc. Táto predbežná spätná väzba DFM často ušetrí viac peňazí ako akékoľvek vyjednávanie o zdrojoch.
Konštrukcia nástrojov a materiály matrice
Fyzická konštrukcia progresívneho lisovacieho nástroja určuje, koľko miliónov dielov dokáže vyrobiť predtým, než bude potrebné rozsiahlejšiu renováciu. Komponenty matrice odolávajú opakovaným-nárazom pri vysokej rýchlosti, treniu a toku materiálu -, takže výber materiálu pre samotný nástroj je mimoriadne dôležitý.
Väčšina súprav progresívnych lisovníc používa nástrojovú oceľ D2 alebo A2 pre raznice a vložky matrice. D2 ponúka vynikajúcu odolnosť proti opotrebeniu a retenciu hrán, vďaka čomu je pracantom pre prepichovacie a zaslepovacie stanice. A2 poskytuje lepšiu húževnatosť pre tvárniace stanice, kde je rázové zaťaženie vyššie, ale abrazívne opotrebenie je nižšie. Pre aplikácie vyžadujúce extrémnu životnosť - lisovanie abrazívnych nehrdzavejúcich ocelí v objemoch presahujúcich niekoľko miliónov dielov - progresívne karbidové lisovacie matrice s vložkami z karbidu volfrámu nahrádzajú konvenčnú oceľ v kritických bodoch opotrebovania. Ako uvádza jedna z priemyselných smerníc, karbid sa správa ako betón: pred opotrebovaním sa rozpadne, vďaka čomu je ideálny pre stanice, kde by abrázia rýchlo znehodnotila nástrojovú oceľ.
Matnice a súpravy čeľustí sú zvyčajne vyrobené z predtvrdenej ocele S7 alebo 4140-, ktorá poskytuje štrukturálnu tuhosť potrebnú na udržanie zarovnania na všetkých staniciach pri plnej lisovacej tonáži. Vodiace kolíky, puzdrá a vyrovnávacie komponenty musia byť dostatočne robustné, aby prekonali bočné sily generované mimo-formovaním v strede -, čo je detail, ktorý priamo súvisí s momentálnym-vyvažovacím faktorom pri hodnotení rozloženia pásu.
V konečnom dôsledku sa rozhodnutia o materiáloch nástrojov vedú späť k jedinej otázke: aký je očakávaný objem výroby? Ročný odber 50 000-kusov neospravedlňuje karbidové doštičky všade, zatiaľ čo 5-miliónový program si nemôže dovoliť prestoje častých výmen razníkov D2. Zosúladenie konštrukcie lisovnice s očakávaným objemom je miesto, kde sa pretínajú technické úsudky a optimalizácia nákladov – a kde lisovaný materiál predstavuje svoj vlastný súbor obmedzení.
Výber materiálu a ako sa správajú kovy v progresívnych matriciach
Na konštrukcii matrice záleží -, ale materiál prechádzajúci touto matricou určuje takmer každé ďalšie technické rozhodnutie. Správanie sa pri podávaní pásu, poradie staníc, stratégia mazania, vôľa razníka a intervaly údržby sa menia v závislosti od toho, aký kov tvarujete. Kupujúci, ktorí považujú výber materiálu za jednoduché začiarkavacie políčko pri obstarávaní, často v polovici-výroby zistia, že ich zvolená zliatina si vyžaduje zásadne odlišný prístup k nástrojom, než na aký mali rozpočet.
Úvahy o lisovaní ocele a nehrdzavejúcej ocele
Progresívne lisovanie z uhlíkovej ocele zostáva najbežnejšou aplikáciou pre progresívne matrice. Nízkokarbónové triedy ako 1008 a 1010 ponúkajú vynikajúcu tvarovateľnosť, predvídateľné správanie naprieč stanicami a minimálne opotrebovanie nástrojov. Prijímajú ostré zákruty, hlboké tvary a-vysokú rýchlosť na bicykli bez drámy. Typické rozsahy hrúbok pre progresívne lisovanie ocele sa pohybujú medzi 0,4 mm a 3,0 mm, pričom tenšie meradlá bežia pri vyšších zdvihoch za minútu a hrubší materiál vyžaduje väčšiu tonáž lisu.
Na druhej strane progresívne lisovanie z nehrdzavejúcej ocele predstavuje úplne inú sadu výziev. Austenitické triedy ako 304 pracujú-agresívne pri prechode cez formovacie stanice -, čo znamená, že každá nasledujúca operácia naráža na postupne tvrdší materiál. Inžinieri to musia zohľadniť výpočtom exponenciálne vyššej tonáže na staniciach po prúde a sekvenovaním operácií, aby sa minimalizovalo kumulatívne napätie.
Odpruženie je rovnako problematické. Tam, kde mäkká oceľ môže po ohybe vyskočiť o 1 až 2 stupne, nehrdzavejúca oceľ bežne pruží o 3 až 5 stupňov alebo viac. Nástrojoví inžinieri to kompenzujú nadmerným ohýbaním - uhlov razníka a matrice napríklad na 93 stupňov, takže diel sa uvoľní do cieľovej 90-stupňovej geometrie. Bez tejto kompenzácie zabudovanej do konštrukcie matrice sa každý ohnutý prvok dostane mimo toleranciu.
Galling predstavuje najrušivejší spôsob zlyhania. Pásy s vysokým trením kryjú pasívnu oxidovú vrstvu nehrdzavejúcej ocele, čo spôsobuje, že exponovaný materiál sa za studena-privarí priamo na povrch nástroja. Akonáhle začne odieranie, výroba sa zastaví na leštenie v matrici. PVD povlaky, ako je TiCN na povrchoch razníkov, a mazivá na extrémne tlaky-sú povinnými protiopatreniami pre akýkoľvek antikorový program s veľkým objemom.
Správanie zliatin medi a mosadze v progresívnych matriciach
Medené progresívne lisovanie dominuje na trhu elektrických konektorov a terminálov, a to z dobrého dôvodu. Elektrolytická húževnatá smolná meď C11000 poskytuje približne 101% vodivosť IACS spolu s vynikajúcou ťažnosťou, vďaka čomu je ideálna pre tvary valcov, kontaktné jazýčky a krimpovacie prvky, ktoré vyžadujú progresívne lisované medené koncovky. Pásová cievka pre tieto aplikácie má zvyčajne hrúbku od 0,13 mm do 1,5 mm, pričom špecifikovaná tvrdosť (žíhaná až do úplného{6}}tvrdnutia) priamo ovplyvňuje správanie pri tvárnení na každej stanici.
Výzva? Meď agresívne pôsobí proti nástrojovej oceli - podobnej nehrdzavejúcej, ale poháňaná skôr mäkkosťou medi a vysokou priľnavosťou k povrchu než porušením vrstvy oxidu. Automatizované mazacie systémy a leštené povrchy lisovníc nie sú-vyjednávateľné pre trvalú výrobu medi.
Mosadzné progresívne razenie ponúka praktickú alternatívu tam, kde nie je potrebná úplná vodivosť medi. Mosadz kazety C26000 poskytuje vyššiu pevnosť a lepšie pružinové vlastnosti pre prídržné spony, zatiaľ čo jej nižší koeficient trenia ju robí výrazne priateľskejšou k nástrojom ako čistá meď. Fosforový bronz (C51000) vypĺňa medzeru pre aplikácie vyžadujúce silu pružiny a miernu vodivosť - kontaktov konektora, ktoré musia udržiavať konzistentný tlak počas tisícok párovacích cyklov.
Pracovné kalenie v zliatinách medi sleduje inú krivku ako oceľ. Tieto materiály rýchlo stvrdnú počas počiatočného tvarovania, ale skôr sa ustália, čo znamená, že progresívne sekvencie viacerých staníc musia najprv-zaťažiť najťažšiu deformáciu, kým zliatina stuhne. Inžinieri často špecifikujú žíhaný temperovací pás špecificky, aby sa prvé stanice mohli agresívne formovať bez lámania materiálu v následných operáciách.
Výzvy v oblasti progresívneho lisovania hliníka
Progresívne lisovanie hliníka je príťažlivé pre aplikácie citlivé na hmotnosť - automobilové tepelné štíty, kryty elektroniky, letecké držiaky -, kde úspory hustoty odôvodňujú dodatočné inžinierske úsilie. Zliatiny ako 5052-H32 a 6061-T4 ponúkajú primeranú tvarovateľnosť v rozsahu hrúbok 0,5 mm až 3,0 mm, ale zavádzajú správanie pri razení, ktoré kupujúcich zaskočí.
Galling opäť vedie zoznam. Mäkká oxidová vrstva hliníka sa pod formovacím tlakom rozpadne a odkryje čerstvý materiál, ktorý sa okamžite pripojí k nástrojovej oceli. Na rozdiel od nehrdzavejúcej ocele, kde väčšinu problémov riešia špecializované povlaky, odieranie hliníka si často vyžaduje kombináciu prístupov: chrómované-povrchy lisovníc, mazivá na báze suchého filmu na báze PTFE-a zvýšené vôle lisovnice (zvyčajne 8 % až 12 % hrúbky materiálu oproti 5 % až 8 % pri oceli).
Tieto širšie medzery existujú, pretože hliník sa skôr trhá ako strihá, keď sú medzery medzi dierovačmi-na{1}}prepichovanie príliš tesné. Ovládanie otrepov sa stáva vyrovnávacím úkonom - príliš tesným a dochádza k trhaniu a nadmernému opotrebovaniu razníka, príliš voľnému a výška otrepov prekračuje prípustné limity pre montáž po prúde.
Náročnejšie sú aj požiadavky na mazanie. Štandardné lisovacie oleje, ktoré dokonale fungujú pre uhlíkovú oceľ, často nemajú vlastnosti hraničnej{1}}vrstvy, ktoré hliník potrebuje. Bez správneho mazania sa povrchové ryhy a nánosy matrice nahromadia v priebehu niekoľkých stoviek zdvihov, čo si vynúti neplánované zastavenie údržby.
| Materiálna rodina | Tvarovateľnosť | Typický rozsah hrúbky | Bežné aplikácie | Dôležité otázky týkajúce sa razenia |
|---|---|---|---|---|
| Nízko{0}}uhlíková oceľ (1008/1010) | Výborne | 0,4 – 3,0 mm | Konzoly, spony, konštrukčné výstuže, automobilový hardvér | Minimálne odpruženie; nízke opotrebovanie nástroja; schopnosť najvyššej rýchlosti |
| Nehrdzavejúca oceľ (304/316L) | Mierne | 0,3 – 2,5 mm | Lekárske komponenty, potravinárske vybavenie, kryty odolné proti korózii- | Ťažké odpruženie; pracovné vytvrdzovanie; Odieranie vyžaduje PVD povlaky a EP mazivá |
| meď (C11000) | Výborne | 0,13 – 1,5 mm | Elektrické svorky, zbernice, konektory | tendencia k odieraniu; mäkkosť spôsobuje nahromadenie dierok; kritický výber teploty |
| mosadz (C26000) | Veľmi dobré | 0,2 – 2,0 mm | Konektorové pružiny, ozdobné kovanie, prístrojové komponenty | Nižšie riziko zadretia ako u medi; lepšie zadržanie pružiny; mierne pracovné otužovanie |
| Hliník (5052/6061) | Dobre | 0,5 – 3,0 mm | Tepelné štíty, kryty, ľahké držiaky, chladiče | Vyžadujú sa väčšie vôle matrice; PTFE mazivá; skôr trhá ako strihá, ak je vôľa tesná |
Každý materiál má svoje vlastné pravidlá týkajúce sa vôle lisovnice, počtu staníc, mazania a frekvencie údržby. Výtlačok dielu môže vyzerať identicky v prípade ocele a hliníka, ale progresívna matrica za ňou - a náklady na jej výrobu a údržbu - sa môžu výrazne líšiť. Tento rozdiel sa zvýrazňuje iba vtedy, keď začnete porovnávať výkon týchto materiálov s alternatívnymi metódami razenia, ktoré s nimi zaobchádzajú zásadne odlišnými spôsobmi.
Progresívna kocka verzus prenosová kocka verzus zložená kocka
Správanie materiálu tvaruje matricu -, ale typ matrice, ktorý si vyberiete, ovplyvňuje celú výrobnú stratégiu. Kupujúci často predpokladajú, že progresívne matrice zvládnu všetko, alebo že všetky matrice a spôsoby razenia sú zameniteľné s malými rozdielmi v nákladoch. V skutočnosti progresívne matrice, prenosové matrice a kombinované matrice riešia zásadne odlišné výrobné problémy. Výber nesprávneho nie je len plytvaním rozpočtom na nástroje -, ale zamkne vás to v procese, ktorý bojuje s geometriou vášho dielu počas životnosti programu.
| Charakteristický | Progressive Die | Prenosová kocka | Compound Die |
|---|---|---|---|
| Procesná mechanika | Diel zostáva pripojený k nosnému pásu cez všetky stanice | Časť je od pásu predčasne oddelená, presúvaná medzi stanicami mechanickými prstami | Viacnásobné rezanie vykonávané jedným ťahom |
| Ideálna zložitosť dielov | Malé až stredné časti s miernym tvarovaním, ohybmi a dierovanými prvkami | Veľké alebo hlboko ťahané-diely vyžadujúce rozsiahle zmeny tvarovania alebo orientácie | Ploché časti, ktoré si vyžadujú iba strihanie, prepichovanie alebo jednoduché strihanie |
| Objemová vhodnosť | 50,000+ jednotiek/rok (optimálne nad 100,000+) | 25,000+ jednotiek/rok | Stredné až veľké objemy jednoduchých geometrií |
| Rýchlosť cyklu | 200–1,000+ úderov za minútu | Stredná (mechanický prenos obmedzuje rýchlosť) | Rýchle pre jednoduché diely; pomalšie pre väčšie komponenty |
| Náklady na nástroje | Vysoká (30 000 – 250 USD,000+) | Vysoká (porovnateľná s progresívnou) | Nižšia - jednoduchšia konštrukcia, menej staníc |
| Za-dielne náklady na objem | Najnižšia pre kvalifikačné geometrie | Nízka, ale vyššia ako progresívna v dôsledku pomalšieho cyklu | Nízka pre ploché časti; neaplikovateľné na tvarované diely |
Progresívne lisovanie vs transferové lisovanie
Rozlíšenie jadra je jednoduché: v progresívnych matriciach diel nikdy neopustí pás až do konečnej stanice odrezania. Pri lisovaní v prenosovej matrici sa diel oddeľuje od pásu pri úplne prvej operácii a potom sa fyzicky presúva medzi stanicami pomocou mechanických prstov alebo prenosového mechanizmu.
Prečo na tom záleží? Pretože nosný pás obmedzuje hĺbku ťahu. Ak váš diel vyžaduje hlboké tvarovanie - pohárov, škrupín alebo krytov vyšších ako približne 1,5-násobok priemeru dielu -, pás sa pred dokončením operácie tvarovania roztrhne alebo skrúti. Prenosové matrice toto obmedzenie úplne odstraňujú. Akonáhle je polotovar zbavený pásu, lis môže ťahať tak hlboko, ako to vlastnosti materiálu umožňujúce predĺženie.
Transferové matrice zvládajú aj väčšie diely, ktoré si vyžadujú zmenu orientácie medzi stanicami, ako sú napríklad panely karosérií automobilov alebo hlboko ťahané kryty, ktoré si vyžadujú rotáciu na viac{1}}osové tvarovanie. Progresívne matrice nemôžu otáčať dielom -, v celom rozsahu sú fyzicky uzamknuté na páse.
Kompromis? Rýchlosť. Prenosové mechanizmy potrebujú čas na uchopenie, pohyb a uvoľnenie každého polotovaru. Tento mechanický reset znamená, že prenosové lisy zvyčajne bežia pri nižších zdvihoch za minútu ako progresívne operácie na častiach ekvivalentnej veľkosti. Pri malých, veľkoobjemových-súčiastkach - elektrické svorky, pružinové svorky, tenké držiaky - vyhrávajú progresívne matrice v priepustnosti s veľkým náskokom. Pre väčšie konštrukčné komponenty alebo čokoľvek, čo si vyžaduje hĺbku ťahu nad limity nosiča pásu, je transferové razenie jedinou schodnou cestou.
Líšia sa aj body prechodu hlasitosti. Progresívne lisovanie kovov sa zvyčajne stáva -odôvodnenými nákladmi na 50 000 až 100,{5}} ročných jednotiek, zatiaľ čo programy transferových lisovníc môžu odôvodniť investície do nástrojov pri objemoch až 25 000 jednotiek, čiastočne preto, že väčšie vyrobené diely majú vyššiu hodnotu na kus-.
Progressive Die vs Compound Die
Zložené matrice fungujú na úplne inom princípe. Namiesto sekvenčných operácií na viacerých staniciach zložená matrica vykonáva niekoľko rezacích operácií súčasne v jedinom zdvihu lisu. Pás sa dostane dovnútra, jedným ťahom sa vystrelí a úplne zaslepená a prepichnutá plochá časť vypadne.
Znie to efektívne - a pre správnu aplikáciu to tak je. Zložené lisovanie vytvára plochejšie diely s lepšou rozmerovou presnosťou medzi prvkami, pretože všetky rezné hrany sú vytvorené v jednej akcii, čím sa eliminuje nesúososť medzi jednotlivými operáciami. Podložky, podložky, tesnenia a ploché elektrické laminácie sú učebnicové aplikácie zložených foriem.
Obmedzenie je zásadné: zložené matrice môžu iba rezať. Chýba im formovacia schopnosť. Bez ohýbania, bez kreslenia, bez razenia. Ak vaša súčiastka vyžaduje akúkoľvek trojrozmernú -geometriu -, dokonca aj jednoduchú 90-tabuľku – zložené matrice ju nedokážu vyrobiť. Potrebovali by ste sekundárne ohýbanie, čo zvyšuje riziko manipulácie, nákladov a kvality.
Zložené nástroje sú tiež lacnejšie a rýchlejšie sa vyrábajú ako progresívne nástroje, čo z nich robí ekonomickú voľbu pre ploché diely pri stredných objemoch, kde je požiadavka na presné lisovanie jednoduchých geometrií. Ale v momente, keď si zložitosť dielu vyžaduje formovanie, zložená matrica narazí na tvrdý strop - a progresívne matrice sa stanú nevyhnutnými.
Keď je progresívne razenie optimálnou voľbou
Nie každá časť patrí do postupovej matrice. Rozhodnutie závisí od piatich prelínajúcich sa kritérií:
- Veľkosť dielu:Progresívne matrice uprednostňujú malé až stredné komponenty, ktoré sa zmestia do štandardných šírok pásov (zvyčajne pod 300 mm).
- Zložitosť geometrie:Časti vyžadujúce viacero operácií - dierovanie plus tvarovanie plus ohýbanie - najviac profitujú zo sekvenčného prístupu k stanici.
- Ročný objem:Vysoké počiatočné náklady na nástroje majú zmysel len vtedy, keď sa amortizujú v desiatkach alebo stovkách tisíc dielov.
- Požiadavky na toleranciu:Progresia založená na prúžku{0}} s registráciou vodiaceho otvoru poskytuje konzistentné tolerancie ±0,05 mm až ±0,10 mm v rámci miliónov cyklov.
- Odstránenie sekundárnej operácie:Ak progresívny prístup lisovania a lisovania dokáže konsolidovať to, čo by si inak vyžadovalo viacero nastavení, znižuje celkové náklady na program, aj keď sú nástroje drahé.
Progresívne matrice sa stávajú najekonomickejšou voľbou, keď ročné objemy presahujú 50 000 jednotiek a geometria dielu si vyžaduje viacero tvárniacich operácií, ktoré by si inak vyžadovali samostatné nastavenie nástrojov, ručnú manipuláciu alebo sekundárne procesy.
Pod touto hranicou objemu jednoduchšie metódy - zložené matrice pre ploché diely, CNC laserové rezanie pre prototypy alebo dokonca jednopolohové matrice pre malé-zložité tvary - prinášajú lepšiu ekonomickú cenu-na-diel. Nad ním dominujú progresívne lisovnice, pretože-jednotkové náklady klesajú smerom k surovine plus lisovaciemu času, zatiaľ čo každá alternatíva nesie so sebou lineárne penalizácie práce alebo cyklu-, ktoré sa spájajú s objemom.
Správna voľba závisí aj od životnosti programu. Súčiastka s päťročnou výrobnou životnosťou pri 80 000 kusoch za rok (celkovo 400 000) ospravedlňuje konštrukciu prémiových nástrojov - karbidové doštičky, kalené vodiace systémy, rýchle{7}}výmenné komponenty -, ktoré by dvojročný-program so 60 000 kusmi nemusel byť. Zosúladenie investícií do lisovnice s celkovým objemom životnosti, nielen s ročným dopytom, oddeľuje rozhodnutia týkajúce sa inteligentných zdrojov od drahých chýb.
Pochopenie toho, ktorý proces vyhovuje vašej úlohe, je len prvým krokom. Ďalšou otázkou, ktorú väčšina kupujúcich podceňuje, je to, ako certifikácie, štandardy dokumentácie, vysledovateľnosť materiálu - špecifické odvetvové -požiadavky - vrstvia ďalšie požiadavky na to, čo sa zdá byť priamočiarym rozhodnutím.
Odvetvia, ktoré sa spoliehajú na progresívne razenie
Každé odvetvie razí kov. Ale dôvod, prečo si každé odvetvie vyberá progresívne lisovanie pred alternatívami, spočíva v špecifických technických požiadavkách, ktorým iné procesy jednoducho nedokážu zodpovedať v mierke. Výpis „automobilový priemysel, zdravotníctvo, elektronika“ vám nehovorí nič užitočné. Dôležité je, prečo tieto sektory vyžadujú konkrétnu kombináciu rýchlosti, opakovateľnosti a geometrickej zložitosti, ktorú poskytujú progresívne matrice.
Automobilové{0}}požiadavky na konzistentnosť objemu
Automobilové programy nepožadujú len diely -, ale zdokumentovaný dôkaz, že každý diel je identický s posledným miliónom. To je dôvod, prečo progresívne lisovanie automobilových komponentov funguje na základe certifikácie IATF 16949, ktorá vyžaduje dokumentáciu PPAP, štatistickú kontrolu procesu (SPC), analýzu meracieho systému (MSA) a analýzu režimu a efektov porúch (FMEA) počas celej výroby.
Progresívne matrice poskytujú opakovateľnosť, ktorú tieto programy vyžadujú, pretože proces sa vo svojej podstate sám -registruje. Vodiace otvory zarovnajú každý zdvih identicky a nosič pásu eliminuje rozdiely v manipulácii s dielom medzi operáciami. Keď vyrábate 500 000 konzol ročne pre zostavu západky dverí, práve táto mechanická konzistencia udržuje vaše hodnoty Cpk nad 1,33 bez neustáleho zásahu operátora.
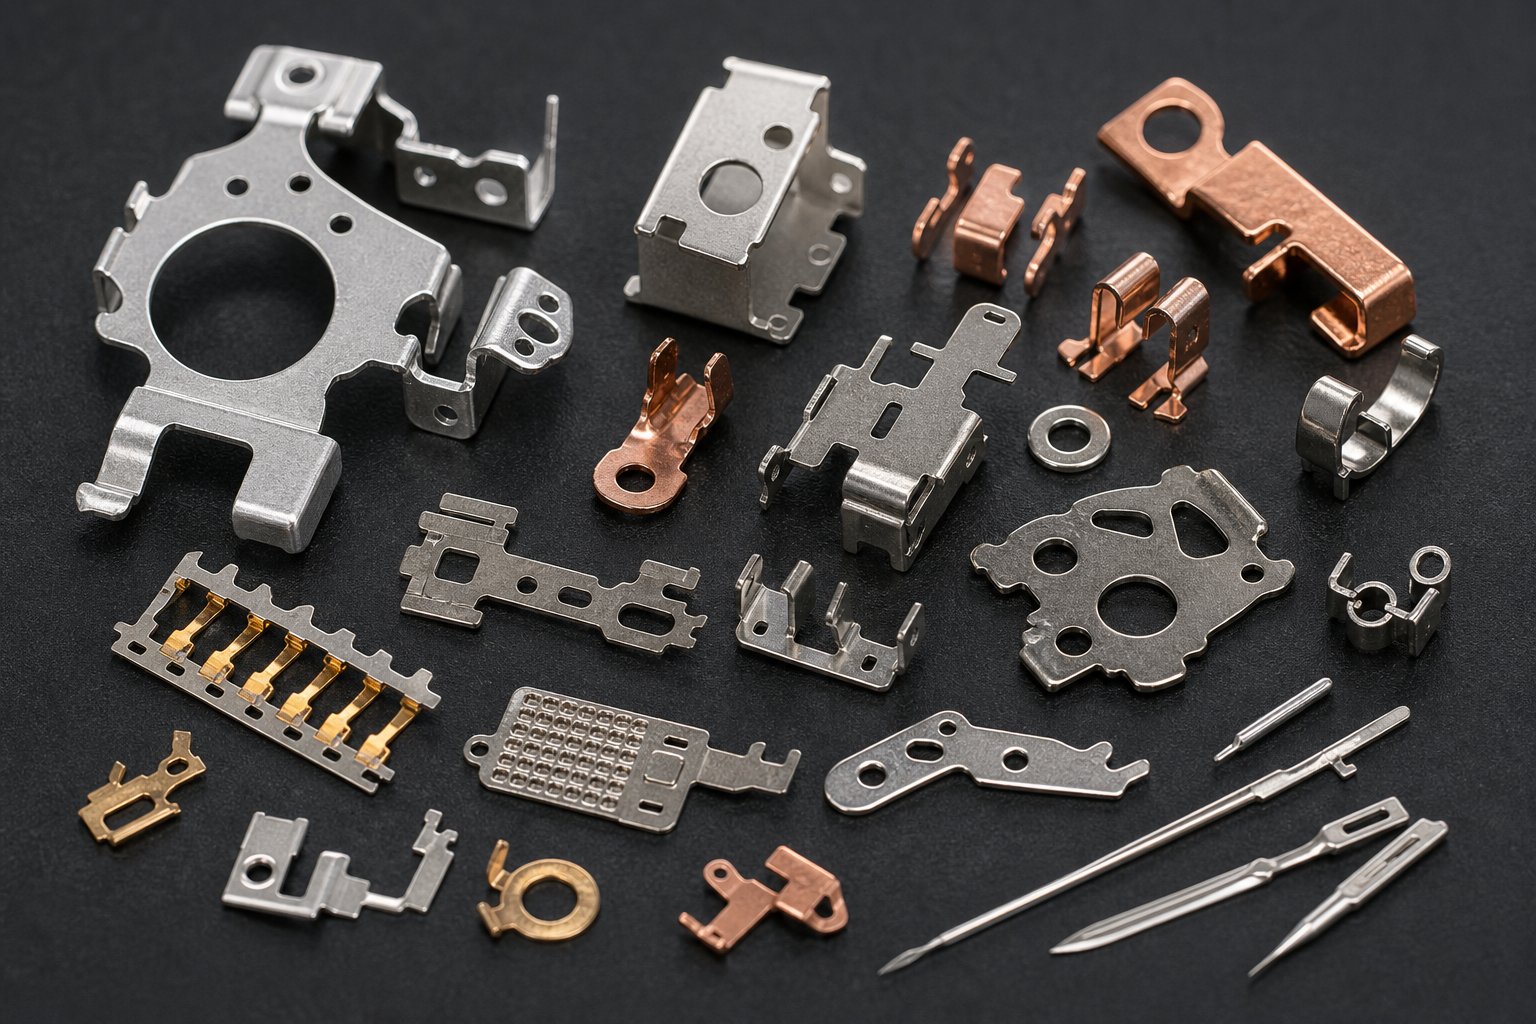
Medzi typické automobilové diely vyrábané progresívnym lisovaním patria:
- Konštrukčné výstužné konzoly a montážne dosky
- Klipy regulátora okien a komponenty na uchytenie pružiny
- Kryty elektrických konektorov a kontakty svoriek
- Držiaky rámu sedadla a hardvér bezpečnostného systému
- Kryty snímača klepania motora a komponenty solenoidového ventilu
Kombinácia veľkého objemu, úzkych tolerancií a povinnej dokumentácie robí z progresívneho razenia predvolený proces pre akýkoľvek automobilový lisovaný komponent dostatočne malý na to, aby sa dal použiť na páse.
Aplikácie na mikro{0}}toleranciu zdravotníckych zariadení
Progresívne razenie zdravotníckych pomôcok funguje na opačnom konci veľkostného spektra -, ale s rovnakými alebo väčšími požiadavkami na presnosť. Ako sa zariadenia zmenšujú smerom k minimálne invazívnym dizajnom, komponenty v nich nasledujú. Čeľuste chirurgických nástrojov, implantovateľné klipy a držiaky diagnostických senzorov teraz vyžadujú tolerancie merané v mikrometroch, nie v desatinách milimetrov.
Čo robí medicínske progresívne razenie obzvlášť náročným, je priesečník troch obmedzení. Po prvé, biokompatibilné materiály - 316nehrdzavejúca oceľ L, titán, kobalt-zliatiny chrómu - sa ťažšie tvarujú a sú abrazívnejší pre nástroje ako štandardná uhlíková oceľ. Po druhé, mikrolisovanie pre implantovateľné zariadenia si vyžaduje špecializované nástroje a presné riadiace systémy, ktoré presahujú možnosti tradičného lisovacieho zariadenia. Po tretie, čisté výrobné prostredie a úplná sledovateľnosť šarže materiálu pridávajú procesnú réžiu, ktorá v komerčných lisovacích programoch neexistuje.
Vysoko presné lisovanie kovov pre medicínske aplikácie bežne dosahuje tolerancie ±0,01 mm až ±0,025 mm na kritických prvkoch -, čo je možné, pretože progresívne matrice eliminujú chyby pri premiestňovaní, ktoré sú vlastné viac-procesom nastavenia. Bežné lekárske zložky zahŕňajú:
- Chirurgické svorky a polotovary klipov
- Zosilňovacie pásy hrotu katétra
- Kontakty a kryty batérie načúvacieho prístroja
- Základy ortodontickej konzoly
- Kontakty elektród diagnostického prúžku
Elektronika a aplikácie HVAC
Výrobcovia elektroniky sa spoliehajú na progresívne presné kovové výlisky z jedného jednoduchého dôvodu: kolíky konektorov, plechovky štítov a kontaktné pružiny sú príliš malé a príliš geometricky zložité na to, aby sa dali ekonomicky vyrábať iným spôsobom. Jeden konektor smartfónu môže obsahovať desiatky lisovaných svoriek, z ktorých každá má tvarované ostne, kontaktné jamky a spájkovacie konce vyrobené v 12-polohovej progresívnej matrici s rýchlosťou 800+ zdvihov za minútu.
Typické elektronické výlisky zahŕňajú:
- Konektor konektora USB a dosky-na{1}}dosku
- Tieniace plechovky EMI a uzemňovacie svorky
- LED rebrá chladiča a komponenty tepelného rozhrania
- Kontaktné pružiny batérie
Progresívne razenie HVAC rieši iný problém - nie miniaturizáciu, ale čistý objem pri nízkych nákladoch. Systémy HVAC spotrebujú obrovské množstvo relatívne jednoduchých lisovaných komponentov: montážne konzoly, koncové zvony motora ventilátora, rebrá výmenníka tepla a upevňovacie prvky potrubia. Tieto diely nevyžadujú lekárske-tolerancie, ale vyžadujú si ročne milióny kusov za ceny, ktoré môžu dosiahnuť iba-vysokorýchlostné progresívne operácie.
Bežné výlisky HVAC vyrábané v progresívnych matriciach:
- Zostavy rebier kondenzátora a výparníka
- Dosky kompresorových ventilov a jazýčkové ventily
- Montážne konzoly a lamely motora
- Nosné dosky rúrok výmenníka tepla
Každé z týchto odvetví prichádza k progresívnemu lisovaniu z iného smeru - automobilový priemysel prostredníctvom prísnej dokumentácie, medicína prostredníctvom mikro{1}}tolerancie, elektronika prostredníctvom miniatúrnej zložitosti a HVAC prostredníctvom čisto objemovej ekonomiky. Všetky však zdieľajú jednu spoločnú slabinu: podceňujú, o koľko sa mení štruktúra nákladov, keď sa špecifické požiadavky odvetvia-prenesú do ekonomiky základného razenia.
Nákladové faktory a ekonomika progresívneho razenia
Špecifické{0}}požiadavky odvetvia pridávajú nákladové vrstvy -, ale mnohí kupujúci si nesprávne prečítajú základnú ekonómiu ešte predtým, ako tieto vrstvy vôbec vstúpia do obrazu. Služby progresívneho razenia majú nákladovú štruktúru, ktorá nevyzerá ako nákup komodít. Číslo vopred je veľké. Číslo dielu-je malé. A vzťah medzi týmito dvoma údajmi mätie obstarávacie tímy, ktoré hodnotia cenové ponuky nástrojov rovnakým spôsobom, ako hodnotia ponuky surovín.
Investície do nástrojov verzus-ekonomika čiastkových nákladov
Tu je základné napätie: progresívne lisovacie nástroje sa zvyčajne pohybujú od 30 000 do viac ako 250 000 USD v závislosti od zložitosti. To je značný kapitálový výdavok predtým, ako bude existovať jedna výrobná časť. Ale akonáhle je táto matrica v prevádzke, marginálne náklady na každú ďalšiu časť klesnú o niečo viac, ako je surovina plus čas lisovania.
Čo zvyšuje náklady na nástroje? Predovšetkým počet staníc. Šesť-prepichovacia-a{3}}ohýbacia matrica z mäkkej ocele môže vyjsť medzi 10 000 a 25 000 USD. Pridajte operácie tvárnenia, prísnejšie tolerancie, karbidové vložky pre brúsne materiály alebo -súpravy so snímaním matrice a hľadáte 25 000 až 60 000 USD za stredne{13}}zložité nástroje -, na ktoré sa sústreďuje väčšina automobilových a elektronických aplikácií. Vysokorýchlostné progresívne raziace matrice s hlbokým ťahaním, hĺbkovým ťahaním, hĺbkovým prepichovaním alebo ťažkými raziacimi operáciami na hrubých-materiáloch výrazne presahujú tento rozsah.
Výplata? Zníženie nákladov na-diel o 60 % až 80 % v porovnaní s diskrétnymi výrobnými metódami. Montážna konzola, ktorá stojí 5,00 USD za jednotku prostredníctvom rezania laserom s manuálnymi sekundárnymi operáciami, klesá na približne 0,50 USD za jednotku prostredníctvom progresívneho razenia. Vďaka tomuto rozpätiu sa počiatočná investícia oplatí -, ale iba v objeme.
Hranice objemu a úvahy o{0}}rovnomernom prekonaní
Kedy sa progresívne lisovanie stane ekonomickou voľbou? Bežne uvádzaná hranica je 50 000 ročných jednotiek, hoci veľmi-jednoduché diely môžu odôvodniť použitie nástrojov na 30 000 jednotiek. Pod týmto rozsahom náklady na matrice vydelené počtom jednotiek prevyšujú-úspory na diel. Okrem toho dlhodobé progresívne razenie amortizuje túto investíciu do nástrojov rýchlo -, pričom návratnosť sa často dosahuje v priebehu 6 až 18 mesiacov od výroby.
Zvážte matematiku priamo. Raznica v hodnote 50 000 USD, ktorá produkuje 500 000 dielov, zvyšuje náklady na nástroje len o 0,10 USD na jednotku. Tá istá matrica, ktorá vyrába iba 5 000 dielov, pridáva 10,00 USD za jednotku - a mení efektívny proces na ekonomickú katastrofu. Programy progresívneho razenia OEM s viac{12}}ročnými zmluvami na šesť{13}}ciferné ročné objemy posúvajú príspevok nástrojov k zlomkom centov na diel, vďaka čomu sa vysokoobjemové lisovanie stáva oblasťou, kde progresívne raznice prinášajú najsilnejšie výnosy.
Skryté nákladové faktory, ktorým by kupujúci mali rozumieť
Cena kociek a cena{0}}časti nehovoria celý príbeh. Skúsení kupujúci predstavujú faktory nákladov, ktoré sa nikdy neobjavia v úvodnej cenovej ponuke - a tieto skryté faktory často rozhodujú o tom, či program zostane v rámci rozpočtu, alebo sa prekročí.
- Požiadavky na toleranciu:Funkcie, ktoré sa držia pod ±0,05 mm, si vyžadujú časté ostrenie v matrici a nástrojové ocele vyššej-triedy, čím sa výrazne zvyšujú náklady na nástroje a údržbu.
- Miera využitia materiálu:Účinnosť rozloženia pásu určuje, koľko z vašej zakúpenej cievky sa stane hotovými dielmi v porovnaní so šrotom. Zlé hniezdenie môže premrhať 30 %+ suroviny.
- Technické zmeny po konštrukcii matrice:Neskorá{0}}štádia zmeny dizajnu môže stáť až polovicu pôvodnej ceny nástroja - prepracovanie obrábania, tepelného spracovania a brúsenia sa rýchlo zvyšuje.
- Sekundárne operácie:Kroky závitovania, pokovovania, tepelného spracovania alebo montáže, ktoré matrica nedokáže konsolidovať, zvyšujú-náklady na prácu a manipuláciu pri objeme.
- Vývojové a skúšobné iterácie:Stredná{0}}zložitosť si bežne vyžaduje 5 až 8 opakovaní vzorkovania, kým sa dosiahne stabilná produkcia. Tieto skúšobné prevádzky spotrebúvajú tlačový čas, technické hodiny a materiál, ktorý sa zriedka vyskytuje v pôvodnej cenovej ponuke.
- Údržba matrice počas životnosti výroby:Ostrenie razníka, výmena vložiek a preventívne generálne opravy sú priebežné výdavky, ktoré sa menia s celkovým počtom dielov.
Disciplína obstarávania, ktorá funguje pri nákupoch komodít - vyhráva najnižšia ponuka, ktorá vyhovuje -, zlyhá pri programoch progresívnych lisov. Cenová ponuka vo výške 22 000 USD, ktorá nezahŕňa robustnú simuláciu, primeraný skúšobný rozsah a správnu konštrukciu triedy matrice, často generuje 15 000 USD alebo viac v následných nákladoch na vývoj, ktorým by sa cenová ponuka vo výške 35 000 USD s dôkladným predným{9}}konštrukciou úplne vyhla.
Inteligentní nákupcovia hodnotia celkové náklady na vlastníctvo: nástroje plus vývoj plus údržba plus cena{0}}za diel počas celej životnosti programu. Tento výpočet presúva pozornosť z nákupnej objednávky na ekonomiku výroby - a nastoľuje praktickejšiu otázku, ako identifikovať dodávateľov schopných spoľahlivo dodávať tieto ekonomiky.
Ako hodnotiť dodávateľa progresívnych lisovacích foriem
Celkové náklady na vlastníctvo vám povedia, čo máte minúť. Hodnotenie dodávateľov vám povie, kto si to zaslúži. A to je miesto, kde veľa obstarávacích tímov narazí na -, porovnávajú cenové ponuky riadok po riadku bez toho, aby si overili, či progresívna lisovacia spoločnosť za týmito číslami skutočne dokáže poskytnúť inžiniersku hĺbku, kvalitnú infraštruktúru a škálovateľnosť výroby, ktorú program vyžaduje.
Technické možnosti na overenie
Jediným najväčším rozdielom medzi výrobcami progresívnych nástrojov je to, či si nástroje navrhujú a vyrábajú{0}} vo vlastnej réžii, alebo ich zadávajú subdodávateľom. Dodávateľ s internou technológiou lisovania môže opakovať rozloženie pásov, upravovať poradie staníc a odstraňovať problémy so skúšaním v priebehu dní, nie týždňov. Keď váš výrobca nástrojov a vaša výrobná hala zdieľajú rovnakú strechu, spätná väzba DFM prebieha v reálnom čase -, nie prostredníctvom e-mailových reťazcov medzi odpojenými spoločnosťami.
Pred výberom akýchkoľvek dodávateľov progresívnych výliskov si okrem možností nástrojov overte tieto špecifiká:
- Rozsah lisovacej tonáže a veľkosti lôžka:Zodpovedá ich vybavenie hrúbke materiálu a pôdorysu vášho dielu? Dodávateľ prevádzkujúci 30-tonové lisy nedokáže spracovať hrubé nerezové komponenty, ktoré potrebujú 150+ ton tvárniacej sily.
- Kapacita manipulácie s materiálom:Dokážu spracovať šírky, hrúbky a zliatiny, ktoré vaša súčiastka vyžaduje? Systémy servopodávania, vyrovnávače cievok a{0}}radové mazanie – to všetko ovplyvňuje materiály, ktoré môžu spoľahlivo pracovať.
- Sekundárne operácie:Závitovanie, zváranie, pokovovanie, tepelné spracovanie a montáž vykonávané pod jednou strechou eliminujú logistické náklady a riziko kvality medzi krokmi procesu.
- Odbornosť v oblasti formovania viacerých staníc:Dodávatelia majú radiYICHEN, ktorá explicitne slúži výrobným inžinierom a tímom obstarávateľov, ktorí získavajú progresívne lisovacie matrice pre-veľkoobjemové kovové diely, demonštruje druh sústredenej schopnosti - efektívneho viac{2}}staničného tvarovania, tesnú opakovateľnosť a škálovateľnú hromadnú výrobu -, ktorá oddeľuje kvalifikovaného partnera od bežnej dielne.
Dodávateľ investujúci do pokročilého CNC obrábania, drôtového EDM a digitálnych simulačných nástrojov, ako je Finite Element Analysis (FEA), dokáže predvídať a riešiť problémy s nástrojmi ešte pred tým, než je oceľ dokonca rezaná. Táto technologická odbornosť sa priamo premieta do menšieho počtu opakovaní skúšania, kratších dodacích lehôt a nižších celkových nákladov na vývoj.
Systémy kvality a certifikácie, na ktorých záleží
Certifikácie nie sú len logá na webovej stránke. Každý z nich vyžaduje špecifickú procesnú disciplínu, ktorá ovplyvňuje, ako sa vaše diely vyrábajú, kontrolujú a dokumentujú:
| Certifikácia | Rozsah | Čo to znamená pre vaše lisované diely |
|---|---|---|
| ISO 9001 | Všeobecná kvalita výroby | Základná kontrola procesu, myslenie{0}}založené na riziku, neustále zlepšovanie. Dostatočné pre bežné priemyselné výlisky. |
| IATF 16949 | Automobilová výroba | Mandáty PPAP, SPC, FMEA a MSA. Vyžaduje sa pre akéhokoľvek dodávateľa automobilovej úrovne. Vynúti Cpk väčší alebo rovný 1,67 pre kritické charakteristiky. |
| AS9100 | Letectvo a obrana | Pridáva správu konfigurácie, kontrolu prvého výrobku podľa AS9102 a prevenciu falšovaných dielov. Nemožno-vyjednávať pre prvotriedne letectvo. |
Pre automobilové programy je vstupnou bránou do výroby PPAP (Production Part Approval Process). Typické progresívne lisovanie PPAP trvá 8 až 12 týždňov od spustenia nástroja- po schválenie záruky na predloženie dielu. Táto časová os zahŕňa výrobu lisovnice, spustenie prvého článku, validáciu rozmerov, štúdie spôsobilosti a celý balík 18 prvkov. Ak výrobca progresívnych foriem nedokáže jasne formulovať svoj proces PPAP, nespustil dostatok automobilových programov, aby zvládli ten váš.
Pre ne-automobilové práce si stále môžete vyžiadať podmnožinu: rozmerové správy, materiálové certifikáty, kontrolný plán a vzorové diely. Štruktúra poskytuje zodpovednosť, aj keď nie je potrebná úplná dokumentácia automobilov.
Otázky, ktoré môžete položiť svojmu dodávateľovi razieb
Vedieť, čo overiť, je jedna vec. Na získanie úprimných odpovedí je potrebné klásť konkrétne otázky. Tento kontrolný zoznam použite pri hodnotení výrobcov razidiel - pokrýva medzery, v ktorých povrchné úvodzovky skrývajú skutočné rozdiely v schopnostiach:
- Vlastníctvo nástrojov:Kto vlastní matricu po zaplatení - vám alebo dodávateľovi? Môžete ho v prípade potreby preniesť do iného zariadenia?
- V-domácom strojárstve:Navrhujú, simulujú a vyrábajú progresívne lisovnice interne alebo zadávajú akúkoľvek fázu subdodávateľovi?
- Proces spätnej väzby DFM:Posúdia váš návrh dielu a navrhnú úpravy pre lisovateľnosť skôr, ako ponúknu nástroje? Ako rýchlo?
- Škálovateľnosť objemu:Môžu škálovať z počiatočného odberu vzoriek na 500,{1}} ročných jednotiek bez outsourcingu kapacity tlače?
- Zdroj materiálu:Majú na sklade štandardné zvitkové zliatiny alebo si každá objednávka vyžaduje dodaciu lehotu na obstaranie materiálu?
- Rozsah skúšania a overovania:Koľko iterácií vzorkovania je zahrnutých v cenovej ponuke nástrojov? Čo sa stane, ak budú potrebné ďalšie skúšky?
- Program údržby matrice:Aký je ich plán preventívnej údržby? Kto znáša náklady na preostrenie razníka a výmenu vložiek počas životnosti matrice?
- Proces inžinierskej zmeny:Ako zvládajú revízie dizajnu v polovici-výroby? Aký je typický vplyv nákladov a časovej osi?
- Kvalitná dokumentácia:Môžu poskytnúť PPAP úrovne 3, správy o kontrole prvého článku a priebežné údaje SPC ako štandardné výstupy?
- Komunikácia a projektový manažment:Budete mať vyhradený technický kontakt alebo ste presmerovaní cez všeobecný predaj?
Dodávateľ, ktorý na tieto otázky odpovedá konkrétnymi - skutočnými časovými plánmi, menovanými technickými kontaktmi, zdokumentovanými procesmi -, signalizuje hĺbku. Ten, kto sa odkláňa k všeobecným uisteniam, signalizuje riziko. Medzi výrobcami lisovacích foriem na kov je rozdiel medzi spoľahlivým dlhodobým-partnerom a zdrojom opakujúcich sa problémov s výrobou často viditeľný v tejto fáze hodnotenia, ešte pred podpísaním akejkoľvek objednávky.
Základom je výber dodávateľa. Ale pochopenie toho, ako sa projekt v skutočnosti vyvíja - od prvého preskúmania návrhu až po produkčnú rampu -, určí, či sú vaše očakávania na časovej osi realistické alebo zbožné.
Od prvotného dopytu po plnú výrobu
Identifikovali ste správneho dodávateľa. Hodnotiace otázky boli skontrolované. Čo sa teda vlastne stane ďalej? Väčšina kupujúcich vstupuje do programov služieb progresívneho lisovania kovov s nejasným pocitom, že sa vyrábajú nástroje, schvaľujú sa vzorky a začína sa výroba. Realita je štruktúrovaná postupnosť inžinierskych brán, z ktorých každá má svoju vlastnú časovú os, výstupy a potenciálne body zlyhania. Nepochopenie tohto životného cyklu je príčinou prekročenia plánu - nie z nekompetentnosti dodávateľa, ale z očakávaní kupujúcich, ktoré preskakujú kritické fázy.
Preskúmanie dizajnu a fáza spätnej väzby DFM
Každý projekt progresívneho lisovania kovov začína technickým hodnotením -, nie objednávkou. Nástrojoví inžinieri dodávateľa skontrolujú geometriu vašej časti, výber materiálu, popisy tolerancií a ročné ciele objemu, aby určili, či je komponent vôbec vhodný na progresívne opracovanie. Toto je miesto, kde označujú funkcie, ktoré pridávajú nepotrebné stanice, navrhujú zmeny polomeru, ktoré zabraňujú praskaniu, a identifikujú príležitosti na konsolidáciu sekundárnych operácií do samotnej matrice.
Očakávajte, že táto fáza bude zahŕňať:
- Koncepty rozloženia pásu zobrazujúce počet staníc, dizajn nosiča a rozstup podávania
- Predbežný výber lisu na základe výpočtov tonáže a požiadaviek na veľkosť lôžka
- Odporúčania DFM - úpravy geometrie, ktoré znižujú náklady na nástroje alebo zlepšujú životnosť matrice
- Potvrdenie materiálu vrátane diskusie o správaní materiálov na progresívne lisovanie a akýchkoľvek špecifických{0}}požiadavkách na nástroje pre zliatiny
- Rozpočtové nástroje a odhady{0}}kusových cien spojené s konkrétnymi predpokladmi objemu
Typické trvanie? Dva až štyri týždne pre časti so štandardnou zložitosťou. Veľmi zložité komponenty s úzkymi toleranciami alebo exotickými materiálmi môžu trvať dlhšie, pretože inžinieri spúšťajú simulácie tvarovania a vyhodnocujú viaceré alternatívy usporiadania pásov predtým, ako sa zaviažu k smeru. Unáhlenie tejto fázy - alebo úplné vynechanie spätnej väzby DFM - je najčastejšou chybou kupujúcich. Každý dolár ušetrený pri inžinierskom preskúmaní generuje desať dolárov na prepracovanie nástrojov smerom nadol.
Konštrukcia nástrojov prostredníctvom schválenia prvého článku
Po uzamknutí rozloženia pásu a dizajnu dielu sa začne konštrukcia lisovnice. Vysokokvalitná-progresívna matrica zvyčajne vyžaduje 12 až 20 týždňov na navrhnutie, opracovanie, tepelné spracovanie, brúsenie, zostavenie a uvedenie do prevádzky. Komplexné matrice s mnohými stanicami alebo úzkymi toleranciami môžu prekročiť tento rozsah. Táto časová os nie je vyplnená -, odráža realitu presných lisovacích a lisovacích nástrojov, ktoré si musia zachovať rozmerovú presnosť počas miliónov cyklov.
Konštrukcia-po-schválenie vo všeobecnosti prebieha takto:
- Detailný dizajn matrice:Úplné 3D modelovanie každej stanice, komponentu a postupu pásu (2-4 týždne)
- Obrábanie komponentov:CNC frézovanie, drôtové EDM a brúsenie razníkov, lisovacích vložiek a dosiek (4-8 týždňov)
- Tepelné spracovanie a konečná úprava:Kalenie zápustkových ocelí na špecifikované Rockwellove hodnoty, povrchové brúsenie na konečné rozmery (1-2 týždne)
- Montáž a montáž lavice:Inštalácia komponentov, nastavenie vôlí, overenie zarovnania na všetkých staniciach (1-2 týždne)
- Prvý pokus:Počiatočné lisovanie prebieha na overenie postupu prúžku, identifikáciu interferencie a výrobu predbežných vzoriek
- Iterácia a spresnenie:Úprava výšky razidla, úprava polomerov tvarovania, korekcia rozmerových odchýlok na základe merania vzorky
- Prvá kontrola článku:Plnorozmerná správa o výtlačku dielu, často vrátane meraní GD&T na kritických funkciách
V prípade automobilových programov táto fáza vyvrcholí odoslaním PPAP - komplexného balíka dokumentácie, ktorý demonštruje spôsobilosť procesu prostredníctvom rozmerových údajov, štúdií spôsobilosti (analýza Cpk), kontrolných plánov a záruky na predloženie dielov. PPAP úroveň 3, najbežnejšie požadovaná úroveň predkladania, zahŕňa úplnú dokumentáciu technických výkresov, toku procesu, štúdií spôsobilosti a výrobných vzoriek vyrobených za normálnych podmienok.
Stredne{0}}zložitosť si bežne vyžaduje 5 až 8 opakovaní vzorkovania, kým sa dosiahne stabilná kvalita-pripravenej na produkciu. Každá iterácia zahŕňa spustenie dielov, ich meranie, identifikáciu odchýlok, úpravu nástrojov a{5}}opätovné spustenie. Kupujúci, ktorí si rozpočítajú na dva pokusy a potom zistia, že ich potrebujú šesť, sú tí, ktorí frustrovane volajú svojmu dodávateľovi v týždni 18 -, keď plán predpokladal, že výroba už beží.
Výrobná rampa a priebežné riadenie kvality
Schválenie prvého článku neznamená, že sa celá výroba začne nasledujúci deň. Existuje zámerné obdobie, počas ktorého sa výrobné rýchlosti postupne zvyšujú, zatiaľ čo dodávateľ overuje, že kvalita zostáva stabilná. Spustenie matrice rýchlosťou 50 úderov za minútu počas skúšania vám povie, že nástroj funguje. Spustenie pri rýchlosti 400 SPM počas ôsmich po sebe nasledujúcich hodín vám povie, či dokáže udržať výrobu bez tepelného posunu, poruchy mazania alebo problémov s hromadením odpadu.
Počas stabilnej výroby sa riadenie kvality opiera o tri piliere:
- Štatistická kontrola procesu (SPC):Kritické rozmery sa merajú v definovaných intervaloch a zaznamenávajú sa do grafu, aby sa zistil posun predtým, ako diely prekročia toleranciu. Kontrolné limity spúšťajú nápravné opatrenia ešte predtým, ako sa chybné diely dostanú do vášho doku.
- Preventívna údržba raznice:Plánované odstávky na preostrenie razníka, kontrolu vložiek a výmenu pružín zabraňujú neplánovaným poruchám. Väčšina progresívnych nástrojov vyžaduje údržbu každých 50 000 až 150 000 zdvihov v závislosti od abrazivity materiálu a konštrukcie nástroja.
- Monitorovanie výroby:In{0}}snímače lisovnice, monitory tonáže a detektory nesprávneho podávania-zastavia lis okamžite, ak sa niečo pokazí -, čím chránia investície do nástrojov aj kvalitu dielov.
Pre výrobných inžinierov a obstarávacie tímy, ktoré sú pripravené začať svoju progresívnu cestu získavania lisovacích foriem, majú radi dodávateliaYICHENzamerajte sa konkrétne na tesnú opakovateľnosť a škálovateľné možnosti hromadnej výroby -, ktoré sú najdôležitejšie počas tejto fázy nábehu výroby, kde matrica musí dokázať, že dokáže dodať konzistentné diely nielen pri odbere vzoriek, ale aj v nepretržitých-objemových sériách.
Celý životný cyklus - od prvého dopytu po stabilnú výrobu - zvyčajne trvá 16 až 30 týždňov v závislosti od zložitosti dielu, materiálových problémov a požiadaviek na dokumentáciu. Kupujúci, ktorí rozumejú tejto časovej osi, si vopred naplánujú uvedenie svojich produktov na trh. Tí, ktorí neskončia kompresiou inžinierskych fáz, preskočením krokov overenia a zaplatením za kvalitu, unikajú a plánujú oneskorenia, ktoré stoja oveľa viac ako týždne, ktoré sa snažili ušetriť.
Často kladené otázky o progresívnom lisovaní kovov
1. Čo je to progresívna raznica pri lisovaní kovov?
Progresívna matrica je nástroj s viacerými stanicami inštalovaný v lisovacom lise, kde sa súvislý kovový pás posúva cez sekvenčné stanice pri každom zdvihu lisu. Každá stanica vykonáva špecifickú operáciu, ako je dierovanie, ohýbanie, tvarovanie alebo rezanie. Diel zostáva počas celého procesu pripevnený k nosnému pásu a oddeľuje sa až na konečnej oddeľovacej stanici, čím sa pri každom cykle zdvihu vytvorí hotový komponent.
2. Koľko stojí progresívne lisovanie?
Progresívne lisovacie nástroje sa zvyčajne pohybujú od 30 000 USD do viac ako 250 000 USD v závislosti od počtu staníc, požiadaviek na materiál, požiadaviek na toleranciu a funkcií, ako sú karbidové vložky alebo in-senzory matrice. Jednoduchá šesť{6}}prepichovacia{7}}a{8}ohýbacia matrica z mäkkej ocele môže stáť 10 000 až 25 000 USD, zatiaľ čo stredne{13}}zložitosť automobilového alebo elektronického náradia sa zvyčajne pohybuje medzi 25 000 a 60 000 USD. Investícia sa stáva ekonomickou, keď sa amortizuje v rámci ročných objemov presahujúcich 50 000 jednotiek, pričom náklady na časť{20}}v porovnaní s alternatívnymi procesmi výrazne klesnú.
3. Aký je rozdiel medzi progresívnou raznicou a transferovou raznicou?
Pri progresívnom lisovaní zostáva diel spojený s nosičom kovového pásu cez všetky stanice až do konečného odrezania. Pri lisovaní v prenosovej matrici sa diel oddeľuje od pásu predčasne a fyzicky sa presúva medzi stanicami mechanickými prstami. Prenosové matrice vyhovujú väčším dielom alebo tým, ktoré vyžadujú hlboké ťahanie a zmeny orientácie, zatiaľ čo progresívne matrice vynikajú pri menších,-veľkoobjemových komponentoch, ktoré bežia pri vyšších zdvihoch za minútu. Progresívne lisovnice sa zvyčajne stávajú nákladovo-efektívnymi pri ročných nákladoch nad 50 000 jednotiek, zatiaľ čo programy na prenos lisovníc môžu odôvodniť investície už pri objemoch 25 000 jednotiek.
4. Aké materiály možno použiť pri progresívnom lisovaní?
Medzi bežné materiály patrí nízkouhlíková oceľ (1008/1010), nehrdzavejúca oceľ (304/316L), meď (C11000), mosadz (C26000), fosforový bronz (C51000) a zliatiny hliníka (5052/6061). Každý materiál si vyžaduje špecifické úpravy nástrojov. Oceľ ponúka vynikajúcu tvarovateľnosť s minimálnym opotrebovaním nástroja. Nehrdzavejúca oceľ vyžaduje kompenzáciu spätného pruženia a{13}}zábrany proti zadretiu. Meď a mosadz potrebujú špeciálne mazanie, aby sa zabránilo usadzovaniu matrice. Hliník vyžaduje väčšie vôle matrice a mazivá na báze PTFE{16}}, aby sa zabránilo roztrhnutiu a poškriabaniu povrchu.
5. Ako dlho trvá od počiatočného dopytu po úplnú výrobu s progresívnym lisovaním?
Celý životný cyklus zvyčajne trvá 16 až 30 týždňov v závislosti od zložitosti dielu a požiadaviek na dokumentáciu. Fáza kontroly DFM trvá dva až štyri týždne, konštrukcia formy si vyžaduje 12 až 20 týždňov vrátane návrhu, obrábania, tepelného spracovania a montáže a prvé schválenie výrobku zahŕňa 5 až 8 opakovaní odberu vzoriek. Po schválení sa vo fáze rozbehu výroby overí kvalita pri plnej rýchlosti predtým, ako sa začne výroba v ustálenom stave-. Dodávatelia ako YICHEN, ktorí sa zameriavajú na tesnú opakovateľnosť a škálovateľnú hromadnú výrobu, môžu túto časovú os zefektívniť prostredníctvom{10} vlastných návrhov nástrojov a konštrukčných možností.


