


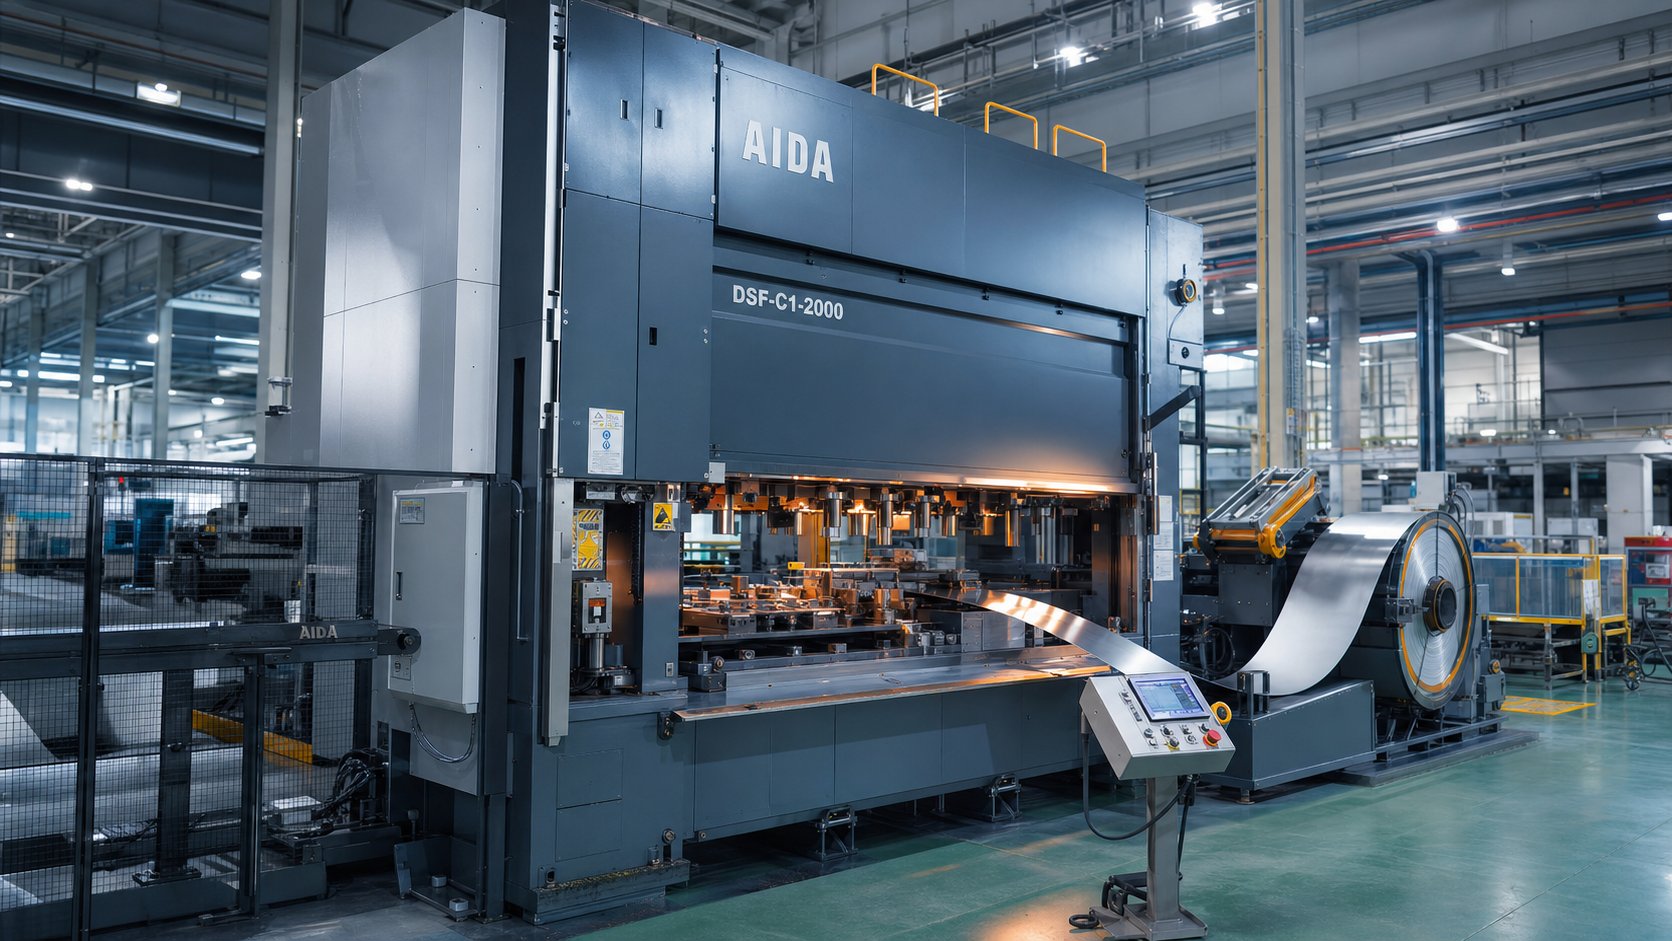
Čo v skutočnosti robí progresívny lisovací stroj
Predstavte si, že plochý zvitok kovu vstupuje na jeden koniec stroja a vychádza z druhého ako plne vytvarovaná, presná súčiastka-žiadne manuálne presuny, žiadne sekundárne nastavovanie. To je progresívne lisovanie v akcii.
Čo je to progresívny lisovací stroj
Takžečo je progresívna kocka? Vo svojom jadre je to multi{0}}polohový nástroj, ktorý vykonáva postupné rezanie a tvarovanie kovového pásu, ktorý prechádza lisom. Stroj postavený okolo tohto nástroja je to, čo mení koncept na nepretržitú výrobu.
Progresívny lisovací stroj je integrovaný výrobný systém, ktorý kombinuje mechanický alebo servo lis, súpravu progresívnych lisovníc s viacerými{0}}stanicami a automatizovanú linku na podávanie cievok- na premenu plochého kovového pásu na hotové diely prostredníctvom kontinuálnych, sekvenčných lisovacích zdvihov.
Každým zdvihom lisu sa pás posúva o pevnú vzdialenosť-nazývanú rozstup podávania-, pričom každá stanica vykonáva osobitnú operáciu: prepichovanie, ohýbanie, tvarovanie alebo odrezávanie. Diel zostáva pripojený k nosnému pásu, kým ho konečná stanica neoddelí ako hotový komponent. Tento nepretržitý cyklus napájaný zvitkom{4}} dáva progresívnemu lisovaciemu stroju rýchlosť a opakovateľnosť, pričom často produkuje stovky dielov za minútu s minimálnymi zásahmi operátora.
Prečo záleží na-centrickej perspektíve stroja
Väčšina zdrojov sa zameriava na progresívne razenie ako službu alebo popis procesu. Tento článok sa zaoberá-z iného uhla pohľadu a považuje za hlavnú tému samotný lisovací stroj. prečo? Výrobní inžinieri, ktorí hodnotia kapitálové vybavenie, musia pochopiť, ako tuhosť rámu, typ pohonu a presnosť podávania spolupôsobia s výkonom nástroja. Tímy obstarávateľa, ktoré porovnávajú možnosti získavania zdrojov, ťažia z toho, že vedia, ktoré špecifikácie stroja ovplyvňujú kvalitu dielov a celkové náklady na vlastníctvo.
Či už špecifikujete novú lisovaciu linku alebo kvalifikujete možnosti podlahy dodávateľa, stroj je premenná, ktorá určuje, čo je možné dosiahnuť v tolerancii, rýchlosti a životnosti lisovnice. Sekcie vpredu rozdeľujú jednotlivé podsystémy-od rámu lisu až po sklz šrotu-, takže výber vybavenia môžete pripojiť priamo k výsledkom dielov.
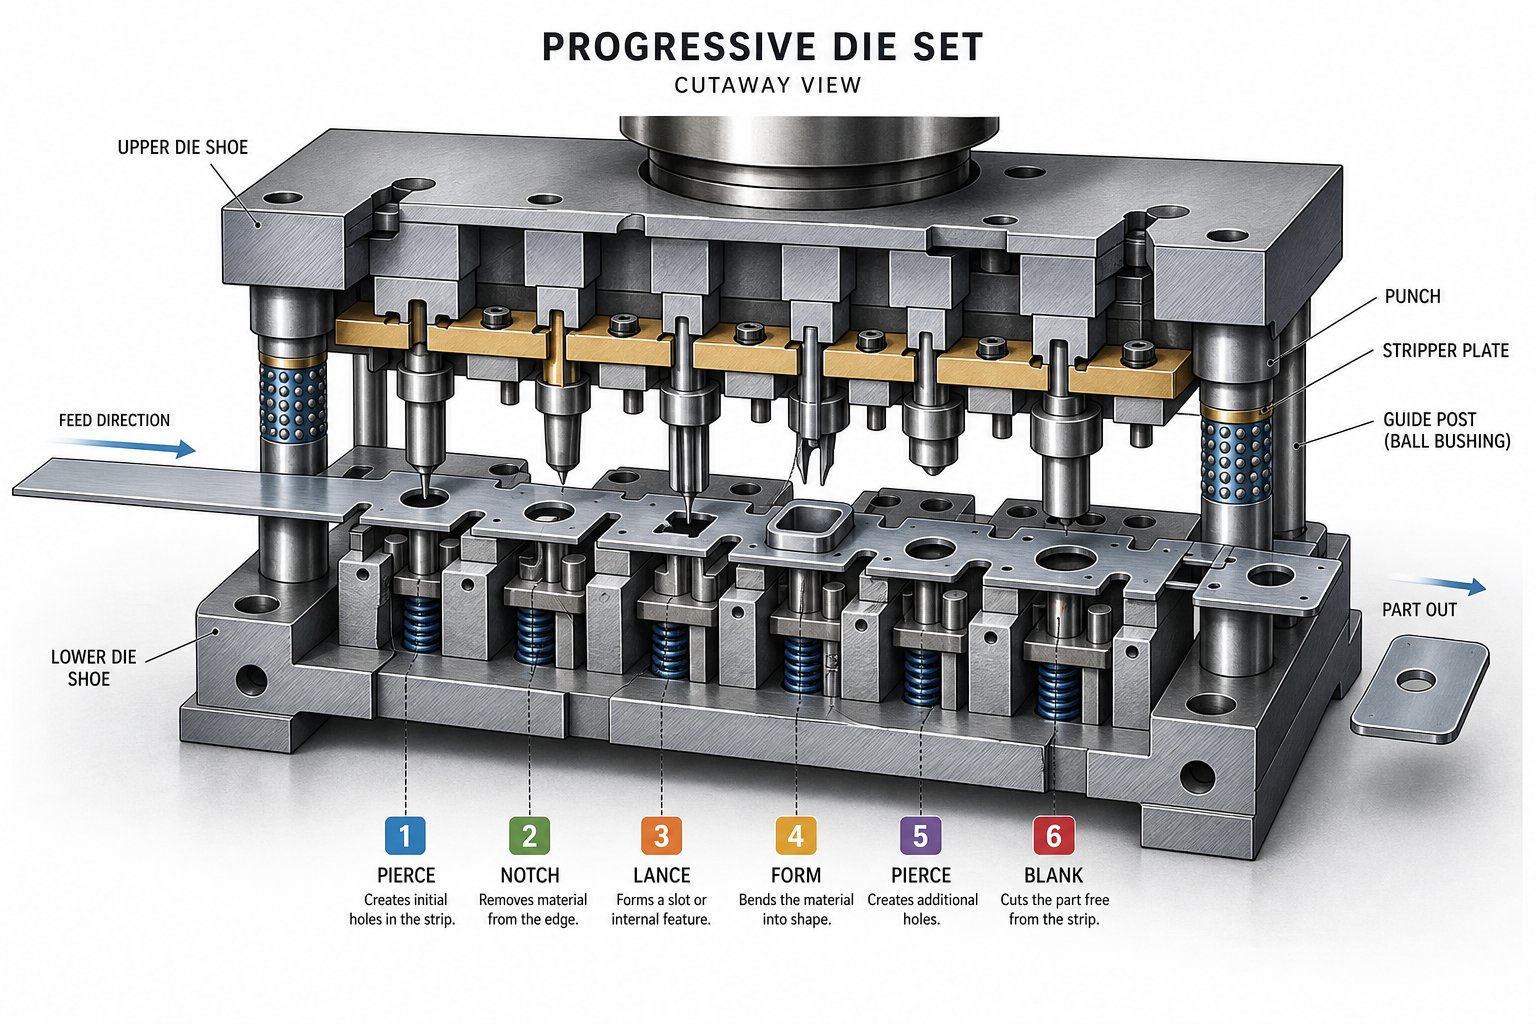
Hlavné komponenty vo vnútri stroja
A progresívny lisovací strojnie je jedným zariadením-je to systém podsystémov, z ktorých každý vykonáva špecifickú úlohu, ktorá sa napája na ďalšiu. Zložte stroj na jeho základné prvky a nájdete rám lisu poskytujúci štrukturálnu chrbticu, súpravu lisovníc na spracovanie kovov a cievkovú linku, ktorá dodáva surovinu s metronomickou presnosťou. Pochopenie toho, ako tieto prvky interagujú, vám pomôže predpovedať kvalitu dielu skôr, ako dopadne prvý zásah.
Typy lisovacích rámov a tuhosť konštrukcie
Rám je kostra, ktorá odoláva každej formovacej sile. Aplikáciám progresívnych foriem dominujú tri bežné architektúry:
- Medzerový-rámec (C-rámec)– Ponúka trojstranný{0}}prístup a kompaktné rozmery, vďaka čomu je nákladovo{1}}efektívny pri práci s nižšou-tonážou. Kompromisom je uhlová výchylka pri zaťažení; pretože jedna strana je otvorená, rám sa pri každom ťahu mierne ohne, čo môže ovplyvniť prvky s tesnou-tolerančnou schopnosťou.
- Rovná-strana– Vertikálne stĺpiky na oboch stranách eliminujú uhlové vychýlenie, čím poskytujú vynikajúcu životnosť matrice a rozmerovú konzistenciu. Toto je správna voľba-pre progresívne matrice pracujúce pri vysokých objemoch alebo vyžadujúce úzke tolerancie.
- Spojovacia-tyč– Používa predpäté spojovacie tyče na spojenie koruny, stĺpov a lôžka. Výsledkom je tuhá, vibrácie-tlmiaca konštrukcia vhodná pre ťažké-tonážne aplikácie, kde aj mikro-vychýlenie na úrovni znižuje presnosť dielu.
Prečo na rigidite tak záleží? Každá tisícina palca vychýlenie rámu sa premietne priamo do rozmerovej variácie na vašom lisovanom diele. Lis na rovnú-stranu alebo spojovaciu tyč-udržiava razníky zarovnané počas celého zdvihu, pričom zachováva vôle, ktoré určujú výšku ostrapu, kvalitu otvoru a presnosť tvarovaných-prvkov.
Usporiadanie súpravy matríc a poradie staníc
Vo vnútri lisu je umiestnená lisovacia matrica -presne{1}}opracovaná zostava hornej a dolnej čeľuste, vodiacich stĺpikov, dierovačov, gombíkov lisovnice, pilotov, odstraňovačov a pružín. Progresívne matrice usporiadajú tieto prvky na viacerých staniciach, z ktorých každá je určená pre konkrétnu operáciu:
- Piercing– Kovové dierovacie nástroje vytvárajú otvory, štrbiny alebo vodiace prvky v páse.
- Zatemnenie– Odstráni väčšie časti materiálu na definovanie geometrie obvodu dielu.
- Tvarovanie a ohýbanie– Tvaruje plochý polotovar na trojrozmerné{0}}prvky.
- Razenie mincí– Aplikuje vysokú prítlačnú silu na tesné ovládanie rozmerov na kritických povrchoch.
- Cutoff– Oddelí hotový diel od nosného pásu.
Zoradenie staníc sa riadi zámernou logikou: referenčné prvky sú vyrazené včas kvôli presnosti polohy, operácie tvárnenia prichádzajú po prerazení, aby sa predišlo skresleniu, a odrezanie je vždy posledné. Vzdialenosť medzi stanicami-rovnajúca sa rozstupu podávania-určuje, ako ďaleko sa pás posunie na jeden ťah. Dobre-navrhnutá progresívna lisovacia vyvažovacia stanica počíta so stabilitou pásu, čím zaisťuje, že každá operácia má priestor na vykonanie bez ohrozenia nosiča.
Systémy podávania, vedenia a šrotu
Presné raziace matrice sú len také presné, ako presné je systém dodávky materiálu, ktorý ich dodáva. Typická cievková linka obsahuje tri integrované funkcie:
- Odvíjač– Podporuje a odvíja cievku pri kontrolovanom napätí.
- Žehlička na vlasy (rovnačka)– Pás prechádza cez nastaviteľné valčeky, ktoré odstraňujú zakrivenie{0}}navinutého kotúča a dodávajú plochý materiál do matrice.
- Servo alebo rolovací podávač– Posúva pás o presnú vzdialenosť pri každom cykle a potom ho počas lisovacieho zdvihu drží nehybne.
Keď pás vstúpi do matrice, vodiace kolíky zapadnú do pred{0}}dierovaných otvorov, aby sa zaregistrovala jeho presná bočná a pozdĺžna poloha na každej stanici. Vodiace lišty pásu udržujú materiál vycentrovaný, zatiaľ čo zdvíhače ho medzi zdvihmi zdvíhajú nad povrch matrice, čím zabraňujú stopám po ťahu a zabezpečujú hladký postup.
Šrot je nevyhnutný vedľajší produkt. Slimáky z prepichnutia padajú cez otvory v matrici do žľabov pod kolískou, zatiaľ čo pás kostry vychádza zo zadnej časti lisu na dopravník šrotu alebo sekačku. Spoľahlivé odstraňovanie šrotu zabraňuje vytiahnutiu slimáka-, čo je stav, keď slimák vyletí späť s razníkom a poškodí ďalšiu časť alebo samotnú matricu.
| Komponent | Primárna funkcia | Vplyv na kvalitu dielov |
|---|---|---|
| Stlačte rám | Odoláva formujúcim silám, udržuje zarovnanie | Ovláda vychýlenie; priamo ovplyvňuje rozmerovú presnosť a životnosť matrice |
| Súprava razidiel (raziace raznice) | Vykonáva postupné rezanie, tvarovanie a oddeľovanie | Určuje geometriu prvku, tolerancie a povrchovú úpravu |
| Podávač cievok a rovnačka | Poskytuje plochý pás s presným podávacím rozstupom | Zabezpečuje konzistentnú progresiu; zabraňuje nesprávnemu podávaniu a chybám polohy |
| Pilotný systém | Registruje polohu pásu na každej stanici | Udržuje zarovnanie stanice-k{1}}stanici v mikrónoch |
| Vodiace lišty pásu | Stredy sa oddeľujú bočne cez matricu | Zabraňuje zošikmeniu, ktoré spôsobuje nerovnomerné zaslepovanie alebo tvarovanie |
| Odstraňovanie šrotu (sklzy a sekačky) | Vysunie slimákov a pás kostry | Zabraňuje ťahaniu slimákov, nárazom matrice a povrchovým defektom |
Keď každý podsystém funguje v zhode-, rám absorbuje zaťaženie bez vychýlenia, podávač dodáva pás na rozteč, zaisťuje polohu pilotov a čisto odstraňuje šrot-výsledkom je jednotný systém schopný vyrábať tisíce rovnakých dielov za hodinu. Ďalšou premennou v rovnici je samotný pohyb: ako lis premieňa uloženú energiu na riadený posuvný pohyb, ktorý poháňa každú stanicu počas jej formovacieho cyklu.
Ako funguje proces progresívneho razenia
Viete, čo sa nachádza vo vnútri stroja. Skutočná otázka znie: ako funguje raziaci lis, keď všetky podsystémy pália spoločne v nepretržitom cykle? Odpoveď spočíva v samotnom progresívnom lisovacom procese-v choreografickej sekvencii, v ktorej sa plochá cievka po jednej stanici stáva hotovým dielom bez toho, aby sa pás opustil až do konečného rezu.
Postupný-postup-pásu krok za krokom
Predstavte si zvitok kovu naložený na odvíjač. Usmerňovač odstraňuje zakrivenie a servopodávač posúva pás do formy o pevnú vzdialenosť-rozstupu postupu. Toto rozstup sa rovná stredovej-do{4}}stredovej vzdialenosti staníc a určuje tok časti cez celý nástroj. Každý úder stlačenia zopakuje tento informačný-a{7}}cyklus formulára.
Tu je progresívny proces razenia rozdelený do základných etáp:
- Nakladanie zvitkov a podávanie pásov– Podávač posúva plochý materiál do otvoru matrice. Počiatočné pilotné otvory sú vyrazené v ranej stanici, aby sa vytvorila registrácia.
- Zapojenie vodiaceho čapu– Keď horná matrica klesá, presné vodiace kolíky vstupujú do vopred{0}}dierovaných otvorov, čím sa pás zablokuje v presnej bočnej a pozdĺžnej polohe pred použitím akejkoľvek reznej sily.
- Piercing a pichanie– Dieruje vyseknutý kov na vytvorenie otvorov, štrbín a reliéfnych prvkov, ktoré pripravia polotovar na následné tvarovanie.
- Tvarovanie a kreslenie– Stanice ohýbajú, razia alebo kreslia materiál do trojrozmerných tvarov. Nosný pás sa ohýba v navrhnutých upevňovacích bodoch, aby sa prispôsobil vertikálnemu pohybu bez straty presnosti sklonu.
- Orezávanie– Prebytočný materiál sa odstrihne, aby sa spresnil obvod dielu na konečnú geometriu.
- Odrezanie a vysunutie– Posledná stanica oddeľuje dokončený diel od nosiča. Hotové progresívne výlisky padajú do žľabu alebo dopravníka pod lis, pripravené na balenie alebo sekundárne spracovanie.
Dizajn rozloženia pásu riadi celú túto sekvenciu. Inžinieri určujú, ako sa časti ukladajú do pásu, kde mostíky zachovávajú štrukturálnu integritu a aké poradie operácií nasledujú, aby sa predišlo skresleniu. Ciele dobre-optimalizovaného rozloženiaviac ako 75% využitie materiálupričom je nosič dostatočne robustný, aby sa mohol spoľahlivo podávať rýchlosťou.
Aké-rýchlostné razenie si od stroja vyžaduje
Štandardné aplikácie progresívnych foriem bežia pohodlne medzi 100 a 400 údermi za minútu. Tlačte do oblasti vysokorýchlostného progresívneho razenia a lisy môžu prekročiť 1 000 zdvihov za minútu. Pri týchto rýchlostiach je každá milisekunda zotrvania posúvača, pohybu posuvu a zapojenia pilota stlačená.
Čo sa mení rýchlosťou? Tri veci sa sprísňujú súčasne:
- Tuhosť stroja– Vychýlenie snímky, ktoré je pri 200 SPM zanedbateľné, sa kumuluje pri 1 000-plus. Lisy s priamymi-bočnými alebo spojovacími tyčami sú nevyhnutné na udržanie vyrovnania lisovnice pri rýchlom cyklickom zaťažení.
- Presnosť mazania- Vyššie rýchlosti vytvárajú viac tepla a trenia. Mikro-rozprašovacie alebo kvapkacie systémy musia dodávať mazivo do presných kontaktných zón bez zhlukovania alebo hladovania susedných staníc.
- Presnosť podávania– Servopodávač musí zrýchľovať, polohovať a spomaľovať pás v zlomku lisovacieho cyklu. Dokonca aj 0,05 mm chyba podávania zlúčenín medzi stanicami, čo spôsobuje chybnú registráciu a šrot.
Vysoká{0}}rýchlosť nie je len o rýchlejšom motore. Je to kombinovaný výsledok dynamiky lisu, odozvy podávania, vôlí matrice a odstraňovania šrotu, ktoré všetko funguje v rámci užších časových okien. Pohonný systém za týmto posuvným-mechanickým, servo alebo hydraulickým-pohybom-vytvára dosiahnuteľné rýchlosti a profily tvarovania.
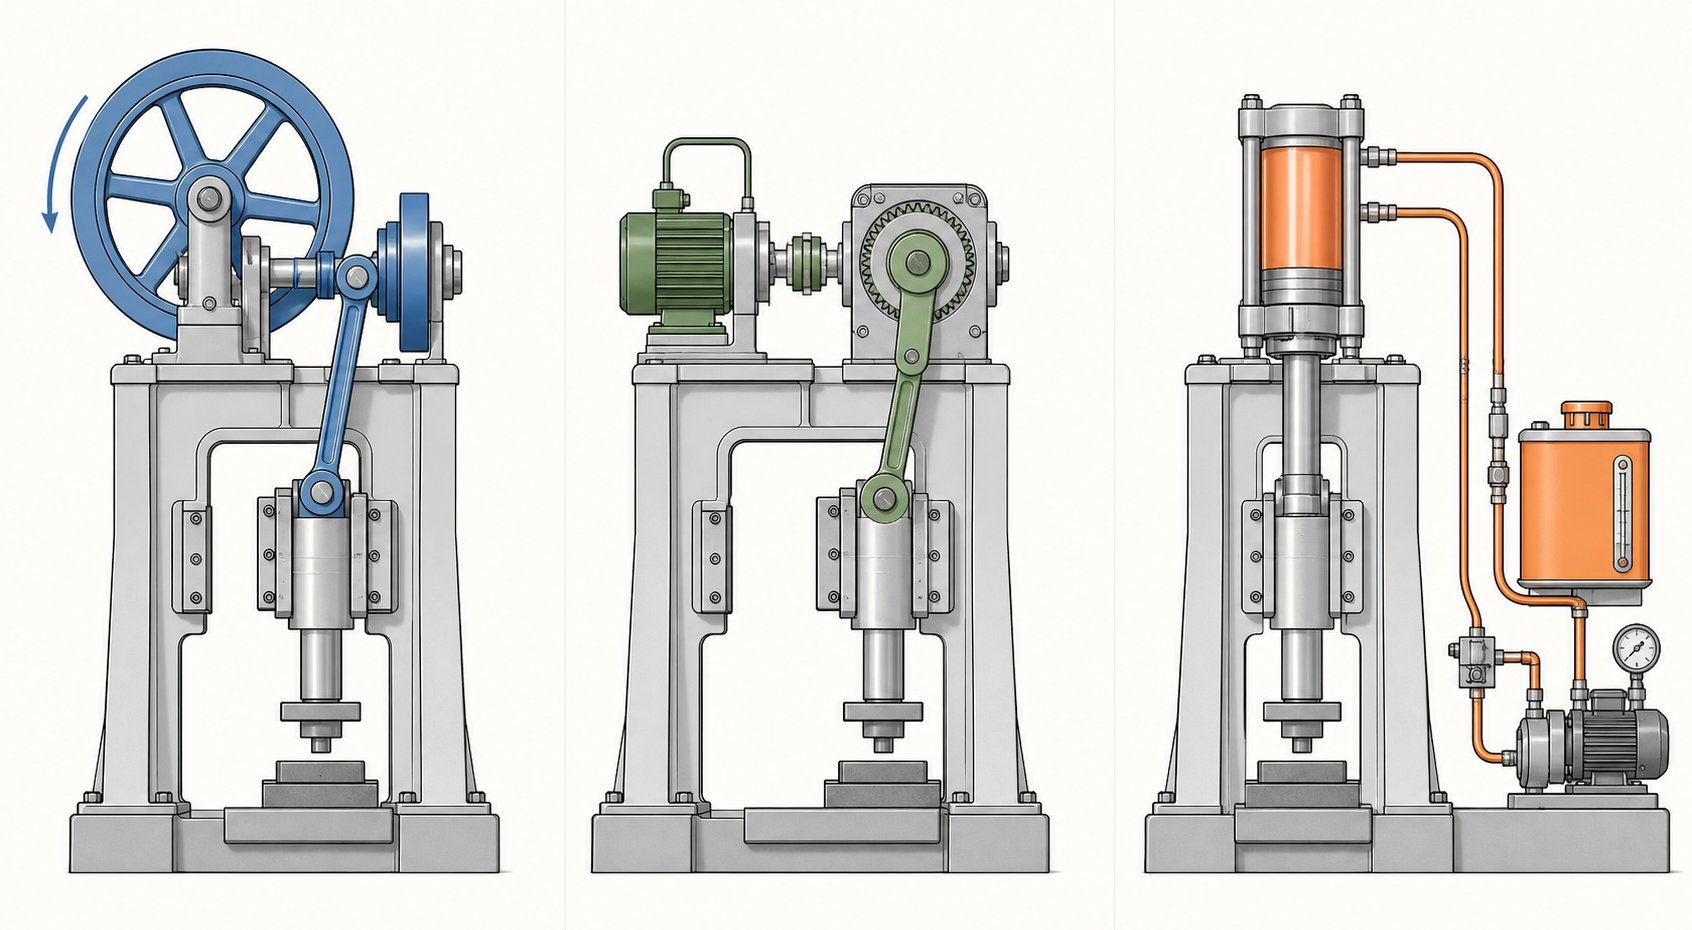
Typy lisov, ktoré poháňajú operácie s progresívnou matricou
Každý progresívny raziaci lis premieňa uloženú energiu na riadený posuvný pohyb, ktorý poháňa razníky cez kov. Ale to, ako táto energia dosiahne sklz-a ako sa správa počas kritickej pracovnej časti zdvihu- sa výrazne líši v závislosti od systému pohonu. Voľba medzi mechanickým, servo a hydraulickým priamo ovplyvňuje rýchlosť výroby, kvalitu dielov, životnosť lisovnice a zložitosť tvarovania, ktorú môžete dosiahnuť.
Mechanické lisy a spojovacie pohony
Ťažným koňom veľkoobjemového progresívneho lisovania je mechanický lis. Zotrvačník uchováva rotačnú energiu a kľukový hriadeľ alebo excentrické ozubené koleso premieňa túto energiu na vratný posuvný pohyb. Výsledkom je pevná krivka zdvihu-rýchla v hornej časti, pomalšia v blízkosti dolnej úvrati-poskytujúca konzistentné časy cyklu, ktoré vyhovujú opakovanej produkcii.
Mechanické lisy vynikajú rýchlosťou. Krátke časy cyklov a nízka spotreba energie na jeden zdvih ich predurčujú na vysekávanie, plytké tvarovanie a dierovacie operácie, kde je plná tonáž potrebná len krátko v spodnej časti zdvihu. Kompromis? Obmedzená flexibilita. Profil zdvihu je určený geometriou, nie softvérom, takže pri každom cykle získate rovnaký pohyb bez ohľadu na to, čo daný diel vyžaduje.
Toto je miesto, kde stlačenie pohybu odkazu zmení rovnicu. Namiesto jednoduchej kľuky využívajú spojkové pohony viac{1}}článkový mechanizmus, ktorý mení tvar krivky rýchlosti posúvania. Počas pracovnej časti zdvihu,rýchlosť sklzu sa zníži až o 40%, zatiaľ čo rýchlosť sa zvyšuje prostredníctvom-nepracovnej časti, aby sa zachovala vysoká miera produkcie. Predstavte si lis, ktorý spomalí presne, keď sa formuje kov, a potom šprintuje späť na vrchol pre ďalší úder.
Praktické výhody progresívnych lisovacích operácií sú významné:
- Znížený náraz na matricu– Nižšia rýchlosť približovania znamená menšie otrasy na nástroje pri zábere, čím sa predlžuje životnosť lisovníka a gombíka.
- Menej jar-späť– Dlhšie zotrvanie pod tlakom zlepšuje plasticitu kovu a vytvára tvarované prvky bližšie k čistému tvaru bez prerušenia-nárazu.
- Vyššia efektívna SPM– Pohony s progresívnym spojovacím pohybom môžu zvýšiť prevádzkové rýchlosti najmenej o 25 % v porovnaní so štandardným pohybom kľuky pri ekvivalentnej kvalite dielov.
- Nižšia hlučnosť a vibrácie– Menší{0}}pretrhnutie síl sa premietne do tichšieho a plynulejšieho{1}}behu lisovacieho lisu.
Dynamické vyváženie dopĺňa pohyb spoja tým, že pôsobí proti zotrvačným silám generovaným vratným pohybom posuvnej hmoty. Pri vysokých rýchlostiach prenáša nevyvážený lis vibrácie do základu, matrice a nakoniec do dielu. Vyvažovacie systémy-buď mechanické závažia alebo pneumatické valce- neutralizujú tieto sily, udržujú lis stabilný a znižujú únavu rámu aj nástrojov.
Servolisy na ovládanie variabilného zdvihu
Čo keby ste mohli naprogramovať, aby sa snímka pohybovala inak pri každej úlohe-alebo dokonca v rôznych bodoch v rámci jedného ťahu? To je to, čo prináša servo progresívny lis. Servomotor s vysokým{2}}krútiacim momentom nahrádza zotrvačník a spojku a poskytuje plnú kontrolu nad polohou, rýchlosťou a zrýchlením počas celého cyklu.
Servolisy prinášajú niekoľko možností, ktorým sa konvenčné mechanické pohony nemôžu rovnať:
- Programovateľné profily zdvihu– Pri hlbokom ťahaní spomaľte posúvač, pri razení zotrvajte v dolnej úvrati alebo pulzujte tvárniacou sekvenciou. Krivku pohybu navrhnete tak, aby zodpovedala dielu, nie naopak.
- Variabilná rýchlosť v rámci jedného cyklu– Priblížte sa rýchlo, formujte sa pomaly, vráťte sa maximálnou rýchlosťou. Táto flexibilita podporuje komplexné vytváranie viacerých staníc- bez zníženia priepustnosti.
- Energetická účinnosť– Motor čerpá energiu len pri vykonávaní práce a rekuperačné brzdenie rekuperuje energiu pri spomaľovaní.
- Znížené opotrebovanie matrice– Riadenie rýchlosti približovania v momente záberu razníka znižuje nárazové zaťaženie, čo je výhoda porovnateľná s výhodami pohybu spoja, ale plynule nastaviteľná pomocou softvéru.
Vznikajúca úloha servo technológie v progresívnom razení sa sústreďuje na úlohy, ktoré kombinujú viacero typov tvárnenia-dierovanie plus hlboké ťahanie plus razenie-v jedinej raznici. Pevná krivka zdvihu spôsobuje kompromisy medzi stanicami. Servolis eliminuje tieto kompromisy prispôsobením pohybu ideálnej rýchlosti tvarovania každej operácie.
Výber tonáže lisu a veľkosti lôžka
Výber správnej tonáže pre progresívny raziaci lis nie je taký jednoduchý, ako prispôsobiť hodnotenie lisu najhrubšiemu materiálu, ktorý plánujete používať. Požiadavka na tonáž je kumulatívna pre každú aktívnu stanicu v matrici. Musíte zaúčtovať:
- Hrúbka materiálu a pevnosť v ťahu– Hrubšie alebo tvrdšie materiály si vyžadujú proporcionálne väčšiu reznú a tvárniacu silu na stanicu.
- Počet aktívnych staníc– Matrica s 20 stanicami so súčasným dierovaním, tvarovaním a razením môže dosiahnuť maximum výrazne nad rámec toho, čo si ktorákoľvek stanica vyžaduje sama.
- Formujúce sily- Kreslenie a razenie mincí vytvára vyššiu tonáž ako piercing. Komplexné ohyby s úzkymi polomermi sústreďujú silu na menšie oblasti lisovnice.
Bežným pravidlom je dimenzovať lis na 60–70 % menovitej kapacity pre vypočítané špičkové zaťaženie. Táto rezerva chráni rám, ložiská a pohon pred preťažením a zároveň poskytuje priestor pre zmeny materiálu a cykly ostrenia lisovníc, ktoré postupne zvyšujú reznú silu.
Na veľkosti postele záleží rovnako. Matrica musí zapadnúť do oblasti kolísky s dostatočnou vôľou pre sklzy na šrot, podperu pásu a rýchle upínanie matrice. Ak používate široký pás pre viaceré-rozloženia, väčší rozmer postele zľava-do-sa stane povinným. Zhoda tonáže a veľkosti lôžka spolu zaisťuje, že lis sa môže fyzicky prispôsobiť a mechanicky podporovať matricu počas celej jej životnosti.
| Kritériá | Mechanický lis | Servo Press | Hydraulický lis |
|---|---|---|---|
| Rýchlosť (údery za minútu) | Vysoká až veľmi vysoká | Nastaviteľné (od nízkej po vysokú) | Nízka až stredná |
| Silová konzistencia cez ťah | Špičková sila len blízko BDC | Programovateľná krivka sily | Plná tonáž v ktoromkoľvek bode |
| Flexibilita profilu zdvihu | Opravené (vylepšené pomocou pohybu odkazu) | Plne programovateľné | Nastaviteľné, ale pomalšie |
| Energetická účinnosť | Vysoká (uloženie zotrvačníka) | Veľmi vysoká (regeneračná) | Dolné (nepretržité čerpadlo) |
| Vplyv života na smrť | Dobré (výborné s pohybom odkazu) | Vynikajúce (kontrolované zapojenie) | Dobré (nízka{0}}rýchlosť) |
| Typické progresívne aplikácie matrice | Vysokorýchlostné vysekávanie, prepichovanie, plytké tvarovanie | Komplexné viac{0}}formové matrice, zmiešané operácie | Hlboké ťahanie, ťažké{0}}tvarovanie |
Hydraulické lisy si pre úplnosť zaslúžia zmienku. Dodávajú plnú tonáž v ľubovoľnom bode zdvihu-užitočné pri hlbokom ťahaní alebo operáciách vyžadujúcich vytrvalú silu-, ale ich pomalšie časy cyklov obmedzujú priepustnosť pri veľkoobjemových progresívnych aplikáciách. Nájdete ich častejšie ako poháňanie prenosových lisovníc alebo samostatných tvárniacich operácií než pri prevádzke progresívnych nástrojov s viacerými stanicami pri produkčnej rýchlosti.
Pohonný systém definuje, čo dokáže progresívny lis, ale materiál je to, na čo to robí. Rôzne kovy a zliatiny prinášajú svoje vlastné požiadavky, pokiaľ ide o silu tvárnenia, správanie pri podávaní a faktory stratégie mazania-, ktoré sa vracajú k výberu lisu spôsobmi, ktoré je ľahké prehliadnuť.
Výber materiálu pre progresívne razenie
Lis môže poskytnúť dokonalú dynamiku zdvihu a matrica môže mať bezchybnú geometriu stanice, no nesprávny výber materiálu bude stále produkovať odpad. Progresívne lisovanie kovov kladie jedinečné požiadavky na zvitok, ktorý ním prechádza-pás sa musí podávať čisto, tvarovať bez praskania a strihať s predvídateľnými charakteristikami otrepov pri stovkách zdvihov za minútu. Výber správneho kovu nie je len rozhodnutím o dizajne; priamo ovplyvňuje, ktoré nastavenia stroja, vôle nástrojov a stratégie mazania budú úspešné.
Kompatibilné skupiny kovov a zliatin
Progresívne lisovanie kovov pojme širokú škálu železných a neželezných materiálov. Každá rodina zliatin prináša zreteľnú rovnováhu medzi pevnosťou, tvarovateľnosťou a nákladmi, ktoré formujú spôsob, akým musia byť matrice a lis nakonfigurované.
- Nízkouhlíková oceľ (C1008 – C1026)– Najčastejšie spracovávaný materiál pri progresívnom lisovaní ocele. Vysoká ťažnosť, nízke náklady a predvídateľné správanie v šmyku z neho robí predvolenú voľbu pre konzoly, kryty a konštrukčné komponenty. Zinkovanie alebo niklovanie môže zvýšiť odolnosť proti korózii-lisovaním.
- Nerezová oceľ (séria 300 a 400)– Ponúka odolnosť proti korózii a pevnosť na úkor vyšších tvárniacich síl a agresívnejšieho opotrebovania lisovnice. Austenitické druhy ako 304 fungujú-rýchlo vytvrdzujú, čo si vyžaduje robustnú tonáž lisu a starostlivo kontrolovanú vôľu-k-zápustke.
- Meď a berýliová meď– Medené progresívne lisovanie dominuje vo výrobe elektrických konektorov a koncoviek vďaka vynikajúcej vodivosti, odolnosti proti korózii a ťažnosti. Berýliová meď pridáva vlastnosti pružiny a odolnosť proti únave pre kontaktné aplikácie vyžadujúce vysokú životnosť.
- mosadz (C260 – C360)- Kombinuje dobrú tvarovateľnosť s tepelnou a elektrickou vodivosťou. Jeho relatívne mäkká povaha znižuje opotrebenie lisovnice, vďaka čomu je vhodná pre dekoratívne kovanie, zámkové komponenty a vysokorýchlostné-progresívne chody.
- Hliník (1100, 3003, 5052, 6061)– Poskytuje vysoký pomer pevnosti-k{1}}hmotnosti s vynikajúcou tvarovateľnosťou pri mäkších temperách. Nástroje na lisovanie hliníka vyžadujú v porovnaní s oceľou väčšiu vôľu pri razení-na-lisovanie, pretože materiál má tendenciu odierať sa a usadzovať sa na povrchoch nástrojov bez riadneho mazania.
Najlepší materiál je zriedkavo ten najpevnejší-je to ten, ktorého mechanické správanie je v súlade s geometriou dielu, objemom výroby a dostupnými lisovacími schopnosťami.
Rozsahy hrúbok a špecifikácie cievky
Progresívne lisovacie materiály sú dodávané ako zvitok v štandardizovaných hrúbkach. Typické rozsahy spracovania sa pohybujú od približne 0,004 palca (0,1 mm) pre mikro-presné elektronické terminály až po 0,250 palca (6,35 mm) pre ťažké konštrukčné držiaky. Sweet spot pre väčšinu progresívnych aplikácií spadá medzi 0,015 palca a 0,125 palca (približne 28 gauge až 11 gauge).
Šírka cievok sa bežne pohybuje od menej ako 1 palec pre jednotlivé-úzke{3}}pásiky až po viac ako 24 palcov pre široké rozloženie s viacerými-výstupmi. Širšie pásy vyžadujú lisy s väčšími rozmermi lôžka a podávače schopné manipulovať s väčšou hmotnosťou zvitkov bez zavádzania prehnutia pásu alebo okrajovej vlny.
Dodržiavanie{0}}štandardných hrúbok priemyselného rozchodu znižuje náklady, pretože tieto veľkosti bežne skladujú servisné strediská. Vlastné hrúbky alebo špeciálne zliatiny často vyžadujú frézovanie-minimálnych objednávok-niekedy nákladných množstiev-, čo môže zaťažiť rozpočty pri programoch s nižším-objemom.
Ako vlastnosti materiálu ovplyvňujú nastavenie stroja
Interakciu medzi progresívnymi lisovacími materiálmi a lisom riadia tri mechanické vlastnosti: pevnosť v ťahu, ťažnosť (percento predĺženia) a tvrdosť. Každý z nich formuje, ako si nakonfigurujete vybavenie.
Pevnosť v ťahuurčuje požiadavky na reznú a tvarovaciu silu. Pás z nehrdzavejúcej ocele 304 s maximálnou pevnosťou v ťahu 85 ksi si vyžaduje približne dvojnásobok prieraznej tonáže v porovnaní s nízkouhlíkovou oceľou pri 45 ksi pre identickú geometriu otvoru. Tento rozdiel sa spája na každej aktívnej stanici, čím sa celkové požiadavky na tonáž posúvajú vyššie a často diktuje väčší lis.
Ťažnosťurčuje, ako agresívne môže matrica vytvárať materiál bez zlomenia. Kovy s vysokou{1}}ťažnosťou, ako je meď (nad 40 % predĺženie), tolerujú malé polomery ohybu a hlboké ťahy. Zliatiny s nižšou-ťažnosťou, ako je pružinová oceľ alebo tvrdo{5}}nehrdzavejúca nehrdzavejúca oceľ, vyžadujú jemnejšie uhly tvarovania, viac staníc na rozloženie napätia a niekedy aj profily servolisu, ktoré spomaľujú sklz počas pracovného zdvihu.
Tvrdosťkoreluje s mierou opotrebovania matrice. Tvrdšie materiály obrusujú povrch razníka a matrice rýchlejšie, čím sa skracujú intervaly ostrenia. Progresívne lisovanie z uhlíkovej ocele na mäkších akostách (Rockwell B 55–70) vytvára dlhé lisovacie nástroje s minimálnou údržbou, zatiaľ čo nehrdzavejúce{4}}zliatiny alebo zliatiny s vysokou pevnosťou môžu skrátiť životnosť lisovnice na polovicu, ak sa nástrojové ocele a povlaky zodpovedajúcim spôsobom neaktualizujú.
Stratégia mazania sa tiež mení s typom materiálu. Nehrdzavejúca oceľ aj hliník vyžadujú ťažšie-mazivá-chlórované alebo syntetické filmy-, aby sa predišlo zadretiu a tvorbe-okrajov na razidle. Štandardné oleje-na báze ropy fungujú dobre pre mäkkú oceľ a mosadz. Pri vysokých rýchlostiach sa podávanie mazania prepne zo zaplavovacích systémov na presné mikro{8}}rozprašovacie aplikátory, ktoré sa zameriavajú na konkrétne dierovacie plochy a tvárniace stanice bez kontaminácie priľahlých operácií.
Úpravy rýchlosti lisu majú podobnú logiku. Mäkšie, tvárnejšie materiály tolerujú vyššiu rýchlosť zdvihu, pretože sa čisto strihajú a vytvárajú menej tepla. Tvrdšie zliatiny ťažia zo zníženej rýchlosti alebo prepojovacieho{2}}pohonu pohybu, ktorý spomaľuje sklz pri zábere, znižuje nárazové otrasy a predlžuje životnosť nástroja.
| Typ materiálu | Typický rozsah hrúbky | Kľúčové aspekty spracovania |
|---|---|---|
| Nízko{0}}uhlíková oceľ | 0,015 palca – 0,250 palca | Nízka tvárniaca sila, vysoká ťažnosť, štandardné mazanie. Najširší rozsah kompatibility tlače. |
| Nehrdzavejúca oceľ (austenitická) | 0,010 palca – 0,125 palca | Vyžaduje sa vysoká tonáž, rýchle{0}}tvrdnutie a mazivá proti{1}}zadieraniu. Pevnejšie údery-na-kosenie. |
| Meď / berýliová meď | 0,004 palca – 0,080 palca | Výborná tvarovateľnosť, mäkký materiál znižuje opotrebenie matrice. Tenké meradlá spoločné pre elektrické kontakty. |
| Mosadz | 0,008 palca – 0,125 palca | Dobrá ťažnosť, stredná pevnosť. Kompatibilné s-vysokorýchlostným razením; minimálne potrebné mazivo. |
| hliník | 0,010 palca – 0,190 palca | Potrebné väčšie vôle matrice, tendencia k zadretiu. Nástroje na lisovanie hliníka ťažia z potiahnutých alebo leštených povrchov razníka. |
Výber materiálu nikdy nie je izolovaným rozhodnutím,-prechádza do výpočtov tonáže, výberu lisovacej ocele, intervalov údržby a dokonca aj porovnávania progresívnych a alternatívnych metód lisovania. Keď materiál posúva zložitosť lisovnice alebo kapacitu lisu na svoje limity, možno je čas položiť si otázku, či je progresívny prístup stále cenovo-najefektívnejšou cestou.
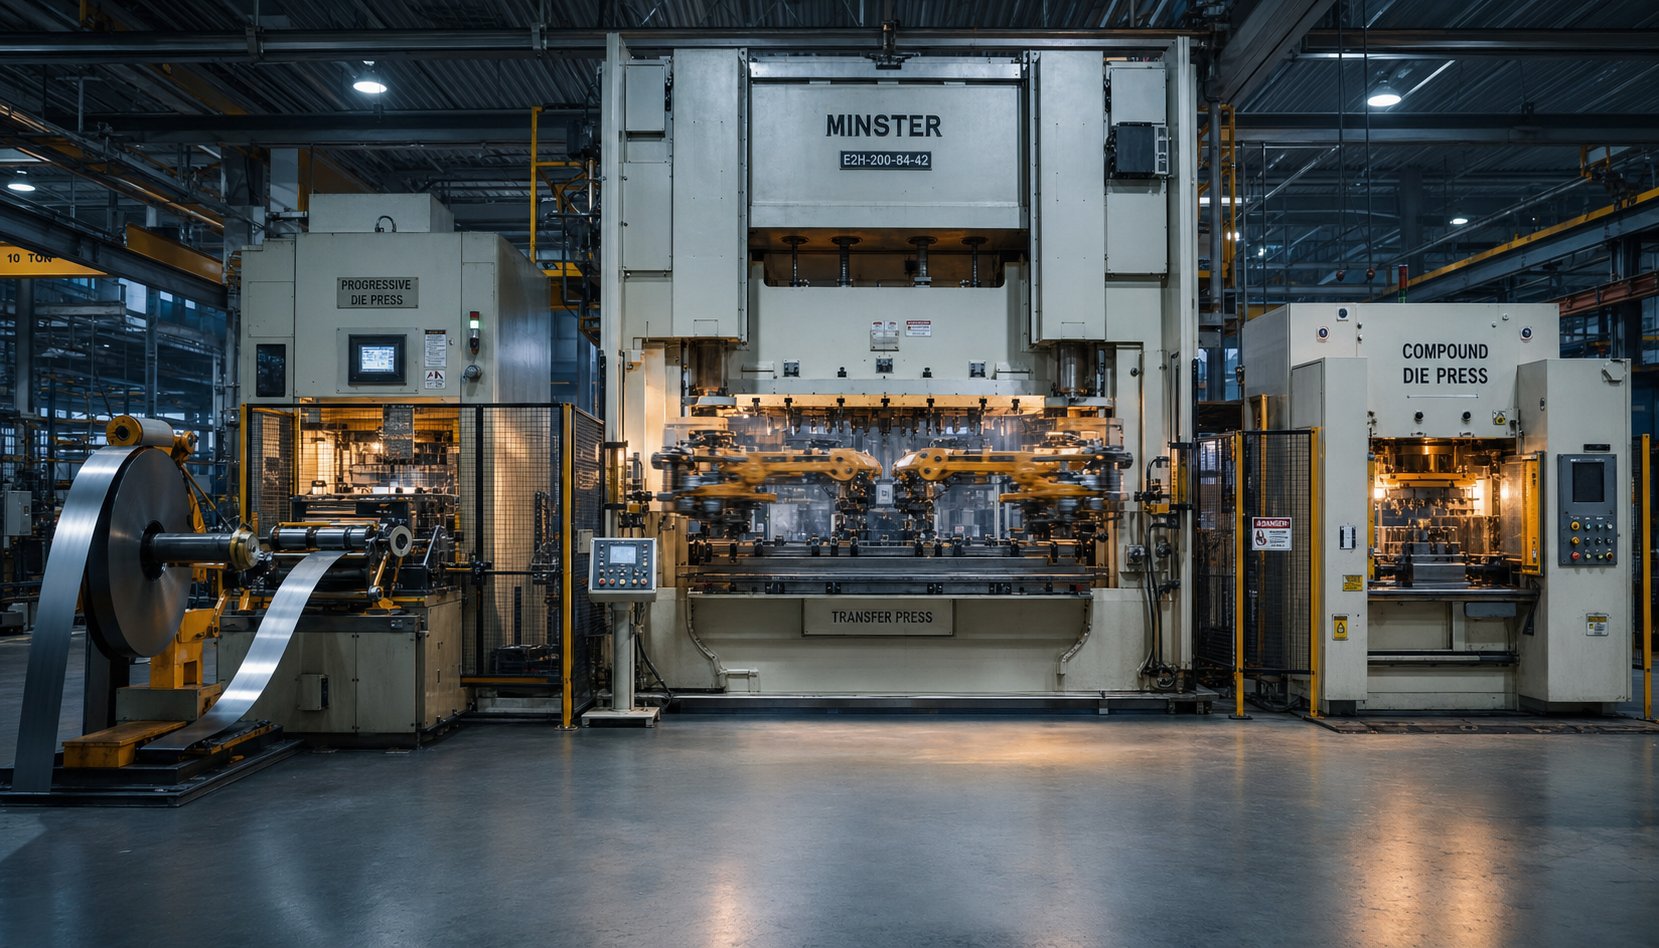
Porovnanie progresívnych razidiel s alternatívnymi metódami razenia
Progresívna matrica je mocný nástroj, ale nie je jediný v súprave nástrojov na obrábanie kovov. Keď je geometria dielu príliš veľká, objemy sú príliš nízke alebo hĺbka tvarovania presahuje to, čo dokáže nosný pás zvládnuť, alternatívne metódy často prinášajú lepšiu hospodárnosť alebo lepšie diely. Vedieť, kde progresívne lisovacie a lisovacie operácie vynikajú-a kde nie-zabraňuje drahým nesúladom medzi procesom a produktom.
Progresívne verzus transferové verzus zložené razenie
Pri výrobe presných kovových dielov dominujú tri spôsoby razenia. Každý z nich používa zásadne odlišný prístup na presun materiálu cez operácie a tento rozdiel určuje, ktoré úlohy zvládajú najlepšie.
Progresívne lisovanieudržuje obrobok pripevnený k nosnému pásu počas celej sekvencie. Pás sa posúva zo stanice do stanice vo vnútri jednej sady lisovníc, pričom hotová časť sa oddeľuje až pri konečnom odrezaní. Tento prístup kontinuálneho{2}}podávania podporuje extrémne vysoké rýchlosti-často 100 až viac ako 1 000 zdvihov za minútu-a prináša najnižšie{8}}náklady na kus pri objeme, pretože čas nastavenia je minimálny a po spustení lisu je práca takmer nulová.
Prenosové lisovanieoddeľuje polotovar od pásu na začiatku procesu. Mechanické prsty alebo prenosové ramená potom posúvajú jednotlivé obrobky medzi nezávislými lisovacími stanicami. Keďže súčiastka stojí voľne-, prenosové matrice môžu raziť tak hlboko, ako to surovina umožňuje, bez toho, aby boli obmedzené geometriou nosného pásu. Vďaka tomu je transferové razenie preferovanou metódou pre veľké diely, hlboko ťahané škrupiny a komponenty vyžadujúce operácie na viacerých plochách.
Zložené lisovanievykonáva viacero operácií rezania-vysekávanie a prepichovanie, napríklad-pri jednom stlačení. Výsledkom je plochá, rozmerovo presná časť s vynikajúcou sústrednosťou medzi prvkami. Zložené matrice sú jednoduchšie a lacnejšie na výrobu ako progresívne nástroje, ale zvládajú iba plochú geometriu a vyrábajú jednu súčiastku na zdvih bez schopnosti tvárnenia.
Viac{0}}snímkové tvarovaniesi zaslúži zmienku ako štvrtá možnosť. Viac-posuvné stroje využívajú vačky a posuvné nástroje, ktoré sa približujú k pásu z viacerých smerov súčasne, vďaka čomu sú ideálne pre malé diely so zložitými ohybmi vo viacerých rovinách,-sponky, pružiny, drôtené tvary a konektory, ktoré by v konvenčnej progresívnej matrici vyžadovali príliš veľa staníc.
| Kritériá | Progresívne razenie | Prevodové razenie | Zložené razenie |
|---|---|---|---|
| Ideálny ročný objem | 50 000 až miliónov | 10 000 až 500,000+ | 5 000 až 200 000 |
| Zložitosť dielov | Stredná (obmedzená hĺbka ťahu) | Vysoká (hlboké ťahy, veľké časti) | Nízka (iba ploché časti) |
| Typické náklady na nástroje | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Cena za-kus v rozsahu | Najnižšia | Mierne | Nízka až stredná |
| Rýchlosť výroby | Veľmi vysoká (100 – 1,000+ SPM) | Stredná (15 – 60 SPM) | Stredná až vysoká |
| Rozsah veľkostí dielov | Malé až stredné | Stredné až veľké | Malý až stredný (plochý) |
| Nastavenie a prepínanie | Nízka (jedna matrica, automatické podávanie) | Vyššie (viac staníc, kalibrácia prenosu) | Nízka |
Pochopenie týchto typov razidiel vo vzťahu k vašim špecifickým požiadavkám na diely eliminuje dohady. Držiak, ktorý sa zmestí do dlane a dodáva sa v množstve 500 000 kusov ročne? Odpoveď je takmer určite progresívna. Hlboko-ťahaný automobilový pohár, ktorý presahuje-obmedzenia šírky pásu? Prevod preberá.
Keď progresívne razenie nie je to pravé
Znie to, že progresívne razenie zakaždým vyhráva v rýchlosti a nákladoch? Nie tak celkom. Niekoľko scenárov posúva projekty smerom k alternatívnym metódam:
- Veľkosť dielu presahuje kapacitu pásu– Progresívne matrice sú obmedzené šírkou zvitku a rozmermi lisovacieho lôžka. Časti širšie ako približne 24 palcov alebo vyžadujúce veľkú rovnú plochu sa často nedajú efektívne vložiť do pásu, čo robí lisovanie s prenosovou matricou alebo matrice v tandemovej linke praktickejšie.
- Hĺbka hlbokého ťahu presahuje limity nosného pásu– Keď pomery ťahu vyžadujú, aby sa materiál pohyboval vertikálne nad rámec toho, čo môže nosný pás tolerovať bez vybočenia alebo roztrhnutia, diel musí stáť voľne-. Transferové lisy to zvládajú prirodzene.
- Objem je príliš nízky na amortizáciu nástrojov– Progresívna matrica s priemerom 15 000 až 60 000 USD má zmysel len vtedy, keď výrobné množstvá rozložia túto investíciu dostatočne na to, aby konkurovali jednoduchším metódam. Pod určitými prahmi stojí rezanie laserom, ohraňovací lis alebo lisovanie zloženého lisu menej na diel.
- Geometria dielu si vyžaduje viac{0}}tvárne operácie– Progresívne nástroje pracujú v jednej osi pohybu lisu. Ak súčiastka vyžaduje bočné-prepichovanie, závitovanie, ryhovanie alebo operácie z viacerých smerov súčasne, metódy prenosu alebo viacerých{2}}snímok ponúkajú väčšiu geometrickú slobodu.
- Pevná rovinnosť na zložitých prírezoch– Zložené matrice vytvárajú plochejšie diely ako progresívne matrice, pretože súčiastka je vytvorená jediným zdvihom bez toho, aby bola ťahaná cez viacero staníc. V prípade podložiek, podložiek alebo laminovacích zväzkov, kde je kritickou špecifikáciou rovinnosť, vyhráva zložené nástroje.
Včasné rozpoznanie týchto hraníc šetrí inžiniersky čas a vyhýba sa presadzovaniu progresívneho riešenia, kde bude proces bojovať s geometriou.
Štruktúra nákladov a zlom objemu{0}}rovnomerná logika
Ekonomika dlhodobého progresívneho razenia sleduje jednoduchú, ale výkonnú krivku: vysoké fixné náklady vopred, miznúce nízke variabilné náklady na úder. Pochopenie toho, kde je bod zlomu,{1}}určuje, či sú progresívne nástroje rozumnou investíciou alebo drahým prehnaným-záväzkom.
Zvážte konkrétny príklad. Dizajn a výroba progresívnej matrice so strednou{1}}zložitosťou môže stáť 30 000 USD. Po spustení vyrába diely za 0,50 USD za kus. Rovnaký diel vyrobený laserovým rezaním a ohraňovaním môže stáť 5,00 USD za kus bez investícií do nástrojov. Matematika je jednoduchá:
- Pri 1 000 súčiastkach ročne pridáva progresívna matrica 30 USD na súčiastku v amortizovaných nákladoch na nástroje,-ktoré výrazne prevyšujú alternatívu rezania laserom-.
- Pri 10 000 dieloch klesá amortizácia nástrojov na 3,00 USD za diel, čím sa celkové progresívne náklady zvýšia na 3,50 USD oproti 5,00 USD za alternatívy. Blíži sa-vyrovnanie.
- Pri 20 000 súčiastkach stojí progresívna cesta 2,00 USD za súčiastku celkom (1,50 USD amortizované nástroje plus 0,50 USD prevádzkové náklady),ušetriť približne 60 000 dolárov ročnev porovnaní s metódami kusovej{0}}súčiastky.
- Viac ako 50 000 dielov sa amortizácia stáva zanedbateľnou a progresívna matrica poskytuje výhodu najnižšej ceny-na-kus-často v pomere 10:1 v porovnaní s metódami bez-nástrojov.
Pri najprogresívnejších aplikáciách sa hranica-rovnovážnej hodnoty pohybuje medzi 10 000 až 20 000 súčiastkami ročne. Pod týmto rozsahom jednoduchšie nástroje alebo -nenástrojové výrobné metódy udržujú náklady nižšie. Okrem toho progresívne razenie rozhodne uberá na ekonomike jednotky.
Transferové matrice sledujú inú krivku. Ich vyššie náklady na nástroje (100 USD,000+) posúvajú prelom-ešte ďalej, no zvládajú diely, ktoré progresívne matrice fyzicky nedokážu vyrobiť. Zložené matrice zaberajú rozpočet-priaznivý koniec-nižšie investície do nástrojov, rýchlejšia doba výstavby, ale obmedzená na plochú geometriu a stredné rýchlosti.
Rozhodovací rámec sa scvrkáva na tri otázky:
- Môže geometria dielu fyzicky bežať v progresívnej matrici bez prekročenia obmedzení veľkosti alebo hĺbky?
- Ospravedlňuje ročný objem investíciu do nástrojov pri konkurencieschopných{0}}cenách za kus?
- Podporuje časový harmonogram výroby čas potrebný na návrh, zostavenie a overenie lisovnice?
Ak sú všetky tri odpovede áno, progresívne lisovacie a lisovacie operácie takmer vždy poskytnú najlepšiu kombináciu rýchlosti, opakovateľnosti a celkových nákladov. Ak je niektorá odpoveď nie, alternatívy si zaslúžia vážne hodnotenie.
Porovnanie metód objasňuje, ktorý prístup vyhovuje danému výrobnému profilu-, ale v rámci samotného progresívneho razenia je rozsah aplikácií pozoruhodne široký. Rovnaký základný proces, ktorým sa lisuje medený mikro-terminál pre konektor smartfónu, vytvára aj oceľový konštrukčný držiak pre automobilový podvozok, pričom špecifikácie stroja a normy presnosti sa medzi sektormi dramaticky menia.
Priemyselné aplikácie a normy presnosti
Medený terminál tenší ako kreditná karta a oceľová konštrukčná konzola, na ktorej by ste mohli stáť, sa odlepia od progresívnych matríc. Rozdiel nie je len v materiáli,-ale v celej špecifikácii stroja za každou časťou. Tonáž, typ lisu, rýchlosť zdvihu a monitorovanie kvality sa posúvajú v závislosti od odvetvia, v ktorom hotový komponent slúži.
Automobilové a elektronické aplikácie
Progresívne lisovanie automobilových komponentov predstavuje obrovský podiel na globálnom trhu s progresívnymi matricami. Myslite na konzoly zaisťujúce káblové zväzky, konštrukčné výstuhy vo vnútri zostáv dverí, konektory spájajúce moduly ECU a komponenty palivového systému vyžadujúce konzistentné tesniace povrchy. Tieto diely vyžadujú lisy s vysokou tonážou-často 200 až 600 ton-, pretože meradlá materiálu majú tendenciu byť ťažšie (0,040 až 0,125 palca mäkká oceľ alebo vysoko{10}}pevnosť a nízke{11}}zliatiny triedy) a lisovacích staníc je veľa.
Očakávania životnosti v automobilovom priemysle sú rovnako agresívne. Výrobné behy dosahujúce milióny zásahov ročne znamenajú, že lis musí držať vyrovnanie zdvihu za zdvihom bez kumulatívnej únavy rámu degradujúcej rozmery dielov. Tu dominujú priame-stranové lisy s prepojiteľnými pohybovými pohonmi, pretože kombinujú tuhosť potrebnú na ťažké vysekávanie so zníženým nárazovým zaťažením, čo predlžuje životnosť nástrojov počas dlhých kampaní.
Elektronické aplikácie prevracajú rovnicu. Namiesto vysokej tonáže sa priorita presúva na mikro-presnosť a rýchlosť. Terminály, tieniace plechovky, kontakty batérie a kryty konektorov sú vylisované z tenkej-medenej, fosforovej alebo nehrdzavejúcej pásky-často pod 0,020 palca.{13}}rýchlosťou presahujúcou 800 úderov za minútu. Tuhosť stroja je stále dôležitá, ale kritickou premennou sa stáva presnosť posuvu. Chyba polohovania 0,05 mm na koncovke s rozstupom 0,3 mm vytvára odpad. Servopodávače s kódovačmi s uzavretou{14}}slučkou a lismi s minimálnou vôľou-pre podpery udržujú progresívne presné kovové výlisky v rámci tolerancií ±0,001 palca (±0,025 mm), ktoré tieto diely vyžadujú.
Požiadavky na presnosť v medicíne a letectve
Lekárske progresívne razenie posúva latku ďalej. Komponenty chirurgických nástrojov, kryty implantovateľných zariadení a časti diagnostických zariadení musia spĺňať tolerancie až ±0,0002 palca, pričom musia byť vylisované z biologicky kompatibilných zliatin, ako je nehrdzavejúca oceľ 316L, titán alebo kobalt-chróm. Dôsledky stroja sú významné: servolisy s programovateľným zotrvaním v dolnej úvrati umožňujú riadené razenie a tvarovanie, ktoré minimalizuje pruženie pri ťažko--tvarovaní medicínskych zliatin. Požiadavky na povrchovú úpravu-často Ra 16 mikro{10}} palcov alebo lepšie{11}}vyžadujú leštené komponenty matrice a presne udržiavané-vôle{13}} matrice.
Letectvo zdieľa túto posadnutosť rozmerovou konzistentnosťou. Konštrukčné spony, tieniace panely a komponenty konektorov pre avioniku nesú tolerancie ±0,0005 palca spolu s prísnou sledovateľnosťou materiálu. Monitorovanie tonáže lisu musí zaznamenávať údaje o sile na jeden zdvih, aby bola akákoľvek anomália spúšťajúca podmienku-nezodpovedajúcej{4}}špecifikácii vysledovateľná ku konkrétnej časti.
HVAC a stavebné aplikácie naopak uprednostňujú objem a odolnosť pred extrémnou presnosťou. Rebrá výmenníka tepla, montážne konzoly a potrubné konektory zvyčajne držia tolerancie ±0,005 palca-uvoľnenejšie, ale stále sa spoliehajú na konzistentnú prevádzku lisu v priebehu niekoľkých-miliónov- kusov.
- Automobilový priemysel– Konzoly, spojky, konštrukčné výstuže, časti palivového systému. Typická tolerancia: ±0,001 palca až ±0,002 palca. Vysoká tonáž, dlhá životnosť lisovnice, uprednostňujú sa pohony pohybu článkov.
- Elektronika– Svorky, tienenie, kontakty batérie, kryty konektorov. Typická tolerancia: ±0,001 palca. Tenký rozchod, vysoká rýchlosť (800+ SPM), kritická presnosť podávania servopohonu.
- Lekárske prístroje– Časti chirurgických nástrojov, implantovateľné kryty, diagnostické komponenty. Typická tolerancia: ±0,0002 palca až ±0,0005 palca. Biokompatibilné zliatiny, zotrvanie servolisu, leštené nástroje.
- Letectvo a kozmonautika– Konštrukčné spony, konektory avioniky, tieniace panely. Typická tolerancia: ±0,0005 palca. Plná sledovateľnosť tonáže, vyžaduje sa certifikácia materiálu.
- HVAC / Stavebníctvo– Rebrá výmenníka tepla, montážny materiál, držiaky potrubí. Typická tolerancia: ±0,005 palca. Veľký objem, priemerná tonáž, štandardné mechanické lisy.
Kontrola kvality a in{0}}detekcia
Presné lisovanie na týchto úrovniach tolerancie funguje len vtedy, ak stroj dokáže odhaliť problémy skôr, ako sa stanú chybnými zásielkami. Moderné progresívne razenie integruje systémy kvality priamo do lisu a matrice a vytvára tak uzavretú spätnú väzbu.
Interné senzory nepretržite monitorujú silu, posun a prítomnosť materiálu na kritických staniciach. Ak dierovač narazí na odpor mimo očakávaného rozsahu,-čo naznačuje tupú reznú hranu alebo chybné podávanie-, senzor signalizuje ovládaču lisu, aby sa okamžite zastavil, namiesto toho, aby vyrobil stovky zlých dielov skôr, než si to operátor všimne.
Automatická optická kontrola pridáva ďalšiu vrstvu. Vysoko-rýchlostné systémy videnia CCD pracujúce priaž 1000 snímok za sekunduzmerajte kritické rozmery každej časti na výstupe z matrice s rozlíšením merania až do 0,01 mm. Diely spadajúce mimo toleranciu sú automaticky odklonené pred dosiahnutím baliacej linky.
Monitory tonáže na samotnom lise sledujú špičkovú silu na zdvih a zaznamenávajú ju v priebehu času. Postupný posun smerom nahor signalizuje opotrebovanie alebo zmeny materiálu dlho pred prekročením tolerancií, čo dáva tímom údržby včasné varovanie, aby naplánovali ostrenie. Spoločne tieto systémy transformujú progresívny lisovací stroj z výrobného nástroja na vlastnú -policajnú výrobnú bunku-, ktorá odmieta dodať to, čo nemôže overiť.
Udržiavanie tohto overovacieho systému v dobrom stave a výkon nástroja v rámci špecifikácií v priebehu miliónov cyklov závisí od disciplinovanej stratégie údržby, ktorú väčšina operácií podceňuje.
Postupy údržby, ktoré predlžujú životnosť matrice
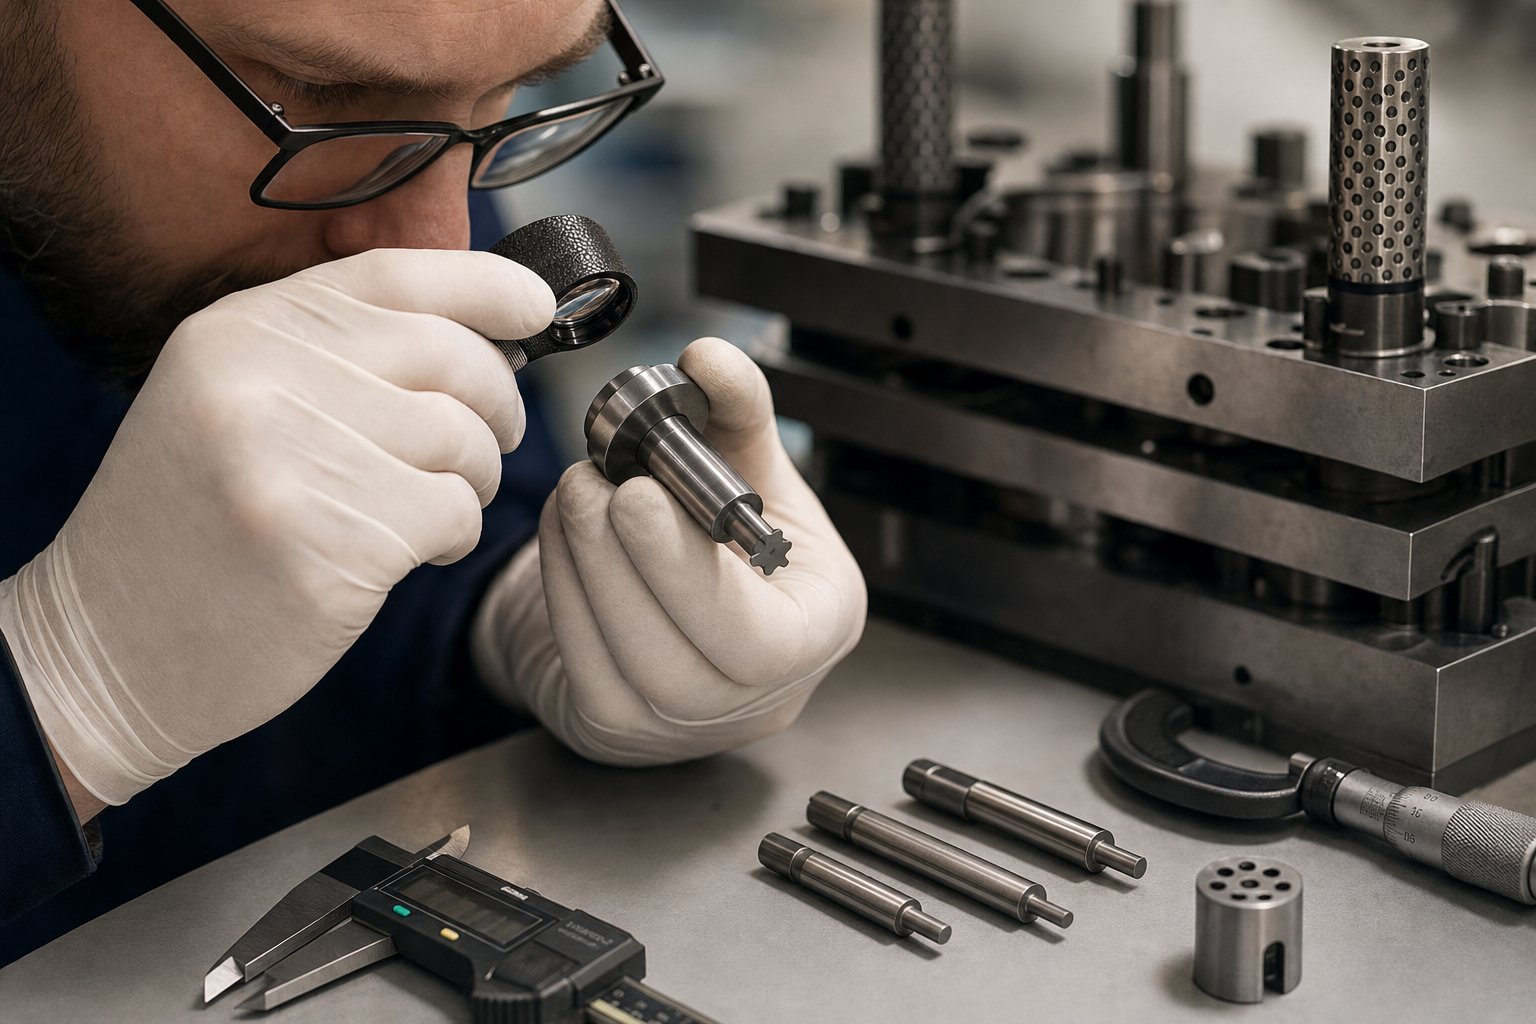
Progresívny raziaci nástroj s rýchlosťou 400 úderov za minútu akumuluje viac ako milión zásahov za jediný výrobný týždeň. Každý z týchto zásahov generuje reznú silu, trenie a teplo, ktoré postupne degradujú hrany razníka, tvarovacie povrchy a vodiace komponenty. Bez programu systematickej údržby sa životnosť matrice nepredvídateľne skracuje, kvalita dielov sa posúva a neplánované prestoje narúšajú výrobné plány.
Plány preventívnej údržby a brúsenie razidiel
Efektívna progresívna údržba nástrojov nie je reaktívna,{0}}riadi sa rytmom viazaným na počet úderov a nie na kalendárne dátumy. Cieľ, aszdôrazňujú odborníci na razenie, je konzistentnosť: identifikujte každú oblasť nástroja, ktorá časom degraduje, zdokumentujte, ako ho servisujete, a vykonajte identicky každý cyklus.
Intervaly ostrenia lisovníc závisia od troch základných faktorov:
- Abrazivita materiálu– Nehrdzavejúca oceľ a vysokopevnostné nízko{1}}zliatiny opotrebúvajú hrany oveľa rýchlejšie ako mäkká meď alebo mäkká oceľ. Nerezová matrica 304 môže vyžadovať ostrenie každých 50 000 až 100 000 zásahov, zatiaľ čo rovnaká geometria v oceli C1010 môže medzi jednotlivými službami pretlačiť 250 000 alebo viac.
- Akumulácia počtu úderov– Väčšina obchodov sleduje zásahy počas servisného intervalu a sleduje aktuálne potreby zaostrenia oproti cieľom. Konzistentné intervaly-nie reaktívne reakcie na úniky kvality{2}}vytvárajú predvídateľný život.
- Kvalita mazania– Nedostatočná alebo nekonzistentná dodávka maziva urýchľuje opotrebovanie hrán, zvyšuje hromadenie tepla a podporuje odieranie na tvárniacich povrchoch. Mikro-striekacie systémy aplikujúce správnu hmotnosť filmu na každej stanici môžu predĺžiť intervaly ostrenia o 30 % alebo viac v porovnaní so záplavovým mazaním, ktoré míňa kritické kontaktné zóny.
Štruktúrovaný kontrolný zoznam údržby udržuje každú službu konzistentnú bez ohľadu na to, ktorý technik vykonáva prácu:
- Skontrolujte všetky rezné hrany pri zväčšení; zaostrite, keď výška otrepu presiahne prijateľnú hranicu pre danú aplikáciu (zvyčajne 10 % hrúbky materiálu).
- Skontrolujte priemer a dĺžku pilotného kolíka-Opotrebované piloty spôsobujú nesprávnu registráciu prúžku, ktorá sa spája na staniciach.
- Skontrolujte merateľné opotrebovanie razidiel a lisovacích vložiek; vymeňte alebo vyleštite podľa zdokumentovaného postupu.
- Overte silu pružiny na stieračoch, zdvíhačoch stolových nástrojov a prítlačných podložkách; vymeňte oslabené pružiny skôr, ako ovplyvnia ovládanie pásu.
- Potvrďte načasovanie na všetkých vložkách a skontrolujte uzatváraciu výšku lisovnice v porovnaní so základným meraním.
- Vyčistite sklzy na šrot a skontrolujte, či na nich nie sú nahromadené slimáky, ktoré by mohli spôsobiť ťahanie slimákov pri ďalších chodoch.
- Zdokumentujte odstránenie brúsneho materiálu, zmenu celkovej výšky matrice a výmenu komponentov pre denník servisnej histórie.
Disciplína tohto kontrolného zoznamu je dôležitejšia ako samotný kontrolný zoznam. Ako hovorí jeden skúsený manažér údržby lisovníc: kvalita spracovania je definovaná ako konzistentnosť. Ak servisný technik z rezacej časti zomelie zakaždým iné množstvo, počet zásahov na službu sa nepredvídateľne zmení-, čo znemožňuje neustále zlepšovanie.
Rýchla výmena matrice a princípy SMED
Každá minúta nečinnosti lisu počas výmeny matrice je minúta, počas ktorej nevyrobí nula dielov. V širokom{1}}mixe prostredia progresívneho razenia, kde viacero čísel dielov zdieľa rovnaký lis, čas prechodu priamo ovplyvňuje priepustnosť a výkon dodávky. Toto je miesto, kde SMED-Jednoduchá{4}}minútová výmena kociek-premieňa rovnicu.
Metodika SMED, ktorú vyvinul priemyselný inžinier Shigeo Shingo, sa zameriava naskrátenie akéhokoľvek prepínania pod 10 minútrozdelením úloh nastavenia do dvoch kategórií:
- Vnútorné prvky– Kroky, ktoré sa môžu stať len pri zastavenom lise (priskrutkovanie matrice do kolísky, pripojenie snímačov, overenie výšky zatvorenia).
- Vonkajšie prvky– Kroky, ktoré je možné vykonať, kým lis stále beží predchádzajúcu úlohu (umiestnenie ďalšej matrice na vozík, predbežné pripojenie vzduchového a elektrického vedenia, naloženie zvitku na odvíjač).
Princíp je jednoduchý: preveďte čo najviac interných krokov na externé a potom zefektívnite zostávajúce interné úlohy. V praxi progresívne lisovacie operácie implementujú SMED prostredníctvom systémov rýchlej výmeny matrice (QDC), ktoré zahŕňajú hydraulické alebo pneumatické svorky matrice, štandardizované podperné dosky s T-drážkovým alebo guľovým-zámkom, poháňané vozíky na prenos matrice a prednastavenú pamäť-výšky v ovládači lisu.
Dobre{0}}vykonaný systém QDC dokáže skrátiť prechod zo 45 minút na menej ako 8-, vďaka čomu môže lis hospodárne prevádzkovať menšie série a rýchlejšie reagovať na meniace sa výrobné plány. Kombinácia princípov SMED s prípravou stolových nástrojov-, kde sú nastavenia vstupnej matrice, cievky a podávača plne zostavené offline, eliminuje zmätky, ktoré zvyčajne sprevádzajú zmeny úloh.
Predĺženie životnosti matrice prostredníctvom optimalizácie stroja
Životnosť matrice nie je len funkciou kvality nástrojovej ocele a frekvencie údržby. Rovnakú úlohu zohráva aj samotná tlač. Nesprávne zarovnaný lis alebo ten, ktorý beží bez riadneho monitorovania tonáže, môže zničiť dobre-postavenú matricu za zlomok jej očakávanej životnosti.
Stlačte zarovnaniezáležitosti na mikrónovej úrovni. Rovnobežnosť medzi posuvnou plochou a povrchom podložky musí zostať v rozmedzí 0,001 palca na stopu šírky lôžka. Ak sa posúvač natiahne pri zaťažení, vytvára to nerovnomerné rozloženie sily naprieč matricou-preťažuje jednu stranu, zatiaľ čo druhú podťažuje. Výsledkom je zrýchlené opotrebovanie razníkov, nerovnomerné vzory otrepov a predčasné zlyhanie lisovnice na strane vysokého-zaťaženia.
Monitorovanie tonážeposkytuje včasné varovanie pred vznikom škody. Správne nakonfigurovaný monitor zistí normálnu špičkovú silu pre každú matricu a nastaví hornú- a dolnú{2}}limitnú hodnotu v rámci úzkeho okna-zvyčajne ±15 až 20 % očakávanej špičky. Ak tonáž stúpa v priebehu nasledujúcich cyklov, signalizuje to, že rezné hrany sú otupené a je potrebné ostrenie. Náhla špička signalizuje nahromadenie slimákov, stav dvojitej{8}}súčiastky alebo nesprávne podávanie, ktoré by inak zrútilo kocku. Monitor musí byť zapojený do okruhu zastavenia lisu a musí byť nastavený na{10}}špecifické limity{11}} úlohy a nesmie byť ponechaný na plnú kapacitu lisu, kde neposkytuje žiadnu zmysluplnú ochranu.
Zdvíhače razníc a dusíkové pružinymajú menej zjavnú, ale rovnako kritickú úlohu pri zachovaní života. Zdvíhače zdvihnú pás nad povrch matrice medzi ťahmi, čo mu umožňuje voľne postupovať bez ťahania cez detaily formy alebo rezné hrany. Bez adekvátneho zdvihu pás škrabá cez ostré hrany a ukladá materiál na leštené povrchy-, čím zhoršuje kvalitu pásu aj povrch nástroja.
Dusíkové plynové pružiny sú uprednostňované pred mechanickými vinutými pružinami v mnohých progresívnych nástrojových aplikáciách, pretože poskytujú konzistentnú silu počas celého zdvihu bez straty sily-v priebehu času. Poskytujú tiež vysokú počiatočnú silu potrebnú na pozitívne odstraňovanie materiálu z dierovačov, čím bránia ťahaniu slimákov. Keďže progresívny lisovací nástroj akumuluje milióny zásahov, dusíkové pružiny si udržiavajú svoj menovitý tlak, zatiaľ čo vinuté pružiny postupne slabnú-, čím sa dusík stáva spoľahlivejšou voľbou pre kritické funkcie odstraňovania a zdvíhania v náročných výrobných prostrediach.
Spolu-štruktúrované harmonogramy ostrenia, rýchle zmeny, presné zarovnanie lisu, aktívna kontrola tonáže a správne špecifikované systémy zdvíhania-určujú tieto postupy, či matrica vygeneruje 500 000 zásahov alebo 5 miliónov predtým, než bude potrebná väčšia renovácia. Investícia do disciplíny údržby sa vráti prostredníctvom predvídateľnej kvality, menšieho počtu neplánovaných zastávok a nákladov-za-zásah, vďaka ktorým je progresívne razenie konkurencieschopné voči alternatívnym metódam pri veľkom objeme.
Výber správneho partnera stroja a matrice
Údržba udržuje matricu v chode. Ale skôr, ako dopadne jediný zásah, celý program formujú dve rozhodnutia: ktorým lisom vložíte matricu a ktorým výrobcom progresívnych matríc dôverovať nástrojom. Buď sa pomýlite a nasledujúcich päť rokov strávite kompenzovaním nesúladu medzi schopnosťami a požiadavkami.
Prispôsobenie špecifikácií stroja požiadavkám na diely
Výber progresívneho lisovacieho stroja začína samotným dielom-nie tým, čo je k dispozícii na podlahe. Špecifikáciu riadia štyri premenné:
- Tonážna kapacita lisu– Spočítajte všetky sily rezania, tvárnenia a odizolovania na každej aktívnej stanici a potom použite bezpečnostný faktor 1,2 až 1,3 nad vypočítaný súčet. Beh príliš blízko menovitej kapacity urýchľuje únavu rámu a skracuje životnosť ložísk.
- Rozmery postele– Kolíska sa musí prispôsobiť celej dĺžke matrice s vôľou pre sklzy na šrot, podperu pásu a rýchlo{0}}výmenný upínací materiál. Viac-staničné progresívne razidlá môžu byť prekvapivo dlhé; pred vyhodnotením možností lisu zmerajte stopu základne matrice.
- Schopnosť rýchlosti zdvihu– Prispôsobte rozsah rýchlosti lisu vašim ročným cieľovým objemom. Diel vyžadujúci 2 milióny kusov ročne pri 90 % prevádzkyschopnosti potrebuje lis schopný udržať vypočítaný SPM bez prekročenia limitov podávania materiálu alebo mazania.
- Typ pohonu a profil zdvihu– Komplexné tvarovanie na viacerých staniciach uprednostňuje servopohony alebo spojovacie pohony. Jednoduché vysekávanie a prepichovanie pri vysokej rýchlosti funguje efektívne na štandardnej mechanickej kľuke. Geometria dielu vám povie, ktorý pohon si zaslúži svoju prémiu.
Typ materiálu pridáva ďalší filter. Progresívny lisovací lis z nehrdzavejúcej ocele potrebuje väčšiu priestorovú kapacitu a ťažšie{1}}mazacie systémy ako ten, ktorý je určený pre medené koncovky. Podobne, medicínske diely s prísnou toleranciou{3}} môžu ospravedlniť investíciu do servo lisu, ktorú by program držiakov nikdy nezískal.
Čo hodnotiť u dodávateľa progresívnych lisovníc
Tlač je polovica rovnice. Samotná progresívna raznica určuje, či sú presné ciele dosiahnuteľné a opakovateľné v miliónoch cyklov. Pri hodnotení partnerov s progresívnymi nástrojmi a lisovnicami, ktorí ponúkajú služby progresívneho lisovania, sa pozerajte za cenu za stanicu a preskúmajte hĺbku inžinierstva.
- Možnosť návrhu viacerých{0} staníc s úzkou opakovateľnosťou– Dodávatelia radiYICHENpodporte výrobných inžinierov a obstarávacie tímy pri získavaní progresívnych lisovacích nástrojov pre-veľkoobjemové kovové diely, poskytujúc efektívne viac{1}}formovanie na viacerých staniciach a škálovateľnú kapacitu hromadnej výroby, ktorá sa priamo premieta do konzistentnej kvality dielov-k{3}}dielom.
- Odbornosť v oblasti dizajnu progresívnych raziacich foriem– Dodávateľ by mal preukázať odbornosť v oblasti simulácie CAD/CAE vrátane{0}}predpovede pruženia na základe FEA a optimalizácie rozloženia pásov. Požiadajte o zobrazenie príkladov toho, ako vyriešili problémy s tvarovaním na geometriách porovnateľných s vašimi.
- Znalosť výberu nástrojovej ocele– Rôzne stanice čelia rôznym profilom opotrebovania. Schopný dodávateľ vyberie správnu kombináciu rýchlo-ocelí, tried práškovej metalurgie alebo karbidových doštičiek na základe materiálu, ktorý lisujete-nie je to jeden-veľkosť-pre-všetkých.
- {0}Vlastné zdroje na vyskúšanie– Výrobcovia so špeciálnymi skúšobnými lismi môžu overiť matricu za reálnych podmienok, zmerať vzorky dielov na CMM a zopakovať nastavenia predtým, ako sa nástroj odošle do vašej výroby. Táto interná{1}}možnosť testovania a overovania eliminuje týždne riešenia problémov po doručení.
- Technická podpora-po predaji– Progresívne matrice vyžadujú neustály servis. Vyhodnoťte, či dodávateľ ponúka pokyny na údržbu, podporu prebrúsenia a rýchlu výmenu opotrebiteľných komponentov, ako sú razníky, piloty a vložky.
- Škálovateľnosť– Vaše objemy môžu rásť. Dodávateľ štruktúrovaný tak, aby sa škáloval od počiatočnej výroby až po rozšírenú kapacitu-bez prerábky od nuly-pri rastúcom dopyte výrazne šetrí čas a náklady.
Preverovanie poskytovateľov služieb progresívneho lisovania kovov podľa týchto kritérií oddeľuje partnerov, ktorí navrhujú riešenia, od tých, ktorí jednoducho uvádzajú bloky nástrojov.
Škálovanie od prototypu po sériovú výrobu
Len málo programov sa spustí v plnej hlasitosti v prvý deň. Cesta sa zvyčajne pohybuje od overenia prototypu cez pilotné testy k trvalej hromadnej výrobe-a váš partner by mal podporovať každú fázu bez toho, aby si vynútil úplné reštartovanie nástroja pri každom prechode.
Počas skorej validácie softtooling alebo prototypové matrice s jednou stanicou{0}}potvrdia geometriu dielu a správanie materiálu pri nízkych nákladoch. Po stabilizácii konštrukcie prevezmú progresívne lisovnice vyrobené z kalených nástrojových ocelí pilotnú výrobu-riadenú sériu 5 000 až 50 000 dielov, ktorá overuje schopnosť procesu, rozmerovú stabilitu a trvanlivosť lisovnice za reálnych podmienok.
Prechod na hromadnú výrobu pridáva poslednú požiadavku: matrica musí vydržať milióny zásahov bez degradácie, ktorá posúva diely mimo toleranciu. Tu je najdôležitejšia filozofia dizajnu progresívnej raznice. Modulárna konštrukcia s vymeniteľnými vložkami, robustnými vodiacimi systémami a správne dimenzovanými dusíkovými pružinami umožňuje cielenú údržbu, ktorá umožňuje výrobu matrice bez úplného roztrhnutia.
Výber stroja aj zdroja lisovnice ako koordinované rozhodnutie-a nie izolovane-zabezpečuje, že kapacita lisu zodpovedá požiadavkám na tvarovanie lisovnice, lôžko zodpovedá pôdorysu lisovnice a technická podpora dodávateľa pokrýva celý životný cyklus od prvej vzorky až po trvalý-objemový výstup.
Často kladené otázky o progresívnych lisovacích strojoch
1. Ako rýchlo môže bežať progresívny lisovací stroj?
Štandardné progresívne lisovacie stroje pracujú medzi 100 a 400 údermi za minútu pre typické výrobné práce. Aplikácie s vysokou{3}}rýchlosťou môžu presiahnuť 1 000 zdvihov za minútu, ale dosiahnutie týchto rýchlostí si vyžaduje kombináciu pevných -bočných alebo spojovacích{7}}lisovacích rámov, presných servopodávačov s umiestnením v uzavretej-slučke, starostlivo navrhnutých vôlí matrice pre čisté strihanie a mikro-rozprašovacích systémov mazania špecifických kontaktných oblastí. Maximálna dosiahnuteľná rýchlosť závisí od druhu materiálu, šírky pásu, počtu aktívnych staníc a zvoleného systému pohonu lisu.
2. Aký je rozdiel medzi progresívnym razením a transferovým razením?
Progresívne lisovanie drží obrobok pripojený k nosnému pásu počas celej tvarovacej sekvencie a posúva ho zo stanice na stanicu v rámci jednej sady lisovníc rýchlosťou až 1,000+ SPM. Pretlačovacie lisovanie oddeľuje polotovar od pásu skôr, potom presúva jednotlivé obrobky medzi nezávislými stanicami pomocou mechanických prstov alebo prenosových ramien pri nižších rýchlostiach 15 až 60 SPM. Progresívne matrice vynikajú pri malých-až{7}}stredne veľkých-objemových súčiastkach, zatiaľ čo prenosové matrice zvládajú väčšie časti, hlboko{9}}ťahané škrupiny a súčasti vyžadujúce operácie z viacerých smerov, ktoré nosné pásy nezvládnu.
3. Aké materiály je možné spracovať na progresívnom lisovacom stroji?
Progresívne lisovacie stroje spracovávajú širokú škálu kovov vrátane nízkouhlíkovej{0}}ocele, nehrdzavejúcej ocele (série 300 a 400), medi a berýliovej medi, mosadze a hliníkových zliatin. Hrúbka cievky sa zvyčajne pohybuje od 0,004 palca pre mikro-presné elektronické terminály až po 0,250 palca pre ťažké konštrukčné držiaky. Každý materiál si vyžaduje špecifické nastavenia stroja-nehrdzavejúca oceľ vyžaduje vyššiu lisovaciu tonáž a -mazivá proti zadretiu, zatiaľ čo hliník potrebuje širšie dierovanie-na-vôľu lisovania a potiahnuté povrchy nástrojov, aby sa zabránilo hromadeniu materiálu.
4. Ako určíte správnu tonáž lisu pre progresívnu matricu?
Výber tonáže lisu vyžaduje sčítanie všetkých síl rezania, tvárnenia a odizolovania naprieč každou aktívnou stanicou v matrici a potom použitie bezpečnostného faktora 1,2 až 1,3 nad vypočítaný súčet. Medzi kľúčové premenné patrí hrúbka materiálu a pevnosť v ťahu, počet simultánnych operácií a zložitosť tvarovania, ako je hlboké ťahanie alebo razenie. Bežným pravidlom je dimenzovať lis na 60 až 70 percent jeho menovitej kapacity pre vypočítané špičkové zaťaženie, čo poskytuje priestor pre kolísanie materiálu a postupné zvyšovanie reznej sily, pretože hrany razníka sú medzi cyklami ostrenia tupé.
5. Ako často potrebuje progresívna matrica údržbu alebo ostrenie?
Intervaly ostrenia sa líšia v závislosti od lisovaného materiálu. Zápustky s mäkšími kovmi, ako je mäkká oceľ C1010 alebo meď, môžu vydržať 250 000 alebo viac úderov medzi jednotlivými službami, zatiaľ čo nástroje na spracovanie nehrdzavejúcej ocele 304 zvyčajne vyžadujú ostrenie každých 50 000 až 100 000 úderov z dôvodu vyššej abrazivity materiálu. Efektívne programy údržby sledujú skôr počty zdvihov ako kalendárne dátumy, kontrolujú rezné hrany pod zväčšením, keď výška otrepu presiahne 10 percent hrúbky materiálu, a overujú rozmery vodiaceho kolíka, sily pružiny a výšku uzáveru matrice v každom servisnom intervale. Dodávatelia ako YICHEN môžu poskytnúť usmernenia týkajúce sa plánov údržby prispôsobených špecifickým konfiguráciám lisovníc a výrobným materiálom.


