


Čo je to progresívna raznica a prečo na nej záleží
Ak získavate veľké{0}}objemové kovové časti, stretnete sa s výrazom „progresívne lisovanie" skoro a často. Ale čo presne je progresívna matrica a prečo je stredobodom takmer každého seriózneho rozhovoru o produkčnom razení?
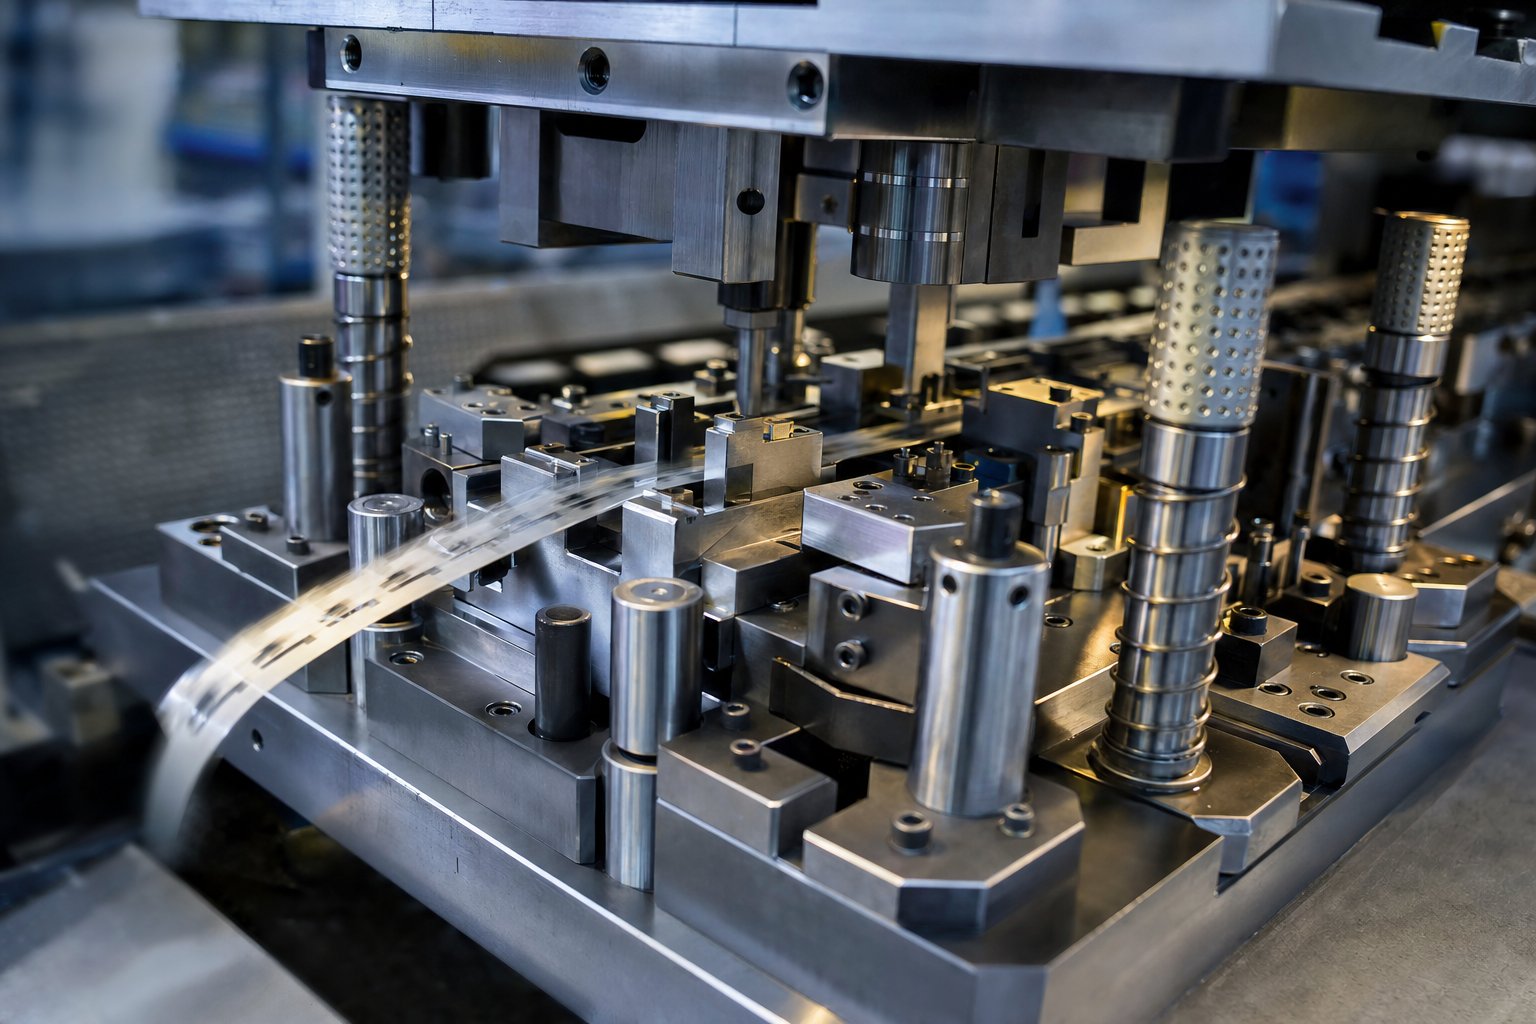
Progresívna raznica je jediný nástroj obsahujúci viacero staníc usporiadaných za sebou. Nepretržitý kovový pás sa posúva cez matricu a pri každom zdvihu lisu sa posúva o jeden pevný krok. Každá stanica vykonáva samostatnú operáciu - dierovanie, ohýbanie, tvarovanie alebo rezanie - tak, že hotová súčiastka spadne na koniec pri každom cykle lisu.
Definovanie progresívnej kocky
Predstavte si to ako montážnu linku zlisovanú do jedného bloku nástrojovej ocele. Namiesto toho, aby sa časť presúvala medzi samostatnými strojmi, samotný materiál prechádza cez stanice vo vnútri matrice. Pás zostáva spojený nosnými chlopňami až do konečného odrezania, čo udržuje všetko zarovnané a eliminuje ručnú manipuláciu medzi operáciami. Naproti tomu jedna-stupňová matrica vykoná iba jednu operáciu na ťah - jeden ohyb, jeden otvor, jeden polotovar. Táto jednoduchosť funguje pre prototypy alebo krátke série, ale vyžaduje si viac nastavení a viac práce na dokončenie komplexnej časti. Progresívne razidlá spájajú všetky tieto kroky do jedného nepretržitého cyklu a vytvárajú hotový diel s každým zdvihom lisu.
Prečo progresívne razenie dominuje vo-vysokoobjemovej produkcii
Dôvod, prečo progresívne lisovanie dominuje stredne{0}}až{1}}veľkoobjemovej výrobe, spočíva v troch veciach: rýchlosti, opakovateľnosti a efektívnosti materiálu. Moderné lisy s progresívnymi matricami dokážu dosiahnuť stovky zdvihov za minútu, čo znamená tisíce rovnakých dielov za hodinu s minimálnym zásahom operátora. Milióntá časť z dobre-udržiavanej postupovej kocky je rozmerovo identická s prvou. Odpad materiálu zostáva nízky, pretože rozloženie pásov je optimalizované na využitie čo najväčšej šírky cievky.
Pre výrobných inžinierov a obstarávacie tímy, ktoré hodnotia výrobcov progresívnych lisovacích nástrojov, je pochopenie tohto procesu na technickej úrovni nevyhnutné. Formuje každé následné rozhodnutie - od ponuky až po očakávania kvality. Sekcie vpredu presne rozpisujú, ako materiál preteká progresívnou matricou, stanicu po stanici, a čo to znamená pre vaše náklady a časovú os.
Ako funguje proces progresívneho razenia
Progresívna raznica vyzerá zvonku klamlivo jednoducho - ťažký blok nástrojovej ocele priskrutkovaný do lisu. Vo vnútri však pri každom zdvihu spolupracujú desiatky presne opracovaných staníc. Pochopenie toho, čo sa deje na každej stanici a ako sa pás medzi nimi pohybuje, vám poskytne technický základ na vyhodnotenie realizovateľnosti dielu, klásť lepšie otázky počas cenovej ponuky a brať výrobcov na zodpovednosť za kvalitu.
Stanica-podľa-vysvetlenia prevádzky stanice
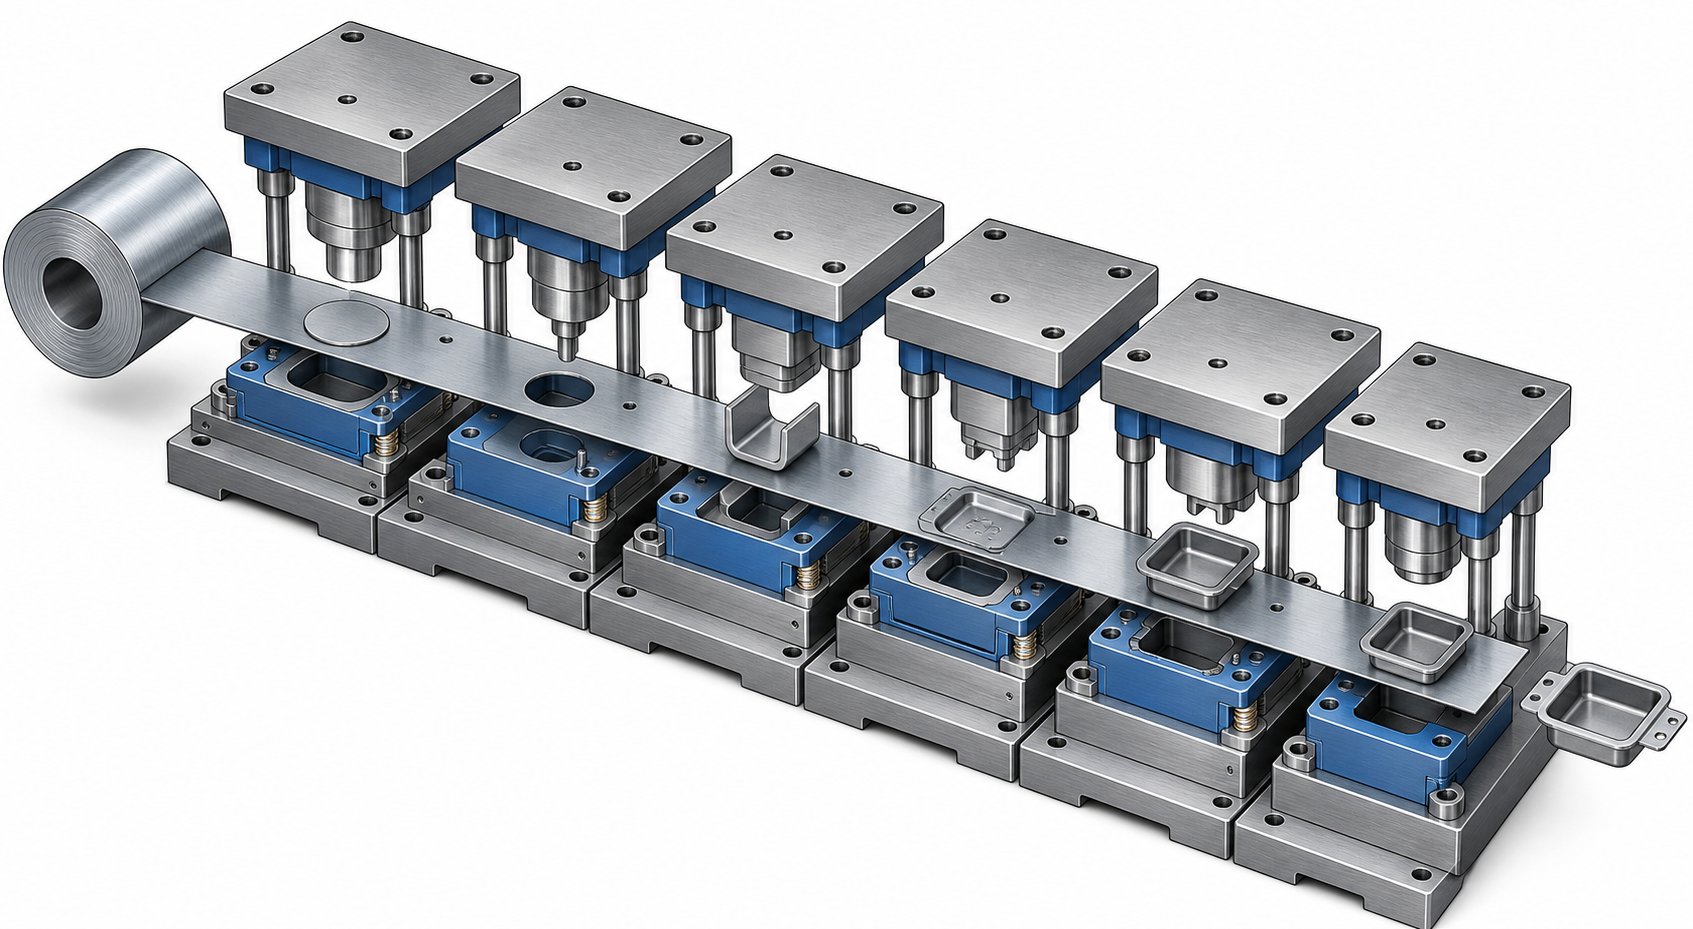
Predstavte si cievku z plochého kovu - ocele, medi, hliníka - naloženú na odvíjač a prevlečenú cez rovnačku, ktorá odstraňuje súpravu cievok. Pás vstupuje do progresívnej matrice a posúva o jeden presný prírastok, nazývaný rozteč, pri každom stlačení. Každá stanica súčasne vykonáva špecifické tvarovacie alebo rezacie operácie na inej časti pásu. Tu je typická postupnosť od vstupu po hotovú časť:
- Prepichnutie pilotného otvoru:Prvá stanica razí malé, presne umiestnené vodiace otvory do pásu. Tieto otvory zaberajú zarovnávacie kolíky (piloty) na staniciach po prúde, čím sa zabezpečí, že pás sa pri každom zdvihu zaregistruje s presnosťou na tisíciny palca.
- Blanking a piercing:Nasledujúce stanice vyrežú obrys profilu a vnútorné prvky - diery, štrbiny, zárezy - a odstránia materiál, ktorý nebude súčasťou hotového komponentu.
- Formovanie:Operácie ohýbania, kreslenia alebo razenia tvarujú ploché časti pásu do trojrozmernej geometrie. V závislosti od zložitosti môže tvarovanie zahŕňať viacero staníc, aby sa kontroloval tok materiálu a zabránilo sa praskaniu.
- Razenie:Operácia vysokotlakovej kompresie zjemňuje hrúbku v lokalizovaných oblastiach, zaostruje prvky alebo vyrovnáva povrchy na úzku toleranciu. Razenie je bežné pre diely vyžadujúce presnú rovinnosť alebo kalibrovaný posun materiálu.
- Orezávanie:Prebytočný materiál, chlopne alebo zvyšky z formovania sa odstránia, čím sa vyčistí konečný profil dielu.
- Oddelenie (oddelenie):Koncová stanica oddeľuje dokončený diel od nosného pásu. Hotová súčiastka padá do zásobníka alebo na dopravník, zatiaľ čo zostávajúci pás skeletu sa vysunie na recykláciu.
Kritickým pohľadom je tu simultánnosť. Zatiaľ čo stanica 6 odreže hotový diel, stanica jedna preráža pilotné otvory na novej časti pásu a každá stanica medzi tým pracuje na inej časti v inom štádiu dokončenia. Jeden stlačený zdvih, jeden hotový diel - v každom cykle.
Rozloženie pásu a tok materiálu
Rozloženie pásu je inžiniersky plán, ktorý toto všetko umožňuje. Predtým, ako sa akákoľvek oceľ obrobí pre matricu, inžinieri pomocou softvéru CAD presne navrhnú, ako budú diely vložené do pásu, ktoré operácie sa uskutočnia na ktorých staniciach a koľko materiálu premosťuje medzi prvkami, aby sa zachovala integrita nosného pásu počas celého procesu.
Dobre{0}}navrhnuté rozloženie pruhov vyvažuje niekoľko protichodných požiadaviek:
- Spotreba materiálu:Usporiadanie prvkov dielov na minimalizáciu odpadu medzi komponentmi. Dokonca aj niekoľko percentuálnych bodov lepšieho výnosu môže ušetriť tisíce dolárov pri miliónovom-sérií.
- Sila nosiča:Spojovacie jazýčky, ktoré držia časť na pásiku, musia byť dostatočne pevné, aby ho pretiahli cez každú stanicu bez skreslenia, a zároveň dostatočne tenké, aby sa pri odrezaní čisto oddelili.
- Logika postupnosti formovania:Operácie musia byť usporiadané tak, aby skoršie rezy neoslabili oblasti potrebné pre neskoršie ohyby a tvarované prvky nezasahovali do plochého pohybu pásu cez stanice po prúde.
- Kompenzácia odpruženia:Inžinieri používajú simuláciu FEA na predpovedanie toho, ako sa kov elasticky zotaví po tvarovaní a navrhnú zámerné prehnutie do geometrie formy.
Rozloženie pásu je kdeprogresívna raznica a razenieodbornosť skutočne ukazuje. Menej skúsený obchod môže vytvoriť funkčné usporiadanie; skúsený nástrojový inžinier vyrobí nástroj, ktorý beží rýchlejšie, plytvá menej materiálom a vyžaduje menej údržbových zásahov počas miliónov cyklov.
Rýchlosť zdvihu a rýchlosť výroby
Rýchlosť je miesto, kde sa progresívne lisovanie kovov vzďaľuje od všetkých ostatných spôsobov tvarovania. Pretože pás sa podáva nepretržite a všetky stanice pracujú paralelne, výstupná rýchlosť sa rovná rýchlosti zdvihu lisu - jeden hotový diel na zdvih.
Typické rýchlosti progresívneho lisu sa líšia v závislosti od zložitosti dielu a materiálu:
| Typ aplikácie | Typická miera zdvihu | Príklady častí |
|---|---|---|
| Veľké konzoly / konštrukčné prvky | 25-80 úderov za minútu | Automobilové držiaky, kryty HVAC |
| Stredne-veľké konektory a terminály | 100-400 úderov za minútu | Elektrické kontakty, spony, spojovacie prvky |
| Malé presné komponenty | 400–1,500+ úderov za minútu | Mikro-konektory, kontakty batérie, olovené rámiky |
Na hornom konci môžu vysokorýchlostné linky na lisovanie kovov s malými presnými dielmi na vyhradených lisoch - ako Bruderer alebo podobných-vysokorýchlostných platformách - prekročiť 1 500 zdvihov za minútu. To znamená viac ako 2 milióny dielov za jeden 24-hodinový výrobný deň. Dokonca aj pri miernych rýchlostiach 200 zdvihov za minútu vyrobí progresívna raznica 12 000 dielov za hodinu bez toho, aby sa medzi operáciami dotkol materiálu žiadneho operátora.
To, čo udržuje tieto rýchlosti dosiahnuteľné, nie je len stlačenie -, ale celý systém, ktorý spolupracuje. Automatické cievkové podávače posúvajú pás s mikrónovou- presnosťou pri každom ťahu. V-snímače matrice monitorujú polohu pásu a tvarovacie sily v reálnom čase a v prípade zistenia nesprávneho podávania alebo zlomeného razníka okamžite zastavia lis. Mazacie systémy aplikujú presné množstvá lisovacieho oleja, aby sa znížilo trenie a hromadenie tepla, čo je obzvlášť dôležité pri vysokorýchlostných aplikáciách lisovania kovov, kde akumulácia tepla môže deformovať diely alebo zmäkčiť hrany nástrojov.
Táto kombinácia paralelných operácií, nepretržitého podávania a automatizovaného monitorovania je to, čo robí z progresívnej lisovacej matrice produkčného ťahúňa pre každého výrobcu, ktorého objemy sú v stovkách tisíc alebo miliónoch. Ale hrubá rýchlosť je dôležitá len vtedy, ak sú diely správne -, a to do značnej miery závisí od toho, ako sa jeden typ matrice porovnáva s iným pre danú aplikáciu.
Progresívne matrice v porovnaní s alternatívnymi typmi matríc
Nie každý lisovaný diel patrí do postupovej matrice. Geometria môže byť príliš veľká, objem príliš nízky alebo tvarovanie príliš hlboké na to, aby proces podávania pásu{1}}ne mohol efektívne zvládnuť. Vedieť, kde progresívne matrice vynikajú - a kde nie -, vás ušetrí od nadmerného-investovania do nástrojov, ktoré bojujú proti fyzike vašej časti.
Progresívne matrice verzus prenosové matrice
Najväčší rozdiel medzi progresívnymi matricami a prenosovými matricami spočíva v tom, ako sa obrobok pohybuje v procese. V progresívnej matrici zostáva diel spojený s nosným pásom od začiatku do konca, pričom sa oddeľuje iba na konečnej oddeľovacej stanici. V prenosovej matrici sa polotovar oddeľuje od pásu predčasne a pohybuje sa nezávisle medzi stanicami mechanickými chápadlami alebo prenosovými prstami.
Prečo na tom záleží? Keď sa časť odpojí od pásu, môže sa otáčať, preklápať alebo hlboko ťahať bez obmedzení spojenej nosnej tkaniny. Vďaka tomu sú transferové matrice lepšou voľbou pre väčšie komponenty, hlboko{1}}ťahané geometrie a diely vyžadujúce operácie na viacerých stranách. Prenosové matrice tiež šetria materiál -, po výrobe nie je potrebné šrotovať kostru nosného pásu.
Kompromisom je rýchlosť. Prenosové mechanizmy nemôžu zodpovedať rýchlosti zdvihu pásovej-progresívnej matrice a nastavenie nástrojov je zvyčajne zložitejšie. Pre malé-až{4}}stredne veľké súčiastky pri veľkých objemoch s miernou hĺbkou ťahu vyhrávajú progresívne lisovacie nástroje, pokiaľ ide o čas cyklu a cenu dielu-. Pre diely väčšie ako približne 12 palcov alebo vyžadujúce hĺbku ťahania nad rámec toho, čo umožňuje pripojený pás, je zvyčajne tým správnym riešením prenosová matrica.
Progresívne matrice verzus zložené a tandemové matrice
Zložené matrice vykonávajú viacero operácií súčasne jediným zdvihom lisu - rezanie, dierovanie a vysekávanie prebieha naraz. Vyrábajú extrémne ploché časti s vynikajúcou sústrednosťou medzi vnútornými a vonkajšími prvkami. Myslite na podložky, jednoduché tesnenia a ploché polotovary, kde je rozhodujúca geometrická presnosť v jednej rovine.
Znie to efektívne? Je to - pre jednoduché ploché diely. Zložené matrice však nemôžu tvarovať, ohýbať ani vytvárať trojrozmerné prvky. V momente, keď vaša súčiastka potrebuje nohu ohnutú nahor, vyrazený jazýček alebo vyrazené rebro, prekročili ste to, čo dokáže zložená matrica. Progresívne matrice zvládajú túto zložitosť pri zachovaní vysokej priepustnosti.
Tandemové lisovacie lisy (niekedy nazývané aj lisovacie lisy) majú ešte iný prístup: jednotlivé jednotlivé- lisy s jednou operáciou usporiadané v rade, každý vo svojom vlastnom lise alebo lisovacej stanici, s automatickým prenosom medzi nimi. Uvidíte tandemové línie pri lisovaní automobilových panelov s ťažkým-rozmerom, kde si každý zásah vyžaduje enormnú tonáž a diely sú príliš veľké na jeden progresívny nástroj. Flexibilita je vysoká - môžete preusporiadať alebo vymeniť jednotlivé matrice bez zlikvidovania celej súpravy -, ale požiadavky na podlahovú plochu, čas nastavenia a kapitálové náklady sú podstatne vyššie.
Jednostupňové{0}} matrice, najjednoduchšia možnosť, vykonajte jednu operáciu na zdvih. Sú ideálne na prototypovanie, krátke série alebo sekundárne operácie na predtým lisovaných dieloch. Pri objemoch výroby nad niekoľko tisíc kusov však náklady na prácu a manipuláciu s dielmi prostredníctvom viacerých jednostupňových{3}}nastavení rýchlo prevyšujú investície do nástrojov pre progresívne riešenie nástroja a matrice.
Výber správneho typu matrice pre vašu aplikáciu
Rozhodnutie nie je vždy jasné. Časť s miernou zložitosťou pri 50 000 kusoch ročne môže odôvodniť progresívne lisovanie pre jedného výrobcu, ale nie pre iného, v závislosti od materiálových nákladov, potrieb tolerancie a dostupnej kapacity lisu. Tu je vedľajšie-porovnanie{5}}na objasnenie kompromisov:
| Kritériá | Progressive Die | Prenosová kocka | Compound Die | Tandem Line Die | Single{0}}Stage Die |
|---|---|---|---|---|---|
| Objemová vhodnosť | Vysoká (100 000 a viac dielov/rok) | Stredná až vysoká (10 000 – 500 000+) | Stredná až vysoká (jednoduché časti) | Stredná až vysoká (veľké panely) | Nízka (prototypy, krátke jazdy) |
| Rozsah veľkostí dielov | Malá až stredná-veľkosť (do ~12") | Stredné až veľké (6" až 36"+) | Malé až stredné (iba ploché) | Veľké (automobilové panely, konštrukčné) | Akákoľvek veľkosť |
| Schopnosť zložitosti | Stredné až vysoké (ohyby, tvary, piercing) | Vysoká (hlboké ťahy, viac{0}}osové tvarovanie) | Nízka (prevádzky na rovine,-jednom lietadle) | Vysoká (ťažké tvarovanie, veľké ťahy) | Iba jedna operácia |
| Typické náklady na nástroje | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100 000 – 1 milión USD+ (celý riadok) | 2 000 – 20 000 $ za kocku |
| Ideálne prípady použitia | Elektrické kontakty, konzoly, spony, svorky | Hlboko{0}}ťahané kryty, veľké kryty, rúry | Podložky, ploché polotovary, jednoduché tesnenia | Panely karosérie automobilov, ťažké konštrukčné diely | Prototypovanie, sekundárne operácie, veľmi nízky objem |
Niekoľko praktických pravidiel: ak je vaša časť plochá a jednoduchá, začnite so zloženou kockou. Ak je veľký, hlboko{1}}kreslený alebo potrebuje operácie na oboch stranách, pozrite sa na prenosové nástroje. Ak je to ťažký-rozchodový panel meraný v stopách a nie v palcoch, tandemová linka dáva zmysel. A ak je vaša súčiastka malá-až{6}}stredne veľká, geometricky zložitá a potrebná v objemoch, kde sú náklady na kus-dôležitejšie ako počiatočná investícia, - progresívne matrice sú takmer vždy riešením.
Raziaci nástroj a typ matrice, ktorý si vyberiete, neurčujú len cenu dielov, ale aj to, ktorí výrobcovia vám môžu reálne slúžiť. Predajňa špecializujúca sa na progresívne matrice nemusí vlastniť tonáž alebo veľkosť lôžka na prenosové práce a naopak. Táto skutočnosť sa stáva obzvlášť dôležitou, keď certifikácie materiálov, sledovateľnosť a protokoly čistých priestorov - špecifické pre dané odvetvie - ešte viac zúžia vaše možnosti.
Špecifické{0}}požiadavky odvetvia, ktoré ovplyvňujú výber výrobcu
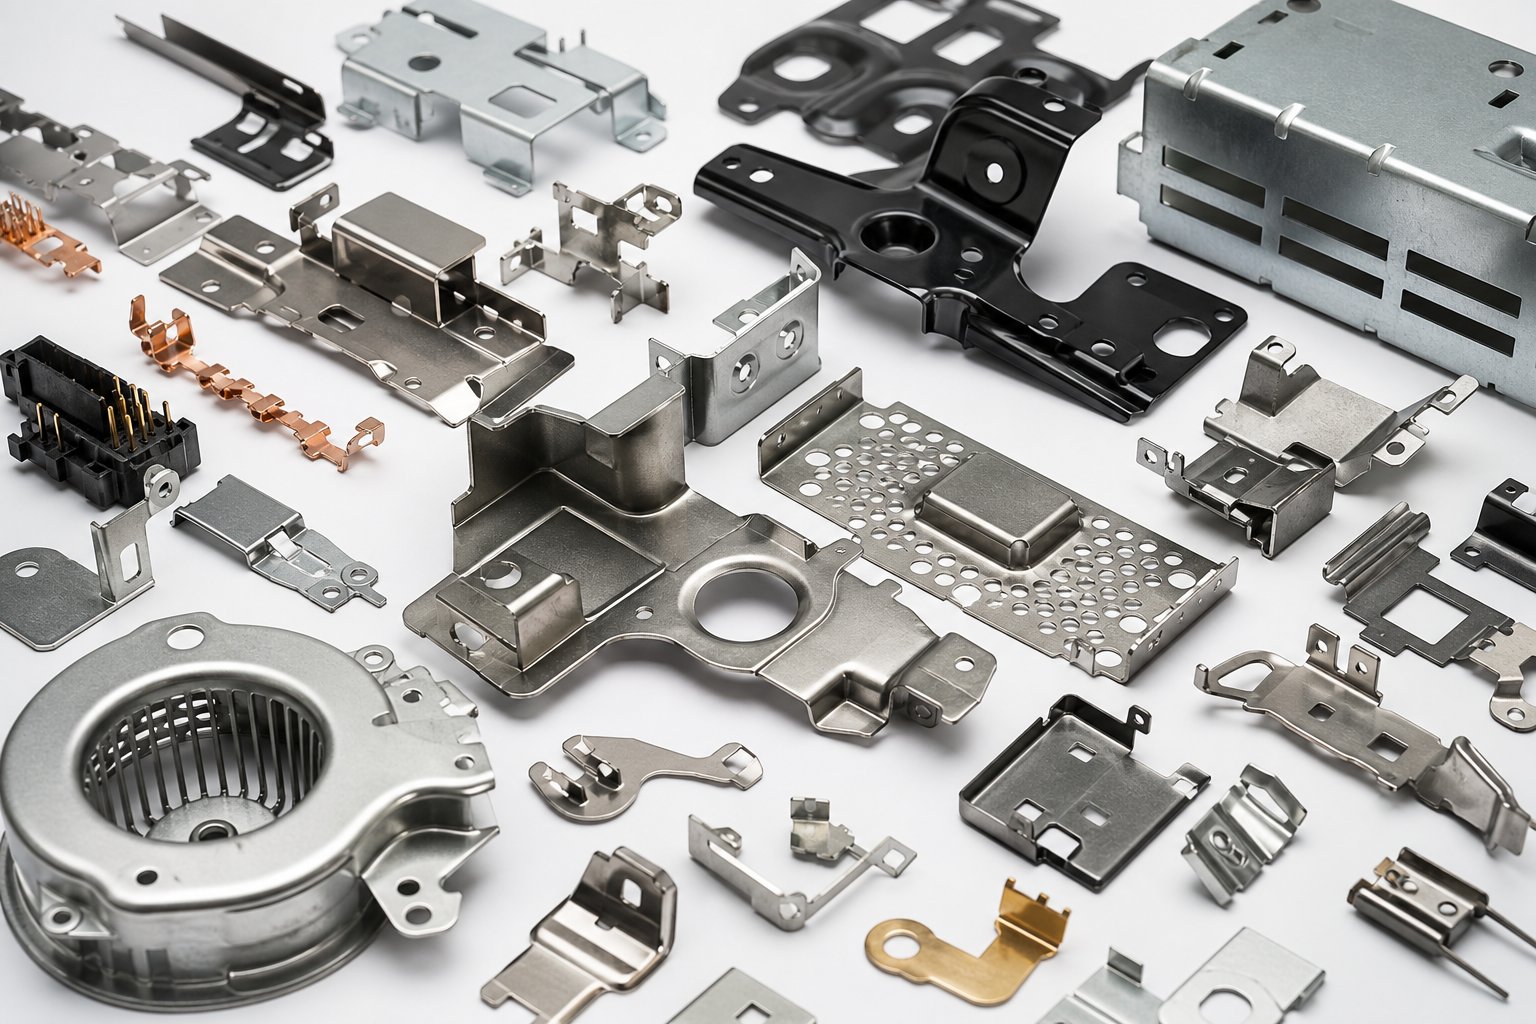
Progresívna kocka je progresívna kocka, však? Fyzika podávania pásov a formovania založeného na stanici- sa medzi odvetviami nemení. Ale požiadavky týkajúce sa týchto operácií - tolerancie, certifikácie, vysledovateľnosť materiálu, normy čistoty - sa tak dramaticky líšia, že výrobca dokonale vhodný pre jeden sektor môže byť pre iný úplne nesprávny.
Požiadavky na automobilový priemysel a dopravu
Progresívne lisovanie automobilových komponentov vyžaduje kombináciu prísnej kontroly rozmerov, veľkých objemov a prísnej procesnej dokumentácie. Všetky konektory, svorky, konzoly a konštrukčné svorky vyžadujú tolerancie polohy, ktoré môžu na kritických prvkoch klesnúť až na 0,005 mm. Pri ročných objemoch, ktoré často presahujú niekoľko miliónov kusov, dokonca aj malé odchýlky v rozstupe lisovnice alebo zmesi pruženia materiálu do značnej miery odpadu.
Výrobcovia obsluhujúci tento priestor potrebujú certifikáciu IATF 16949 a musia vykonávať protokoly APQP (Rozšírené plánovanie kvality produktu) a PPAP (Proces schvaľovania časti výroby). Stretnete sa aj s požiadavkami na sledovateľnosť-úrovne šarže, štatistické grafy riadenia procesov a zaručené hodnoty CPK nad 1,33 v kritických dimenziách. Obchod bez týchto systémov sa jednoducho nemôže kvalifikovať ako dodávateľ pre automobilový priemysel, bez ohľadu na to, ako dobre reže oceľ.
Normy presnosti zdravotníckych pomôcok a elektroniky
Lekárske progresívne razenie predstavuje úplne inú vrstvu zložitosti. Časti určené pre implantovateľné zariadenia, systémy na podávanie liekov alebo chirurgické nástroje musia spĺňať normy riadenia kvality ISO 13485 a často vyžadujú certifikáciu biokompatibilných materiálov. Sledovateľnosť presahuje úroveň šarže - niektoré aplikácie vyžadujú sledovanie na úrovni sériového-čísla-od surového zvitku až po hotový diel. Na zabránenie kontaminácii časticami, ktoré prichádzajú do styku s telesnými tekutinami, môže byť potrebná aj výroba v čistých priestoroch alebo riadené{7} prostredie.
Elektronické razenie má rovnaký dôraz ako medicínsky sektor na mikro-presnosť, no pridáva jedinečné materiálne výzvy. Progresívne razenie medi - pomocou fosforového bronzu, berýliovej medi alebo -bezkyslíkových zliatin medi - si vyžaduje nástroje optimalizované pre mäkšie, gumovitejšie materiály, ktoré sa pri zaťažení razníkom správajú veľmi odlišne od uhlíkovej ocele. Dôležitá je aj kompatibilita pokovovania: diely určené na pokovovanie zlatom, cínom alebo niklom potrebujú výšku ostrapov riadenú na jedno-mikróny, takže povlaky priľnú rovnomerne bez premostenia medzi prvkami.
- Automobilový priemysel:IATF 16949, APQP/PPAP, hlásenie CPK, materiálové certifikácie podľa špecifikácií OEM
- Zdravotnícke pomôcky:ISO 13485, testovanie biokompatibility (ISO 10993), kmeňové záznamy zariadenia, overené procesy
- elektronika:Zhoda s normami IPC, deklarácie materiálov RoHS/REACH, špecifikácie adhézie pokovovania
- Obrana/vzdušný priestor:Certifikácia AS9100, zdroje materiálu v súlade s DFARS-, úplná sledovateľnosť šarží, riadená dokumentácia
- HVAC/Priemysel:Rozpoznanie komponentov UL/CSA, testovanie korózie soľným sprejom, overenie hrúbky materiálu podľa noriem ASTM
HVAC a priemyselné aplikácie
Progresívne razenie HVAC zaberá opačný koniec spektra presnosti ako lekárske alebo elektronické práce -, ale to nie je jednoduché. Lisovanie veľkých držiakov, montážne dosky, kryty ventilátorov a komponenty výmenníkov tepla sú zvyčajne vyrobené z progresívnych lisovacích materiálov z uhlíkovej ocele v rozmeroch od 1 mm do 3 mm alebo ťažších. Priority sa posúvajú smerom k optimalizácii nákladov-na-diel, odolnosti voči korózii prostredníctvom výberu materiálu alebo dodatočných{7}}pokovov a štrukturálnej trvanlivosti počas miliónov tepelných cyklov.
Výrobcovia, ktorí pôsobia v tomto sektore, potrebujú vysokotonážne lisy s veľkými rozmermi lôžka, robustné nástroje navrhnuté pre ťažké-materiály a efektívne systémy nakladania so šrotom, aby náklady na progresívne lisovanie kovov zostali konkurencieschopné. Tolerancie sú voľnejšie ako elektronika alebo medicína - zvyčajne plus alebo mínus 0,1 mm až 0,2 mm -, ale samotné materiálové sily si vyžadujú iné technické znalosti ako mikro-presná práca.
Obranné a letecké aplikácie ukladajú dodatočné požiadavky na dokumentáciu na akúkoľvek úroveň presnosti, ktorú diel vyžaduje. Materiálové certifikácie musia vysledovať až k mlynu s úplným overením chemických a mechanických vlastností. Kontrola šarže, prvé-správy o kontrole artiklov a riadená-správa výkresov revízií-nevyjednávať. Obchod bez certifikácie AS9100 alebo oboznámenia sa s požiadavkami na získavanie materiálov DFARS bude mať problém prejsť auditom kvalifikácie dodávateľa.
Poučenie pre kupujúcich: nepredpokladajte, že výrobca, ktorý vyniká v jednom sektore, automaticky prenáša túto schopnosť do iného. Dielňa, ktorá používa vysokorýchlostné-zápustky konektorov zo zliatiny medi rýchlosťou 1 200 zdvihov za minútu, nemusí mať žiadne skúsenosti s ťažkým tvarovaním a testovaním korózie, ktoré si vyžaduje progresívne lisovanie uhlíkovej ocele pre HVAC. Naopak, výrobcovi optimalizovanému pre veľké priemyselné držiaky môže chýbať mikro-presná infraštruktúra nástrojov a čistých priestorov, ktoré sú potrebné na medicínske progresívne razenie. Prispôsobte osvedčené priemyselné skúsenosti výrobcu vašej skutočnej aplikácii -, nielen zoznamu ich strojov.
Proces progresívneho inžinierstva a vývoja lisovníc
Výber správneho výrobcu podľa odvetvia je len časťou rovnice. To, čo sa stane medzi podpísaním objednávky a prijatím výrobných dielov, môže trvať mesiace - a technické rozhodnutia prijaté počas tohto okna určujú, či váš progresívny lisovací nástroj funguje bezchybne počas miliónov cyklov, alebo či sa na lise vyrovná s nekonečnými úpravami.
Väčšina kupujúcich túto fázu nikdy detailne nevidí. Odošlú výkres dielu, dostanú cenovú ponuku a čakajú na vzorky. Pochopenie procesu navrhovania progresívnych lisovacích nástrojov vám však poskytne páku: budete vedieť, kedy sa vrátiť späť, kedy schváliť a ktoré míľniky signalizujú, že váš partner v oblasti nástrojov má skutočnú hĺbku inžinierstva v porovnaní s prístupom-a{3}}vyskúšať.
Fáza návrhu a simulácie
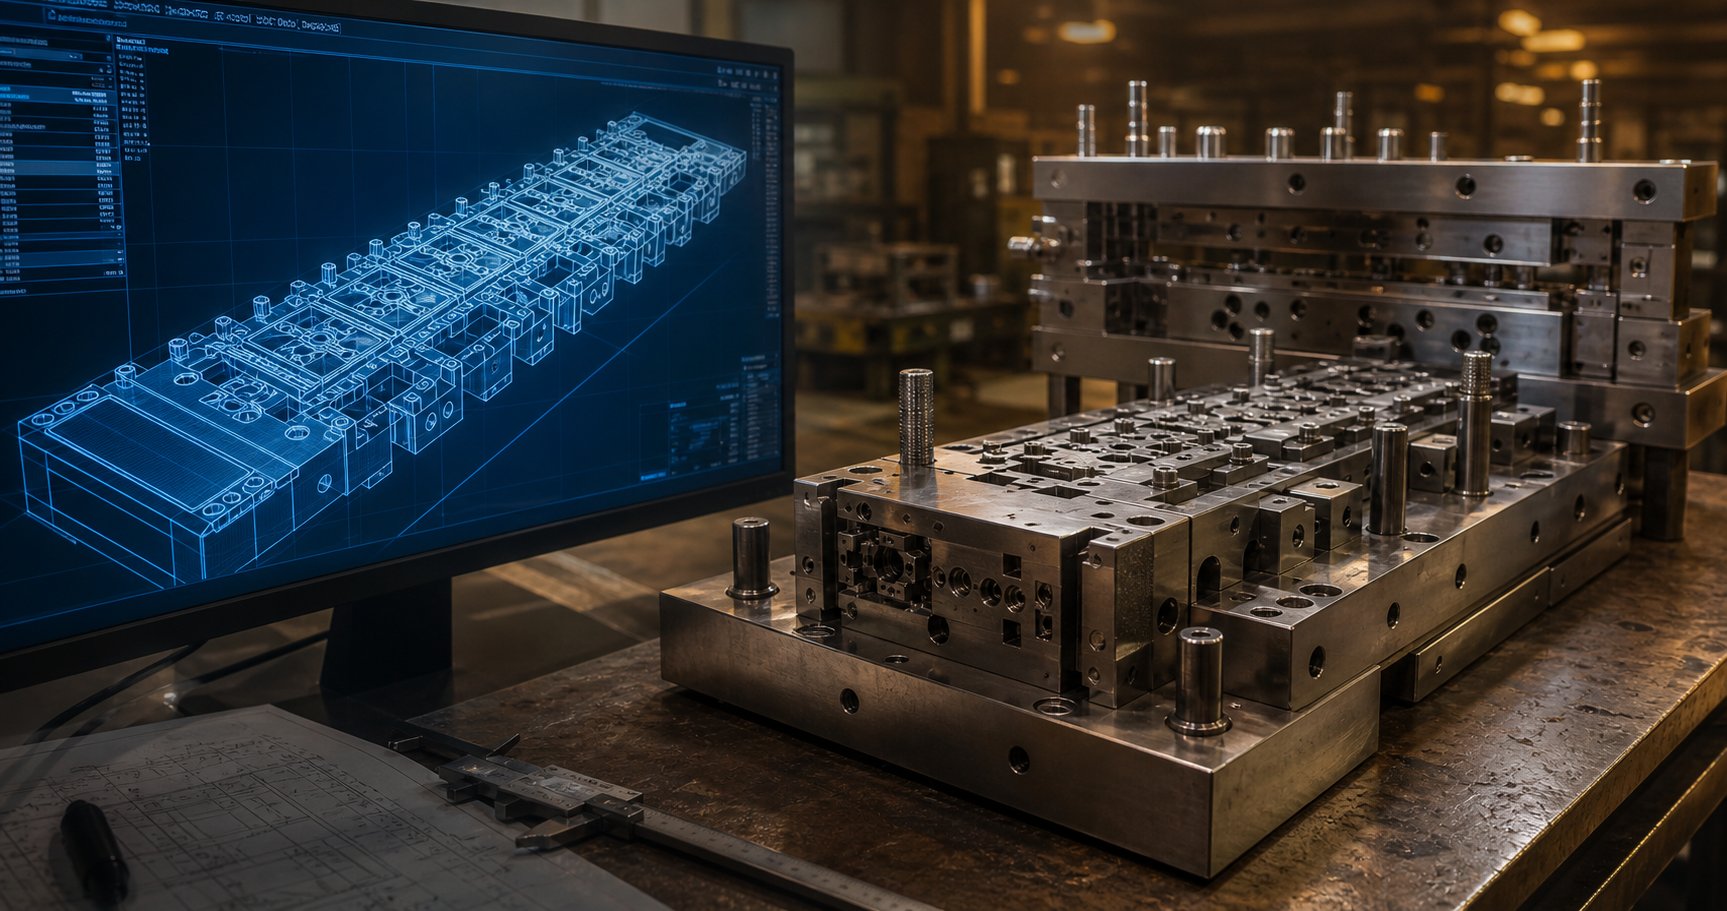
Každá progresívna matrica začína rozložením pásu - 2D alebo 3D modelom CAD, ktorý presne ukazuje, ako sa dielec ukladá do cievky, aké operácie prebiehajú na jednotlivých staniciach a ako nosný pás všetko spája. Inžinieri používajú platformy CAD/CAM na definovanie geometrie razníka, vôlí lisovníc, pilotných umiestnení a sekvencií tvarovania predtým, ako sa akákoľvek oceľ rozreže.
Tu je miesto, kde sa schopní výrobcovia oddeľujú: na navrhovanom dizajne spúšťajú simuláciu analýzy konečných prvkov (FEA). Nástroje ako softvér na simuláciu prírastkového tvárnenia - vrátane platforiem ako AutoForm ProgSim - umožňujú inžinierom virtuálne vyskúšať matricu na počítači. Simulácia predpovedá riedenie materiálu, riziko pokrčenia, uhly odpruženia a požadovanú tvarovaciu tonáž na každej stanici. Dokonca aj automaticky-upraví silu prítlačnej podložky, keď zistí potenciálnu tvorbu vrások.
Prečo je to pre vás ako kupujúceho dôležité? Pretože simuláciou-poháňaný dizajn progresívnej raznice zachytáva problémy, ktoré by sa inak objavili o týždne neskôr počas fyzickej skúšky, - pri ich oprave znamená prebrúsenie kalenej nástrojovej ocele alebo zošrotovanie celých častí raznice. AkoMetalForming Magazinepoznamenáva, že dizajnéri majú často maximálnu voľnosť na začiatku procesu, ale minimálne výrobné znalosti, a táto medzera sa rýchlo zmenšuje, keď sú v procese tvrdé nástroje. Simulácia odstraňuje túto vedomostnú medzeru skôr, ako sa peniaze vydajú na oceľ.
Počas tejto fázy by ste mali očakávať kontrolu a schválenie:
- Výkresy rozloženia pásu zobrazujúce orientáciu dielu, poradie staníc a percento využitia materiálu
- Výsledky FEA zvýrazňujúce všetky rizikové oblasti formovania (rozštiepenie, vrásky, nadmerné rednutie)
- Stratégia kompenzácie pruženia pre ohyby a tvary
- Predbežné odhady tonáže a výber tlače
- Potvrdenie materiálov na progresívne lisovanie - triedy zliatiny, tvrdosti, hrúbky a šírky zvitku
Prototypovanie a testovanie dierok
S virtuálne overeným dizajnom sa komponenty matrice vyrábajú pomocou CNC frézovania, drôtového EDM a presného povrchového brúsenia. Moderné drôtové EDM stroje režú zložité profily razidiel a lisovníc s toleranciou 0,005 mm, zatiaľ čo vysokorýchlostné CNC-frézovanie zvláda 3D tvarovacie povrchy a vrecká na čeľusťoch lisovníc. Tepelné spracovanie vytvrdzuje kritické komponenty na 58-62 HRC a dokončovacie brúsenie prináša všetko do konečných rozmerov.
Skúška v diere je miesto, kde sa progresívne nástroje stretávajú s realitou. Zostavená matrica ide do skúšobného lisu a výrobca spracováva pásy vzoriek pri nízkej rýchlosti, čím sa postupne zvyšuje rýchlosť zdvihu, pričom kontroluje diely v každej fáze. Inžinieri kontrolujú:
- Presnosť rozmerov voči toleranciám tlače dielov
- Výška otrepu a stav hrán na prepichnutých prvkoch
- Uhly ohybu a odpruženie proti nominálnym špecifikáciám
- Konzistencia podávania pásu a zapojenie pilota
- Povrchová úprava tvárnenia a akékoľvek známky odierania alebo naberania materiálu na nástrojoch
Očakávajte viacero opakovaní testov. Dokonca aj pri simulácii sú menšie úpravy normálne - podsúvanie razníka o 0,05 mm, odľahčenie úzkej vôle alebo vyladenie polohy vodiaceho otvoru. Výrobca, ktorý tvrdí nulové opakovanie skúšania, buď príliš zjednodušuje, alebo používa extrémne jednoduché diely. Dôležité je, ako rýchlo konvergujú k stabilnému procesu.
Prvé{0}}vzorky článkov zo skúšky vám budú odoslané na schválenie rozmerov - zvyčajne prostredníctvom FAIR (Správa o kontrole prvého článku) alebo PPAP v závislosti od vášho odvetvia. Toto je vaša posledná brána pred povolením výroby.
Typické dodacie lehoty od konceptu po výrobu
Jedným z najmenej{0}}diskutovaných aspektov programov progresívnych nástrojov je časová os. Kupujúci často dostávajú vágne odhady a potom čelia oneskoreniam bez toho, aby pochopili, kam ten čas vlastne plynie. Tu je realistický rozpis:
| Fáza | Typické trvanie | Kľúčové aktivity |
|---|---|---|
| Dizajn a simulácia | 3-5 týždňov | Rozloženie pásu, FEA, preskúmanie návrhu, schválenie kupujúcim |
| Výroba matrice | 6-10 týždňov | CNC obrábanie, drôtové EDM, tepelné spracovanie, brúsenie, montáž |
| Skúšanie a odber vzoriek | 2-4 týždne | Počiatočná skúška, úpravy, odoslanie vzorky, schválenie kupujúcim |
| Validácia výroby | 1-2 týždne | Beh-pri-rýchlosti, zber údajov SPC, konečné odhlásenie- |
| Celkom | 12-20 týždňov |
Zložité matrice s úzkymi toleranciami alebo veľa tvárniacich staníc majú tendenciu k dlhšiemu koncu. Jednoduché konzolové nástroje so štyrmi alebo piatimi stanicami môžu zasiahnuť kratšie časové osy. Konštrukčná-fáza zmeny konštrukcie po začatí výroby matrice môže stáť až polovicu pôvodnej ceny nástroja a pridať týždne do plánu -, a preto je zmrazenie konštrukcie pred rezaním ocele rozhodujúce.
Moderná výrobná technológia stlačila tieto časové línie v porovnaní s pred desiatimi rokmi. Vysokorýchlostné-centrá CNC obrábania odoberajú materiál rýchlejšie. Wire EDM beží cez noc bez dozoru. Simulácia zachytáva problémy, ktoré si predtým vyžadovali viacnásobné fyzické vyskúšanie-a{5}}cyklov prepracovania. Spoločne tieto pokroky zlepšili mieru úspešnosti prvého{7}}článku a znížili počet skúšobných iterácií z priemerných štyroch až piatich kôl v odvetví na dve alebo tri pre dobre-simulované programy nástrojov na progresívne razenie.
Pre kupujúcich je praktický dôsledok jednoduchý: opýtajte sa svojho výrobcu, aké simulačné nástroje používajú, koľko opakovaní testov zvyčajne potrebujú a či ich uvedený dodací čas zahŕňa overenie výroby alebo len prvé vzorky. Tieto odpovede odhaľujú viac o technických schopnostiach, než aký kedy ktorýkoľvek zoznam zariadení dokáže -, a priamo predpovedajú, ako bude vaša kocka fungovať, keď dosiahne plnú-rýchlosť výroby.
Presné schopnosti a vybavenie, ktoré definujú kvalitu
Technologická dôslednosť počas vývoja lisovnice stanovuje základ -, ale to, čo v konečnom dôsledku určuje kvalitu dielu deň po dni, je presnosť zariadenia, ktoré je v prevádzke lisovnice. Dvaja výrobcovia môžu vytvoriť identické usporiadanie pásov, a pritom vyrábať diely s merateľne odlišnou rozmerovou konzistenciou v závislosti od ich lisovacích platforiem, podávacích systémov a monitorovacej technológie. Keď hodnotíte potenciálneho partnera, tieto podrobnosti o hardvéri a procese vám povedia, či ich dielňa môže skutočne poskytnúť čísla, ktoré sľubuje ich technický tím.
Tolerančné schopnosti medzi materiálmi
Každý materiál sa pri postupných lisovacích operáciách správa inak. Zliatiny medi ľahko tečú, ale v úzkych zákrutách nepredvídateľne pružia. Obrobok z nehrdzavejúcej ocele-rýchlo vytvrdzuje a vyžaduje vyššie sily razenia. Ak nie je precízne riadené mazanie, hliník naráža na povrchy nástrojov. Toto správanie priamo ovplyvňuje dosiahnuteľné tolerancie - a najlepší výrobcovia vedia, ktoré rozsahy sú reálne pre vašu konkrétnu kombináciu materiálov a funkcií, namiesto toho, aby uvádzali paušálne číslo pre každú úlohu.
Vysoko presné lisovanie kovov môže dosiahnuť tolerancie až ± 0,025 mm (± 0,001 palca) pre kritické prvky, ako sú polohy otvorov a rozmery foriem. V prípade leteckých a medicínskych aplikácií sa niektoré operácie pohybujú v rozsahu ±0,0127 mm (±0,0005 palca) so špecializovaným nástrojom a riadenou-produkciou v prostredí. Tieto extrémy však nie sú univerzálne -, závisia od typu materiálu, hrúbky, geometrie prvkov a počtu staníc, ktorými pás prejde pred dosiahnutím tejto operácie.
Tu je praktický odkaz, ktorý ukazuje, aké presné lisovanie zvyčajne dosahuje v rámci bežných materiálov a typov prvkov:
| Typ funkcie | Uhlíková oceľ | Nerezová oceľ | Zliatiny medi/bronzu | hliník |
|---|---|---|---|---|
| Umiestnenie otvoru (prepichnuté) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Priemer otvoru | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Uhol ohybu | ±0,5 stupňa | ±1,0 stupňa | ±0,5 stupňa | ±1,0 stupňa |
| Rovinnosť (rozpätie nad 25 mm) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Rozmery profilu/ozdoby | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Razené funkcie | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Všimnite si, že nehrdzavejúca oceľ a hliník majú tendenciu k voľnejším toleranciám ohybu. To nie je obmedzenie nástroja, - je to materiálne správanie. Nerez pruží agresívnejšie vďaka vyššej medze klzu a nízky modul pružnosti hliníka sťažuje presné ovládanie uhla bez sekundárnych operácií razenia. Výrobca, ktorý uvádza ±0,25 stupňa na nerezovom ohybe bez vysvetlenia svojej kompenzačnej stratégie, by mal vyvolávať otázky.
Tlačové špecifikácie, ktoré ovplyvňujú kvalitu dielov
Raziaci lis nie je len rám, ktorý sa pohybuje hore a dole. Jeho špecifikácie priamo určujú, aké diely môžete vyrábať a ako konzistentne budú vychádzať. Pri hodnotení zoznamu zariadení výrobcu sa zamerajte na tieto parametre:
- Tonáž:Maximálna sila, ktorú môže lis vyvinúť v dolnej úvrati. Pod-tonáž vedie k neúplnému tvarovaniu a rozmerovým variáciám. Lis bežiaci na 80 %+ menovitého výkonu pri každom zdvihu sa unaví rýchlejšie a unáša sa skôr ako ten, ktorý beží na 60 %.
- Veľkosť postele:Určuje maximálnu stopu matrice. Kocka, ktorá sa ledva zmestí do postele, nenecháva miesto pre dusíkové pružiny, sklzy na šrot alebo zabudované -senzory na matrici -, všetko, čo ovplyvňuje kvalitu pri rýchlosti.
- Dĺžka ťahu:Musí pojať najhlbšiu formu v matrici plus primeranú vôľu pásu na podávanie. Príliš krátky zdvih znamená, že matrica sa nemôže úplne otvoriť pre spoľahlivý posun pásu.
- Schopnosť rýchlosti:Hodnotené v úderoch za minútu (SPM). Vysokorýchlostný-raziaci lis skonštruovaný pre presnú prácu pri 800-1 500 SPM má úplne inú tuhosť rámu, konštrukciu ložísk a dynamické vyváženie ako univerzálny lis s výkonom 60 SPM.
- Presnosť podávania:Servopodávač alebo mechanický podávací systém posúvajúci pás musí udržiavať presnosť rozstupu v rozsahu ±0,01 mm zdvihu po zdvihu. Pri 1 000 SPM tento podávací mechanizmus indexuje pás viac ako 16-krát za sekundu - akékoľvek nekonzistentné zlúčeniny do polohových chýb na každej stanici po prúde.
Vysokorýchlostné progresívne lisovanie na hornom konci výkonu závisí od účelovo{0}}vytvorených lisovacích platforiem.Brudererov BSTL 350-88, napríklad dodáva silu 350 kN s veľkosťou lôžka 870 x 536 mm a pracuje pri rýchlostiach od 100 do 1 200 zdvihov za minútu. Jeho pákový-systém pohonu rozdeľuje zaťaženie piestu cez rám pre konzistentnú presnosť pri rýchlosti a rozhranie OPC UA sa pripája k periférnym monitorovacím systémom pre úplnú transparentnosť procesu. Lisy v tejto triede sa vyznačujú minimálnou-inžinierskou vôľou a systémami mazania{10}}znižujúcimi trenie, ktoré zachovávajú rozmerovú presnosť aj pri predĺžených výrobných sériách vysokorýchlostného lisovania.
Čo to znamená z praktického hľadiska? Pri 1 200 otáčkach za minútu pri prevádzke konektorovej matrice vyrobí jedno lisovanie viac ako 1,7 milióna dielov za deň. Náklady na-diel dramaticky klesajú v porovnaní s univerzálnym{5}}lisom s tou istou matricou pri 200 SPM - nielen z dôvodu surovej priepustnosti, ale aj preto, že vysoko{8}}platformy na lisovanie s vysokou rýchlosťou udržiavajú prísnejšie riadenie procesu pri rýchlosti, generujú menej odpadu a menej{9}}vytriedených{10}}dielov s toleranciou alebo prepracovaním.
In{0}}Monitorovanie lisovníc a zabezpečenie kvality
Spustenie progresívnej matrice rýchlosťou stoviek úderov za minútu znamená, že problémy vznikajú rýchlo. Zlomený úder pri 800 SPM vyprodukuje 13 chybných dielov za sekundu, kým si operátor vôbec všimne, že niečo znie zle. To je dôvod, prečo-monitorovanie sa stalo-nevyjednávateľným pre akékoľvek seriózne produkčné prostredie.
Moderné progresívne matrice obsahujú viacero typov snímačov zabudovaných priamo do nástroja:
- Silové senzory:Piezoelektrické snímače zaťaženia namontované pod formovacími stanicami detegujú zmeny v sile razníka, ktoré signalizujú opotrebovanie nástroja, zmeny materiálu alebo zlomené komponenty. Náhly pokles sily znamená prasknutie úderu. Postupné zvyšovanie znamená, že matrica sa opotrebováva a potrebuje údržbu.
- Detekcia chybného podávania:Snímače priblíženia alebo optické snímače potvrdzujú, že pás sa posunul o správny sklon predtým, ako lis dokončí svoj zdvih. Ak sa pás nepodáva - alebo sa podáva krátko -, lis sa zastaví skôr, ako sa matrica zatvorí na nesprávne umiestnenom príreze.
- Rozdeľte-senzory:Pred ďalším úderom sa uistite, že sa každý hotový diel vysunul z matrice. Časť uviaznutá v matrici, ktorá dostane dvojitý{1}}úder, môže poškodiť nástroje, ktorých oprava stojí desiatky tisíc.
- Detekcia slimákov:Overte si, že zaslepovacie slimáky vypadli z matrice. Zadržané slimáky spôsobujú povrchové chyby a pri následných úderoch môžu prasknúť údery.
Okrem in{0}}snímania matrice využívajú automatizované kontrolné systémy za lisom kamery, laserové meranie a testovanie vírivými prúdmi na overenie kritických rozmerov na 100 % dielov pri rýchlosti výroby. Toto nie je vzorkovanie -, je to každý jednotlivý kus skontrolovaný vzhľadom na tolerancie pred dosiahnutím baliacej stanice.
Otázka pre kupujúcich nie je "kontrolujete diely?" - každý výrobca hovorí áno. Skutočnou otázkou je, či fungujú v-priepustnom snímaní s automatickým zastavením tlače a či vykonávajú 100 % inline kontrolu v porovnaní s pravidelným odberom vzoriek. Rozdiel určuje, či zlyhanie nástroja vyprodukuje 13 zlých dielov alebo 13 000, než to niekto zachytí.
Tieto presné schopnosti a monitorovacie systémy predstavujú hardvérovú stránku kvality. Samotný hardvér však nezaručuje výsledky -, že výrobca prevádzkujúci toto zariadenie potrebuje správne procesy, skúsenosti a komunikačné postupy na konzistentné poskytovanie. Toto vyhodnotenie si vyžaduje úplný pohľad za zoznam strojov.
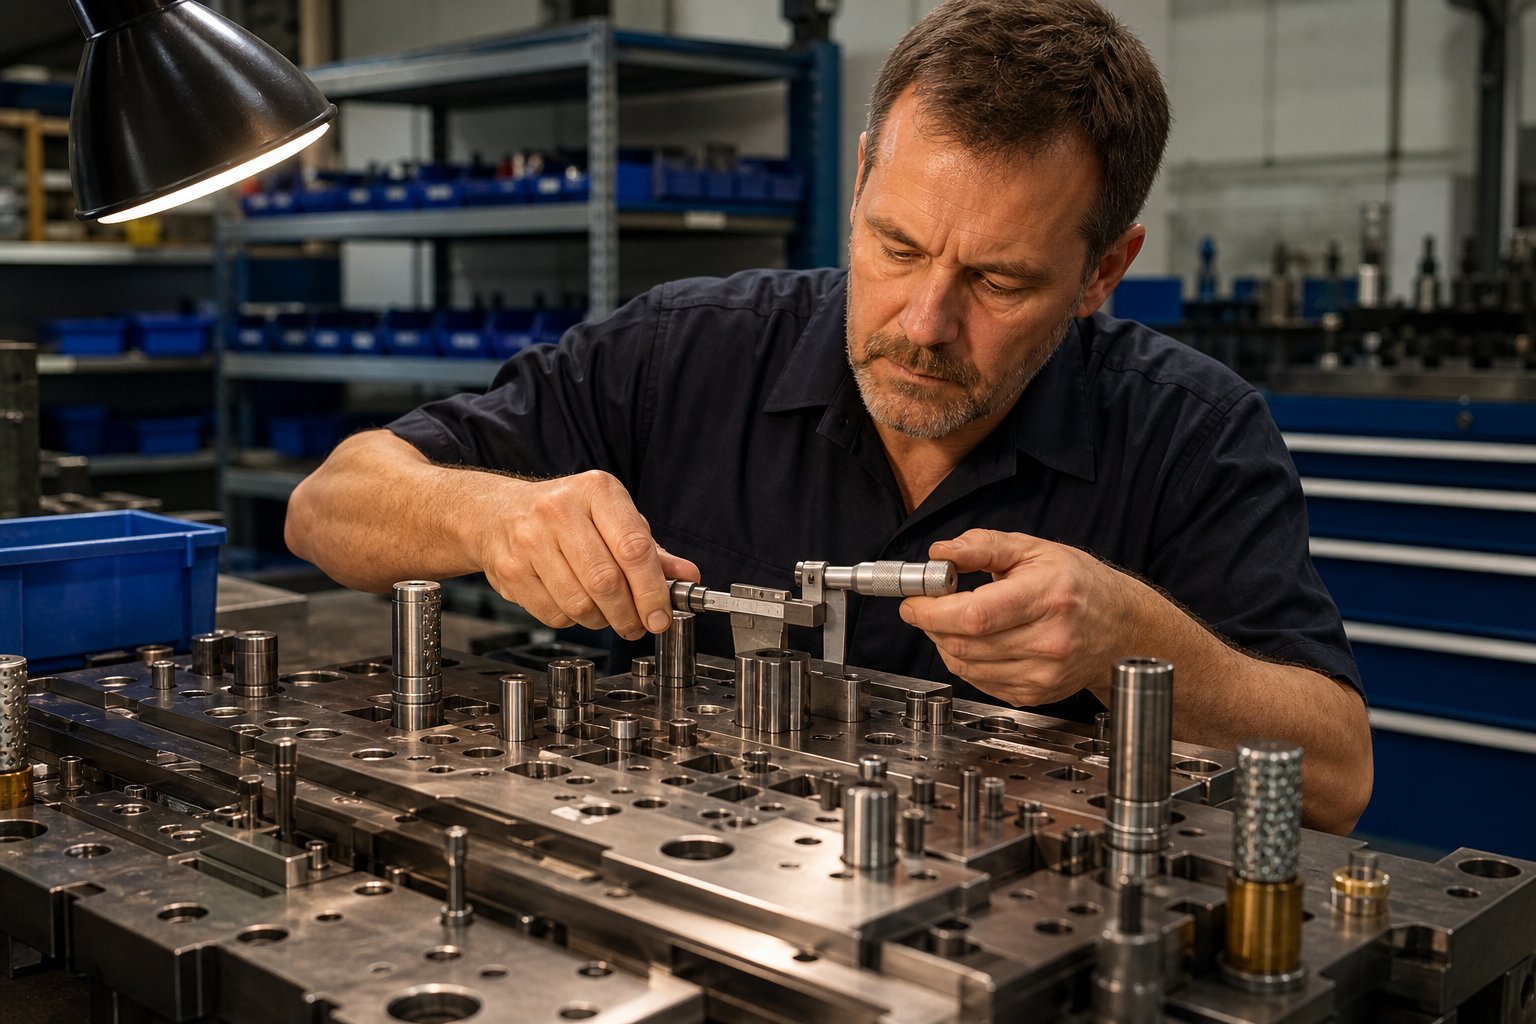
Ako hodnotiť a vyberať výrobcov progresívnych lisovníc
Špecifikácie zariadenia a tabuľky tolerancií vám povedia, čo je to za výrobcumôžerobiť teoreticky. Budú však skutočne poskytovať konzistentné výsledky na vašom projekte, vo vašich objemoch a v rámci vašej časovej osi? To je iná otázka - a odpoveď na ňu si vyžaduje hodnotenie výrobcov progresívnych nástrojov z hľadiska zrelosti procesu, komunikačných návykov a vhodnosti dodávateľského reťazca, nielen zoznamov strojov.
Predstavte si, že ste svoje vyhľadávanie zúžili na troch alebo štyroch výrobcov razidiel, ktorí všetci tvrdia, že majú podobné schopnosti. Ako oddelíte skutočne schopných partnerov od tých, ktorí budú citovať agresívne a potom sa pretĺkajú nekonečnými opakovaniami? Nižšie uvedený rámec poskytuje výrobným inžinierom a obstarávacím tímom štruktúrovaný spôsob, ako posúdiť dodávateľov progresívnych lisovaných výliskov pred investovaním dolára na nástroje.
Zelené vlajky, ktoré signalizujú kvalitného partnera
Určité ukazovatele dôsledne korelujú s výrobcami, ktorí dodávajú načas, dosahujú tolerancie od prvej výrobnej série a proaktívne komunikujú, keď nastanú problémy. Keď hodnotíte výrobcu progresívnych nástrojov, hľadajte tieto signály:
- Dizajn matrice-poháňaný simuláciou:Používajú FEA a softvér na simuláciu tvarovania (AutoForm, DEFORM alebo ekvivalent) na overenie rozloženia pásov pred rezaním ocele. To znamená menej opakovaní a rýchlejšiu výrobu.
- Vlastná{0}nástrojovňa s plnou kapacitou obrábania:CNC frézovanie, drôtové EDM, povrchové brúsenie a tepelné spracovanie pod jednou strechou. Výrobca, ktorý zadáva kritické komponenty matrice, stráca kontrolu nad kvalitou a časovým harmonogramom.
- Zdokumentovaný skúšobný a overovací proces:Môžu opísať svoju štandardnú skúšobnú postupnosť -, koľko iterácií zvyčajne potrebujú, aké údaje zhromažďujú v každej fáze a aké sú{1}}kritériá odhlásenia. Interné skúšobné a overovacie zariadenia umožňujú overenie nástrojov za reálnych podmienok pred odoslaním.
- Systémy vysledovateľnosti materiálu:Úplná dokumentácia od dodávateľa zvitkov prostredníctvom certifikácií hotových dielov -, čísel šarží a záznamov prichádzajúcich kontrol. Nemožno-vyjednávať pre automobilové, lekárske a letecké aplikácie.
- Transparentná komunikácia a technický prístup:Ich inžinieri hovoria priamo s vašimi inžiniermi. Rozhodnutia o dizajne sa vysvetľujú, nielen odovzdávajú. Pozývajú vás, aby ste boli svedkami skúšobných jázd a otvorene zdieľali rozmerové údaje.
- Referencie vo vašom konkrétnom odvetví:Môžu pomenovať zákazníkov (alebo aspoň popísať aplikácie) vo vašom sektore. Na všeobecných schopnostiach výrobcov kovových lisovacích foriem záleží menej ako na osvedčených skúsenostiach s vašimi materiálmi, toleranciami a certifikačnými požiadavkami.
- Škálovateľnosť a flexibilná kapacita:Zvládnu vaše súčasné objemy a rastú s vami. Opýtajte sa na ich mieru využitia tlače - obchod s kapacitou 95 % nemá rezervu pre vaše urgentné objednávky alebo zvýšenie objemu.
Ako výrobcaYICHEN, napríklad umiestňuje svoje možnosti progresívnej raznice okolo veľkoobjemovej{0}}výroby s-formovaním na viacerých staniciach a škálovateľným výstupom -, čo je druh profilu, ktorý kontroluje niekoľko z týchto políčok pre tímy, ktoré potrebujú opakovateľnú masovú výrobu. Pri hodnotení akéhokoľvek potenciálneho partnera je kľúčom overenie týchto tvrdení prostredníctvom návštev zariadenia, sérií vzoriek a kontrol referencií, namiesto toho, aby sa marketingový jazyk považoval za nominálnu hodnotu.
Červené vlajky, ktoré treba sledovať
Červené vlajky nie vždy znamenajú, že výrobca je nekompetentný -, niekedy jednoducho naznačujú nesúlad medzi jeho silnými stránkami a vašimi potrebami. Ale určité vzorce dôsledne predpovedajú problémy po prúde:
- Žiadna možnosť simulácie:Obchod, ktorý sa spolieha výlučne na skúsený-dizajn lisovnice bez overenia FEA, bude pravdepodobne potrebovať viac opakovaní testov, dlhšie časové osy a bude niesť vyššie riziko zmien dizajnu v polovici{1}}programu, ktoré vás budú stáť peniaze.
- Nejasné alebo vyhýbavé odhady dodacej doby:„Približne 12 týždňov, možno dlhšie“ bez rozdelenia-po{2}}fázach naznačuje, že svoj vlastný proces nezmapovali dostatočne dobre na to, aby predpovedali výsledky. Porovnajte to s podrobným harmonogramom s jasne definovanými míľnikmi návrhu, obrábania, skúšania a overovania.
- Neochota zdieľať údaje o tolerancii alebo históriu CPK:Ak vám dodávateľ lisovacej formy neukáže štúdie spôsobilosti z podobných minulých zamestnaní, možno nemá tieto údaje -, čo znamená, že systematicky nemeria schopnosť procesu.
- Žiadne zákaznícke referencie vo vašom odvetví:Obchod, ktorý nikdy nie je vyrazený z lekárskeho-titánu alebo ktorý nevyužíva výrobu v súlade s IATF-, bude čeliť strmej krivke učenia sa na vašom projekte. Za toto vzdelávanie platíte meškaniami a problémami s kvalitou.
- Závislosť od jedného-zdroja bez plánu zálohovania:Čo sa stane s vašou kockou, ak ich jediný drôtový EDM stroj vypadne uprostred-programu? Opýtajte sa na redundanciu a plánovanie nepredvídaných udalostí pre zariadenia kritických ciest.
- Cena výrazne nižšia ako všetky ostatné ponuky:Cenová ponuka 30{1}}40 % nižšia ako u konkurencie zvyčajne znamená, že sa niečo vynechalo - v rozpočte menej skúšobných iterácií, tenšia konštrukcia raznice, nástrojová oceľ nižšej kvality alebo predpoklady o vašich požiadavkách na toleranciu, ktoré nezodpovedajú vašej tlači.
- Žiadna štruktúra podpory-predaja:Progresívne matrice sa opotrebúvajú počas miliónov cyklov. Výrobca bez služieb údržby, odstraňovania problémov alebo opráv vás nechá uviaznutých, keď sa tvarovací razník opotrebuje mimo tolerancie šesť mesiacov od výroby.
Úvahy o domácich a zahraničných zdrojoch
Domáce-proti{1}}offshore rozhodnutie pre progresívne lisovacie nástroje zahŕňa kompromisy, ktoré výrazne presahujú jednotkovú cenu. Keď získavate časť komodity, jej preprava cez oceán zvyšuje náklady, ale zásadne nemení produkt. Progresívny vývoj nástrojov je však iteratívny a kolaboratívny - a geografia priamo ovplyvňuje, ako sa táto spolupráca rozvíja.
Tu je návod, ako v skutočnosti vyzerá obraz celkových nákladov, keď zohľadníte skryté premenné:
| Faktor | Domáce zdroje | Offshore Sourcing |
|---|---|---|
| Počiatočné náklady na nástroje | Vyššie (zvyčajne o 30 – 50 % viac) | Nižšia uvedená cena |
| Preprava a tarify | Minimálne | Môže pridať 15-25% k celkovým nákladom |
| Dodacia lehota (návrh cez výrobu) | Typicky 12-18 týždňov | 16-28 týždňov vrátane dopravy |
| Rýchlosť komunikácie | Odpovede v rovnaký-deň, rovnaké časové pásmo | Oneskorenie odozvy 12-16 hodín, jazykové bariéry |
| Skúšobná účasť | Možnosť osobnej účasti | Nepraktické pre väčšinu iterácií |
| Obrat inžinierskych zmien | dní | Týždne (plus opätovné odoslanie, ak je potrebné fyzické prepracovanie) |
| IP ochrana | Silný právny rámec, vymáhateľné NDA | Variabilné presadzovanie v závislosti od jurisdikcie |
| Riziko prerušenia dodávateľského reťazca | Nízka | Zvýšené (meškania prístavov, geopolitická nestabilita, colné bloky) |
Opakovaná povaha skúšania lisovníc je kritickým faktorom, ktorý mnohí kupujúci podceňujú. Ako poznamenáva Manor Tool, medzery v časových pásmach a komunikačné bariéry spomaľujú výrobné zmeny - a progresívny vývoj lisovníc je v podstate sériou výrobných zmien, kým sa proces nestabilizuje. Keď vaše skúšobné vzorky potrebujú úpravu o 0,03 mm na razidle formulára, táto spätná väzba trvá jeden deň na domácom trhu oproti týždňu alebo viac v zahraničí, keď zohľadníte oneskorenie v komunikácii, prerobenie a opätovné odoslanie.
Offshore sourcing však môže mať zmysel pri overených stabilných návrhoch lisovníc, ktoré sa replikujú (nie sú vyvinuté od začiatku), pri programoch citlivých na náklady-, kde sú prijateľné dlhšie časové harmonogramy, alebo keď má offshore partner hlboké skúsenosti s vašou presnou aplikáciou. Riziko sa prudko zvyšuje, keď vyvíjate komplexné nové nástroje, kde je úspechom riadená iteratívna inžinierska spolupráca.
Osobitnú pozornosť si zasluhuje ochrana IP. Váš progresívny dizajn lisovnice - rozloženie pásu, poradie staníc, tvarovacia geometria a materiálové špecifikácie - predstavujú významnú technickú hodnotu. Domáce zmluvy s vynútiteľnými dohodami o mlčanlivosti a jasnými doložkami o vlastníctve duševného vlastníctva poskytujú silnejšiu ochranu ako offshore dohody, kde sa právne vymáhanie líši podľa jurisdikcie. V prípade vlastných dizajnov dielov na konkurenčných trhoch môže táto úvaha sama o sebe odôvodniť domácu prémiu.
Najlepšie postupy RFQ pre presné cenové ponuky
Kvalita cenových ponúk, ktoré dostávate od dodávateľov progresívnych výliskov priamo odráža kvalitu informácií, ktoré poskytujete. Vágne RFQ vytvárajú vyplnené cenové ponuky plné nepredvídaných cien. Podrobné, dobre{2}}štruktúrované RFQ vytvárajú presné ceny a odhaľujú potenciálne problémy skoro - predtým, ako sa zaviažete k partnerovi.
Pri predkladaní RFQ výrobcom razidiel zahrňte:
- Kompletné údaje o diele:2D kótované výkresy s popismi GD&T, 3D STEP alebo Parasolid modely a špecifikácie materiálov vrátane zliatiny, tvrdosti a hrúbky s toleranciami.
- Ročný objem a životnosť programu:Forma navrhnutá pre 500 000 dielov ročne počas piatich rokov (2,5 milióna zásahov počas životnosti) si vyžaduje inú konštrukciu ako nástroj, ktorý je navrhnutý pre 50 000 dielov ročne. To priamo ovplyvňuje výber materiálu matrice, rozhodnutia o opotrebení a plánovanie náhradných komponentov.
- Identifikované kritické rozmery:Označte, ktoré tolerancie sú funkčne kritické a ktoré majú priestor na vyjednávanie. To pomáha konštruktérom lisovníc prideliť inžinierske úsilie tam, kde je to najdôležitejšie.
- Sekundárne operácie:Uveďte akékoľvek požiadavky na pokovovanie, tepelné spracovanie, odhrotovanie alebo montáž. Ovplyvňujú výber materiálu a rozhodovanie v-procese.
- Požiadavky na dokumentáciu kvality:Úroveň PPAP, očakávania frekvencie kontrol, potreby hlásenia SPC a požiadavky na certifikáciu (IATF 16949, ISO 13485, AS9100).
- Cieľová časová os:Kedy potrebujete výrobné diely? Práca spätne od tohto dátumu pomáha výrobcom čestne posúdiť uskutočniteľnosť, namiesto toho, aby uvádzali agresívnu časovú os, ktorú nemôžu držať.
- Špecifikácie balenia a prepravy:Požiadavky na veľkoobjemový kôš, zásobník, páska-a-balenie kotúča - môžu ovplyvniť rozhodnutia o dizajne lisovnice, najmä orientáciu a stav dielov pri odrezaní.
Ešte jedna prax, ktorá oddeľuje skúsené obstarávacie tímy od nováčikov: požiadajte každého výrobcu, aby rozdelil svoju cenovú ponuku na náklady na nástroje, kusovú cenu podľa objemu a akékoľvek opakujúce sa náklady (údržba, náhradné diely, kontrola). Jedna paušálna-účetová cena skrýva dôležité informácie o tom, kam idú peniaze, a umožňuje porovnávanie-k-jablká medzi viacerými výrobcami progresívnych foriem takmer nemožné.
So štruktúrovaným hodnotiacim rámcom a podrobným RFQ v ruke sa posledná výzva posúva odnálezsprávny výrobcabudovasprávny vzťah - taký, ktorý udrží kvalitu a komunikáciu počas rokov výroby, nielen prostredníctvom prvého schválenia článku.
Budovanie úspešného partnerstva v progresívnom razení
Nájsť kvalifikovaného výrobcu je jedna vec. Vybudovanie partnerstva, ktoré poskytuje konzistentnú kvalitu pre milióny dielov počas rokov výroby, je niečo úplne iné. Rozdiel medzi transakčným vzťahom s dodávateľom a skutočným výrobným partnerstvom spočíva v zosúladení - medzi požiadavkami vašej aplikácie, ich overenými schopnosťami a dlhodobými-výrobnými požiadavkami, ktorým bude váš program čeliť.
Prispôsobenie schopností vašej aplikácii
Každé rozhodnutie, o ktorom sa hovorí v tomto článku - výber typu lisovnice, certifikácie{1}}špecifické pre dané odvetvie, vyspelosť inžinierskych procesov, presnosť zariadenia a stratégia získavania zdrojov - poukazuje na jeden princíp: správna spoločnosť na progresívne razenie pre váš projekt je tá, ktorej silné stránky sú v súlade s vašimi špecifickými potrebami, nie tá, ktorá ponúka najnižšie číslo na cenovej ponuke.
Čo to v praxi znamená:
- Objem a škálovateľnosť:Ak váš program vyžaduje dlhodobé progresívne razenie v stovkách tisíc alebo miliónoch dielov ročne, váš partner potrebuje kapacitu lisu, kvalitu konštrukcie matrice a systémy údržby vytvorené pre tento trvalý výstup. Obchod optimalizovaný pre prototypy sa s vami nebude škálovať.
- Technická spolupráca:Progresívne služby lisovania, ktoré zahŕňajú simulačný-dizajn, transparentné skúšobné procesy a priamu komunikáciu medzi-inžinierom{2}}znižujú riziko počas vývoja a urýchľujú čas potrebný na stabilnú výrobu.
- Skúsenosti-osvedčené v odvetví:Výrobca so zdokumentovaným úspechom vo vašom sektore -, či už ide o automobilový priemysel, elektroniku, zdravotníctvo alebo HVAC -, už rozumie vašim toleranciám, materiálnym výzvam a požiadavkám na dokumentáciu bez toho, aby sa musel učiť.
- Celkový pohľad na náklady:Náklady na nástroje, cena za kus, náklady na údržbu, miera šrotu a náklady na poruchu kvality, to všetko ovplyvňuje skutočnú cenu veľkoobjemových výliskov. Partner, ktorý používa dobre-udržiavané nástroje triedy A pri optimalizovaných rýchlostiach, prináša nižšie celkové náklady ako lacnejšia matrica, ktorá si vyžaduje neustály zásah.
Programy progresívneho razenia OEM často zahŕňajú päť až desať rokov nepretržitej výroby. Matrica skonštruovaná pre túto životnosť - s vymeniteľnými opotrebiteľnými vložkami, karbidovými reznými komponentmi a zdokumentovanými plánmi údržby - prekoná lacnejší nástroj, ktorý potrebuje úplnú renováciu po prvom milióne cyklov. Vaša počiatočná investícia chráni vašu-ekonomickú stránku počas celej životnosti programu.
Urobte ďalší krok s dôverou
Keď ste pripravení prejsť od výskumu k činom, proces je jednoduchý. Pripravte si podrobnú RFQ s úplnými údajmi o diele, objemovými projekciami a popismi kritických tolerancií. Identifikujte dvoch až štyroch výrobcov, ktorých schopnosti zodpovedajú profilu vašej aplikácie. Vyhodnoťte ich odpovede nielen na cenu, ale aj na hĺbku inžinierstva, prehľadnosť časovej osi, kvalitu komunikácie a ochotu zdieľať údaje o procesných kapacitách z podobných programov.
Pre tímy, ktoré získavajú služby progresívneho lisovania kovov, ktoré vyžadujú efektívne viac{0}}formovanie na viacerých staniciach, úzku opakovateľnosť a škálovateľnú hromadnú výrobu, výrobcovia akoYICHENpredstavujú typ progresívnej lisovacej spoločnosti postavenej na vysoko{0}}objemovom výstupe a presnosti tvarovania na viacerých{1}}staniciach. Ich zameranie na škálovateľnú výrobu je v súlade s tu uvedenými hodnotiacimi kritériami - inžinierskym-inžinierskym{4}}vývojom lisovníc, kapacitou pre trvalé veľké{5}}objemové prevádzky a infraštruktúrou na udržanie rozmerovej konzistencie v rámci miliónov cyklov.
Bez ohľadu na to, akého partnera si nakoniec vyberiete, uprednostnite tieto základy: overte schopnosť simulácie počas fázy návrhu, zúčastnite sa skúšobných skúšok, keď je to možné, od prvého dňa si vyžiadajte štruktúrovanú kvalitnú dokumentáciu a vytvorte jasné komunikačné kanály medzi vašim inžinierskym tímom a jeho tímom. Progresívna matrica je dlhodobým -výrobným majetkom - a výrobca za ňou by mal byť dlhodobým-partnerom schopným rásť podľa požiadaviek vášho programu.
Často kladené otázky o výrobcoch progresívnych razníc
1. Čo je to progresívna raznica a ako funguje?
Progresívna raznica je nástroj s viacerými stanicami, ktorý vykonáva postupné kovoobrábacie operácie na súvislom kovovom páse, ktorý prechádza lisom. Každá stanica vykonáva špecifickú úlohu - prepichovanie, vysekávanie, tvarovanie, razenie, orezávanie alebo odrezávanie - a všetky stanice pracujú súčasne na rôznych častiach pásu. To znamená, že pri každom zdvihu lisu sa vyrobí jeden hotový diel, vďaka čomu je tento proces mimoriadne efektívny pre veľkoobjemovú{5}}výrobu v rozsahu od stoviek tisíc až po milióny dielov ročne.
2. Ako si vyberiem medzi progresívnou kockou a prenosovou kockou?
Výber závisí od veľkosti dielu, zložitosti geometrie a objemu. Progresívne lisovnice fungujú najlepšie pre malé-až{2}}stredne veľké diely (do približne 12 palcov) pri veľkých objemoch s miernou hĺbkou tvarovania, poskytujú vynikajúce časy cyklov a nižšie náklady na-diel. Prenosové matrice sú vhodnejšie pre väčšie súčiastky, hlboko ťahané-geometrie alebo súčiastky vyžadujúce operácie na viacerých stranách, pretože polotovar sa od pásu oddeľuje skôr a možno ho otáčať alebo preklápať medzi stanicami. Ak váš diel presahuje to, čo umožňuje pripojený nosný pás, pokiaľ ide o hĺbku alebo veľkosť ťahu, prenosové nástroje sú zvyčajne tým správnym prístupom.
3. Ako dlho trvá vývoj progresívnej raznice od konceptu až po výrobu?
Typické dodacie lehoty sa pohybujú od 12 do 20 týždňov, rozdelené do štyroch fáz: návrh a simulácia (3-5 týždňov), výroba lisovníc vrátane CNC obrábania, drôtového EDM a tepelného spracovania (6-10 týždňov), skúšanie a odber vzoriek (2-4 týždne) a validácia výroby (1-2 týždne). Komplexné matrice s mnohými formovacími stanicami alebo úzkymi toleranciami smerujú k dlhšiemu koncu, zatiaľ čo jednoduché konzolové nástroje môžu zasiahnuť kratšie časové línie. Konštrukčné zmeny v poslednom štádiu po začatí rezania ocele môžu pridať týždne a značné náklady, takže dokončenie návrhu pred začatím výroby je rozhodujúce.
4. Aké tolerancie môžu dosiahnuť progresívne razidlá?
Dosiahnuteľné tolerancie závisia od typu materiálu, geometrie prvkov a zložitosti dielu. Pre pozície otvorov v uhlíkovej oceli alebo zliatinách medi výrobcovia zvyčajne dodržujú ±0,03 až ±0,05 mm. Razené prvky môžu dosiahnuť ±0,01 mm. Uhly ohybu sa líšia viac - ±0,5 stupňa pre uhlíkovú oceľ a meď, ale ±1,0 stupňa pre nehrdzavejúcu oceľ a hliník v dôsledku väčšieho odpruženia. Aplikácie s vysokou presnosťou v leteckom a kozmickom alebo medicínskom sektore môžu pomocou špecializovaných nástrojov dosiahnuť ±0,0127 mm (±0,0005 palca), hoci tieto extrémy vyžadujú riadenú-výrobu v prostredí a špeciálne{14}}lisovacie platformy.
5. Mal by som získavať progresívne lisovacie matrice doma alebo v zahraničí?
Domáce zdroje ponúkajú rýchlejšiu komunikáciu, jednoduchšiu účasť na testovaní, kratšie technické zmeny (dni verzus týždne) a silnejšiu ochranu IP prostredníctvom vynútiteľných NDA. Offshore sourcing zvyčajne stojí vopred o 30-50% menej, ale pridáva 15-25% na nákladoch a tarifách, predlžuje dodacie lehoty o 4-10 týždňov a zavádza komunikačné oneskorenia, ktoré spomaľujú iteračný skúšobný proces. Offshore môže pracovať pre replikované, osvedčené návrhy lisovníc, kde je spolupráca minimálna. Pre nové, komplexné nástroje vyžadujúce iteračnú inžiniersku spätnú väzbu, domáci výrobcovia vo všeobecnosti poskytujú lepšie celkové výsledky programu napriek vyšším kótovaným cenám.


