


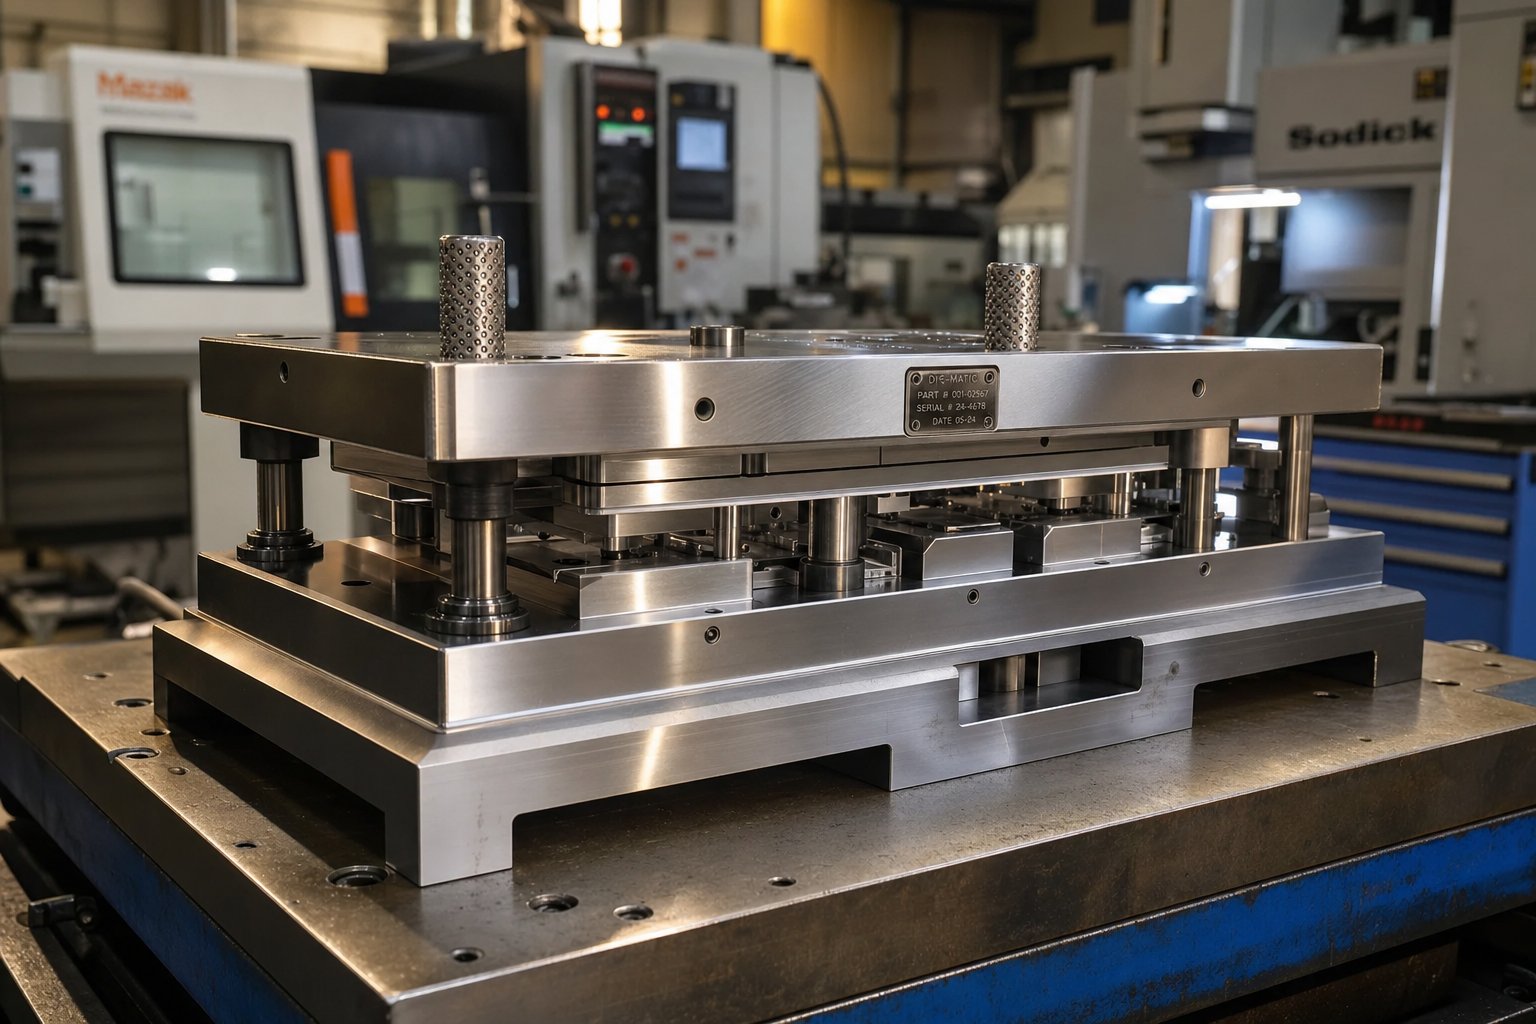
Čo vlastne robí výrobca razníc
Keď počujete výraz "výrobca razníc“, môže sa vzťahovať na dve veci: na skúseného remeselníka, ktorý vyrába a udržiava lisovacie formy, alebo na špecializovanú dielňu, ktorá ich používa. Či tak alebo onak, táto práca zahŕňa transformáciu surovej nástrojovej ocele na presné nástroje schopné tvarovať kovové časti pri výrobnej rýchlosti. Je to remeslo, ktoré je priamo priesečníkom strojárstva, metalurgie a vysoko presného obrábania. -.
Výrobca lisovacích foriem je špecialista, ktorý interpretuje technické výkresy, navrhuje geometriu lisovníc, programuje CNC stroje, montuje komponenty z tvrdenej ocele a overuje hotové nástroje prostredníctvom skúšobných lisov na výrobu lisovacích nástrojov, ktoré režú, tvarujú a tvarujú plech s opakovateľnou presnosťou.
Definovanie úlohy výrobcu razníc
Rozsah tejto roly siaha ďaleko za rámec chodu stroja. Výrobca matrice číta a interpretuje plány, súbory CAD a rozmerové špecifikácie, aby pochopil presnú požadovanú geometriu dielu. Odtiaľ vypočítavajú tolerancie, plánujú sekvencie obrábania a určujú, ako bude každá raznica fungovať pri zaťažení lisom. PodľaUS Bureau of Labor Statistics, výrobcovia nástrojov a foriem vyrábajú presné nástroje alebo kovové formy používané na rezanie, tvarovanie a formovanie kovov, plastov a iných materiálov.
Zodpovednosti pokrývajú celý životný cyklus: od počiatočných konceptov dizajnu nástrojov a lisovníc cez CNC programovanie, montáž komponentov, povrchovú úpravu a záverečné testy. Keď hotová matrica vyrazí svoju prvú časť na skúšobnom lise, výrobca matrice skontroluje chyby, zmeria rozmerovú presnosť a upraví, kým všetko nebude spĺňať špecifikáciu. V Ontáriu v Kanade vyžadujú učňovské programy pre tento odbor približne8 000 hodínkombinovaného na--školení v zamestnaní a triede, čo odráža hĺbku príslušných odborných znalostí.
Zručnosti, ktoré odlišujú výrobcov matríc
To, čo oddeľuje schopného výrobcu matrice od bežného strojníka, je kombinácia analytického uvažovania, manuálnej zručnosti a hlbokých znalostí o materiáloch, ktoré spolupracujú s prísnymi toleranciami, niekedy v rozmedzí 0,0001 palca. Presná raziaca a lisovacia práca si vyžaduje odbornosť vo viacerých disciplínach súčasne. Zistíte, že najlepší praktici spájajú digitálnu plynulosť s rukami-inštinktom, pričom razidlá upravujú podľa hmatu po overení pomocou meracích prístrojov.
Medzi základné kompetencie patrí:
- Návrh formy a vývoj rozloženia pásov
- CNC programovanie a viac{0}}osové obrábanie
- Prevádzka EDM drôtu a závažia
- Tolerancie povrchového brúsenia-
- Znalosti tepelného spracovania pre kalenie a popúšťanie nástrojových ocelí
- Nastavenie tlače, vyskúšanie a overenie výroby
Tieto zručnosti neexistujú izolovane. Každá raznica predstavuje jedinečnú hádanku, kde geometria dielu, správanie materiálu a objem výroby ovplyvňujú to, ako musí byť nástroj vyrobený. Táto súhra medzi typom matrice a aplikáciou je to, čo v konečnom dôsledku určuje, či projekt vyžaduje jednoduchý nástroj s jednou stanicou alebo komplexnú progresívnu matricu s viacerými- stanicami.
Typy razidiel a kedy ich použiť
Poznať dostupné typy razidiel je jedna vec. Pochopenie toho, ktorý typ vyhovuje vašej konkrétnej časti, rozpočtu a výrobnému cieľu, je to, čo vám skutočne ušetrí peniaze. Väčšina inžinierov získavania zdrojov sa stretáva s odporúčaniami typu lisovníc od ich výrobcu lisovacích lisovníc bez jasného vysvetlenia, prečo jeden prístup prevyšuje iný. Tu je zdôvodnenie výberu, ktoré sa zriedka uvádza.
Progresívne matrice pre-vysokoobjemové jazdy
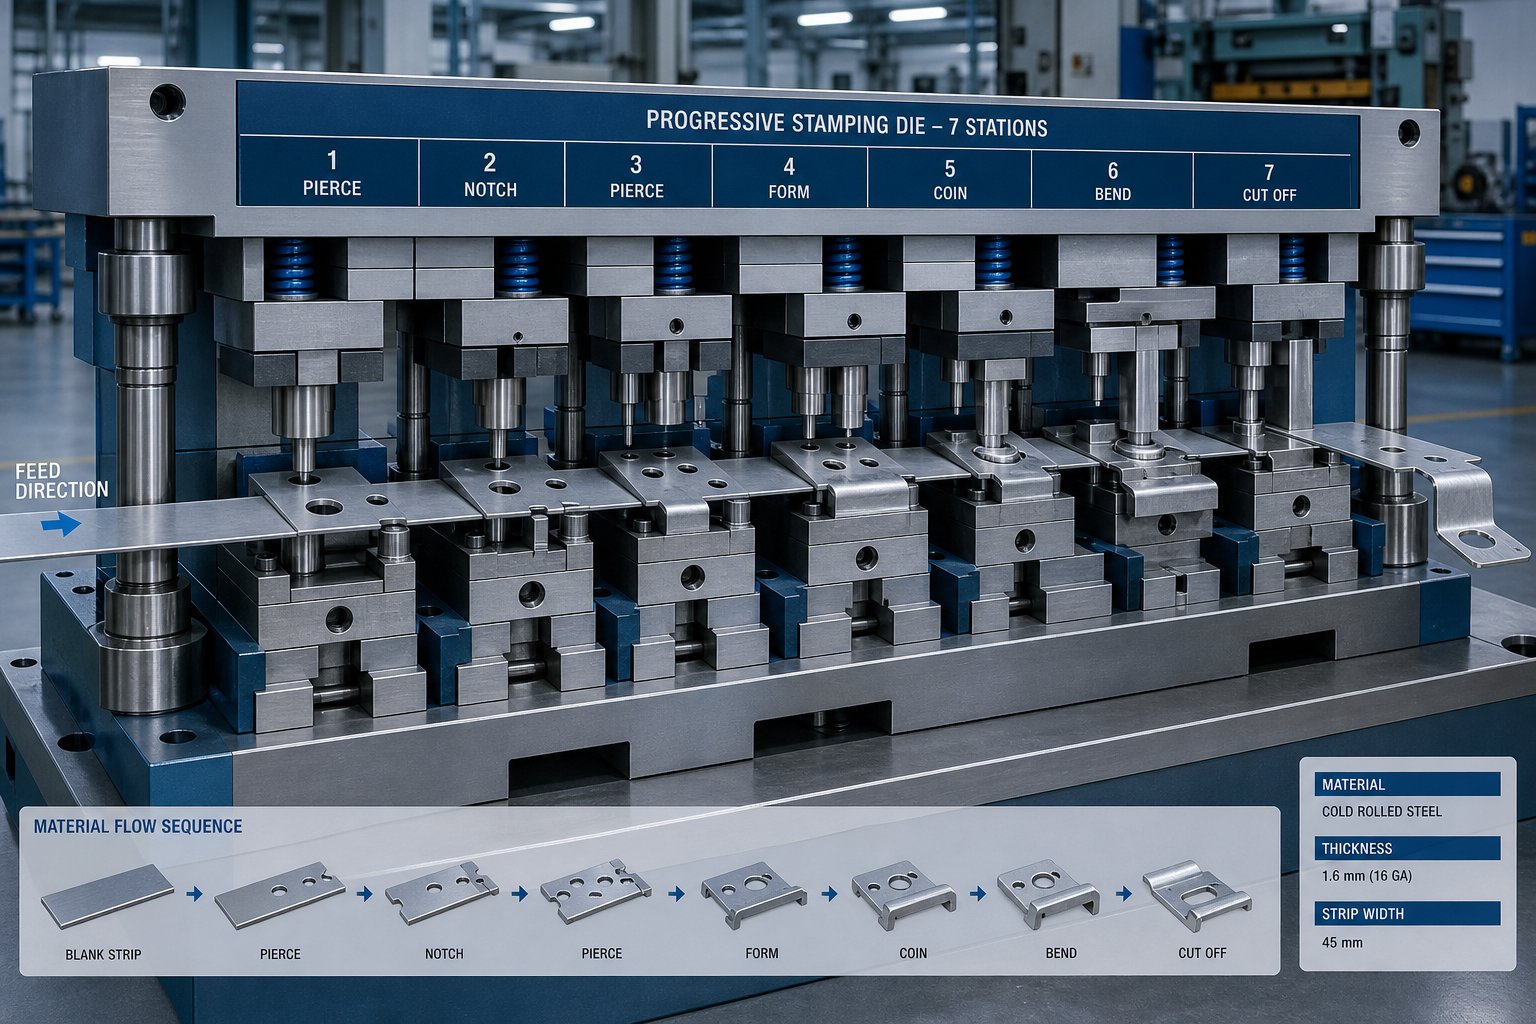
Predstavte si zvitok plechu, ktorý sa nepretržite posúva cez matricu s viacerými stanicami, z ktorých každá vykonáva iný rez, ohyb alebo tvar. To je progresívny dizajn raznice v akcii. Obrobok zostáva pripevnený k nosnému pásu od začiatku do konca, pričom sa pohybuje stanicu po stanici, až kým sa na konci neoddelí hotový diel. Táto architektúra umožňuje časy cyklov merané v zdvihoch za minútu, a nie v dieloch za hodinu, čo z nej robí štandardnú voľbu pre automobilové lisovacie matrice, elektrické konektory na lisovanie kovov a akékoľvek komponenty vyrábané v stovkách tisíc ročne.
Kompromis? Vyššie počiatočné náklady na nástroje a dlhšie časové harmonogramy návrhu. Progresívne matrice vyžadujú starostlivé inžinierstvo rozloženia pásu a presné obrábanie na každej stanici. Keď však investíciu odôvodňuje objem, cena za kus- dramaticky klesá a opakovateľnosť zostáva obmedzená počas miliónov cyklov.
Prenosové a zložené matrice
Väčšie časti, ktoré nemôžu zostať pripevnené k nosnému pásu, si vyžadujú iný prístup. Prenosové matrice najskôr oddelia polotovar, potom mechanické prsty posúvajú jednotlivý obrobok cez nezávislé tvarovacie stanice. Vďaka tomu sú prenosové nástroje ideálne pre hlboko{2}}ťahané kryty, konštrukčné konzoly a komponenty príliš široké alebo príliš hlboké na progresívne podávanie pásu. Lisovanie pomocou prenosových systémov zvláda zložité 3D geometrie, ktoré by si inak vyžadovali viacero samostatných operácií.
Zložené matrice zaberajú opačný koniec spektra zložitosti. Vykonávajú viacero operácií, rezanie, dierovanie a niekedy aj tvarovanie, jediným zdvihom lisu. Myslite na ploché podložky, jednoduché podložky alebo laminovacie stohy. Výsledkom je vysoká rovinnosť, vynikajúca sústrednosť medzi prvkami a nízke náklady na nástroje. Pre jednoduchú geometriu súčiastok pri stredných objemoch, kombinované matrice často poskytujú najlepšiu rovnováhu medzi rýchlosťou a hospodárnosťou.
Jedna{0}}stanica a špeciálne matrice
Nie každý projekt si vyžaduje viac{0}}staničné nástroje. Ťažné matrice, lisovacie matrice, dierovacie matrice a kombinované matrice zvládajú menšie-objemové alebo špecializované lisovacie aplikácie, kde na flexibilite záleží viac ako na rýchlosti cyklu. Vystrihovačka dieruje ploché profily z plechu. Ťahacia matrica natiahne materiál do tvaru pohára alebo škrupiny. Tietojedno{0}}staničné kovové razidláich výstavba stojí menej a pri vývoji dizajnu sa dajú rýchlejšie upravovať, vďaka čomu sú praktické na výrobu prototypov alebo na špecializovanú výrobu.
| Typ matrice | Najlepšie pre | Typický rozsah hlasitosti | Relatívne náklady | Úroveň zložitosti |
|---|---|---|---|---|
| Progresívne | Malé až stredné{0}}diely so zložitými funkciami | 100,000+ ročne | Vysoká | Vysoká |
| Prestup | Veľké alebo hlboko{0}}ťahané diely | 25,000 - 500,000+ | Vysoká | Vysoká |
| Zlúčenina | Ploché časti s viacerými prvkami v jednej rovine | 10,000 - 200,000 | Stredná | Nízka až stredná |
| Zatemnenie | Jednoduché ploché profily | 5,000 - 100,000 | Nízka | Nízka |
| Kresliť | Tvary pohára, mušle alebo krytu | 5,000 - 100,000 | Stredná | Stredná |
Výber správneho typu závisí od niekoľkých praktických kritérií, ktoré by ste mali posúdiť pred vyžiadaním cenových ponúk:
- Veľkosť dielu a maximálne rozmery obálky
- Ročný objem výroby a predpokladaná životnosť nástroja
- Požiadavky na toleranciu a zložitosť funkcií
- Druh materiálu a hrúbka plechu
Získanie lisovacích nástrojov a lisovania práve v tejto fáze zabráni neskorším nákladným prerábkam. Výber, ktorý tu urobíte, tiež určuje, s akými materiálmi bude váš výrobca lisovníc musieť pracovať, aké triedy nástrojových ocelí sa použijú a ako dlho nástroje vydržia pri výrobnom zaťažení.
Proces výroby lisovníc od konceptu po produkčné vydanie
Výber správneho typu kocky je len východiskovým bodom. To, čo sa stane medzi týmto počiatočným rozhodnutím a nástrojom pripraveným na výrobu-, zahŕňa mesiace inžinierstva, presného obrábania a opakovaného overovania. Väčšina kupujúcich tento proces nikdy nevidí v plnom rozsahu, čo sťažuje plánovanie rozpočtov, stanovenie realistických časových plánov alebo zistenie, kedy je potrebný ich vstup. Tu je návod, ako sa v skutočnosti vyvíja výroba nástrojov a matríc, krok za krokom.
- Preskúmanie koncepcie a posúdenie realizovateľnosti
- Vývoj usporiadania pásov
- Detailný dizajn matrice
- CNC obrábanie dielov lisovacích nástrojov
- Montáž a montáž komponentov
- Tepelné spracovanie a povrchové tvrdenie
- Skúšobné tlačové behy
- Oprava a ladenie
- Odhlásenie z výroby-
Každý míľnik predstavuje rozhodovaciu bránu, kde výrobca matrice a často aj zákazník potvrdzuje pripravenosť predtým, ako sa posunie vpred. Preskakovanie alebo ponáhľanie sa v ktorejkoľvek fáze má tendenciu zhoršovať problémy po prúde.
Analýza uskutočniteľnosti a návrh matrice
Predtým, ako sa akákoľvek oceľ odreže, výrobca razidiel vyhodnotí, či je možné diel skutočne vytvarovať ako ťahaný. Táto fáza uskutočniteľnosti zahŕňa analýzu geometrie dielu, uhlov stien, hĺbok ťahania a limitov roztiahnutia materiálu. Inžinieri používajú simuláciu tvárnenia založenú na FEA-, niekedy nazývanú analýza CAE, aby predpovedali, ako sa bude plech správať vo vnútri nástroja. Tieto simulácie signalizujú problémy, ako je nadmerné stenčenie, sklon k vráskam alebo pruženie pred objednaním jedného bloku nástrojovej ocele.
Výskum voptimalizácia simulácie razeniapotvrdzuje, že metódy konečných prvkov môžu predpovedať chyby tvarovania, ako je roztrhnutie a zvrásnenie, analýzou distribúcie napätia, variácie hrúbky a limitov tvarovania počas virtuálnych testov. Tento druh predbežnej analýzy skracuje vývojové cykly a znižuje nákladné prepracovanie.
Po potvrdení realizovateľnosti sa začína fáza návrhu lisovacej formy. Inžinieri vyvinuli rozloženie pásu, ktoré definuje, ako sa plochý polotovar posúva cez každú stanicu, ako sa maximalizuje využitie materiálu a kde sa vytvára šrot. Architektúra matrice, vrátane rozmerov platní, vodiacich systémov a sekvencovania staníc, sa finalizuje v CAD. Tu sa koncept kociek stáva zostaviteľným plánom.
Obrábanie, montáž a tepelné spracovanie
Premena tohto dizajnu na fyzické nástroje si vyžaduje presnosť v každom kroku. CNC frézovanie reže bloky zápustiek a dierovacie profily do takmer -sieťového tvaru. Wire EDM zvláda zložité kontúry a úzke vnútorné vôle, ktoré konvenčné frézovanie nedosiahne. Povrchové brúsenie prináša kritické spojovacie povrchy na tolerancie rovinnosti merané v mikrónoch.
Po opracovaní jednotlivých dielov raznice sa začne montáž. Výrobcovia lisovníc nasadzujú razidlá do držiakov, zarovnajú rezné hrany, nastavia výšku zatvárania a overia, či sa každý komponent pohybuje podľa plánu. Tento proces montáže závisí vo veľkej miere od rúk-odbornosti, pretože aj niekoľko tisícin palca nesúosovosti môže spôsobiť predčasné opotrebovanie alebo chyby dielov.
Tepelné spracovanie nasleduje po montáži komponentov kritického opotrebovania. Procesy kalenia a popúšťania zvyšujú tvrdosť nástrojovej ocele na požadovanú úroveň, zvyčajne medzi 58 a 62 HRC pre rezné hrany. Na postupnosti záleží: opracovanie prebieha pred kalením, pretože rezanie úplne kalenej ocele je oveľa náročnejšie a drahšie. Po tepelnom spracovaní obnovuje dokončovacie brúsenie presné rozmery, ktoré sa môžu počas cyklu kalenia mierne posunúť.
Skúšanie, ladenie a produkčné vydanie
Keď je matrica zostavená a vytvrdená, presunie sa do skúšobného lisu. Tu sa stretáva teória s realitou. Výrobca matrice spracuje vzorky dielov, skontroluje ich rozštiepenie, zvrásnenie, rozmerové odchýlky a povrchové chyby a potom vystopuje každý problém späť k jeho základnej príčine.Analýza virtuálnych skúšok od spoločnosti Keysightpoznamenáva, že oprava chýb, ktoré sa objavia počas prvých skúšok, je časovo-náročná a nákladná, a to je presne dôvod, prečo sa predbežná simulácia stala štandardom v lisovniach a lisovniach.
Ladenie vlastných kovových razidiel je zriedka-jednostupňový proces. Odpruženie môže vyžadovať úpravy kompenzácie. Rozdelenie si môže vyžiadať revidované polomery ťahania alebo ďalšie formovacie stanice. Zvrásnenie si môže vyžadovať vyladenie tlaku držiaka polotovaru alebo úpravu geometrie. Po každej korekcii nasleduje ďalší skúšobný chod, kým diely konzistentne nespĺňajú tlačové špecifikácie.
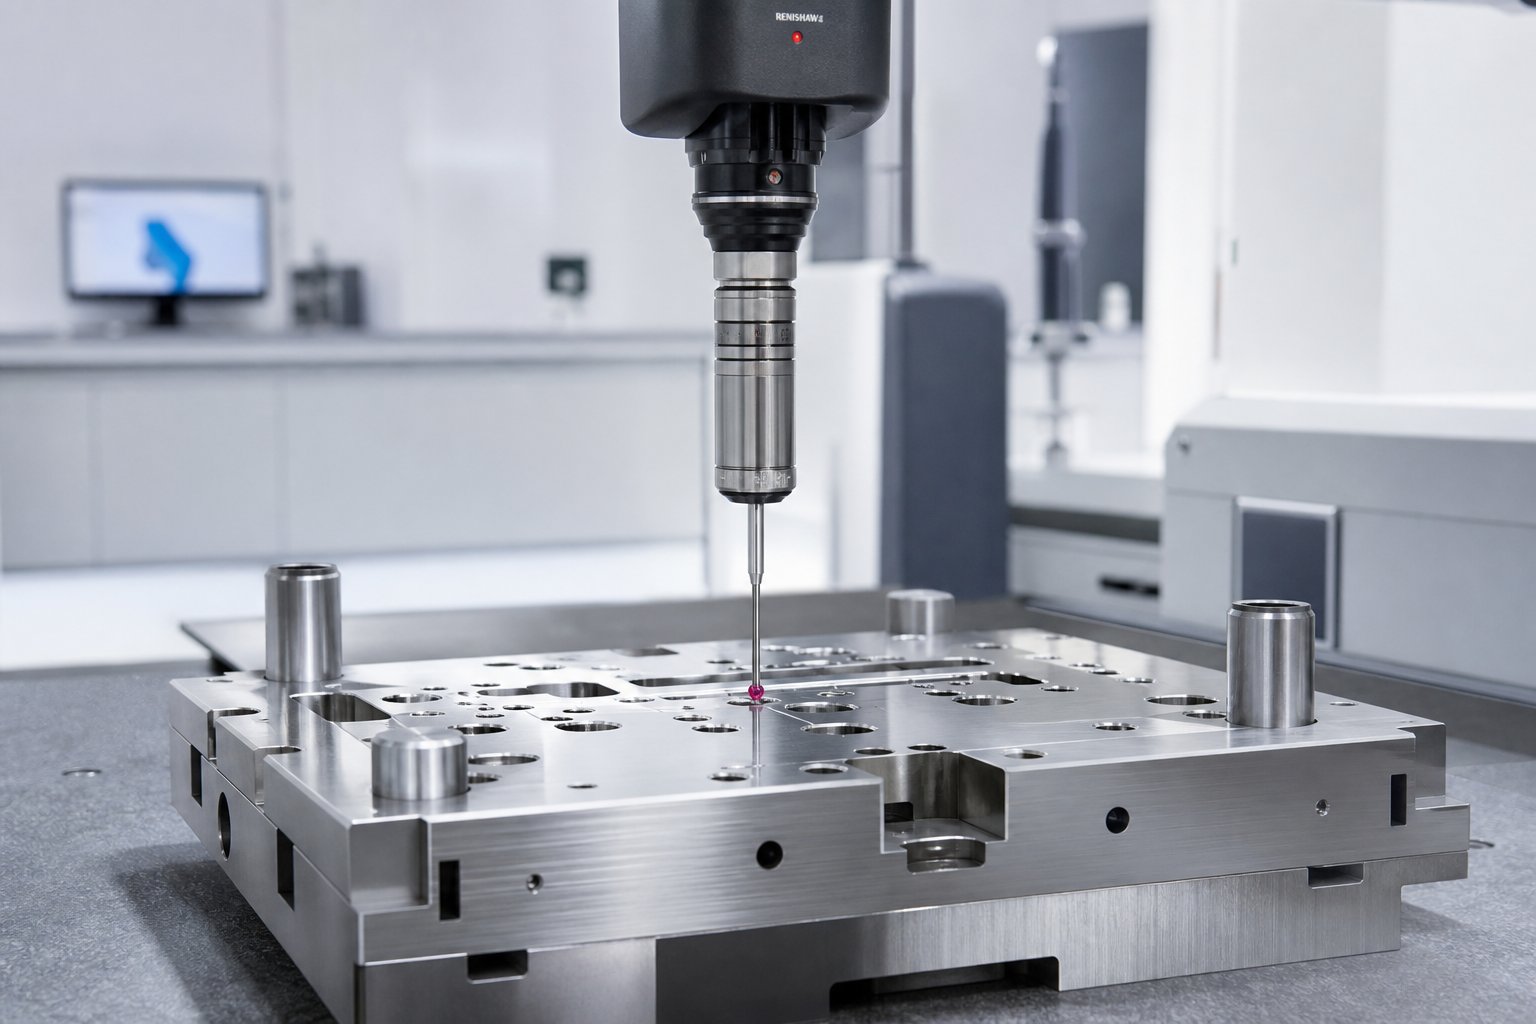
Výrobný znak-nastane, keď rozmerová kontrola, často prostredníctvom CMM, potvrdí, že diely spadajú do tolerancie v rámci štatisticky významnej vzorky. V tomto bode je fáza výroby lisovníc dokončená a nástroj sa presunie na výrobné miesto.
Celá táto postupnosť, od uskutočniteľnosti až po odhlásenie-, je tiež miestom, kde sa skrývajú najväčšie premenné nákladov a časovej osi. Pochopenie toho, čo poháňa tieto premenné, dáva kupujúcim oveľa väčší vplyv pri plánovaní a vyjednávaní.
Výber materiálu matrice a akosti nástrojovej ocele
Oceľ vo vnútri vašej matrice určuje, ako dlho vydrží, ako často potrebuje údržbu a v konečnom dôsledku aj to, koľko vás stojí každý lisovaný diel počas výrobného cyklu. Výber materiálu je však jednou z najmenej diskutovaných tém medzi kupujúcimi a ich výrobcom razidiel. Väčšina úvodzoviek uvádza známku ako „D2“ bez vysvetlenia, prečo bola táto známka vybraná alebo aké alternatívy by vám mohli lepšie poslúžiť. Tu je to, čo vedie k tomuto rozhodnutiu.
Bežné akosti nástrojovej ocele pre lisovacie matrice
Každá kovová raznica má v rovnováhe tri konkurenčné vlastnosti: tvrdosť pre zachovanie tvaru pri zaťažení, odolnosť proti opotrebovaniu pre dlhú životnosť a húževnatosť absorbovať náraz bez praskania. Žiadna jednotlivá lisovacia oceľ maximalizuje všetky tri, takže výber triedy vždy zahŕňa kompromisy mapované na vašu špecifickú aplikáciu.
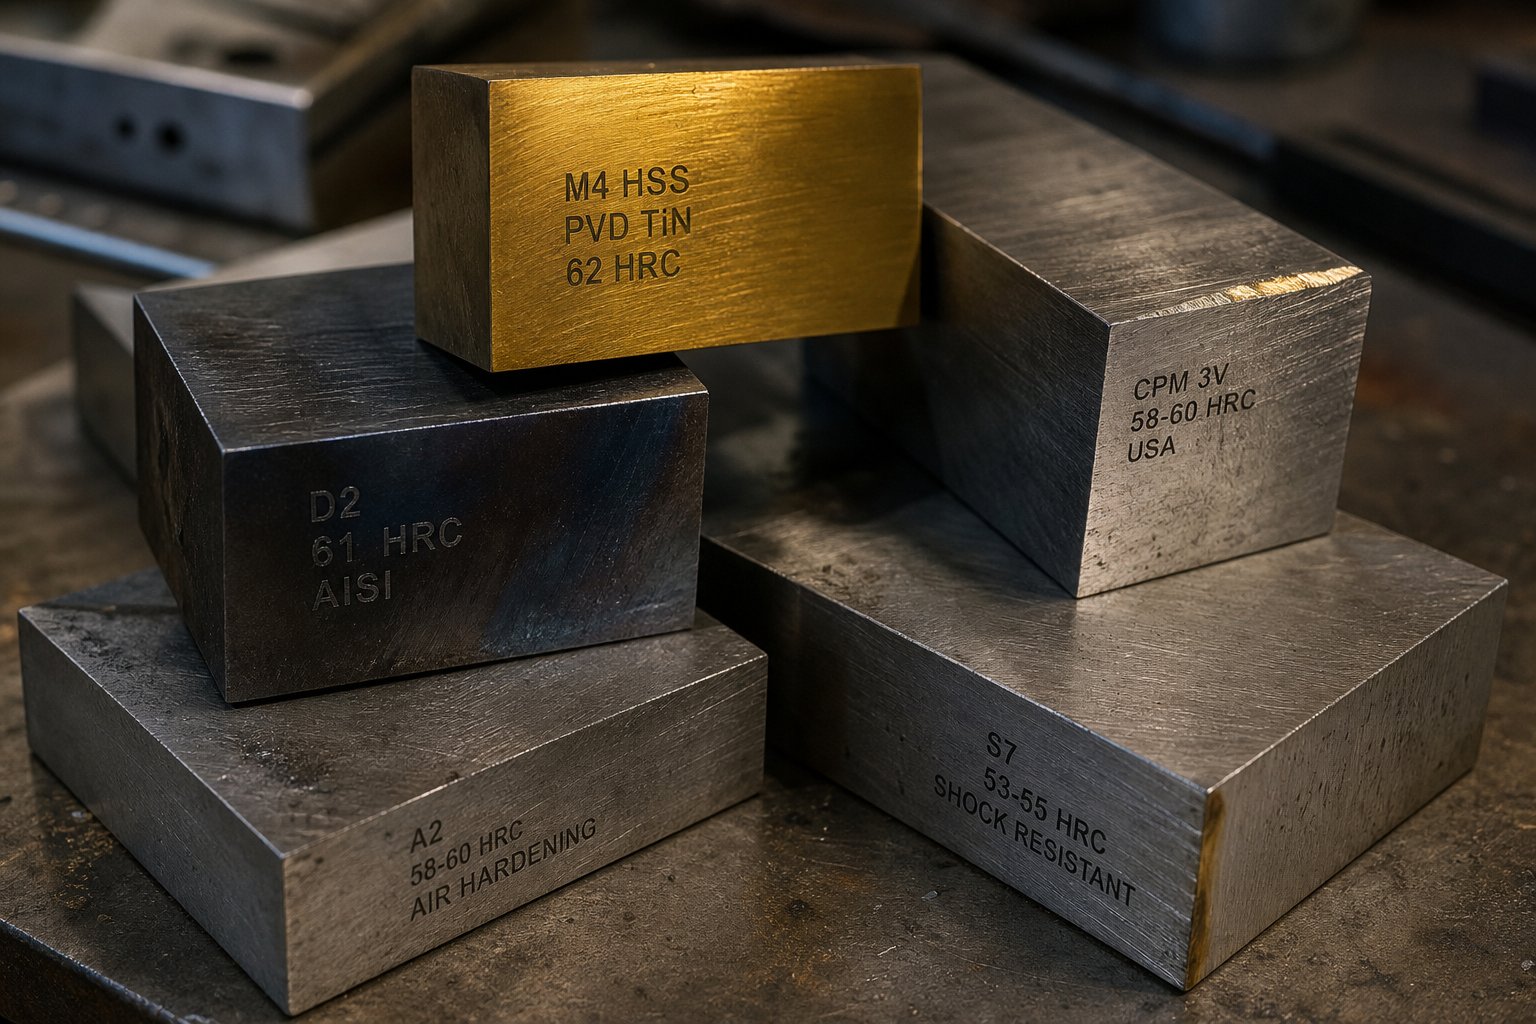
D2je ťahúňom-vysokoobjemového vypínania a piercingu. Jeho vysoký obsah uhlíka a chrómu (1,40-1,60% C, 11,00-13,00% Cr) poskytuje výnimočnú odolnosť proti opotrebovaniu pri 54-61 HRC.D2 sa bežne používavo vystrihovacích nástrojoch, lisovacích nástrojoch, rezačkách a orezávacích nástrojoch, kde výnimočná húževnatosť nie je primárnou požiadavkou. Pre dlhodobé-oceľové raznice, ktoré vyrábajú státisíce dielov, zostáva D2 predvolenou voľbou.
A2ponúka strednú cestu. S o niečo menším množstvom chrómu (4,75-5,50%) a uhlíka (0,95-1,05%) ako D2, dosahuje 57-62 HRC pri zachovaní strednej húževnatosti. A2 funguje dobre pri tvárniacich aplikáciách, razení a veľkých lisovacích nástrojoch, kde sa nástroj stretáva s ohybovým namáhaním popri opotrebovaní. Berte to ako vyváženú možnosť pre plechové raznice, ktoré musia materiál rezať aj tvarovať.
S7sedí na konci húževnatosti. Jeho nižší obsah uhlíka (0,45-0,55 %) a znížený obsah chrómu (3,00-3,50 %) poskytujú pracovnú tvrdosť 48-58 HRC s vynikajúcou odolnosťou proti nárazom. S7 je ideálny pre ťažké tvárnenie, ohýbanie za studena a kovové lisovacie nástroje vystavené náhlym nárazovým zaťaženiam. Ak vaša kocka praská a nie sa nosí, S7 rieši hlavnú príčinu.
M2 a M4rýchlorezné ocele slúžia na operácie, kde zvýšená teplota a rýchlosť posúvajú konvenčné ocele na spracovanie za studena-za hranice svojich možností. Tieto druhy si zachovávajú tvrdosť pri vyšších prevádzkových teplotách, vďaka čomu sú vhodné pre aplikácie s vysokým-zdvihom-.
Pre miesta s extrémnym{0}}opotrebením, najmä v progresívnych nástrojoch s abrazívnymi nehrdzavejúcimi alebo s vysokou{1}}pevnosťou materiálov,karbidové doštičkyposkytnúť skokovú{0}}zmenu v dlhovekosti. Karbidové razidlá alebo karbidové-vložené stanice môžu predĺžiť životnosť o 500-1000 % v porovnaní s konvenčnými nástrojovými oceľami, aj keď limity ich krehkosti sa používajú pri operáciách s nízkym dopadom, ako je jemné strihanie a plytké ťahanie. Naproti tomu hliníkové razidlá často uprednostňujú povrchovú úpravu a odolnosť proti oderu pred surovou tvrdosťou, pretože mäkšie materiály obrobkov majú tendenciu priľnúť k povrchom nástrojov, než ich opotrebovať.
| stupňa | Tvrdosť (HRC) | Primárny prípad použitia | Relatívne náklady | Očakávaný život smrti |
|---|---|---|---|---|
| D2 | 54 - 61 | Vysoko{0}}objemové zatemnenie a piercing | Nízka až stredná | Najdlhšia medzi konvenčnými oceľami |
| A2 | 57 - 62 | Formovanie, razenie a vyvážené aplikácie | Nízka až stredná | Stredné až dlhé |
| S7 | 48 - 58 | Ťažké-tvarovacie a nárazové{1}}závitnice | Stredná | Stredné (obmedzené-nosenie) |
| M2/M4 | 60 - 65 | Operácie pri vysokej{0}}rýchlosti a zvýšenej{1} teplote | Stredná až vysoká | Dlhé vo vhodných aplikáciách |
| Karbid | 70+ | Vložky s extrémnym{0}opotrebením pre abrazívne materiály | Vysoká | Výrazne dlhšie ako nástrojové ocele |
Správna trieda závisí od troch faktorov, ktoré spolupracujú: objem vašej výroby, lisovaný materiál obrobku a požiadavky na toleranciu hotového dielu. Výrobca matríc, ktorý vyberá materiál bez toho, aby sa pýtal podrobne na všetky tri, je skôr hádaním ako inžinierstvom.
Povrchové úpravy a nátery
Dokonca aj tá najlepšia lisovacia oceľ ťaží z vylepšenia povrchu. Povlaky a úpravy pridávajú tvrdšiu, nižšiu- treciu vrstvu, ktorá znižuje zadieranie, spomaľuje postup opotrebovania a predlžuje intervaly medzi odstávkami údržby.
Bežné možnosti povrchovej úpravy zahŕňajú:
- TiN (nitrid titánu)- všeobecný-poťah PVD, ktorý zvyšuje tvrdosť povrchu a znižuje trenie
- TiCN (karbonitrid titánu)- tvrdší ako TiN s lepšou odolnosťou proti opotrebeniu pre rezacie a dierovacie stanice
- TD (Toyota Diffusion / Thermo{0}}reaktívna depozícia)- CVD-rodinný proces, ktorý vytvára extrémne tvrdú vrstvu karbidu vanádu, ktorá je účinná proti zadretiu pri tvárnení ocele s vysokou-pevnosťou
- TiAlN (nitrid titánu a hliníka)- funguje dobre pri zvýšených teplotách generovaných počas-vysokorýchlostného razenia
Výskum zPokyny pre aplikáciu AHSSdemonštruje praktický rozdiel, ktorý spôsobujú povlaky: chrómovaný-nástroj D2 zlyhal po 50 000 dieloch, zatiaľ čo rovnaká nástrojová oceľ s iónovou nitridáciou a PVD povlakom z nitridu chrómu vyrobila viac ako 1,2 milióna dielov. Nejde o okrajové zlepšenie. Ide o zásadne odlišné náklady-na-rovnicu časti.
Nitridácia, plynová aj plazmová (iónová), vytvára vytvrdenú povrchovú vrstvu difúziou dusíka do ocele. Iónová nitridácia prebieha pri nižších teplotách ako plynová nitridácia, čím sa znižuje riziko deformácie a vytvára sa povrch odolný proti opotrebeniu-. Chrómovanie, kedysi štandardný prístup, upadlo do nemilosti kvôli tendencii k mikrotrhaniu a obavám o životné prostredie. Štúdie ukazujú, že to nie je najlepšia voľba pre matrice na spracovanie pokročilých-ocelí s vysokou pevnosťou.
Jedna praktická poznámka: nátery by sa mali aplikovať po počiatočnom vyskúšaní a dokončení ladenia. Úprava geometrie matrice po potiahnutí znamená, že odstránite práve tú vrstvu, za ktorú ste práve zaplatili. Skúsení lisovne najskôr dokončia všetky opravy, potom aplikujú konečnú povrchovú úpravu pred uvedením do výroby.
Výber materiálov a náterov sa prelína priamo do nákladov a časovej osi projektu. Forma vyrobená z ocele práškovej metalurgie s PVD povlakom stojí vopred viac ako štandardná matrica D2, ale táto investícia úplne mení matematiku údržby počas viac-ročného výrobného cyklu.
Moderné technológie pretvárajúce obchod
Výber triedy ocele a povlaku sú technické rozhodnutia, ktoré majú korene v desaťročiach metalurgických znalostí. Ale spôsob, akým výrobca razidiel aplikuje tieto znalosti, od počiatočného overenia dizajnu až po realizáciu v dielni, sa dramaticky posunul. Digitálne nástroje a pokročilé obrábacie platformy komprimujú časové osi, eliminujú dohady a zvyšujú úroveň toho, čo môže schopná lisovňa poskytnúť.
CAE simulácia a digitálne prototypovanie
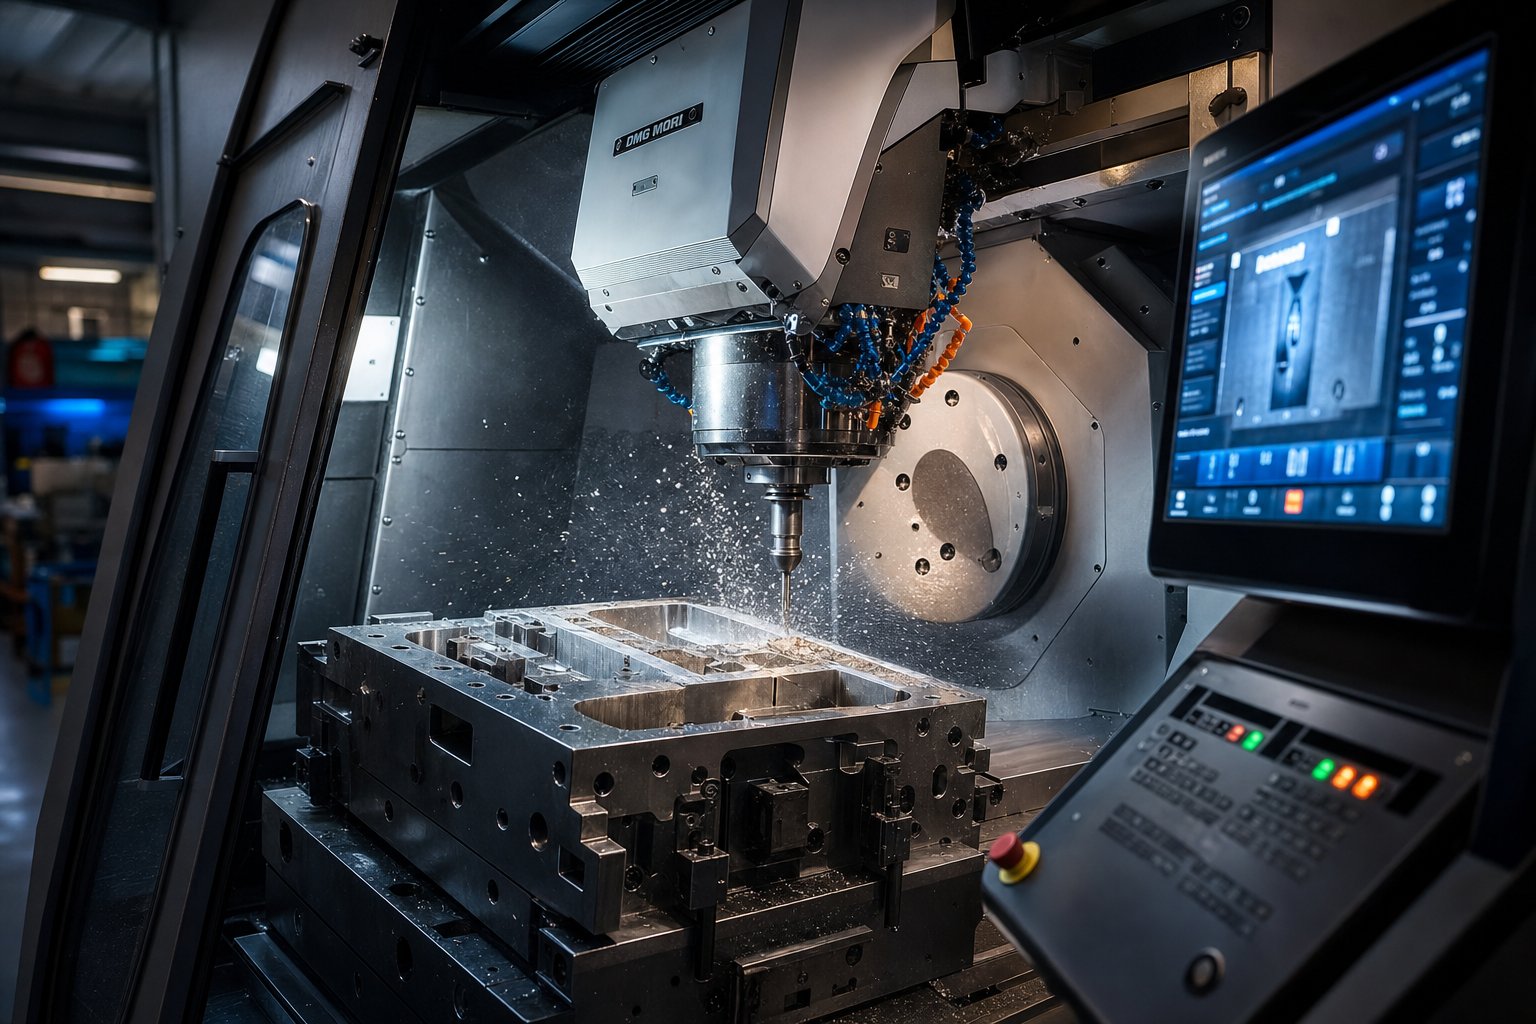
Najväčším skokom v dizajne lisovacích nástrojov za posledné desaťročie nie je nový stroj. Je to schopnosť vyraziť súčiastku prakticky predtým, než dôjde k rezu akejkoľvek ocele. Simulácia tvárnenia založená na FEA-umožňuje inžinierom digitálne replikovať celý proces tvárnenia plechu: hlboké ťahanie, ťahanie, lemovanie a orezávanie. Softvér mapuje distribúciu napätia, predpovedá variácie hrúbky, označuje zóny zvrásnenia a vypočítava pružnú deformáciu, a to všetko v priebehu niekoľkých hodín a nie týždňov na skúšobnom lise.
Čo to znamená prakticky? Podľapriemyselné údaje od špecialistov na simuláciu CAE, výrobcovia, ktorí integrujú simuláciu do svojich pracovných postupov pri navrhovaní nástrojov, zvyčajne znížia počet opakovaní testov o 30-50 %. To sa priamo premieta do kratších dodacích lehôt a nižších nákladov na úpravy. Analýza limitného diagramu formovania identifikuje rizikové zóny-trhlín a zvrásnenie spôsobené kompresiou pred začatím obrábania, čo umožňuje inžinierom upraviť tvar polotovaru, prítlak spojiva a nakresliť geometriu guľôčky, pričom je stále možné vykonávať zmeny.
Samotná odpružená kompenzácia ospravedlňuje investície do simulácie pre mnohé projekty. Namiesto objavovania, že tvarovaný panel po vytvrdnutí matrice vyskočí z tolerancie, inžinieri pred-kompenzujú geometriu povrchu nástroja digitálne. Výsledkom je matrica, ktorá produkuje rozmerovo správne diely už od prvej výrobnej série.
Vysokorýchlostné{0}}obrábanie a automatizácia
V dielni 5- vysokorýchlostné obrábanie predefinovalo to, čo je možné pri rezaní blokov. Tradičné 3-osové CNC vyžadovalo viacero nastavení a rozsiahle ručné dokončovanie. Moderné 5-osové systémy obrábajú komplexné čelá zápustiek pri jedinom upnutí, pričom zachovávajú optimálne uhly nástroja počas celého rezu. To vytvára vynikajúce povrchové úpravy priamo zo stroja, čím sa skracuje alebo eliminuje čas manuálneho leštenia.
Automatizačné dielne s nástrojmi a matricami teraz nasadzujú automatizované bunky EDM drôtu, ktoré bežia bez dozoru cez noc a nakladajú a indexujú obrobky bez zásahu operátora. Robotické leštiace systémy poskytujú konzistentné povrchové úpravy na veľkých lisovacích plochách, kde by ručné leštenie predstavovalo variabilitu. Dynamika nástrojov sa tu líši od automatizácie na úrovni lisovacej výroby. V lisovni sa automatizácia zameriava na presnosť a opakovateľnosť na-jednorazovom nástroji. Vo výrobe sa zameriava na priepustnosť identických dielov.
Kombinovaný efekt 5-osového HSM a automatizovaných sekundárnych procesov je merateľný: nástroje na lisovanie kovov, ktoré kedysi vyžadovali 12-16 týždňov obrábacieho času, môžu byť často dodané za 8-10 týždňov bez obetovania presnosti.
Digitálne dvojčatá a údržba riadená{0}}údajmi
Nová hranica v lisovacích nástrojoch zahŕňa zabudovanie senzorov priamo do samotnej matrice. Tieto nástrojové nástroje sledujú počet zdvihov, tonáž na cyklus, kolísanie teploty a rozmerový posun v reálnom čase. Aprípadová štúdia zo zariadenia na lisovanie automobilovpomocou 12 vysokorýchlostných{1}}lisov sa zistilo, že 68 % neplánovaných odstávok bolo možné predísť varovaním 4 až 48 hodín vopred, a to pomocou údajov, ktoré sú už dostupné v senzoroch lisu a systémoch kontroly dielov.
Digitálne dvojité platformy korelujú tieto signály naprieč lismi a súpravami lisovníc, predpovedajú priebeh opotrebovania a plánujú údržbu skôr, ako sa objavia chyby. Progresívne vzory opotrebenia matrice sa stanú viditeľnými v metrikách kvality dielov tri dni pred katastrofickým zlyhaním nástroja. Zariadenia nasadzujúce tieto systémy vykazujú presnosť predpovedí dosahujúcu 85 – 92 % do šiestich mesiacov od nasadenia.
Pre kupujúcich to znamená, že matrica postavená s-možnosťou snímania matrice stojí vopred, no prináša nižšie náklady počas životnosti vďaka menšiemu počtu neočakávaných odstávok a predĺženej životnosti.
Technológie, ktoré dnes pretvárajú obchod s výrobcami raziacich foriem:
- 3D simulácia tvarovania s analýzou limitného diagramu tvarovania
- Topológia-optimalizované štruktúry matrice z hľadiska hmotnosti a tuhosti
- Vysokorýchlostné 5-osové CNC obrábanie-
- Automatizované drôtové EDM bunky s bezobslužnou prevádzkou
- V-detektorom snímania sily, teploty a zdvihu
- Digitálne dvojité platformy na prediktívnu údržbu a sledovanie životnosti dierok
Tieto schopnosti nie sú v odvetví rovnomerne rozdelené. Niektoré obchody fungujú na špičkovej úrovni, zatiaľ čo iné sa spoliehajú na metódy nezmenené za desaťročia. Táto medzera vytvára skutočné rozdiely v tom, koľko stojí projekt matrice, ako dlho to trvá a ako funguje hotový nástroj, keď sa dostane na vašu lisovňu.
Nákladové faktory a dodacie lehoty pre projekty lisovníc
Technologická priepasť medzi lisovňami priamo formuje dve premenné, o ktoré sa kupujúci zaujímajú najviac: koľko nástroj stojí a kedy príde. Napriek tomu náklady a dodacia lehota zostávajú najnepriehľadnejšími aspektmi práce s výrobcom razidiel. Cenové ponuky sa v jednotlivých obchodoch veľmi líšia, časové harmonogramy sa tiahnu bez jasného vysvetlenia a faktory stojace za každým číslom sa so zákazníkom len zriedkavo podelia. Tento nedostatok transparentnosti neznamená, že matematika je nepoznateľná. Znamená to, že rámec nebol nikdy dostatočne jasný, aby kupujúci mohli klásť správne otázky.
Čo zvyšuje náklady na lisovanie
Každá zákazková cenová ponuka na lisovanie kovov je zloženým z rozhodnutí, z ktorých niektoré urobíte vy, niektoré výrobca razidiel a niektoré diktuje fyzika. Pochopenie toho, ktoré premenné majú najväčšiu váhu, vám dáva možnosť optimalizovať náklady pred vystavením prvej objednávky.
Jediným najväčším faktorom nákladov je zložitosť, konkrétne počet staníc a operácie vykonávané na každej z nich. Údaje z odhadu nákladov v odvetví naznačujú, že každá ďalšia stanica v progresívnej matrici zvyšuje celkové náklady približne o 8-12 % v dôsledku pridaného času návrhu, hodín obrábania a montážnej práce. Zaslepovacia a dierovacia matrica s piatimi-stanicami je zásadne iná investícia ako progresívny nástroj s dvanástimi{5}}stanicami s tvarovaním, vačkami a rezaním v matrici.
Veľkosť dielu je dôležitá, pretože určuje fyzický rozsah súpravy lisovníc, ktorý sa prelína do materiálových nákladov, času obrábania a tonážnej triedy lisu potrebnej na skúšku. Matrica, ktorá sa zmestí do 200-tonového lisu, používa menej nástrojovej ocele a beží na široko dostupnom zariadení ako na 600-tonovom stroji.
Tu sú hlavné faktory nákladov, uvedené v zostupnom poradí podľa typického vplyvu na cenovú ponuku nástroja na lisovanie kovov na mieru:
- Die zložitosť- počet staníc, akcie vačiek, in{1}}klepanie, zdvíhacie mechanizmy a špeciálne funkcie
- Geometria dielu a tolerancie- užšie tolerancie posúvajú obrábanie zo štandardného CNC na presné EDM a súradnicové brúsenie, ktoré prináša výrazne vyššie hodinové sadzby
- Trieda nástrojovej ocele a kalenie- prémiové triedy ako M4 alebo karbid-vložené stanice stoja násobky štandardných D2 a tepelné spracovanie zvyšuje náklady aj čas plánovania
- Veľkosť časti a obálka matrice- väčšie matrice vyžadujú viac surovín, dlhšie obrábacie cykly a ťažšie manipulačné vybavenie
- Ročný objem výroby- vysoko{1}}objemové programy oprávňujú nástroje triedy A s prvotriednou konštrukciou, zatiaľ čo nižšie objemy môžu používať ľahšie{2}}náročné zostavy
- Povrchové úpravy a nátery- PVD povlaky, TD úprava alebo nitridovanie zvyšujú cenu vopred, ale znižujú{1}}náklady na diel vďaka predĺženej životnosti lisovnice
- Rozsah návrhu a simulácie- úplná analýza tvarovania CAE a recenzie DFM pridávajú technické hodiny, ale často znižujú celkové náklady na projekt odstránením problémov pred začatím obrábania
Trieda nástrojov ďalej ovplyvňuje rovnicu. Zápustky triedy A, určené pre výrobné série často presahujúce jeden milión zdvihov, používajú tvrdené prémiové ocele a sú skonštruované tak, aby umožňovali ľahký prístup k údržbe. Počiatočná investícia je vyššia, ale amortizácia za kus- pri objeme prudko klesá. Trieda C alebo "mäkké" nástroje vyhovujú prototypom a krátkym sériám pod 10 000 dielov, pričom odolnosť vymieňa za rýchlosť a nižšie počiatočné náklady. Prispôsobenie triedy nástrojov vašim skutočným objemovým požiadavkám je jedným z najefektívnejších spôsobov, ako správne-veľkosť vašej investície do kovových lisovníc.
Investícia do lisovnice a jednotkové náklady dielu sú nepriamo prepojené počas životnosti výroby. Vyššia-kvalitná matrica znižuje-náklady na kus, minimalizuje neplánované prestoje a znižuje celkové náklady na vlastníctvo -, vďaka čomu je počiatočné číslo oveľa menej zmysluplné ako číslo za životnosť.
Jednou z často prehliadaných premenných je, do akej miery váš vlastný dizajn prispieva k nákladom. Tolerancie, ktoré sú prísnejšie, než vyžadujú funkčné požiadavky, nepotrebné funkcie, ktoré pridávajú formovacie stanice, alebo výber materiálov, ktoré urýchľujú opotrebenie lisovnice, to všetko zvyšuje cenu. Zapojenie vášho výrobcu matrice do diskusií o dizajne pre výrobu pred dokončením geometrie dielu môže znížiť náklady na nástroj bez toho, aby sa znížil výkon dielu. Zákazkové projekty presného razenia majú z tohto spoločného prístupu enormný úžitok, pretože úpravy geometrie, ktoré sa na obrazovke CAD zdajú byť zanedbateľné, môžu eliminovať celé lisovacie stanice.
Typické faktory dodacej doby
Časové harmonogramy frustrujú kupujúcich viac ako náklady, čiastočne preto, že premenné sú menej intuitívne. Vlastná kovová raznica sa nepohybuje iba lineárnym radom. Viaceré paralelné a sekvenčné procesy súťažia o zdroje a úzke miesta sa menia v závislosti od kapacity obchodu, dostupnosti materiálu a počtu požadovaných iterácií návrhu.
Medzi najčastejšie faktory dodacej doby patria:
- Dizajnové cykly revízií- každé kolo zmien dizajnu resetuje technické hodiny a môže vyžadovať aktualizované simulácie; tri cykly revízií môžu pridať týždne do projektu, ktorý by inak plynul hladko
- Obstarávanie materiálu- štandardné nástrojové ocele ako D2 a A2 sú zvyčajne dostupné do niekoľkých dní, ale špeciálne triedy, veľké bloky lisovníc alebo dovážané zliatiny môžu pridať týždne do plánu
- Zložitosť obrábania- matrica so zložitými 3D povrchmi, malými vnútornými vôľami a viacerými vačkovými mechanizmami jednoducho vyžaduje viac hodín na CNC a EDM strojoch ako plochý vysekávací nástroj
- Plánovanie tepelného spracovania- komerčné zariadenia na tepelné spracovanie fungujú podľa vlastných časových plánov a veľké alebo zložité časti lisovnice môžu vyžadovať viacero cyklov spracovania
- Skúšobné iterácie- prvé-razenie artiklov zriedkavo produkuje dokonalé diely okamžite; každá oprava-a{3}}cyklus opätovného skúšania pridáva čas a zložité tvarovacie operácie si môžu vyžadovať niekoľko kôl ladenia
- Kontrola a dokumentáciaProgramy - vyžadujúce dokumentáciu PPAP, správy CMM alebo zákaznícke svedecké skúšky začleňujú do procesu vydania ďalšie kroky
Tu je neintuitívna pravda, ktorej skúsení nástrojári rozumejú: uponáhľaná fáza návrhu takmer vždy predlžuje celkový čas prípravy. Keď technické skratky zanechávajú nejednoznačnosti v rozložení pásu alebo postupnosti staníc, tieto medzery sa objavia počas obrábania ako prepracovanie, počas montáže ako problémy s lícovaním alebo počas skúšania ako defekty dielov. Každá z týchto následných opráv stojí viac času ako ušetrené hodiny návrhu. Zákazkové kovové výlisky vyrábané z dobre-skonštruovaných lisovníc sa dostávajú do výroby rýchlejšie ako výlisky vyrobené z uponáhľaných návrhov, aj keď počiatočná konštrukčná fáza trvá dlhšie.
Kapacita predajne je ďalšou premennou, ktorú kupujúci vidí len zriedka. Zákazkový projekt kovovej raznice uvedený na desať týždňov predpokladá dostupný strojový čas a kvalifikovanú prácu v každej fáze. Ak obchod beží na plnú kapacitu, plánovanie medzier medzi obrábaním, EDM a montážou môže natiahnuť kalendár bez pridania produktívnych hodín. Pýtanie sa na aktuálne nevybavené veci a metodiku plánovania počas fázy cenovej ponuky vám poskytne lepší prehľad o tom, či je uvedená časová os realistická.
Najproduktívnejšie rozhovory s vaším výrobcom razidiel nastanú, keď prídete s jasným pochopením týchto nákladových a časových faktorov. Nemusíte vopred poznať presné čísla v dolároch ani počty týždňov. Musíte vedieť, ktoré páky ovládate vy, ktoré obchod a kde spolupráca medzi oboma stranami stláča plán a znižuje celkovú investíciu. Tento základ tiež výrazne uľahčuje odlíšenie schopných partnerov od obchodov, ktoré vám jednoducho povedia, čo chcete počuť.
Ako ohodnotiť výrobcu razníc
Vedieť, čo vedie k nákladom a dodacej dobe, je užitočné len vtedy, ak dokážete rozlíšiť medzi výrobcami razidiel, ktorí splnia svoje sľuby, a tými, ktorí ich nesplnia. Hodnotiaci proces je dôležitý, pretože neúspešný projekt nie je len plytvanie dolármi na nástroje. Odďaľuje uvedenie vášho produktu na trh, zaťažuje váš výrobný plán a vynucuje si nákladné opravy v polovici-prúdu. Či už preverujete miestny obchod alebo kontrolujete návrhy od zahraničných výrobcov lisovacích foriem na kov, signály, ktoré oddeľujú spoľahlivých partnerov od rizikových, sú pozoruhodne konzistentné.
Varovné signály, ktoré signalizujú riziko
Niektoré červené vlajky sa objavia vo fáze citovania. Ostatné sa stanú viditeľnými, až keď položíte správne{1}}doplňujúce otázky. Ak výrobca razidiel vykazuje viaceré z týchto charakteristík, považujte ich za indikátory kumulatívneho rizika a nie za izolované zvláštnosti.
- Žiadna-dizajnová schopnosť- obchod, ktorý outsourcuje strojárstvo, stráca kontrolu nad najdôležitejšou fázou projektu a vytvára komunikačné medzery medzi dizajnérom a staviteľom
- Nemožnosť zobraziť skúšobné údaje- ak nedokážu vyrobiť vzorové diely, rozmerové správy alebo záznamy o tonáži z predchádzajúcich projektov, ich procesu chýba dokumentačná disciplína
- Žiadne kontrolné zariadenie CMM- bez schopnosti merania súradníc sa validácia rozmerov spolieha na povrchové dosky a ručné meradlá, ktoré nepostačujú na prácu s prísnou-toleranciou
- Chýbajúce certifikácie materiálov- renomované dielne s lisovadlami poskytujú frézovacie certifikácie pre nástrojovú oceľ a dokážu vysledovať každý blok späť k jeho zdroju; Absencia tohto postupu signalizuje-rozdeľovanie kultúry
- Neochota diskutovať o údržbe matrice- výrobca lisovníc, ktorý sa vyhýba téme trvalej podpory, náhradných komponentov alebo dokumentácie údržby, pravdepodobne vyrába nástroje, za ktorými nechce stáť
- Citácia bez kontroly geometrie dielu- každý obchod, ktorý vám chce poskytnúť pevné číslo na základe slovného popisu alebo 2D náčrtu, robí odhad, nie inžinierstvo
Venujte pozornosť tomu, ako rýchlo obchod povie áno. Najlepší výrobcovia lisovacích foriem na kov tlačia späť na geometriu, ktorá spôsobí výrobné problémy. Obchody, ktoré akceptujú všetko bez otázok, majú tendenciu objaviť problémy neskôr, na vašej časovej osi a vašom rozpočte.
Indikátory schopného partnera
Zelené vlajky smerujú k továrni na lisovacie formy, ktorá považuje váš projekt za inžiniersku výzvu a nie za transakciu. Tieto ukazovatele silne korelujú s-časovým dodaním, úspešnosťou prvého-skúsenia a dlhodobým-výkonom nástroja.
- Kompletná interná{0} simulácia CAE- analýza tvarovania, predikcia pruženia a štúdie stenčovania vykonané pred začatím obrábania, čím sa výrazne znižuje počet opakovaní
- Zdokumentovaná metodika skúšania- jasné postupy pre spustenie vzoriek, klasifikáciu chýb, analýzu základnej príčiny a sledovanie nápravných opatrení
- Transparentné hlásenie míľnikov- pravidelné aktualizácie projektu s fotografiami, priebehom obrábania a prognózami plánov namiesto ticha medzi objednávkou a doručením
- Vertikálne integrované obrábanie- CNC frézovanie, drôtové EDM, povrchové brúsenie a tepelné spracovanie pod jednou strechou, čím sa eliminujú oneskorenia medzi subdodávateľmi-
- Ukončením-ukončenia{1}}vlastníctva procesu- obchod preberá zodpovednosť od počiatočnej kontroly uskutočniteľnosti až po konečnú kontrolu a uvoľnenie do výroby
- Ochota podporovať matricu počas výrobného života- vrátane plánovania údržby, poskytovania náhradných dielov a technických zmien podľa toho, ako sa objem dielov vyvíja
Výrobca lisovacích foriem na kov, ktorý preukazuje tieto kvality, pôsobí ako vývojový partner, nielen ako predajca, ktorý plní objednávku. napr.YICHENova raziaca matricaOperation ilustruje tento úplný-servisný model v praxi: ich pracovný postup zahŕňa hodnotenie uskutočniteľnosti a simuláciu CAE cez presné obrábanie, skúšobné prevádzky a kontrolu rozmerov, pričom všetky sú riadené interne. Tento druh vertikálnej integrácie dáva kupujúcim jediný bod zodpovednosti a eliminuje riziko koordinácie, ktoré prichádza s roztrieštenými dodávateľskými reťazcami.
Pri porovnávaní návrhov od viacerých výrobcov razidiel zvážte tieto kvalitatívne ukazovatele rovnako ako cenu. Nižšia cenová ponuka z obchodu, v ktorej chýba polovica vyššie uvedených zelených vlajok, zvyčajne stojí celkovo viac, keď zohľadníte predĺžené časové harmonogramy, dodatočné skúšobné kolá a po-opravách dodávky. Hodnotenie, ktoré vykonáte pred zadaním projektu, priamo formuje zážitok, ktorý z neho budete mať, a nakoniec určí, či sa vaše lisované diely dostanú do výroby podľa plánu av rámci špecifikácií.
Prechod od výskumu k partnerstvu pripravenému na -požadovanú ponuku
Hodnotenie potenciálnych partnerov je jedna vec. Vstup do prvého pripraveného rozhovoru je to, čo v skutočnosti urýchli váš projekt. Rozdiel medzi produktívnou počiatočnou interakciou a týždňami spätného-a{3}}objasňovania zvyčajne spočíva v tom, ako kompletný je balík žiadostí, keď ho odošlete. Dobre{5}}pripravená RFQ poskytuje vášmu dodávateľovi razidiel informácie potrebné na to, aby mohol odpovedať skutočným technickým návrhom, a nie odhadom.
Príprava vášho balíka RFQ
Predtým, ako sa obrátite na akéhokoľvek poskytovateľa služieb v oblasti dizajnu foriem, zhromaždite dokumentáciu, ktorá umožňuje presné posúdenie realizovateľnosti a cenovú ponuku. Chýbajúca čo i len jedna z týchto položiek núti obchod robiť predpoklady a predpoklady zvyšujú ceny, aby pokryli riziko.
- 3D CAD model vo formáte STEP alebo IGES, ktorý predstavuje aktuálnu revíziu návrhu
- 2D výkres s popismi GD&T, kritickými rozmermi a referenčnými údajmi, ktoré sú jasne identifikované
- Špecifikácia materiálu pre lisovaný diel vrátane triedy, tvrdosti a hrúbky plechu
- Ročná projekcia objemu a predpokladané požiadavky na životnosť nástroja
- Klasifikácia tolerancií rozlišujúca kritické vlastnosti od štandardných rozmerov
- Požiadavky na povrchovú úpravu a akékoľvek kozmetické normy
- Cieľová časová os vrátane všetkých dátumov spustenia, ktoré riadia plán
- Rozpočtový rozsah, ak je k dispozícii, pomôže obchodu odporučiť vhodnú triedu náradia
Tento kontrolný zoznam platí bez ohľadu na to, či získavate vlastné lisovacie matrice na uvedenie nového produktu na trh alebo nahrádzate starnúce nástroje a matrice v existujúcom programe. Čím je váš balík kompletnejší, tým porovnateľnejšie a presnejšie budú ponuky, ktoré dostanete. Štruktúrované RFQ s jasne definovanými špecifikáciami odstraňujú nejednoznačnosť rozsahu a znižujú rozdiely v cenových kalkuláciách, ktoré znemožňujú porovnávanie jabĺk-k-jablká.
Najlepšie výsledky v projektoch presného razenia pochádzajú zo zapojenia výrobcu razidiel na začiatku vývoja produktu a nie po zmrazení návrhov. Včasná spolupráca odblokuje spätnú väzbu DFM, ktorá zjednodušuje geometriu, znižuje počet staníc a skracuje náklady aj dodaciu dobu.
Predstavte si, že by ste dokončili dizajn kovového razidla, len aby ste sa počas citovania dozvedeli, že malá zmena polomeru by mohla eliminovať celú formovaciu stanicu. Táto konverzácia je počas vývoja konceptu bezplatná. Po zmrazení dizajnu sa stane inžinierskou zmenou, ktorá resetuje vašu časovú os.
Čo môžete očakávať po prvom kontakte
Akonáhle váš balík RFQ pristane v kvalifikovanom obchode, rozvinie sa predvídateľná sekvencia zapojenia. Vedieť, čo bude nasledovať, vám pomôže naplánovať interné zdroje a nastaviť realistické očakávania so zainteresovanými stranami.
Typická postupnosť vyzerá takto:
- Počiatočné preskúmanie uskutočniteľnosti- výrobca zápustiek vyhodnotí geometriu, materiál a objem vašej časti, aby potvrdil, že projekt je životaschopný, a identifikuje potenciálne problémy pri tvárnení
- Predbežná cenová ponuka s predpokladmi- orientačný odhad založený na počiatočnej kontrole, ktorý obsahuje všetky otvorené otázky alebo oblasti návrhu, ktoré si vyžadujú objasnenie
- Dizajn-pre-spätnú väzbu týkajúcu sa výroby- špecifické odporúčania pre úpravy geometrie, ktoré znižujú zložitosť nástrojov, zlepšujú tvarovateľnosť alebo predlžujú životnosť matrice
- Formálny návrh s časovou osou- podrobnú cenovú ponuku týkajúcu sa konštrukcie lisovnice, skúšobných a dodacích míľnikov po vyriešení všetkých technických otázok
- Spustenie projektu-- potvrdenie smeru rozloženia pásu, obstarávanie ocele a prvá brána na kontrolu návrhu
Tento postup zvyčajne trvá dva až štyri týždne od prvého kontaktu po začatie-v závislosti od zložitosti dielu a od toho, ako rýchlo obe strany dokážu vyriešiť otvorené položky. Vlastný projekt raznice s jasnou dokumentáciou prechádza touto fázou rýchlejšie, pretože sa trávi menej času hľadaním chýbajúcich informácií.
Pre čitateľov pripravených prejsť od výskumu k činom,YICHENova raziaca matricatím presne dodržiava tento model zákazky: posúdenie uskutočniteľnosti, simulácia CAE, obrábanie, skúšobná prevádzka a kontrola, pričom každá fáza sa riadi jasnými výstupmi. Ich pracovný postup poskytuje manažérom zdrojov a nástrojovým inžinierom konkrétnu cestu od počiatočného dopytu k výrobne-validovaným nástrojom s viditeľnosťou pri každom míľniku.
Bez ohľadu na to, ktorého dodávateľa razníc si nakoniec vyberiete, princípy zostávajú rovnaké. Príďte s kompletnou dokumentáciou. Zapojte sa dostatočne skoro, aby ste mohli profitovať zo vstupu DFM. Hodnotiť partnerov podľa prísnosti procesu, nielen podľa ceny. A berte investíciu do nástrojov tak, ako to je: základ, ktorý určuje vaše-náklady na diel, konzistentnosť kvality a prevádzkyschopnosť výroby na ďalšie roky.
Často kladené otázky o výrobcoch razidiel
1. Čo robí výrobca razníc?
Výrobca lisovacích foriem interpretuje technické výkresy, navrhuje geometriu lisovníc, programuje CNC stroje, montuje komponenty z tvrdenej ocele a overuje hotové nástroje prostredníctvom skúšobných lisov. Táto rola spája odbornosť CAD/CAM, metalurgické znalosti, EDM a brúsne zručnosti a inštinkt-riešenia problémov pri výrobe lisovníc, ktoré režú, tvarujú a tvarujú plechy s opakovateľnou presnosťou. Mnohé učňovské programy vyžadujú približne 8 000 hodín školenia, čo odráža hĺbku odborných znalostí v tomto odbore.
2. Koľko stojí raznica?
Náklady na lisovanie závisia od niekoľkých premenných: zložitosť lisovnice a počet staníc, veľkosť dielu, požiadavky na toleranciu, trieda nástrojovej ocele, ročný objem výroby a povrchové úpravy. Každá ďalšia stanica v progresívnej kocke môže zvýšiť celkové náklady približne o 8-12 %. Kupujúci by mali skôr ako pevný cenový rozsah pochopiť, že trieda nástrojov (trieda A pre veľké objemy oproti triede C pre prototypy) a zložitosť dizajnu sú najväčšími faktormi nákladov. Včasné zapojenie výrobcu lisovníc do spätnej väzby v oblasti Design for Manufacturability môže výrazne znížiť počet staníc a znížiť investície do nástrojov.
3. Aký je rozdiel medzi progresívnou matricou a prenosovou matricou?
Progresívne matrice posúvajú súvislý pás plechu cez viacero staníc, zatiaľ čo obrobok zostáva pripevnený k nosnému pásu, vďaka čomu sú ideálne pre malé až stredne{0}}veľké diely s objemom nad 100 000 ročne. Prenosové matrice najskôr oddelia polotovar, potom mechanické prsty posúvajú jednotlivé obrobky medzi nezávislými formovacími stanicami. Prenosové nástroje sú vhodné pre väčšie alebo hlboko{5}}ťahané diely, ktoré nemôžu zostať na páse, ako sú konštrukčné konzoly a kryty. Progresívne matrice ponúkajú rýchlejšie časy cyklu, zatiaľ čo prenosové matrice zvládajú zložitejšie 3D geometrie.
4. Ako dlho trvá výroba raznice?
Dodacia lehota lisovacej formy závisí od cyklov revízií návrhu, obstarávania materiálu, zložitosti obrábania, rozvrhnutia tepelného spracovania a počtu požadovaných opakovaní. Medzi kľúčové faktory, ktoré predlžujú časové harmonogramy, patria viaceré kolá zmien dizajnu, obstarávanie špeciálnej nástrojovej ocele, komplexné 3D obrábacie operácie a výzvy v oblasti tvárnenia, ktoré si vyžadujú opakované ladenie. V rozpore s intuíciou, spěchanie vo fáze návrhu často predlžuje celkový čas prípravy, pretože nevyriešené technické medzery sa vynárajú počas prepracovania počas obrábania, montáže alebo skúšobných fáz.
5. Aká nástrojová oceľ je najlepšia na lisovanie?
Najlepšia nástrojová oceľ závisí od vašej aplikácie. D2 ponúka výnimočnú odolnosť proti opotrebeniu pre-vysokoobjemové zaslepovanie a prepichovanie. A2 poskytuje rovnováhu tvrdosti a húževnatosti pre operácie tvárnenia a razenia. S7 poskytuje vynikajúcu odolnosť proti otrasom pre ťažké-rozmerové práce, kde je problémom praskanie. Rýchlorezné-ocele M2/M4 si zachovávajú tvrdosť pri zvýšených teplotách pre aplikácie s vysokým-zdvihom{13}}. Karbidové doštičky dramaticky predlžujú životnosť pri extrémnom-opotrebovaní, ale sú obmedzené na operácie s nízkym{16}}nárazom. Povrchové nátery ako TiN, TiCN a TD úpravy ďalej predlžujú životnosť lisovnice bez ohľadu na kvalitu základnej ocele.


