


Porozumenie obtokovým zárezom a ich úlohe pri výkone progresívnych nástrojov
Každý nástroj a strojník, ktorý bežalpostupné razeniepozná ten pocit: pás sa hladko posúva na tisíc zásahov, potom sa zrazu zachytí, zle zaregistruje alebo visí na zdviháku. Viac často ako ne, vinník sleduje jeden malý, ale kritický prvok v rozložení pásu. Touto vlastnosťou je obtokový zárez.
Obtokové zárezy sú zámerné materiálové úpravy zhotovené na okraji pásu v postupovej raznici. Ich účelom je riadiť, ako pás interaguje so zdvihákmi, pilotmi a inými komponentmi matrice, keď postupuje zo stanice do stanice. V plechových lisovacích nástrojoch s negatívnymi a pozitívnymi obtokovými zárezmi tieto reliéfne prvky určujú, či pás čisto odstraňuje vnútorné prekážky alebo sa ťahá po povrchoch, ktoré časom znižujú presnosť rozstupu.
Koncept je jednoduchý. Prevedenie je miesto, kde veci začínajú byť zaujímavé.
Čo sú obtokové zárezy v progresívnych matriciach
Predstavte si, že kovový pásik prechádza progresívnou matricou s ôsmimi alebo desiatimi stanicami. Medzi každým lisovacím zdvihom sa pás musí zdvihnúť, posunúť o jednu dĺžku a usadiť sa späť do pozície pre ďalšiu operáciu. Zdvíhače zdvihnú pás, aby vyčistili spodné povrchy matrice, a piloti ťahajú pás do konečnej registrácie. Existujú obtokové zárezy, aby pás mohol prejsť ponad alebo okolo týchto zdvihákov a pilotov bez toho, aby visel, ťahal alebo kolidoval.
Z praktického hľadiska je obtokový zárez miestny reliéf alebo výrez pridaný do usporiadania pásu, ktorý zabraňuje interferencii počas podávania, tvarovania, orezávania alebo prenosu dielov. Nie je to kozmetický detail ani dodatočný nápad. Je to zámerný mechanizmus kontroly pásu, ktorý konštruktér špecifikuje vo fáze plánovania, dlho predtým, ako sa bude rezať akákoľvek oceľ.
Existujú dva základné typy: pozitívne obtokové zárezy, ktoré zadržujú materiál na páse v podobe uška{0}}, a negatívne obtokové zárezy, ktoré úplne odstraňujú materiál z okraja pásika. Každý typ vytvára odlišný mechanický vzťah medzi pásom a komponentmi matrice, ktoré musí navigovať.
Prečo je výber typu zárezu dôležitý pre kontrolu pásu
Tu je miesto, kde mnohí inžinieri podceňujú rozhodnutie. Geometrická orientácia zárezu priamo riadi silu podávania pásu, presnosť stúpania a registráciu medzi stanicou-do{2}}. Pozitívny zárez udržuje materiál neporušený, zachováva tuhosť pásika, ale vyžaduje, aby zadržaná chlopňa prechádzala cez povrchy zdviháka. Negatívny zárez odreže materiál, poskytuje vôľu zdviháka, ale znižuje lokálnu tuhosť pásu.
Nesprávna voľba neprináša len menšie nepríjemnosti. Zavádza chyby podávania, ktoré sa spájajú v každej následnej stanici, zhoršuje registráciu, ktorá sa prejavuje ako rozmerová odchýlka na hotových dieloch, a urýchľuje opotrebovanie lisovnice spôsobmi, ktoré skracujú intervaly údržby. V negatívnych a pozitívnych obtokových zárezoch plechových razidiel sa toto jediné rozhodnutie o geometrii prenesie do celého výrobného procesu.
Voľba medzi pozitívnymi a negatívnymi obtokovými zárezmi nie je kozmetická. Zásadne to mení spôsob interakcie pásu s každou stanicou po prúde, čo ovplyvňuje odpor podávania, zapojenie pilota a kumulatívnu presnosť polohy v celej matrici.
Táto príručka je napísaná pre nástrojových inžinierov, ktorí už rozumejú základom progresívnych zápustiek, ale potrebujú mať jasno v rozhodnutiach o geometrii zárezov. Nenájdete tu úvodné vysvetlenia, čo je to progresívna matrica alebo ako funguje kŕmenie pásikov. Namiesto toho sa pozornosť sústreďuje na konkrétne geometrické, funkčné a materiálové-faktory, ktoré určujú, ktorý typ zárezu patrí do rozloženia pásu.
Rozdiel začína geometriou. Ako každý typ zárezu fyzicky interaguje s pásom a čo to znamená pre mechaniku podávania, úplne závisí od toho, či materiál zostáva alebo odchádza.
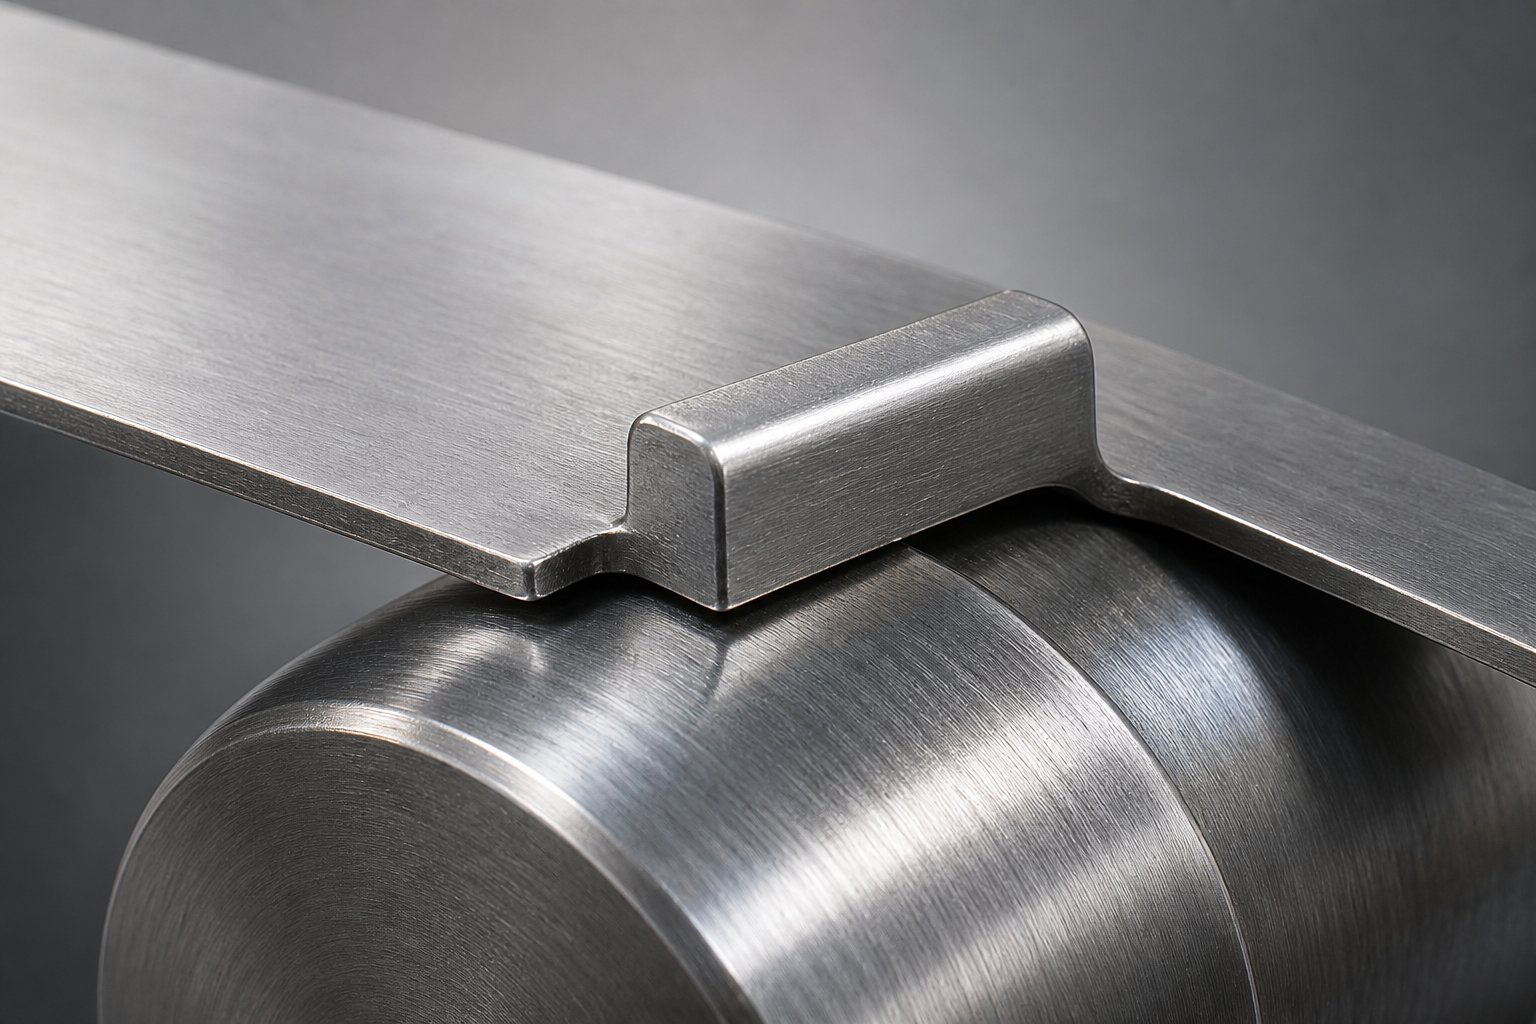
Pozitívna geometria obtoku a funkčná mechanika
Pozitívny obtokový zárez zanecháva materiál na páse. Namiesto odrezania časti okraja prúžku a jeho vyradenia ako šrotu vytvorí matrica výstupok podobný jazýčku-, ktorý zostane fyzicky pripojený k prúžku. Toto pridržiavané pútko sa rozprestiera smerom dovnútra alebo von z okraja pásu a vytvára malý, ale zámerne tvarovaný znak, ktorý pás nesie cez každú nasledujúcu stanicu.
Praktický výsledok: šírka pásu v mieste zárezu zostáva v podstate nedotknutá. Žiadny materiál sa nestratí. Nie je potrebné riadiť žiadny slimák. Prúžok si zachováva svoju štrukturálnu kontinuitu a táto kontinuita hrá priamu úlohu v tom, ako sa prúžok správa počas podávania.
Pozitívna geometria vrubu a retencia materiálu
Vyrezaný profil pre pozitívny zárez je zvyčajne čiastočným strihom, ktorý uvoľní jazýček na troch stranách, pričom ho ponechá pripevnený na jednom okraji. Predstavte si malé obdĺžnikové alebo lichobežníkové pero, ktoré bolo odrezané na svojej prednej hrane, zadnej hrane a jednej bočnej strane, ale zostalo spojené pozdĺž protiľahlej bočnej hrany ako záves. Uško sa môže mierne ohýbať vzhľadom na rovinu pásu, ale neoddeľuje sa.
Mnohí dizajnéri pridali uhlový reliéf na nábežnú hranu štítku, aby znížili ťah pri podávaní. Tento reliéf, zvyčajne medzi 5 a 15 stupňami v závislosti od hrúbky materiálu, bráni tomu, aby sa predný roh pútka zachytil o povrchy zdviháka, keď sa pás posúva. Geometria funguje podobne ako anástavec a prírubový doraz, kde je zalomená časť ohnutá tak, aby vytvorila doraz aj výstužný prvok na nosnom páse.
Pretože výstupok zostáva pripevnený, tuhosť pásu v mieste zárezu je zachovaná. Toto je najdôležitejšie pri tenkých-materiáloch, kde predĺženie pri podávacom napätí môže spôsobiť lokálne vybočenie alebo zvlnenie. Pás s vysokou charakteristikou predĺženia je obzvlášť náchylný na deformáciu v ktoromkoľvek bode, kde je plocha prierezu zmenšená. Udržaním materiálu na mieste sa pozitívne zárezy vyhýbajú vytvoreniu tohto slabého miesta úplne.
Ako pozitívne zárezy interagujú so zdvihákmi a pilotmi
Keď sa prúžok posunie o jednu dĺžku, zachytené pútko prechádza cez korunu zdvíhača. Jazýček sa pohybuje po hornom povrchu zdvíhača a pásik sa posúva dopredu bez rušenia. Keď sa lis zatvorí, piloti zapoja pás cez vodiace otvory na konečnú registráciu, čím sa pás vytiahne do presného zarovnania pred začatím tvarovacích alebo rezacích operácií.
Interakcia je hladká, pretože žiadna hrana prúžku nemusí zapadnúť do medzery alebo ju vyčistiť. Jazýček v podstate premosťuje zdvíhadlo, udržuje konzistentný kontakt a predvídateľnú poddajnú silu proti povrchu zdvíhača. To vytvára nižší odpor podávania v porovnaní s konfiguráciami, kde sa musí rezná hrana pohybovať okolo komponentov matrice.
V aplikáciách tvárnenia plechu s obtokovými zárezmi sa toto správanie s nízkym-odporom priamo premieta do lepšej konzistencie rozstupu a zníženej kumulatívnej chyby naprieč nástrojmi s viacerými stanicami.
- Materiál je zachytený na prúžku ako pripevnený výstupok jazýčka
- Geometria štítku je zvyčajne troj{0}}vyrezaná s jedným pripojeným okrajom a hranatým reliéfom na prednej ploche
- Odpor pri podávaní je nižší, pretože žiadna rezná hrana sa nezachytáva na povrchu zdviháka alebo matrice
- Tuhosť pásu je zachovaná v mieste zárezu, čo prospieva tenkému materiálu náchylnému na vybočenie
- Nevytvára sa žiadny slimák, čo eliminuje obavy z riadenia slimákov na zárezovej stanici
Tento prístup-založený na uchovávaní funguje dobre, keď je prioritou tuhosť pásu. Čo sa však stane, keď sa riadiacim faktorom stane vôľa, nie rigidita? To posúva geometriu opačným smerom, skôr smerom k odstraňovaniu materiálu ako k jeho konzervácii.
Geometria negatívneho obtoku a funkčná mechanika
Tam, kde pozitívny zárez drží materiál na páse, negatívny obtokový zárez odoberá materiál. Špeciálny razník odstraňuje definovanú časť z okraja pásu, čím vytvára medzeru alebo výrez, ktorý umožňuje pásu vyčistiť zdvíhadlá a iné komponenty matrice bez fyzického kontaktu. Odstránený slimák prepadne cez otvor matrice a vyhodí sa. Zostáva okraj pásu so zámernou medzerou tam, kde kedysi existoval materiál.
Tento prístup rieši iný problém. Namiesto toho, aby premosťoval zdviháky, pás sa im jednoducho úplne vyhýba. Dutina poskytuje vertikálnu a bočnú vôľu pre pohyb zdvíhača, čím sa eliminuje možnosť zachytenia, ťahania alebo zavesenia pásu na korune zdvíhača počas cyklu podávania. V prípade lisovníc, kde je výška zdviháka značná alebo kde hrúbka pásu znemožňuje jazdu po povrchoch, táto prvá filozofia-poháňa dizajn smerom k odstraňovaniu materiálu.
Negatívna geometria zárezu a úber materiálu
Profil rezu je priamočiary. Razník prechádza cez okraj pásu a odstraňuje definovanú oblasť, typicky obdĺžnikového alebo lichobežníkového tvaru. Hrot sa čisto odstrihne z pásu a vysunie sa nadol cez zodpovedajúci otvor matrice. Výsledkom je zárez s ostrými vnútornými rohmi a odkrytými hranami rezu po jeho obvode.
Rozmery zárezov sa riadia požadovanou vôľou. Šírka sa musí prispôsobiť telu zdviháka a akémukoľvek bočnému pohybu pásu počas podávania. Hĺbka musí poskytovať dostatočnú vertikálnu vôľu, aby sa okraj pásu nedotýkal zdvíhača v žiadnom bode počas lisovacieho cyklu. Hlbšie zárezy poskytujú väčšiu vôľu, ale odstraňujú viac materiálu z prierezu pásu-.
Smer otrepov sa tu stáva praktickým problémom. Pretože razník prerezáva pás, obtokové zárezy, razenie vytvárania otrepov vytvára zvýšený okraj na strane zápustky rezu. Ak otrep počas podávania smeruje nahor, môže sa zachytiť o vodiace lišty, povrchy zdviháka alebo iné komponenty matrice. Návrhári zvyčajne orientujú matricu tak, aby smer otrepu smeroval nadol, preč od klzných kontaktných plôch. Keď táto orientácia nie je možná, sekundárna operácia odihlovania alebo skosenie hrán na povrchoch matrice zmierni interferenciu.
Na rozdiel od alternatívy-a{1}}príruby opísanej v literatúre s progresívnymi matricami, kde je časť s kopijou ohnutá nadol, aby vytvorila doraz a vystužila nosič, negatívny zárez neprináša žiadne sekundárne konštrukčné výhody. Jeho jediným prínosom je zúčtovanie. Sliz opúšťa systém a pás sa pohybuje v tomto mieste ľahší, ale menej tuhý.
Ako negatívne zárezy ovplyvňujú podávanie a registráciu pásikov
Odstránenie materiálu z okraja pásu má priamy následok: lokálne poklesy tuhosti. Modul materiálu sa nemení, ale plocha prierezu, ktorá odoláva ohybovým silám v mieste zárezu, sa zmenšuje. V prípade veľmi tenkých alebo úzkych pásov môže toto zmenšenie vytvoriť otočný bod, kde sa pás pri podávacom napätí vychýli, čo spôsobí nekonzistentný posun sklonu a posun v registri naprieč stanicami.
V prípade hrubších alebo širších materiálov však zostávajúci prierez-poskytuje viac než dostatočnú štrukturálnu podporu. V týchto aplikáciách poskytuje znížené rušenie so zdvihákmi čistejšie podávanie. Prúžok cez nič nejazdí. Jednoducho sa posúva dopredu cez otvorený priestor, pričom zdviháky stúpajú a klesajú vo vnútri dutiny bez toho, aby sa dotkli okraja pásu. Vďaka tomu sú negatívne zárezy obzvlášť účinné v matriciach s vysokými výškami zdviháka, kde by sa zadržaný jazýček musel nadmerne ohýbať, aby uvoľnil korunu zdviháka.
Inžinieri, s ktorými sa stretávajú-jedno: negatívne zárezy môžu generovať mierne vyšší odpor podávania ako ich pozitívne náprotivky. Dôvod je mechanický. Okraje rezu na obvode zárezu, najmä ak sa počas výroby vytvoria otrepy, sa môžu zachytiť o povrch matrice, vodiace lišty alebo prechody koľajníc. Ak tieto hrany nie sú správne odľahčené skosením alebo polomermi, pás zaváha pri každom prírastku posuvu. Medza klzu na reznej hrane je vyššia ako u základného materiálu v dôsledku mechanického spevnenia pri operácii strihania, vďaka čomu je hrana tuhšia a menej poddajná, keď sa dostane do kontaktu s inými povrchmi.
Registračné správanie sa tiež líši od pozitívnych zárezov. Pretože okraj pásu je prerušený medzerou, piloti musia zaberať pás v miestach, kde je prítomný plný materiál. Samotná dutina nemôže prispieť k laterálnej polohe. V zomrie kdepitch stop funguje spolu s pilotmi na registráciu stripov, poloha zárezu musí byť starostlivo koordinovaná tak, aby sa prázdna nezhodovala so žiadnym registračným alebo snímacím prvkom.
- Materiál sa odstráni z okraja pásu, čím sa vytvorí medzera alebo výrez
- Geometria dutín je zvyčajne obdĺžniková alebo lichobežníková, dimenzovaná tak, aby vyčistila telesá zdvíhača a zdvih
- Lokalizovaná tuhosť pásu je znížená v mieste zárezu v dôsledku zmenšenej plochy prierezu-
- Vôľa zdvíhača je čistejšia a spoľahlivejšia, najmä pri hrubých skladoch alebo vysokých{0}}zdvíhacích aplikáciách
- Okraje rezu sú náchylné na hromadenie otrepov, čo môže zvýšiť odpor pri podávaní počas životnosti nástroja
- Vyžaduje sa riadenie slimákov, pričom odstránený materiál sa vysúva cez otvor matrice pod ním
Oba typy zárezov riešia rovnaký základný problém, ale ich geometrické prístupy vytvárajú výrazne odlišné profily výkonu. Skutočnou otázkou pri akomkoľvek rozložení pásu nie je, ktorý typ je lepší samostatne, ale ktorý súbor kompromisov-vyhovuje konkrétnemu materiálu, rýchlosti lisu a konfigurácii lisovnice.
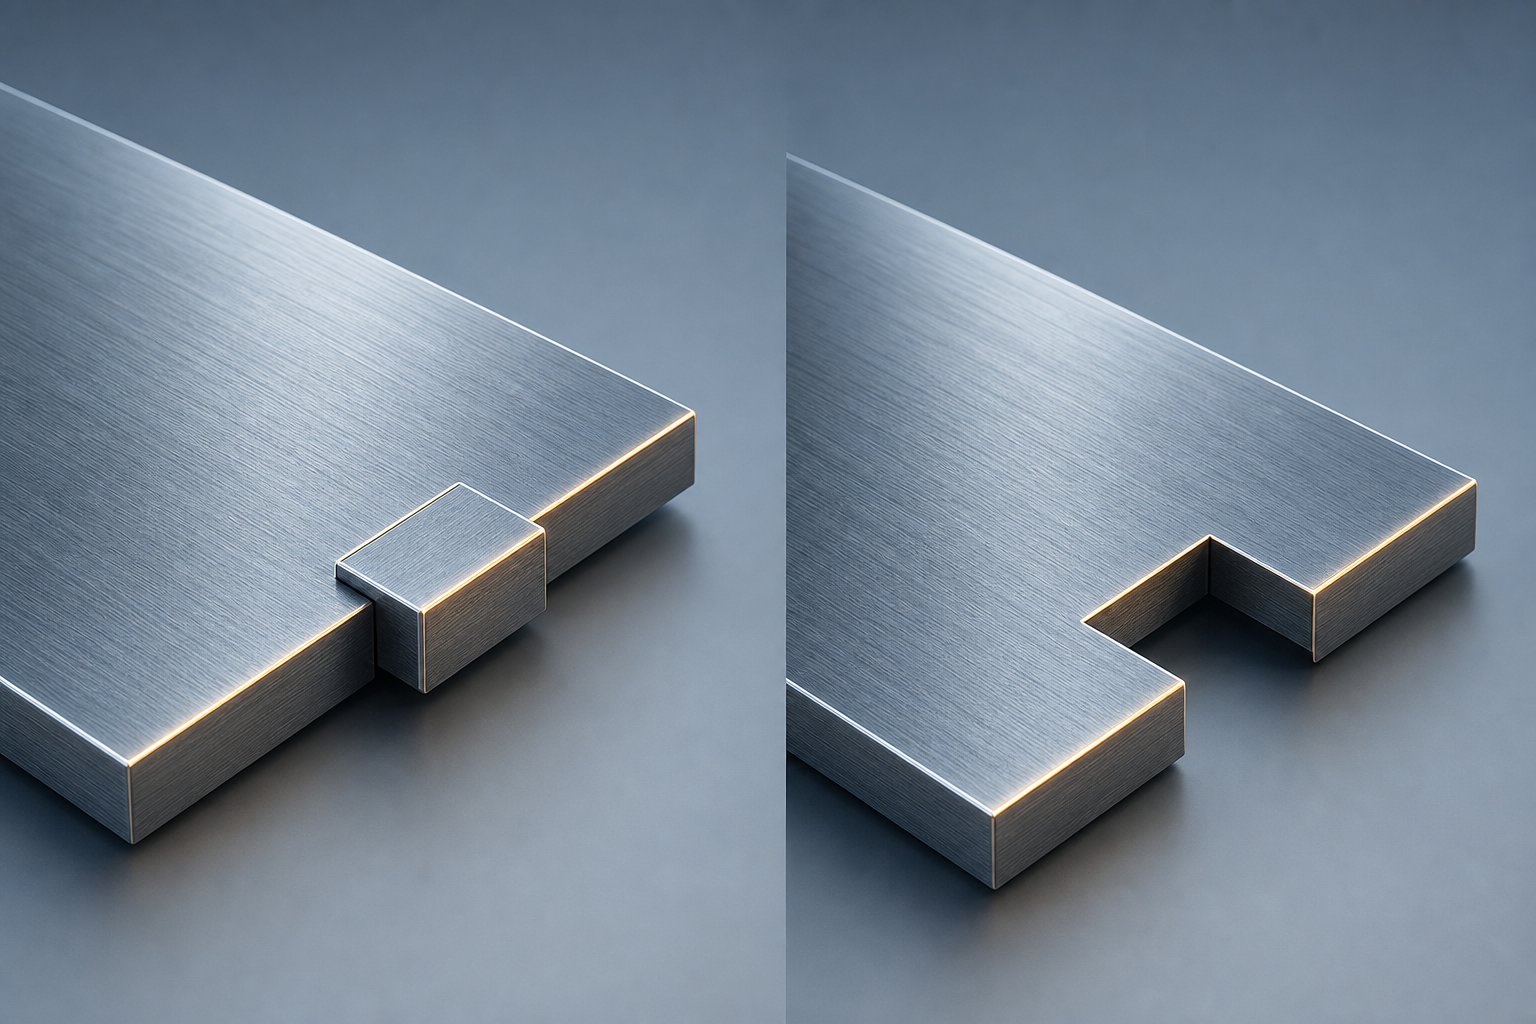
Vedľajšie{0}}porovnanie{1}}pozitívnych a negatívnych vynechaných zárezov
Každý typ zárezu bol opísaný jednotlivo, ale rozhodnutia o usporiadaní pásov sa zriedka vyskytujú izolovane. Zvažujete kompromisy-v rámci viacerých atribútov súčasne: odpor podávania voči tuhosti pásu, vôľa zdviháka voči zložitosti riadenia slimákov, smer otrepov voči správaniu sa pri registrácii. Nástrojoví inžinieri potrebujú jedinú referenciu, ktorá umiestni každý relevantný atribút vedľa svojho náprotivku, takže rozhodnutie bude viditeľné na prvý pohľad.
Žiadny široko dostupný zdroj v súčasnosti nepredkladá toto porovnanie v štruktúrovanej forme. Účel formovania plechu obídením zárezov je vo všeobecnosti dobre pochopený, no rozdelenie na úrovni-atribútov, ktoré riadi výber geometrie počas rozloženia pásu, zostáva rozptýlené medzi kmeňovými znalosťami a internými štandardmi dizajnu. Nižšie uvedená tabuľka konsoliduje tieto faktory do formátu, na ktorý môžete priamo odkazovať pri vyhodnocovaní typu zárezu pre nový program matrice.
Atribút-podľa{1}}Porovnanie atribútov typov zárezov
| Atribút | Pozitívny obtokový zárez | Negatívny obtokový zárez |
|---|---|---|
| Metóda zapojenia pásu | Retencia materiálu: k okraju pásu zostáva pripevnený jazýček, ktorý premosťuje komponenty matrice | Odstraňovanie materiálu: Z okraja pásu sa vyrazí zárez, čím sa vytvorí medzera, ktorá vyčistí komponenty matrice |
| Profil odporu pri kŕmení | Nižší celkový odpor; jazýček hladko prechádza po povrchoch zdviháka s uhlovým reliéfom, ktorý znižuje odpor | Mierne vyšší odporový potenciál; hrany rezu sa môžu zachytiť o povrch matrice, ak sa vytvoria otrepy alebo ak je reliéf nedostatočný |
| Správanie presnosti registrácie | Konzistentná šírka pásu udržiavaná v mieste zárezu podporuje stabilné zapojenie pilota a bočné umiestnenie | Prerušený okraj pásu v mieste zárezu; piloti sa musia zapojiť do{0}}celých častí materiálu mimo prázdnoty |
| Náraz na tuhosť pásu | Minimálne zníženie; zadržaná ploška zachováva-oblasť prierezu a odoláva vybočeniu pod ťahom posuvu | Lokalizovaná redukcia úmerná hĺbke a šírke zárezu; tenké alebo úzke pásiky sa môžu v mieste zárezu prehýbať |
| Mechanika interakcie zdviháka | Jazýček prechádza cez korunku zdviháka; kontakt je riadený reliéfnou geometriou na prednej hrane štítku | Žiadny kontakt so zdvihákom; void poskytuje plnú vôľu pre pohyb zdviháka bez ohľadu na výšku zdviháka |
| Požiadavky na manažment slimákov | Žiadne; z pásu sa neoddeľuje žiadny materiál, čím sa eliminuje vyhadzovanie slimákov a starosti s likvidáciou | Povinné; slimák sa musí čisto vysunúť cez otvor matrice a nahromadenie alebo zaseknutie môže zastaviť výrobu |
| Úvahy o smere otrepu | Na odstrihnutých okrajoch pútka sa tvoria otrepy; typicky orientované preč od klzných plôch s minimálnym vplyvom na podávanie | Po celom obvode zárezu sa tvoria otrepy; orientácia je kritická, pretože nahor-otrepy sa zachytávajú na vodidlách a zdvíhačoch |
| Ideálne prípady použitia | Tenkorozmerné materiály, úzke pásy, dlhé postupovacie matrice vyžadujúce kumulatívnu presnosť, aplikácie citlivé na vybočenie pásu | Hrubá pažba, široké pásy s dostatočnou zostávajúcou tuhosťou, vysoké výšky zdviháka, vysoko{0}}rýchlostné aplikácie vyžadujúce nulový zásah zdvíhača |
Keď každý typ prekoná ostatné
Tabuľka odhaľuje jasný vzor. Pozitívne zárezy chránia to, čo už pásik má: tuhosť, konzistenciu šírky a hladký povrchový kontakt. Negatívne zárezy vytvárajú to, čo pásik potrebuje: otvorený priestor, vertikálnu vôľu a slobodu od kontaktu so zdvihákom. Výhoda výkonu sa mení v závislosti od toho, ktorý faktor obmedzuje vašu konkrétnu aplikáciu.
Pre tenké-materiály, kde je medza klzu nízka v pomere k silám podávania a pás je náchylný na vybočenie, kladné zárezy dosahujú vyššiu výkonnosť, pretože zabraňujú odstráneniu{1}} plochy prierezu z už aj tak krehkého pásu. Keď je prúžok hrubý len 0,5 mm a široký 30 mm, vyrezanie zárezu hlbokého niekoľko milimetrov môže vytvoriť kĺbový bod, ktorý sa počas podávania potuluje. Zadržané pútko tomu bráni tým, že zachováva celistvosť prúžku po celej šírke.
Pre hrubší materiál sa kalkul obráti. Pás s hrúbkou 2,0 mm a šírkou 100 mm má značnú odolnosť v ohybe aj po odstránení materiálu. Medzera v záreze predstavuje malé percento celkového prierezu-a zníženie tuhosti je zanedbateľné. Tu sa priorita presúva na vôľu zdviháka. Hrubý materiál jazdiaci po korune zdvíhača generuje vysoké kontaktné sily a zrýchlené opotrebenie na jazýčku aj na povrchu zdvíhača. Odstránenie materiálu úplne eliminuje mechanizmus opotrebovania. Pochopenie vzťahu medzi medzou klzu a pevnosťou v ťahu pre daný materiál vám pomôže predpovedať, či sa zadržaná chlopňa plasticky zdeformuje pri kontaktnom zaťažení zdviháka alebo zostane elastická a bude jazdiť čisto.
Úzke pásiky sa riadia logikou tenkého-materiálu bez ohľadu na hrúbku. Úzky pás má obmedzený materiál okrajov, takže akékoľvek odstránenie neúmerne ovplyvňuje jeho štrukturálne správanie. Pozitívne zárezy zachovávajú ten malý-prierez, ktorý existuje. Široké pásy sledujú logiku hrubého-materiálu, kde dostatočná zostávajúca šírka kompenzuje akúkoľvek lokálnu stratu tuhosti.
Vysoko{0}}rýchlostné aplikácie predstavujú dynamický prvok. Pri zvýšených rýchlostiach lisu zotrvačnosť pásu počas podávania zväčšuje akýkoľvek zdroj odporu. Okamžité zachytenie jazýčka na zdviháku rýchlosťou 60 úderov za minútu je nepríjemné. Rovnaký záchyt pri 400 zdvihoch za minútu sa stáva chybnou registráciou, ktorá sa šíri cez každú stanicu po prúde. Pri vysokorýchlostných nástrojoch, kde je vôľa zdviháka tesná, záporné zárezy úplne eliminujú premennú tým, že odstránia zdroj rušenia.
Vyberte typ zárezu, ktorý najlepšie zachová charakteristiku pásu, ktorá je pre vašu konkrétnu aplikáciu najdôležitejšia. Ak je tuhosť limitujúcim faktorom, materiál ponechajte. Ak je vôľa limitujúcim faktorom, odstráňte ju.
Tento princíp rozhodovania znie jednoducho, ale jeho efektívne uplatnenie si vyžaduje presne vedieť, ako hlboko, ako široký a pod akým uhlom sa má geometria zárezu vyrezať. Tieto rozmerové parametre sú tam, kde sa teória stretáva s praxou a kde proporcionálne vzťahy k hrúbke materiálu a šírke pásu určujú, či vami zvolený typ zárezu skutočne poskytuje zamýšľanú výkonnostnú výhodu.
Parametre návrhu pre hĺbku zárezu, šírku a uhlový reliéf
Výber typu zárezu je len polovica rozhodnutia. Druhá polovica ho dimenzuje správne. Pozitívny zárez s nesprávnou hĺbkou praciek pod kontaktom zdvíhača. Negatívny zárez príliš plytký neposkytuje vôľu, keď zdvihák dosiahne plnú dráhu. Obe zlyhania majú rovnakú základnú príčinu: geometria nebola prispôsobená vlastnostiam materiálu a pásov, ktoré riadia skutočný-výkon.
Výzvou je, že žiadny univerzálny vzorec nepokrýva každú aplikáciu. Dimenzie zárezov sú riadené hierarchiou vzájomne súvisiacich faktorov a pochopenie toho, ktorý faktor má prioritu pre vašu konkrétnu matricu, zabraňuje cyklom pokusov-a{2}}omyl, ktoré sa spália počas skúšobného času a rozpočtu.
Hĺbka a šírka zárezu vo vzťahu k hrúbke materiálu
Hĺbka zárezu je rozmer, ktorý riadi vôľu pre negatívne zárezy a dĺžku výstupku jazýčka pre pozitívne zárezy. V oboch prípadoch hrúbka materiálu ukotvuje východiskový podiel. Platí všeobecná zásada: hĺbka zárezu by mala poskytovať funkčnú vôľu alebo záber s jazýčkom bez toho, aby bola ohrozená schopnosť pásu dôsledne sa posúvať pod napätím.
V prípade záporných zárezov musí hĺbka presiahnuť výšku zdvihu plus akýkoľvek vertikálny pohyb pásu počas cyklu podávania. Ak sa zdvihák zdvihne o 4 mm a pás sa počas posúvania kýva o 0,5 mm, minimálna hĺbka zárezu 5 mm poskytuje spoľahlivú vôľu. Výrazne hlbšie odstraňuje materiál, ktorý nebolo potrebné odstraňovať, čím sa zbytočne znižuje tuhosť pásu. Na druhej strane príliš plytké záporné zárezy zanechávajú okraj prúžku nebezpečne blízko ku korunke zdviháka v hornej časti--ťahu, kde aj malé prehnutie prúžku spôsobuje kontakt a visenie.
V prípade pozitívnych zárezov hĺbka výstupku určuje, ako ďaleko zadržaný materiál vyčnieva z tela pásu. Z chlopní, ktoré sú príliš hlboké vzhľadom na hrúbku materiálu, sa stanú konzolové nosníky náchylné na plastickú deformáciu pri kontaktnom zaťažení zdvíhača. Keď sa jazýček natrvalo ohne, pri nasledujúcich ťahoch sa už zdvíhač neuvoľní. Modul pružnosti materiálu pásu tu určuje hranicu. Jazýček, ktorý sa vychýli v rámci svojho pružného rozsahu, sa po každom kontakte vráti do svojej polohy. Ten, ktorý presahuje medzu klzu ocele alebo akéhokoľvek používaného materiálu, trvá trvalé stuhnutie a stáva sa opakujúcou sa prekážkou podávania.
Šírka zárezu sa riadi podobnou logikou. V prípade záporných zárezov sa šírka musí prispôsobiť telu zdvíhača plus bočnému vybočeniu pásu počas podávania. V prípade pozitívnych zárezov šírka definuje bočný rozmer jazýčka a priamo ovplyvňuje jeho ohybovú tuhosť. Širší výstupok rozdeľuje kontaktné sily zdviháka na väčšiu plochu, čím sa znižuje lokálna koncentrácia napätia. Užšie uško koncentruje silu a je náchylnejšie na únavu pri dlhých výrobných sériách.
Nasledujúca prioritná sekvencia vedie k rozhodnutiam o dimenzovaní, keď súperia viaceré faktory:
- Hrúbka materiálu:Stanovuje proporcie základnej línie pre hĺbku a šírku. Hrubšia pažba toleruje hlbšie negatívne zárezy bez straty tuhosti; tenšia zásoba vyžaduje plytšiu geometriu, aby sa zachovala kontinuita konštrukcie.
- Šírka pásu:Určuje, aká- plocha prierezu zostane po vyrezaní zárezu. Úzke pásy obmedzujú maximálnu povolenú hĺbku zárezu bez ohľadu na hrúbku materiálu.
- Počet staníc:Dlhšie matrice akumulujú polohovú chybu. Každé miesto zárezu musí udržiavať integritu pásu dostatočnú na to, aby pás preniesol cez všetky zostávajúce stanovištia bez postupného vychýlenia.
- Rozstup kŕmenia:Väčšie dĺžky rozstupov zväčšujú moment ramena medzi podpornými bodmi. Miesta zárezov v strede-rozpätia medzi zdvihákmi majú maximálny priehyb, čo si vyžaduje plytšie zárezy alebo tuhšiu geometriu jazýčkov.
- Výška zdviháka:Priamo nastavuje požiadavku na minimálnu vôľu pre záporné zárezy a minimálnu{0}}možnosť prejazdu pre pozitívne zárezy.
Uhlový reliéf a úprava hrán pre výkon kŕmenia
Hĺbka a šírka dostanú geometriu do správneho rozsahu. Uhlový reliéf je to, vďaka čomu sa podáva bez odporu.
V prípade pozitívnych zárezov je predná hrana jazýčka povrch, ktorý sa ako prvý dostane do kontaktu so zdvihákmi počas posúvania pásu. Bez úľavy táto hrana predstavuje hranaté rameno, ktoré sa zachytí na zdvíhacej korune, čo spôsobuje chvíľkové zaváhanie v pohybe pásu. Pridanie skosenia alebo uhlového reliéfu 5 až 15 stupňov na prednú stranu jazýčka umožňuje plynulé stúpanie nad povrchom zdviháka. Uško sa efektívne stáva klinom, ktorý sa sám nadvihne cez prekážku namiesto toho, aby s ňou narazil.
Pre negatívne zárezy je kritickým povrchom obvod rezu. Otrepy a ostré hrany pozdĺž stien zárezov sa môžu zachytiť o vodidlá materiálu, povrch matrice alebo prechody koľajníc, keď pás prechádza. Hrany zlomu, typicky 0,1 až 0,3 mm skosenia aplikované pri konštrukcii formy alebo prostredníctvom sekundárneho odihlovania v konštrukcii formy, zmenšujú túto interferenciu. Tam, kde bol modul pružnosti ocele na reznej hrane zvýšený šmykovým{5}}vytvrdzovaním, je hrana tuhšia a menej poddajná voči kontaktným povrchom. Skosenie zjemňuje geometrický prechod bez potreby zmien vlastností materiálu.
Tieto uhlové parametre sa menia podľa hrúbky materiálu. Tenšia pažba s nižším odporom v ohybe potrebuje menej agresívne uhly odľahčenia, pretože kontaktné sily sú vo svojej podstate nižšie. Hrubšia pažba generuje vyššie sily počas interakcie zdviháka, čo vyžaduje strmšie uhly odľahčenia, aby sa zabránilo eskalácii odporu až do bodu, kedy sa posun pásu zaváha alebo sa zníži presnosť sklonu.
Keď inžinierske príručky alebo zavedené podnikové normy poskytujú špecifické rozmerové pomery pre danú skupinu materiálov, tieto hodnoty predstavujú overené východiskové body. Modul pružnosti ocele, medza prieťažnosti ocele pre vašu konkrétnu triedu a údaje o module pružnosti kovov z materiálových certifikácií vám poskytujú mechanické vlastnosti potrebné na výpočet, či daná geometria štítka zostane elastická pri očakávanom zaťažení zdvíhača. Dizajnéri, ktorí začínajú s týmito vypočítanými proporciami a zdokonaľujú sa počas skúšania, konzistentne dosahujú stabilnú produkciu rýchlejšie ako tí, ktorí dimenzujú iba vizuálnym odhadom.
Samotná geometria však nehovorí celý príbeh. Rovnaké rozmery zárezov fungujú inak v hliníku ako v nehrdzavejúcej oceli. Správanie-špecifické pre materiál, vrátane deformačného spevnenia, limitov predĺženia a deformačného spevnenia na rezných hranách, predstavuje ďalšiu vrstvu úpravy dizajnu, ktorá posúva parametre, ktoré ste práve nastavili.
Špecifické úvahy o{0}}materiáli pri výbere typu zárezu
Zárez, ktorý je dokonale dimenzovaný pre mäkkú oceľ, sa môže roztrhnúť v hliníku alebo spôsobiť zaseknutie pri podávaní- nehrdzavejúcej ocele. Geometrické parametre stanovené v predchádzajúcej časti predpokladajú generickú odozvu materiálu, ale skutočná pásová zásoba sa nespráva genericky. Každá skupina materiálov prináša svoju vlastnú kombináciu medze klzu, schopnosti predĺženia a správania pri deformácii, ktorá mení výkon geometrie vrubu vo výrobných podmienkach.
Toto je medzera, ktorú väčšina návrhových referencií necháva otvorenú. Uznávajú, že na materiáli záleží, a potom pokračujú bez vysvetľovania, ako na tom záleží. Realita je taká, že preferencia typu zárezu, geometria jazýčkov, uhly reliéfu a dokonca aj intervaly údržby sa zmysluplne menia, keď meníte cievku na odvíjači. Pochopenie týchto posunov pred skúškou zabráni nákladnému cyklu opakovania chodu dielov, pozorovania porúch, nastavovania geometrie a opätovného chodu.
Vrubové správanie v hliníku a mäkkej oceli
Hliník predstavuje špecifickú výzvu pre dizajn obtokového vrubu: jeho nižšia medza klzu v porovnaní s oceľovými ekvivalentmi znamená, že materiál sa plasticky deformuje pri nižších posuvných silách a jeho vyššie predĺženie umožňuje značné natiahnutie pred zlomom. Pre tenký-hliník sú vo všeobecnosti vhodnejšie kladné zárezy. Zadržaná chlopňa odoláva roztrhnutiu počas podávania, pretože ťažnosť materiálu umožňuje, aby sa chlopňa ohýbala cez povrchy zdviháka bez toho, aby sa zlomila v bode pripojenia. Jazýček absorbuje kontaktné zaťaženie skôr elastickou a miernou plastickou deformáciou než prasknutím.
Avšak tá istá ťažnosť vytvára riziko. Ak geometria jazýčkov umožňuje nadmerné vychýlenie, hliníkové jazýčky môžu trvalo zafixovať už po niekoľkých stovkách ťahov. Oceľ s nízkou prieťažnosťou, ktorej by odolala, je ľahko prekonaná v hliníku, čo znamená, že jazýčky ohnuté za hranicu pružnosti zostanú ohnuté. Dizajnéri to kompenzujú tým, že kladné zárezy sú širšie a plytšie v hliníku, čím sa kontaktné sily zdviháka rozložia na väčšiu plochu, aby sa miestne napätie udržalo pod limitom proporcionality materiálu.
Problematické sú negatívne zárezy v tenkom hliníku. Odstránením materiálu z už mäkkého, pružného prúžku sa vytvorí závesný bod, ktorý sa počas kŕmenia potuluje. Pás sa vychyľuje na prázdnom mieste, čo spôsobuje nekonzistentnosť výšky tónu, ktorá sa hromadí naprieč stanicami. V prípade hrubšieho hliníkového pásu, zvyčajne nad 1,5 mm, poskytuje zvyšný prierez{4}} dostatočnú podporu a negatívne zárezy sa stanú životaschopnými.
Mäkká oceľ, naopak, ponúka najzhovievavejšie prostredie pre dizajn zárezov. Jeho vyvážená kombinácia strednej medze klzu ocele (zvyčajne 200 až 350 MPa), primeraného predĺženia (20 až 30 percent) a predvídateľného správania pri mechanickom vytvrdzovaní ocele znáša oba typy vrubov. Pozitívne zárezové jazýčky z mäkkej ocele si zachovávajú svoju geometriu pri kontakte so zdvihákom, pretože materiál je dostatočne tuhý, aby odolal trvalému vychýleniu, a zároveň dostatočne húževnatý, aby absorboval príležitostné preťaženie bez praskania. Negatívne zárezy sa režú čisto s minimálnym otrepom a hrany rezu počas strihania nadmerne nestvrdnú.
Táto tolerancia dáva dizajnérovi voľnosť pri optimalizácii pre iné faktory. Pri lisovaní mäkkej ocele si môžete vybrať typ zárezu na základe obmedzení rozloženia lisovnice, konfigurácie zdviháka alebo požiadaviek na rýchlosť lisu, než aby ste boli nútení do jedného typu kvôli obmedzeniam materiálu.
Úpravy dizajnu zárezov pre nehrdzavejúcu a vysokopevnú-oceľ
Nehrdzavejúca oceľ, najmä austenitické triedy 300, predstavujú komplikáciu, ktorú mäkká oceľ a hliník nemajú: agresívne mechanické kalenie. AkoMetalForming Magazinevysvetľuje, deformačné spevnenie a deformačné spevnenie pri pokračujúcej deformácii spevňujú materiál a novšie druhy ocele tvrdnú -vo väčšom rozsahu ako bežné vysokopevnostné{1}}triedy. Austenitické nehrdzavejúce ocele série 3XX{4}} sa vyznačujú obzvlášť vysokou mechanickou kaliteľnosťou.
V prípade negatívnych zárezov v nehrdzavejúcich materiáloch je samotná operácia strihania, ktorá vytvára zárez, tvárniacou operáciou. Okraje rezu podliehajú výraznej plastickej deformácii počas dierovania a v prípade austenitickej nehrdzavejúcej ocele táto deformácia vytvrdzuje materiál hrany značne nad hranicu klzu základného pásu. Pri výrobnej sérii tisícov zdvihov je kumulatívny efekt merateľný: hrany rezu na obvode zárezu sú postupne tvrdšie a tuhšie. Tam, kde konvenčná oceľ HSLA môže zaznamenať 20-percentné zvýšenie pevnosti v dôsledku mechanického spevnenia, nehrdzavejúce ocele sa môžu v silne namáhaných zónach priblížiť k 50 percentám alebo viac. Táto tvrdená hrana zvyšuje odolnosť proti posuvu počas životnosti matrice, pretože tuhšia hrana sa agresívnejšie zachytáva o vodiace plochy a komponenty matrice.
Modul pružnosti ocele v ťahu sa nemení pracovným spevnením, ale podstatne sa zvyšuje medza klzu ocele na reznej hrane. To, čo začína ako poddajná hrana, ktorá sa pri kontakte mierne vychyľuje, sa stáva tuhou hranou, ktorá odoláva vychýleniu a prenáša posuvné zaťaženie priamo do tela pásu. Pre dlhé výrobné série v nereze toto progresívne kalenie znamená, že výkon záporného vrubu sa počas životnosti matrice predvídateľne znižuje, čo si vyžaduje častejšie intervaly údržby alebo agresívnejšiu geometriu počiatočného reliéfu, aby sa kompenzovalo očakávané kalenie.
Pozitívne zárezy na nehrdzavejúcej oceli zabraňujú problémom s vytvrdzovaním reznej hrany- na okraji pásika, ale prinášajú svoje vlastné obavy. Bod pripojenia pútka, kde sa tri nastrihané strany stretávajú s jedným spojeným okrajom, je zóna koncentrácie napätia. V nehrdzavejúcej oceli môže opakované kontaktné zaťaženie zdviháka v tomto bode spustiť únavové praskanie, pretože pracovne-spevnený materiál na spoji jazýčka sa stáva krehkým v porovnaní s okolitým základným materiálom. Veľkorysé polomery vo vnútorných rohoch pútka a o niečo širšia šírka uchytenia zmierňuje toto riziko tým, že rozdeľuje napätie na väčšiu plochu.
Vysokopevnostné ocele, vrátane dvojfázových (DP), komplexných (CP) a lisovaním-kalených ocelí, predstavujú opačný problém ako hliník. Tieto materiály majú vysokú medzu klzu, ale zníženú ťažnosť. Napríklad trieda DP1000 ponúka vynikajúcu pevnosť, ale obmedzenú schopnosť plastickej deformácie bez prasknutia. Pozitívne zárezové jazýčky z vysokopevnej ocele- sa môžu zlomiť v bode pripojenia, ak geometria čeľustí vytvára koncentrácie napätia. Modul pružnosti ocele zostáva približne konštantný naprieč akostami (približne 200 GPa), ale úzka medzera medzi klznosťou a medzou pevnosti v týchto triedach ponecháva veľmi malý priestor na plastickú deformáciu predtým, ako dôjde k porušeniu.
Výskum rezných hrán- ocele potvrdzuje, že defekty spôsobené strihom pôsobia ako miesta na zvýšenie napätia a iniciáciu trhlín. Aštúdia publikovaná v časopise Metalszistili, že-vysokopevné ocele môžu zaznamenať až 40-percentné zníženie únavového výkonu v dôsledku výrobných chýb pri dierovaní a orezávaní. Pre aplikácie s obtokovými zárezmi to znamená, že oba typy zárezov vyžadujú starostlivé riadenie kvality hrán pri vysokopevnostnej oceli-. Hrany negatívneho zárezu musia byť čisté s minimálnou hĺbkou lomovej zóny, aby sa predišlo vytváraniu miest iniciácie trhlín. Pozitívne spoje so zárezom sa musia vyhýbať ostrým vnútorným rohom, ktoré sústreďujú napätie nad obmedzenú ťažnosť materiálu.
| Materiálna rodina | Odporúčaný typ zárezu | Kľúčová obava | Návod na nastavenie parametrov |
|---|---|---|---|
| Hliník (tenký rozchod) | Pozitívne preferované | Trvalá deformácia štítku z nízkej medze klzu; vybočenie pásu na prázdnych miestach | Širšie, plytšie jazýčky; znížené kontaktné zaťaženie zdviháka; vyhnite sa negatívnym zárezom v pásoch pod 1,5 mm |
| Mäkká oceľ | Obidva typy životaschopné | Minimálne materiálne{0}}obmedzenia; namiesto toho optimalizujte rozloženie matrice a faktory rýchlosti | Platia štandardné proporcie; materiál je tolerantný k obom geometriám v rámci bežných rozsahov hrúbok |
| Austenitická nehrdzavejúca oceľ | Pozitívne preferované na dlhé trate | Postupné pracovné spevnenie na hranách rezu s negatívnym zárezom zvyšuje odolnosť proti posuvu počas životnosti nástroja | Agresívne počiatočné uhly reliéfu na negatívnych zárezoch; veľkorysé polomery na pozitívnych križovatkách; kratšie intervaly údržby |
| Vysokopevná{0} oceľ (DP, CP, AHSS) | Negatívne preferované pre hrubý rozchod | Znížené predĺženie spôsobuje zlomenie jazýčka v bodoch koncentrácie napätia v pozitívnej geometrii vrubu | Veľkorysé vnútorné polomery na všetkých rohoch zárezov; čisté rezné hrany s minimálnou lomovou zónou; vyhýbajte sa ostrým spojom s jazýčkami |
| Lisovaná-kalená oceľ (22MnB5) | Uprednostňuje sa negatív | Veľmi nízka ťažnosť po-vytvrdnutí; zlomenina jazýčkov pri opakovanom cyklickom zaťažení od kontaktu so zdvihákom | Maximalizujte kvalitu okrajov; zvážte dvojstupňové{0}}strihanie pre negatívne hrany zárezov; vyhnite sa akejkoľvek pozitívnej geometrii štítku |
Vzor v tejto tabuľke odhaľuje princíp, ktorý stojí za to internalizovať: materiály s vysokým predĺžením a nízkou medzou klzu uprednostňujú pozitívne vruby, pretože zadržaný výstupok môže absorbovať kontaktné zaťaženie bez trvalej deformácie. Materiály s nízkym predĺžením a vysokou medzou klzu uprednostňujú negatívne vruby, pretože zadržané jazýčky v týchto materiáloch sa skôr lámu ako ohýbajú. Charakteristiky deformačného spevnenia a mechanického spevnenia konkrétnej zliatiny potom určujú, ako geometria vrubu starne počas výroby.
Samotný výber materiálu však neuzavrie slučku v dizajne zárezov. Rovnaký materiál, ktorý prechádza matricou so šiestimi-stanicami rýchlosťou 100 zdvihov za minútu, sa správa inak ako v matrici s dvadsiatimi-stanicami pri rýchlosti 500 zdvihov za minútu. Zložitosť rozloženia pásov a rýchlosť tlače zavádzajú dynamické faktory, ktoré zosilňujú alebo tlmia správanie sa špecifického-materiálu, ktoré bolo práve opísané.
Rozloženie pásu a faktory rýchlosti lisu vo výbere zárezu
Geometria zárezu, ktorá sa bezchybne posúva v matrici so šiestimi{0}}stanicami, ktorá beží rýchlosťou 80 úderov za minútu, sa môže stať opakujúcim sa zdrojom nesprávnej registrácie v matrici s dvadsiatimi{2}}stanicami s rýchlosťou 400. Rozdiel nie je v samotnom záreze. Ide o systémový kontext, ktorý ho obklopuje: koľko staníc musí pás prejsť, ako ďaleko prejde na jeden zdvih a ako rýchlo lis cykluje medzi podávacími udalosťami. Tieto premenné zosilňujú alebo potláčajú silné a slabé stránky každého typu zárezu spôsobom, ktorý samotné vlastnosti materiálu nedokážu predpovedať.
Smer postupu pásu a vplyv počtu staníc
Dlhšie progresívne matrice akumulujú polohovú chybu. Každá stanica, cez ktorú pás prechádza, predstavuje malú odchýlku registrácie a tieto odchýlky sa hromadia. V čase, keď pás dosiahne stanovište pätnásť alebo dvadsať, môže kumulatívny posun od pôvodnej registrácie pilota prekročiť prijateľné tolerancie, ak nie je bočné umiestnenie pásu konzistentne udržiavané v každom medziľahlom bode.
Pozitívne obtokové zárezy tu ponúkajú výhodu. Pretože zadržaný jazýček zachováva šírku pásika v mieste zárezu, pásik predstavuje konzistentný okraj pre záber vodiacej lišty a kontakt vodiacej koľajnice počas celého postupu. Neexistujú žiadne dutiny narúšajúce bočný referenčný povrch. Vodidlá a senzory vrátane akýchkoľvekindukčný snímač priblíženiapoužívané na monitorovanie polohy pásu, pozri rovnomerný okraj pásu bez ohľadu na umiestnenie zárezu. Táto konzistencia pomáha udržiavať kumulatívnu presnosť naprieč dlhými postupmi matrice, kde aj 0,02 mm driftu na jednu stanicu zlúčeniny do významnej chyby na hraničnej stanici.
Kratšie matrice s menším počtom staníc čelia menšej akumulovanej chybe. V matrici so štyrmi{1}} alebo šiestimi-stanicami pás prechádza obmedzenými udalosťami podávania, kým sa časť oddelí. Negatívne zárezy tu poskytujú primeranú presnosť registrácie s jednoduchším nástrojom, pretože jednoducho existuje menej príležitostí na pozičnú chybu na zlúčenie. Výhoda odstránenia materiálu prevažuje nad menšou stratou tuhosti, keď pás potrebuje zachovať presnosť iba na niekoľkých staniciach. Skúsení konštruktéri razníc často využívajú výhody modernostisoftvér na vkladanie materiálu pre dĺžku materiáluoptimalizácia počas rozloženia pásu, ale rozhodnutie o type zárezu stále závisí od toho, koľko staníc si optimalizované rozloženie vyžaduje a koľko kumulatívnej chyby môžu tolerancie dielov absorbovať.
Úvahy o rýchlosti tlače a objemu výroby
Rýchlosť mení fyziku podávania pásikov. Pri nízkych rýchlostiach lisovania sa pás posúva kontrolovaným, kvázi-statickým pohybom, kde sú zotrvačné efekty zanedbateľné. Pri vysokých rýchlostiach sa dynamika pásu stáva dominantnou. Pás sa agresívne zrýchľuje a spomaľuje počas každého cyklu podávania, čo spôsobuje osciláciu, odskok a chvíľkovú stratu kontaktu s vodidlami. Akýkoľvek zdroj odporu pri podávaní, bez ohľadu na to, aký malý je pri nízkej rýchlosti, sa pri vysokej rýchlosti zosilňuje do merateľnej nekonzistentnosti.
Pri vysokorýchlostných operáciách tvárnenia kovu s rýchlosťou nad 250 zdvihov za minútu má prednosť typ vrubu, ktorý minimalizuje odpor podávania. Ak geometria matrice umožňuje ktorýkoľvek typ a vlastnosti materiálu si nevynucujú rozhodnutie, rýchlosť lisu sa často stáva rozhodujúcou. Pozitívne zárezy s dobre-odľahčenými uškami generujú nižšie ťahanie rýchlejšie, pretože tu nie je žiadna rezná hrana, ktorá by sa mohla zachytiť. Negatívne zárezy poskytujú nulové zasahovanie zdviháka, čo je dôležité, keď agresívne načasovanie zdviháka pri vysokej rýchlosti nenecháva takmer žiadnu vôľu medzi pásikom a korunkou zdviháku.
Objem výroby pridáva ďalší rozmer. Veľký-objem behov odhaľuje akýkoľvek mechanizmus opotrebovania, ktorý by kratšie cykly nikdy neodhalili. Konfigurácia zárezu, ktorá sa perfektne podáva pri 50 000 zdvihoch, môže vyvinúť progresívny odpor pri 500 000 zdvihoch, keď sa hrany opotrebúvajú, otrepy rastú a geometria štítka sa zhoršuje. Pre dlhé výrobné kampane výber typu zárezu s lepšou odolnosťou voči opotrebeniu vo vašom konkrétnom materiáli znižuje neplánované prestoje a predlžuje intervaly údržby.
Priorita sa mení v závislosti od toho, či vaša aplikácia vyžaduje rýchlosť alebo presnosť:
- Priority vysokorýchlostných aplikácií (nad 250 SPM):Najprv minimalizujte odpor podávania; zabezpečiť, aby vôľa zdviháka presahovala dynamickú osciláciu pásu; vyberte typ zárezu s najnižším koeficientom odporu vzduchu; uprednostniť odolnosť proti opotrebovaniu pre konkrétny materiál; optimalizovať uhlové odľahčenie pre zotrvačné podávacie sily
- Priority aplikácií s nízkou{0}}rýchlosťou (menej ako 150 SPM):Najprv maximalizujte presnosť registrácie; vyberte typ zárezu, ktorý zachováva tuhosť pásu pre konzistentné zapojenie pilota; minimalizovať kumulatívnu polohovú chybu vo všetkých staniciach; uprednostniť rozmerovú stabilitu geometrie vrubu pred životnosťou nástroja; zabezpečiť súradnice umiestnenia zárezov so všetkými funkciami snímania a registrácie
Spoločnou niťou je predvídateľnosť. Či už beží rýchlo alebo pomaly, zárez sa musí správať rovnako pri zdvihu jeden milión ako pri prvom zdvihu. Táto predvídateľnosť závisí od toho, ako sa geometria zárezu v priebehu času zhoršuje, čo vedie diskusiu priamo k opotrebovaniu a riadeniu životnosti matrice.
Vzory opotrebovania a vplyv na životnosť matrice podľa typu zárezu
Zárez, ktorý sa perfektne kŕmi v prvý deň, nebude dokonale kŕmiť v deň tristo. Každý výrobný zdvih vystavuje povrch razníka a matrice tlakovému nárazu, abrazívnemu kontaktu s materiálom pásu a mikro-cyklovaniu únavy. Po tisíckach alebo miliónoch zásahov tieto sily pretvárajú geometriu rezu jemnými, ale kumulatívnymi spôsobmi. Zásadný poznatok pre nástrojových inžinierov je, že pozitívne a negatívne zárezy sa nenosia rovnakým spôsobom. Ich modely degradácie sa líšia lokalizáciou, rýchlosťou progresie a pozorovateľnými symptómami, čo znamená, že sa musia líšiť aj ich stratégie údržby.
Ignorovanie týchto rozdielov vedie k reaktívnemu riešeniu problémov: prúžok sa začne nesprávne registrovať, niekto vytiahne matricu a až potom tím objaví opotrebovanú geometriu zárezu, ktorá sa niekoľko týždňov zhoršuje. Pochopenie špecifického znaku opotrebovania pre každý typ transformuje tento reaktívny cyklus na prediktívny.
Progresia opotrebovania v nástrojoch s pozitívnym zárezom
Prerážacie hrany tvoriace chlopne s pozitívnym zárezom sa opotrebúvajú pozdĺž troch narezaných strán, ktoré uvoľňujú chlopňu z telesa pásu. Tieto okraje sú pracovnými plochami, ktoré zachovávajú ostrú geometriu uško a postupne sa zhoršujú v predvídateľnom slede.
Na začiatku životnosti matrice sú rezné hrany ostré a vytvárajú čisté oddelenie jazýčkov s minimálnymi otrepami. Obvod karty je dobre-definovaný a geometria uhlového reliéfu zostáva nedotknutá. Ako výroba pokračuje, adhézne a abrazívne mechanizmy opotrebenia postupne zaobľujú hrany razníka. Pochopenie vzorov opotrebovania razníka a matrice odhaľuje, že opakované cykly namáhania spôsobujú mikroskopické trhliny, ktoré sa nakoniec rozšíria do väčších defektov prostredníctvom únavového opotrebovania, čo je mechanizmus obzvlášť dôležitý pre tenké časti na obvodoch chlopní.
Degradáciu si všimnete prostredníctvom špecifického reťazca symptómov:
- Okraje štítkov vytvárajú polomery tam, kde kedysi existovali ostré rohy, čím sa znižuje definícia profilu štítka
- Na odstrihnutých okrajoch pútka sa začnú vytvárať otrepy, čím sa vytvorí vyvýšený materiál, ktorý sa zachytí na povrchoch zdviháka počas posúvania pásu
- Uhlový reliéf jazýčka sa pri zaoblení prednej hrany účinne splošťuje, čím sa zväčšuje kontaktná plocha so zdvíhačmi a zvyšuje sa odpor
- Odpor kŕmenia stúpa postupne, merateľný so zvyšujúcou sa chybnou registráciou prúžkov na nasledujúcich pilotných staniciach
- Časti začínajú vykazovať rozmerový posun konzistentný s progresívnou akumuláciou chýb rozstupu
Kľúčové slovo je tu postupne. Pozitívne opotrebenie vrubov nespôsobuje náhle poruchy. Zavádza pomalý, lineárny nárast odporu pri podávaní, ktorý často zostáva nepovšimnutý, kým sa neprekročí tolerancia registrácie. Inžinieri, ktorí monitorujú údaje o registrácii prúžkov v priebehu času, môžu identifikovať vzostupný trend a naplánovať údržbu skôr, ako degradácia dosiahne prah zlyhania.
Pretože chlopne boli mechanicky spevnené na svojich strihaných hranách počas počiatočnej tvarovacej operácie, deformačné spevnenie na týchto rezných plochách spočiatku poskytuje určitú odolnosť voči abrazívnemu opotrebovaniu. Akonáhle sa však vytvrdená vrstva opotrebuje, podložný mäkší materiál eroduje rýchlejšie, čo niekedy vytvára inflexný bod, kde sa opotrebovanie zrýchľuje po počiatočnom stabilnom období.
Progresia opotrebovania v nástrojoch s negatívnym vrubom
Záporné zárezy sa opotrebúvajú na obvode rezu, na pravouhlej alebo lichobežníkovej hrane, ktorá strihá materiál z pásu. Keď sa tento obvod zaobľuje, funkčný dôsledok je odlišný od pozitívneho opotrebenia: odstránená oblasť sa účinne zmršťuje.
Tu je dôvod, prečo na tom záleží. Keď sa dierovacia hrana zaobľuje, už nevyreže čistú,{1}}prázdnu dutinu plnej šírky. Zárez sa stáva o niečo užším a plytším ako jeho pôvodná dizajnová geometria. Každá tisícina milimetra stratená v dôsledku zaoblenia hrán zmenšuje medzeru medzi hranou pásu a telesom zdvíhača. Po desiatkach tisícov zdvihov sa medzera zužuje, až kým sa prúžok opäť nezačne dotýkať zdvíhača, čo spôsobí rovnaké problémy- so zavesením, ktorým mal zabrániť zárez.
Súčasne sa tento problém zhoršuje. Keď sa razník otupuje, na okrajoch rezu pásu rastú otrepy.Spoločnosť Mate Precision Technologies odporúčaostriace nástroje, keď sú hrany opotrebované na polomer 0,01 palca (0,25 mm), pričom si všimnite, že časté{2}}dotyky fungujú lepšie ako čakanie, kým sa razník veľmi neotupí. Pre nástroje so záporným vrubom je tento princíp obzvlášť dôležitý, pretože otrepy nie sú len problémom kvality. Priamo zasahujú do podávania tým, že sa zachytávajú o vodiace lišty, povrchy matrice a koruny zdviháka, keď sa pás posúva. Výskum natvorba bočných otrepov pri operáciách vrúbkovaniapotvrdzuje, že závažnosť otrepov sa zvyšuje, keď sa vzťahy medzi vôľou razníka a matrice posunú od ich pôvodných konštrukčných hodnôt, presne to, čo sa stane, keď sa hrany opotrebujú a účinná vôľa sa utiahne.
Režim zlyhania pre negatívne zárezy má tendenciu byť prudší ako pre pozitívne zárezy. Odpor pri podávaní zostáva relatívne stabilný, kým existuje dostatočná vôľa, a potom prudko stúpne, keď zmenšená geometria zárezu konečne umožní-kontakt-zdvíhača. To sťažuje detekciu negatívneho vrubového opotrebovania prostredníctvom postupného sledovania trendov a pravdepodobnejšie, že sa prejaví ako náhle prerušenie výroby.
Stratégie údržby podľa typu zárezu
Protokoly prebrúsenia sa líšia, pretože miesta opotrebovania a funkčné ciele sa líšia.
Pre pozitívne vrubové nástroje sa prebrúsenie zameriava na obnovenie ostrých oddeľovacích hrán jazýčkov. Cieľom je znovu{1}}vytvoriť ostré šmykové čiary na troch voľných stranách karty, aby sa geometria karty vrátila do svojho-navrhnutého profilu. Typicky to zahŕňa povrchové brúsenie čela razidla, aby sa odstránila opotrebovaná vrstva a obnovila sa geometria reznej hrany. Ak boli vaše nástroje pôvodne dokončené pomocou EDM drôtového obrábania pre zložité profily chlopní, prebrúsenie musí zachovať tieto obrysy, a nie jednoducho sploštiť čelo razníka.
V prípade nástrojov so záporným vrubom obnoví prebrúsenie celú geometriu vôle. Cieľom je vrátiť obvod dierovača do jeho pôvodných rozmerov tak, aby dutina vyrezaná do pásu zodpovedala jeho projektovanej šírke a hĺbke. Pretože funkčným dôsledkom opotrebovania je znížená vôľa, aj malé množstvo prebrúsenia obnoví zmysluplný výkon. Odstraňovanie otrepov z otvoru matrice je rovnako dôležité, pretože priechod a vyhadzovanie slimáka sa môžu zhoršiť s nahromadením opotrebovania vo vnútri dutiny matrice.
V oboch prípadoch je celkový rozpočet prebrúsenia konečný. Každé ostrenie odstraňuje materiál z čela razníka a postupne ho skracuje. Keď sa kumulatívne prebrúsenie priblíži k tolerancii dĺžky razníka, je potrebná skôr výmena ako pokračujúce ostrenie.
Pochopenie odlišného vzoru opotrebovania pre každý typ zárezu umožňuje skôr prediktívne plánovanie údržby než reaktívne riešenie problémov. Pozitívne zárezy sa postupne zhoršujú zvýšením odporu podávania. Negatívne zárezy sa zhoršujú v dôsledku zníženia vôle, čo v konečnom dôsledku spôsobí náhle zaseknutia pásu-. Podľa toho monitorujte.
Správanie opotrebenia dopĺňa obraz o tom, ako každý typ zárezu funguje počas celého životného cyklu. Od počiatočného výberu geometrie cez dimenzovanie špecifické pre materiál{1}}, integráciu rozloženia pásov a nakoniec plánovanie údržby, rozhodovací rámec pre návrh obtokového zárezu pokrýva celý program lisovníc. Spojenie týchto vlákien do realizovateľnej implementačnej sekvencie dáva nástrojovým inžinierom jasnú cestu od zámeru dizajnu k overenej výrobe.
Pracovný tok implementácie a vlastné zdroje inžinierskych nástrojov
Všetky doteraz diskutované koncepty, od výberu geometrie cez správanie materiálu až po riadenie opotrebovania, sa zbiehajú v jedinom bode: v momente, keď zadáte dizajn zárezu do ocele. Tento záväzok sa deje v rámci pracovného postupu a inžinieri, ktorí tento pracovný postup vykonávajú, systematicky dosahujú lepšie výsledky ako tí, ktorí preskakujú od konceptu k rezu bez štruktúrovanej cesty medzi nimi.
Realita negatívnych a pozitívnych obtokových zárezov pri formovaní plechu je taká, že žiadny faktor nevedie k rozhodovaniu samostatne. Typ materiálu informuje o preferencii zárezu. Šírka pásu obmedzuje hĺbku. Rýchlosť lisovania posúva prioritu medzi tuhosťou a vôľou. Počet staníc určuje, koľko kumulatívnej chyby môžete tolerovať. Tieto faktory sa vzájomne ovplyvňujú a pracovný postup implementácie ich musí zohľadniť v správnom poradí.
Rozhodovací rámec pre nástrojových inžinierov
Keď si sadnete s novým rozložením prúžkov, rozhodnutie o type zárezu nasleduje logický postup. Preskočenie krokov alebo ich preusporiadanie vytvára medzery, ktoré sa objavia počas skúšania, často ako záhadné problémy s podávaním, ktoré odolávajú rýchlym riešeniam. Nasledujúca sekvencia odzrkadľuje, ako skúsení profesionáli v oblasti výroby nástrojov a lisovníc pristupujú k návrhu obchádzania zárezov od prvých princípov:
- Zvážte typ a hrúbku materiálu.Identifikujte skupinu zliatin, meradlo, medzu klzu, predĺženie a charakteristiky mechanického spevnenia. Toto určuje, či vás materiálne{1}}obmedzenia nútia k pozitívnym alebo negatívnym zárezom predtým, než sa zohľadní akýkoľvek iný faktor.
- Vyhodnoťte šírku pásu a počet staníc.Vypočítajte zostávajúcu plochu prierezu-po použití geometrie vrubu. Určte, koľkými stanicami musí pás prejsť a odhadnite kumulatívnu toleranciu polohovej chyby na konečnej stanici.
- Určite požiadavky na zdvihák.Určite typ zdvíhača (okrúhly, tyčový alebo pásový), výšku zdvíhača a umiestnenie zdvíhača vzhľadom na okraj pásu. Zmapujte pohyb zdviháka oproti polohe pásu v každom bode lisovacieho cyklu, aby ste identifikovali potenciálne interferenčné zóny.
- Vyberte typ zárezu na základe faktora priority.Ak je obmedzujúcim obmedzením zachovanie tuhosti (tenký materiál, úzky pás, dlhá matrica, tolerancia presnosti), vyberte kladné. Ak je limitujúcim obmedzením vôľa (hrubý pažba, vysoké zdviháky, vysoká-rýchlosť, široký pás s dostatočnou rezervou tuhosti), vyberte záporný.
- Rozmer geometrie zárezu úmerná parametrom zásoby.Nastavte hĺbku, šírku a uhlový reliéf pomocou proporčných vzťahov stanovených hrúbkou materiálu, dráhou zdviháka a požiadavkami na tuhosť pásu. Aplikujte úpravy-špecifické pre daný materiál pre správanie pri zosilňovaní, limity predĺženia a očakávania kvality hrán.
- Overte prostredníctvom vyskúšania a upravte.Spustite kocku pri progresívnych prírastkoch rýchlosti. Monitorujte registráciu prúžkov na pilotných staniciach. Zmerajte presnosť rozstupu po celej dĺžke matrice. Overte, či odpor podávania zostáva stabilný a či počas cyklu zdvíhača nedochádza k žiadnemu kontaktu-s-zdvíhačom. Upravte uhly reliéfu, hĺbku zárezu alebo úpravu hrán na základe pozorovaného výkonu.
Táto postupnosť nie je pevná. Niektoré projekty predstavujú obmedzenia, ktoré zhŕňajú viaceré kroky do jedného zjavného záveru. Hliníkový pás s hrúbkou 0,3 mm v matrici s 20{3}}stanicami si prakticky vyžaduje kladné zárezy ešte predtým, než zhodnotíte výšku zdviháka. 3,0 mm vysoká-pevná oceľ v zaslepovacej matrici so štyrmi{7}}stanicami ukazuje na záporné zárezy predtým, ako sa do výpočtu zadá šírka pásu. Ale pri mnohých aplikáciách, ktoré spadajú medzi tieto extrémy, práca cez každý krok zabraňuje bežnej chybe optimalizácie pre jeden faktor a ignorovania iného, ktorý v konečnom dôsledku riadi výkon.
Aj tu je dôležitá dokumentácia. Výrobca matrice, ktorý zaznamenáva dôvody každého rozhodnutia o geometrii, nielen konečné rozmery, vytvára referenciu, ktorá urýchľuje budúce programy v podobných materiáloch a usporiadaniach. Keď podobná aplikácia príde do obchodu o šesť mesiacov neskôr, zdokumentované zdôvodnenie eliminuje potrebu pre-odvodzovať každý parameter z prvých princípov.
Prepojenie dizajnového zámeru s vlastnými riešeniami lisovníc
Dizajn s obtokovým zárezom neexistuje vo vákuu. Je to jeden prvok v rámci komplexnej štruktúry lisovnice, ktorá zahŕňa razníky, zdviháky, vodiace lišty, vodiace koľajnice, nosné pásy a celkové systémy riadenia pásu. Geometria zárezu sa musí integrovať s každým z týchto komponentov. Dokonale dimenzovaný zárez, ktorý je v rozpore s umiestnením pilota, zasahuje do geometrie koľajnice zdviháka alebo spôsobuje problémy s vyhadzovaním slimákov v čeľusti lisovnice, poskytuje nulovú hodnotu bez ohľadu na to, ako dobre jeho proporcie zodpovedajú technickým výpočtom.
Táto výzva v oblasti integrácie je miestom, kde sa veľa nástrojov na nástroje zastavuje. Jednotlivé konštrukčné parametre dávajú zmysel samostatne, ale ich skombinovanie do fungujúcej zostavy matrice si vyžaduje skúsenosti s riadením priestorových a časových vzťahov medzi komponentmi. Pohyb zdviháka sa musí koordinovať s vôľou zárezov. Načasovanie vstupu pilota sa musí zhodovať s pozíciou pásu po vrúbkovom-riadenom podávaní. Smer otrepov z operácií rezania vrúbkov nesmie zasahovať do zaradených formovacích staníc. Dráhy vyhadzovania slimákov zo záporných zárezov musia bez prekážok prechádzať rovnobežkami a otvormi čeľustí.
Spolupráca so skúsenými inžinierskymi tímami zaisťuje, že tieto integračné detaily dostanú pozornosť, ktorú vyžadujú.Vlastné riešenia lisovacích foriem YICHENriešiť presne túto triedu{0}}ťažkej výzvy v oblasti dizajnu, kde optimalizácia obtokového zárezu musí byť v súlade so štruktúrou lisovnice, integráciou zdviháka, riadením vôle a riadením toku materiálu v celej zostave lisovnice. Nástrojovým inžinierom, ktorí prepracovali teóriu dizajnu a sú pripravení previesť rozhodnutia o geometrii do výrobných nástrojov, partnerstvo s tímom, ktorý sa stará o celý rozsah integrácie, zabráni opakovaným prerábkam, ktoré sú náročné na rozpočty na skúšanie.
Pracovný postup uzatvára slučku. Rozloženie pásu riadi výber typu zárezu. Geometria zárezu riadi dimenzovanie. Validácia dimenzovania pohonov. Validácia buď potvrdí dizajn, alebo vráti korekcie späť do geometrie. Monitorovanie opotrebovania počas výroby zaisťuje, že overená geometria zostane v rámci svojej výkonnostnej obálky, kým ju ďalšia plánovaná údržba neobnoví podľa špecifikácií.
Každá raziaca kocka prostredníctvom svojho prúžku rozpráva príbeh. Zárezy, či už pozitívne alebo negatívne, sú kapitolami tohto príbehu. Definujú, ako sa materiál pohybuje, kde sa zastaví a ako sa registruje. Správne nastavenie znamená, že pás sa hladko posúva od prvého až po posledný zásah. Ak ich pomýlite, pásik bude bojovať s kockou na každej stanici. Rozdiel medzi týmito výsledkami nie je šťastie. Je to inžinierstvo, ktoré sa uplatňuje systematicky od zámeru návrhu až po overenie výroby.
Často kladené otázky o obtokových zárezoch v lisovacích nástrojoch
1. Aký je rozdiel medzi pozitívnymi a negatívnymi obtokovými zárezmi v postupovej raznici?
Pozitívny obtokový zárez zadržiava materiál na páse ako výstupok-ako výstupok, ktorý počas podávania prechádza cez zdviháky, čím sa zachováva tuhosť pásika. Negatívny obtokový zárez odstraňuje materiál z okraja pásu, čím vytvára medzeru, ktorá poskytuje vôľu pre zdviháky bez fyzického kontaktu. Voľba medzi nimi závisí od toho, či vaša aplikácia uprednostňuje tuhosť pásu (kladná) alebo vôľu zdviháka (negatívna). Tenké materiály a úzke pásiky vo všeobecnosti ťažia z pozitívnych zárezov, zatiaľ čo hrubé pažby a vysokorýchlostné operácie často fungujú lepšie s negatívnymi zárezmi.
2. Ako určím správnu hĺbku a šírku zárezu pre moje rozloženie pásu?
Hĺbka a šírka zárezu sú primárne úmerné hrúbke materiálu, výške zdvihu zdviháka a šírke pásu. V prípade záporných zárezov musí hĺbka presiahnuť dráhu zdviháka plus akékoľvek vertikálne kolísanie pásu počas podávania. V prípade pozitívnych zárezov musí hĺbka jazýčka zostať v rozsahu elastického vychýlenia materiálu pri kontaktnom zaťažení zdviháka. Do šírky sa zmestí telo zdvíhača plus bočná lišta. Sekvencia priority dimenzovania začína hrúbkou materiálu, potom berie do úvahy šírku pásu, počet staníc, rozstup podávania a výšku zdviháka v tomto poradí.
3. Ktorý typ obtokového zárezu funguje najlepšie na lisovanie nehrdzavejúcej ocele?
Pozitívne zárezy sú všeobecne preferované pre dlhé výrobné série v austenitickej nehrdzavejúcej oceli. Dôvodom je spevnenie rezných hrán. Keď sú negatívne vruby vyrazené do nehrdzavejúcej ocele, strihané hrany sa počas výroby postupne vytvrdzujú, čím sa zvyšuje odolnosť proti posuvu počas životnosti matrice. Nerezové triedy môžu zaznamenať až 50-percentné zvýšenie pevnosti v ťažko namáhaných zónach. Pozitívne zárezy zabraňujú tomuto problému na okraji pásu, hoci konštruktéri musia pridať veľké polomery na spojoch výstupkov, aby sa zabránilo vzniku únavových trhlín pri opakovanom kontaktnom zaťažení zdviháka.
4. Ako ovplyvňujú vzory opotrebovania obtokových vrubov plánovanie údržby matrice?
Pozitívne a negatívne zárezy sa opotrebovávajú odlišne a vyžadujú odlišné monitorovacie prístupy. Pozitívne zárezové nástroje sa postupne zhoršujú, keď sa hrany razníka zaobľujú, čo spôsobuje vytváranie ostrapov, ktoré pomaly zvyšujú odpor podávania. To umožňuje-prediktívnu údržbu založenú na trendoch. Negatívne vrúbkované nástroje sa zhoršujú tým, že sa zmenšuje veľkosť dutín, keď sa hrany zaobľujú, čo môže viesť k náhlemu zaseknutiu pásu-, keď je vôľa nedostatočná. Negatívne opotrebovanie vrúbkov je ťažšie zistiť včas, takže intervalové-plány ostrenia sú vhodnejšie ako samotné monitorovanie stavu.
5. Môžem použiť pozitívne aj negatívne obtokové zárezy v tej istej postupovej matrici?
Áno, skúsení strojári niekedy kombinujú oba typy v rámci jedného usporiadania pásu, keď rôzne stanice predstavujú rôzne obmedzenia. Napríklad stanice s vysokými zdvihákmi môžu používať negatívne zárezy na uvoľnenie, zatiaľ čo stanice po prúde v úzkom úseku nosiča používajú pozitívne zárezy na zachovanie tuhosti. Kľúčom je zabezpečiť konzistentné správanie pri kŕmení počas celej progresie. Spolupráca s vlastnými tímami inžinierov lisovníc, ako je YICHEN (yichen-group.com/stamping-kocka/), pomáha koordinovať rozloženia viacerých-zárezov-typov, kde musí integrácia medzi zdvihákmi, pilotmi a geometriou zárezu fungovať ako jednotný systém.


