


Čo je to razenie transferovou matricou a prečo si to inžinieri vyberajú
Keď je časť príliš veľká, príliš hlboká alebo príliš geometricky zložitá na to, aby zostala pripevnená ku kovovému pásu počas tvarovania, potrebujete iný prístup. Ten prístup jetransfer razenie razenie.
Definovanie transferovej raznice
Pretlačovacie lisovanie je proces tvárnenia kovu, pri ktorom sa jednotlivé polotovary oddeľujú od zvitku alebo plechu a potom sa mechanicky presúvajú medzi nezávislými lisovacími stanicami pomocou prenosového systému, ktorý zdvíha, posúva a umiestňuje každú časť na sekvenčné operácie, ako je ťahanie, dierovanie, ohýbanie a orezávanie.
Kritickým rozdielom je tu separácia. Na rozdiel od progresívneho lisovania, kde obrobok zostáva spojený s nepretržitým pásom od začiatku do konca, transferové lisovanie uvoľňuje polotovar skôr. Mechanický alebo servo{2}}poháňaný prenosový mechanizmus potom prenesie každý kus cez viacero staníc v rámci jedného lisu. Každá stanica má svoju vlastnú vyhradenú matricu vykonávajúcu špecifickú operáciu a časť sa postupne tvaruje, keď sa pohybuje po linke.
Prečo tento proces existuje ako samostatná kategória
Predstavte si, že potrebujete hlboko{0}}nakresliť konštrukčnú automobilovú konzolu alebo vytvoriť kryt veľkého spotrebiča s viac{1}}osovou geometriou. Udržiavanie tejto časti pripevnenej k pásu spôsobuje problémy s tokom materiálu, obmedzuje hĺbku ťahu a obmedzuje uhly tvarovania, ktoré máte k dispozícii. Prenosové matrice to riešia manipuláciou s voľne stojacimi-výrobkami, ktoré možno otáčať, premiestňovať a tvarovať z viacerých smerov.
Typy dielov, ktoré najviac profitujú z tohto procesu, majú niekoľko spoločných čŕt:
- Väčšie geometrie, ktoré presahujú praktické šírky pásov
- Hlboké ťahy vyžadujúce viacero fáz prekresľovania
- Komplexné tvary zahŕňajúce závity, rebrá, vrúbkovanie alebo viac{0}}osové ohyby
- Diely vyžadujúce operácie na oboch stranách obrobku
Prenosové matrice vypĺňajú medzeru, ktorú nedokážu efektívne vyriešiť ani jedno{0}}úderové nástroje, ani progresívne razenie. Spájajú viac{2}}staničnú produktivitu lisovania s geometrickou voľnosťou, ktorú poskytuje iba voľný prírez.
Tento článok je vytvorený ako zdroj-procesného inžinierstva. Nájdete tu mechaniku stanice-po{3}}stanici, kritériá výberu prenosového systému, pravidlá DFM, rámce analýzy nákladov a úprimné rady o tom, kedy sa táto metóda vypláca a kedy nie. Cieľom je poskytnúť vám technické základy, aby ste mohli s istotou robiť rozhodnutia o nástrojoch, počnúc tým, ako proces skutočne funguje v každej fáze.
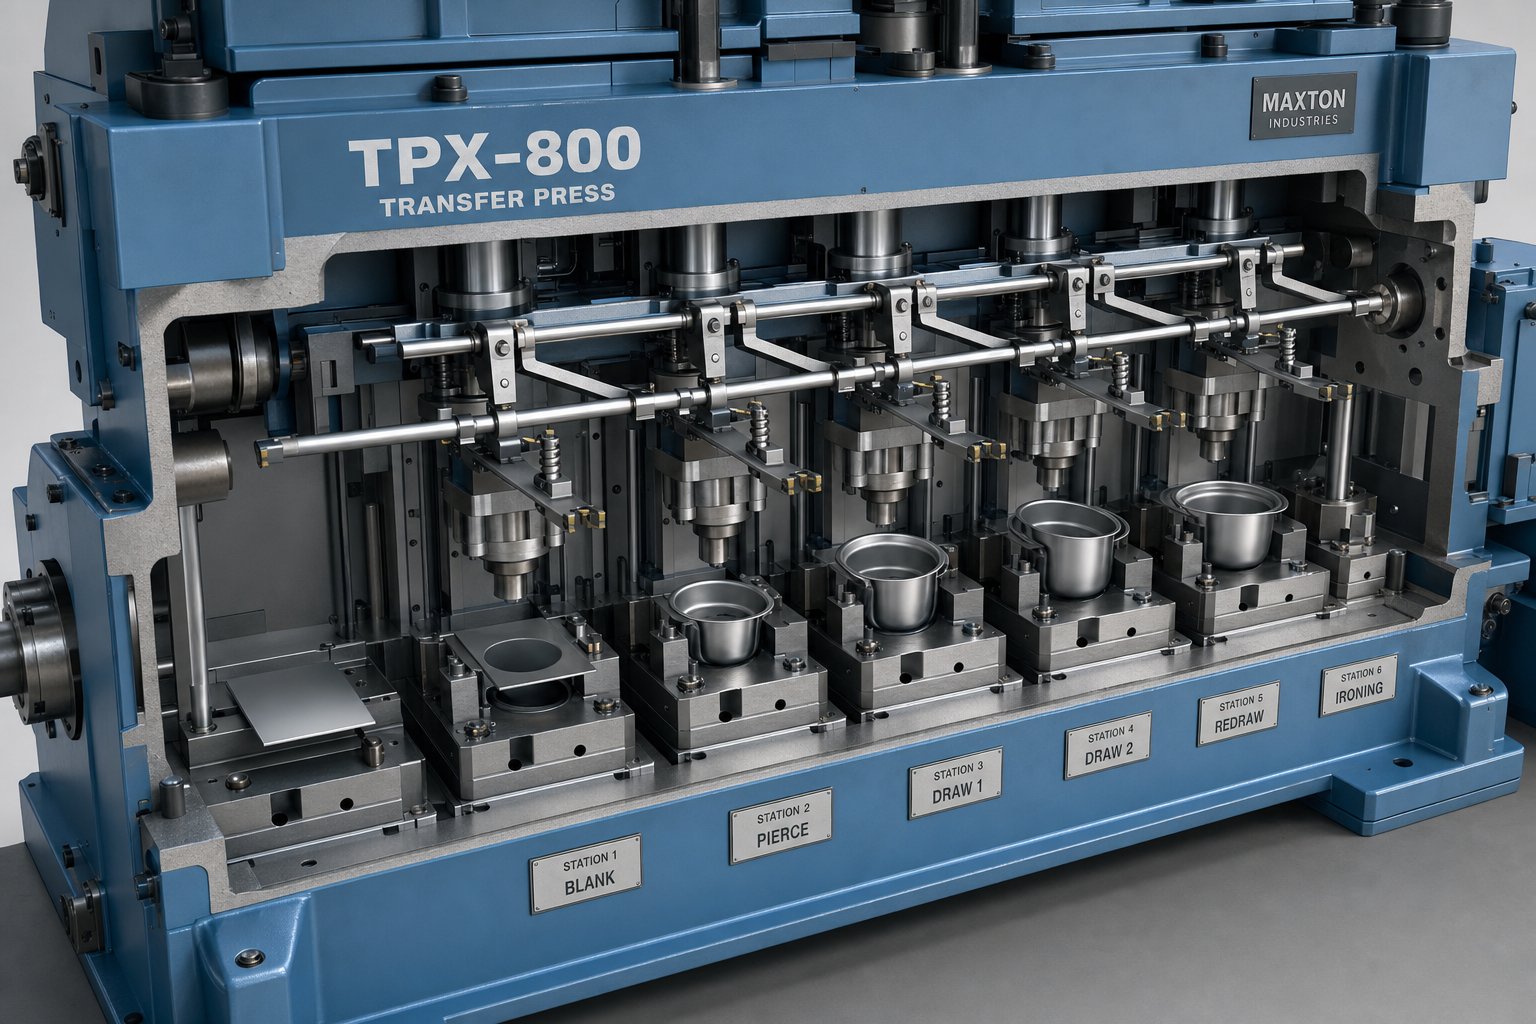
Ako funguje razenie prenosovej matrice stanica po stanici
Voľne stojaci{0}}prázdny priestor sa sám nepohybuje. Každá prenosová lisovacia linka závisí od presnej koordinácie medzi podávaním materiálu, formovacími operáciami a mechanickým systémom, ktorý presúva diely z jednej stanice do druhej. Tu je návod, ako každá fáza funguje v praxi.
Od cievky k oddeľovaniu prázdneho priestoru
Väčšina liniek začína systémom na manipuláciu so zvitkami, ktorý odvíja plech a podáva ho do rezacej stanice. Spôsob začatia riadku určuje spôsob podávania razenia, či už ide o zvitok{1}}alebo pred{2}}vyrezané polotovary naložené z odkladača. Podávanie cievkou funguje dobre pri štvorcových alebo obdĺžnikových polotovaroch, zatiaľ čo pred-vyrezané polotovary ponúkajú lepšie využitie materiálu pre nepravidelné tvary. V acievkové/prenosové hybridné nastavenieprogresívna strižnica oddeľuje materiál a prenosový systém odoberá výsledný polotovar pre všetky nasledujúce operácie.
Tu záleží na kvalite prázdna. Smer otrepu, rovinnosť a rozmerová konzistencia ovplyvňujú, ako spoľahlivo prenosové prsty uchopia a umiestnia obrobok na prvej tvarovacej stanici.
Operácie stanice v poradí
Po oddelení polotovar prechádza sériou nezávislých lisovacích staníc, z ktorých každá vykonáva špecifické tvarovanie alebo rezanie. Typická postupnosť razenia prenosovým lisom vyzerá takto:
- Prázdny - plochý hárok je orezaný na požadovaný profil
- Prvý ťah - vytvorí sa počiatočný tvar pohára alebo škrupiny
- Prekreslite - škrupina je prehĺbená alebo pretvorená v jednej alebo viacerých etapách
- Prepichovacie - otvory, štrbiny alebo prvky sú vyrazené do vytvorenej geometrie
- Ohýbané alebo lemované - okraje sú ohnuté do konečných uhlov
- Razenie alebo razenie - miestnych oblastí získava presnú hrúbku alebo detaily povrchu
- Orezanie - nadbytočný materiál a prvky nosiča sa odstránia, aby sa vyrobil hotový diel
Nie každá časť vyžaduje všetky tieto stanice. Niektorí vynechávajú prekreslenie; iné pridávajú nečinné stanice na prispôsobenie sa odstraňovaniu šrotu alebo umožňujú, aby dĺžka rozstupu zostala krátka. Počet staníc vynásobený dĺžkou rozstupu (zvyčajne poháňaný veľkosťou prírezu) sa musí zmestiť do lôžka lisu, takže počet staníc je vždy fyzickým obmedzením, nielen preferenciou procesu.
Koordinácia načasovania tlače a prenosu
Prenosový mechanizmus zdvíha, posúva a umiestňuje každú časť medzi stanicami v časovom okne, keď je lisovací baran otvorený. Tento časový vzťah je srdcom celej línie. Presun musí dokončiť celý cyklus pohybu, vrátane návratu prsta, predtým, ako baran klesne na ďalší zdvih.
V mechanickom prenosovom lise sú pohyby poháňané vačkou{0}}upevnené k uhlu kľuky lisu, čo znamená, že každé zdvihnutie, upnutie a posun sa deje v rovnakom bode každej otáčky. Servo-poháňané systémy ponúkajú programovateľné profily pohybu, ktoré dokážu nezávisle upravovať časy spustenia, zrýchlenia a body zotrvania. Táto flexibilita umožňuje vyššie zdvihy za minútu, pretože prekrytia pohybov, ako napríklad začiatok posunu pred úplným dokončením zdvihu, je možné doladiť-bez mechanickej úpravy.
Špecifikácie lisu priamo obmedzujú, čo môže prenosová matrica dosiahnuť. Tonáž určuje maximálnu tvarovaciu silu dostupnú na všetkých staniciach súčasne. Veľkosť lôžka obmedzuje počet a rozostup staníc. Dĺžka zdvihu musí zodpovedať hĺbke ťahu a dostatočnej vôli pre vstup a výstup lisovacích podávacích prstov bez rušenia. Nesúlad medzi ktorýmkoľvek z týchto parametrov a požiadavkami na diel znamená, že matrica buď nebude sedieť, nebude sa správne tvarovať alebo nebude bežať ziskovou rýchlosťou.
Tieto mechanické vzťahy medzi zdvihom lisu, pohybom presunu a usporiadaním stanice vysvetľujú, prečo inžinieri lisovacích lisov veľa investujú do predbežného hodnotenia. Samotný prenosový mechanizmus však prichádza v niekoľkých konfiguráciách, z ktorých každá je vhodná pre rôzne geometrie dielov a výrobné požiadavky.
Typy prenosových systémov a ako vybrať ten správny
Prenosový mechanizmus je to, čo oddeľuje viac{0}}staničný lis od radu nezávislých nástrojov. Určuje, ako rýchlo dokážete bežať, s akými geometriami dielov dokážete manipulovať a koľko času vám zmeny zaberú. Výber nesprávneho typu systému pre vašu aplikáciu znamená ponechanie úderov za minútu na stole alebo v horšom prípade boj s nestabilitou pri každom zrýchlení linky.
Mechanizmy prenosu troch-osí a dvoch{1}}osí
Dvoj{0}}osové systémy fungujú v jednej rovine, zvyčajne sa zdvíhajú a posúvajú (pohyb X-Z). Zdvihnú súčiastku z povrchu matrice, prenesú ju dopredu na ďalšiu stanicu a odložia ju. Polohovanie počas zaťahovania prstov sa spolieha na pružinové kolíky, ktoré zabránia posunutiu obrobku pred zatvorením nástroja. Tieto systémy fungujú dobre pre diely s konzistentnými profilmi, ktoré nevyžadujú zmenu orientácie medzi stanicami.
Troj{0}}osové systémy pridávajú os svorky, čím sa vytvára zdvíhací-svorný{2}}posuvný pohyb v rovinách X-Y-Z. Tento troj{6}}osový pohyb umožňuje prenosovým nástrojom bezpečne uchopiť obrobok, zdvihnúť ho zo spodných-komponentov matrice, posunúť ho na ďalšiu stanicu a umiestniť ho do tesných hraníc-rozchodu. AkoPoznámky časopisu Metal Forming Magazine, kombinácia geometrie dielu, vnorených blokov a lokalizačných kolíkov udržiava orientáciu počas sťahovania prstov v týchto systémoch.
Konfigurácie s troma{0}}osami sú bežne namontované na platni{1}}alebo lisovaní-, pričom komponenty prenosových lisovacích nástrojov sú navrhnuté tak, aby poskytovali voľný priestor pre spätnú dráhu prstov a zároveň zabránili interferencii so spodnými-ocelami lisovnice, vačkami a vodiacimi komponentmi. Varianty-namontované v matrici môžu dosiahnuť rýchlejšie rýchlosti zdvihu vďaka kratším dráham pohybu, aj keď zvyšujú zložitosť dizajnu.
Servo{0}}poháňané systémy a ich výhody v porovnaní s mechanickými prevodmi
Tradičné prenosové lisy-poháňané vačkou spájajú každý pohyb s uhlom kľuky lisu. Časovanie zdvihu, posunu a upnutia sú pevné, čo znamená, že sa nemôžu prispôsobiť rôznym hmotnostiam dielov alebo geometriám bez mechanického nastavenia. Táto tuhosť funguje dobre pre špecializované linky prevádzkujúce jednu rodinu dielov roky.
Systémy poháňané servo-pohonmi menia rovnicu. Pohybové profily sa stávajú programovateľnými, takže operátor môže upraviť cestovné vzdialenosti, krivky zrýchlenia a načasovanie, kedy každá os začína a končí svoj pohyb. Významné sú praktické výhody:
- Rýchlejšia zmena - nových pohybových profilov sa načítava digitálne a nevyžaduje výmenu vačiek
- Vyšší potenciál SPM - prekrývanie pohybu (predstih spustenia pred dokončením zdvihu) možno doladiť-bez zmien hardvéru
- Asymetrická manipulácia s dielmi - rôzne profily zrýchlenia na každej strane kompenzujú nerovnomerné rozloženie hmotnosti
- Znížené vibrácie - zaoblené prechody pohybu a optimalizované G-sily zlepšujú stabilitu prázdneho priestoru pri rýchlosti
Väčšie a ťažšie obrobky vyžadujú silnejšie prenosové ramená a prsty, čo zvyšuje zotrvačnosť systému a často vyžaduje pomalšie prevádzkové rýchlosti. Simulácia pohybu-prenosu pomáha určiť profil, ktorý vyvažuje prijateľné úrovne zotrvačnosti, presné umiestnenie a dlhú životnosť-systému prenosu. Tenké materiály predstavujú opačnú výzvu: menšia tuhosť ich robí náchylnými na vibrácie pri veľkých{4}}zrýchľovacích pohyboch.
| Atribút | Dve-osové (mechanické) | Tri-osové (mechanické) | Pohon servo-(2 alebo 3 osí) |
|---|---|---|---|
| Pohybové osi | Zdvih + Posun dopredu | Zdvihnutie + svorka + posun dopredu | Programovateľné (2 alebo 3 osi) |
| Rozsah rýchlosti (SPM) | Stredná (pevná krivka) | Stredná (pevná krivka) | Vysoká (optimalizované prekrytie) |
| Kapacita hmotnosti dielov | Svetlé až stredné | Stredné až ťažké | Celý rozsah (-závisí od profilu) |
| Čas prechodu | Dlhé (mechanická výmena) | Dlhé (mechanická výmena) | Krátke (načítanie digitálneho profilu) |
| Najlepšie{0}}vhodné aplikácie | Jednoduché geometrie, konzistentné profily | Hlboké kresby, veľké panely, viac{0}}rovinné diely | Zmiešaná výroba, asymetrické diely, vysoké{0}}ciele SPM |
Výber v konečnom dôsledku spočíva v prispôsobení systému vašej výrobnej realite. Vyhradená veľkoobjemová linka s jedným hlboko-ťahovaným krytom po dobu desiatich rokov môže odôvodniť robustný trojosový mechanický systém. Zariadenie na lisovanie viacerých čísel dielov na zdieľaných transferových lisoch ťaží z flexibility servopohonov a rýchlejšej výmeny. Geometria dielu, hmotnosť, rýchlostné ciele a rozstup staníc zužujú pole, ale rozhodnutie závisí aj od toho, ako sa bude váš nástrojový mix vyvíjať počas životnosti zariadenia.
Samozrejme, prenosový systém je len polovica rovnice. Druhou polovicou je, či je prenosová matrica vôbec tou správnou nástrojovou stratégiou, alebo či progresívna matrica dokáže zvládnuť túto úlohu pri nižších nákladoch a kratšom čase prípravy.
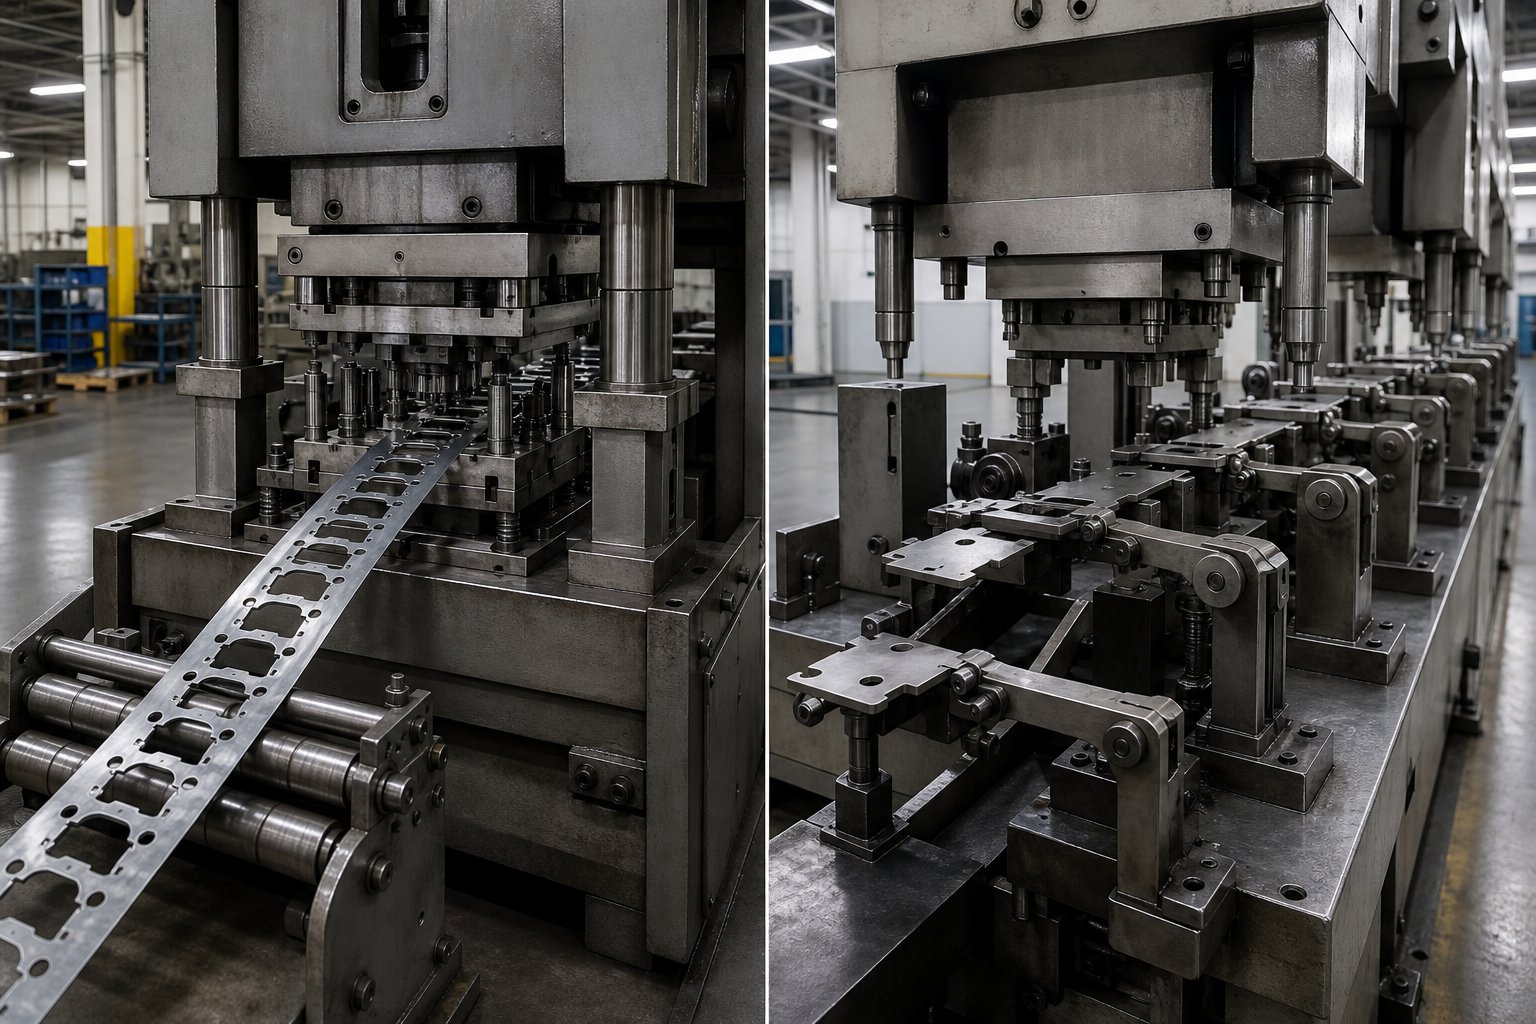
Prevodové razenie vs progresívne razenie
Čo je teda progresívna kocka a kedy ju časť prerastie? Progresívna lisovacia matrica udržuje obrobok pripojený k súvislému kovovému pásu, keď postupuje cez každú stanicu. Toto spojenie pásu je tak najväčšou výhodou procesu, ako aj jeho základným geometrickým obmedzením. Progresívne zápustky vynikajú rýchlosťou a využitím materiálu pre diely, ktoré je možné úplne tvarovať, kým sú stále upevnené. Prenosové matrice preberajú tam, kde sa tento reťazec stáva obmedzením.
Skutočnou otázkou nie je, ktorá metóda je lepšia. Ide o to, ktorá metóda zodpovedá špecifickým požiadavkám vašej časti, vášmu objemu a vášmu rozpočtu.
Kľúčové kritériá výberu pre každý proces
Niekoľko merateľných faktorov určuje, či je progresívne razenie alebo prenosové razenie tou správnou voľbou:
- Zložitosť geometrie dielu- Progresívne lisovanie kovov efektívne zvláda ploché alebo plytké{1}}tvarované geometrie, ale časti vyžadujúce hlboké misky, viac{2}}ohyby alebo operácie na oboch stranách obrobku potrebujú voľnosť, ktorú poskytuje prenosová matrica.
- Veľkosť dielu- Šírka pásu a rozmery lisovacieho lôžka obmedzujú progresívne matrice. Keď súčiastka vo svojom najväčšom rozmere presiahne zhruba 300-450 mm, zachovanie celistvosti pásu sa stáva nepraktickým. Prenosové nástroje zvládajú veľké škrupiny, rámy a konštrukčné panely bez tohto obmedzenia.
- Nakreslite hĺbku- Progresívne razenie dokáže zvládnuť plytké ťahy, zvyčajne pod pomerom hĺbky-k-priemeru 1:1. Hlbšie ťahy vyžadujú viacero fáz preťahovania s polotovarom vo voľnom stave, ktoré podporujú iba prenosové systémy.
- Hrúbka materiálu- Veľmi tenký materiál (pod 0,5 mm) sa dobre podáva a pilotuje v progresívnych matriciach. Hrubšie materiály, najmä nad 3 mm, generujú vyššie tvárniace sily a výraznejšie odpruženie, čo často uprednostňuje prenosové nastavenia, kde premiestňovanie zo stanice na stanicu-na{5}}zlepšuje kontrolu.
- Požiadavky na toleranciu- Obidve metódy dosahujú tesné tolerancie, ale prenosové matrice umožňujú nastavenie jednotlivých staníc bez ovplyvnenia operácií proti prúdu. Progresívne matrice vyžadujú, aby celý pás zostal presne zarovnaný, čo sťažuje lokalizované korekcie.
| Kritérium | Progresívne razenie | Prevodové razenie |
|---|---|---|
| Veľkosť dielu | Malé až stredné (obmedzené šírkou pásu) | Stredné až veľké (obmedzené lisovacím lôžkom) |
| Hĺbka kreslenia | Plytké (zvyčajne menej ako 1:1 pomer) | Hlboké (1:1 alebo viac, viacnásobné prekreslenia) |
| Počet staníc | Často 8-20+ v jednom kockovom bloku | Typicky 4-12 nezávislých staníc |
| Materiálové využitie | Vyššie (súvislý pás, menej odpadu) | Stredná (závisí od prázdneho vnorenia) |
| Náklady na nástroje | Vyššie vopred (jeden komplexný blok matrice) | Nižšie na stanicu, ale kumulatívne s počtom staníc |
| Ideálny rozsah hlasitosti | Vysoký objem (500 000+ ročne) | Stredná až vysoká (50 000 – 500 000+ ročne) |
Šedá zóna, kde si obe metódy konkurujú
Nie každá časť patrí presne do jednej kategórie. Stredne-veľká konzola s miernou hĺbkou ťahu a niekoľkými dierovanými prvkami by mohla technicky fungovať buď v progresívnej alebo prenosovej matrici. S touto sivou zónou sa budete stretávať pravidelne a rozhodnutie často padne skôr na sekundárne faktory ako na tvrdé limity.
Predstavte si nakreslené puzdro s priemerom približne 150 mm s pomerom hĺbky-k-priemeru 1:1, štyrmi prerazenými otvormi a okrajom s prírubou. Postupová raznica môže vytvoriť túto časť, ak je materiál dostatočne tenký a šírka pásu sa prispôsobí ťahu bez nadmerného nosného materiálu. Prenosová matrica dosahuje to isté s menším počtom tvarovacích obmedzení, ale vyžaduje samostatný krok vyseknutia a prenosový mechanizmus.
V týchto hraničných prípadoch si položte tri otázky:
- Potrebuje súčiastka operácie na viacerých rovinách, ktoré by vyžadovali oddeľovanie pásov v progresívnom nástroji?
- Vyvážia straty pri využití materiálu zo širokého progresívneho pásu nákladovú výhodu vyššieho SPM?
- Odôvodňuje objem výroby zvyčajne dlhšiu dobu prípravy progresívnej výroby lisovnice?
Ak na prvú otázku odpoviete áno, štandardne vyhráva transfer. Ak je odpoveď nie, rozhodnutie sa presunie na ekonomiku.
Prechodové body nákladov a objemu
Progresívne matrice vo všeobecnosti prinášajú nižšie náklady na-kus pri veľmi veľkých objemoch, pretože bežia rýchlejšie a minimalizujú plytvanie materiálom. Ich investície do nástrojov sú však vopred-vložené do jedného komplexného bloku matrice. Prenosové matrice rozložia túto investíciu medzi nezávislé stanice, ktoré jednotlivo stoja menej, ale s narastajúcim počtom staníc sa sčítavajú.
Bod kríženia, kde je progresívne razenie lacnejšie na diel, závisí od zložitosti. Pri jednoduchých plochých dieloch s niekoľkými ohybmi víťazí progresívne lisovanie kovov pri takmer akomkoľvek objeme nad 100 000 kusov ročne. V prípade hlboko -ťahaných alebo viacosových dielov- prenosové lisovnice často zostávajú konkurencieschopné v stovkách tisíc, pretože alternatívou by boli neúmerne zložité progresívne lisovnice alebo sekundárne operácie, ktoré narúšajú výhodu jednotlivých-kusov.
Myslite na to takto: ak vaša časť môže zostať na páse a formovať sa úplne bez toho, aby sa pás stal problémom, progresívna je pravdepodobne vaša najefektívnejšia cesta. V momente, keď si spojenie pásu vynúti kompromisy v geometrii, hĺbke ťahu alebo kontrole tolerancie, transferové nástroje získajú svoje miesto. Pri tomto rozhodovaní zohráva úlohu aj samotný materiál, pretože rôzne zliatiny majú svoje vlastné limity tvarovania, ktoré priamo ovplyvňujú výber procesu.
Pokyny pre výber materiálu a tvarovateľnosť
Každý proces tvarovania má limity materiálu a tieto limity určujú, či vaša súčiastka beží hladko alebo či bude bojovať s kockou na každej stanici. Pri lisovaní s prenosovou matricou výber materiálu ovplyvňuje počet staníc, tonáž lisu, mieru opotrebovania matrice a zložitosť kompenzácie pruženia. Výber správnej zliatiny nie je len rozhodnutím o sile. Je to rozhodnutie procesného-inžinierstva.
Kovy a zliatiny vhodné na tvárnenie v transferovom lise
Pretlačovacie lisovnice zvládajú širokú škálu progresívnych lisovacích materiálov, ale niektoré zliatiny sú prirodzene vhodné pre viac{0}}staničný, hlboký{1}}ťah-schopný charakter tohto procesu. Najbežnejšie rodiny fungujú takto:
Nízkouhlíková oceľ (SPCC, DC01-DC06)zostáva ťažným koňom. S hodnotami predĺženia 28-42 % a hodnotami r medzi 1,5 a 2,0 tieto triedy ťahajú hlboko a predvídateľne. Oceľové progresívne lisovanie pokrýva mnoho jednoduchších dielov v tejto skupine materiálov, ale akonáhle hĺbka ťahu alebo veľkosť dielu presiahne limity progresívneho pásu, prevezmú transferové nástroje bez akéhokoľvek postihu za tvárnosť.
Nízkolegovaná-pevnosť-oceľ (HSLA)ponúka pevnosť v ťahu 450-700 MPa s miernym predĺžením (18-25%). Vyžaduje si to vyššiu tonáž lisu a starostlivé zoradenie staníc, aby sa predišlo lokalizácii napätia, ale prenosové matrice tomu vyhovujú prostredníctvom nezávisle optimalizovaných staníc.
Nehrdzavejúca oceľ (304, 316, 430)predstavuje jedinečnú výzvu. Austenitické triedy ako 304 a 316 fungujú-počas tvárnenia rýchlo vytvrdzujú a po každom ťahaní získajú 10 – 20 % pevnosti. To znamená, že každá nasledujúca stanica vidí tvrdší a pružnejší obrobok. Zatiaľ čo progresívne lisovanie z nehrdzavejúcej ocele funguje dobre pre plytké, malé časti, hlbšie nerezové ťahy takmer vždy vyžadujú prenosové nástroje, pretože nezávislé stanice môžu byť vyladené tak, aby zvládli postupne sa zvyšujúcu tvrdosť.
Zliatiny hliníka (5052, 6061)sú ľahké a vodivé, ale majú nižšie hodnoty r{0}}(0,6 – 1,0), vďaka čomu sú náchylné na stenčenie pri hlbokom ťahaní. Prenosové matrice kompenzujú rozložením ťahu na viac staníc s menším znížením na krok.
Meď a mosadz (C110, C260)ponúkajú vynikajúcu ťažnosť s medeným progresívnym lisovaním, ktoré zvláda väčšinu konektorových a koncových prác v progresívnych matriciach. Väčšie medené prípojnice alebo hlboko ťahané mosadzné púzdra však ťažia z prenosových nástrojov, keď veľkosť dielu alebo geometria ťahania prevyšuje to, čo môže pás uniesť.
| Materiálna rodina | Typický rozsah hrúbky | Predĺženie (%) | Poznámky k vhodnosti prenosovej matrice |
|---|---|---|---|
| Nízkouhlíková oceľ (DC01-DC06) | 0.5 - 6.0 mm | 28 - 42% | Vynikajúca hĺbka-vykreslenia; vysoká r-hodnota podporuje viacfázové{2}}žrebovanie |
| HSLA oceľ | 0.8 - 4.0 mm | 18 - 25% | Dobrá sila-k-váhe; potrebuje vyššiu tonáž a viac čerpacích staníc |
| Nehrdzavejúca oceľ (304, 316) | 0.3 - 3.0 mm | 40 - 55% | Vysoká pracovná tvrdosť; vyžaduje úpravu sily stanice-po{1}}stanici |
| Nehrdzavejúca oceľ (430) | 0.3 - 3.0 mm | 22 - 30% | Feritické; menšie spevnenie ako 304, ale nižšie predĺženie |
| Hliník (5052, 6061) | 0.5 - 4.0 mm | 12 - 25% | Nízka r-hodnota; potrebuje viac fáz prekresľovania, aby sa predišlo stenčovaniu |
| meď (C110) | 0.3 - 2.0 mm | 30 - 45% | Vysoko ťažné; vhodné pre hlboko ťahané elektrické kryty- |
| mosadz (C260) | 0.3 - 3.0 mm | 35 - 50% | Dobrá tvarovateľnosť; dávajte pozor na zadretie bez riadneho mazania |
Rozsahy hrúbky a obmedzenia tvarovateľnosti
Hrúbka materiálu priamo upravuje dve kritické premenné procesu: tonáž lisu a počet staníc. Hrubší materiál si vyžaduje väčšiu silu na každej formovacej a strihacej stanici a kumulatívna tonáž na všetkých aktívnych staniciach musí zostať v rámci kapacity lisu. Diel vyrobený z 3 mm ocele HSLA môže vyžadovať 400+ ton rozložených na šiestich staniciach, zatiaľ čo rovnaká geometria v 1 mm nízko{5}}uhlíkovej oceli môže potrebovať iba 120 ton.
Hrúbka tiež ovplyvňuje, koľko fáz kreslenia diel potrebuje. Hodnota r- (pomer plastickej deformácie) vám hovorí, ako dobre materiál odoláva stenčovaniu počas ťahania. Nízkouhlíková oceľ s hodnotou r- blízkou 2,0 môže dosiahnuť pomer ťahania približne 2,0:1 na jednej stanici. Hliník pri r=0.7 môže zvládnuť iba 1,5:1, kým sa stenčenie steny stane neprijateľným, čo znamená, že potrebujete ďalšiu stanicu na prekresľovanie. Každá pridaná stanica zvyšuje náklady na nástroje, predlžuje dodaciu dobu a vyžaduje väčšiu dĺžku lisovacieho lôžka.
Pre aplikácie presného lisovania, kde sú tolerancie tesné, hrubšie materiály tiež zväčšujú rozmerové odchýlky od stanice k stanici, pretože elastické zotavenie sa mení s hrúbkou. Toto je miesto, kde sa odpruženie stáva dominantnou výzvou.
Stratégie kompenzácie Springback
Pruženie je elastické zotavenie, ku ktorému dochádza pri uvoľnení formovacieho tlaku. Každý materiál sa vráti späť, ale jeho veľkosť sa dramaticky líši. Ocele HSLA a austenitické nehrdzavejúce ocele produkujú podstatne viac pruženia ako mäkká oceľ, pričom niekedy vyžadujú 3-5 stupňov prehnutia na dosiahnutie cieľového uhla.
Pretlačovacie lisovanie v skutočnosti ponúka štrukturálnu výhodu na zvládnutie odpruženia. Pretože každá stanica funguje nezávisle, inžinieri môžu v každom kroku použiť rôzne kompenzačné stratégie. Asystematický prístuppoužívaná pri simulácii lisovnice má štyri fázy: zmerajte očakávanú veľkosť spätného pruženia, zmiernite ho úpravami procesu, ako je razenie alebo žehlenie, kontrolujte opakovateľnosť vyhodnotením citlivosti na zmeny materiálu a potom kompenzujte nadmerným ohýbaním povrchu lisovnice.
V praxi to znamená:
- Stanice ťahania môžu obsahovať žehliace časti, ktoré zmenšujú variácie hrúbky steny a uzamykajú geometriu
- Ohýbacie stanice sa prehýbajú o vypočítanú hodnotu na základe pevnosti v ťahu a hrúbky materiálu
- Koncové stanice môžu raziť alebo vymazávať kritické prvky, aby sa rozmery dostali do tolerancie
- Simulácia overí vektor kompenzácie pred obrobením akejkoľvek nástrojovej ocele
Materiály s vysokou mierou{0}}tvrdnutia, ako je nehrdzavejúca oceľ 304, menia svoje pruženie od prvého ťahania po poslednú stanicu, pretože každý krok tvarovania zvyšuje medzu klzu. Toto progresívne vytvrdzovanie musí byť modelované stanicou po stanici, nie konštantné. Je to jeden z kľúčových dôvodov, prečo pokročilé-materiály s vysokou pevnosťou posúvajú projekty z progresívnych na prenosové nástroje: nezávislé stanice umožňujú nezávislú kompenzáciu, zatiaľ čo progresívny pásik si vynucuje jedinú kompromisnú stratégiu kompenzácie na všetkých pripojených staniciach.
Vlastnosti materiálu stanovujú hranice toho, čo je fyzicky možné. Ďalšou výzvou je navrhnúť samotný diel tak, aby boli tieto hranice rešpektované na každej stanici, čo je miesto, kde sa pravidlá výroby a simulácia tvarovania stávajú nevyhnutnými.
Dizajn pre vyrobiteľnosť v transferovom lisovaní
Vlastnosti materiálu definujú, čo je fyzikálne možné. Dizajn dielu určuje, či sú tieto fyzikálne limity rešpektované alebo porušované na každej stanici. Dobre-navrhnutá súčiastka prenosovej matrice prechádza každým stupňom bez nadmerného namáhania materiálu, bez zasahovania do nástrojov a bez vnucovania nepotrebných staníc do sekvencie. Zle navrhnutý nástroj vytvára šrot, zvyšuje náklady na nástroje a predlžuje dodaciu dobu o mesiace.
Nižšie uvedené pravidlá DFM nie sú teoretické preferencie. Sú to obmedzenia odvodené od toho, ako sa kov skutočne správa, keď sa naň zatvorí prenosová matrica.
Logika rozloženia stanice a pravidlá poradia
Sekvenovanie staníc v prenosovej matrici nie je ľubovoľné. Každá operácia musí zodpovedať tomu, čo už materiál zažil a čo ešte musí podstúpiť. Cieľom je riadiť akumuláciu napätia, vyhnúť sa interferencii medzi tvarovacími prvkami a minimalizovať celkový počet staníc.
Niekoľko princípov riadi, ako skúsení strojní inžinieri postupujú operácie:
- Nakreslite pred prepichnutím- Diery vyrazené do plochého polotovaru sa zdeformujú, ak sa materiál následne nakreslí. Pred pridaním dierovaných prvkov vždy dokončite hlavné tvarovacie operácie, pokiaľ otvory nie sú dostatočne ďaleko od tvarovaných oblastí, aby zostali nedotknuté.
- Hrubá forma pred konečnou formou- Rozšírte hlboké čerpanie na viacero staníc s postupne menšími znižovaniami. Prvé vytiahnutie pri znížení o 45-50 %, po ktorom nasledujú prekreslenia pri 25-30 % a 15-20 %, zabraňuje roztrhnutiu a zároveň minimalizuje počet staníc.
- Po formovaní orezajte- Stanice konečného orezania odstránia prebytočný materiál príruby až po dokončení všetkých operácií kreslenia a obrubovania. Príliš skoré orezávanie odstraňuje materiál, ktorý následné čerpacie stanice potrebujú na kontrolovaný tok.
- Oddeľte ťažké tvarovanie od presných prvkov- Stanice s vysokou{1}}silou ťahu vytvárajú vibrácie a mierne kolísanie polohy. Razenie, razenie a dierovanie-s tesnou toleranciou patrí do neskorších staníc, kde sú sily nižšie a umiestnenie dielov je stabilnejšie.
- Strategicky zaraďte nečinné stanice- Prázdne stanice bez nástrojov umožňujú šrotu opustiť matricu, poskytujú priestor pre zdvíhače dielov a udržiavajú rozstup medzi stanicami konzistentný bez násilného zasahovania nástroja.
Každá ďalšia stanica zvyšuje náklady a vyžaduje väčšiu dĺžku lisovacieho lôžka. Časť, ktorá potrebuje dvanásť staníc na bezpečné tvarovanie, sa nemusí zmestiť do dostupného lisu, čo posúva projekt smerom k väčšiemu stroju alebo prepracovaniu. To je dôvod, prečo sa počet staníc stáva priamou ekonomickou pákou: zníženie zložitosti geometrie dielu často odstraňuje stanicu, čo znižuje náklady na nástroje o 8 – 15 % na eliminovaný stupeň.
Umiestnenie prvkov a obmedzenia geometrie
Kde umiestnite prvky na diele a ako agresívne ich upravíte, priamo určuje, či prenosová matrica dokáže spoľahlivo vytvoriť geometriu. Na rozdiel od progresívneho raziaceho nástroja, ktorý tvaruje prvky postupne, zatiaľ čo pás udržuje napätie, voľne stojaci polotovar v prenosovej matrici sa pri polohovaní úplne spolieha na dutinu matrice a držiak polotovaru. To znamená, že pravidlá umiestňovania funkcií sú v niektorých ohľadoch prísnejšie.
Pri popisovaní dielov na výrobu prenosových foriem postupujte podľa týchto pokynov:
- Minimálna vzdialenosť-od{1}}okraja- Udržujte prepichnuté otvory s hrúbkou najmenej 1,5 až 2-násobku hrúbky materiálu od okraja alebo ohybu. Užšie umiestnenie spôsobuje deformáciu počas následného tvarovania alebo vytvára slabé zóny náchylné na otrepy-.
- Kresliť-k-pomeru hrúbky- V prípade valcových ťahov dosahuje jedna stanica zvyčajne pomer hĺbky-k-priemeru 1,5:1 až 2:1 v závislosti od materiálu. Prekročenie tohto vyžaduje ďalšie prekresľovacie stanice, pričom každá zvyšuje náklady na nástroje.
- Minimálne vnútorné polomery- Vnútorné polomery rohov by mali mať aspoň 3- až 4-násobok hrúbky materiálu, aby sa zabezpečilo spoľahlivé tvarovanie bez praskania. Zatlačenie na 2-násobok hrúbky je možné, ale vyžaduje si ďalšie kroky ťahania a zvyšuje riziko odmietnutia.
- Rozstup prvkov- Medzi susednými prvkami (otvory, reliéfy, rebrá) udržujte aspoň trojnásobnú hrúbku materiálu, aby ste zabránili interakcii medzi ich príslušnými poľami napätia.
- Ciele s jednotnou hrúbkou steny- Navrhujte s vedomím, že bočné steny sa pri kreslení stenčujú. Špecifikujte funkčné tolerancie pre hrúbku steny, a nie predpokladať, že diel bude všade vystupovať pri menovitom rozmere plechu.
- Veľkorysé uhly ponoru na hlbokých prvkoch- Už 1-2 stupne ťahu uľahčujú extrakciu dielu a znižujú opotrebenie matrice na zvislých povrchoch.
Každé z týchto pravidiel má vplyv na náklady. Užšie polomery znamenajú viac staníc. Užšie umiestnenie otvorov znamená zvýšené riziko a užšie procesné okná. Postupným procesom razenia sa niekedy dá vyhnúť týmto obmedzeniam, pretože nosný prúžok poskytuje zabudovanú-podporu materiálu okolo prvkov. Pri prenosových nástrojoch stojí polotovar samostatne a každý prvok musí vydržať tvárniace sily bez tohto vonkajšieho vystuženia.
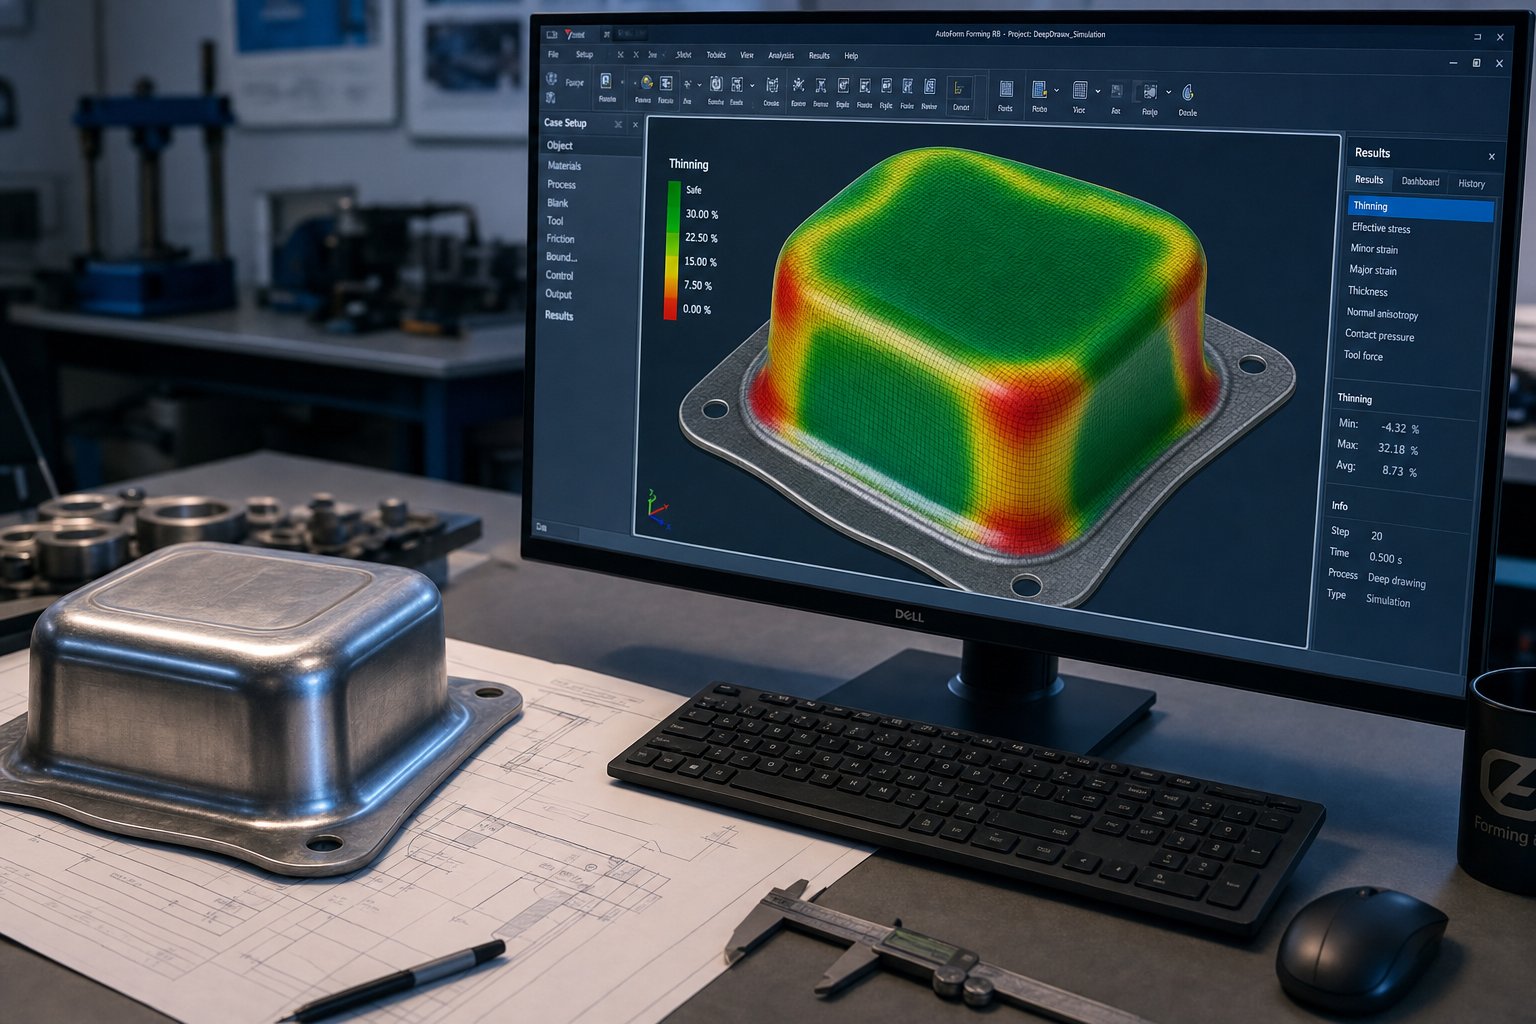
Ako simulácia tvarovania overuje dizajn lisovnice
Základné pravidlá vás privedú k uskutočniteľnému východiskovému bodu. Simulácia vás dostane k overenému dizajnu. Analýza konečných prvkov celej sekvencie staníc odhaľuje problémy, ktoré žiadny manuálny výpočet nedokáže predpovedať: lokalizované stenčenie medzi susednými prvkami, zvrásnenie v nepodporovaných zónach prírub alebo odpruženie interakcií medzi stanicami, ktoré sa skladajú do konečných rozmerov -mimo{3}}tolerancie.
PodľaVýskum spoločnosti Keysight o simulácii razeniavirtuálna validácia vo fáze procesného inžinierstva pomáha určiť optimálny tvar polotovaru, vyhodnotiť dizajn čela matrice a predpovedať správanie ťahania-, aby sa zaistila správna tvarovateľnosť - ešte pred výrobou fyzických nástrojov. Tým sa eliminujú drahé skúšobné-a{4}}cykly omylov, ktoré trápili tradičný vývoj lisovníc.
Robustný simulačný pracovný postup pre projekty prenosovej matrice a razenia sleduje túto postupnosť:
- Geometria polotovaru a vlastnosti materiálu (krivka napätia-deformácie, r-hodnota, hrúbka)
- Definujte geometriu nástrojov každej stanice, vrátane povrchu razníka, matrice a držiaka polotovaru
- Postupne simulujte každú fázu tvarovania a preneste históriu deformácie z predchádzajúcich staníc
- Vyhodnoťte diagramy limitov tvarovania (FLD) na každej stanici, aby ste skontrolovali riziko zužovania alebo štiepenia
- Po každej operácii a pri konečnom uvoľnení vyhodnoťte odpruženie
- Opakujte geometriu lisovnice, polomery alebo počet staníc, kým všetky prvky nespadnú do bezpečných limitov tvarovania
Rozhodujúcim poznatkom je, že simulácia musí modelovať kumulatívny efekt všetkých staníc, nielen každej samostatnej stanice. Polotovar, ktorý prežije stanicu tri s prijateľným stenčením, môže zlyhať na stanici päť, pretože nahromadené napätie z predchádzajúcich operácií zanechalo nedostatočnú ťažnosť. Táto sekvenčná závislosť je to, čo zjednodušuje simuláciu progresívneho lisovacieho procesu v niektorých prípadoch - spojenie pásu obmedzuje tok materiálu predvídateľným spôsobom. Simulácia prenosovej matrice musí sledovať úplne voľný obrobok počas každého premiestňovania a tvarovania.
Pre inžinierov, ktorí špecifikujú komplexné projekty prenosových nástrojov, môžu dodávatelia, ktorí integrujú simuláciu do fázy cenovej ponuky, identifikovať požiadavky na počet staníc, označiť problémy DFM a navrhnúť úpravy geometrie pred začatím investície do nástrojov.Pretlačovacia raznica YICHENinžiniersky tím podporuje tento druh hodnotenia DFM v počiatočných fázach projektu, pričom používa simuláciu na viacerých staniciach na overenie uskutočniteľnosti robotického prenosu, sekvencií tvarovania a opakovateľnosti rozmerov predtým, ako sa zameriame na nástrojovú oceľ. Tento prístup skomprimuje časové harmonogramy vývoja a znižuje riziko nákladných zmien návrhu v polovici-výstavby.
Simulácia potvrdzuje, či je váš dizajn vyrobiteľný. Ďalšou otázkou je, či je ekonomicky opodstatnené, - koľko dielov musíte vyraziť, kým sa investícia do nástrojov začne vyplácať, a kde je rozdiel medzi nákladmi v porovnaní s alternatívnymi výrobnými metódami.
Ekonomika objemu výroby a plánovanie nákladov
Vyrobiteľný dizajn je len polovica rovnice. Druhá polovica je, či dokážete zdôvodniť investíciu. Transferové lisovanie si vyžaduje značný vstupný kapitál a tento kapitál sa začne vracať až vtedy, keď objem výroby prekročí hranicu, ktorú mnohé projekty nikdy nedosiahnu. Pochopenie toho, kde sa nachádza táto hranica a čo ju poháňa vyššie alebo nižšie, oddeľuje informované rozhodnutia o nástrojoch od drahých chýb.
Hranice objemu a{0}}rovnomerné myslenie
Ekonomika kolkovania sa točí okolo amortizácie. Kocka, ktorá stojí šesť čísel, produkuje súčiastky za centy, ale iba vtedy, ak máte dostatok súčiastok na rozloženie počiatočnej investície. Konkrétne pre prenosové matrice je bod zlomu-vyvážený zvyčajne vyšší ako pri progresívnych nástrojoch, pretože celý balík nástrojov zahŕňa viacero nezávislých staníc plus prenosový mechanizmus.
ako vysoko? Závisí to od zložitosti dielu a od toho, s čím porovnávate. Pre diely, ktoré sa v súčasnosti vyrábajú progresívnym razením a výrobnými metódami, ako je rezanie laserom, lisovanie alebo zváranie, sa razenie stáva životaschopným, keď ročné objemy prekročia zhruba 10 000 až 20 000 jednotiek. Staub Manufacturing poznamenáva, že pokročilé laserové systémy môžu teraz podporovať 30 000 až 50 000 ročných jednotiek nákladov{10}}efektívne, čo znamená, že razenie s prenosovou matricou musí preukázať jasné úspory na kus{11}} nad rámec týchto prahových hodnôt, aby sa odôvodnili výdavky na nástroje.
V prípade jednoduchších dielov, ktoré by mohli bežať vo vysokorýchlostnom nastavení progresívneho razenia, sa počet posúva ďalej. Lis s progresívnymi matricami pracujúcimi rýchlosťou 60-100+ úderov za minútu na-kus sa znižuje tak agresívne, že prenosové nástroje zvíťazia len vtedy, keď geometria dielu fyzicky znemožňuje progresívnu výrobu alebo keď sa samotná progresívna matrica stane neúmerne zložitou.
Predstavte si zlom{0}}dokonca nie ako jedno číslo, ale ako rozsah vytvorený tromi premennými: náklady na nástroje,{1}}rozdiel nákladov na kus v porovnaní s alternatívnym procesom a ročný záväzok. Drahší balík nástrojov potrebuje buď väčšiu deltu nákladov, alebo vyšší objem na amortizáciu. Jednoduchšia prenosová matrica s menším počtom staníc sa rozbije ešte skôr.
Ovládače nákladov na nástroje a faktory dodacej doby
Čo vlastne určuje, či váš balík prenosových kociek stojí 100 000 alebo 500 000 dolárov? Ovládače sa ukladajú do predvídateľnej hierarchie. Tu sú hlavné nákladové faktory uvedené v poradí vplyvu:
- Počet staníc- Každá nezávislá stanica pridáva zápustku, počet hodín obrábania a skúšobný čas. Kocka s 12 stanicami stojí zhruba dvojnásobok toho, čo stojí hubica so 6 stanicami, nie preto, že každá stanica je rovnako drahá, ale preto, že kumulatívna zložitosť rastie s počtom.
- Die zložitosť na stanicu- Jednoduchá zaslepovacia stanica stojí zlomok hlbokej{1}}ťažnej stanice s dusíkovými pružinami, vačkami-poháňanými bočnými mechanizmami a presnými-zemnými ťažnými krúžkami.Priemyselné získavanie údajovukazuje, že obrábanie a zložitosť tvoria 30-50% celkových nákladov na matrice.
- Materiálová trieda samotnej matrice- Prémiové nástrojové ocele ako SKD11 alebo monolitné karbidové doštičky pre oblasti s vysokým-opotrebením zvyšujú náklady na materiál o 20-40 % v porovnaní s mäkšími predkalenými oceľami vhodnými pre kratšie série.
- Požiadavky na toleranciu a povrchovú úpravu- Trieda{1}} Matrice na povrchy viditeľných automobilových panelov vyžadujú rozsiahle ručné nanášanie a leštenie. Konštrukčné diely s voľnejšími kozmetickými požiadavkami preskočia tento pracne-krok.
- Skúšobné a overovacie cykly- Testovanie matrice v lise, nastavenie načasovania a overenie rozmerov dielu zvyčajne pridáva 10 – 15 % celkových nákladov projektu. Zložité geometrie môžu vyžadovať viacero opakovaní.
Dodacia lehota má podobný vzorec. Štandardné projekty prenosových foriem prebiehajú 8 až 16 týždňov od vydania návrhu po schválenie prvého výrobku. Každá pridaná stanica predlžuje túto časovú os, pretože musí byť obrobené viac nástrojovej ocele, musí byť zmontovaných viac komponentov a viac staníc vyžaduje individuálne overenie predtým, ako môže prebehnúť celá sekvencia. Projekty vyžadujúce služby progresívneho lisovania kovov v zápustke na vysekávanie plus samostatnú prenosovú matricu na tvárnenie zvyšujú čas koordinácie medzi jednotlivými zostavami nástrojov.
Porovnanie ceny za-kus medzi metódami
Keď je raznica vyrobená a overená, ekonomická-ekonomika razenia na kus bude presvedčivá. Časy cyklu 6-15 zdvihov za minútu pre zložité diely (vyššie pre jednoduchšie geometrie) sa premietajú do výkonu, ktorému sa výroba nemôže rovnať. Diel, ktorého rezanie laserom, tvarovanie na ohraňovacom lise a zváranie z čiastkových komponentov trvá 4 minúty, môže v prenosovej matrici trvať 4-8 sekúnd.
Zvážte, ako sa porovnávajú rôzne metódy v objeme pre stredne zložitú ťahanú a dierovanú časť:
- Výroba (laser + ohraňovací lis)- Nízke investície do nástrojov, vysoké{1}}náklady na kus. Ekonomické pod 5 000 – 10 000 jednotiek ročne. Flexibilné pre zmeny dizajnu.
- Jediný-zásah zanikne- Stredné náklady na nástroje na operáciu, ale viacnásobné nastavenia a manipulácia medzi operáciami zvyšujú náklady na prácu na kus. Vhodné pre 5 000-30 000 jednotiek, kde je geometria jednoduchá.
- Služby progresívneho razenia- Najnižšia cena za-kus pri veľmi vysokých objemoch (500 000+). Progresívny raziaci lis pracujúci s vysokým SPM rýchlo amortizuje svoje náklady na nástroj, ale samotná matrica je drahá a geometria musí byť-kompatibilná s pásmi.
- Prenosové lisovanie- Vyššie náklady na nástroje ako na jeden-zásah, často nižšie ako pri ekvivalentne komplexnej progresívnej matrici. Cena za kus klesne pod úroveň výroby okolo 20 000 – 50 000 jednotiek v závislosti od zložitosti dielu a počtu staníc.
Kľúčový poznatok je tento: prenosové matrice zaberajú ekonomický stred medzi flexibilitou výroby a progresívnou účinnosťou matrice. Obrábajú zložité diely pri stredných-až{2}}veľkých objemoch, kde je progresívne obrábanie geometricky nemožné a výroba je príliš pomalá. Výhoda nákladov na-kus oproti výrobe rastie s každou vyrobenou jednotkou, ale návratnosť sa prejaví iba vtedy, ak je vaša predpoveď objemu presná a stabilná.
Nepresné odhady objemu sú jedným z najčastejších zdrojov ľútosti pri investovaní do razenia. Nadhodnotený dopyt ponecháva drahé nástroje nedostatočne využívané. Jeho podcenenie znamená, že ste si vybrali výrobu, keď by lisovanie výrazne ušetrilo počas životného cyklu produktu. Táto neistota je dôvodom, prečo na plánovaní údržby a životnosti nástroja záleží rovnako ako na prvotnej analýze nákladov - nástroj, ktorý sa predčasne opotrebuje alebo neočakávane zlyhá, zmení celkový ekonomický obraz.
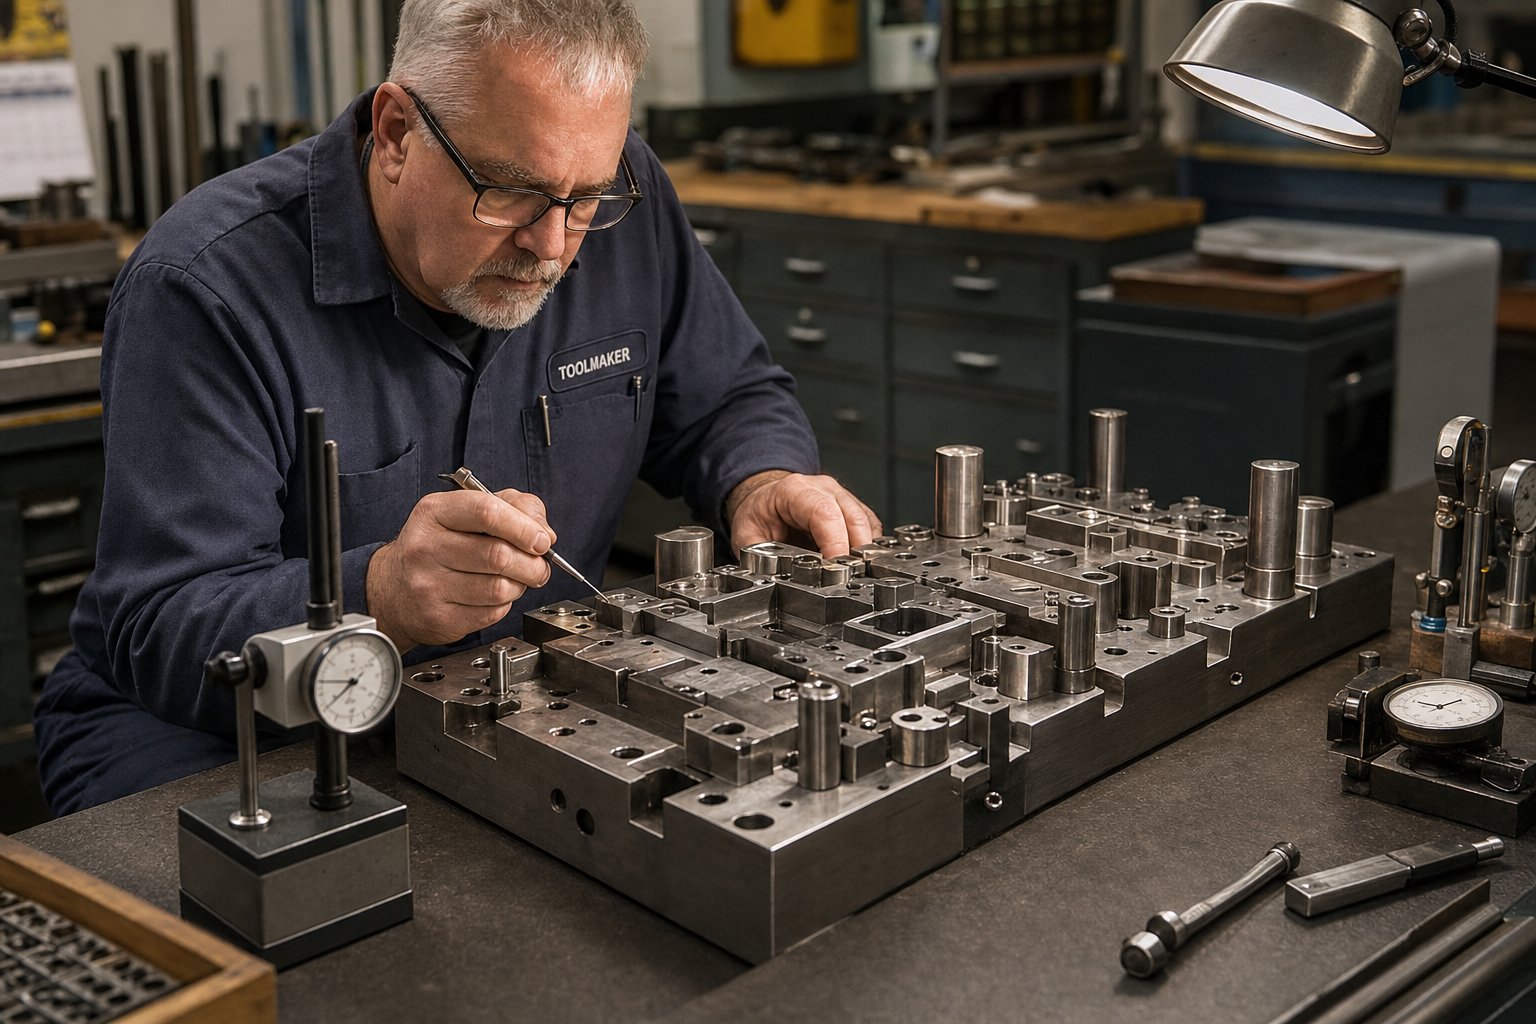
Údržba nástrojov a odstraňovanie problémov prenosových matríc
Kocka, ktorá sa predčasne opotrebuje alebo zlyhá počas{0}}behu, nestojí len peniaze na opravu. Narúša plány, ruší materiál a posúva celý výpočet nákladov na kus-, ktorý v prvom rade odôvodnil investíciu do nástrojov. Pretlačovacie lisovanie pridáva k štandardnej starostlivosti o matricu druhú oblasť údržby: samotný prenosový mechanizmus. Opotrebenie chápadiel, posuny časovania a degradácia profilov servopohonov. Udržiavanie oboch systémov v dobrom stave si vyžaduje odlišné harmonogramy a rôzne kontrolné kritériá.
Plány preventívnej údržby a indikátory opotrebovania
Kadencia údržby lisovacej linky na prenosové razenie sa delí na dve kategórie: komponenty matrice a komponenty prenosového systému. Každý z nich sleduje svoj vlastný rytmus, pretože sa opotrebúvajú rôznou rýchlosťou a vykazujú rôzne príznaky, keď sa degradujú.
Intervaly komponentov matrice:
- Každá zmena- Odstráňte triesky a črepy z dutín lisovníc, skontrolujte prietok mazania na čerpacích staniciach, vizuálne skontrolujte hroty razníkov a rezné hrany, či nie sú zjavne poškodené, a overte, či nie sú cesty šrotu voľné.
- Týždenne alebo po 50 000 – 100 000 úderoch- Zmerajte výšku otrepu na prepichnutých prvkoch, skontrolujte vôľu vodiaceho kolíka pomocou číselníkov, skontrolujte odstraňovacie platne a dusíkové pružiny, či nie sú unavené, a zaznamenajte rozmerové trendy kritických častí pomocou údajov SPC.
- Mesačne alebo po 100 000 – 300 000 úderoch- Prebrúste rezné hrany, keď výška otrepu presiahne špecifikáciu, upravte polomery ťahu, ktoré vykazujú odieranie alebo zdvihnutie, overte zarovnanie matrice a rovinnosť dosky a vymeňte opotrebované vodiace kolíky alebo meracie bloky.
- Generálna oprava pri 70 – 80 % očakávanej životnosti matrice- Úplné zničenie, rozmerový audit všetkých opotrebiteľných povrchov, výmena pružín a spojovacích prvkov a rekvalifikácia celej sekvencie staníc. Naplánovaním tejto preventívnej generálnej opravy pred koncom--životnosti sa vyhnete chybám v polovici{5}}spustenia, ktoré spôsobujú oveľa drahšie neplánované prestoje.
Intervaly prenosového systému:
- Každá zmena- Skontrolujte prsty chápadla, či nie sú opotrebované, prasknuté alebo nesprávne zarovnané. Skontrolujte, či je sila zatvárania prstov konzistentná na všetkých staniciach. Skontrolujte, či snímače správne detegujú prítomnosť dielov v každej polohe.
- Týždenne- Zmerajte rovnosť prenosovej tyče a skontrolujte uvoľnenie upínacích mechanizmov. Skontrolujte spätnú väzbu servopohonu, či neobsahuje chyby polohy alebo -nárasty chýb v zaznamenaných údajoch.
- Mesačne- Namažte ložiská prenosovej koľajnice a guľôčkové skrutky. Skontrolujte, či na kladkách vačiek (na mechanických systémoch) nie sú ploché miesta. Prekalibrujte-snímače prítomnosti dielov, ak sa miera odmietnutia zvýšila bez viditeľného opotrebovania matrice.
Medzi kľúčové merateľné indikátory, ktoré spúšťajú neplánovanú údržbu na lisovacej linke, patrí stúpajúca výška otrepu, zužujúci sa jasný strihový pás na rezných hranách, zvýšená tonáž lisu na zdvih (indikujúca tupé rezné hrany alebo nahromadenie trenia) a rozmerový posun v grafoch SPC. Na strane prenosu sledujte zvýšenú chybnú registráciu dielov, občasné chyby pri podávaní a počuteľné nárazy počas fázy umiestňovania, ktoré naznačujú chyby načasovania alebo polohy.
Bežné režimy porúch a hlavné príčiny
Operácie prenosovej matrice zdieľajú niektoré spôsoby zlyhania s progresívnym razením, ale prinášajú aj jedinečné problémy spojené s mechanizmom prenosu matrice a voľne stojacou povahou obrobku.
Zablokovanie a nesprávna registrácia- Keď polotovar dorazí na stanicu mierne mimo{1}}, prepichnuté diery sa posunú, steny ťahu budú nerovnomerné a línie orezania sa budú pohybovať. Príčiny sú takmer vždy skôr v systéme prenosu než v samotnej matrici. Opotrebenie prstov uchopovača znižuje upínaciu silu, čo umožňuje posun dielu počas akcelerácie. Časový posun vo vačkových{5}}systémoch posúva okno umiestnenia vzhľadom na zostup barana. Dokonca aj zmeny v hmotnosti dielu, od zmeny hrúbky materiálu k dávke, môžu zmeniť, ako sa polotovar spomalí do svojej hniezdnej polohy.
Vráskavosť v čerpacích staniciach- Vrásky sa tvoria, keď tlakové napätie v nepodporovaných oblastiach príruby presiahne odolnosť materiálu proti vybočeniu. V prenosových lisovniciach to často vedie k poklesu sily držiaka polotovaru (opotrebované dusíkové pružiny alebo strata hydraulického tlaku), odchýlke veľkosti polotovaru pri predchádzajúcej operácii vystrihovania alebo nekonzistencii maziva, ktorá mení koeficient trenia medzi polotovarom a povrchom lisovnice. Akopoznamenávajú odborníci na proces razeniapríliš veľké zvrásnenie môže tiež viesť k štiepeniu, pretože zvrásnený materiál sa musí rozvinúť predtým, ako vtečie do dutiny formy, čo obmedzí tok kovu a spôsobí nadmerné stenčenie.
Štiepenie a trhanie- Opakom zvrásnenia dochádza k rozštiepeniu, keď napätie v ťahu prekročí medzu tvarovania materiálu. Príčiny zahŕňajú nedostatočné mazanie, opotrebované polomery ťahu, ktoré vytvárajú lokálne koncentrácie napätia, alebo nadmerná sila držiaka polotovaru, ktorá obmedzuje tok materiálu. V prenosovej matrici vznikajú štiepenia aj v dôsledku kumulatívneho napätia, keď predradené stanice stenčujú materiál viac, ako sa predpokladalo, čo ponecháva nedostatočnú ťažnosť pre neskoršie tvárniace operácie.
Zlomenie dierok- Zlomenie hrotov dierovača, prasknutie blokov matrice a vloženie triesky. Bežné základné príčiny zahŕňajú preťaženie v dôsledku nesprávne umiestnených polotovarov, nesprávne tepelné spracovanie nástrojovej ocele, ťahanie slimákov (kde sa vystrihnutý polotovar prichytí k razníku a znova sa dostane do matrice) a nahromadenie únavy z opakovaných zaťažovacích cyklov bez uvoľnenia napätia.
Degradácia povrchovej úpravy- Škrabance, stopy oderu a čiary matrice sa objavia, keď zlyhá mazanie, povrch matrice sa zdrsní opotrebovaním alebo sa v dutinách naťahovania nahromadia nečistoty. Prenosové matrice sú obzvlášť citlivé, pretože povrch matrice každej stanice sa dotýka voľného polotovaru, ktorý môže niesť častice z predchádzajúcej operácie.
Rámec na odstraňovanie problémov pre problémy s prenosovými matricami
Keď sa objaví defekt, inštinkt je upraviť matricu. Ale pri transferovom razení je hlavná príčina často inde: v načasovaní transferu, prichádzajúcom materiáli alebo stave lisu. Systematický prístup-k-príčine zabraňuje zbytočnému úsiliu pri nesprávnej oprave.
| Symptóm | Pravdepodobná príčina | Nápravné opatrenie |
|---|---|---|
| Časť na stanici je nesprávne umiestnená (diery mimo{0}}miesta, asymetrické steny) | Opotrebenie prstov uchopovača; časový posun medzi presunom a zdvihom lisu; opotrebenie hniezdneho bloku | Vymeňte opotrebované prsty; prekalibrovať načasovanie prenosu na uhol kľuky lisu; re-vnorené bloky |
| Vráskavosť na nakreslených škrupinách | Pokles sily držiaka polotovaru (únava pružiny alebo hydraulická strata); blank oversized; prebytok maziva v zóne príruby | Vymeňte dusíkové pružiny alebo obnovte hydraulický tlak; overiť rozmery polotovaru; upravte vzor aplikácie maziva |
| Štiepenie alebo trhanie na polomeroch ťahu | Opotrebovaný alebo zadretý polomer ťahu; nedostatočné mazanie; variácia šarže materiálu (nižšie predĺženie); nadmerná sila držiaka polotovaru | Vyleštite alebo prebrúste polomery ťahu; obnoviť tok mazania; overiť certifikáciu prichádzajúceho materiálu; postupne znižujte silu držiaka |
| Rozmerový posun (postupný, predvídateľný) | Opotrebenie reznej hrany zvyšujúce otrepy; uvoľnenie vôle vodiaceho čapu; tepelná rozťažnosť počas dlhých jázd | Prebrúsiť hrany podľa plánu; odmerajte a vymeňte vodiace kolíky; povoliť zahriatie-alebo upraviť kompenzáciu matrice |
| Občasné chyby zaseknutia (časť nedorazí na stanicu) | Nekonzistentná sila zatvárania prsta; časť prilepená na predchádzajúcej stanici v dôsledku podtlaku alebo zadretia; nesprávne nastavenie snímača | Nastavte mechanizmus upínania prstov; pridať dúchadlo{0}}alebo zdvíhacie kolíky na lepiacej stanici; prestavte senzory |
| Zlomenie dierovača alebo vložky | ťahanie slimákov; nesprávne umiestnené prázdne miesto, ktoré spôsobuje{0}}nesprávne načítanie; únavové praskanie z nadmerných ťahov bez údržby | Pridajte funkcie na zadržiavanie slimákov (pozitívny tlak, vákuum); opraviť problém s polohou proti prúdu; naplánujte si úľavu od stresu alebo výmenu pri 70 % životnosti |
| Povrchové škrabance alebo stopy oderu | Zdrsnenie povrchu matrice; úlomky v ťahovej dutine; rozpad mazacieho filmu; ťahanie časti počas umiestňovania prenosu | Leštenie povrchov razníc; vyčistiť dutiny každú zmenu; zmeniť typ maziva alebo zvýšiť prietok; upravte výšku umiestnenia prenosu, aby ste sa vyhli ťahaniu |
Najúčinnejším zvykom pri riešení problémov je oddeliť-chyby súvisiace s prenosom{1}}pred vykonaním opatrení. Rýchly test: ak je chyba konzistentná vo všetkých častiach na rovnakom mieste, príčinou je pravdepodobne matrica. Ak je prerušovaný alebo sa mení v polohe od dielu k dielu, najprv skontrolujte prenosový systém, variáciu materiálu alebo stav lisu. Toto rozlíšenie šetrí hodiny nesprávneho nastavovania a chráni povrch matrice pred zbytočným prepracovaním.
Disciplína údržby a systematické odstraňovanie problémov chránia vaše investície do nástrojov počas celého životného cyklu. Ale ani perfektne udržiavaná matrica nemôže zachrániť projekt, ktorý by tento proces v prvom rade nemal použiť -, čo prináša poslednú, rovnako dôležitú otázku: ako viete, či je razenie prenosovou matricou tou správnou voľbou pre vašu konkrétnu aplikáciu, a čo by ste mali hľadať u partnera, ktorý vám môže pomôcť uskutočniť túto výzvu?
Vedieť, kedy použiť prenosové matrice a vybrať si správneho partnera
Nie každá časť patrí do prenosovej matrice. Tento proces prináša výnimočnú hodnotu pre komplexné, stredne-až{2}}veľkoobjemové aplikácie, no jeho nanútenie na nesprávny projekt mrhá kapitálom, predlžuje časové harmonogramy a vyrába diely, ktoré by sa dali vyrobiť efektívnejšie iným spôsobom. Byť úprimný v tom, kedy odísť, je rovnako dôležité ako vedieť, kedy investovať.
Keď razenie prenosovou matricou nie je to pravé
Niekoľko podmienok signalizuje, že tento proces je pre danú úlohu nesprávnym nástrojom:
- Veľmi nízke objemy (menej ako 10 000 ročne)- Investícia do nástrojov sa jednoducho nedá amortizovať. Prestupová matrica so šiestimi-stanicami, ktorá stojí 150 000 USD-300 000 USD, vyrába súčiastky za centy, ale iba ak ich vytlačíte dostatok. Menej ako 10 000 ročných jednotiek, výrobné metódy, ako je rezanie laserom a lisovanie, dodávajú rovnaký diel pri nižších celkových nákladoch, aj keď cena za kus je vyššia.
- Extrémne jednoduché geometrie- Plochá konzola s dvoma otvormi a jedným ohybom nepotrebuje viacero nezávislých staníc. Progresívne raziace matrice zvládajú túto triedu dielov rýchlejšie a lacnejšie. Ak geometria nikdy nevyžaduje, aby polotovar zostal voľne stáť- na tvarovanie, nie je dôvod zavádzať zložitosť prenosu.
- Ultra{0}}tenké fóliové materiály (menej ako 0,2 mm)- Fóliovému materiálu chýba tuhosť potrebná na presné uchopenie a umiestnenie prenosných prstov. Blank sa pri preprave deformuje vlastnou váhou a aj menšie akceleračné sily z prenášacej lišty spôsobujú zvrásnenie alebo polohové chyby. Prirodzenou voľbou sú v tomto prípade progresívne matrice, ktoré udržujú tenký materiál opretý o nosný pás.
- Časti vyžadujúce extrémne vysoký SPM- Prenosové mechanizmy zavádzajú pohybový cyklus medzi každým stlačením. Dokonca aj tie najrýchlejšie servo-poháňané systémy dosahujú praktické rýchlosti výrazne pod tým, čo dosahuje progresívna matrica na rovnakom lise. Ak váš ročný objem vyžaduje 80+ zdvihov za minútu na splnenie výrobných cieľov, riešením sú takmer vždy progresívne lisovacie a lisovacie nástroje.
- Jednoduché cylindrické ťahy bez vedľajších prvkov- Obyčajný pohár bez prepichovania, lemovania alebo orezávania môže často fungovať v jedinom{1}}zásahu hlboko ťažnej matrice s oveľa menšou investíciou do nástrojov. Prenosové nástroje si zasluhujú svoje miesto, keď sa musí vykonať viacero operácií za sebou, nie vtedy, keď stačí jedna operácia.
Spoločná téma: lisovanie s prenosovou matricou rieši viacoperačnú{0}}operáciu, geometricky zložité problémy s objemom. Odstráňte ktorúkoľvek z týchto troch podmienok a jednoduchší proces pravdepodobne vyhrá.
Čo hľadať u partnera transferovej matrice
Výber správneho dodávateľa výliskov na prenos je rovnako dôležitý ako výber správneho procesu. Zápustky a lisovacie projekty na tejto úrovni zložitosti vyžadujú partnerov, ktorí prinášajú inžiniersku hĺbku, nielen kapacitu obrábania. Obchod, ktorý dobre vyrába progresívne razidlá, nemá automaticky odborné znalosti v oblasti sekvenovania viacerých staníc, skúsenosti s robotickou integráciou ani simulačnú infraštruktúru, ktoré prenášajú dopyt po projektoch.
Pri hodnotení potenciálnych partnerov uprednostnite tieto schopnosti:
YICHENukazuje, ako to vyzerá v praxi. Ich inžiniersky tím podporuje hodnotenie tvarovania na viacerých staniciach, integráciu robotického prenosu a overovanie opakovateľnosti už od štádia cenovej ponuky, čím poskytuje inžinierom konkrétny zdroj pre komplexné projekty prenosových lisovníc, ktoré si vyžadujú spoluprácu DFM pred záväzkom k nástroju.
Okrem tohto konkrétneho príkladu by vaše hodnotenie malo zahŕňať:
- Možnosť návrhu viacerých{0} staníc- Môže dodávateľ navrhnúť a postaviť celú sekvenciu staníc- vo vlastnej réžii, alebo zadáva subdodávateľom jednotlivé stanice? Jednotné ovládanie dizajnu zaisťuje konzistentnú{2}}výšku linky, zarovnané výšky uzáveru a koordinované načasovanie naprieč všetkými nástrojmi.
- Vlastná{0} simulácia tvarovania- Dodávatelia, ktorí spúšťajú simulácie založené na FEA-pred oceľou na rezanie nástrojov, zaznamenajú problémy so stenčovaním, zvrásnením a pružením skoro. To priamo znižuje skúšobné cykly a skracuje čas prípravy.
- Skúsenosti s robotickým alebo servo prenosom- Pochopenie profilov pohybu pri prenose, spätných dráh prstov a vzdialenosti od rušenia je špecializovaná znalosť. Partner, ktorý navrhol nástroje pre špecifické typy prenosových systémov, môže optimalizovať rozstup staníc a orientáciu dielov pre maximálny SPM.
- Metódy overovania tolerancie- Opýtajte sa, ako overujú rozmerovú zhodu. Kontrola CMM pri prvom článku je štandardná, ale silní partneri poskytujú aj údaje SPC zo skúšobných sérií, štúdií GR&R pre kritické rozmery a zdokumentované indexy spôsobilosti (Cpk) pred schválením výroby.
- Ochota spolupráce DFM- Najlepší dodávatelia nestavajú len to, čo nakreslíte. Potláčajú funkcie, ktoré nafukujú stanice, navrhujú úpravy geometrie, ktoré zlepšujú tvarovateľnosť, a navrhujú materiálové alternatívy, ktoré znižujú tonáž alebo problémy s pružením.
- Štruktúra komunikácie a riadenia projektov- Projekty prenosových lisovníc zahŕňajú viaceré spoločnosti (výrobca lisu, dodávateľ prenosového systému, výrobca lisovníc, lisovňa). Partner s jasnými procesmi projektového riadenia a pohotovou komunikáciou zabraňuje oneskoreniam, ktoré sa hromadia, keď sa rozhodnutia medzi stranami zastavia.
Červené vlajky zahŕňajú dodávateľov, ktorí uvádzajú ponuky bez toho, aby sa pýtali na špecifikácie vášho prenosového systému, ktorí nevedia vysvetliť logiku ich sekvencovania staníc, alebo ktorí nemajú žiadne možnosti simulácie a spoliehajú sa výlučne na fyzickú skúšku. Tieto medzery sa priamo premietajú do dlhších dodacích lehôt, väčšieho počtu skúšobných iterácií a vyšších celkových nákladov na projekt.
Kontrolný zoznam projektovej špecifikácie pre inžinierov
Pred odoslaním RFQ akémukoľvek dodávateľovi prenosovej matrice zostavte tieto položky. Neúplné špecifikácie vedú k nepresným cenám, nesprávnym očakávaniam a zmenám v strednej{1}}rozsahu projektu, ktoré zvyšujú náklady:
- Kompletný výkres dielu- 3D model CAD plus 2D tlač s úplnými popismi GD&T. Zahrňte všetky kritické-pre-funkčné dimenzie explicitne označené.
- Špecifikácia materiálu- Trieda, tvrdosť, hrúbka a všetky smerové požiadavky (orientácia zŕn vzhľadom na smer tvarovania).
- Ročný objem a veľkosť šarže- Celkový ročný dopyt, typické objednané množstvá a predpokladaná životnosť produktu v rokoch. To určuje požiadavky na životnosť nástroja a intervaly údržby.
- Požiadavky na toleranciu- Zadajte, ktoré dimenzie vyžadujú overenie Cpk a aké indexy spôsobilosti sú prijateľné (1,33, 1,67 alebo vyššie).
- Požiadavky na povrchovú úpravu- Identifikujte kozmetické povrchy, prijateľnú hĺbku značiek a všetky požiadavky na povrchovú úpravu po-ražbe (lakovanie, pokovovanie, práškové lakovanie), ktoré ovplyvňujú, ako agresívne sa môže matrica dotýkať súčiastky.
- Sekundárne operácie- Uveďte všetky-pečiatkovacie práce (zváranie, rezanie závitov, montáž, tepelné spracovanie), aby konštruktér matrice mohol zohľadniť základné prvky a manipulačné povrchy.
- Špecifikácie lisovacieho a prenosového systému- Tonáž, veľkosť lôžka, dĺžka zdvihu, výška zatvorenia, typ prenosu (servo alebo mechanický), rozsah sklonu, výška zdvihu a vzdialenosť zovretia. Ak lis ešte nie je vybratý, uveďte to výslovne.
- Vzorové diely alebo prototypy- Fyzické vzorky, penové modely alebo 3D-tlačené znázornenia pomáhajú dodávateľom posúdiť problémy s manipuláciou a orientáciou, ktoré samotné výkresy nedokážu vyjadriť.
- Požiadavky na kvalitu a certifikáciu- ISO 9001, IATF 16949 alebo odvetvové-štandardy, ktoré musí dodávateľ dodržiavať.
Tento kontrolný zoznam nie je byrokratická réžia. Každá položka priamo ovplyvňuje, ako je tvarovaná matrica, koľko staníc je potrebných a koľko bude nástroj stáť. Chýbajúci čo i len jeden prvok, najmä špecifikácie prenosového systému, si môže vynútiť prepracovanie, keď už projekt prebieha. Kompletné balenie vopred je jediným najefektívnejším spôsobom, ako získať presnú cenovú ponuku, realistickú časovú os a matricu, ktorá vyrába vyhovujúce diely už od prvej výrobnej série.
Časté otázky týkajúce sa razenia prenosovou matricou
1. Aký je rozdiel medzi transferovým razením a progresívnym razením?
Hlavný rozdiel spočíva v tom, ako sa obrobok pohybuje cez matricu. Pri progresívnom lisovaní zostáva diel počas všetkých tvarovacích operácií pripevnený k súvislému kovovému pásu. Pri lisovaní s prenosovou matricou sa polotovar oddeľuje od cievky skôr, potom sa mechanický alebo servo{2}}poháňaný prenosový systém zdvihne a prenesie medzi nezávislými lisovacími stanicami. Toto oddelenie dáva prenosovým nástrojom schopnosť zvládnuť väčšie časti, hlbšie ťahy a viac{4}}osové geometrie, ktoré by nebolo možné vytvoriť, kým materiál zostane na páse. Progresívne matrice zvyčajne bežia rýchlejšie a vyhovujú veľkoobjemovým malým súčiastkam, zatiaľ čo prenosové matrice slúžia stredne-až{8}}veľkoobjemovým zložitým súčiastkam, ktoré potrebujú voľne stojace tvarovanie.
2. Aké typy dielov sú najvhodnejšie na lisovanie s prenosovou matricou?
Pretlačovacie lisovanie funguje najlepšie pre diely, ktoré zdieľajú tri charakteristiky: geometrická zložitosť, stredná{0}}až{1}}veľká veľkosť a objemy výroby nad približne 20 000 jednotiek ročne. Medzi konkrétne príklady patria hlboko ťahané automobilové konštrukčné držiaky, kryty veľkých zariadení, viacosové tvarované panely a diely vyžadujúce operácie na oboch stranách obrobku. Časti, ktoré vyžadujú viacnásobné prekresľovanie, ťažké obrubovanie alebo prvky vytvorené z rôznych smerov, majú najväčší úžitok, pretože voľne stojaci polotovar možno premiestňovať medzi stanicami. Jednoduchým plochým dielom s minimálnym tvarovaním alebo veľmi malými komponentmi lepšie poslúžia progresívne matrice alebo nástroje s jedným{10}}zásahom.
3. Koľko staníc potrebuje typická prenosová matrica?
Väčšina projektov prenosových matríc používa 4 až 12 nezávislých staníc, hoci presný počet závisí od zložitosti dielu, hĺbky ťahu a počtu sekundárnych prvkov, ako sú dierované otvory alebo príruby. Jednoduchá nakreslená škrupina s orezaním môže potrebovať iba 4-5 staníc, zatiaľ čo zložitý automobilový panel s viacerými prekresleniami, prepichovaním, ohýbaním a razením môže vyžadovať 10-12. Každá ďalšia stanica zvyšuje náklady na nástroje približne o 8 až 15 % a vyžaduje väčšiu dĺžku lôžka lisu. Dodávatelia ako YICHEN používajú simuláciu tvárnenia počas fázy cenovej ponuky na určenie optimálneho počtu staníc predtým, ako sa zaviažu k výrobe nástrojovej ocele, čo pomáha inžinierom vyvážiť požiadavky na tvárnosť a obmedzenia nákladov.
4. Aký objem výroby robí lisovanie v transferovej matrici-efektívne?
Hranica-rovnomerného výsledku pre razenie s prenosovou matricou sa zvyčajne pohybuje medzi 20 000 až 50 000 ročnými jednotkami v porovnaní s výrobnými metódami, ako je rezanie laserom a brzdenie lisom. Tento prah sa však posúva na základe zložitosti dielu, počtu staníc a alternatívneho procesu, ktorý sa premiestňuje. Jednoduchšie časti s menším počtom staníc sa rozbijú ešte skôr, zatiaľ čo zložité matrice s 10+ stanicami potrebujú na amortizáciu investície vyššie objemy. Pre diely, ktoré by teoreticky mohli bežať v progresívnej matrici, má prenosové nástroje ekonomický zmysel len vtedy, keď je geometria fyzicky nekompatibilná s pásovým{9}}tvarovaním alebo ak by ekvivalentná progresívna matrica bola neúmerne zložitá.
5. Ako si vyberáte medzi servo-poháňanými a mechanickými prenosovými systémami?
Výber závisí od vášho výrobného mixu, frekvencie výmeny a vlastností dielu. Mechanické vačkové-systémy spájajú všetky pohyby s pevným uhlom kľuky lisu, vďaka čomu sú spoľahlivé a robustné pre špecializované linky prevádzkujúce jednu skupinu dielov po celé roky. Servo-poháňané systémy ponúkajú programovateľné profily pohybu, ktoré operátorom umožňujú digitálne upravovať cestovnú vzdialenosť, zrýchlenie a načasovanie. Vďaka tomu sú ideálne pre zariadenia na lisovanie viacerých čísiel dielov na zdieľaných lisoch, manipuláciu s asymetrickými dielmi alebo dielmi s premenlivou hmotnosťou- alebo zacielenie na maximálny počet zdvihov za minútu prostredníctvom optimalizácie prekrývania pohybu. Servosystémy tiež výrazne skracujú čas na prestavbu, pretože nové profily sa načítavajú digitálne a nie je potrebná fyzická výmena vačiek.


