


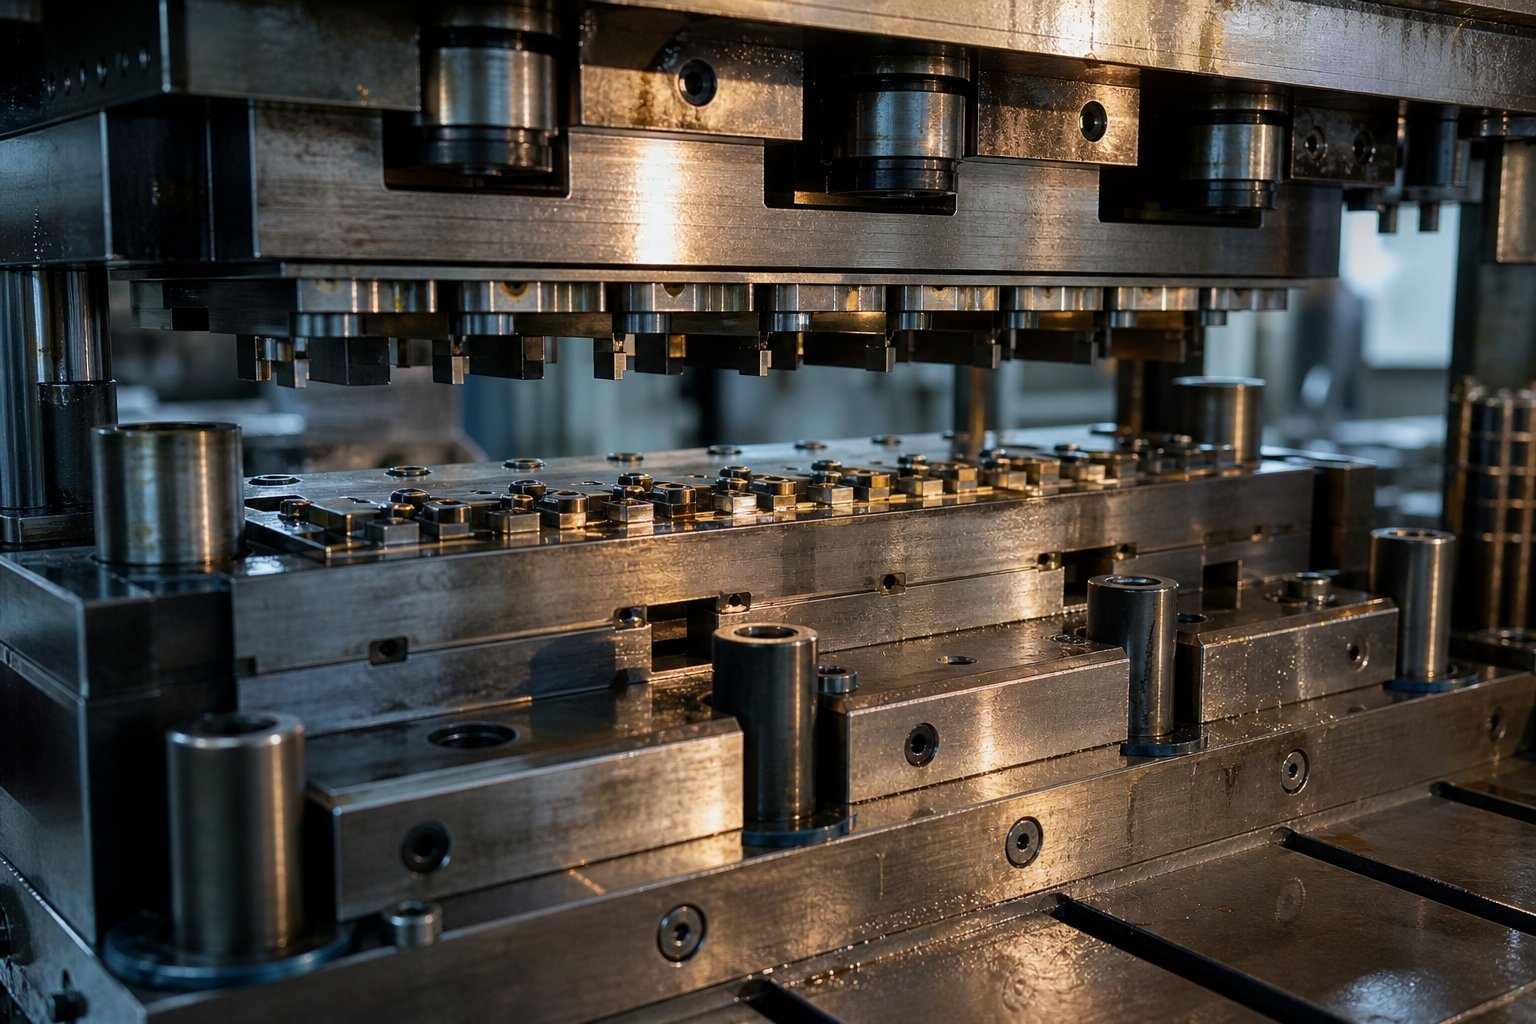
Čo sú razidlá na progresívne razenie a prečo na nich záleží
Predstavte si jediný nástroj, ktorý dieruje, ohýba, tvaruje a reže hotový kovový diel jedným súvislým pohybom, stokrát za minútu. Presne to robí progresívna raznica. Pre výrobných inžinierov a obstarávacie tímy, ktorých úlohou je škálovať výstup pri dodržiavaní prísnych tolerancií, je pochopenie tohto systému nástrojov zvnútra rozdielom medzi hladkým spustením a nákladným pokusom-a{3}}omyl.
Čo je to progresívna raziaca matrica
Progresívna raznica je presný nástroj inštalovaný v raziacom lise, ktorý pohybuje kovovým pásom cez sériu sekvenčných staníc, z ktorých každá vykonáva špecifickú operáciu rezania alebo tvarovania na jeden zdvih lisu, až kým sa na konečnej stanici neoddelí hotový diel.
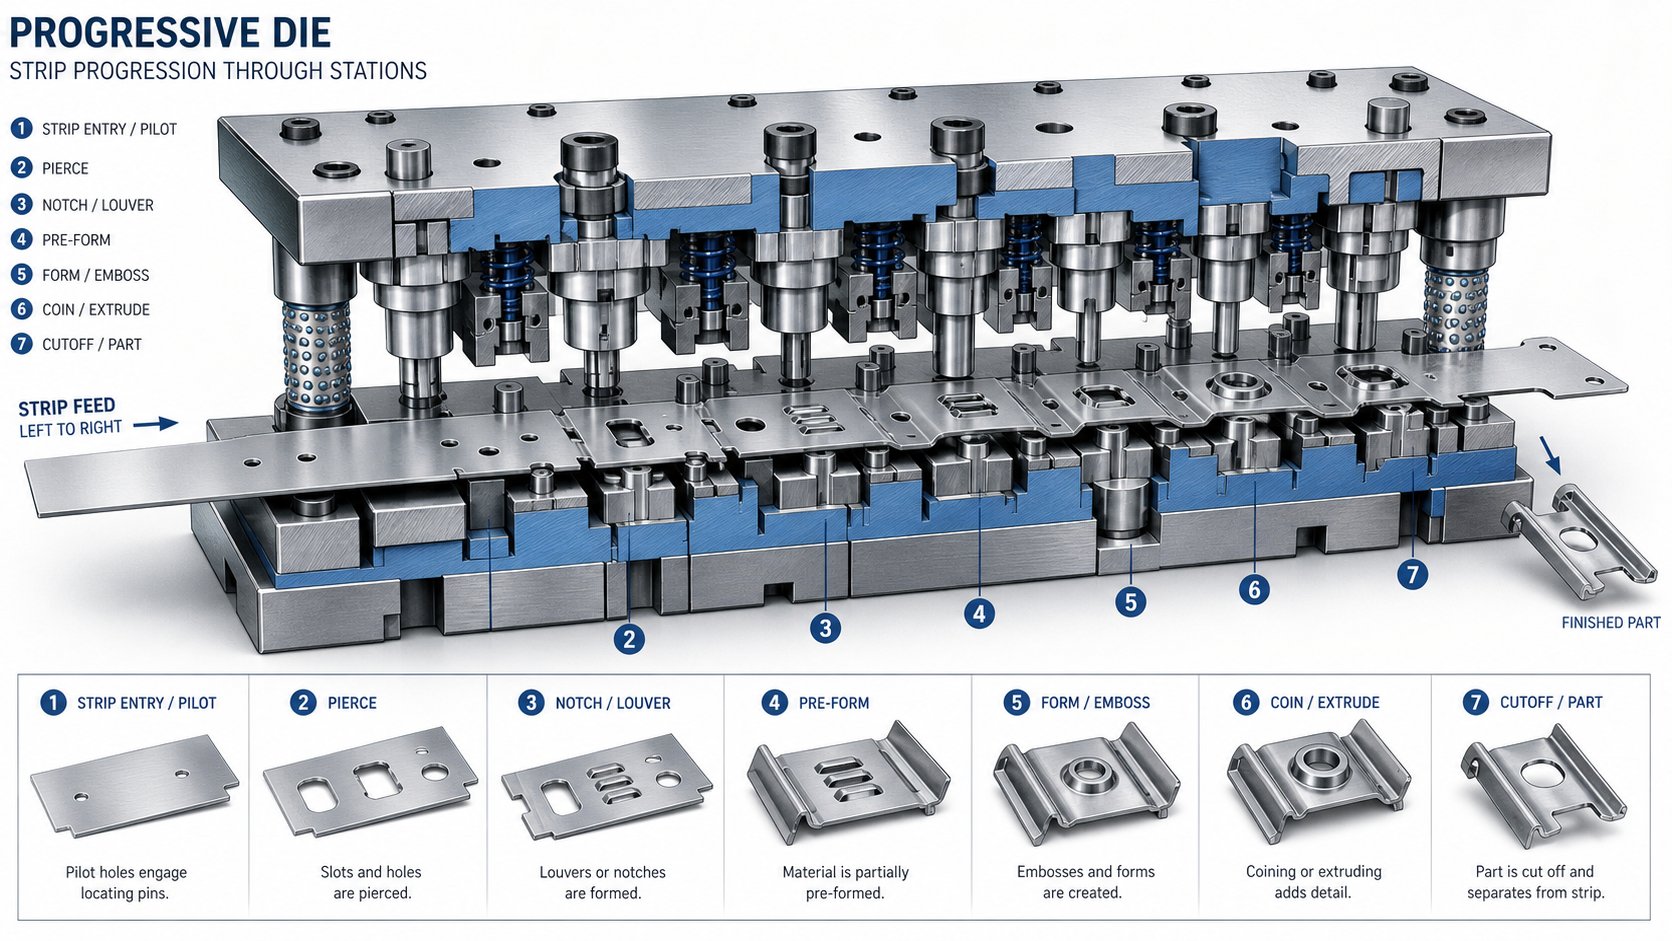
Takžečo je progresívna matrica z praktického hľadiska? Je to samostatný{0}}produkčný systém. Zvitok plechu sa podáva do lisu a servopodávač posúva pás o pevnú vzdialenosť, nazývanú rozstup, pri každom zdvihu. Na každej stanici sa pás stretáva s inou operáciou: dierovaním, ohýbaním, razením, razením alebo orezávaním. Diel zostáva pripojený k nosnému pásu po celú dobu, pričom sa udržiava zarovnanie, kým ho neuvoľní konečné odrezanie. Jeden ťah dovnútra, jeden hotový komponent von, nepretržite.
Niekedy budete počuť,{0}}že tímy na predajni to nazývajú prog kocka. Bez ohľadu na skratku je základný princíp rovnaký: viacero operácií zlúčených do jedného automatizovaného cyklu, ktorý eliminuje manipuláciu s dielmi medzi krokmi.
Prečo progresívne formy dominujú-veľkoobjemovej produkcii
Progresívne razenie poskytuje kombináciu, s ktorou sa iné metódy len ťažko vyrovnávajú: rýchlosť, opakovateľnosť a nízke-jednotkové náklady vo veľkom meradle. Lisy s progresívnymi matricami fungujú odkiaľkoľvek25 až viac ako 200 úderov za minútu, čo znamená, že hotový diel klesá každý zlomok sekundy. Keďže každá stanica je brúsená a kalená na mikrometrovú-úroveň presnosti, rozmerová konzistencia sa drží v miliónoch cyklov bez manuálneho zásahu.
Pre obstarávacie tímy, ktoré hodnotia náklady, je matematika jednoduchá. Investície do nástrojov sú vysoké vopred, ale hraničné náklady na každú ďalšiu časť sa scvrknú na niečo viac, ako je surovina a čas lisovania. Pri ročných objemoch nad 50 000 kusov progresívne matrice bežne znižujú-náklady na diel o 30 až 80 percent v porovnaní s výrobnými metódami CNC. Táto ekonomická logika je dôvodom, prečo automobilové konektory, elektronické tieniace komponenty a držiaky HVAC pochádzajú prevažne z progresívnych lisovacích operácií.
Zvýšenie účinnosti však úplne závisí od toho, čo sa deje vo vnútri matrice. Rozloženie pásu, poradie staníc a stratégia tvarovania určujú, či nástroj beží na milióny zásahov alebo či vyžaduje neustály zásah. Táto inžinierska hĺbka je miestom, kde tento typ nástroja odhaľuje svoju skutočnú zložitosť.
Ako funguje proces progresívneho razenia
Rozloženie pásikov a poradie staníc znejú na papieri jednoducho, ale v praxi to tak jeprogresívny proces razeniaje pevne choreografický systém, kde tri stroje fungujú ako jeden: podávač cievok, lis a samotná matrica. Pochopenie toho, ako interagujú na úrovni zdvihu, odhaľuje, prečo tento proces lisovania vyrába hotové diely rýchlejšie ako ktorákoľvek viac{1}}kroková alternatíva.
Mechanika podávania pásov a postupu
Všetko začína odvíjačom. Zvitok plochého plechu, zvyčajne s hrúbkou od 0,1 mm do 6 mm, sa odvíja do rovnačky, ktorá odstraňuje zakrivenie zvitkov-. Odtiaľ servo alebo vzduchový podávač uchopí pás a posúva ho o presnú, opakovateľnú vzdialenosť pri každom zdvihu lisu. Táto vzdialenosť je rozstup a presne zodpovedá vzdialenosti medzi stanicami vo vnútri matrice.
Presnosť je tu kritická. Ak sa dĺžka posuvu posunie čo i len o zlomok milimetra, každá následná stanica sa vychýli. To je dôvod, prečo vodiace kolíky, tvrdené valcové kolíky namontované v hornej matrici, vstupujú do pred-prepichnutých otvorov v páse na začiatku každého zdvihu. Fyzicky vytiahnu pás do presnej registrácie pred začatím akéhokoľvek rezania alebo tvarovania. Myslite na piloty ako na resetovanie polohy systému, ktoré opravuje každú malú odchýlku posuvu v každom jednom cykle.
Postupnosť staníc od polotovaru po hotový diel
Vo vnútri matrice sú stanice usporiadané v lineárnom poradí. Každá stanica vykoná jednu alebo dve operácie na páse, keď sa progresívny raziaci lis zatvára. Geometria dielu sa postupne vyvíja, stanicu po stanici, pričom zostáva pripevnená k nosnému pásu cez úzke pásiky alebo pásy materiálu.
Typický postup progresívneho razenia prebieha v tomto poradí:
- Pilotné otvory sú prerazené v nosnom páse, aby sa vytvorila registrácia pre všetky nasledujúce stanice.
- Vnútorné prvky, ako sú štrbiny, otvory a zárezy, sú prepichnuté alebo zaslepené.
- Operácie tvarovania ako ohýbanie, razenie alebo kreslenie tvarujú geometriu dielu postupne.
- Dodatočné operácie orezania alebo opätovného zdvihu upravia rozmery a uvoľnia zvyškové napätie.
- Konečná oddeľovacia stanica oddeľuje hotový diel od nosného pásu a vychádza z formy ako hotový komponent.
Medzi stanicami jazdí čiastočne vytvorený diel pozdĺž nosného pásu ako cestujúci na dopravníku. Tým sa eliminuje robotická manipulácia s výberom-a{2}}miestom a časy cyklu sa merajú v zlomkoch sekundy, a nie v sekundách.
Stlačte Cyklus zdvihu a časovanie
Ako funguje raziaci lis v zhode s matricou? Lisovací baran klesá, uzatvára hornú matricu na spodnú matricu a vykonáva každú operáciu stanice súčasne v jednom zdvihu. Keď sa baran zasúva, podávač posúva pás o jednu dĺžku a zdvíhacie kolíky zdvihnú pás mierne nad spodný povrch matrice, aby sa mohol voľne pohybovať. Baranidlo opäť klesá a cyklus sa opakuje.
Lis na lisovanie s progresívnymi nástrojmi s rýchlosťou 200 zdvihov za minútu dokončí celú túto sekvenciu, podanie, registráciu, tvarovanie, zatiahnutie za 300 milisekúnd. Pri tejto rýchlosti sa časovacie okno podávača meria v desiatkach milisekúnd a odstraňovacia doska matrice musí pred ďalším posunom pás čisto vyčistiť. Každý komponent v systéme je synchronizovaný s rotáciou kľukového hriadeľa lisu, vďaka čomu je progresívne lisovanie menej ako séria diskrétnych udalostí a viac ako nepretržitý mechanický rytmus.
Tento rytmus však zostáva konzistentný iba vtedy, keď jednotlivé komponenty vo vnútri matrice vydržia milióny opakovaných nárazov. Geometria razníka, vôle matrice a výber materiálu na úrovni komponentov určujú, či nástroj vydrží túto kadenciu alebo začne produkovať šrot.
Kritické komponenty vo vnútri progresívnej matrice
Geometria razníka a vôle matrice udržujú rytmus stabilný, ale čo presne sú tieto časti a ako do seba zapadajú? Postupová raznica nie je jediný monolitický blok. Ide o zostavu presných-súčiastok brúsených lisovacích nástrojov, z ktorých každý má špecifickú úlohu a pracuje spoločne pri extrémnom opakovanom zaťažení. Keď pochopíte, čo každý diel robí, riešenie problémov sa stáva skôr logickým než hádaním.
Komponenty zostavy hornej matrice
Horná polovica matrice sa montuje na lisovací baran a dodáva silu, ktorá reže a formuje pás. Medzi jeho kľúčové prvky patria:
- Dierovací plech (držiak):Tvrdená oceľová doska, ktorá drží všetky razníky v presnej polohe. Každý razník je brúsený tak, aby zodpovedal geometrii otvoru alebo tvaru, ktorý vytvára, a držiak ich zaisťuje na mieste, takže sa pri zaťažení nemôžu otáčať ani posúvať.
- Nosná doska:Táto tvrdená doska, umiestnená medzi dierovacou doskou a hornou pätkou lisovnice, bráni tomu, aby sa tvrdené vložky dostali do mäkšej pätky lisu opakovanou nárazovou silou lisu.
- Stripovacia doska:Tento komponent pri zatváraní lisu upína pásový materiál proti bloku matrice. Rovnako dôležité je, že počas zdvihu odlupuje materiál z úderov. Bez nej by sa pás pri zatiahnutí prilepil na kovové dierovacie nástroje, vytiahol by sa do hornej matrice a spôsobil by okamžité poškodenie.
- Piloti:Kolíky s guľkou,{0}}ktoré vstupujú do pred-prepichnutých otvorov v prúžku, aby ho usadili do konečného zarovnania pred spustením akejkoľvek operácie. Opravujú menšie nepresnosti posuvu pri každom ťahu.
Komponenty zostavy spodnej časti matrice
Spodná polovica sedí na kolíske lisu a prijíma rezné a tvarovacie sily zhora. Medzi jeho základné prvky patria:
- Kocky blok (prenasledovanie):Hlavné teleso, kde sa obrábajú alebo vkladajú rezné a tvarovacie obrysy. Vo vyšších-objemových oceľových lisovacích nástrojoch sú v bloku lisovnice umiestnené vymeniteľné vložky vyrobené z prémiovej nástrojovej ocele alebo karbidu, čo umožňuje lokálne opravy bez prestavby celého bloku.
- Tlačidlá matrice:Kalené cylindrické vložky vtlačené do bloku matrice, ktoré poskytujú protiľahlú reznú hranu pre každý razník. Vôľa medzi dierovacou špičkou a jej protiľahlým tlačidlom, zvyčajne 5 až 10 percent hrúbky materiálu, riadi kvalitu reznej hrany.
- Zdvíhače razníc:Pružinové-čapy alebo koľajničky, ktoré po každom ťahu mierne zdvihnú pás z povrchu matrice. Táto vôľa umožňuje podávaču voľne posúvať pás bez ťahania cez rezné hrany, čím sa znižuje opotrebovanie a zabraňuje sa nesprávnemu podávaniu pri vysokej rýchlosti.
- Zastavovacie bloky:Presné-brúsené bloky, ktoré nastavujú výšku uzatvorenia matrice v lise. Technici rozdrvia spájku v zemnej štrbine na dorazovom bloku, aby overili, či razidlá a tvary dosiahnu správnu hĺbku počas nastavovania.
Usmerňovacie a registračné systémy
Predstavte si, že zatvárate hornú a dolnú polovicu spolu pri 200 úderoch za minútu s vôľou meranou v tisícinách palca. Navádzacie systémy umožňujú:
- Vodiace čapy a puzdrá:Tvrdené kolíky namontované na jednej lisovacej pätke zaberajú s presnými puzdrami na druhej strane a vyrovnávajú hornú a dolnú polovicu s toleranciou 0,0001 palca. Vodiace čapy guľôčkových ložísk, ktoré jazdia na klietkových ložiskách, sa stali priemyselným štandardom pre ich hladké zasunutie a ľahké oddelenie matrice.
- Kocky (sada kociek):Horné a spodné základové dosky, ktoré držia všetky ostatné komponenty na mieste. Absorbujú vychyľovacie sily a poskytujú tuhé montážne rozhranie pre lis.
- Diely pružiny:Vysoko{0}}tlačné pružiny, buď mechanická špirála, alebo plynný dusík, ktoré poskytujú riadený tlak na odizolovanie, pridržiavanie a vysúvanie dielov počas celého cyklu zdvihu.
Nasledujúca tabuľka zhromažďuje tieto komponenty razníc, ich funkcie a typický výber materiálov do rýchleho{0}}referenčného formátu:
| Komponent | Funkcia | Typický materiál |
|---|---|---|
| Die topánky | Základové dosky, ktoré montujú všetky ostatné komponenty a udržiavajú zarovnanie | Mäkká oceľ alebo tvárna liatina |
| Vodiace čapy a puzdrá | Zarovnajte hornú a dolnú polovicu matrice s presnosťou na desatiny tisíciny | Kalená legovaná oceľ; hliníkové guľôčkové klietky |
| Dierovací plech (držiak) | Drží a umiestňuje všetky razníky nástrojov | Nástrojová oceľ A-2 alebo D-2 |
| Nosná doska | Chráni čeľusť pred nárazovými silami | A-2 kalená nástrojová oceľ |
| Stripovacia doska | Upína pásový materiál a pri sťahovaní ho oddeľuje od razníkov | Nástrojová oceľ A-2 alebo mäkká oceľ (riadený typ) |
| Nástrojové razníky | Strihajte, prepichujte alebo tvarujte pásový materiál | D-2, M-2, CPM alebo karbid |
| Blok matrice / vložky | Poskytnite protiľahlé rezné hrany a tvarovacie obrysy | D-2, M-2, CPM alebo doštičky z tvrdokovu |
| Die gombíky | Vymeniteľné ostrie-náprotivky dierovačov | Prostredníctvom-kalenej legovanej ocele alebo karbidu |
| Piloti | Zaregistrujte prúžok do presnej polohy pri každom ťahu | Kalená nástrojová oceľ, leštený nos |
| Pružiny (mechanické / dusíkové) | Poskytnite silu na odizolovanie, podržte-prítlak a vysunutie dielu | chrómový-silikónový drôt alebo fľaše s dusíkom |
| Zdvíhače | Zdvihnite pásik z povrchu matrice, aby ste mohli voľne postupovať medzi zdvihmi | Kalená nástrojová oceľ s vratnou pružinou |
| Zastavovacie bloky | Počas nastavovania nastavte výšku zatvorenia a overte hĺbku lisu | Kalená nástrojová oceľ, presne brúsená |
Každá z týchto častí si musí zachovať rozmerovú integritu počas miliónov lisovacích cyklov. Keď sa jediný úder opotrebuje nad toleranciu alebo sa unaví pružina zdviháka, celý systém sa posunie. Táto vzájomná závislosť je dôvodom, prečo výber materiálu a stratégia návrhu na úrovni komponentov majú rovnakú váhu ako celkové rozloženie pásu, vzťah, ktorý je obzvlášť jasný počas fázy návrhu lisovnice.
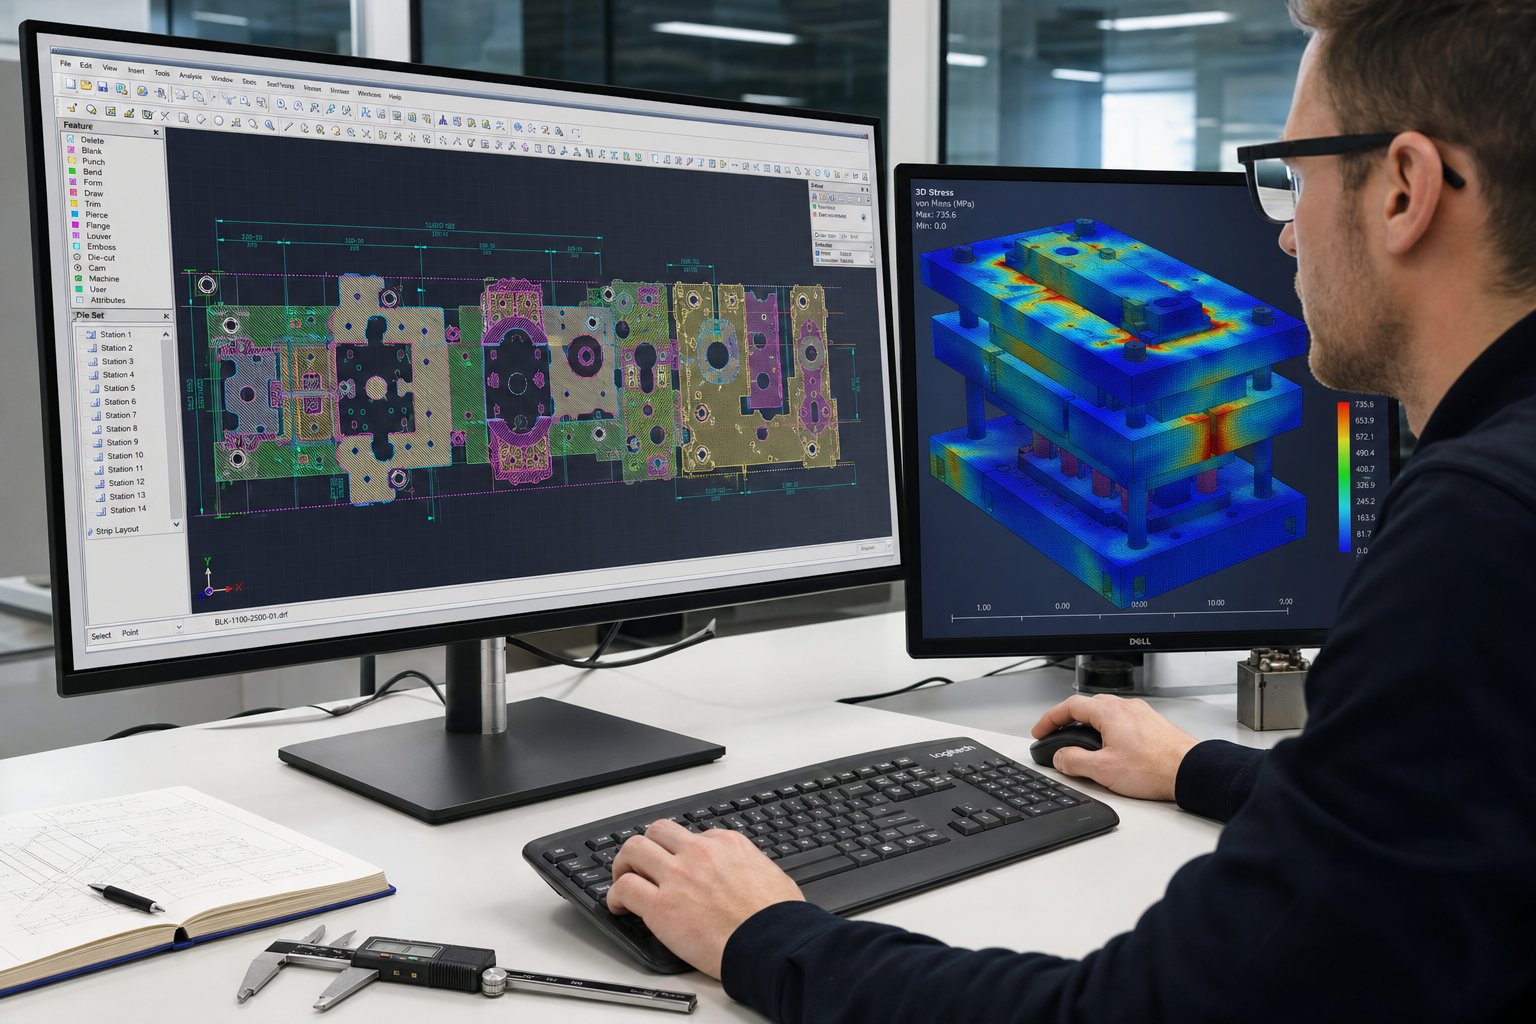
Progresívny dizajn lisovnice od konceptu po overenie
Vzájomná závislosť komponentov na fyzickej úrovni je jedna vec. Zosúladiť všetky tieto diely pred rezaním akejkoľvek ocele? To je miesto, kde progresívny dizajn lisovnice buď ušetrí mesiace výrobných bolestí hlavy, alebo ich vytvorí. Dobre-spracovaný návrh raznice nezačína geometriou CAD, ale dôkladným pochopením toho, čo musí hotový diel robiť, koľko je potrebných a aké obmedzenia materiál kladie.
Návrhové vstupy a požiadavky zákazníka
Typický projekt dizajnu lisovacej formy na kov sa začína, keď zákazník odošle tlač dielu, zvyčajne spolu s 3D modelom CAD. Ale toto kreslenie samo o sebe nedáva konštruktérovi matrice dosť na to, aby začal. Predtým, ako dôjde k akejkoľvek práci s rozložením pásu, dizajnér musí získať úplný obraz o kontexte výroby. Zmeškáte kritický vstup skoro a celý koncept nástroja môže vyžadovať prepracovanie.
Tu sú kritické konštrukčné vstupy potrebné pred začatím progresívneho vývoja nástrojov:
- Geometria dielu: 2D výkresy a 3D objemové modely s kompletnými popismi GD&T definujúcimi všetky kritické rozmery a referenčné referenčné body.
- Špecifikácia materiálu: Typ zliatiny, tvrdosť, hrúbka a mechanické vlastnosti vrátane pevnosti v ťahu, medze klzu, predĺženia a n{0}}hodnoty.
- Ročné požiadavky na objem: Očakávané množstvá za rok, veľkosti šarží a plánovaná životnosť programu, ktoré priamo ovplyvňujú triedu konštrukcie lisovnice a výber materiálu.
- Požiadavky na toleranciu: Ktoré funkcie sú kritické-pre{1}}fungovanie (CTF) a ktoré majú štandardné komerčné tolerancie, pretože prísnejšie špecifikácie vyžadujú ďalšie stanice alebo operácie razenia mincí.
- Sekundárne operácie: Akékoľvek procesy po{0}}lisovaní, ako je pokovovanie, tepelné spracovanie, zváranie alebo montáž, ktoré obmedzujú smer otrepu, povrchovú úpravu alebo rozmerovú stabilitu.
- Dostupnosť lisu a podávača: Ak má zákazník existujúcu lisovaciu linku, jeho tonážna kapacita, veľkosť lôžka, dĺžka zdvihu a typ podávača obmedzujú obálku matrice od začiatku.
Ako poznamenáva MetalForming Magazine, špecifikácia plechu s príliš malým množstvom technických detailov môže viesť k problémom s výkonom lisovnice. Forma navrhnutá na základe predpokladaných vlastností materiálu môže produkovať odpad, keď skutočné výrobné zvitky prichádzajú s rôznymi hodnotami tvrdosti alebo predĺženia. Kocka v istom zmysle diktuje, aký materiál potrebuje na správny chod.
Stratégie optimalizácie rozloženia pásov
So zablokovanými vstupmi sa dizajnér presunie k jedinému najdôslednejšiemu rozhodnutiu v dizajne progresívnej raznice: k usporiadaniu pásu. Toto je plán, ktorý definuje, ako sa plochý pás premení na hotový diel, stanicu po stanici. Určuje využitie materiálu, veľkosť matrice, počet staníc, rozloženie sily a v konečnom dôsledku náklady na-diel.
Rozloženie pásu špecifikuje:
- Orientácia dielu vzhľadom na smer posuvu pásu a smer zrna
- Vzdialenosť medzi stanicami
- Typ nosiča, šírka a upevňovacie body
- Postupnosť operácií od prvého prepichnutia po konečné odrezanie
- Geometria kostry odpadu a percento výťažnosti materiálu
Znie to priamočiaro? V praxi sa každá premenná vymieňa za inú. Otáčanie dielu na zarovnanie kritických ohybov kolmo na smer vlákna zlepšuje tvarovateľnosť, ale môže zvýšiť šírku pásu a odpad. Kratší rozstup znižuje dĺžku lisovnice a požiadavky na lôžko lisu, ale stláča stanice dohromady, čím obmedzuje pevnosť lisovníka a prístup k údržbe. Skúsení dizajnéri často počas pokusov s razením vzoriek niekoľkokrát upravujú rozloženie pásov, čím odhaľujú problémy s podávaním, nevyváženosť síl a problémy so smerovaním zrna, ktoré sa objavujú iba v skutočných podmienkach lisu.
Stanovenie počtu staníc sa riadi rozložením pásikov. Dizajnér postupuje operácie tak, aby prepichnutie a vrúbkovanie nastali skoro, zatiaľ čo materiál zostáva plochý, čím sa zabráni deformácii prvkov počas neskoršieho tvarovania. Stanice na ohýbanie a kreslenie prichádzajú potom, čo profil získa tvar. Nečinné stanice, kde nedochádza k žiadnym operáciám, sa vkladajú medzi stanice na ťažké tvárnenie, aby sa spravovalo rozloženie sily a poskytovala sa štrukturálna podpora v matrici. 12-polohový progresívny raziaci nástroj nie je nezvyčajný pre stredne zložitý diel a zložité geometrie môžu posunúť počet nad 20.
Validácia návrhu-na simulácii
Predtým, ako existoval moderný softvér na navrhovanie progresívnych nástrojov, výrobcovia nástrojov vyrábali nástroje, testovali diely, identifikovali problémy, upravovali nástroj a opakovali, kým výsledky nespĺňali špecifikácie. Tento cyklus by mohol spotrebovať týždne a desiatky tisíc dolárov na prepracovanie. Dnes simulácia komprimovala túto iteračnú slučku do digitálneho priestoru.
Nástroje na analýzu konečných prvkov (FEA) modelujú materiálový tok, stenčenie, zvrásnenie a spätné pruženie v každej tvárniacej stanici pred opracovaním jedného bloku nástrojovej ocele. Inžinieri virtuálne testujú viaceré variácie rozloženia pásov, upravujú uhly ohybu na kompenzáciu spätného pruženia alebo upravujú hĺbku ťahania, aby sa predišlo stenčovaniu nad prijateľné limity. Výsledkom je overený dizajn, ktorý dosiahne pripravenosť na výrobu rýchlejšie s menším počtom fyzických prototypov.
Výpočty tonáže sú ďalšou oblasťou, kde sa simulácia vypláca. Rezné a tvárniace sily každej stanice musia byť menšie ako kapacita zvoleného lisu, počítaná s pracovnou výškou nad spodnou úvraťou, kde klesá mechanická výhoda. Pre hlbokotvárne stanice sa limitujúcim faktorom stáva pracovná energia, nielen špičková tonáž. Simulácia včas zachytí tieto obmedzenia a zabezpečí, že progresívne nástroje zodpovedajú lisovacej linke ešte pred prijatím záväzkov.
Kombinácia parametrického modelovania CAD/CAM, simulácie tvárnenia FEA a štúdií digitálnych pohybov výrazne skrátila časové harmonogramy vývoja. To, čo si kedysi vyžadovalo tri alebo štyri opakovania fyzických skúšok, sa dá často vyriešiť v jednom, čím sa skrátia týždne času-na-výrobu a eliminujú sa nákladné úpravy zápustiek po kalení.
Napriek tomu aj ten najprepracovanejší simulačný model funguje na idealizovaných vstupoch. Variácie materiálu v reálnom-svete, vychýlenie lisu a podmienky mazania prinášajú premenné, ktoré sa prejavia až pri plnej rýchlosti výroby, a preto výber materiálu pre obrobok aj komponenty matrice zohráva takú rozhodujúcu úlohu pri-dlhodobom výkone nástroja.
Materiály v progresívnom lisovaní a výber nástrojovej ocele
Simulačné modely bežia na idealizovaných materiálových vlastnostiach, ale zvitky prichádzajúce na lisovaciu linku nesú skutočné zmeny v tvrdosti, predĺžení a stave povrchu-sveta. Tieto rozdiely sa prelínajú každým aspektom výkonu matrice. Progresívne lisovacie materiály, ktoré si vyberiete pre obrobok, určujú, koľko staníc potrebuje matrica, ako rýchlo môže lis pracovať a ako dlho prežijú komponenty nástrojov pred údržbou.
Bežné materiály obrobkov a ich charakteristiky lisovania
Progresívne lisovanie kovov si poradí so širokou škálou zliatin, z ktorých každá prináša výraznú kombináciu tvarovateľnosti, pevnosti a abrazivity. Materiál s vysokou ťažnosťou sa ľahko ohýba, ale môže sa o povrch nástroja odierať. Tvrdšia zliatina reže čisto, ale zvyšuje nároky na tonáž a urýchľuje opotrebovanie razníka. Zosúladenie obrobku s aplikáciou pri zohľadnení-obchodov so životnosťou zápustiek je vyváženie, ktorému musí čeliť každý inžinier.
Tu je porovnanie najbežnejších progresívnych lisovacích materiálov:
| Materiál obrobku | Hodnotenie tvarovateľnosti | Typické aplikácie | Úvahy o opotrebovaní dierok |
|---|---|---|---|
| uhlíková oceľ (CRS, SPCC) | Dobré až vynikajúce | Konzoly, kryty, konštrukčné spony, upevňovacie prvky pre automobily | Mierne opotrebovanie; brúsny oxidový povlak na variantoch valcovaných za tepla-skracuje životnosť razníka |
| Nehrdzavejúca oceľ (301, 304, 316) | Mierne | Lekárske ohrady, komponenty na{0}}spracovanie potravín, námorný hardvér | Vysoká tendencia k odieraniu a pracovné{0}}tvrdnutie zvyšujú trenie a urýchľujú opotrebovanie lepidla |
| Hliník (1100, 3003, 5052) | Výborne | Chladiče, kryty EV, ľahké konštrukčné diely | Mäkký materiál sa vytvára na dierovacích plochách; vyžaduje leštené nástroje a časté čistenie |
| mosadz (C260, C270) | Výborne | Elektrické svorky, dekoratívne kovanie, vodovodné armatúry | Nízka miera opotrebovania; obsah zinku poskytuje prirodzenú klznosť a predlžuje intervaly medzi nástrojmi |
| meď (C110, C102) | velmi dobre | Prípojnice, konektory, RF tienenie | Mierna abrázia, ale vysoká ťažnosť spôsobuje ťah{0}}trhnutia, ak sú medzery príliš úzke |
Progresívne lisovanie z uhlíkovej ocele zostáva ťahúňom pre nákladovo -citlivé a veľkoobjemové diely{1}}. Uhlíková oceľ-valcovaná za studena ponúka hladký povrch, dobrú tvárnosť a nízke náklady na suroviny, vďaka čomu je predvolenou voľbou pre konzoly, spony a konštrukčné komponenty. Progresívne lisovanie z nehrdzavejúcej ocele vyžaduje od lisovnice viac: vyššiu tonáž, prísnejšiu kontrolu mazania a nástrojové ocele s odolnosťou voči adhéznym-opotrebeniu. Konštruktéri lisovníc často pridávajú nečinné stanice pri formovaní nehrdzavejúcich tried, aby rozložili sily a znížili napätie v páse.
Progresívne lisovanie hliníka prebieha pri vyšších rýchlostiach lisu, pretože rezné sily sú nižšie, ale táto mäkkosť spôsobuje, že materiál priľne k povrchom razníka, čo je stav nazývaný odieranie. Progresívne lisovanie medi predstavuje podobnú výzvu: vysoká ťažnosť materiálu znamená, že výlisky môžu byť vytiahnuté späť cez matricu, ak nie je optimalizovaná vôľa raznice-k-zápustke. Mosadzné progresívne razenie má naopak tendenciu byť zhovievavé. Obsah zinku v mosadzi pôsobí ako mierne mazivo, znižuje trenie na rozhraní nástroja a predlžuje intervaly medzi ostrením.
Výber nástrojovej ocele pre komponenty matrice
Obrobok určuje, čo musí matrica vydržať. Pri lisovaní mäkkej uhlíkovej ocele miernou rýchlosťou poskytujú bežné nástrojové ocele, ako je D2 (vysoko-chrómová,-vysoko uhlíková oceľ na prácu za studena), prijateľnú životnosť za rozumnú cenu. D2 poskytuje dobrú rovnováhu medzi odolnosťou proti opotrebovaniu a obrobiteľnosťou, a preto je už desaťročia štandardom.
Tvrdšie alebo viac abrazívne obrobky menia rovnicu. Pracovné-kalenie nehrdzavejúcej ocele môže posunúť tvrdosť reznej-hrany blízko k tvrdosti samotnej matrice, čím sa urýchli vylamovanie a únavové praskanie. V týchto prípadochnástrojové ocele práškovej metalurgie (PM).ponúkajú jemnejšie, rovnomernejšie rozložené karbidy, ktoré zlepšujú húževnatosť aj odolnosť proti opotrebovaniu v porovnaní s konvenčnými odlievanými ingotmi-. PM ocele ako CPM 10V alebo Vanadis 4 Extra odolávajú abrazívnemu opotrebovaniu bez obetovania rázovej sily potrebnej na prežitie vysoko-rýchlostného vysekávania.
Pre progresívne lisovanie ocele pri extrémnych objemoch alebo s pokročilou vysokou{0}}pevnosťou plechu sa karbidové doštičky stávajú praktickými na miestach s najvyšším-opotrebením, zvyčajne pri dierovaní a odrezaní. Karbid volfrámu ponúka tvrdosť presahujúcu 90 HRA a pri brúsnych aplikáciách môže päťkrát až desaťkrát prežiť konvenčnú nástrojovú oceľ. Kompromisom-je krehkosť: karbidové doštičky vyžadujú pevnú konštrukciu matrice a neznesú nesúosovosť alebo mimo{6}}stredové zaťaženie.
Povrchové úpravy pridávajú ďalšiu vrstvu ochrany. PVD povlaky ako TiAlN alebo CrN znižujú trenie a odolávajú zadretiu, najmä pri vytváraní pozinkovaného alebo nehrdzavejúceho materiálu. Iónová nitridácia vytvrdzuje povrch substrátu bez skreslenia rozmerov, čím sa vytvorí pevné puzdro, ktoré podopiera povlak nad ním. Ukázalo sa, že kombinácia nitridovaného substrátu a PVD povlaku predlžuje životnosť nástroja z 50 000 dielov na viac ako 1,2 milióna dielov v zdokumentovaných výrobných scenároch.
V konečnom dôsledku je výber nástrojovej ocele ekonomickým rozhodnutím navrstveným na inžinierske rozhodnutie. Tvrdokovová doštička stojí vopred, ale znižuje frekvenciu údržby a mieru šrotu počas životnosti nástroja. Tento výpočet celkových nákladov na vlastníctvo, vyvažujúci investície do materiálu nástroja voči prestojom a nákladom na výmenu, sa stáva ústredným, keď sa matrica presunie z konštrukčného stola na výrobnú úroveň.
Progresívne matrice vs zložené matrice vs prenosové matrice
Ekonomika nástrojovej ocele a celkové náklady na vlastníctvo hovoria len časť príbehu. Predtým, ako tieto rozhodnutia vôbec vstúpia do hry, celý projekt formuje zásadnejšia otázka: aký typ matrice sa hodí k tejto časti? Progresívne matrice nie sú vždy riešením. V závislosti od geometrie, objemu a zložitosti tvarovania môže zložená matrica alebo prenosová matrica poskytovať lepšie výsledky s nižším rizikom. Pochopenie typov lisovacích nástrojov a ich výberových kritérií zabraňuje nákladnému nesúladu medzi investíciou do nástrojov a realitou výroby.
Progresívne matrice pre viac{0}}staničné sekvenčné tvarovanie
Progresívne lisovanie vyniká vtedy, keď potrebujete veľké objemy malých až{0}}stredne veľkých dielov s miernou zložitosťou. Pás zostáva pripojený počas celého procesu a zachováva presnosť polohy na každej stanici. Táto nepretržitá registrácia je to, čo robí tento prístup tak rýchlo opakovateľným.
Kde má lisovanie pomocou progresívnych nástrojov najväčší zmysel? Predstavte si kryty automobilových konektorov, zostavy konzol alebo komponenty tienenia, diely, ktoré kombinujú prepichovanie, ohýbanie a orezávanie v jednom cykle. Ročné objemy nad 50 000 jednotiek zvyčajne ospravedlňujú počiatočnú investíciu do nástrojov a pri množstvách presahujúcich niekoľko stoviek tisíc je ťažké prekonať náklady na jeden diel pomocou inej metódy.
Kompromisom-je flexibilita. Pretože diely zostávajú pripevnené k nosnému pásu, hlboké ťahy sú obmedzené napätím pásu a viacsmerné tvarovanie sa stáva zložitým. Ak súčiastka vyžaduje rotáciu medzi stanicami alebo vytváranie uhlov, ktorým spojenie pásu fyzicky bráni, progresívne matrice narážajú na stenu.
Zložené matrice pre simultánne operácie jednej{0}}stanice
Zložené lisovanie má zásadne odlišný prístup. Namiesto sekvenčných operácií na viacerých staniciach dokončí všetky operácie rezania v jedinom zdvihu lisu na jednej stanici. Razidlo a matrica pracujú súčasne z oboch strán materiálu, čím sa hotový polotovar vytvorí jedným úderom.
Vďaka tomu sú zložené matrice ideálne pre ploché diely, ktoré vyžadujú vysokú rozmerovú presnosť, myslite na podložky, tesnenia, podložky a jednoduché zaslepené komponenty. Pretože všetky prvky sú vyrezané jedným ťahom, neexistuje žiadny kumulatívny zásobník tolerancií-zo stanice-do{3}}prestupu na stanicu. Plochosť a sústrednosť majú tendenciu byť lepšie ako to, čo dosahuje progresívna matrica na rovnakej geometrii.
Obmedzenie? Zložené matrice nemôžu vykonávať tvarovacie operácie, ako je ohýbanie alebo ťahanie. Zvládajú rezanie a razenie, ale akékoľvek trojrozmerné tvarovanie- vyžaduje samostatný proces. Výrobná rýchlosť tiež klesá pod progresívne obrábanie, pretože diely zvyčajne vyžadujú individuálne podávanie polotovaru, a nie nepretržitý postup pásu. Pre stredné objemy jednoduchých plochých dielov, kde na presnosti záleží viac ako na rýchlosti, poskytujú zložené matrice vysokú hodnotu pri nižších nákladoch na nástroje.
Prenosové matrice pre veľké alebo zložité geometrie
Pretlačovacie lisovanie oddeľuje obrobok od pásu na začiatku procesu. Mechanický prenosový systém pozostávajúci z koľajníc, prstov alebo robotických ramien fyzicky presúva voľnú časť zo stanice na stanicu. Každá stanica pracuje na diele nezávisle, bez obmedzenia pásu.
Tá sloboda mení, čo sa dá. Hlboké ťahanie, viac{1}}smerové tvarovanie, otáčanie dielov medzi stanicami a operácie vyžadujúce úplný prístup k obrobku, to všetko sa stáva uskutočniteľným. Prenosové lisovacie nástroje zvládajú väčšie diely, ktoré jednoducho nemôžu zostať pripevnené k úzkemu nosnému pásu, komponenty, ako sú automobilové konštrukčné panely, hlboko ťahané kryty a komplexne tvarované kryty.
Ako poznamenáva časopis MetalForming Magazine, prenosové matrice úplne eliminujú obmedzenie postupu prúžkov{0}}, čo umožňuje robustnejšie tvarové a orezávacie raznice, ktoré zlepšujú životnosť matrice a použiteľnosť. Často sa tiež zlepšuje využitie materiálu, pretože polotovary môžu byť vnorené do seba efektívnejšie, ako to umožňujú rozloženie pásov. Kompromisom-je rýchlosť cyklu a cena: prenosové systémy pridávajú mechanickú zložitosť, požiadavky na synchronizáciu a vyššiu réžiu údržby v porovnaní s postupnými operáciami-nakladania s pásom.
Nižšie uvedená tabuľka uvádza všetky tri typy lisovacích nástrojov vedľa seba v rámci rozhodovacích kritérií, ktoré sú najdôležitejšie pre výrobných inžinierov a obstarávacie tímy hodnotiace možnosti lisovacích nástrojov a lisovníc:
| Výberové kritériá | Progressive Die | Compound Die | Prenosová kocka |
|---|---|---|---|
| Ideálna veľkosť dielu | Malé až stredné | Malé až stredné (iba ploché) | Stredné až veľké |
| Ročný limit objemu | 50,000+ jednotiek (náklady-optimalizované nad 200 000) | 5 000 až 100 000 jednotiek | 10,000+ jednotiek (podložené zložitosťou dielu) |
| Typický rozsah tolerancie | +/-0,025 mm až +/-0,10 mm | +/-0,01 mm až +/-0,05 mm | +/-0,05 mm až +/-0,15 mm |
| Relatívne náklady na nástroje | Vysoká (výstavba viacerých{0}}staníc) | Nízka až stredná (jedna stanica) | Vysoká (sada matrice plus systém prenosu) |
| Rýchlosť cyklu | Veľmi vysoká (100-400+ SPM) | Stredný (60 – 150 SPM) | Stredný (15 – 80 SPM) |
| Schopnosť tvarovania | Pierce, ohýbanie, mince, plytké ťahanie | Prepichnutie, prázdne, mince (bez tvarovania) | Celý rozsah vrátane hlbokého ťahu a rotácie |
| Najlepší-scenár použitia | Veľkoobjemové{0}}presné diely s viac{1}}krokovými funkciami | Ploché polotovary vyžadujúce prísnu kontrolu rozmerov | Veľké alebo geometricky zložité diely vyžadujúce neobmedzené tvarovanie |
Z tohto porovnania vyplýva praktické pravidlo výberu. S rastúcim objemom sa progresívne matrice stávajú ekonomickým víťazom. So zvyšujúcou sa zložitosťou dielov získava výhodu razenie s prenosovou matricou. A keď jednoduchosť dominuje dizajnu, kombinované lisovanie poskytuje presnosť za zlomok investície do nástrojov.
Skutočné{0}}rozhodnutie je len zriedka čiernobiele. Niektoré lisy používajú hybridné prístupy: progresívna matrica zvládne počiatočné fázy vyseknutia a dierovania, potom prenosový systém presunie diel cez formovacie stanice, ktoré vyžadujú voľný prístup k pásu. Raznice a lisovacie procesy sa dajú kreatívne kombinovať, keď si to diel vyžaduje.
Bez ohľadu na to, ktorá metóda lisovania a lisovania vyhovuje aplikácii, jedna výzva zostáva konštantná vo všetkých troch: udržiavanie kvality dielov pri rýchlosti výroby. Čím rýchlejšie sú lisovacie cykly, tým menej času majú operátori na zachytenie driftu a tým kritickejším sa stáva automatizované monitorovanie.
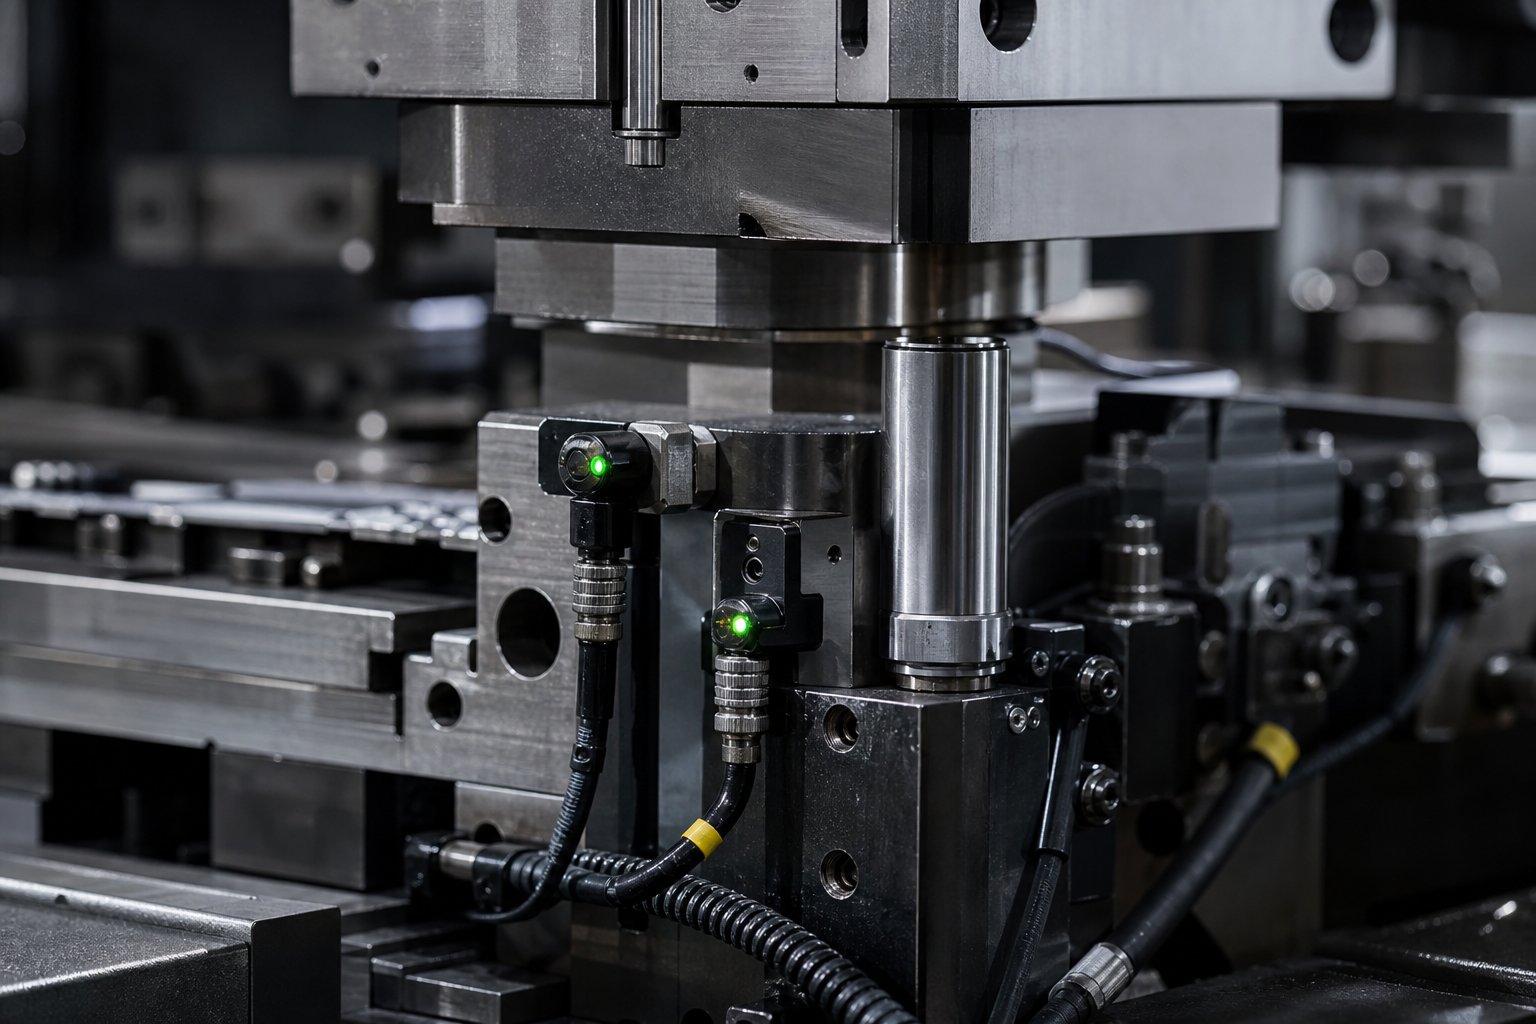
Kontrola a monitorovanie kvality v progresívnom lisovaní
Progresívny lis, ktorý beží rýchlosťou 200 alebo viac zdvihov za minútu, produkuje hotový diel každých 300 milisekúnd. Pri tomto tempe môže jedno nezistené nesprávne podávanie alebo opotrebovaný razník vytvoriť stovky chybných dielov za menej ako minútu. Manuálna kontrola jednoducho nestíha. Vysokorýchlostné progresívne lisovanie si vyžaduje automatizované systémy kvality, ktoré detekujú posun procesu v reálnom čase, odstavia lis pred poškodením zlúčenín a poskytujú údaje pre neustále zlepšovanie.
In-Die Sensing a monitorovanie v reálnom{1} čase
Najúčinnejšie miesto na zachytenie problémov je vnútri samotnej kocky, presne tam, kde sa akcia odohráva. V-snímače matrice monitorujú podmienky v bode kontaktu medzi nástrojom a materiálom a signalizujú abnormality v rámci jedného cyklu zdvihu. Moderné ovládače ochrany lisovníc používajú časovacie signály založené na -rozkladači s presnosťou na jednu-tretinu stupňa otáčania kľukového hriadeľa, čo umožňuje detekciu udalostí trvajúcich menej ako 10 milisekúnd.
Bežné typy snímačov používané v progresívnom lisovacom stroji a ich funkcie zahŕňajú:
- Snímače zaťaženia (tenzometer alebo zátky):Zmerajte raziacu silu na každej stanici alebo naprieč lisovacími stĺpmi. Náhly nárast zaťaženia signalizuje vytiahnutie slimáka, dvojitý materiál alebo zlomenie komponentu matrice.
- Senzory zablokovania (približovacie alebo fotoelektrické):Pred zatvorením lisu skontrolujte, či lisovací posuv posunul pás o správnu vzdialenosť. Ak je pás krátky alebo dlhý, ovládač zastaví lis skôr, ako sa piloti pokúsia znova-zaregistrovať nesprávne zarovnaný materiál.
- Rozdeľte-senzory (fotoelektrické alebo senzory priblíženia):Presvedčte sa, že hotové diely a šrot sa úplne vysunú z matrice. Časť, ktorá sa prilepí pred snímač, označuje zaseknutie, ktoré by pri ďalšom zdvihu spôsobilo pád matrice.
- Senzory slimákov (blízkosť pod tlačidlami matrice):Zistite vytiahnuté slimáky, ktoré boli vytiahnuté späť cez otvor matrice. Slimy zachytené medzi pásom a čelom razidla spôsobujú okamžité poškodenie nástroja.
- Snímače polohy striptéra (sondy na vírivý prúd):Sledujte, či sa odstraňovače pružín vrátia do správnej výšky. Ovisnutý striptér indikuje zlomenú pružinu alebo stav viazania.
- Materiálové senzory pracky:Zistite vybočenie pásu medzi podávačom a vstupom matrice, čo naznačuje problém s podávaním alebo problém so slučkou cievky, ktorý sa bude šíriť do matrice.
Dobre{0}}implementovaný program ochrany matrice spája všetky{1}}namontované snímače pomocou jedinej spojovacej skrinky a hlavného kábla namiesto jednotlivých voľných káblov. Tento prístup eliminuje chyby v zapájaní počas nastavovania a zabraňuje chybám pri práci s káblom-spôsobeným opakovaným navíjaním a odvíjaním uvoľnených vodičov snímača.
Štatistická kontrola procesu lisovaných dielov
Senzory zachytávajú akútne poruchy, ale čo postupný drift? To je miesto, kde vstupuje do procesu štatistická kontrola procesu. SPC aplikovaná na progresívne razenie využíva údaje o zaťažení ako nepretržitý signál kvality. Každý zdvih lisovacieho stroja vytvára merateľnú silu azmeny v tomto zaťažení priamo korelujú so zmenami rozmerovv vyrazenej časti.
Moderné monitory zaťaženia ukladajú hodnoty sily pre každý úder vo výrobnej sérií, dokonca aj pri rýchlostiach lisu presahujúcich 1 000 zdvihov za minútu. Tieto údaje dodávajú X-čiarové a sigma kontrolné diagramy v reálnom čase. Horné a dolné kontrolné limity sú nastavené na plus alebo mínus tri štandardné odchýlky od priemeru vzorky, takže systém zastaví lis iba vtedy, keď sa proces skutočne vymkne zo štatistickej kontroly, namiesto toho, aby reagoval na normálnu odchýlku od -k-postupu.
Výskum publikovaný vJournal of Manufacturing and Materials Processingpotvrdzuje silnú ne{0}}lineárnu koreláciu medzi lisovacou silou a geometriou dielu, najmä uhlami ohybu a celkovou šírkou. To znamená, že monitorovanie zaťaženia môže slúžiť ako náhrada za meranie rozmerov, zachytávajúce posuny kvality predtým, ako diely opustia lis, bez potreby fyzického kontaktu s obrobkom.
Metódy rozmerovej kontroly
-Sledovanie v reálnom čase a SPC zvládajú-dohľad, ale pravidelné overovanie rozmerov zostáva nevyhnutné na overenie samotného monitorovacieho systému. Bežné prístupy kontroly progresívnych lisovaných dielov zahŕňajú súradnicové meracie stroje (CMM) na overenie GD&T, optické komparátory na kontrolu profilu a systémy videnia integrované do výstupných dopravníkov na 100-percentnú kontrolu povrchu pri rýchlosti.
Súhra medzi týmito metódami vytvára vrstvený systém kvality. Interné senzory poskytujú okamžitú prevenciu zrážky. SPC grafy sledujú schopnosť procesu počas behu. A rozmerová kontrola potvrdzuje, že štatistické signály korelujú so skutočnými rozmermi dielov. Spoločne umožnili progresívnemu lisu vyrábať milióny zhodných dielov s minimálnym zásahom človeka.
Včasné zachytenie posunu robí viac ako len ochranu kvality dielov. Priamo predlžuje životnosť matrice tým, že zabraňuje kaskádovému poškodeniu, ku ktorému dochádza, keď opotrebovaný alebo zlomený komponent zostane nezistený po tisíce úderov. Toto spojenie medzi disciplínou monitorovania a životnosťou nástrojov formuje celú stratégiu údržby progresívnych nástrojov.
Postupy údržby matrice a celkové náklady na vlastníctvo
Včasné zachytenie posunu procesu chráni diely aj nástroje, ale ani ten najlepší monitorovací systém nedokáže úplne eliminovať opotrebovanie. Každý zdvih lisu odstraňuje mikroskopický materiál z rezných hrán, stláča pružiny a zaťažuje vodiace plochy. V priebehu stoviek tisícov cyklov táto kumulatívna degradácia určuje, či súprava razidiel poskytuje predvídateľný výkon, alebo sa dostane do neplánovaných prestojov. Údržba razidiel nie je reaktívna opravárenská činnosť. Je to plánovaná, merateľná disciplína, ktorá priamo riadi vaše náklady na diel počas životnosti nástroja.
Plány preventívnej údržby a kontrolné body
Najlepší-program{1}}údržby vo svojej triede začína jedným princípom: identifikujte, zmerajte a posúďte každú oblasť nástroja, ktorá sa časom znehodnotí. AkoVýrobcapoznamenáva, že najbežnejším prehliadnutím je predpoklad, že určité oblasti opotrebovania neovplyvňujú kvalitu dielu, a potom budete prekvapení, keď sa počet zásahov stane nekonzistentným medzi jednotlivými chodmi.
Efektívna preventívna údržba progresívnych lisovacích nástrojov sa riadi zdokumentovaným harmonogramom viazaným na počet zdvihov, a nie na kalendárny čas. Medzi kľúčové kontrolné body a indikátory opotrebovania patria:
- Ostrosť reznej hrany: Skontrolujte všetky dierovacie a zaslepovacie dierovače pod zväčšením. Odmerajte výšku otrepu na vzorových častiach v naplánovaných intervaloch. Nárast otrepov nad špecifikovaný limit spúšťa ostrenie bez ohľadu na vizuálny vzhľad.
- Stav pilota: Skontrolujte opotrebovanie priemeru a profil nosa. Opotrebované piloty umožňujú posun polohy pásu, ktorý sa spája vo všetkých staniciach po prúde.
- Geometria dierovača a vložky: Zmerajte tvarovacie plochy voči toleranciám tlače. Dokonca aj opotrebenie, ktoré vyzerá ako kozmetické, môže posunúť uhly ohybu alebo hĺbku reliéfu mimo špecifikácie.
- Funkcia zdvíhača a pružiny: Overte silu pružiny pomocou testera zaťaženia. Unavené pružiny znižujú výšku zdvihu pásu, čo spôsobuje stopy po ťahu a chybné podávanie pri rýchlosti.
- Vodiaci kolík a vôľa puzdra: Zmerajte bočnú vôľu medzi hornou a spodnou polovicou matrice. Opotrebované vodiace lišty umožňujú-nevyrovnanie{2}}prepichovania, čo urýchľuje odlamovanie hrán.
- Rovinnosť a rovnobežnosť dosky stierača: Skontrolujte, či nedochádza k nerovnomernému opotrebovaniu, ktoré vytvára nekonzistentný tlak na stieranie po celej šírke pásu.
- Odpadové evakuačné cesty: Odstráňte nahromadené slimáky a skontrolujte, či sú vyhadzovacie kanály voľné. Zachytené slimáky spôsobujú okamžité poškodenie dierok.
Dokumentácia je rovnako dôležitá. Každý servisný technik musí dodržiavať rovnaký kontrolný postup, merať rovnaké rozmery a dôsledne zaznamenávať výsledky. Bez tejto štandardizácie nemôžete použiť SPC na svoje údaje o údržbe ani predpovedať, kedy bude potrebná ďalšia služba.
Intervaly prebrúsenia a výmena komponentov
Prebrúsenie je najčastejšou údržbou progresívneho nástroja a matrice. Každý cyklus ostrenia odstraňuje kontrolované množstvo materiálu, zvyčajne 0,05 až 0,15 mm, z plôch strižníkov a povrchov gombíkov, aby sa obnovili čisté strihacie hrany. Interval do značnej miery závisí od materiálu obrobku: vysokorýchlostné lisovanie z nehrdzavejúcej ocele môže vyžadovať prebrúsenie každých 50 000 až 100 000 úderov, zatiaľ čo mäkšia mosadz alebo zliatiny medi môžu medzi jednotlivými operáciami vykonať 300 000 alebo viac úderov.
Čakanie, kým nebudú otrepy vizuálne zrejmé, je bežnou chybou. Dovtedy sa už zvýšilo rezné zaťaženie, zvýšili sa sťahovacie sily a zvýšilo sa riziko vytiahnutia slimákov. Väčšina presných lisovníkov stanovuje plány ostrenia založené na skutočnom počte zdvihov a meraní výšky otrepu, a nie na samotnom úsudku operátora.
Každý cyklus prebrúsenia skracuje razník. Po definovanom počte prebrúsení klesne dĺžka razníka pod minimálny funkčný rozmer a musí sa vymeniť. Progresívne karbidové razidlá výrazne predlžujú tieto výmenné intervaly. Karbidové doštičky na dierovacích staniciach s vysokým-opotrebením môžu päťkrát až desaťkrát prežiť konvenčnú nástrojovú oceľ D2, čo znižuje frekvenciu ostrenia aj celkový počet výmen počas životnosti nástroja.
Výmena komponentov okrem dierovačov zahŕňa pružiny, piloty, vodiace puzdrá a zostavy zdvíhača. Zdokumentovaný systém údržby sleduje počet cyklov pre každý spotrebný materiál a naplánuje výmenu pred poruchou, nie po nej. Cieľom je nula neplánovaných zastávok.
Faktory, ktoré určujú životnosť
Ako dlho by mala trvať progresívna smrť? Odpoveď sa pohybuje od 200 000 prístupov na nedostatočne udržiavaný nástroj až po viac ako 10 miliónov na nástroj, ktorý dostáva disciplinované služby. Rozdiel medzi týmito číslami je spôsobený niekoľkými kontrolovateľnými faktormi:
- Tvrdosť materiálu obrobku:Tvrdšie alebo brúsnejšie plošné materiály urýchľujú opotrebovanie hrán a zvyšujú nárazové zaťaženie každého komponentu. Pokročilé-pevné ocele skracujú servisné intervaly v porovnaní s mäkkou uhlíkovou oceľou.
- Stratégia mazania:Konzistentné, správne aplikované mazanie znižuje trenie, hromadenie tepla a odieranie. Lokalizované suché kontaktné zóny, najmä okolo hlbokých piercingových staníc, spôsobujú zrýchlené opotrebovanie, aj keď sa zdá, že celkový mazací systém je funkčný.
- Rýchlosť lisovania:Rýchlejšie cyklovanie generuje viac tepla za jednotku času a zvyšuje dynamické sily na vodidlá, odstraňovače a rezné hrany. Vyššia rýchlosť vyžaduje častejšiu kontrolu a často oprávňuje prémiové nástrojové ocele alebo povlaky.
- Presnosť vedenia pásu:Opotrebované vodiace lišty alebo poškodené vodiace systémy umožňujú bočný pohyb pásu, ktorý bočne-zaťažuje razníky, čím dochádza k nerovnomernému opotrebovaniu a predčasnému vylamovaniu.
- Trieda konštrukcie matrice:Raznica triedy A skonštruovaná pre dlhodobé progresívne razenie využíva od začiatku kalené vložky, guličkové{0}}ložiskové vedenia a karbid na kritických miestach. Prototypová matrica triedy C využíva mäkšie materiály a jednoduchšiu konštrukciu, prináša nižšie počiatočné náklady, ale oveľa menej celkových zásahov pred odchodom do dôchodku.
Keď matrica dosiahne koniec svojej ekonomickej životnosti, rozhodnutie sa stane prestavbou alebo výmenou. Prestavba je opodstatnená, keď čeľuste a celková konštrukcia zostanú pevné, vodiace systémy sa dajú obnoviť a iba lokalizované stanice sa opotrebovali nad rámec korekcie. Úplná prestavba môže obnoviť výrobnú kapacitu pri 40 až 60 percentách nákladov na novú súpravu razidiel. Výmena sa stáva lepšou investíciou, keď viaceré stanice stratili zarovnanie, lisovacia pätka sa natrvalo vychýlila alebo zmeny dizajnu produktu spôsobili, že existujúce rozloženie pásu je zastarané.
Celkové náklady na vlastníctvo progresívnych lisovacích nástrojov nie sú nákupnou cenou na faktúre. Ide o počiatočnú investíciu plus každý cyklus prebrúsenia, každý výmenný razník, každú hodinu neplánovaného prestoja a každý zošrotovaný diel vyrobený nástrojom bežiacim mimo špecifikácie. Dodávatelia majú radiYICHENriešiť túto perspektívu životného cyklu podporou celého rozsahu od návrhu lisovnice cez veľkoobjemovú{0}}výrobu a priebežné plánovanie údržby, čo pomáha tímom kontrolovať celkové náklady namiesto optimalizácie iba počiatočného čísla.
Disciplinovaná údržba transformuje ekonomiku dlhodobého progresívneho razenia. Forma, ktorá dostáva konzistentný, zdokumentovaný servis, funguje predvídateľne, vyrába vyhovujúce diely a dosahuje svoju plnú konštrukčnú životnosť. Táto predvídateľnosť je tiež to, čo oddeľuje dobre-riadený program matrice od programu, ktorý sa kolíše medzi reaktívnymi opravami, a stáva sa kľúčovým hodnotiacim kritériom pri získavaní nových nástrojov.
Ako získať progresívne razidlá pre-vysokoobjemovú produkciu
Predvídateľný výkon nástroja závisí od disciplinovanej údržby, ale začína sa ešte skôr, výberom správnych výrobcov progresívnych nástrojov na výrobu nástroja. Rozhodnutie o výbere zdroja formuje každý následný výsledok: kvalitu dielu, záťaž na údržbu, dobu prevádzkyschopnosti výroby a celkové náklady na program. Pre výrobných inžinierov a obstarávacie tímy, ktoré hodnotia služby progresívneho lisovania, je výzvou odlíšiť skutočné inžinierske schopnosti od leštených predajných dosiek.
Kľúčové hodnotiace kritériá pre dodávateľov lisovacích nástrojov
Nie každá spoločnosť s progresívnym razením môže podporovať celý rozsah-veľkoobjemového programu. Niektorí sa špecializujú na prototypy-triednych nástrojov. Iným chýbajú prostriedky na simuláciu alebo nemôžu po doručení kocku obslúžiť. Nasledujúce kritériá oddeľujú schopných partnerov od tých, ktorí spôsobia problémy nadol:
- Konštrukčná inžinierska kapacita:Môže dodávateľ vykonať kompletnú optimalizáciu rozloženia pásu, poradie staníc a analýzu tonáže- vo vlastnej réžii? Outsourcovaný dizajn vytvára komunikačné medzery a spomaľuje iteráciu.
- Možnosti simulácie:Používa staviteľ FEA simuláciu tvárnenia a pohybové štúdie na overenie návrhov pred rezaním ocele? To priamo znižuje počet opakovaní skúšania a čas-do{1}}výroby.
- Rozsah materiálu:Vyhodnoťte, či má dodávateľ zdokumentované skúsenosti s vašou konkrétnou zliatinou. Konštruktér, ktorý má skúsenosti s uhlíkovou oceľou, môže mať nedostatok nástrojov potrebných pre nehrdzavejúce alebo vysokopevnostné-materiály.
- Záruka tolerancie:Opýtajte sa, ako dodávateľ overuje rozmerovú zhodu. Schopné služby progresívneho lisovania kovov sa budú vzťahovať na ciele Cpk a SPC údaje z výrobných sérií, nielen na tolerancie tlače.
- Podpora údržby:Matrica, ktorá funguje roky, potrebuje partnera, ktorý podporuje prebrusovanie, výmenu komponentov a technické zmeny počas celého životného cyklu výroby.
- Škálovateľnosť:Dokáže dodávateľ zvládnuť vaše plánované objemy? Programy progresívneho razenia OEM sa často menia od pilotných množstiev až po milióny dielov ročne a výrobca lisovnice musí navrhnúť túto trajektóriu od prvého dňa.
Ako zdôrazňuje spoločnosť Eigen Engineering, výsledky dodávateľa s dlhou životnosťou nástrojov a{0}}reakciou po predaji sú často dôležitejšie ako uvedená cena za kus. Interné skúšobné a overovacie zariadenia sú silným indikátorom toho, že staviteľ pred odoslaním overí svoje náradie za reálnych podmienok.
Zosúladenie možností matrice s výrobnými požiadavkami
Hodnotiace kritériá poskytujú rámec, ale skutočné rozhodnutie sa hodí. Progresívny partner na lisovanie kovov sa musí zhodovať s vaším špecifickým výrobným kontextom: zložitosť dielov, ročný objem, priemyselné požiadavky a očakávania kvality dokumentácie.
Napríklad progresívne razenie zdravotníckych pomôcok si vyžaduje vysledovateľnosť, overené procesy a prísnosť dokumentácie, ktorú mnohé všeobecné-raziarne nedokážu poskytnúť. Tímy obstarávania, ktoré získavajú zdroje pre regulované prostredia, by mali potvrdiť, že dodávateľ pôsobí v súlade so systémami kvality certifikovanými podľa ISO- a má priame skúsenosti s podporou lekárskych programov progresívneho razenia, kde sú základnými očakávaniami kontrola šarže a pripravenosť na audit.
V prípade veľkoobjemových{0}}komerčných a automobilových aplikácií sa priorita posúva smerom k rýchlosti cyklu, využitiu materiálu a dlhodobej-stabilite nákladov. Dodávatelia majú radiYICHENpodporuje celý životný cyklus od progresívneho dizajnu lisovnice až po škálovateľnú masovú výrobu a ponúka výrobným inžinierom partnerstvo s jedným{0}}zdrojom, ktoré pokrýva nástroje pre viacero{1}}staníc, prísne požiadavky na opakovateľnosť a nárast objemu bez zmeny dodávateľa v polovici-programu.
Bez ohľadu na to, ktoré služby progresívneho razenia budete hodnotiť, vyžiadajte si referencie z programov s podobným objemom a zložitosťou. Navštívte zariadenie, ak je to možné. Skontrolujte ich vybavenie, sledujte ich kvalitatívne pracovné postupy a opýtajte sa, ako zvládajú technické zmeny po overení. Odpovede odhalia, či bude dodávateľ dlhodobým- aktívom alebo krátkodobou-bolestou hlavy, a pri veľkoobjemovom progresívnom lisovaní kovov sa tento rozdiel spája vo všetkých častiach, ktoré matrica vyrába.
Často kladené otázky o razniciach na progresívne razenie
1. Čo je to progresívna raznica a ako funguje?
Progresívna raznica je presný nástroj inštalovaný v raziacom lise, ktorý posúva kovový pás cez viacero sekvenčných staníc v jednom cykle zdvihu lisu. Každá stanica vykonáva špecifickú operáciu, ako je prepichovanie, ohýbanie, razenie alebo orezávanie. Pás zostáva počas procesu pripevnený k nosiču a hotová časť sa oddelí na konečnej oddeľovacej stanici. Servo podávače posúvajú pás o pevnú vzdialenosť pri každom zdvihu, zatiaľ čo vodiace kolíky zaisťujú presnú registráciu pred spustením akejkoľvek operácie. To umožňuje rýchlosť výroby 100 až 400+ zdvihov za minútu s konzistentnou rozmerovou presnosťou v miliónoch cyklov.
2. Aký je rozdiel medzi progresívnou matricou a prenosovou matricou?
Progresívne matrice udržujú obrobok pripojený k nosnému pásu vo všetkých staniciach, vďaka čomu sú ideálne pre malé až stredné diely pri veľmi vysokých rýchlostiach (100-400+ SPM). Prenosové matrice oddeľujú polotovar od pásu skôr a pomocou mechanických prstov alebo robotických ramien presúvajú voľnú časť medzi stanicami. To dáva prenosové matrice neobmedzenú schopnosť tvárnenia vrátane hlbokého ťahania a rotácie dielov, vďaka čomu sú vhodnejšie pre väčšie alebo geometricky zložité diely. Prenosové matrice však cyklujú pomalšie (15-80 SPM) a prinášajú vyššiu mechanickú zložitosť. Progresívne matrice vyhrávajú rýchlosťou a nákladmi na diel pri objeme, zatiaľ čo prenosové matrice vyhrávajú pri tvarovacej flexibilite pre zložité geometrie.
3. Ako dlho vydrží progresívna raznica?
Životnosť matrice sa pohybuje od 200 000 zásahov na zle udržiavanom nástroji až po viac ako 10 miliónov zásahov na nástroji, ktorý dostáva disciplinovanú preventívnu údržbu. Medzi kľúčové faktory ovplyvňujúce životnosť patrí tvrdosť materiálu obrobku, stratégia mazania, rýchlosť lisovania, presnosť vedenia pásu a trieda konštrukcie matrice. Zápustky triedy A vyrobené pre dlhodobú-výrobu používajú tvrdené vložky, guličkové-ložiskové vedenia a karbid na kritických miestach. Pravidelné prebrusovanie v pravidelných intervaloch-počítania zdvihov, včasná výmena komponentov a správne mazanie, to všetko výrazne predlžuje životnosť. Karbidové doštičky na staniciach s vysokým{10}opotrebením môžu päťkrát až desaťkrát prežiť konvenčnú nástrojovú oceľ D2.
4. Aké materiály je možné spracovávať progresívnymi raznicami?
Progresívne matrice spracovávajú širokú škálu kovov vrátane uhlíkovej ocele, nehrdzavejúcej ocele (301, 304, 316), hliníka (1100, 3003, 5052), mosadze (C260, C270) a medi (C110, C102). Každý materiál predstavuje jedinečné výzvy. Uhlíková oceľ ponúka dobrú tvarovateľnosť a nízku cenu, ale za tepla-valcované varianty obsahujú abrazívne oxidové usadeniny. Obrobok z nehrdzavejúcej ocele-stvrdne a odiera povrch nástroja. Hliník beží pri vyšších rýchlostiach, ale má tendenciu priľnúť k čelným plochám razníka. Mosadz je zhovievavá vďaka prirodzenej zinkovej klzkosti. Výber nástrojovej ocele, povrchové povlaky a stratégie mazania sa upravujú na základe konkrétneho materiálu obrobku, aby sa optimalizovala životnosť nástroja a kvalita dielov.
5. Čo by som mal hľadať pri získavaní dodávateľa progresívnych nástrojov?
Vyhodnoťte dodávateľov na základe šiestich základných kritérií: -vlastné konštrukčné inžinierske kapacity na optimalizáciu rozloženia pásu a analýzu tonáže, možnosti simulácie FEA na overenie návrhov pred rezaním ocele, zdokumentované skúsenosti s vašou špecifickou zliatinou a sortimentom materiálov, záruky tolerancie podložené cieľmi Cpk a údajmi SPC, nepretržitá podpora údržby vrátane prebrúsenia a výmeny komponentov a škálovateľnosť na zvládnutie nárastu objemu dielov z pilotných množstiev ročne na milióny. Vyžiadajte si referencie z programov s podobnou zložitosťou, navštívte zariadenie, aby ste skontrolovali vybavenie a kvalitné pracovné postupy a potvrďte, že môžu podporovať technické zmeny po overení. Dodávatelia ako YICHEN ponúkajú partnerstvá s celým-životným cyklom od návrhu lisovnice cez veľkoobjemovú výrobu a plánovanie údržby.


